

El moldeo por inyección es un campo amplio de la ingeniería de fabricación. En función de los métodos y la tecnología empleados, el moldeo por inyección puede dividirse en moldeo con inserto o sobremoldeo, técnicas que permiten mejorar las propiedades químicas y mecánicas del producto final, así como cumplir con normas de seguridad altamente recomendadas. A la hora de elegir entre el sobremoldeo y el moldeo con inserto, el usuario debe definir con precisión sus objetivos e intenciones respecto al producto final. Por ejemplo, en nuestra empresa nos hemos enfrentado a dos situaciones habituales a la hora de fabricar piezas a medida para nuestros clientes, y la decisión de utilizar el sobremoldeo o el moldeo con inserto se basó en los requisitos de cada caso.
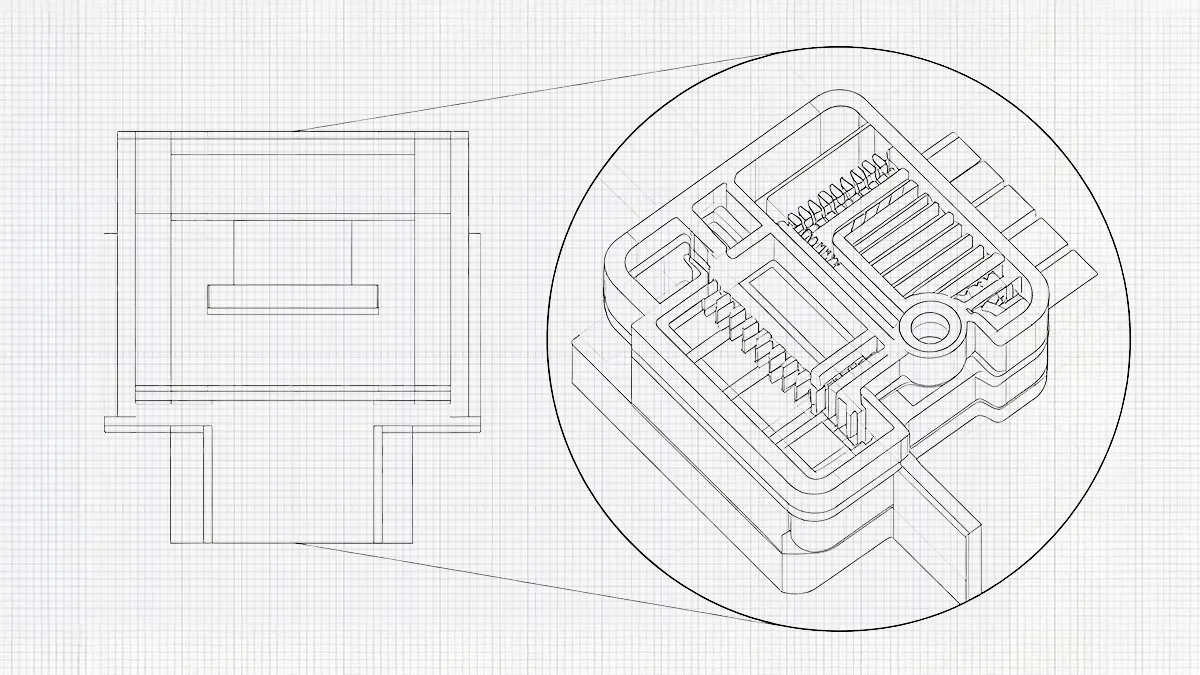
En el primer caso, se nos encargó la fabricación de un bloque de bornes eléctrico industrial. El bloque debía cumplir con unas propiedades de conductividad eléctrica fiables, garantizar una sujeción segura de los bornes y resistir el calor y las vibraciones. Tras realizar un análisis, optamos por el moldeo por inserción en lugar del sobremoldeo. El equipo concluyó que los requisitos de aspecto y agarre no podían prevalecer sobre el requisito funcional de integrar una pieza metálica conductora en el plástico.
En el segundo caso, ayudamos a un cliente a fabricar una carcasa sobremoldeada a medida para un cepillo de dientes eléctrico recargable mediante el proceso de moldeo por inserción. Los requisitos fundamentales en este caso eran garantizar un agarre cómodo, resistencia al agua y un aspecto atractivo.
Los dos ejemplos ilustran que tanto el sobremoldeado como el moldeado con inserto son métodos igualmente importantes del moldeo por inyección. Sin embargo, ambos tienen aplicaciones diferentes. En este análisis, explicamos brevemente en qué consisten el sobremoldeado y el moldeado con inserto, y señalamos las diferencias entre estos dos métodos de fabricación.
¿Qué es el sobremoldeo?
En términos sencillos, el sobremoldeado es un proceso de fabricación que se aplica en el moldeo por inyección y en el que una pieza se recubre o se envuelve con un segundo material. Este segundo material suele ser caucho o plástico. La unión resultante da lugar a un único producto integrado. El sobremoldeado mejora la durabilidad, el agarre, la estética y la funcionalidad del producto.
El componente base en el sobremoldeado se denomina sustrato. El sustrato define las propiedades estructurales del producto final. Por lo tanto, la selección de los materiales utilizados para fabricar el sustrato es fundamental. La elección de los materiales para el sustrato varía en función de la aplicación. La siguiente tabla resume los diferentes materiales y sus aplicaciones.
El segundo material se denomina «material de segunda inyección» y, normalmente, se funde y se aplica alrededor del sustrato. El material de segunda inyección se selecciona por su flexibilidad, durabilidad, resistencia química o capacidad de sellado. En la tabla siguiente se resumen algunos de estos materiales de segunda inyección.
| Material de sobremoldeo | Propiedades clave | Usos habituales |
|---|---|---|
| Elastómero termoplástico (TPE) | Tacto suave, excelente agarre, reciclable | Mangos de herramientas, productos de consumo |
| Poliuretano termoplástico (TPU) | Alta resistencia a la abrasión y al desgarro | Equipos industriales, dispositivos portátiles |
| Caucho de silicona líquida (LSR) | Estabilidad a altas temperaturas, biocompatibilidad | Productos sanitarios, productos para bebés |
| Goma de silicona | Flexible en un amplio rango de temperaturas | Juntas, empaquetaduras, protección electrónica |
| PVC blando | Flexibilidad rentable | Productos de consumo, fundas protectoras |
| Santoprene® (TPV) | Excelente resistencia a las condiciones climáticas y a los productos químicos | Juntas para el sector de la automoción y equipos para exteriores |
| Otros elastómeros similares al caucho | Diferentes grados de dureza y resistencia | Aplicaciones personalizadas de sellado y aislamiento antivibratorio |
El sobremoldeado sirve principalmente para mejorar la funcionalidad del producto. Mediante el sobremoldeado, los fabricantes consiguen una mejor ergonomía, aislamiento de las vibraciones, un mejor agarre, reducción del ruido y un aspecto estético mejorado.
¿Qué es el moldeo por inserción?
El moldeo por inserción es un proceso avanzado de fabricación de plásticos en el que se coloca un componente preformado (de metal u otro material) en el interior del molde y se inyecta plástico a su alrededor para crear una pieza única, resistente e integrada. Este proceso elimina la necesidad de operaciones de montaje secundarias. Mejora la resistencia del producto y garantiza una alta precisión.
En las aplicaciones de moldeo con inserto, se suelen utilizar componentes como insertos roscados, pasadores, casquillos, contactos eléctricos y ejes metálicos. El plástico fundido fluye alrededor del inserto, formando una unión firme que mejora la durabilidad y el rendimiento. Este método se utiliza ampliamente en sectores como el automovilístico, el eléctrico, el electrónico, el de dispositivos médicos y el de bienes de consumo. A diferencia del sobremoldeado, las funciones principales del moldeo con insertos suelen centrarse en proporcionar refuerzo estructural o en integrar directamente en el producto funciones críticas que no son propias del plástico (como la conductividad eléctrica o una rosca metálica duradera). Entre los insertos más comunes se encuentran los insertos roscados de latón, los ejes de acero inoxidable, los imanes, los contactos eléctricos, los terminales de cobre, los cojinetes y los casquillos.
¿Cuáles son las principales diferencias entre el sobremoldeado y el moldeado por inserción?
Tanto el sobremoldeo como el moldeo por inserción combinan varios materiales en un único componente. Sin embargo, tienen fines distintos y sus procesos de producción son diferentes. Comprender las diferencias entre estos métodos puede ayudar al equipo de ingeniería a elegir el proceso más adecuado en función de los volúmenes de producción, el diseño del producto y los requisitos de rendimiento.
Diferencias en el flujo de trabajo de fabricación
El moldeo con inserto es un proceso de moldeo por inyección única. El proceso comienza con la fabricación del inserto mediante mecanizado, fundición a presión u otros procesos. En ocasiones, los insertos no se fabrican en la misma fábrica, sino que se adquieren en otro lugar. El inserto se prepara y se coloca en el molde, y a su alrededor se inyecta plástico fundido. La pieza final es una unidad integral formada por el inserto y el plástico. El moldeo por inserción elimina las operaciones de montaje secundarias, lo que simplifica la producción.
El sobremoldeado por el otro lado suele implicar un proceso en dos etapas o una máquina especializada de doble inyección. El primer paso es la producción del sustrato. Este sustrato rígido puede fabricarse mediante un ciclo primario de moldeo por inyección. A partir de ahí, el sustrato puede transferirse a un molde independiente (lo que se conoce como sobremoldeo «pick-and-place») o, si se utiliza una máquina de doble inyección, permanece en la misma máquina y se gira hacia la segunda cavidad. En ocasiones, el diseño puede contar con un único molde con dos cavidades diferentes. En este caso, el sustrato se gira de la primera cavidad a la segunda mediante una placa giratoria o un sistema de indexación. A continuación, se funde el segundo material, se vierte alrededor del sustrato y se deja enfriar. La pieza multimaterial resultante se expulsa con todos los requisitos funcionales integrados. Debido a las dos etapas de moldeo separadas que requiere el sobremoldeo, el proceso es complejo en comparación con el moldeo por inserción.
Comparación de procesos
La siguiente tabla resume las diferencias entre los procesos de moldeo con inserto y sobremoldeo. El moldeo con inserto es un proceso de inyección única, mientras que el sobremoldeo es un proceso de moldeo por inyección en dos etapas.
| Característica | Moldeo de inserción | Sobremoldeo |
|---|---|---|
| Objetivo principal | Incorporar inserciones para mejorar el rendimiento estructural o funcional | Añade un segundo material para mejorar la funcionalidad, la comodidad o el aspecto |
| Primer componente | Inserto metálico, cerámico, imán, cojinete, terminal eléctrico u otro tipo de inserto | Sustrato de plástico, metal, vidrio, cerámica, material compuesto o electrónico |
| Segundo material | Termoplástico técnico | Elastómero, silicona, TPU, TPE, PVC blando u otro polímero compatible |
| Número de etapas de moldeo | 1 | Dos (o un ciclo continuo en una máquina de dos tiempos) |
| Manejo de insertos y sustratos | Insertar cargado antes de la inyección | Sustrato transferido entre las fases de moldeo |
| Mecanismo típico de enlace | Encapsulación mecánica (a veces con ayuda de la adhesión química) | Adhesión química, entrelazamiento mecánico o ambos |
| Reducción de ensamblaje | Elimina la necesidad de instalar insertos por separado | Elimina la necesidad de utilizar empuñaduras, juntas y fundas protectoras por separado |
Diferencias en la complejidad de la fabricación
El moldeo por inserción tiene un flujo de producción relativamente más sencillo que el sobremoldeo. El proceso solo requiere una única inyección de materiales una vez que la pieza insertada está bien fijada. En la práctica, presenta tiempos de ciclo más cortos, menores costes de producción y un utillaje menos complejo. El sobremoldeo es relativamente complejo y conlleva unos costes de mano de obra relativamente más elevados. El sustrato debe alinearse con precisión con el molde de la segunda inyección. La eficacia del proceso depende de la compatibilidad entre el sustrato y el sobremoldeado. El proceso conlleva tiempos de desarrollo más largos y una mayor complejidad en el utillaje. Sin embargo, como aspecto positivo, el sobremoldeado ofrece mayores mejoras funcionales y estéticas.
Diferencias en la selección de materiales
Existe una diferencia significativa en las combinaciones de materiales entre el moldeo con inserto y el sobremoldeo. En el moldeo con inserto, normalmente se utiliza plástico como material principal para recubrir el inserto. El inserto puede estar fabricado con diferentes materiales, como metal, cerámica o un componente eléctrico. Por otro lado, el sobremoldeo puede incluir una combinación de diferentes materiales entre el sustrato y el segundo material.
Por ejemplo, un sustrato plástico rígido fabricado a medida puede combinarse con un elastómero blando, o un metal con un elastómero, para crear diseños multimateriales. Para lograr una unión química sólida en estas combinaciones es necesario hacer coincidir con precisión las energías superficiales y las propiedades termodinámicas de ambos materiales. [1]..
Diferencias en las aplicaciones habituales
Tanto el moldeo por inserción como el sobremoldeo tienen ámbitos de aplicación específicos. En la siguiente tabla se destacan algunos de los ámbitos de aplicación de estos métodos.
| Aplicaciones típicas del moldeo con inserciones | Aplicaciones típicas del sobremoldeo |
|---|---|
| • Insertos roscados en carcasas de plástico • Conectores y terminales eléctricos • Instrumentos médicos con componentes integrados • Sensores para automóviles • Cajas de rodamientos • Insertos para ejes de engranajes • Elementos de fijación de autoencajado • Incrustaciones decorativas de metal | • Mangos de herramientas de tacto suave • Cajas electrónicas estancas • Empuñaduras para dispositivos médicos • Mandos de control para automóviles • Electrónica de consumo con protección contra golpes • Juntas y sellos integrados • Alivios de tensión para cables • Almohadillas antideslizantes para los pies • Cubiertas para sensores biométricos • Botones ergonómicos sobremoldeados |
¿Cómo mejora el moldeo por inserción la resistencia mecánica?
El moldeo por inserción no es solo una tecnología de fabricación. La razón principal por la que se opta por esta tecnología es mejorar la resistencia mecánica y estructural. Un producto fabricado únicamente con plástico no puede ofrecer la capacidad de transferencia de carga necesaria. Para ello, es preciso reforzarlo con insertos metálicos de alta resistencia durante el proceso de moldeo por inyección. El producto resultante, aunque pueda tener un peso reducido, posee una elevada resistencia mecánica y propiedades de resistencia a la corrosión. El moldeo con inserciones desvía las cargas a las que estaría sometido el polímero hacia el refuerzo metálico. En consecuencia, el producto alcanza una mayor fiabilidad estructural. Las propiedades mecánicas del moldeo con insertos se mejoran mediante la incorporación de diversos elementos de diseño, como moleteados, muescas, orificios pasantes y rugosidad superficial.
Función del moleteado
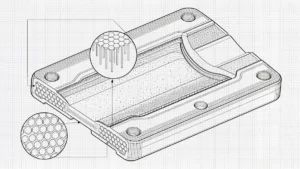
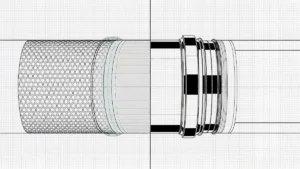
Normalmente, se mecanizan patrones de ranuras en forma de diamante, rectas o helicoidales en la superficie de los insertos como procedimientos de deformación superficial. Esta textura rugosa crea un acoplamiento micromecánico entre el inserto y el polímero fundido. Durante la inyección, el polímero fundido fluye y se asienta alrededor de las estrías. Al solidificarse, queda retenido en estas ranuras, lo que mejora significativamente la resistencia a la extracción y la resistencia al par.
Función de los socavados
Otra forma de mejorar las propiedades mecánicas en el moldeo con insertos consiste en diseñar elementos con ángulos inversos en la geometría del inserto. El polímero fundido rellena estas cavidades, formando un bloqueo físico. En consecuencia, se impide el movimiento axial o rotacional, especialmente en aplicaciones propensas a las vibraciones o sometidas a cargas elevadas. Los insertos con muescas de socavado se utilizan principalmente en equipos industriales o de automoción.
Función de los orificios pasantes
Los orificios pasantes son conductos abiertos que atraviesan los insertos. El plástico fundido fluye a través de los orificios y se solidifica para formar un anclaje sólido. Este anclaje mejora la resistencia de retención entre el inserto y el polímero, tanto en sentido vertical como horizontal. Al diseñar con orificios pasantes, es necesario realizar un análisis de flujo para garantizar que no haya huecos.
¿Cuáles son las directrices de DFM para los insertos metálicos?
La calidad del moldeado requiere un diseño adecuado de los insertos. En el caso de los insertos metálicos, el diseño debe tener en cuenta las recomendaciones sobre el moleteado eficaz, la colocación de los insertos, los ángulos de desmoldeo y la ubicación de las entradas de material. Recomendaciones sobre el moleteado
El moleteado ofrece una retención mecánica más resistente que los adhesivos. Los distintos patrones de moleteado tienen diferentes aplicaciones. Por ejemplo, en casos de cargas elevadas, se recomienda optar por el moleteado en forma de diamante. Los patrones entrecruzados de este tipo de moleteado proporcionan un bloqueo mecánico multidireccional, esencial para la resistencia al par y a la tracción. Este moleteado se utiliza en carcasas de sensores para automoción, conectores electrónicos, maquinaria industrial y conjuntos de dispositivos médicos.
Otro tipo de moleteado es el moleteado helicoidal, ideal para cargas dinámicas. Presenta ranuras espirales continuas alrededor del inserto, que resisten tanto las fuerzas rotacionales como el desprendimiento axial. Además de su elevado rendimiento frente a la fatiga, los moleteados helicoidales reducen la concentración de tensiones, lo que los hace aptos para su uso en robótica, herramientas eléctricas y ensamblajes aeroespaciales. Puede optar por estos moleteados para insertos sometidos a cargas y vibraciones repetidas.
La siguiente tabla es un resumen de los diferentes tipos de moleteados y sus aplicaciones.
| Patrón de moleteado | Resistencia a la tracción | Resistencia al par | Rendimiento ante la fatiga | Complejidad de la fabricación |
|---|---|---|---|---|
| Diamante | Excelente | Excelente | Excelente | Moderado |
| Hélicoidal | Excelente | Excelente | Excelente | Moderado |
| Heterosexual | Moderado | Moderado | Moderado | Bajo |
| Suave | Pobre | Pobre | Pobre | Muy bajo |
Posicionamiento de la inserción
La colocación del inserto influye en la calidad de la unión, la precisión dimensional y la resistencia mecánica. Un ligero movimiento o desplazamiento del inserto en el molde durante la inyección puede provocar una unión débil, rebabas y una mala calidad de la pieza, lo que daría lugar a su rechazo. Para garantizar una colocación correcta del inserto, siga las siguientes directrices:
1. Mantener un espesor uniforme de la pared alrededor del inserto.
Un espesor de pared uniforme alrededor del inserto favorece un flujo de material fundido, un enfriamiento y una distribución de tensiones uniformes. Las secciones gruesas contribuyen a una contracción diferencial debido a un enfriamiento lento, mientras que las secciones delgadas dan lugar a huecos y puntos débiles debido a un llenado incompleto. Para evitar variaciones de espesor, se pueden utilizar transiciones graduales con achatamientos o redondeos. Para muchos termoplásticos a medida, el espesor de pared recomendado es de 2 a 4 mm. Además, los ingenieros deben tener en cuenta la diferencia en el coeficiente de expansión térmica lineal (CLTE) entre el inserto metálico y el plástico para evitar tensiones radiales tras el moldeo. [2].
2. Utilizar insertos largos para evitar el desplazamiento durante la inyección.
Los insertos delgados o largos pueden desplazarse fácilmente debido a las elevadas fuerzas que ejerce el polímero fundido, que entra en la cavidad a gran velocidad. Si no se sujetan, estos insertos pueden inclinarse, girar o vibrar durante el llenado. Esto puede provocar una cobertura irregular del plástico, lo que afecta a la calidad del producto. Por lo tanto, se recomienda sujetar los insertos por ambos extremos siempre que sea posible. En el caso de los insertos huecos, se pueden utilizar pasadores de núcleo para garantizar la estabilidad.
3. Utiliza elementos de posicionamiento o anidamientos específicos para lograr una colocación repetible
En los casos de producción a gran escala, la repetibilidad es un factor de diseño fundamental. Requiere una atención especial para evitar errores. Por lo tanto, es necesario disponer de elementos de posicionamiento que fijen los insertos en todas las direcciones críticas. Entre los elementos de posicionamiento más habituales se encuentran los pasadores de posicionamiento, las ranuras en V, los alojamientos de precisión y los rebordes.
4. Diseño para la carga robotizada en la producción a gran escala.
En ocasiones, la demanda de productos de moldeo con inserto puede duplicar o triplicar los volúmenes previstos. En tales casos, la carga manual de los insertos puede resultar poco práctica debido a las estrictas restricciones en el tiempo de ciclo y a la necesidad de una consistencia absoluta en la colocación. Para mantener la consistencia, unos ciclos de producción rápidos y unos costes de mano de obra reducidos, se recomienda adoptar la carga robotizada.
Comparación de precios
La siguiente tabla resume los costes del moldeo por inserción en comparación con el sobremoldeo.
| Factor de coste | Moldeo de inserción | Sobremoldeo |
|---|---|---|
| Herramientas | Baja | Más alto |
| Inversión en maquinaria | Baja | Más alto |
| Automatización | Opcional | Se solicita con frecuencia |
| Duración del ciclo | Más breve | Más largo |
| Coste del material | Baja | Más alto |
| Ahorro en el montaje | Alta | Alta |
| Coste de los residuos | Moderado | Más alto |
Conclusión
No existe una fórmula fija para elegir entre el moldeo por inserción y el sobremoldeo. Ambas técnicas tienen sus aplicaciones específicas en diferentes sectores. La elección entre ambas debe basarse en la función del producto, y no en las opciones de fabricación disponibles. Cuando la integridad estructural sea lo más importante, se puede optar por el moldeo por inserción. Este sirve para garantizar que el producto tenga una durabilidad mecánica a largo plazo. Por otro lado, el sobremoldeado resulta adecuado en aquellos casos en los que prima la funcionalidad del producto, especialmente en entornos con vibraciones, en aplicaciones de sellado y en la manipulación de herramientas.
Referencia
[1] Awaja, F., Gilbert, M., Kelly, G., Fox, B. y Pigram, P. J. (2009). Adhesión de polímeros. Avances en la ciencia de los polímeros, 34(9), 948-968. https://doi.org/10.1016/j.progpolymsci.2009.04.007
[2] Elsevier B.V. (s. f.). Coeficiente de dilatación térmica. ScienceDirect Topics. Extraído de https://www.sciencedirect.com/topics/engineering/coefficient-of-thermal-expansion



 ES
 EN
 FR
 DE
 IT
 PT
 NL
 PL
 AR
 JA
 KO
 ZH