

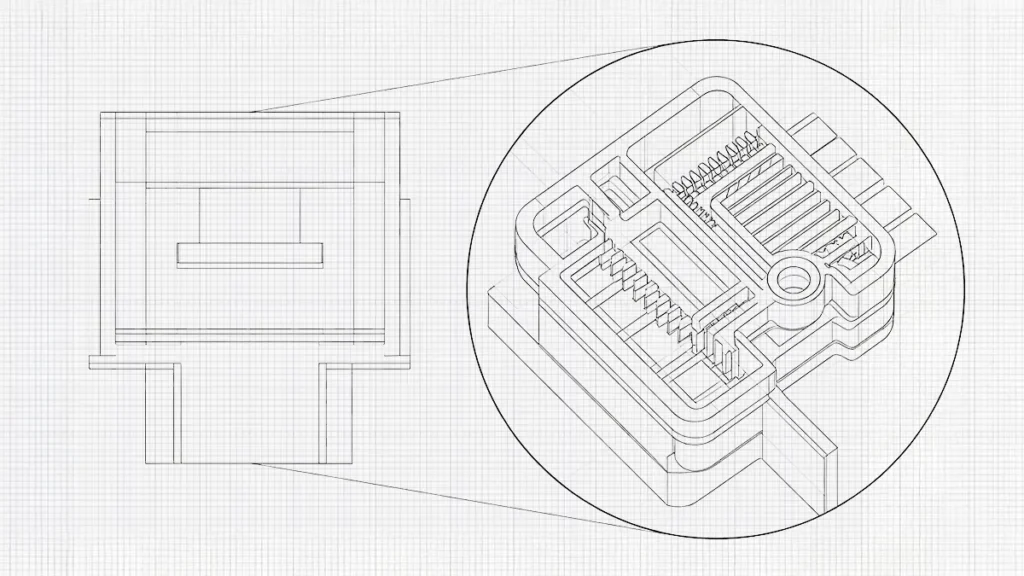
试想一家医疗器械公司在开发血糖监测传感器时可能面临的技术挑战。该传感器是一个包含极微小电子元件的复杂系统。这意味着传感器的保护性塑料外壳必须实现微型化。由于型腔极其微小,采用传统的注塑成型工艺可能会增加制造难度。 例如,采用这种传统方法时,熔融材料在凝固前必须沿着一条狭窄的通道流动,这给材料选择带来了挑战。.
另一方面,如果选择凝固速率较高的材料,则必须更加重视浇口和流道系统的设计,以避免在充填前发生凝固。因此,用于该工艺的模具必须能够再现横跨仅几百微米的特征。 实际上,该工艺需要采用微型注塑成型方法,这可能与传统注塑成型有所不同。.
微注塑是一种对热塑性塑料进行塑形和成型的工艺,用于制造重量通常不足1克、直径仅几毫米的产品、零件和组件。微注塑工艺生产的组件结构极为复杂,但在整个制造过程中仍需高度关注效率、准确性和精度。 微注塑成型的公差极其严格,通常控制在个位数的微米范围内(±1 至 5 μm 或 ±0.0001 至 ±0.0002 英寸)。工程师们 不需要 微型注塑成型适用于生产公差要求较宽的零件;在这种情况下,传统注塑成型更具成本效益。.

微型注塑成型与传统注塑成型有何不同?
微型注塑成型与传统注塑成型的主要区别在于,制造现象在何种尺度上占据主导地位。与传统注塑成型相比,微型注塑成型对精度的要求最高。其通常以极小的零件、薄壁结构和微型特征为特征。 微型注塑成型目前尚无关于“微型零件”的普遍认可的定义和规范。微型零件的定义可由其应用场景和制造技术来确定。.
微型注塑成型工艺设置中的细微变化,会对最终产品的特性产生显著影响。例如,浇口几何形状的微小变化就可能显著改变填充行为,这很可能导致小型零件中出现气孔或焊缝。与微型注塑成型相比,在常规注塑成型中更容易控制这种填充难题。 微型注塑工艺还要求对顶出力进行适当控制。微型零件具有精细的结构特征,在相对较高的顶出力作用下很容易断裂。此外,由于熔体体积较小且停留时间可能相对较长,聚合物降解在微型注塑成型中可能变得相当严重。.
哪些应用领域最能从微型注塑成型中获益?
微型聚合物部件的制造环境通常涉及大批量生产。这使得微型注塑成型非常适合此类生产。此类注塑成型通常采用自动化生产,从而提高了生产的精度和效率。下表总结了微型注塑成型的应用领域。.
| 应用 | 典型的微模塑特征 | 主要工程问题 |
|---|---|---|
| 医疗器械 | 微流体通道、微型外壳 | 生物相容性、尺寸稳定性 |
| 电子产品 | 连接器、传感器组件 | 电气绝缘与精度 |
| 汽车传感器 | 卡环、外壳、执行器部件 | 耐高温和抗振动性 |
| 微光学 | 透镜、光学结构 | 表面处理与复制 |
| 微力学 | 齿轮、轴、连杆机构 | 尺寸精度与磨损 |
| 芯片实验室设备 | 通道、腔室、界面 | 填充与表面特性 |
| 消费电子产品 | 微型卡扣和外壳 | 装配公差 |
| MEMS封装 | 微型住房和防护结构 | 对准与密封 |
在开始制模之前,微型零件应如何设计?
制造商在将注塑成型技术投入商业化应用时,最大的疏漏之一就是仅仅从几何可行性的角度进行设计。设计过程必须从考虑工艺能力开始。在选择模具几何形状时,主要应考虑注塑工艺能否稳定地生产出该零件。 借助CAD系统,工程师可以设计出肋壁厚度为100 µm、孔壁厚度为150 µm或0.20 mm的零件。然而,要反复成型该零件、在不造成损坏的情况下将其顶出,或者对其进行精确检测,可能并不容易。 这意味着微注塑成型对细节极为敏感。几何形状的任何微小变化,都可能对聚合物流动阻力、注射压力、冷却、收缩或顶出力等成型参数产生重大影响。设计过程应考虑以下参数。.
微型零件的制造可制造性审查
设计人员在将微型零件的CAD模型交付给模具部门之前,必须进行可制造性审查。该审查有助于权衡制造工艺的实际因素,避免陷入理论上的臆想。此类审查必须综合考虑各项参数,同时回答下表中总结的几个关键问题;;
| 设计参数 | 工程问题 | 设计不当的主要风险 |
|---|---|---|
| 壁厚 | 聚合物能填满该截面吗? | 短打,高压 |
| 壁面均匀性 | 该部件能均匀冷却吗? | 翘曲、下陷 |
| 宽高比 | 这个特征是不是太高/太细了? | 填充和模具问题 |
| 草稿 | 该部件能脱模吗? | 粘连、变形 |
| 转角半径 | 该部件可以进行注塑成型和机械加工吗? | 应力集中、刀具加工难度 |
| 肋骨 | 这根肋骨的厚度和长度是否足够? | 填充不完全、破损 |
| 老板 | 核心是否足够强大? | 核心损伤 |
| 微孔 | 注塑成型比二次加工更好吗? | 断裂的芯,堵塞的孔 |
| 大门 | 流量分配是否合理? | 焊缝、压力不平衡 |
| 发泄 | 空气会漏出来吗? | 烧痕、未烧透 |
| 弹射 | 力将作用在何处? | 零件变形 |
| 分界线 | 它是否穿越了某个关键表面? | 闪光,不匹配 |
| 收缩 | 最终尺寸是否会在公差范围内? | 不符合规格的零件 |
| 宽容 | 该工艺能否满足这一要求? | 高拒签率 |
| 计量学 | 该特征能否被可靠地测量? | 误接受/误拒绝 |
关键设计参数
壁厚是微型注塑成型中一个非常关键的参数。压降与流道厚度的立方成反比,如下式所示:;
ΔP ≈ 12μLQ / (wh³)
地点 ΔP 是压降,, μ 是聚合物粘度,且 L 是流长。. Q 是体积流量,, w 是通道宽度,且 h 即通道厚度。壁厚设计的基本要求是采用能够满足功能微型化要求的最厚壁厚。.
在设计用于生产的微型注塑模具时,公差应综合考虑零件尺寸、聚合物、几何形状、模具能力、工作温度以及所需功能等因素。设计人员应将尺寸分为关键功能尺寸、次要装配尺寸和非功能尺寸。 对于对产品性能至关重要的尺寸,可选择最严格的公差。如果将此类公差应用于模具的每个部位,可能会增加模具制造和检验成本。.
微型注塑成型制造包括哪些内容?
微型注塑成型是一个从CAD设计到批量生产的多步骤工艺。以下是具体流程:;
CAD设计 → 模具设计 → 微加工 → 模具组装 → 模具验收 → 材料准备 → 设备调试 → 工艺开发 → 试模件 → 检验 → 工艺验证 → 批量生产
这种微型注塑成型的工艺要求比传统注塑成型更为严格。例如,在微型注塑成型中,模具对位可能需要在微米级精度下进行控制,而浇口尺寸可能仅为几分之一毫米。.
微型注塑成型制造中的大多数错误都在CAD设计室中得到纠正。在这里,设计工程师会模拟模具在不同作用力(例如材料流动压力和顶出力)作用下的行为。.
在制造模具之前,工程师会进行微型模具的适产性设计(DFM)审查。下表列出了DFM中涉及的部分方面。.
| 设计系数 | 为何这很重要 |
|---|---|
| 壁厚 | 控制灌装、冷却和收缩 |
| 微特征长宽比 | 比例过高可能会导致无法完全填充,或造成破损 |
| 草稿 | 减少脱模损伤 |
| 闸口位置 | 控制填充和分子取向 |
| 发泄 | 可让被困的空气和气体逸出 |
| 弹射 | 防止微小特征变形 |
| 公差 | 必须考虑模具公差 |
| 材料 | 确定流动、收缩和热性能 |
传统注塑成型中“一切都要做得更厚”这一通用规则并不适用于微注塑成型。 微型模具可能包含极其微小的型腔、加强筋、顶针、流道、孔洞以及微流体通道。这些模具可通过多种方法制造,例如微型数控加工、微型电火花加工、线切割、激光加工、精密磨削和微型铣削。.
微型注塑成型的材料
一些适用于微型成型的高性能材料包括PEEK(聚醚醚酮)、LCPs(液晶聚合物)和PPSU(聚苯砜)。 PEEK兼具高强度、优异的耐化学性以及耐反复灭菌的特性。其固有的生物相容性使其成为长期植入式产品的理想材料。.
LCP材料因其出色的尺寸稳定性和低粘度而备受推崇。其流动性极佳,能够毫无损耗地填充非常长且狭窄的通道。另一方面,PPSU则以其卓越的韧性和透明度而著称。它能够承受高压蒸汽灭菌和γ射线灭菌等条件。.
结论
在医疗、电子和微光学等行业中,微型注塑成型对于生产高精度、微型化的聚合物零部件而言不可或缺。由于微型特征对微小的设计或工艺波动极为敏感,因此成功与否在很大程度上取决于严格的DFM评审、严格的公差管理以及精准的材料选择。.

















 ZH
 EN
 ES
 FR
 DE
 IT
 PT
 NL
 PL
 AR
 JA
 KO