

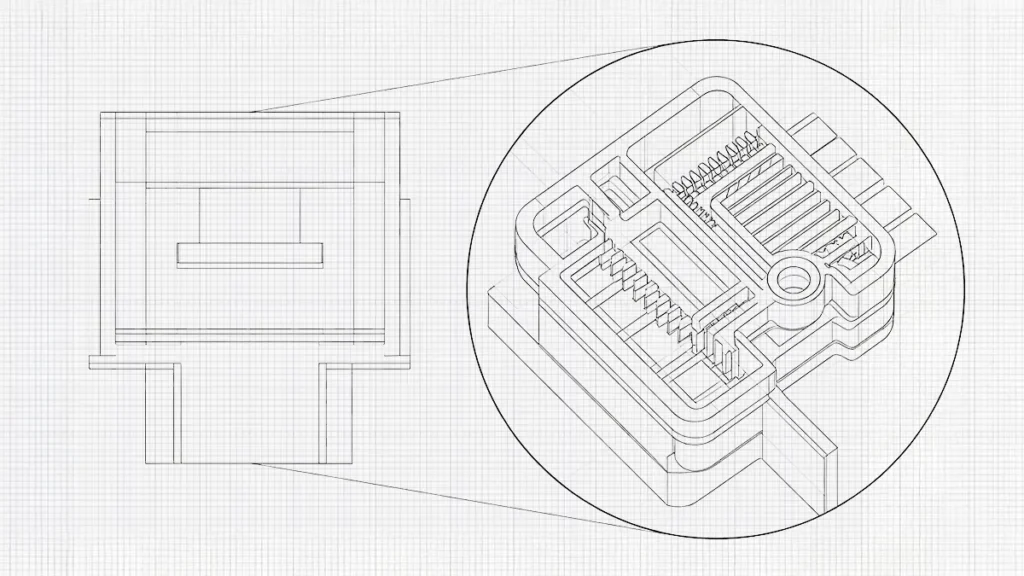
Considere os desafios técnicos que uma empresa de dispositivos médicos pode enfrentar no desenvolvimento de um sensor de monitorização da glicemia. O sensor é um sistema complexo com componentes eletrónicos extremamente pequenos. Isto implica que a caixa protetora de plástico do sensor tenha de ser miniaturizada. A aplicação da moldagem por injeção convencional pode aumentar a complexidade do fabrico, uma vez que a cavidade é extremamente pequena. Por exemplo, o material fundido utilizado nesta abordagem convencional tem de percorrer um trajeto curto antes de solidificar, o que torna a seleção do material um desafio.
Por outro lado, se for selecionado um material com uma elevada velocidade de solidificação, é necessário prestar mais atenção à conceção do sistema de porta e canal de alimentação, para evitar a solidificação antes do enchimento. Consequentemente, o molde a utilizar neste processo tem de reproduzir características que podem ter apenas algumas centenas de micrómetros de diâmetro. Na prática, o processo requer uma abordagem de microinjeção, que pode diferir da moldagem convencional.
A micro-moldagem é um método de modelagem e conformação de termoplásticos para criar produtos, peças e componentes que, frequentemente, pesam menos de um grama e têm apenas alguns milímetros de diâmetro. Os componentes produzidos por micro-moldagem por injeção são altamente complexos, mas exigem uma atenção especial à eficiência, exatidão e precisão ao longo de todo o processo de fabrico. As tolerâncias na microinjeção são extremamente rigorosas, mantendo-se normalmente dentro de valores de um único dígito em micrómetros (±1 a 5 μm ou ±0,0001 a ±0,0002 polegadas). Os engenheiros não é necessário a moldagem por microinjeção para produzir peças com requisitos de tolerância mais amplos; nesses casos, a moldagem por injeção convencional é mais económica.

Em que é que a moldagem por injeção micro difere da moldagem por injeção convencional?
A principal diferença entre a microinjeção e a moldagem por injeção convencional reside na escala em que os fenómenos de fabrico se tornam dominantes. A microinjeção exige o mais elevado nível de precisão em comparação com a moldagem convencional. Caracteriza-se normalmente por peças muito pequenas, secções finas e características em miniatura. A microinjeção não dispõe de uma definição nem de especificações universalmente aceites para o conceito de “micropeça”. A sua aplicação e a tecnologia de fabrico podem definir o que constitui uma micropeça.
Pequenas alterações na configuração da microinjeção têm efeitos significativos na natureza do produto final. Por exemplo, uma pequena alteração na geometria da entrada de material pode alterar significativamente o comportamento de enchimento. Isto pode provavelmente conduzir à formação de vazios ou linhas de soldadura nas peças pequenas. Este desafio de enchimento pode ser controlado mais facilmente na moldagem por injeção convencional do que na microinjeção. O processo de injeção na micro-moldagem requer, além disso, um controlo adequado das forças de ejeção. As micropeças apresentam características delicadas que podem partir-se facilmente sob forças de ejeção relativamente mais elevadas. Além disso, a degradação do polímero pode tornar-se significativa na micro-moldagem por injeção, uma vez que o volume da massa fundida é reduzido e o tempo de permanência pode ser relativamente longo.
Quais são as aplicações que mais beneficiam da microinjeção?
Os ambientes de fabrico de componentes poliméricos em miniatura envolvem a produção em grande escala. Isto faz com que a microinjeção se adapte a este tipo de produção. Este tipo de moldagem por injeção é normalmente automatizado, o que aumenta a precisão e a eficácia da produção. A tabela seguinte resume as áreas de aplicação da microinjeção.
| Aplicação | Características típicas da micro-moldagem | Principal preocupação de engenharia |
|---|---|---|
| Dispositivos médicos | Canais microfluídicos, caixas em miniatura | Biocompatibilidade, estabilidade dimensional |
| Eletrónica | Conectores, componentes de sensores | Isolamento elétrico e precisão |
| Sensores automóveis | Retentores, caixas, componentes de atuadores | Resistência à temperatura e à vibração |
| Micro-óptica | Lentes, estruturas óticas | Acabamento superficial e replicação |
| Micromecânica | Engrenagens, eixos, articulações | Precisão dimensional e desgaste |
| Dispositivos «laboratório em chip» | Canais, câmaras, interfaces | Propriedades do enchimento e da superfície |
| Eletrónica de consumo | Clipes e caixas em miniatura | Tolerância de montagem |
| Embalagem de MEMS | Micro-alojamentos e estruturas de proteção | Alinhamento e vedação |
Como deve ser concebida uma peça minúscula antes do início da produção de ferramentas?
Um dos maiores erros que os fabricantes cometem na comercialização da moldagem por injeção é limitar-se a conceber com base apenas nas possibilidades geométricas. O processo de conceção deve começar por ter em conta as capacidades do processo. Ao escolher as geometrias do molde, a principal consideração deve ser se o processo de moldagem consegue reproduzir a peça. Através de um sistema CAD, os engenheiros podem conceber uma peça com uma espessura de parede de 100 µm para nervuras, 150 µm para orifícios ou 0,20 mm. No entanto, pode não ser fácil moldar a peça repetidamente, ejetá-la sem danos ou inspecioná-la com precisão. Isto implica que a microinjeção é altamente sensível. Qualquer pequena alteração na geometria pode ter um grande efeito nos parâmetros de moldagem, tais como a resistência ao fluxo do polímero, a pressão de injeção, o arrefecimento, o encolhimento ou a força de ejeção. O processo de conceção deve ter em conta os seguintes parâmetros.
Análise do «Design for Manufacturing» para micropartes
Os projetistas devem realizar uma análise de «projeto para fabrico» antes de disponibilizar o modelo CAD da micropieza para a produção de ferramentas. Esta análise ajuda a ponderar os aspetos práticos do processo de fabrico, de modo a evitar a imaginação teórica. Tal análise deve ter em conta diferentes parâmetros, ao mesmo tempo que responde a questões muito importantes, conforme resumido na tabela abaixo;
| Parâmetro de conceção | Questão de engenharia | Principal risco em caso de má conceção |
|---|---|---|
| Espessura da parede | O polímero consegue preencher a secção? | Tiro curto, alta pressão |
| Uniformidade das paredes | A peça arrefecerá de forma uniforme? | Deformação, afundamento |
| Proporção da imagem | A característica é demasiado alta/fina? | Problemas de enchimento e de ferramentas |
| Rascunho | A peça pode soltar-se? | Adesão, deformação |
| Raio do ângulo | É possível moldar e usinar essa peça? | Concentração de tensões, dificuldade da ferramenta |
| Costeletas | A costela é suficientemente grossa e curta? | Enchimento incompleto, quebra |
| Chefes | O núcleo é suficientemente resistente? | Danos no núcleo |
| Microorifícios | A moldagem é melhor do que a usinagem secundária? | Núcleos partidos, orifícios obstruídos |
| Portão | O fluxo está distribuído de forma adequada? | Linhas de soldadura, desequilíbrio de pressão |
| Desabafo | O ar pode escapar? | Marcas de queimadura, disparos curtos |
| Ejeção | Onde serão aplicadas as forças? | Deformação da peça |
| Linha de separação | Atravessa alguma superfície crítica? | Flash, incompatibilidade |
| Retração | As dimensões finais permanecerão dentro das tolerâncias? | Peças fora das especificações |
| Tolerância | O processo tem capacidade para o suportar? | Elevada taxa de rejeição |
| Metrologia | É possível medir essa característica de forma fiável? | Falsa aceitação/rejeição |
Parâmetros-chave críticos de conceção
A espessura da parede é um parâmetro crucial na microinjeção. A queda de pressão é inversamente proporcional ao cubo da espessura do canal, conforme ilustrado na equação abaixo;
ΔP ≈ 12 μLQ / (wh³)
Onde ΔP é a queda de pressão, μ é a viscosidade do polímero, e L é o comprimento do fluxo. Q é o caudal volumétrico, w é a largura do canal, e h é a espessura do canal. O requisito básico na conceção das paredes consiste em utilizar a parede mais espessa que satisfaça o requisito de miniaturização funcional.
Ao conceber moldes de microinjeção para fabrico, as tolerâncias devem ser consideradas em conjunto com fatores como o tamanho da peça, o polímero e a geometria, a capacidade do molde, a temperatura de funcionamento e a função pretendida. Os projetistas devem dividir as dimensões em dimensões funcionais críticas, dimensões secundárias de montagem e dimensões não funcionais. Podem ser selecionadas as tolerâncias mais restritas para as dimensões que são importantes para o desempenho do produto. A aplicação dessas tolerâncias a todas as partes do molde pode aumentar os custos de ferramentas e de inspeção.
Em que consiste o processo de fabrico por moldagem por microinjeção?
A moldagem por microinjeção é um processo que envolve várias etapas, desde a conceção em CAD até à produção em série. Segue-se o fluxo das etapas:;
Conceção em CAD → Conceção de moldes → Microusinagem → Montagem de moldes → Qualificação de moldes → Preparação de materiais → Configuração das máquinas → Desenvolvimento do processo → Peças de teste → Inspeção → Validação do processo → Produção em série
Os processos envolvidos nesta microinjeção são mais rigorosos do que os da moldagem por injeção convencional. Por exemplo, na microinjeção, o alinhamento do molde pode ter de ser controlado à escala do micrómetro, enquanto as entradas de injeção podem ter apenas uma fração de milímetro.
A maioria dos erros na produção por microinjeção é corrigida na sala de conceção CAD. Aqui, os engenheiros de conceção simulam o comportamento do molde sob diferentes forças, tais como as pressões de fluxo do material e as forças de ejeção.
Antes de fabricar o molde, os engenheiros realizam uma análise do projeto de micromoldagem do ponto de vista da fabricabilidade (DFM). A tabela seguinte apresenta algumas das áreas abordadas na análise DFM.
| Fator de projeto | Por que é importante |
|---|---|
| Espessura da parede | Controla o enchimento, o arrefecimento e o encolhimento |
| Relação de largura e altura das micro-características | Índices elevados podem impedir o enchimento completo ou provocar quebras |
| Rascunho | Reduz os danos causados pela desmoldagem |
| Localização do portão | Controla o enchimento e a orientação molecular |
| Desabafo | Permite que o ar e os gases retidos escapem |
| Ejeção | Evita a deformação de detalhes minúsculos |
| Tolerâncias | É necessário ter em conta as variações de moldagem |
| Material | Determina o comportamento de fluidez, retração e térmico |
A regra geral da moldagem por injeção convencional, que consiste em tornar tudo mais espesso, não se aplica à microinjeção. Um micro-molde pode conter cavidades, nervuras, pinos, canais, orifícios e canais microfluídicos extremamente pequenos. Estes moldes podem ser fabricados utilizando vários métodos, tais como a microusinagem CNC, a micro-EDM, a EDM por fio, a usinagem a laser, a retificação de precisão e a microfresagem.
Materiais para microinjeção
Alguns materiais de alto desempenho adequados à micromoldagem são o PEEK (polieteretercetona), os LCP (polímeros de cristal líquido) e o PPSU (polifenilsulfona). O PEEK oferece uma combinação única de elevada resistência, excelente resistência química e capacidade de suportar esterilizações repetidas. A sua biocompatibilidade inerente torna-o ideal para produtos implantáveis de longa duração.
Os LCP são apreciados pela sua excelente estabilidade dimensional e baixa viscosidade. Apresentam uma fluidez extraordinária, o que lhes permite preencher canais muito longos e estreitos sem qualquer degradação. O PPSU, por outro lado, é reconhecido pela sua resistência e transparência excecionais. É capaz de suportar condições que exigem tratamento em autoclave e esterilização por radiação gama.
Conclusão
A moldagem por microinjeção é indispensável para a produção de componentes poliméricos miniaturizados e de alta precisão nas indústrias médica, eletrónica e de micro-óptica. Uma vez que as microestruturas são altamente sensíveis a pequenas variações no projeto ou no processo, o sucesso depende em grande medida de análises rigorosas de DFM, de uma gestão rigorosa das tolerâncias e de uma seleção precisa dos materiais.

















 PT
 EN
 ES
 FR
 DE
 IT
 NL
 PL
 AR
 JA
 KO
 ZH