

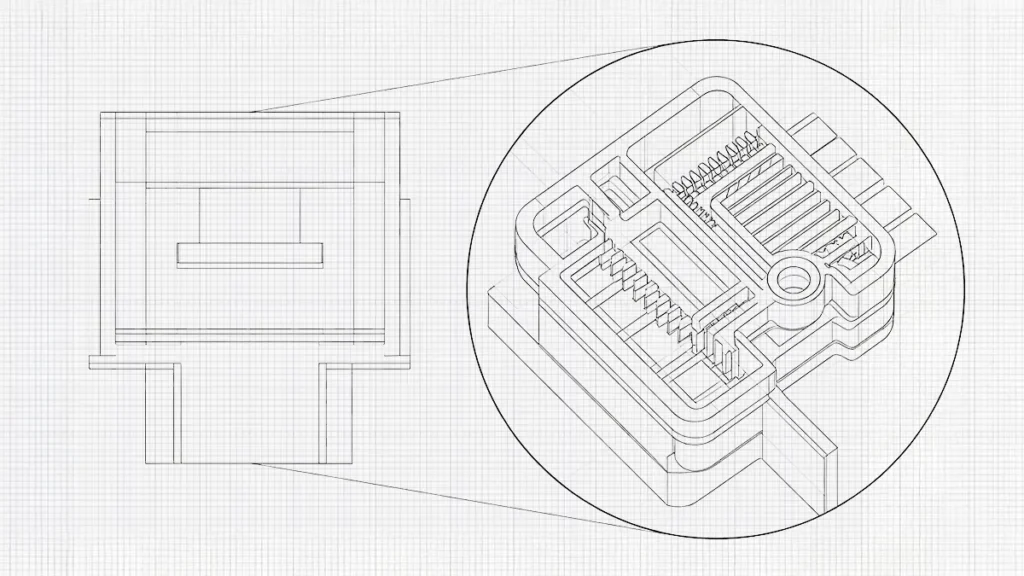
Considérons les défis techniques auxquels une entreprise de dispositifs médicaux peut être confrontée lors du développement d’un capteur de surveillance de la glycémie. Ce capteur est un système complexe comportant des composants électroniques extrêmement petits. Cela implique que le boîtier de protection en plastique du capteur doit être miniaturisé. Le recours au moulage par injection classique peut accroître la complexité de la fabrication, car la cavité est extrêmement petite. Par exemple, la matière fondue utilisée dans cette approche classique doit parcourir un trajet restreint avant de se solidifier, ce qui complique le choix des matériaux.
En revanche, si l’on choisit un matériau présentant une vitesse de solidification élevée, il faut accorder davantage d’attention à la conception du système d’injection et des canaux d’alimentation afin d’éviter toute solidification avant le remplissage. Par conséquent, le moule utilisé dans ce procédé doit reproduire des détails dont la largeur peut ne dépasser que quelques centaines de micromètres. En effet, ce procédé nécessite une approche de micro-moulage par injection, qui peut différer du moulage conventionnel.
Le micro-moulage est une méthode de mise en forme et de moulage des thermoplastiques permettant de créer des produits, des pièces et des composants dont le poids est souvent inférieur à un gramme et le diamètre de quelques millimètres seulement. Les composants issus du micro-moulage par injection sont extrêmement complexes et exigent une attention particulière en matière d’efficacité, d’exactitude et de précision tout au long du processus de fabrication. Les tolérances en micro-moulage par injection sont extrêmement serrées, généralement limitées à quelques micromètres (±1 à 5 μm ou ±0,0001 à ±0,0002 pouce). Les ingénieurs n'ont pas besoin de le moulage par micro-injection pour fabriquer des pièces présentant des tolérances plus larges ; dans ce cas, le moulage par injection classique s'avère plus rentable.

En quoi le moulage par micro-injection diffère-t-il du moulage par injection classique ?
La principale différence entre le micro-moulage par injection et le moulage par injection classique réside dans l'échelle à laquelle les phénomènes de fabrication deviennent prépondérants. Le micro-moulage par injection exige un niveau de précision bien supérieur à celui du moulage classique. Il se caractérise généralement par des pièces de très petite taille, des sections minces et des détails miniatures. Il n'existe pas de définition ni de spécification universellement acceptée du terme “ micro-pièce ” dans le domaine du micro-moulage par injection. C'est son application et la technologie de fabrication utilisées qui permettent de définir ce qu'est une micro-pièce.
De légères modifications apportées au réglage du moulage par micro-injection ont des répercussions importantes sur les caractéristiques du produit final. Par exemple, un léger changement dans la géométrie de l’entrée de matière peut modifier considérablement le comportement de remplissage. Cela peut entraîner l’apparition de vides ou de lignes de soudure dans les petites pièces. Ce problème de remplissage est plus facile à maîtriser dans le moulage par injection classique que dans le moulage par micro-injection. Le processus d’injection dans le micro-moulage nécessite en outre un contrôle adéquat des forces d’éjection. Les micro-pièces présentent des détails délicats qui peuvent facilement se casser sous l’effet de forces d’éjection relativement élevées. De plus, la dégradation du polymère peut devenir importante dans le micro-moulage par injection, car le volume de matière fondue est faible et le temps de séjour peut être relativement long.
Quelles sont les applications qui tirent le meilleur parti du moulage par micro-injection ?
Les environnements de fabrication des composants miniatures en polymère impliquent une production à grand volume. Le micro-moulage par injection est donc parfaitement adapté à ce type de production. Ce procédé est généralement automatisé, ce qui améliore la précision et l'efficacité de la production. Le tableau suivant résume les domaines d'application du micro-moulage par injection.
| Application | Caractéristiques typiques du micro-moulage | Principal enjeu technique |
|---|---|---|
| Dispositifs médicaux | Canaux microfluidiques, boîtiers miniatures | Biocompatibilité, stabilité dimensionnelle |
| Électronique | Connecteurs, composants de capteurs | Isolation électrique et précision |
| Capteurs automobiles | Dispositifs de retenue, boîtiers, composants d'actionneurs | Résistance à la température et aux vibrations |
| Micro-optique | Lentilles, structures optiques | Finition de surface et reproduction |
| Micromécanique | Engrenages, arbres, tringleries | Précision dimensionnelle et usure |
| Dispositifs de type « laboratoire sur puce » | Canaux, chambres, interfaces | Propriétés de remplissage et de surface |
| Électronique grand public | Clips et boîtiers miniatures | Tolérance de montage |
| Conditionnement des MEMS | Micro-logements et structures de protection | Alignement et étanchéité |
Comment concevoir une micro-pièce avant de lancer la fabrication des outils ?
L'une des plus grandes erreurs commises par les fabricants lors de la mise en œuvre du moulage par injection consiste simplement à concevoir en fonction des possibilités géométriques. Le processus de conception doit commencer par prendre en compte les capacités du procédé. Lors du choix des géométries de moule, la principale considération doit être de savoir si le procédé de moulage permet de reproduire la pièce. Grâce à un logiciel de CAO, les ingénieurs peuvent concevoir une pièce présentant une épaisseur de paroi de 100 µm pour les nervures, de 150 µm pour les trous ou de 0,20 mm. Cependant, il peut s’avérer difficile de mouler cette pièce de manière répétée, de l’éjecter sans l’endommager ou de l’inspecter avec précision. Cela signifie que le micro-moulage par injection est un procédé extrêmement sensible. La moindre modification de la géométrie peut avoir un impact considérable sur les paramètres de moulage, tels que la résistance à l’écoulement du polymère, la pression d’injection, le refroidissement, le retrait ou la force d’éjection. Le processus de conception doit donc prendre en compte les paramètres suivants.
Analyse de la conception en vue de la fabrication de micro-pièces
Les concepteurs doivent procéder à une analyse de la conception en vue de la fabrication avant de valider le modèle CAO de la micropièce en vue de la fabrication des outils. Cette analyse permet de prendre en compte les aspects pratiques du processus de fabrication afin d’éviter toute approche purement théorique. Elle doit tenir compte de différents paramètres tout en apportant des réponses à des questions essentielles, comme le résume le tableau ci-dessous ;
| Paramètre de conception | Question d'ingénierie | Risque principal en cas de conception inadéquate |
|---|---|---|
| Epaisseur de la paroi | Le polymère peut-il remplir cette section ? | Tir court, forte pression |
| Uniformité des parois | La pièce va-t-elle refroidir de manière homogène ? | Déformation, affaissement |
| Format d'image | Ce trait est-il trop haut/fin ? | Problèmes de remplissage et d'outillage |
| Brouillon | La pièce peut-elle se détacher ? | Adhérence, déformation |
| Rayon de courbure | Cette pièce peut-elle être moulée et usinée ? | Concentration des contraintes, difficulté d'usinage |
| Côtes | La côte est-elle suffisamment épaisse et courte ? | Remplissage incomplet, casse |
| Patrons | Le noyau est-il suffisamment solide ? | Dommages au cœur |
| Micro-trous | Le moulage est-il préférable à l'usinage secondaire ? | Noyaux cassés, trous obstrués |
| Portail | Le débit est-il réparti de manière adéquate ? | Lignes de soudure, déséquilibre de pression |
| Évacuation | L'air peut-il s'échapper ? | Traces de brûlure, coups manqués |
| Ejection | Où les forces seront-elles appliquées ? | Déformation de la pièce |
| Ligne de séparation | Est-ce qu'il traverse une surface critique ? | Flash, incompatibilité |
| Rétrécissement | Les dimensions finales resteront-elles dans les limites de tolérance ? | Pièces non conformes aux spécifications |
| Tolérance | Le processus est-il capable de le gérer ? | Taux de rejet élevé |
| Métrologie | Cette caractéristique peut-elle être mesurée de manière fiable ? | Faux positifs/faux négatifs |
Paramètres de conception essentiels
L'épaisseur de paroi est un paramètre essentiel du micro-moulage par injection. La perte de charge est inversement proportionnelle au cube de l'épaisseur du canal, comme le montre l'équation ci-dessous ;
ΔP ≈ 12 μLQ / (wh³)
Où ΔP c'est la perte de charge, μ est la viscosité du polymère, et L c'est la longueur d'écoulement. Q est le débit volumétrique, w est la largeur du canal, et h est l'épaisseur du canal. La règle fondamentale dans la conception des parois consiste à utiliser la paroi la plus épaisse possible tout en respectant les exigences de miniaturisation fonctionnelle.
Lors de la conception de micro-moules d'injection destinés à la fabrication, les tolérances doivent être prises en compte en fonction de facteurs tels que la taille de la pièce, le polymère et la géométrie, les capacités du moule, la température de fonctionnement et la fonction requise. Les concepteurs doivent classer les cotes en trois catégories : les cotes fonctionnelles critiques, les cotes d'assemblage secondaires et les cotes non fonctionnelles. Les tolérances les plus strictes peuvent être choisies pour les dimensions qui sont importantes pour les performances du produit. L'application de telles tolérances à chaque partie du moule peut entraîner une augmentation des coûts d'outillage et de contrôle.
En quoi consiste la fabrication par micro-moulage par injection ?
Le moulage par micro-injection est un processus en plusieurs étapes, allant de la conception CAO à la production en série. Voici les différentes étapes de ce processus :;
Conception CAO → Conception de moules → Micro-usinage → Assemblage des moules → Qualification des moules → Préparation des matériaux → Réglage des machines → Développement du procédé → Premières pièces → Contrôle → Validation du procédé → Production en série
Les processus impliqués dans ce moulage par micro-injection sont plus rigoureux que ceux du moulage par injection classique. Par exemple, dans le moulage par micro-injection, l'alignement du moule peut devoir être contrôlé à l'échelle du micromètre, tandis que les points d'injection peuvent ne mesurer qu'une fraction de millimètre.
La plupart des erreurs commises lors de la fabrication par micro-moulage par injection sont corrigées dans le bureau d'études CAO. C'est là que les ingénieurs concepteurs simulent le comportement du moule sous l'effet de différentes forces, telles que les pressions d'écoulement du matériau et les forces d'éjection.
Avant de fabriquer le moule, les ingénieurs procèdent à une analyse de la conception en vue de la fabrication (DFM) du micro-moulage. Le tableau ci-dessous présente certains des aspects abordés dans le cadre de la DFM.
| Facteur de conception | Pourquoi est-ce important ? |
|---|---|
| Epaisseur de la paroi | Contrôle le remplissage, le refroidissement et le rétrécissement |
| Rapport d'aspect des micro-éléments | Des proportions trop élevées peuvent empêcher le remplissage complet ou entraîner des cassures |
| Brouillon | Réduit les dommages liés au démoulage |
| Emplacement du portail | Contrôle le remplissage et l’orientation moléculaire |
| Évacuation | Permet à l'air et aux gaz emprisonnés de s'échapper |
| Ejection | Empêche la déformation des détails les plus infimes |
| Tolérances | Il faut tenir compte des variations de moulage |
| Matériau | Permet de déterminer le comportement à l'écoulement, au retrait et à la température |
La règle générale du moulage par injection classique, qui consiste à tout rendre plus épais, ne s'applique pas au micro-moulage par injection. Un micro-moule peut comporter des cavités, des nervures, des broches, des canaux, des trous et des canaux microfluidiques extrêmement petits. Ces moules peuvent être fabriqués à l'aide de diverses méthodes, telles que le micro-usinage CNC, la micro-électroérosion, l'électroérosion à fil, l'usinage au laser, la rectification de précision et le micro-fraisage.
Matériaux destinés au micro-moulage par injection
Parmi les matériaux haute performance adaptés au micro-moulage, on trouve le PEEK (polyéther-éther-cétone), les LCP (polymères à cristaux liquides) et le PPSU (polyphénylsulfone). Le PEEK offre une combinaison unique de haute résistance mécanique, d’excellente résistance chimique et de capacité à supporter des stérilisations répétées. Sa biocompatibilité inhérente en fait un matériau idéal pour les produits implantables à long terme.
Les LCP sont appréciés pour leur excellente stabilité dimensionnelle et leur faible viscosité. Ils présentent une fluidité exceptionnelle, ce qui leur permet de remplir des canaux très longs et étroits sans subir aucune dégradation. Le PPSU, quant à lui, est reconnu pour sa résistance exceptionnelle et sa transparence. Il peut résister à des conditions nécessitant un traitement en autoclave et une stérilisation par rayonnement gamma.
Conclusion
Le moulage par micro-injection est indispensable à la fabrication de composants polymères miniaturisés de haute précision dans les secteurs du médical, de l'électronique et de la micro-optique. Les micro-éléments étant extrêmement sensibles aux moindres variations de conception ou de processus, la réussite de cette technique repose en grande partie sur des analyses rigoureuses de la conception pour la fabrication (DFM), une gestion stricte des tolérances et un choix précis des matériaux.

















 FR
 EN
 ES
 DE
 IT
 PT
 NL
 PL
 AR
 JA
 KO
 ZH