

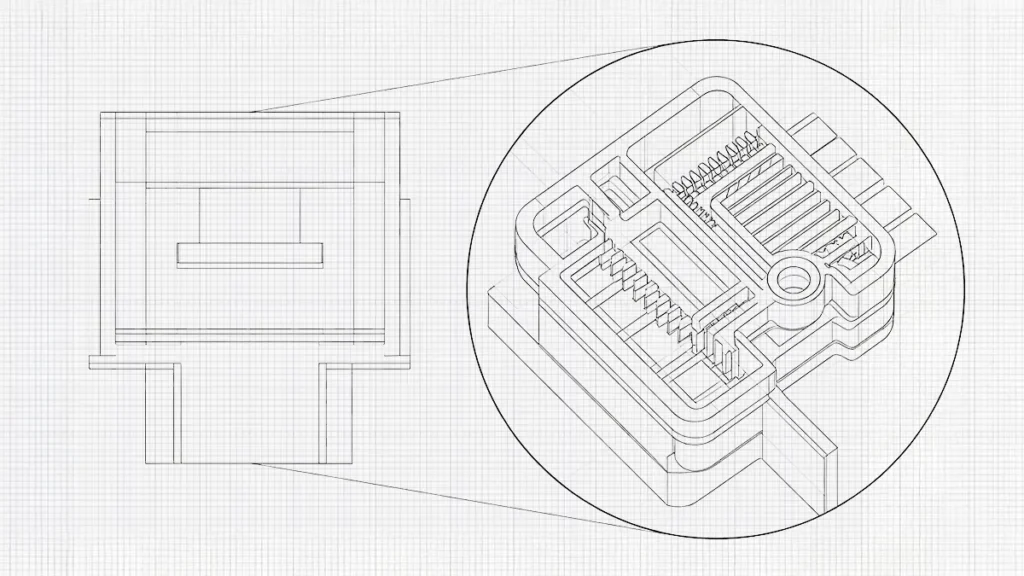
Consideremos los retos técnicos a los que puede enfrentarse una empresa de dispositivos médicos a la hora de desarrollar un sensor para la monitorización de la glucosa en sangre. El sensor es un sistema complejo con componentes electrónicos extremadamente pequeños. Esto implica que la carcasa protectora de plástico del sensor debe miniaturizarse. La aplicación del moldeo por inyección convencional puede aumentar la complejidad de la fabricación, ya que la cavidad es extremadamente pequeña. Por ejemplo, el material fundido utilizado en este enfoque convencional debe recorrer un trayecto reducido antes de solidificarse, lo que complica la selección del material.
Por otro lado, si se elige un material con una alta velocidad de solidificación, hay que prestar más atención al diseño del sistema de entrada y canales para evitar que se solidifique antes del llenado. Por ello, el molde que se utilice en este proceso debe reproducir detalles que pueden tener un diámetro de tan solo unos pocos cientos de micrómetros. En la práctica, el proceso requiere un enfoque de microinyección, que puede diferir del moldeo convencional.
El micromoldeado es un método para dar forma y moldear termoplásticos con el fin de crear productos, piezas y componentes que suelen pesar menos de un gramo y tener un diámetro de tan solo unos pocos milímetros. Los componentes producidos mediante microinjerto son muy complejos, pero exigen una gran atención a la eficiencia, la exactitud y la precisión a lo largo de todo el proceso de fabricación. Las tolerancias en el micromoldeo por inyección son extremadamente ajustadas, situándose normalmente en el rango de un solo dígito en micrómetros (±1 a 5 μm o ±0,0001 a ±0,0002 pulgadas). Los ingenieros no hace falta el moldeo por microinyección para fabricar piezas con requisitos de tolerancia más amplios; en tales casos, el moldeo por inyección convencional resulta más rentable.

¿En qué se diferencia el moldeo por microinyección del moldeo por inyección convencional?
La principal diferencia entre el moldeo por microinyección y el moldeo por inyección convencional radica en la escala a la que los fenómenos de fabricación pasan a ser determinantes. El moldeo por microinyección exige el mayor nivel de precisión en comparación con el moldeo convencional. Suele caracterizarse por piezas muy pequeñas, secciones delgadas y detalles en miniatura. El micromoldeado por inyección carece de una definición y unas especificaciones universalmente aceptadas para el concepto de “micropieza”. Su aplicación y la tecnología de fabricación pueden definir lo que es una micropieza.
Pequeños cambios en la configuración del moldeo por inyección a microescala tienen efectos significativos en las características del producto final. Por ejemplo, un pequeño cambio en la geometría de la entrada de material puede alterar significativamente el comportamiento de llenado. Esto puede provocar la aparición de huecos o líneas de soldadura en las piezas pequeñas. Este reto de llenado se puede controlar más fácilmente en el moldeo por inyección convencional que en el moldeo por inyección a microescala. El proceso de inyección en el micromoldeo requiere, además, un control adecuado de las fuerzas de expulsión. Las micropiezas presentan detalles delicados que pueden romperse fácilmente bajo fuerzas de expulsión relativamente elevadas. Además, la degradación del polímero puede llegar a ser significativa en el micromoldeo por inyección, ya que el volumen de masa fundida es reducido y el tiempo de residencia puede ser relativamente largo.
¿Qué aplicaciones se benefician más del moldeo por microinyección?
Los entornos de fabricación de componentes poliméricos en miniatura implican una producción a gran escala. Esto hace que el micromoldeo por inyección resulte idóneo para este tipo de producción. Este tipo de moldeo por inyección suele estar automatizado, lo que aumenta la precisión y la eficacia de la producción. La siguiente tabla resume los ámbitos de aplicación del micromoldeo por inyección.
| Aplicación | Características típicas del micromoldeado | Preocupación principal en materia de ingeniería |
|---|---|---|
| Productos sanitarios | Canales microfluídicos, carcasas en miniatura | Biocompatibilidad, estabilidad dimensional |
| Electrónica | Conectores, componentes de sensores | Aislamiento eléctrico y precisión |
| Sensores para automóviles | Reténes, carcasas, componentes de actuadores | Resistencia a la temperatura y a las vibraciones |
| Microóptica | Lentes, estructuras ópticas | Acabado superficial y réplicas |
| Micromecánica | Engranajes, ejes, articulaciones | Precisión dimensional y desgaste |
| Dispositivos de «laboratorio en un chip» | Canales, cámaras, interfaces | Propiedades de relleno y superficiales |
| Electrónica de consumo | Clips y carcasas en miniatura | Tolerancia de montaje |
| Encapsulado de MEMS | Microviviendas y estructuras de protección | Alineación y sellado |
¿Cómo se debe diseñar una pieza micro antes de comenzar con la fabricación de los utillajes?
Uno de los mayores errores que cometen los fabricantes al comercializar productos de moldeo por inyección es limitarse a diseñar en función de las posibilidades geométricas. El proceso de diseño debe comenzar teniendo en cuenta las capacidades del proceso. A la hora de elegir las geometrías del molde, la consideración principal debe ser si el proceso de moldeo puede reproducir la pieza. Mediante un sistema CAD, los ingenieros pueden diseñar una pieza con un espesor de pared de 100 µm para las nervaduras, de 150 µm para los orificios o de 0,20 mm. Sin embargo, puede que no resulte fácil moldear la pieza de forma repetida, expulsarla sin que sufra daños o inspeccionarla con precisión. Esto implica que el micromoldeo por inyección es un proceso muy sensible. Cualquier pequeño cambio en la geometría puede tener un gran efecto en los parámetros de moldeo, como la resistencia al flujo del polímero, la presión de inyección, el enfriamiento, la contracción o la fuerza de expulsión. El proceso de diseño debe tener en cuenta los siguientes parámetros.
Revisión del diseño para la fabricación de micropiezas
Los diseñadores deben llevar a cabo una revisión del diseño en función de la fabricación antes de enviar el modelo CAD de la micropieza para la fabricación de utillaje. Esta revisión ayuda a sopesar los aspectos prácticos del proceso de fabricación para evitar la imaginación teórica. Dicha revisión debe tener en cuenta diferentes parámetros y responder a preguntas muy importantes, tal y como se resume en la tabla siguiente:;
| Parámetro de diseño | Pregunta de ingeniería | Principal riesgo si el diseño es deficiente |
|---|---|---|
| Espesor de la pared | ¿Puede el polímero rellenar esa sección? | Tiro corto, alta presión |
| Uniformidad de las paredes | ¿Se enfriará la pieza de manera uniforme? | Deformación, hundimiento |
| Relación de aspecto | ¿Es esa parte demasiado alta o delgada? | Problemas de llenado y de utillaje |
| Borrador | ¿Se puede soltar la pieza? | Adherencia, deformación |
| Radio de esquina | ¿Se puede moldear y mecanizar esta pieza? | Concentración de tensiones, dificultad de la herramienta |
| Costillas | ¿Es la costilla lo suficientemente gruesa y corta? | Llenado incompleto, roturas |
| Jefes | ¿Es el núcleo lo suficientemente resistente? | Daños en el núcleo |
| Microagujeros | ¿Es mejor el moldeado que el mecanizado secundario? | Núcleos rotos, orificios obstruidos |
| Puerta | ¿Está el caudal bien distribuido? | Líneas de soldadura, desequilibrio de presión |
| Ventilación | ¿Puede salir el aire? | Marcas de quemaduras, disparos fallidos |
| Expulsión | ¿Dónde se aplicarán las fuerzas? | Deformación de la pieza |
| Línea de separación | ¿Atraviesa alguna superficie crítica? | Flash, desajuste |
| Contracción | ¿Se mantendrán las dimensiones finales dentro de los límites de tolerancia? | Piezas que no cumplen las especificaciones |
| Tolerancia | ¿El proceso es capaz de soportarlo? | Alta tasa de rechazo |
| Metrología | ¿Se puede medir esta característica de forma fiable? | Aceptación/rechazo falsos |
Parámetros clave de diseño críticos
El espesor de la pared es un parámetro fundamental en el moldeo por microinyección. La caída de presión es inversamente proporcional al cubo del espesor del canal, tal y como se muestra en la ecuación siguiente;
ΔP ≈ 12 μLQ / (wh³)
Dónde ΔP es la caída de presión, μ es la viscosidad del polímero, y L es la longitud del flujo. Q es el caudal volumétrico, w es la anchura del canal, y h es el espesor del canal. El requisito básico en el diseño de las paredes es utilizar la pared más gruesa que cumpla con el requisito de miniaturización funcional.
A la hora de diseñar moldes de microinyección para su fabricación, las tolerancias deben tenerse en cuenta junto con factores como el tamaño de la pieza, el polímero y la geometría, la capacidad del molde, la temperatura de funcionamiento y la función requerida. Los diseñadores deben clasificar las dimensiones en dimensiones funcionales críticas, dimensiones secundarias de montaje y dimensiones no funcionales. Se pueden seleccionar las tolerancias más estrictas para las dimensiones que son importantes para el rendimiento del producto. Aplicar dichas tolerancias a todas las piezas del molde puede aumentar los costes de utillaje e inspección.
¿En qué consiste la fabricación mediante moldeo por microinyección?
El moldeo por microinyección es un proceso de varias etapas que abarca desde el diseño CAD hasta la producción en serie. A continuación se describe el flujo de etapas:;
Diseño CAD → Diseño de moldes → Micromecanizado → Montaje de moldes → Homologación de moldes → Preparación de materiales → Ajuste de la máquina → Desarrollo del proceso → Primeras piezas → Inspección → Validación del proceso → Producción en serie
Los procesos que intervienen en este moldeo por microinyección son más precisos que los del moldeo por inyección convencional. Por ejemplo, en el moldeo por microinyección, puede ser necesario controlar la alineación del molde a escala micrométrica, mientras que las entradas de inyección pueden tener un tamaño de tan solo una fracción de milímetro.
La mayoría de los errores que se producen en la fabricación mediante microinyección se corrigen en la sala de diseño CAD. Allí, los ingenieros de diseño simulan cómo se comportaría el molde sometido a diferentes fuerzas, como las presiones de flujo del material y las fuerzas de expulsión.
Antes de fabricar el molde, los ingenieros llevan a cabo una revisión del diseño para la fabricación (DFM) del micromoldeado. La siguiente tabla muestra algunos de los aspectos que se abordan en el DFM.
| Factor de diseño | Por qué es importante |
|---|---|
| Espesor de la pared | Controla el llenado, el enfriamiento y la contracción |
| Relación de aspecto de las microcaracterísticas | Unos índices elevados pueden impedir el llenado completo o provocar roturas. |
| Borrador | Reduce los daños causados al desmoldar |
| Ubicación de la puerta | Controla el relleno y la orientación molecular |
| Ventilación | Permite que se escapen el aire y los gases atrapados |
| Expulsión | Evita la deformación de los detalles más pequeños |
| Tolerancias | Se deben tener en cuenta las variaciones en el moldeado |
| Material | Determina el flujo, la contracción y el comportamiento térmico |
La regla general del moldeo por inyección convencional, según la cual todo debe ser más grueso, no se aplica al micromoldeo por inyección. Un micromolde puede contener cavidades, nervaduras, pasadores, canales, orificios y canales microfluídicos extremadamente pequeños. Estos moldes pueden fabricarse mediante diversos métodos, como el mecanizado CNC a microescala, el electroerosionado a microescala, el electroerosionado por hilo, el mecanizado por láser, el rectificado de precisión y el fresado a microescala.
Materiales para el moldeo por microinyección
Algunos materiales de alto rendimiento adecuados para el micromoldeado son el PEEK (polieteretercetona), los LCP (polímeros de cristal líquido) y el PPSU (polifenilsulfona). El PEEK ofrece una combinación única de alta resistencia, excelente resistencia química y capacidad para soportar esterilizaciones repetidas. Su biocompatibilidad inherente lo convierte en un material ideal para productos implantables a largo plazo.
Los LCP son apreciados por su excelente estabilidad dimensional y su baja viscosidad. Presentan una fluidez extraordinaria, lo que les permite rellenar canales muy largos y estrechos sin sufrir ningún deterioro. El PPSU, por su parte, destaca por su excepcional resistencia y transparencia. Es capaz de soportar condiciones que requieren el tratamiento en autoclave y la esterilización mediante radiación gamma.
Conclusión
El moldeo por microinyección es indispensable para la fabricación de componentes poliméricos miniaturizados y de alta precisión en los sectores médico, electrónico y de la microóptica. Dado que las microcaracterísticas son muy sensibles a las más mínimas fluctuaciones en el diseño o el proceso, el éxito depende en gran medida de revisiones rigurosas de DFM, una gestión estricta de las tolerancias y una selección precisa de los materiales.

















 ES
 EN
 FR
 DE
 IT
 PT
 NL
 PL
 AR
 JA
 KO
 ZH