

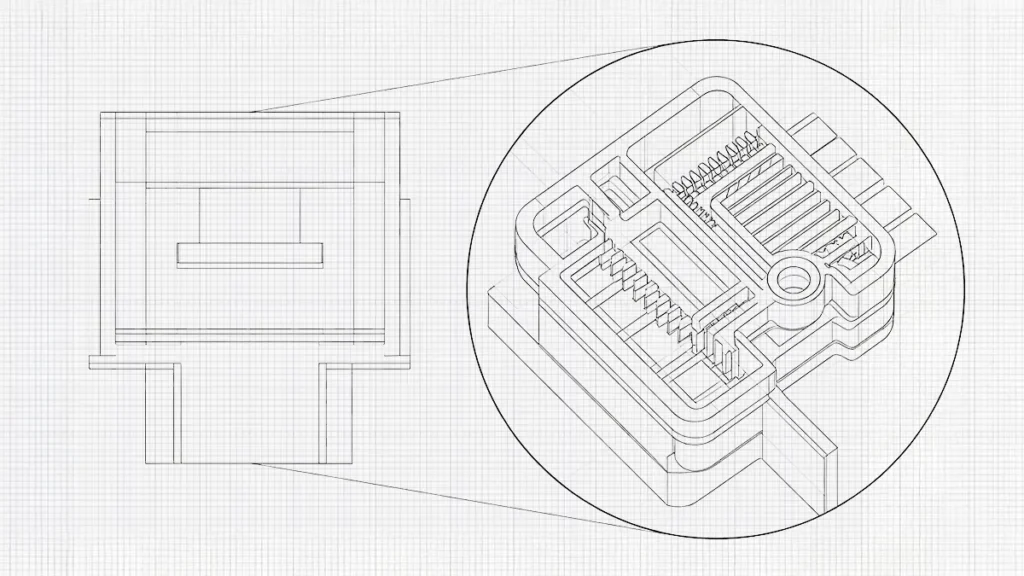
Si considerino le sfide tecniche che un’azienda produttrice di dispositivi medici potrebbe dover affrontare nello sviluppo di un sensore per il monitoraggio della glicemia. Il sensore è un sistema complesso dotato di componenti elettronici estremamente piccoli. Ciò implica che l’involucro protettivo in plastica del sensore debba essere miniaturizzato. L’applicazione dello stampaggio a iniezione convenzionale potrebbe aumentare la complessità produttiva, poiché la cavità è estremamente piccola. Ad esempio, il materiale fuso utilizzato in questo approccio convenzionale deve percorrere un tragitto ridotto prima di solidificarsi, rendendo complessa la scelta del materiale.
D’altra parte, se si sceglie un materiale con un’elevata velocità di solidificazione, occorre prestare maggiore attenzione alla progettazione del sistema di colata per evitare che il materiale si solidifichi prima del riempimento. Di conseguenza, lo stampo da utilizzare in questo processo deve riprodurre caratteristiche che possono avere un diametro di appena poche centinaia di micrometri. In pratica, il processo richiede un approccio di micro-stampaggio a iniezione, che può differire dallo stampaggio convenzionale.
Il micro-stampaggio è un metodo di modellatura e formatura dei materiali termoplastici per la realizzazione di prodotti, pezzi e componenti che spesso pesano meno di un grammo e hanno un diametro di pochi millimetri. I componenti prodotti tramite micro-stampaggio a iniezione sono estremamente complessi e richiedono tuttavia la massima attenzione all’efficienza, all’accuratezza e alla precisione durante l’intero processo di produzione. Le tolleranze nel micro-stampaggio a iniezione sono estremamente ristrette, in genere comprese in un intervallo di pochi micrometri (da ±1 a 5 μm o da ±0,0001 a ±0,0002 pollici). Gli ingegneri non serve lo stampaggio a iniezione micro per la produzione di componenti con requisiti di tolleranza più ampi; in tali casi, lo stampaggio a iniezione convenzionale risulta più conveniente dal punto di vista economico.

In che cosa si differenzia lo stampaggio a iniezione micro dallo stampaggio a iniezione convenzionale?
La differenza principale tra lo stampaggio a iniezione micro e quello convenzionale risiede nella scala alla quale i fenomeni di produzione assumono un ruolo dominante. Lo stampaggio a iniezione micro richiede il massimo livello di precisione rispetto allo stampaggio convenzionale. È solitamente caratterizzato da parti di dimensioni molto ridotte, sezioni sottili ed elementi in miniatura. Il micro-stampaggio a iniezione non dispone di una definizione e di specifiche universalmente accettate per il concetto di “micro-componente”. Sono l’applicazione e la tecnologia di produzione a definire cosa sia un micro-componente.
Piccoli cambiamenti nella configurazione dello stampaggio a iniezione su microscala hanno effetti significativi sulla natura del prodotto finale. Ad esempio, una piccola variazione nella geometria del punto di iniezione può alterare in modo significativo il comportamento di riempimento. Ciò può probabilmente portare alla formazione di vuoti o linee di saldatura nei componenti di piccole dimensioni. Questa difficoltà di riempimento può essere controllata più facilmente nello stampaggio a iniezione convenzionale rispetto a quello su microscala. Il processo di iniezione nel micro-stampaggio richiede inoltre un adeguato controllo delle forze di espulsione. I micro-componenti presentano caratteristiche delicate che possono rompersi facilmente in presenza di forze di espulsione relativamente elevate. Inoltre, il degrado del polimero può diventare significativo nel micro-stampaggio a iniezione poiché il volume del materiale fuso è ridotto e il tempo di permanenza può essere relativamente lungo.
Quali applicazioni traggono il massimo vantaggio dallo stampaggio a microiniezione?
Gli ambienti di produzione dei componenti polimerici in miniatura prevedono una produzione su larga scala. Ciò rende lo stampaggio a iniezione su micro scala particolarmente adatto a questo tipo di produzione. Questo tipo di stampaggio a iniezione è solitamente automatizzato, il che aumenta la precisione e l’efficienza della produzione. La tabella seguente riassume i settori di applicazione dello stampaggio a iniezione su micro scala.
| Applicazione | Caratteristiche tipiche dei prodotti micro-stampati | Principale problema ingegneristico |
|---|---|---|
| Dispositivi medici | Canali microfluidici, alloggiamenti in miniatura | Biocompatibilità, stabilità dimensionale |
| Elettronica | Connettori, componenti per sensori | Isolamento elettrico e precisione |
| Sensori per il settore automobilistico | Supporti, alloggiamenti, componenti degli attuatori | Resistenza alla temperatura e alle vibrazioni |
| Microottica | Lenti, strutture ottiche | Finitura superficiale e riproduzione |
| Micromeccanica | Ingranaggi, alberi, leveraggi | Precisione dimensionale e usura |
| Dispositivi "lab-on-chip" | Canali, camere, interfacce | Proprietà di riempimento e superficiali |
| Elettronica di consumo | Clip e alloggiamenti in miniatura | Tolleranza di assemblaggio |
| Confezionamento dei MEMS | Microalloggi e strutture protettive | Allineamento e tenuta |
Come va progettata una microcomponente prima di iniziare la produzione degli stampi?
Uno dei più gravi errori che i produttori commettono nella commercializzazione dello stampaggio a iniezione è semplicemente quello di progettare in base alle possibilità geometriche. Il processo di progettazione deve partire dalla valutazione delle capacità del processo. Nella scelta delle geometrie dello stampo, la considerazione principale dovrebbe essere se il processo di stampaggio sia in grado di riprodurre il pezzo. Grazie a un sistema CAD, gli ingegneri possono progettare un pezzo con uno spessore di parete di 100 µm per le nervature, 150 µm per i fori o 0,20 mm. Tuttavia, potrebbe non essere facile stampare ripetutamente il pezzo, espellerlo senza danneggiarlo o ispezionarlo con precisione. Ciò implica che lo stampaggio a microiniezione sia altamente sensibile. Qualsiasi piccola variazione nella geometria può avere un effetto significativo sui parametri di stampaggio quali la resistenza al flusso del polimero, la pressione di iniezione, il raffreddamento, il ritiro o la forza di espulsione. Il processo di progettazione dovrebbe tenere conto dei seguenti parametri.
Revisione della progettazione in funzione della produzione per microcomponenti
I progettisti devono effettuare una revisione del "design-for-manufacturing" prima di rilasciare il modello CAD del microcomponente per la produzione degli stampi. Tale revisione aiuta a valutare gli aspetti pratici del processo di produzione, evitando di basarsi su ipotesi teoriche. Tale revisione deve tenere conto di diversi parametri, rispondendo al contempo a domande di fondamentale importanza, come riassunto nella tabella sottostante;
| Parametro di progettazione | Domanda di ingegneria | Rischio principale in caso di progettazione inadeguata |
|---|---|---|
| Spessore della parete | Il polimero è in grado di riempire la sezione? | Tiro corto, alta pressione |
| Uniformità delle pareti | Il componente si raffredderà in modo uniforme? | Deformazione, avvallamento |
| Formato | Il personaggio è troppo alto/magro? | Problemi di riempimento e di stampaggio |
| Bozza | Il pezzo può staccarsi? | Adesione, deformazione |
| Raggio d'angolo | È possibile stampare e lavorare meccanicamente questo componente? | Concentrazione di sollecitazioni, difficoltà dell'utensile |
| Costole | La costola è sufficientemente spessa e corta? | Riempimento incompleto, rottura |
| I capi | Il nucleo è abbastanza resistente? | Danni al nucleo |
| Microfori | La stampaggio è migliore della lavorazione secondaria? | Nuclei rotti, fori ostruiti |
| Cancello | Il flusso è distribuito in modo adeguato? | Linee di saldatura, squilibrio di pressione |
| Sfogo | L'aria può fuoriuscire? | Segni di bruciatura, colpi corti |
| Espulsione | Dove verranno applicate le forze? | Deformazione parziale |
| Linea di separazione | Attraversa una superficie critica? | Flash, disallineamento |
| Restringimento | Le dimensioni finali rientreranno nei limiti di tolleranza? | Parti non conformi alle specifiche |
| Tolleranza | Il processo è in grado di reggerlo? | Elevato tasso di rifiuto |
| Metrologia | È possibile misurare questa caratteristica in modo affidabile? | Falsa accettazione/rifiuto |
Parametri chiave di progettazione critici
Lo spessore delle pareti è un parametro fondamentale nello stampaggio a microiniezione. La caduta di pressione è inversamente proporzionale al cubo dello spessore del canale, come illustrato nell'equazione seguente;
ΔP ≈ 12 μLQ / (wh³)
Dove ΔP è la caduta di pressione, μ è la viscosità del polimero, e L è la lunghezza del flusso. Q è la portata volumetrica, w è la larghezza del canale, e h è lo spessore del canale. Il requisito fondamentale nella progettazione delle pareti è quello di utilizzare la parete più spessa che soddisfi i requisiti di miniaturizzazione funzionale.
Nella progettazione di stampi per microiniezione destinati alla produzione, le tolleranze devono essere considerate in relazione a fattori quali le dimensioni del pezzo, il polimero e la geometria, le capacità dello stampo, la temperatura di esercizio e la funzione richiesta. I progettisti devono suddividere le dimensioni in dimensioni funzionali critiche, dimensioni secondarie di assemblaggio e dimensioni non funzionali. È possibile selezionare le tolleranze più strette per le dimensioni che sono importanti per le prestazioni del prodotto. L’applicazione di tali tolleranze a ogni parte dello stampo può comportare un aumento dei costi di attrezzaggio e di controllo qualità.
In cosa consiste la produzione mediante micro-stampaggio a iniezione?
Lo stampaggio a microiniezione è un processo articolato in più fasi, che va dalla progettazione CAD alla produzione in serie. Di seguito è riportato lo schema delle fasi;
Progettazione CAD → Progettazione stampi → Micro-lavorazione → Assemblaggio stampi → Qualificazione stampi → Preparazione dei materiali → Messa a punto delle macchine → Sviluppo del processo → Pezzi di prova → Ispezione → Convalida del processo → Produzione in serie
I processi coinvolti in questo tipo di micro-stampaggio a iniezione sono più rigorosi rispetto a quelli dello stampaggio a iniezione convenzionale. Ad esempio, nel micro-stampaggio a iniezione, l'allineamento dello stampo può richiedere un controllo su scala micrometrica, mentre i canali di iniezione possono misurare solo una frazione di millimetro.
La maggior parte degli errori nella produzione tramite micro-stampaggio a iniezione viene corretta in fase di progettazione CAD. In questa fase, i progettisti simulano il comportamento dello stampo sottoposto a diverse forze, quali le pressioni di flusso del materiale e le forze di espulsione.
Prima di realizzare lo stampo, gli ingegneri effettuano una revisione del progetto di microstampaggio dal punto di vista della producibilità (DFM). La tabella seguente illustra alcuni degli aspetti trattati nell’ambito del DFM.
| Fattore di progettazione | Perché è importante |
|---|---|
| Spessore della parete | Controlla il riempimento, il raffreddamento e la contrazione |
| Rapporto di aspetto delle microcaratteristiche | Valori elevati possono impedire il riempimento completo o causare rotture |
| Bozza | Riduce i danni da sformatura |
| Posizione del cancello | Controlla il riempimento e l'orientamento molecolare |
| Sfogo | Consente la fuoriuscita dell'aria e dei gas intrappolati |
| Espulsione | Impedisce la deformazione dei dettagli più piccoli |
| Tolleranze | È necessario tenere conto delle variazioni di stampaggio |
| Materiale | Determina la fluidità, il ritiro e il comportamento termico |
La regola generale dello stampaggio a iniezione convenzionale, secondo cui tutto deve essere più spesso, non si applica allo stampaggio a microiniezione. Uno stampo micro può contenere cavità, nervature, perni, canali, fori e canali microfluidici di dimensioni estremamente ridotte. Questi stampi possono essere realizzati utilizzando vari metodi, quali la micro-lavorazione CNC, la micro-elettroerosione, l’elettroerosione a filo, la lavorazione laser, la rettifica di precisione e la microfresatura.
Materiali per lo stampaggio a microiniezione
Alcuni materiali ad alte prestazioni adatti alla microstampaggio sono il PEEK (polietere etere chetone), gli LCP (polimeri a cristalli liquidi) e il PPSU (polifenilsulfone). Il PEEK offre una combinazione unica di elevata resistenza meccanica, eccellente resistenza chimica e capacità di sopportare ripetute sterilizzazioni. La sua intrinseca biocompatibilità lo rende ideale per prodotti impiantabili a lungo termine.
I materiali LCP sono apprezzati per la loro eccellente stabilità dimensionale e la bassa viscosità. Presentano una fluidità straordinaria, che consente loro di riempire canali molto lunghi e stretti senza subire alcun deterioramento. Il PPSU, d’altra parte, è noto per la sua eccezionale tenacità e trasparenza. È in grado di resistere a condizioni che richiedono il trattamento in autoclave e la sterilizzazione con radiazioni gamma.
Conclusione
Lo stampaggio a microiniezione è indispensabile per la produzione di componenti polimerici miniaturizzati e ad alta precisione nei settori medico, elettronico e della microottica. Poiché le microcaratteristiche sono estremamente sensibili alle minime variazioni di progettazione o di processo, il successo dipende in larga misura da rigorose valutazioni DFM, da una gestione rigorosa delle tolleranze e da una selezione accurata dei materiali.

















 IT
 EN
 ES
 FR
 DE
 PT
 NL
 PL
 AR
 JA
 KO
 ZH