

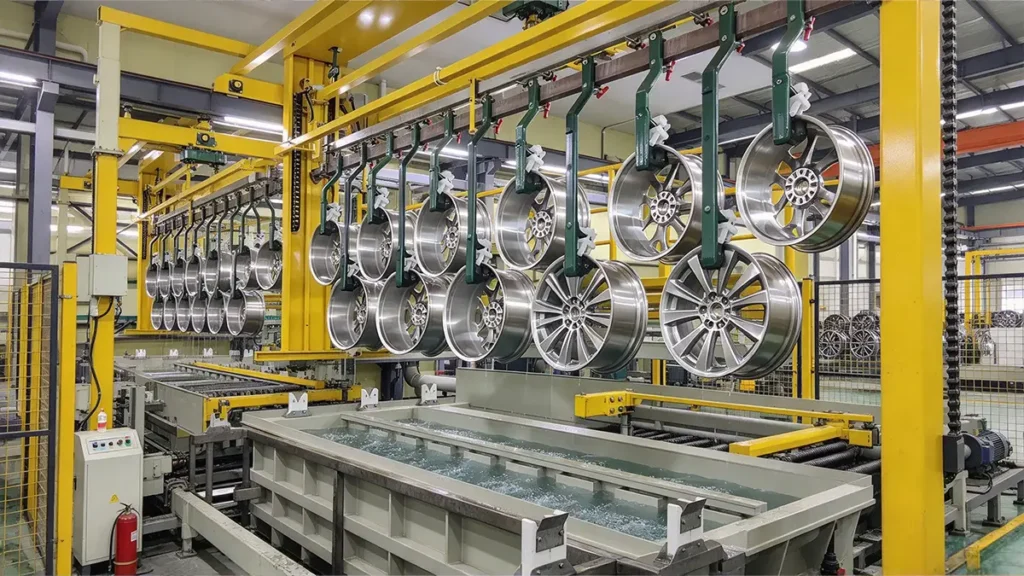
Cynkowanie to lekkie rozwiązanie, które wzmacnia podłoże, na które jest nakładane. Tworząc fizyczną barierę, powłoka cynkowa na metalu przedłuża żywotność metalu bazowego. Bariera ta zapobiega przenikaniu wilgoci do metalu bazowego, a tym samym powstawaniu rdzy. Powłoka cynkowa idealnie nadaje się do zapobiegania korozji, ponieważ utlenia się znacznie wolniej niż leżące pod nią metale żelazne, skutecznie pełniąc rolę anody ofiarnej. Cynkowanie jest przyjaznym dla środowiska wyborem w zakresie powlekania metali. Wynika to z faktu, że można je poddać recyklingowi i ponownie wykorzystać. Ale czym właściwie jest cynkowanie?
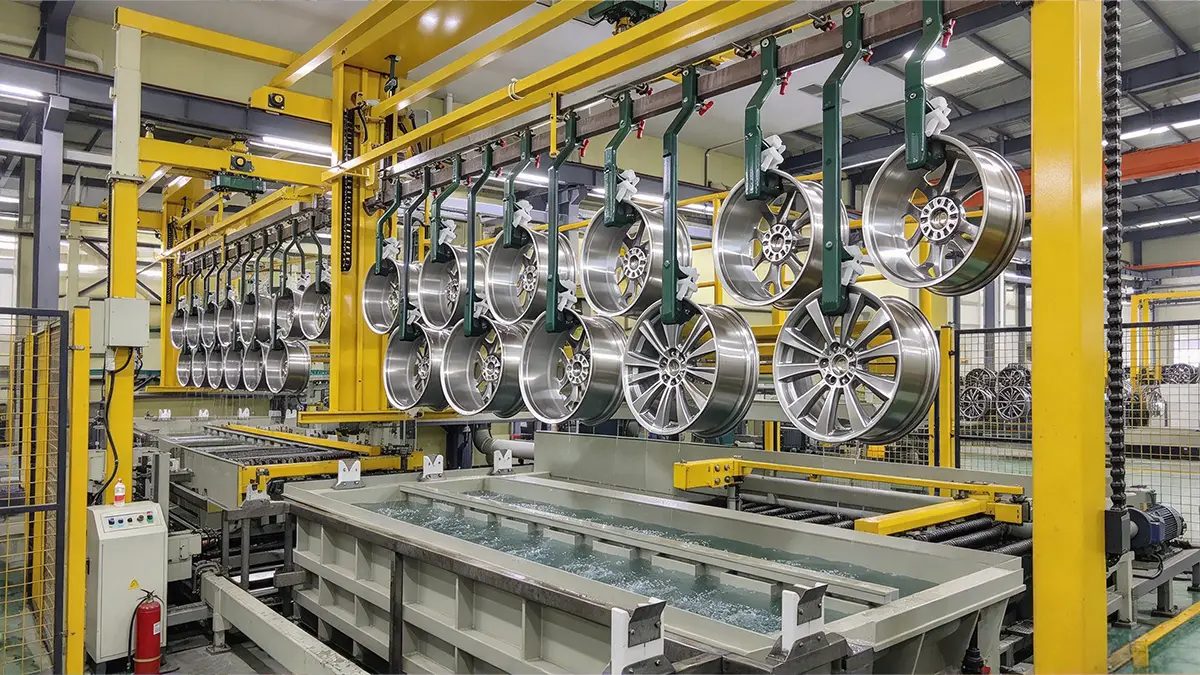
Najprostsza definicja
Cynkowanie, znane również jako cynkowanie elektrolityczne, to precyzyjny proces wykańczania powierzchni, który zapobiega korozji i chroni metale bez konieczności stosowania ekstremalnie wysokich temperatur, charakterystycznych dla cynkowania ogniowego. Metoda ta polega na nałożeniu cienkiej warstwy cynku na powierzchnię metalu. W procesie cynkowania wykorzystuje się roztwór elektrolitu zawierający jony cynku, które tworzą powłokę cynkową na powierzchni metalu. Ta cienka warstwa cynku zapobiega reakcji metalu z powietrzem i wilgocią, co pomaga zapobiegać rdzewieniu.
Na czym polega proces galwanizacji cynkowej?
Galwanizacja cynkowa to proces techniczny wymagający wysokiego poziomu umiejętności. Poniżej przedstawiono szczegółowy opis przebiegu procesu cynkowania.
1. Przygotowanie powierzchni
Oczyść powierzchnię, aby usunąć rdzę, olej i zanieczyszczenia z podłoża. Użyj detergentu alkalicznego, aby zapewnić długotrwałą trwałość powłoki cynkowej, dbając o to, by wszystkie powstałe ścieki po czyszczeniu były oczyszczane zgodnie z federalnymi limitami dotyczącymi ścieków z obróbki metali. [1]. Niewłaściwe czyszczenie może prowadzić do powstawania wad, takich jak pęcherzyki lub łuszczenie się. Proces czyszczenia polega na zanurzeniu metalu w kąpieli na 5–10 minut w temperaturze od 150 do 200° F w celu usunięcia zanieczyszczeń. Następnie przeprowadza się obróbkę kwasową, która pomaga usunąć rdzę powierzchniową. Niektórzy dostawcy stosują również elektrowy czyszczacz do czyszczenia na poziomie mikroskopowym, podłączając ładunek elektryczny do metalu po stronie anody lub katody.
2. Przygotowanie roztworu elektrolitów
Podczas cynkowania użytkownik musi zanurzyć podłoże w specjalnym roztworze elektrolitu, zwanym również kąpielą galwaniczną. Kąpiel ta zazwyczaj zawiera różne substancje chemiczne oraz roztwór jonów cynku, który usprawnia proces cynkowania. Pozwala to również uzyskać pożądane właściwości fizyczne i chemiczne produktu końcowego.
3. Reakcje elektrochemiczne
Cynkowanie opiera się na reakcjach elektrochemicznych, w których jony cynku przemieszczają się z anody do katody przez roztwór elektrolitu. W tej reakcji anoda cynkowa ulega utlenieniu, uwalniając jony cynku do kąpieli galwanicznej. Te dodatnio naładowane jony cynku przemieszczają się w kierunku ujemnie naładowanej katody, do której przymocowana jest metalowa część.
Na katodzie jony cynku ulegają redukcji i osadzają się w postaci stałej warstwy na powierzchni metalu. Stała anoda cynkowa traci elektrony, tworząc dodatnio naładowane jony cynku. Jony te przemieszczają się następnie przez roztwór elektrolitu w kierunku katody. Reakcja zachodząca na anodzie wygląda następująco:;
Zn (w stanie stałym) → Zn²⁺ + 2e⁻
Na katodzie zachodzi reakcja redukcji. Jony cynku przyjmują elektrony i utwardzają się, tworząc cienką, jednolitą warstwę cynku na powierzchni elementu metalowego. Warstwa ta zapewnia skuteczną ochronę przed korozją, pełniąc rolę bariery ofiarnej dla metalu znajdującego się pod spodem. Poniżej przedstawiono przebieg tej reakcji.
Zn²⁺ + 2e⁻ → Zn (s)
4. Czyszczenie i wykończenie
Po każdym kluczowym etapie procesu cynkowania należy umyć elementy wodą. Po zakończeniu cynkowania należy umyć elementy w zbiorniku z płynem w celu usunięcia ewentualnych zanieczyszczeń powierzchniowych, a następnie odpowiednio je osuszyć. W przypadku nadmiernego zanieczyszczenia płukanie można powtórzyć. Części można myć pod bieżącą wodą lub w zbiorniku płuczkowym, w zależności od stopnia zanieczyszczenia. Gdy wymagana jest dodatkowa ochrona, w procesie obróbki końcowej można zastosować środki uszczelniające i pasywujące.
Jakie są rodzaje powłok cynkowych (pasywacji)?
W celu uzyskania powłok cynkowych o różnej grubości stosuje się różne rodzaje cynkowania.
Żółte cynkowanie
Ta powłoka cynkowa jest najczęściej stosowana w przemyśle motoryzacyjnym i zapewnia umiarkowany poziom ochrony przed rdzą i korozją. Żółte cynkowanie stanowi rozszerzenie procesu cynkowania. Po cynkowaniu następuje pasywacja: na powierzchnię cynku nakłada się roztwór pasywacyjny zawierający chromiany i inne składniki, który w wyniku reakcji chemicznej tworzy żółtą warstwę pasywacyjną. Ponieważ tradycyjne żółte chromiany często zawierają sześciowartościowy chrom, zakłady muszą rygorystycznie wdrażać środki kontroli narażenia zgodnie z przepisami dotyczącymi bezpieczeństwa pracy. [2]. Ta warstwa pasywacyjna nadaje żółtym elementom ocynkowanym wyjątkowe właściwości, które różnią się od właściwości zwykłych elementów ocynkowanych. Jest to najważniejsza różnica między nimi pod względem składu.
Żółte cynkowanie znajduje zastosowanie przede wszystkim w takich branżach, jak obróbka mechaniczna, motoryzacja i sprzęt AGD, w tym w produkcji części samochodowych i obudów urządzeń. Oprócz odporności na korozję i zużycie zapewnia ono również dobre właściwości dekoracyjne, podnosząc walory estetyczne produktu.
Niebieskie/przezroczyste cynkowanie
Ten rodzaj cynkowania zapewnia zazwyczaj mniejszą ochronę przed korozją, jednak jest bardziej przyjazny dla środowiska niż inne metody.
Przezroczyste cynkowanie oznacza bezbarwną powłokę konwersyjną na bazie chromianu, nakładaną na cynk w ramach procesu końcowego po cynkowaniu. Przezroczysty chromian, zwany również pasywacją, chroni warstwę cynku i zapewnia dodatkową ochronę przed korozją. Wykończenie to nadaje powierzchni elementu srebrzysty wygląd z lekkim niebieskim odcieniem.
Niebieskie lub przezroczyste cynkowanie jest szeroko stosowane w przypadku części maszyn, podkładek, śrub oraz elementów dekoracyjnych ze względu na atrakcyjny wygląd powierzchni.
Czarne cynkowanie
Czarny cynk to powłoka metalowa uzyskiwana poprzez zastosowanie tlenku czarnego, prawdziwego czarnego powlekania lub obu tych metod. Dzięki wykończeniu o barwie od oliwkowej do czystej czerni ta powłoka cynkowa zapewnia większą odporność na rdzę, zwłaszcza w przypadku zastosowania tlenku czarnego. Ze względu na ciemne wykończenie jest często wykorzystywana w celach dekoracyjnych.
Aby uzyskać charakterystyczny czarny wygląd, element pokryty cynkiem zanurza się w roztworze zawierającym siarczek sodu lub związki na bazie kobaltu. Powoduje to przekształcenie powierzchni w czarny związek cynku (często ZnS lub podobny) oraz zwiększa odporność na korozję.
Chemia kąpieli: cynkowanie kwasowe a cynkowanie alkaliczne
Oprócz wykończeń stosowanych po galwanizacji, podstawowy proces galwanizacji charakteryzuje się składem chemicznym kąpieli. W przypadku cynkowania kwasowego stosuje się kwaśny roztwór elektrolitu zamiast alkalicznego, co zapewnia szybsze tempo osadzania i lepsze pokrycie powierzchni o skomplikowanych kształtach lub trudnych do pokrycia. Technika ta jest szczególnie skuteczna w przypadku części o skomplikowanych kształtach lub głębokich wgłębieniach, ponieważ kąpiel kwasowa pokrywa te trudne obszary bardziej równomiernie niż metody alkaliczne.
Dzięki większej prędkości powlekania cynkiem w kąpieli kwasowej proces ten nadaje się do produkcji wielkoseryjnej. Chociaż zapewnia on gładką i jednolitą powierzchnię, kąpiel kwasowa wymaga starannego nadzoru, aby uniknąć nadmiernego powlekania lub potencjalnego kruchości wodorowej.
W jaki sposób różne parametry wpływają na proces cynkowania?
Aby uzyskać wysokiej jakości powłokę cynkową, należy kontrolować różne parametry. Ogólnie rzecz biorąc, masę cynku osadzonego na powierzchni materiału określa się według wzoru:;
Masa powłoki cynkowej (g/m2)= grubość × gęstość (g/m3)
Grubość powłoki
Najważniejszym czynnikiem decydującym o trwałości powłoki cynkowej w danym środowisku jest jej grubość. Powłoka cynkowa o grubości 10 mikrometrów (µm) ulegnie zniszczeniu znacznie wcześniej niż powłoka o grubości 30 µm, nawet jeśli wszystkie pozostałe czynniki są identyczne. Trwałość powłoki cynkowej jest wprost proporcjonalna do jej grubości oraz agresywności środowiska, w którym się znajduje.
Grubość powłoki można zmierzyć za pomocą fluorescencji rentgenowskiej (XRF), co stanowi standard przemysłowy. W tej metodzie ręczny lub stacjonarny przyrząd XRF kieruje promieniowanie rentgenowskie na powlekaną powierzchnię i mierzy energię fluorescencyjnego promieniowania rentgenowskiego emitowanego przez warstwę cynku. Aby zagwarantować dokładność pomiarów w różnych partiach produkcyjnych, przyrządy XRF muszą być regularnie kalibrowane przy użyciu standardowych materiałów odniesienia certyfikowanych przez krajowe instytuty metrologiczne. [3]. Pozwala to na precyzyjny, nieniszczący pomiar grubości w mikrometrach w ciągu kilku sekund.
Druga metoda pomiarowa opiera się na indukcji magnetycznej (prądy wirowych). Mierniki indukcyjne wykorzystują sondę umieszczoną bezpośrednio na pokrytej powierzchni do pomiaru grubości poprzez wykrywanie reakcji magnetycznej stalowego podłoża znajdującego się pod warstwą cynku. Mierniki te są tańsze niż urządzenia XRF i zapewniają odpowiednią dokładność do rutynowych kontroli procesowych. Ich ograniczeniem jest to, że wymagają podłoża magnetycznego (stal spełnia ten warunek, aluminium nie) oraz są wrażliwe na chropowatość powierzchni, geometrię elementu i technikę obsługi.
Poziom pH
Utrzymanie odpowiedniego poziomu pH w roztworze galwanicznym ma zasadnicze znaczenie dla zapewnienia stałej jakości powłoki. Wartość pH wpływa na płynność osadzania się jonów cynku na powierzchni elementu i może mieć wpływ na przyczepność powłoki.
Temperatura
Temperatura kąpieli galwanicznej odgrywa istotną rolę w procesie galwanizacji. Wyższe temperatury zazwyczaj zwiększają szybkość osadzania, ale należy je starannie kontrolować, aby zapobiec przegrzaniu, które mogłoby spowodować powstawanie wad.
Gęstość prądu
Gęstość prądu wpływa na szybkość osadzania się jonów cynku na powierzchni metalu. Stała gęstość prądu ma kluczowe znaczenie dla uzyskania jednolitej warstwy cynku, ponieważ wahania mogą powodować nierównomierną grubość powłoki.
Napięcie
Na kąpiel galwaniczną przyłożone jest napięcie, aby ułatwić przenoszenie jonów cynku z anody do katody. Odpowiednie poziomy napięcia zapewniają wydajne galwanizowanie bez powodowania nadmiernego zużycia sprzętu lub części.
Czas galwanizacji
Czas zanurzenia elementu w kąpieli galwanicznej decyduje o grubości warstwy cynku. Dłuższe czasy zanurzenia zazwyczaj zapewniają grubsze powłoki, choć nadmierne pokrycie cynkiem może powodować kruchość lub słabą przyczepność.
Jak można ograniczyć niektóre wady cynkowania?
Biała rdza
Biała rdza lub białe plamy oznaczają wysokie ryzyko. Powstają one w wyniku tworzenia się tlenku cynku i wodorotlenku cynku na powierzchni cynkowej, co zazwyczaj wynika z narażenia na wilgoć przed lub po galwanizacji bez odpowiedniej pasywacji. Zjawisko to może również wystąpić, gdy części są nieprawidłowo przechowywane lub transportowane w wilgotnych warunkach po galwanizacji. Problem ten można rozwiązać poprzez ponowną pasywację dotkniętych elementów, jeśli biała rdza jest niewielka i powierzchowna. Silnie zardzewiałe elementy zazwyczaj wymagają usunięcia powłoki, ponownego cynkowania i ponownej pasywacji. Działania zapobiegawcze polegają na przeprowadzeniu pasywacji natychmiast po cynkowaniu, bez żadnych opóźnień. Przed zapakowaniem należy dokładnie wysuszyć elementy.
Czerwona rdza
Przedwczesne pojawienie się czerwonej rdzy na podłożu stalowym wskazuje, że powłoka cynkowa została całkowicie zużyta w wyniku korozji lub że od początku nałożono niewystarczającą grubość powłoki cynkowej. Może to również wynikać z niedokładnego pokrycia w zagłębieniach. Aby temu zapobiec, należy określić właściwe warunki eksploatacyjne zgodnie z normą ASTM B633 dla danego środowiska zastosowania. W przypadku elementów gwintowanych i zagłębionych należy stosować alkaliczną kompozycję kąpieli cynkowej, aby zapewnić równomierne pokrycie.
Osady spalone
Ciemnoszara, chropowata lub pudrowa powłoka cynkowa wskazuje na nadmierne osadzanie się cynku spowodowane zbyt dużą gęstością prądu w obszarach o wysokiej gęstości prądu. Spalona powłoka charakteryzuje się słabą przyczepnością, gorszą odpornością na korozję oraz charakterystycznym matowym, chropowatym wyglądem. Aby temu zapobiec, należy stosować gęstość prądu odpowiednią do składu chemicznego kąpieli i geometrii elementu oraz unikać umieszczania anod zbyt blisko wystających elementów.
Pęcherze i łuszczenie się skóry
Wypukłe pęcherzyki lub pęcherze pod warstwą cynku wynikają zazwyczaj z nieodpowiedniego przygotowania powierzchni lub miejscowych zanieczyszczeń. Aby temu zaradzić, należy zapewnić dokładne oczyszczenie i usunięcie kamienia w ramach obróbki wstępnej.
Kruchość wodorowa
Chociaż nie jest to widoczna wada powierzchniowa, wodór atomowy wchłonięty podczas trawienia kwasowego lub procesu galwanizacji może spowodować katastrofalne pęknięcie kruche w elementach ze stali o wysokiej wytrzymałości. Aby temu zapobiec, elementy o wysokiej wytrzymałości na rozciąganie muszą zostać poddane procesowi odprężania termicznego bezpośrednio po galwanizacji, ściśle zgodnie z normą ASTM B633 – jest to kluczowy protokół bezpieczeństwa konstrukcyjnego wymagany przez federalne normy dotyczące materiałów stosowanych w lotnictwie i przemyśle kosmicznym. [4].
Wnioski
Cynkowanie zapewnia niezawodną i ekonomiczną ochronę przed korozją elementów metalowych. Dzięki ścisłej kontroli parametrów kąpieli i doborowi odpowiednich środków pasywujących producenci mogą zapobiegać powstawaniu wad oraz zagwarantować długotrwałą, przemysłową wydajność części precyzyjnych i prototypów wykonywanych na zamówienie.
Referencje
[1] Amerykańska Agencja Ochrony Środowiska (EPA). (b.d.). Wytyczne dotyczące ścieków z obróbki metali (40 CFR część 433). Wytyczne EPA dotyczące ścieków przemysłowych. Pobrane z https://www.epa.gov/eg/metal-finishing-effluent-guidelines
[2] Agencja ds. Bezpieczeństwa i Higieny Pracy (OSHA). (b.d.). Chrom sześciwartościowy – zagadnienia dotyczące bezpieczeństwa i zdrowia. Departament Pracy Stanów Zjednoczonych. Pobrano z https://www.osha.gov/hexavalent-chromium
[3] Narodowy Instytut Standardów i Technologii (NIST). (b.d.). Standardowe materiały odniesienia (SRM). Departament Handlu Stanów Zjednoczonych. Pobrano z https://www.nist.gov/srm
[4] Narodowa Agencja Aeronautyki i Przestrzeni Kosmicznej (NASA). (2021). NASA-STD-6016: Standardowe wymagania dotyczące materiałów i procesów stosowanych w statkach kosmicznych. System norm technicznych NASA. Pobrano z https://standards.nasa.gov/standard/NASA/NASA-STD-6016















 PL
 EN
 ES
 FR
 DE
 IT
 PT
 NL
 AR
 JA
 KO
 ZH