

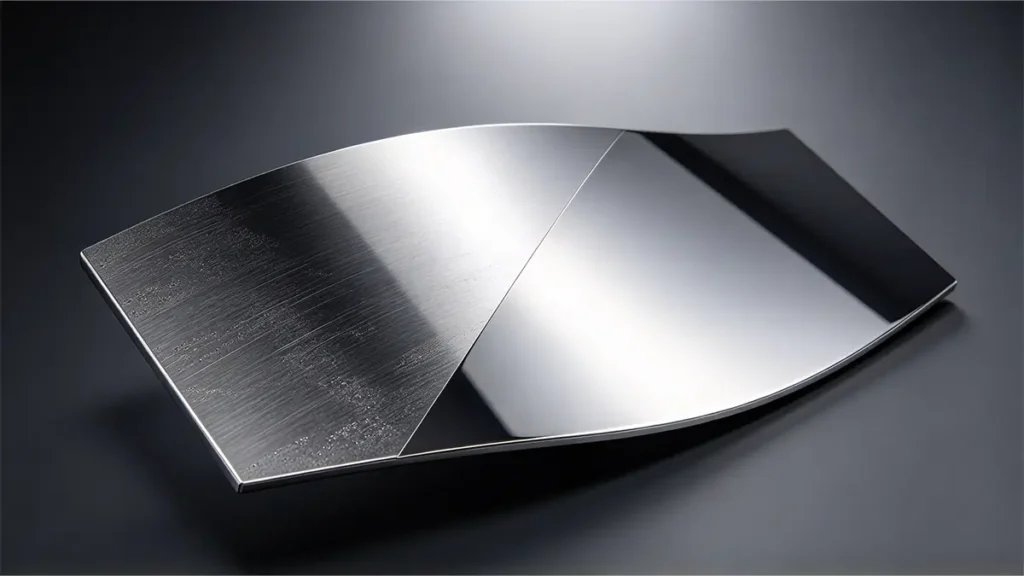
金属抛光是通过去除工件表面的细微材料来消除表面不平整。该工艺利用细粒度磨料对表面进行打磨,以产生强烈且连贯的反射。 金属抛光并非一个简单的过程。它涉及一系列参数,必须由经验丰富的操作人员进行控制。材料去除过程是迭代的,具体取决于制造商希望达到的精细程度。.
以不锈钢汽车排气管为例。当你走进一个加工车间时,其表面可能看起来像是刚加工完或刚经过拉丝处理,上面还能看到明显的加工痕迹。然而,经过抛光后,表面便变得光亮且具有反射性,宛如一面镜子。.
本讨论阐述了金属抛光工艺如何实现镜面效果,包括具体操作步骤、磨料的选型以及表面处理。.

金属零件上的镜面抛光是什么?
镜面抛光是指具有高反射性的金属表面。可以通过机械或电化学方法实现。抛光通过减少数控加工痕迹、磨削痕迹、焊接变色和氧化层,从而改善视觉反射率和表面质感。 抛光表面上的定向缺陷足够微小,能够反射入射光。诺顿将不锈钢的镜面抛光描述为一种高度抛光、光亮且具有高反射性的表面。据诺顿介绍,不锈钢表面极其光滑,其Ra值低于0.2 µm。.
Ra值并不能完全决定镜面的视觉质量。例如,两根排气管即使Ra值相同,外观也可能不同。其他因素也会影响部件的外观,例如几何畸变、波纹、嵌入颗粒以及定向划痕。.
金属抛光是如何实现镜面效果的?
镜面抛光基本上是通过渐进式磨料去除来实现的。首先,粗磨工序去除工件表面的大块缺陷。 随后,采用更细的磨料进行加工,以去除粗磨工艺造成的划痕。这一材料去除过程会反复进行,直到所有表面缺陷都被充分去除为止。此时,表面变得更加光滑,因此反射能力也更强。以下总结了实现镜面抛光的一系列步骤。.
机加工表面 → 粗磨 → 中磨 → 精磨 → 抛光膏 → 清洁 → 检查
| 舞台 | 主要目标 | 典型的磨料规格表 |
|---|---|---|
| 表面处理 | 去除污染物和主要缺陷 | - |
| 粗磨 | 平整加工痕迹、焊缝、深划痕 | ~36–120目 |
| 中级精加工 | 去除粗糙的研磨划痕 | ~120–320+ 目 |
| 精细加工 | 优化剩余的划痕图案 | ~320–1000+ 目 |
| 微精加工 | 打造出可直接抛光的表面 | 微米级磨料 |
| 最终抛光 | 提高反射率并消除细微缺陷 | 细粒化合物/微米级磨料 |
| 抛光 | 呈现高光泽外观 | 精细抛光膏 |
金属抛光前需要进行哪些表面处理?
金属抛光的成效取决于表面处理的充分性。对数控加工或成形件进行抛光的第一步是识别任何缺陷。通过适当的检查,可以发现切削痕迹、深划痕、可能的氧化以及妨碍材料去除的尺寸特征。这项检查至关重要,因为它有助于制造商保持数控零件的精度。 完成检测和粗抛光后,在进行精抛光之前应先去除毛刺。去除毛刺是为后续抛光阶段做表面准备的一种方式。毛刺会形成缺陷,这些缺陷在后期可能难以去除。.
某些缺陷(例如深划痕和焊缝)需要采用强力的研磨方法才能有效消除。但是,必须对研磨过程进行有效监控,以避免可能产生的副作用。 例如,如果制造团队旨在实现不锈钢镜面抛光效果,诺顿(Norton)的指导建议使用80目磨料。在满足其他表面处理要求后,工程师必须先使表面达到光滑状态,然后才能进行更精细的磨料抛光。当表面仍存在深划痕时,不建议直接进行精细磨削。.
典型的金属抛光工艺是什么?
数控加工零件的典型机械研磨工艺是从粗抛光开始,逐步进行到精抛光。.
- 表面处理
在开始抛光之前,首先要对表面进行预处理。这包括清洁,以去除灰尘、油渍、油脂、指纹等。清洁是表面预处理的一部分,并在每个抛光步骤中进行。.
- 粗磨
粗磨的目的是将Ra值从高达3.2 µm降低至低至0.8 µm。粗磨采用120-180目砂纸,用于可加工的外表面,以去除加工痕迹并使表面平整。 此阶段的材料去除量可能相当大,通常每个表面约为20-50 µm,这对公差要求严格的特征至关重要。.
- 第 3 步:中等研磨
这是240至320目粒度的材料去除工序。该工序旨在消除第一阶段留下的划痕,并形成更均匀的表面纹理。此阶段的Ra值显著降低,约为0.5 µm。完成此阶段后,表面看起来明显更光滑。不过,在斜射光下仍能看到明显的纹理。.
- 第 4 步:精细打磨
此400-600目抛光工序可形成缎面或预抛光效果。该工序获得的Ra值在0.2-0.4 µm之间。在不锈钢上,该工序通常能形成缎面或拉丝抛光金属表面,许多工业应用将此作为最终表面状态的要求。.
- 第 5 步:微精加工和抛光
要将第4步中的缎面光洁度转化为真正的镜面光洁度,工件必须经过抛光处理。此阶段使用软布或棉轮,配合超细抛光剂(如红粉或氧化铝膏)。 抛光轮以高速运转,产生的轻微摩擦和热量会熔化并抹平前一步研磨剂留下的微观凸起。这一最终的平整处理将Ra值降至0.2 µm以下,从而呈现出高反射率、光学透明且无瑕疵的镜面外观。.
- 最终清洁与检查
精细研磨后,需对零件进行清洗以去除残留的研磨剂。若未清除,这些残留物可能会影响外观或表面粗糙度的评估。当盲孔或凹陷部位难以擦拭干净时,通常采用超声波清洗。镜面抛光是一个迭代过程。 例如,在进行精细研磨之前,可能需要重复进行中等研磨,直到Ra值显著降低。最终检验可确保所达到的Ra值符合要求。这通过表面轮廓仪测量、在适当照明下进行目视检查以排查抛光缺陷,以及对金属抛光工艺可能影响的任何公差要求严格的特征进行尺寸检查来实现。.
在什么情况下应采用机械抛光代替电解抛光?
在许多情况下,工程师们在机械抛光和电解抛光之间难以抉择。在众多应用领域中,例如不锈钢半导体工艺设备或制药容器,情况正是如此。机械抛光与电解抛光并不相同。这两种工艺并非相互竞争,而是分别在表面处理工作流的不同阶段解决不同的问题。 电解抛光是一种电化学溶解工艺。工件浸入酸性电解液(通常为磷酸/硫酸混合液)中,并在直流电路中作为阳极连接,符合ASTM B912等标准的钝化与电解抛光规范。 [1]. 表面材料在表面凸起处优先溶解(峰值处电流密度更高),从而在原子尺度上使表面趋于平整。此过程中不会发生磨蚀性接触。.
下表总结了工程师应在机械抛光与电解抛光之间做出选择的情况。.
预算有限,且腐蚀风险较低
- 表面有明显损伤:深坑、焊痕、划痕、氧化皮
- 该应用不属于关键应用:干料容器、结构部件
- 作为电解抛光前的预处理步骤
- 需要使用便携式设备进行现场维修
- 非卫生用途的表面处理目标为#4至#7
何时使用电解抛光
颗粒和脱气要求使得仅靠机械加工无法满足要求
- 生物制药、半导体化学品输送或超纯气体系统
- 该应用要求符合 ASME BPE SF4–SF6 标准
- 耐腐蚀性和经过验证的可清洁性至关重要
- 监管文件要求对Cr:Fe表面比进行验证
- 复杂的内部几何形状(储罐、管路内孔)需要均匀的表面光洁度
金属抛光中最常见的缺陷有哪些?
在金属抛光过程中,即使竭尽全力追求无瑕的表面,缺陷也时有发生。了解这些缺陷非常重要,因为这为预防缺陷奠定了基础。.
点蚀
这些是金属表面上细小、局部的腐蚀或损伤区域。其成因是抛光过程中的污染或操作不当,例如使用了不合适的研磨剂。 点蚀是一种危险的结构强度缺陷,因为它会影响金属的结构完整性并加速局部失效的发生,这一机制在航空航天腐蚀控制指南(如FAA AC 43-4B)中受到严格监控。 [2].
表面处理不均匀
有时,金属表面的某些区域可能比其他区域抛光得更彻底,从而导致表面光洁度不均匀。这通常是由于抛光过程中施加的压力不一致、磨料质量存在差异,或者抛光机本身存在问题所致。表面光洁度不均匀会影响零部件的外观和功能。.
微划痕
微划痕是在抛光过程中可能形成于表面上的细小划痕。它们通常肉眼无法察觉。微划痕通常由磨料颗粒、磨损的抛光垫或不正确的机器设置引起。 微划痕可能引发更严重的问题。它们会在金属中形成薄弱点,从而导致潜在的断裂、腐蚀或加剧磨损。根据SAE表面纹理标准,表面不平整是众所周知的应力集中点,会显著降低疲劳寿命。 [3].
结论
归根结底,要打造出完美的镜面光洁度,必须严格遵循渐进式磨料顺序,以磨平表面凸起,同时不改变工件的关键尺寸。.
参考资料
[1] 美国材料与试验协会(ASTM International)。(2018年)。. ASTM B912-02(2018) 《采用电解抛光对不锈钢进行钝化的标准规范》. ASTM标准数据库。来源: https://www.astm.org/b0912-02r18.html
[2] 美国联邦航空管理局(FAA)。(2018年)。. 咨询通告 43-4B:飞机的腐蚀控制. 美国联邦航空局(FAA)文档库。来源: https://www.faa.gov/documentLibrary/media/Advisory_Circular/AC_43-4B.pdf
[3] SAE International。(无日期)。. J448_196306:表面纹理. SAE 标准。来源: https://www.sae.org/standards/content/j448_196306/










 ZH
 EN
 ES
 FR
 DE
 IT
 PT
 NL
 PL
 AR
 JA
 KO