
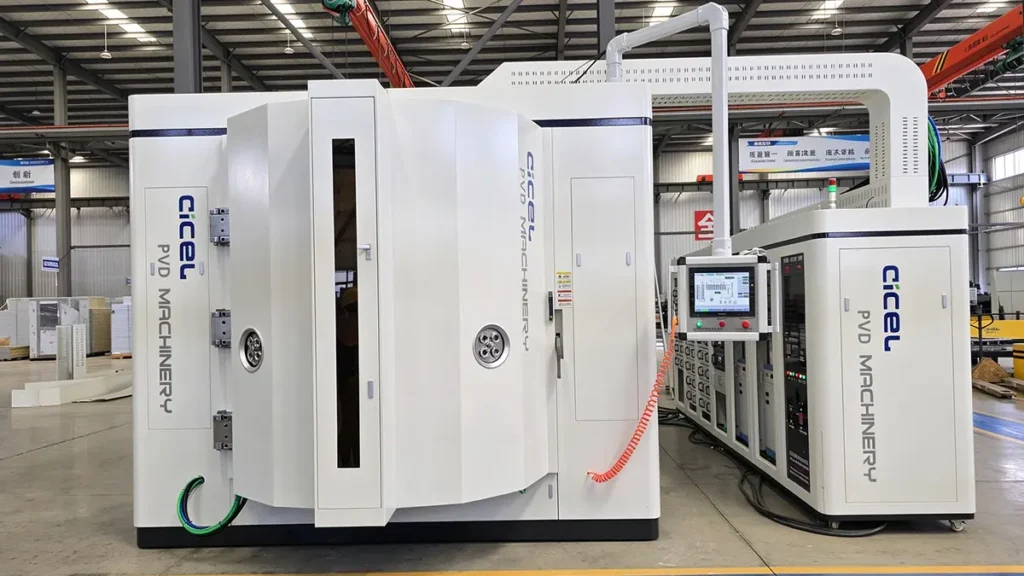
Die Beschichtung ist ein wichtiger Aspekt der Endbearbeitung in der Fertigung. Sie schützt vor Beschädigungen, Korrosion und Verschleiß. Durch eine Beschichtung kann ein Material ein besseres Erscheinungsbild, eine verbesserte Leistung, eine einfachere Reinigung, geringere Umweltauswirkungen, Energieeinsparungen und zusätzliche Funktionalität erzielen. Unter den vielen Verfahren, die zur Erzielung dieser Beschichtungsvorteile eingesetzt werden, ist die physikalische Gasphasenabscheidung (PVD) für einige Hersteller eine der bevorzugten Methoden. Es handelt sich dabei um eine Reihe von Dünnschichtabscheidungsverfahren, bei denen ein festes Material in einer Vakuumumgebung verdampft und als reine Material- oder Legierungsbeschichtung auf Substrate abgeschieden wird. Bei der PVD-Beschichtung wird ein Metall oder ein anderes festes Material auf physikalischem Wege verdampft und anschließend auf das Substratmaterial abgeschieden. Dies steht im Gegensatz zur chemischen Gasphasenabscheidung (CVD), bei der Vorläuferstoffe durch Wärme verdampft werden.
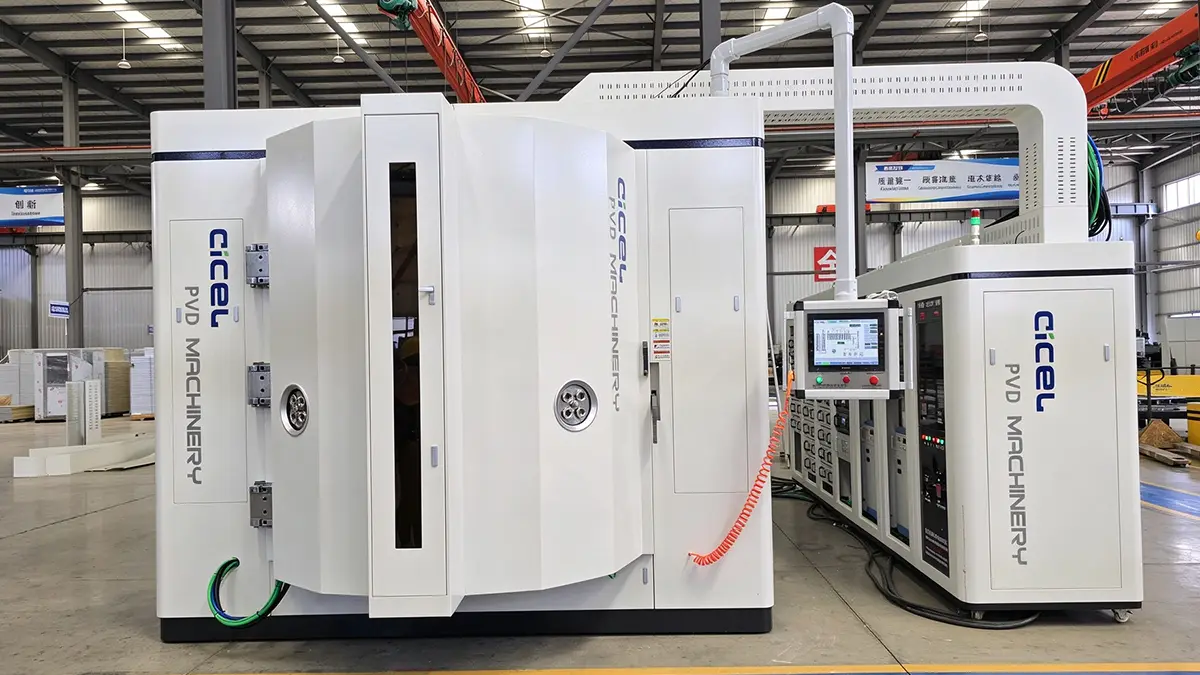
Kurzbeschreibung von PVD
PVD umfasst mehrere Hochvakuum-Dünnschichttechnologien, wobei das Sputtern und die Kathodenbogenverdampfung die bekanntesten sind. Bei diesen Verfahren wird die Kammer evakuiert und anschließend mit einem Inertgas bei niedrigem Druck, üblicherweise Argon, befüllt. Das feste Beschichtungsmaterial (Target) wird verdampft – entweder durch den Beschuss mit energiereichen Ionen (Sputtern) oder durch einen elektrischen Hochstromlichtbogen (Kathodenbogen). Die verdampften Atome wandern dann durch das Vakuum und lagern sich auf dem Substrat (Ihrem Bauteil) ab. Diese atomare Abscheidung bei niedrigen Temperaturen unterscheidet PVD von der thermischen Verdampfung bei hohen Temperaturen und macht es zu einer bevorzugten Technik für Bauteile, die extremen Temperaturen nicht standhalten können.
Was ist das PVD-Beschichtungsverfahren?
Die PVD-Beschichtung ist ein mehrstufiger Prozess, der mit der Oberflächenvorbereitung beginnt. Der Prozess lässt sich in vier Phasen unterteilen.
Schritt 1: Untergrundvorbereitung
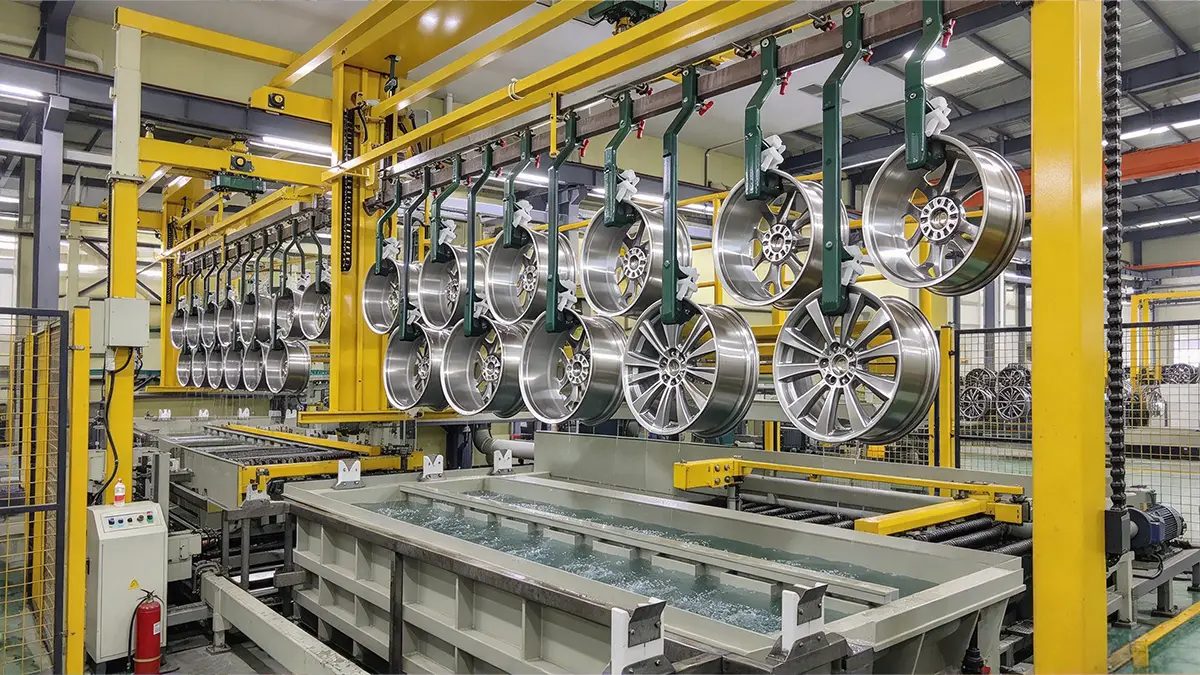
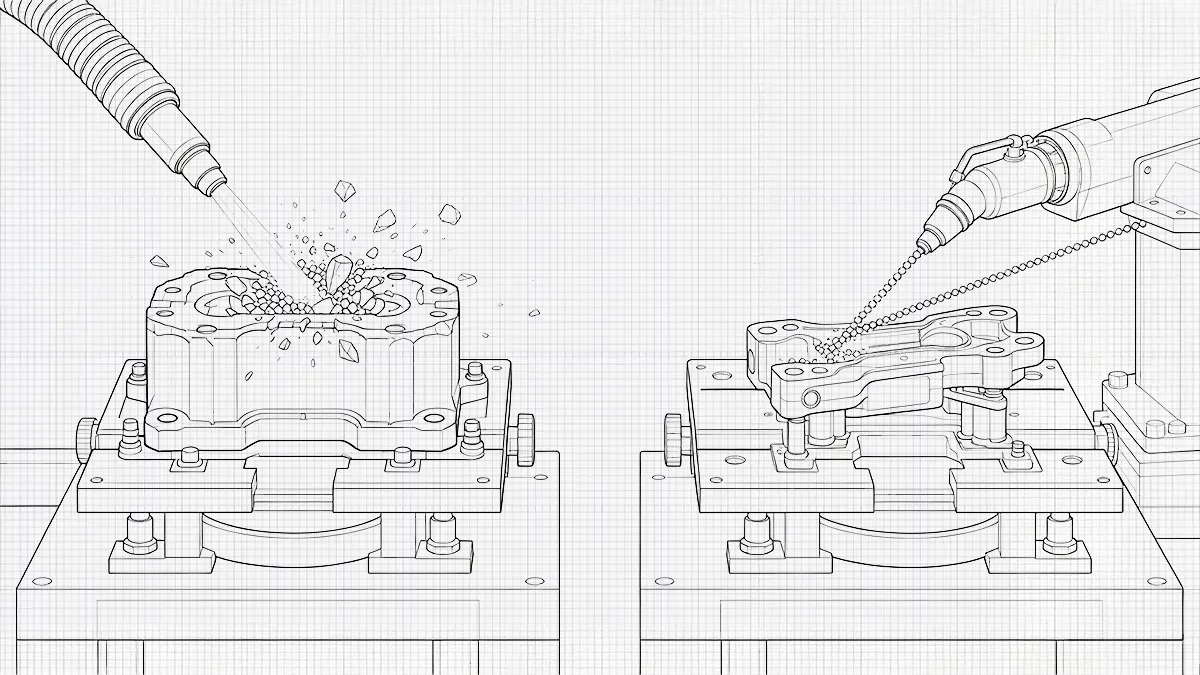
Die richtige Oberflächenvorbereitung hat erheblichen Einfluss auf die Qualität des Endprodukts. Eine perfekte Beschichtung erfordert eine perfekte Oberfläche. Die Oberfläche sollte makellos gereinigt sein, um vorzeitige Defekte zu vermeiden. Bei der Oberflächenvorbereitung werden Verunreinigungen wie Kühlölrückstände, winzige Staubpartikel oder Fingerabdrücke entfernt. Diese Verunreinigungen bilden Schwachstellen und verhindern, dass die Beschichtung eine entscheidende molekulare Bindung eingeht.
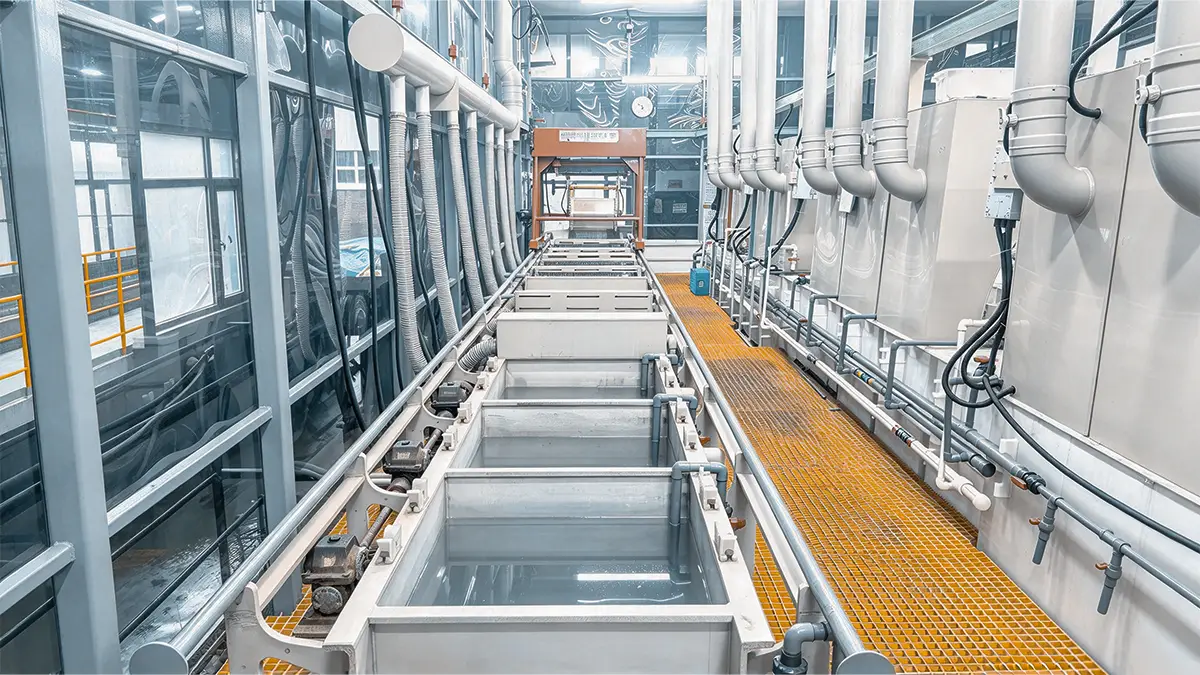
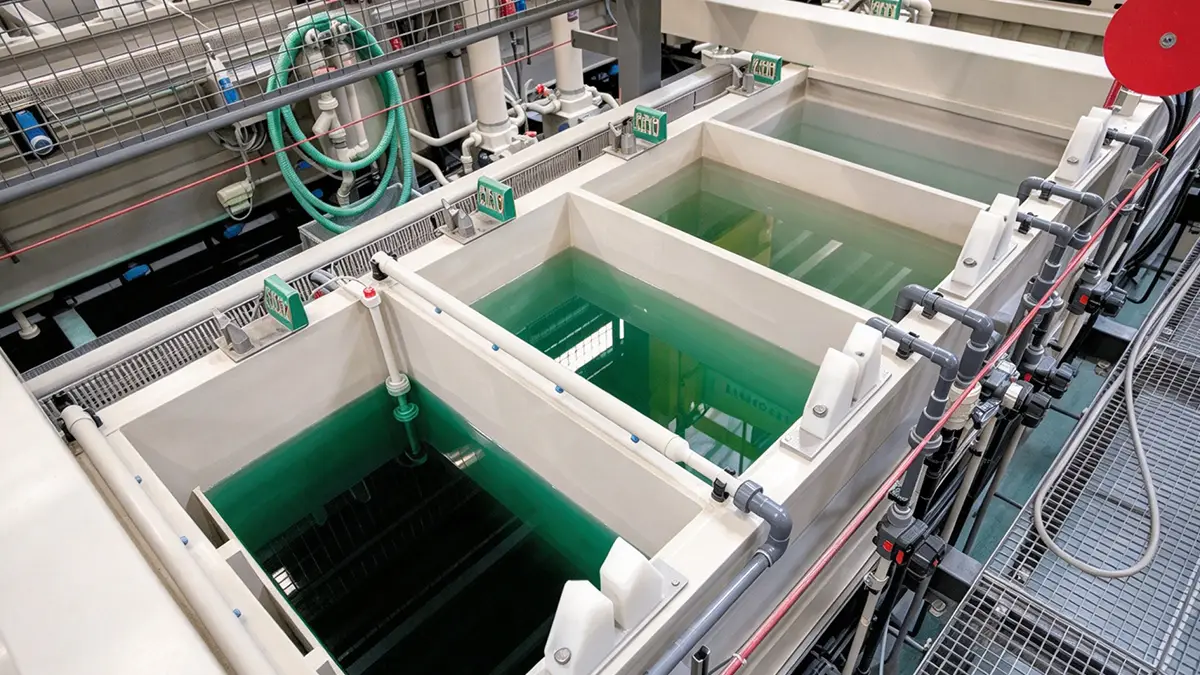
Bei der Oberflächenreinigung wenden wir ein dreistufiges Kontrollverfahren an. Zunächst wird jedes Teil vor Beginn des Waschvorgangs einer Sichtprüfung auf grobe Verunreinigungen oder physische Beschädigungen unterzogen. Ein Versäumnis bei dieser Prüfung kann dazu führen, dass Verunreinigungen zusammen mit den Materialien abgelegt werden, was zu Fehlern führt. Nach der Prüfung werden die Teile gereinigt. Hersteller bevorzugen Ultraschallreinigungsbecken, um eine effektive Reinigung zu gewährleisten. Diese Kammern nutzen hochfrequente Schallwellen, um winzige Reinigungsblasen in der gesamten Lösung zu erzeugen. Die Ultraschallreinigung löst Verunreinigungen und dringt dabei in die kleinsten Poren und tiefsten Kanäle vor, die manuell nicht gereinigt werden können.
Nach der Reinigung werden die Reinigungsmittel mit reinem Wasser entfernt. Der Reinigungsvorgang wird mehrmals wiederholt, um sicherzustellen, dass keine chemischen Rückstände zurückbleiben, und entspricht damit den bundesweiten Abwasserrichtlinien zur Reduzierung gefährlicher Einleitungen in der Metallveredelung. [1]. Anschließend werden die Teile in einer kontrollierten, beheizten Umgebung sorgfältig getrocknet, um jegliche Feuchtigkeitsspuren zu vermeiden. Danach folgt die Endkontrolle. Dabei wird sichergestellt, dass die Teile den anspruchsvollen Standard der molekularen Reinheit erfüllen. Dieser konsequente Ansatz ist der wichtigste Faktor für den langfristigen Erfolg der Beschichtung.
Schritt 2: Befestigung und Erreichen eines hohen Vakuums
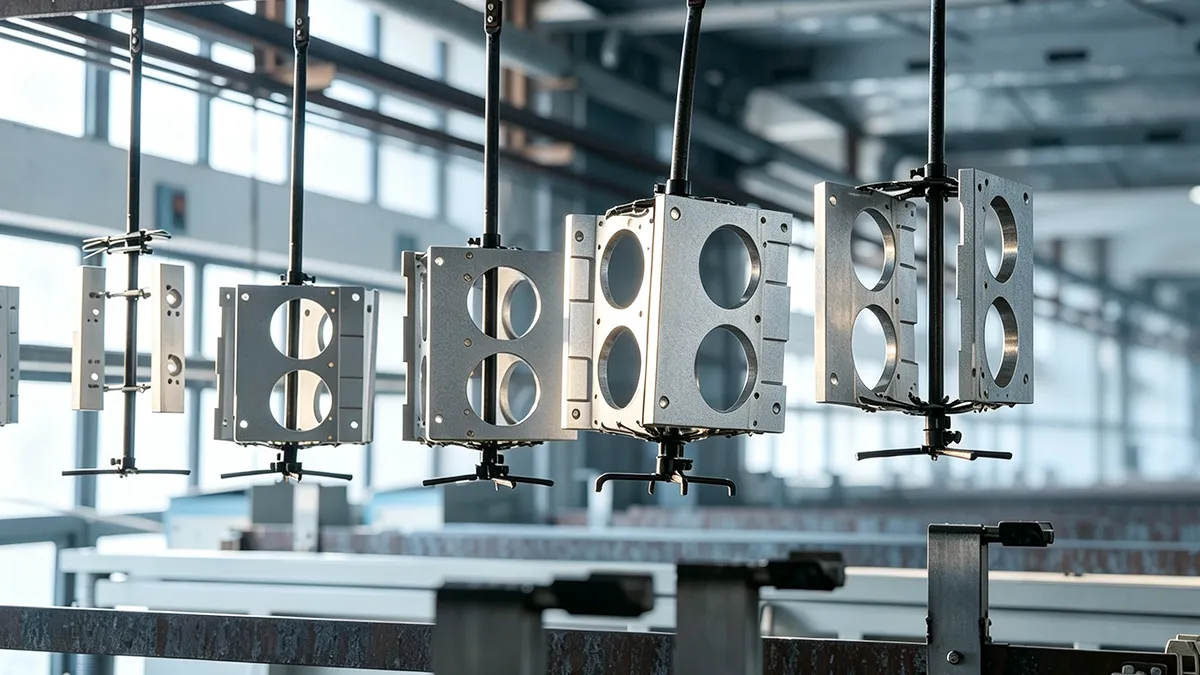
Nach der Oberflächenvorbereitung besteht der nächste Schritt darin, die Umgebung für die Umwandlung auf atomarer Ebene vorzubereiten. Die Befestigung erfordert Fachwissen, um sicherzustellen, dass alle Winkel korrekt eingestellt sind. Die Bauteile müssen auf maßgefertigten Halterungen montiert und dürfen nicht einfach hineingelegt werden; die Befestigung gewährleistet, dass die Beschichtungsquelle eine freie Sicht auf alle kritischen Oberflächen hat. Dies ist unerlässlich, um eine gleichbleibende Schichtdicke und eine gleichmäßige Beschichtung bei jedem Teil der Charge zu erzielen.
Nach der Fixierung wird die Kammer verschlossen, und der Abpumpvorgang beginnt. Dabei entfernen leistungsstarke Vakuumpumpen nahezu die gesamte Umgebungsluft und senken den Druck auf ein Hochvakuum. Das Hochvakuum erfüllt einen bestimmten Zweck: Würden Luftmoleküle zurückbleiben, würden sie während der Abscheidung mit den Beschichtungsatomen kollidieren und diese abprallen lassen. Ein Hochvakuum stellt sicher, dass die Beschichtungsatome ungehindert von der Quelle zu Ihrem Bauteil gelangen, was zu einer reineren, dichteren und festeren Schicht führt.
Der nächste Schritt in dieser Phase ist die thermische Vorbereitung. Die Bauteile werden auf eine bestimmte Temperatur vorgewärmt. Diese thermische Vorbereitung trägt dazu bei, dass sich die Beschichtungsatome beim Aufprall effektiv verbinden.
Stufe 3: Physikalische Gasphasenabscheidung
Dies ist der Beschichtungsprozess, bei dem die molekulare Panzerung aufgebaut wird. In einem kontrollierten Vakuum wird das feste Beschichtungsmaterial (das Target) in eine Plasmawolke umgewandelt. Dieser schrittweise Prozess umfasst drei wesentliche Schritte.
Kathodische Lichtbogenverdampfung. Durch das Zielmaterial wird ein extrem hoher elektrischer Strom geleitet. Dadurch entsteht ein starker Lichtbogen, der das feste Material augenblicklich verdampft und eine Wolke aus hochenergetischen, geladenen Teilchen (Plasma) freisetzt. Dieses Verfahren eignet sich hervorragend zur Herstellung der dichtesten und härtesten Beschichtungen, wie sie beispielsweise für hochbeanspruchte Anwendungen wie Schneidwerkzeuge erforderlich sind.
Die kritische Reaktion: An dieser Stelle wird gezielt ein reaktives Gas, wie beispielsweise Stickstoff oder Kohlenstoff, in die Kammer eingeleitet. Dieses Gas verbindet sich sofort mit den Metalldampfionen im Plasma.
Die Anleihe: An die zu beschichtenden Bauteile wird eine kontrollierte elektrische Vorspannung (eine negative Ladung) angelegt. Da die Plasmaatome positiv geladen sind, werden sie durch diese Vorspannung stark zur Oberfläche hingezogen. Sie schweben nicht einfach nur herab, sondern werden beschleunigt und zur Bindung gezwungen, wodurch eine phänomenale Haftung auf atomarer Ebene gewährleistet wird. Die erforderliche Schichtdicke liegt typischerweise zwischen 1 und 5 Mikrometern.
Phase 4: Abkühlung, Qualitätssicherung und Freigabe
Nachdem die Beschichtung ausreichend aufgetragen wurde, wird die Kammertemperatur schrittweise und vorsichtig gesenkt. Dieser kontrollierte Abkühlzyklus ist von entscheidender Bedeutung. Eine schnelle Abkühlung könnte thermische Spannungen oder Mikrorisse in der neu gebildeten Beschichtungsschicht verursachen und deren Wirksamkeit vollständig beeinträchtigen. Sobald die Teile sicher abgekühlt sind, werden sie aus den Halterungen entnommen. Anschließend folgt eine strenge Qualitätskontrolle, die Haftfestigkeitsprüfungen, eine Überprüfung der Schichtdicke sowie eine Sicht- und Funktionsprüfung umfasst.
Welche verschiedenen Arten von PVD-Beschichtungen gibt es?
Verschiedene PVD-Beschichtungen weisen jeweils unterschiedliche Stärken und Einschränkungen auf.
Titannitrid (TiN)
Dies ist wahrscheinlich die bekannteste PVD-Beschichtung, vor allem aufgrund ihrer goldenen Farbe. Sie zeichnet sich durch hohe Härte aus und verbessert die Verschleißfestigkeit vieler Substrate spürbar. Sie wird häufig bei Schneidwerkzeugen, Formen, medizinischen Instrumenten und dekorativen Beschlägen eingesetzt. Bei medizinischen Geräten hält die robuste Struktur von TiN den wiederholten, aggressiven Temperaturwechseln stand, die gemäß den bundesweiten Protokollen zur Dampfsterilisation im Gesundheitswesen erforderlich sind. [2]. In diesen Anwendungsbereichen bietet die TiN-Beschichtung sowohl Langlebigkeit als auch ästhetische Vorteile. Ihre größte Einschränkung zeigt sich bei höheren Schnitttemperaturen, bei denen fortschrittlichere Beschichtungen wie AlTiN oder TiAlN langfristig eine bessere Beständigkeit aufweisen.
Titan-Karbidnitrid (TiCN)
Diese Beschichtung baut auf TiN auf, indem Kohlenstoff in die Struktur eingebracht wird. Das Ergebnis sind eine höhere Härte und eine geringere Reibung, wodurch sie sich für abrasive Bearbeitungsbedingungen eignet. TiCN wird üblicherweise auf Werkzeugplatten, Stanzwerkzeuge und Verschleißteile aufgebracht, die starker Abrasion ausgesetzt sind. Der Nachteil ist, dass TiCN je nach Beschichtungsausführung und -dicke spröder sein kann; daher müssen Sie Stoßbelastungen sorgfältig berücksichtigen.
Titan-Aluminiumnitrid (TiAlN/AlTiN)
TiAlN- und AlTiN-Beschichtungen sind für den Einsatz in Hochtemperaturumgebungen konzipiert, insbesondere bei der Trockenbearbeitung oder der Hochgeschwindigkeitsbearbeitung. Bei erhöhten Temperaturen bilden diese Beschichtungen eine schützende Aluminiumoxidschicht, die die Oxidationsbeständigkeit verbessert.
Chromnitrid (CrN)
Chromnitrid wird häufig gewählt, wenn Korrosionsbeständigkeit ebenso wichtig ist wie Verschleißfestigkeit. Im Vergleich zu TiN bietet es in vielen Umgebungen im Allgemeinen eine bessere Oxidationsbeständigkeit und geringere Reibung. CrN findet breite Anwendung bei Automobilkomponenten, mechanischen Bauteilen, Werkzeugen und einigen medizinischen Geräten. Es ist eine gute Wahl für Teile, die Feuchtigkeit, milden Chemikalien oder wiederholten Temperaturschwankungen ausgesetzt sind.
In der folgenden Tabelle werden verschiedene Arten von PVD-Beschichtungen verglichen, die in industriellen Anlagen zum Einsatz kommen.
| Beschichtung | Typisches Erscheinungsbild | Typische Härte | Typische Anwendungseigenschaften |
|---|---|---|---|
| TiN | Gold | ~2.500–2.800 HV | Verschleißfestigkeit, allgemeine Werkzeugtechnik |
| TiCN | Rotbraun / Blaugrau | ~2.800–3.500 HV | Höhere Härte und Verschleißfestigkeit |
| CrN | Silber/Grau | ~2.000–2.300 HV | Korrosionsbeständigkeit, Kunststoffverarbeitung |
| AlTiN | Dark grey/anthracite | ~3,200–3,300 HV | High-temperature and wear applications |
| DLC | Black/anthracite | ~1,500–2,500 HV | Low friction and sliding wear |
| ZrN | Pale gold | ~2,000–2,500 HV | Wear resistance and decorative applications |
What is the Role of PVD Coating in Injection-Molding Manufacturing?
Enhancing Mold Surface Hardness
Materials comprising PVD coatings such as TiN, CrN, and TiAlN exhibit extremely high hardness. This feature significantly improves mold wear resistance and extends lifespan.
Preventing Mold Surface Corrosion
Certain plastics release corrosive gases (such as chlorine and fluorine) during injection molding. PVD coatings form a dense protective layer on the mold surface, preventing corrosion.
Reducing Friction and Wear
The smooth surface and low friction coefficient of PVD coatings reduce wear from sliding and contact during injection molding, improving production efficiency.
High-Temperature Resistance
PVD coatings exhibit excellent high-temperature resistance and maintain stable performance even in high-temperature injection molding environments. This makes them suitable for processing high-melting-point plastic materials.
Improving Demolding Performance
PVD coatings’ low adhesion and high-temperature resistance minimize plastic sticking to the mold surface, improving demolding performance.
Zusammenfassung
Physical Vapor Deposition (PVD) is a highly effective surface finishing technology that enhances component durability, performance, and lifespan. By understanding the deposition process and specific material characteristics (such as TiN or CrN), manufacturers can easily select the ideal coating for their needs. Ultimately, integrating the right PVD coatings into demanding applications—like injection molding—ensures reduced wear, increased efficiency, and consistent part quality.
Referenz
[1] US-Umweltschutzbehörde (EPA). (o. J.). Metal Finishing Effluent Guidelines (40 CFR Part 433). EPA-Richtlinien für Industrieabwässer. Abgerufen unter https://www.epa.gov/eg/metal-finishing-effluent-guidelines.
[2] Centers for Disease Control and Prevention (CDC). (2008). Steam Sterilization | Disinfection & Sterilization Guidelines. National Center for Emerging and Zoonotic Infectious Diseases (NCEZID). Retrieved from https://www.cdc.gov/infectioncontrol/guidelines/disinfection/sterilization/steam.html


 DE
 EN
 ES
 FR
 IT
 PT
 NL
 PL
 AR
 JA
 KO
 ZH