

A anodização do alumínio é classificada em três tipos, com base na intensidade do revestimento. Enquanto os Tipos I e II são utilizados em aplicações com atrito reduzido, a anodização do Tipo III (anodização de revestimento duro) é utilizada em situações em que a aplicação requer resistência ao desgaste, resistência à corrosão e dureza superficial suficientes. O Tipo I é a anodização com ácido crómico e tem uma espessura de 0,0001”. O que é frequentemente designado por anodização com ácido sulfúrico corresponde ao Tipo II na América do Norte, conforme definido pela norma MIL-A-8625; apresenta uma espessura moderada de 1,8 μm a 25 μm (0,00007″ a 0,001″).
A camada anódica do Tipo III pode ter uma espessura entre 13 e 150 μm (0,0005″ a 0,006″). Quanto mais espessa for a camada anódica, melhor será a resistência à corrosão, à abrasão e ao desgaste. Estas propriedades podem não ser proporcionadas pelo alumínio em bruto. A anodização dura adiciona uma camada suficiente de óxido de alumínio à superfície do alumínio. No entanto, o processo de melhoria do revestimento envolve uma série de métodos, incluindo o tratamento pós-processo. Este guia aborda o processo, as propriedades e as considerações de conceção relativas à anodização de revestimento duro.
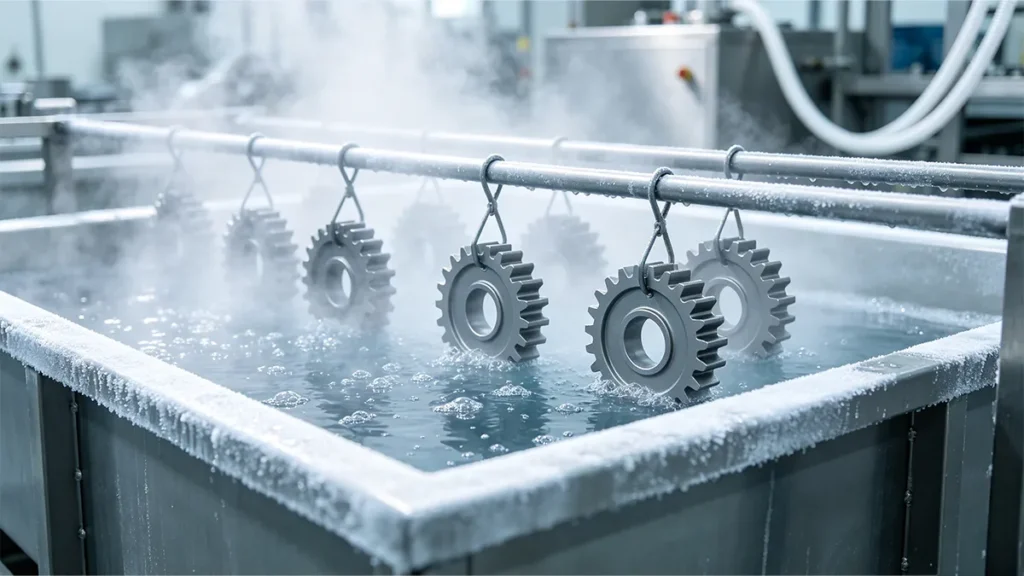
O que é a anodização de revestimento duro?
A anodização de revestimento duro é por vezes designada por anodização do Tipo III ou, simplesmente, anodização dura. Trata-se de um processo de conversão eletroquímica, normalmente realizado em alumínio, que gera uma camada dura e espessa de óxido de alumínio nos componentes de alumínio.
Durante o processo de anodização dura, o componente de alumínio é ligado à fonte de corrente contínua (CC) como ânodo e mergulhado numa célula eletrolítica. A peça a ser anodizada é ligada ao terminal negativo da fonte de corrente contínua, funcionando como cátodo. Assim que a corrente contínua é ligada, ocorre uma dissociação iônica em torno do componente de alumínio, libertando iões de oxigénio. Estes iões reagem com o componente de alumínio do eletrólito para formar uma camada de óxido de alumínio. A reação é contínua, sendo que o eletrólito dissolve simultaneamente parte do óxido. A reação final conduz a um equilíbrio entre a formação de óxido e a dissolução química.
Esta reação é típica do processo normal de anodização. Para se obter uma anodização dura, a temperatura é regulada para níveis mais baixos, enquanto a densidade de corrente é controlada para evitar uma dissolução química excessiva. Na prática, o processo leva a uma maior formação da camada de óxido. A anodização dura difere basicamente dos outros tipos de anodização devido à concentração química relativamente mais elevada. Além disso, o tempo de anodização para a anodização dura é superior ao da Tipo I e da Tipo II. A anodização Tipo III pode ser resumida da seguinte forma:;
- Componente de alumínio
- Preparação da superfície
- Eletrólito ácido
- Corrente contínua controlada
- Crescimento de óxidos
- Enxaguamento
- Corante/selagem opcionais
- Inspeção
Em que difere a anodização do tipo III da anodização do tipo II?
É importante compreender as diferenças entre os três tipos de anodização para evitar erros de fabrico. Enquanto o Tipo I utiliza ácido crómico como eletrólito, tanto o Tipo II como a anodização dura utilizam ácido sulfúrico. A classificação e a diferenciação entre o Tipo II e a anodização dura ajudam a determinar a concentração do eletrólito ácido durante o processo eletroquímico. A tabela seguinte resume as diferenças entre os dois processos de anodização.
| Característica | Anodização do Tipo II | Revestimento rígido de tipo III |
|---|---|---|
| Objetivo principal | Aspecto, proteção contra a corrosão, proteção geral da superfície | Desgaste, abrasão, durabilidade, desempenho técnico |
| Espessura típica do revestimento | Aproximadamente 1,8–25,4 µm nos dados de referência da AAC | Aproximadamente 12,7–115 µm nos dados de referência da AAC |
| Dureza superficial | Mais resistente do que o alumínio em bruto | Muito mais elevado do que o do alumínio em bruto |
| Resistência ao desgaste | Moderado | Elevado |
| Aspecto típico | Cores transparentes, tingidas e metálicas | Cinzento, cinzento escuro, bronze, castanho ou quase preto, dependendo da liga/processo |
| Impacto dimensional | Normalmente, são relativamente pequenos | Deve ser integrado no projeto |
| Tingimento | Comum | É possível, mas a gama de cores é mais limitada |
| Vedação | Comum em termos de resistência à corrosão e estabilidade da cor | Depende da aplicação; em aplicações com desgaste extremo, pode ser preferível não utilizar vedação |
| Aplicações típicas | Produtos de consumo, componentes arquitetónicos, caixas | Componentes deslizantes, cilindros, pistões, engrenagens, ferramentas, componentes aeroespaciais |
A diferença de desempenho entre a anodização do Tipo II e a anodização dura decorre da natureza e da estrutura do óxido anódico. O óxido de alumínio é uma cerâmica composta por alumínio e oxigénio. A camada de óxido é espessa e possui poros, sendo relativamente mais dura do que o alumínio natural não tratado. No entanto, os engenheiros não se interessam apenas pela dureza. Pelo contrário, outros parâmetros, como a resistência ao desgaste, à corrosão química e à tensão e fadiga, são tidos em conta durante o anodização de revestimento padrão. Estes parâmetros são alcançados através da seleção adequada de materiais de liga de alumínio, cálculos apropriados de distribuição de carga, aplicações de lubrificação e controlo da rugosidade da superfície.
O que acontece durante o processo de anodização de revestimento duro?
A anodização dura é um processo em várias etapas que envolve inúmeras atividades, desde a preparação do material até à vedação, quando necessário. Vamos analisar estes processos passo a passo.
Fluxo de trabalho completo de anodização dura, abrangendo a preparação pré-acabamento, limpeza e desengorduramento, gravação, remoção de resíduos, anodização dura e enxaguamento. Produz uma camada de óxido dura, uniforme, densa e resistente ao desgaste, com espessura controlada.
- Preparação pré-acabamento
Antes do processo de anodização, o componente de alumínio deve já ter sido fabricado. Independentemente do processo de fabrico (incluindo a maquinagem CNC) utilizado para fabricar a peça, esta pode apresentar defeitos que exijam limpeza e tratamento técnico antes da anodização dura. Defeitos como marcas de ferramentas, marcas de maquinagem, rebarbas e contaminantes podem persistir mesmo após a anodização. A anodização não se destina a eliminar estes defeitos. Algumas das abordagens de preparação pré-acabamento incluem a definição das condições das arestas e cantos, a determinação da espessura de anodização necessária, a definição das tolerâncias dimensionais finais e a identificação dos requisitos relativos às roscas.
- Limpeza e desengorduramento
É provável que o componente de alumínio contenha sujidade, óleos e impressões digitais após os processos de fabrico. O componente é limpo antes da anodização para remover esses contaminantes. Sem uma limpeza adequada, os contaminantes podem causar problemas de aderência, crescimento não uniforme do óxido e descoloração.
- Gravura
O componente de alumínio é submetido a um tratamento químico alcalino ou a outro tratamento químico semelhante, a fim de obter um acabamento superficial específico antes da anodização. A gravação altera a textura da superfície, removendo simultaneamente outros materiais que possam estar presentes.
- Remoção de resíduos
Durante o processo de decapagem, as reações químicas com ligas de alumínio, tais como o zinco, o magnésio, o cobre e o silício, podem produzir resíduos insolúveis na superfície. A remoção de resíduos elimina esses resíduos, criando uma superfície limpa para a anodização.
- Anodização dura
Depois de preparado, o componente é imerso num banho de eletrólito e ligado a uma fonte de alimentação de corrente contínua, funcionando como ânodo. O processo eletroquímico é controlado por um controlador de processo que gere a concentração química, a temperatura, a densidade de corrente, a agitação e o tempo de anodização. Ao contrário da anodização convencional, que aumenta a temperatura, a anodização dura funciona a uma temperatura mais baixa, aumentando simultaneamente o tempo de anodização.
- Enxaguamento
Após a anodização, segue-se a lavagem para remover os resíduos da reação e o eletrólito. A lavagem ajuda a evitar manchas e defeitos relacionados com a corrosão.
Sempre que necessário, os fabricantes podem proceder à coloração e à selagem dos componentes.
Que propriedades proporciona a anodização de revestimento duro?
A anodização de revestimento duro proporciona resistência ao desgaste, resistência à corrosão, isolamento elétrico e durabilidade da superfície.
Resistência ao desgaste
A maioria das aplicações de engenharia que envolvem máquinas e peças móveis caracteriza-se pelo desgaste resultante do acoplamento das peças em contacto. Um bom projeto de engenharia deve ter em conta a resistência ao desgaste. O alumínio, um metal amplamente utilizado devido à sua vantagem em termos de peso, requer anodização dura para aumentar a sua resistência ao desgaste. Isto torna os componentes de alumínio mais resistentes à abrasão, proporciona um melhor contacto deslizante e permite que rocem contra outros componentes. Esta propriedade de resistência ao desgaste torna o alumínio anodizado aplicável em diversas áreas, incluindo componentes de válvulas, cilindros e guias.
Resistência à corrosão
A corrosão do alumínio pode ser evitada evitando o contacto direto da superfície do alumínio com o ambiente de trabalho. As camadas de óxido de alumínio cumprem eficazmente este objetivo, proporcionando uma barreira protetora que cumpre os rigorosos requisitos de ensaio definidos na norma ASTM B580 [1]. No entanto, a eficácia da resistência à corrosão do alumínio depende da espessura do revestimento, das condições de vedação, do tipo de liga de alumínio utilizada e de eventuais defeitos na superfície do alumínio.
Isolamento elétrico
Para além da resistência ao desgaste e à corrosão, o óxido de alumínio melhora o isolamento elétrico. O óxido de alumínio é um isolante. Esta camada de óxido impede a transferência elétrica que ocorreria com o alumínio nu. No entanto, o óxido de alumínio deve ter espessura suficiente para impedir que a tensão de ruptura contorne a camada de revestimento. Assim, a espessa camada de óxido formada pela anodização de revestimento duro constitui um isolante elétrico eficaz.
Durabilidade da superfície
A anodização de revestimento duro produz um revestimento superficial espesso que reduz os riscos e outros danos superficiais durante o funcionamento e o manuseamento do componente. No entanto, este revestimento espesso não protege o componente contra danos mecânicos. Uma tensão de contacto muito elevada ou um impacto podem fraturar a camada de óxido do componente, levando à sua destruição.
Quais são os defeitos mais comuns na anodização dura?
Os defeitos mais comuns observados durante a anodização dura incluem queimaduras, espessura irregular, variação de cor, defeitos superficiais e fissuras ou danos por fragilidade.
Pode ocorrer um aquecimento local excessivo ou um crescimento anormal de óxido, especialmente durante a anodização de revestimento duro a altas temperaturas ou com elevada densidade de corrente. Este processo é designado por «queima». A queima também pode resultar de uma circulação insuficiente do eletrólito e de uma concentração de corrente relacionada com a geometria.
A espessura irregular resulta normalmente da geometria da peça, da circulação do eletrólito, da distribuição da corrente e da geração local de calor. Por vezes, estes efeitos podem dar origem a defeitos superficiais, como marcas de maquinagem, inclusões e riscos.
Embora se recomende a anodização espessa para garantir resistência ao desgaste e à corrosão, a espessa camada de óxido de alumínio resultante é frágil, especialmente sob cargas mecânicas elevadas. Isto exige aplicações de conceção e fabrico controladas.
Quando é que os engenheiros devem optar pela anodização de revestimento duro em vez da do tipo II?
Geralmente, os engenheiros optam pela anodização de revestimento duro quando a durabilidade da superfície é o principal requisito técnico. Outros requisitos incluem maior resistência à abrasão, maior dureza superficial, isolamento elétrico e resistência ao desgaste por deslizamento. Além disso, o Tipo III é preferido quando os engenheiros procuram obter uma camada de óxido protetora relativamente espessa para melhorar a resistência à corrosão. Na prática, procuram um componente com uma longa vida útil num ambiente operacional com contacto repetido.
Por outro lado, os engenheiros optariam pelo Tipo II quando as principais considerações incluem a cor, a aparência, um menor impacto dimensional e a proteção geral contra a corrosão. Por exemplo, considere uma caixa de alumínio exposta à humidade e a impressões digitais. Este componente não requer considerações de conceção para condições de trabalho exigentes. Na prática, os engenheiros optariam pela anodização do Tipo II. Se o mesmo componente estiver exposto a um ambiente de trabalho com um mecanismo deslizante de aço a roçar contra ele, é necessário reforçar a proteção. Neste caso, os engenheiros optariam pela anodização de revestimento duro.
Referência
[1] ASTM International. (2019). ASTM B580-79(2019) Especificação-padrão para revestimentos de óxido anódico em alumínio. Base de dados de normas da ASTM. https://www.astm.org/b0580-79r19.html

















 PT
 EN
 ES
 FR
 DE
 IT
 NL
 PL
 AR
 JA
 KO
 ZH