

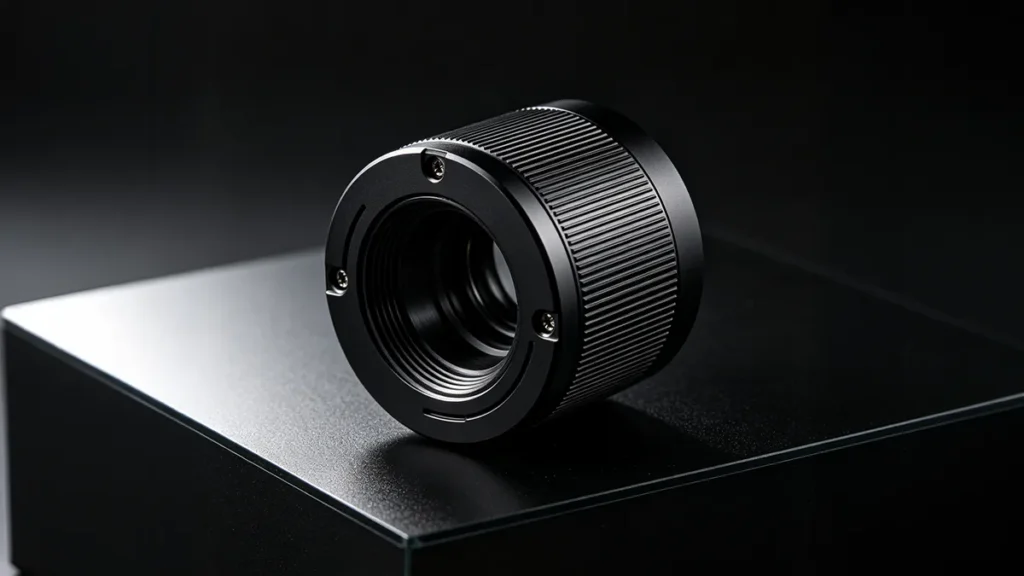
Stel je een fotograaf voor die foto’s maakt in het veld. Als je de cameralens van dichterbij bekijkt, zie je dat deze wordt beschermd door wat op plastic lijkt. In werkelijkheid is de behuizing van de cameralens gemaakt van aluminium. Deze is zo gecoat dat hij eruitziet als plastic. Het proces dat fabrikanten gebruiken om het aluminiumoppervlak zwart te coaten, heet zwart anodiseren. Het resulterende matzwarte oppervlak absorbeert strooilicht, waardoor interne reflecties en lensflare worden verminderd. Bovendien bladdert de afwerking bij zwart anodiseren na verloop van tijd niet af zoals verf, ongeacht de omgevingsomstandigheden waaraan het wordt blootgesteld.
Maar hoe werkt zwart anodiseren eigenlijk? In deze handleiding nemen we het concept achter zwart anodiseren onder de loep en leggen we het proces, het kleuren en het verzegelen uit.
Wat is zwart anodiseren?
Zwart anodiseren is een elektrochemisch proces waarbij de natuurlijke oxidelaag op aluminium wordt verdikt, waardoor het hard en corrosiebestendig wordt; dit voldoet doorgaans aan strenge internationale normen voor anodische oxidatielagen [1]. Het proces van zwart anodiseren verschilt niet van het normale anodisatieproces. Het belangrijkste doel van anodiseren is het vergroten van de dikte en de corrosiebestendigheid van een metaal (meestal aluminium). Zwart anodiseren dient echter nog andere doelen dan alleen deze versterking. Het is een van de meest gebruikte methoden voor het anodiseren vanwege het wijdverbreide gebruik van zwart in de fysieke wereld.
Wat is de functie van zwart anodiseren?
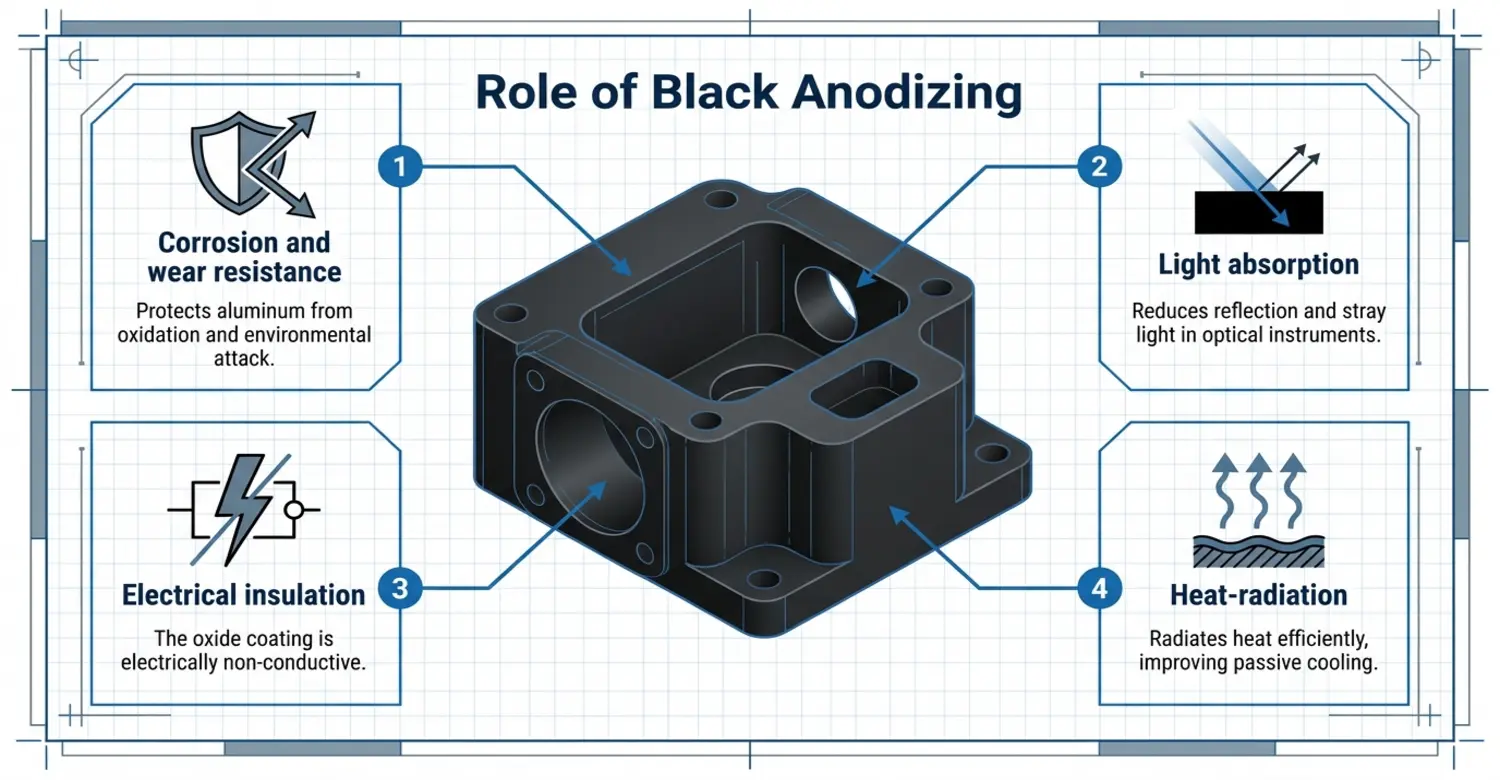
Het algemene anodisatieproces dekt het grootste deel van de toepassingen waarvoor zwarte anodisatie wordt gebruikt. Er zijn echter specifieke redenen waarom ingenieurs de voorkeur geven aan zwart boven andere kleuren.
Een van de doelen van zwart anodiseren is het verbeteren van de corrosie- en slijtvastheid. De geanodiseerde oxidelaag beschermt aluminium tegen oxidatie en invloeden van buitenaf. Bovendien zorgt de verdikte aluminiumoxidelaag ervoor dat het oppervlak hard wordt, waardoor het bestand is tegen krassen en slijtage. Deze voordelen van anodiseren gelden voor auto-onderdelen, CNC-gefreesde onderdelen en scheepsbeslag.
De tweede functie van anodiseren is het vergroten van de esthetische waarde van het product. De hoogwaardige, satijnzwarte afwerking verbergt bewerkingssporen op de producten. Dit verbetert de esthetiek van consumentenelektronica, camerabehuizingen en luxeproducten. We kiezen ook voor zwart anodiseren om de lichtabsorptie te verbeteren. Het zwarte oppervlak vermindert reflectie en strooilicht, een cruciale optische eigenschap die in de materiaalkunde alom wordt erkend voor hoogprecieze instrumenten [2]. Dit wordt doorgaans toegepast in optische instrumenten, telescopen, camera’s en lasersystemen. Overtollig licht wordt beschouwd als ruis, wat de kwaliteit van de geproduceerde beelden beïnvloedt.
Anodiseren draagt ook bij aan de elektrische isolatie. De oxidelaag is elektrisch niet-geleidend in elektronische behuizingen en elektrische componenten. Ten slotte wordt zwart anodiseren toegepast voor oppervlakken die warmte moeten uitstralen (emissiviteit). Zwart geanodiseerde oppervlakken stralen warmte efficiënt uit, waardoor de passieve koeling in koellichamen en LED-behuizingen wordt verbeterd.
Waarom is de kleur zwart belangrijk?
De zwarte kleurstof in de zwarte anodisering draagt slechts in minimale mate bij aan de slijtvastheid en corrosiebestendigheid. De kleurstof wordt aan de geanodiseerde oxidelaag toegevoegd om het uiterlijk ervan te veranderen. De zwarte kleur bij deze vorm van anodisering is echter belangrijk voor het verminderen van schittering en ongewenste reflecties, het creëren van een professionele, hoogwaardige uitstraling en het verhogen van de thermische emissie voor een effectieve warmteafvoer. Zwart wordt in sommige toepassingen ook gebruikt voor kleurcodering, met name in de elektrotechniek en het sanitair, om de identificatie te vergemakkelijken. Ten slotte helpt de zwarte kleur bij het verbergen van vingerafdrukken, vlekken en kleine krasjes.
Wat gebeurt er tijdens het proces van zwart anodiseren?
Bij het zwart anodiseren worden vastgestelde stappen gevolgd, namelijk het voorbehandelen van het oppervlak, elektrolytische oxidatie, het kleuren van het oppervlak en het verzegelen van de oxidelaag.
1. Voorbereiding van het oppervlak
Zwart anodiseren begint met het reeds bewerkte aluminium onderdeel. Verschillende aluminiumlegeringen beïnvloeden het uiterlijk van het eindproduct. Zo hebben de legeringen 6061 en 6063 een uitstekend eindresultaat in vergelijking met de 2024-aluminiumlegering. Bij de oppervlaktevoorbereiding moet u ook krassen, bewerkingssporen, gereedschapssporen en deukjes aanpakken. Als u deze problemen niet vóór het anodiseren verhelpt, zullen ze na het proces zichtbaar worden. Anodiseren verbergt geen oppervlaktefouten.
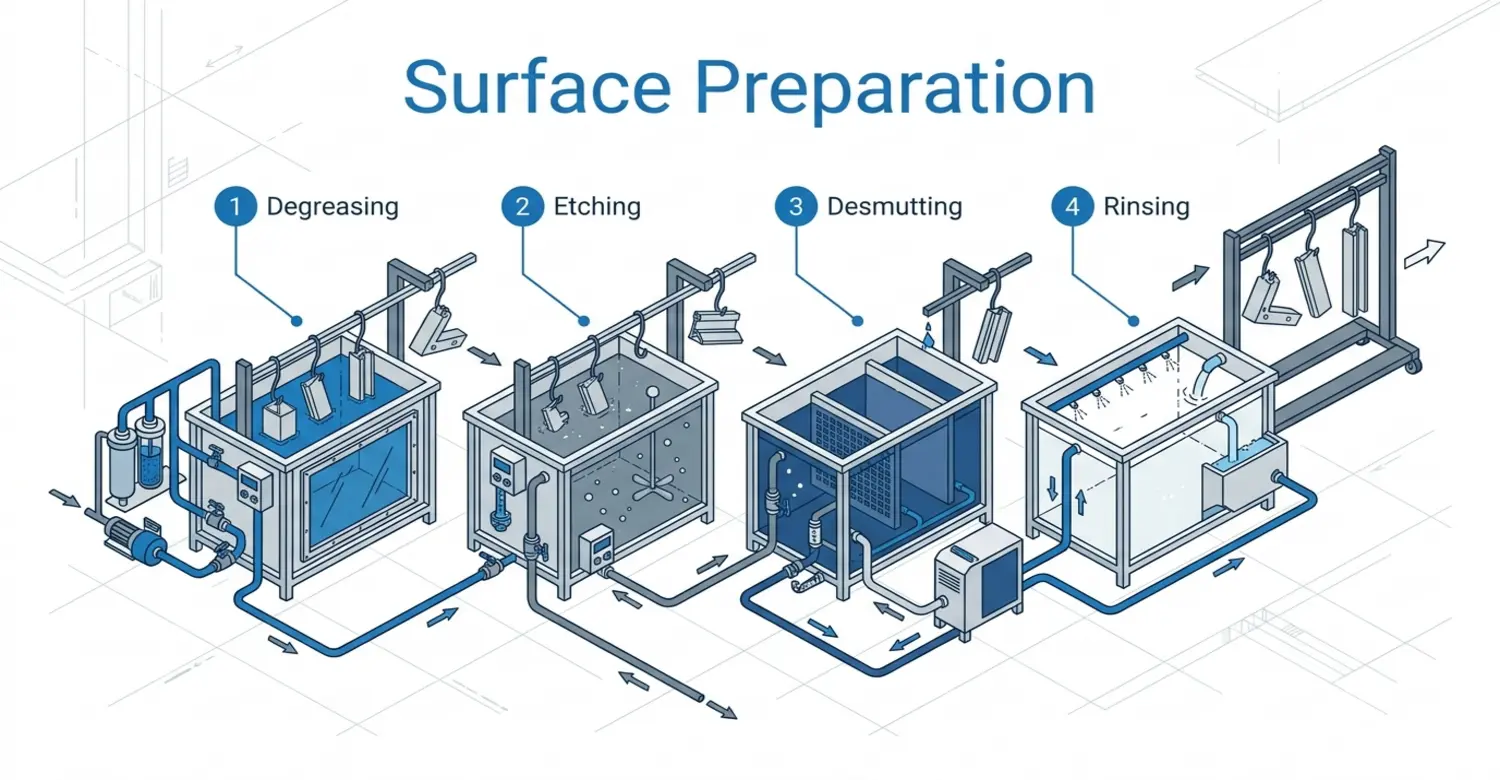
Reinigen en ontvetten
Zodra de juiste aluminiumlegering is gekozen en het oppervlak is voorbereid, is de volgende stap het reinigen en ontvetten. Deze eerste chemische behandeling verwijdert vet, snijvloeistoffen, bewerkingsoliën, vuil en organische verontreinigingen. Deze olieresten moeten worden verwijderd om ongelijkmatig anodiseren, hechtingsproblemen, het verdwijnen van lichte plekken en mogelijke strepen te voorkomen.
Alkalisch etsen
Na de eerste chemische behandeling volgt de volgende stap: alkalisch etsen. Het aluminium wordt ondergedompeld in een alkalische etsoplossing om op gecontroleerde wijze een bepaalde hoeveelheid materiaal selectief te verwijderen, wat resulteert in een gelijkmatiger oppervlak. De meest gebruikte alkalische etsoplossing is natriumhydroxide. Deze chemische reactie is gebaseerd op de volgende chemische reactie.
Al + OH⁻ + 2H₂O → Al(OH)₄⁻
Hoewel de reactie complex is, is het doel van het productieproces het verwijderen van de oppervlaktelaag. Hierdoor ontstaat een gelijkmatige oppervlakte, waardoor een geleidende omgeving voor het anodiseren wordt gecreëerd.
Etsen kan worden ingedeeld in licht of zwaar, afhankelijk van de toestand van het te bewerken aluminium. Licht etsen zorgt voor een relatief machinaal bewerkt uiterlijk. Zwaar etsen vermindert de zichtbaarheid van bewerkingssporen en resulteert in een matter uiterlijk. Het etsen moet echter onder controle worden gehouden. Als het te intensief wordt uitgevoerd, kan dit scherpe randen aantasten, de maatnauwkeurigheid verminderen en de oppervlakteruwheid vergroten.
Ontslibben en spoelen
Bij alkalisch etsen kan er „smut“ ontstaan. „Smut“ is het legeringselement dat op het oppervlak van het aluminium achterblijft. Voorbeelden van dergelijke legeringen zijn koper, zink, ijzer en magnesium. Om deze „smut“ te verwijderen, wordt het product ondergedompeld in een ontzuurings- of ontsmutbad.
In elke fase van de bereiding is grondig spoelen belangrijk om te voorkomen dat er resten van de ene fase naar de volgende worden overgedragen. De bereidingsfase kan als volgt worden samengevat:;
Ontvetten → Etsen → Spoelen → Ontslakken → Spoelen
2. Elektrochemisch anodiseren
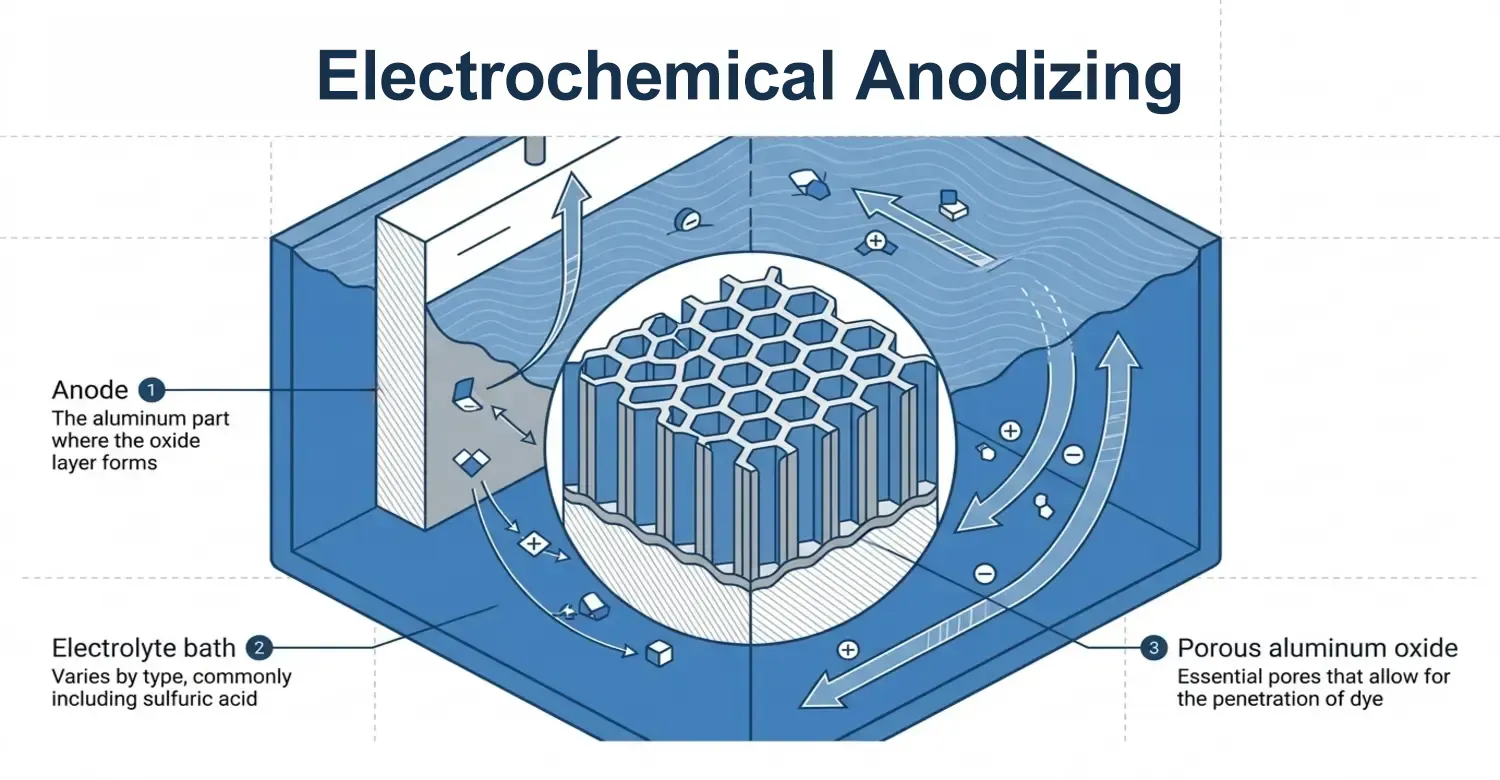
Dit is het kernproces van het zwart anodiseren. Hier worden in een elektrolytische cel een anode en een kathode gevormd, zodat het elektrochemische proces kan plaatsvinden.
In de cel fungeert het gereinigde aluminium als anode. Zowel de anode als de kathode worden ondergedompeld in het elektrolytbad, waarvan de samenstelling varieert naargelang het type anodisatie. Bij type II-anodisatie bevat het bad bijvoorbeeld zwavelzuur. Door de elektrische stroom reageert het aluminiumoppervlak met chemische verbindingen in de elektrolyt, waardoor poreus aluminiumoxide (Al₂O₃) ontstaat.
2Al + 3H₂O → Al₂O₃ + 6H⁺ + 6e⁻
Het poreuze oxide speelt een cruciale rol bij het zwart anodiseren. Door de poriën kan de kleurstof doordringen. De oxidelaag wordt gevormd op het bovenoppervlak, net boven de barrièrelaag.
De dikte van de oxidelaag hangt af van verschillende factoren, zoals de aangelegde spanning, de stroomdichtheid, de badtemperatuur, de elektrolytconcentratie en de gebruikte aluminiumlegering. Bij dunne anodisatie kan de dikte 5–10 µm bedragen, terwijl bij harde anodisatie een oxidelaag met een dikte van 25–50+ µm kan ontstaan.
Na het anodiseren wordt het onderdeel uit het bad gehaald en grondig gespoeld. Dit spoelen helpt bij het verwijderen van resterende elektrolyt. Het spoelen moet zorgvuldig worden uitgevoerd om ongelijkmatige verkleuring, vlekken en oppervlaktefouten te voorkomen.
3. Het oppervlak verven
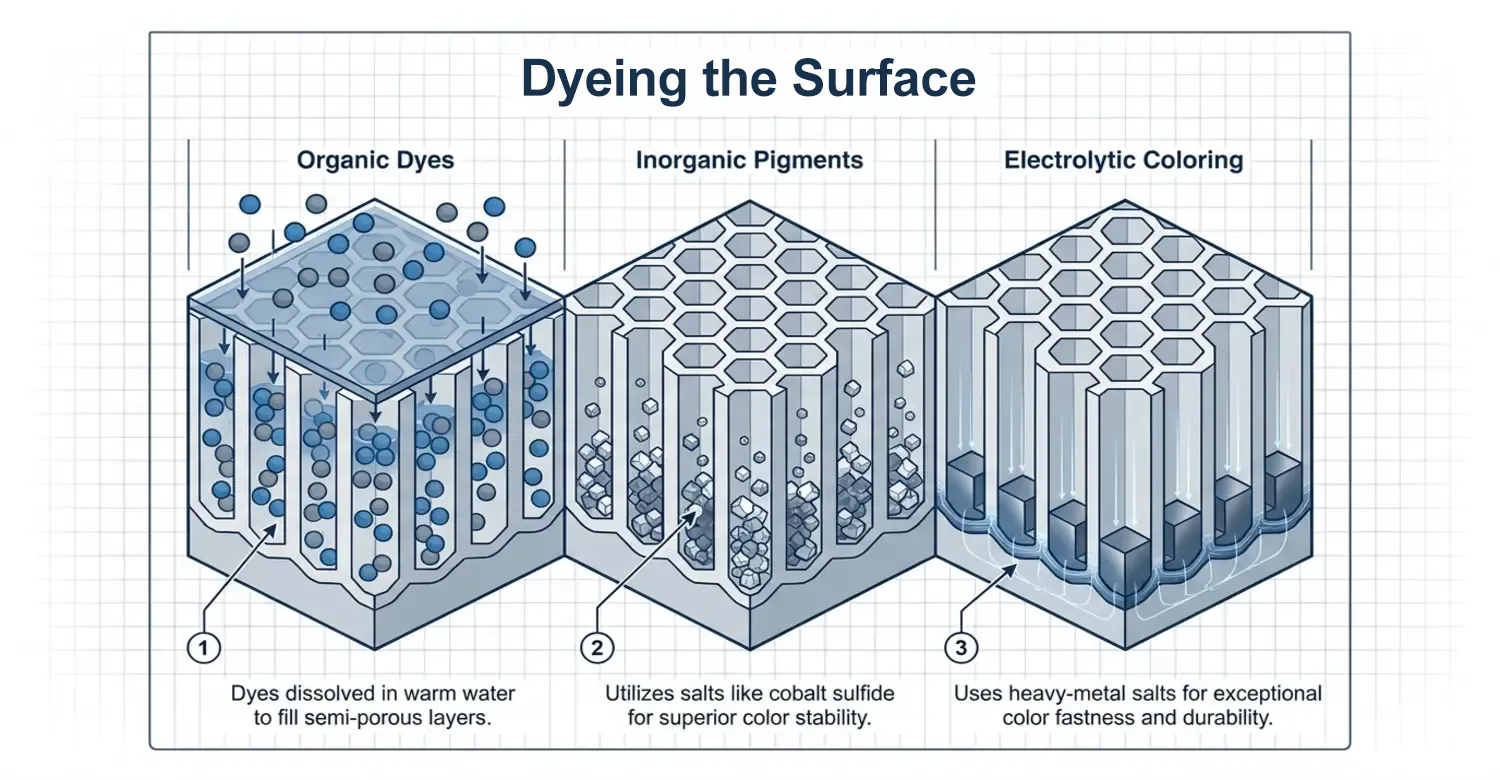
De aluminiumoxidelaag die door chemisch anodiseren wordt gevormd, bevat poriën die ervoor zorgen dat de zwarte kleurstof beter in het aluminiumoppervlak doordringt. Er zijn drie verftechnieken waarmee je de zwarte kleur op het oppervlak van het onderdeel kunt aanbrengen;
Biologische pigmenten
Deze kleurstoffen worden in warm water opgelost en vervolgens in het verfbad gegoten. Het onderdeel wordt in het verfbad geplaatst, waarna de kleurstof het halfporeuze oppervlak van de anodische laag vult. Zwarte kleurstof heeft meer tijd nodig om op te lossen dan lichtere kleuren.
Anorganische pigmenten
Deze pigmenten zijn niet oplosbaar in water. Anorganische pigmenten zorgen voor coatings met een uitstekende lichtechtheid. Voor het zwart anodiseren kunnen onderdelen worden vervaardigd met anorganische zouten van kobaltsulfide.
Elektrolytisch verven
Na het standaard anodiseren worden de onderdelen in een apart elektrolytisch bad met zware-metaalzouten geplaatst. De anodische laag fungeert als kathode en er wordt een roestvrijstalen elektrode in het bad geplaatst. De metaalzouten worden vervolgens afgezet op de bodem van de poriën. Nikkel-, kobalt- en tinzouten worden gebruikt om verschillende kleuren te produceren in een gepatenteerd proces dat onderdelen oplevert met een uitzonderlijke kleurechtheid.
Afdichting
De poreuze oxidelaag moet na het kleuren worden verzegeld om de poriën te sluiten of te hydrateren. Verzegeling helpt de weerstand tegen kleurverlies, vlekvorming, corrosie en chemische aantasting te verbeteren. Een methode voor het verzegelen is verzegeling met heet water, waarbij het geanodiseerde onderdeel wordt ondergedompeld in heet gedeïoniseerd water. Deze behandeling hydrateert de aluminiumoxidelaag, waardoor deze wordt omgezet in een stabiele gehydrateerde aluminiumoxidestructuur. Een andere vorm van verzegeling is verzegeling met nikkelacetaat, wat zorgt voor een goede kleurstabiliteit en corrosiebestendigheid. Andere methoden zijn onder meer koude verzegeling en gepatenteerde verzegelingsmiddelen.
Welke verschillende soorten zwarte anodisatie zijn er?
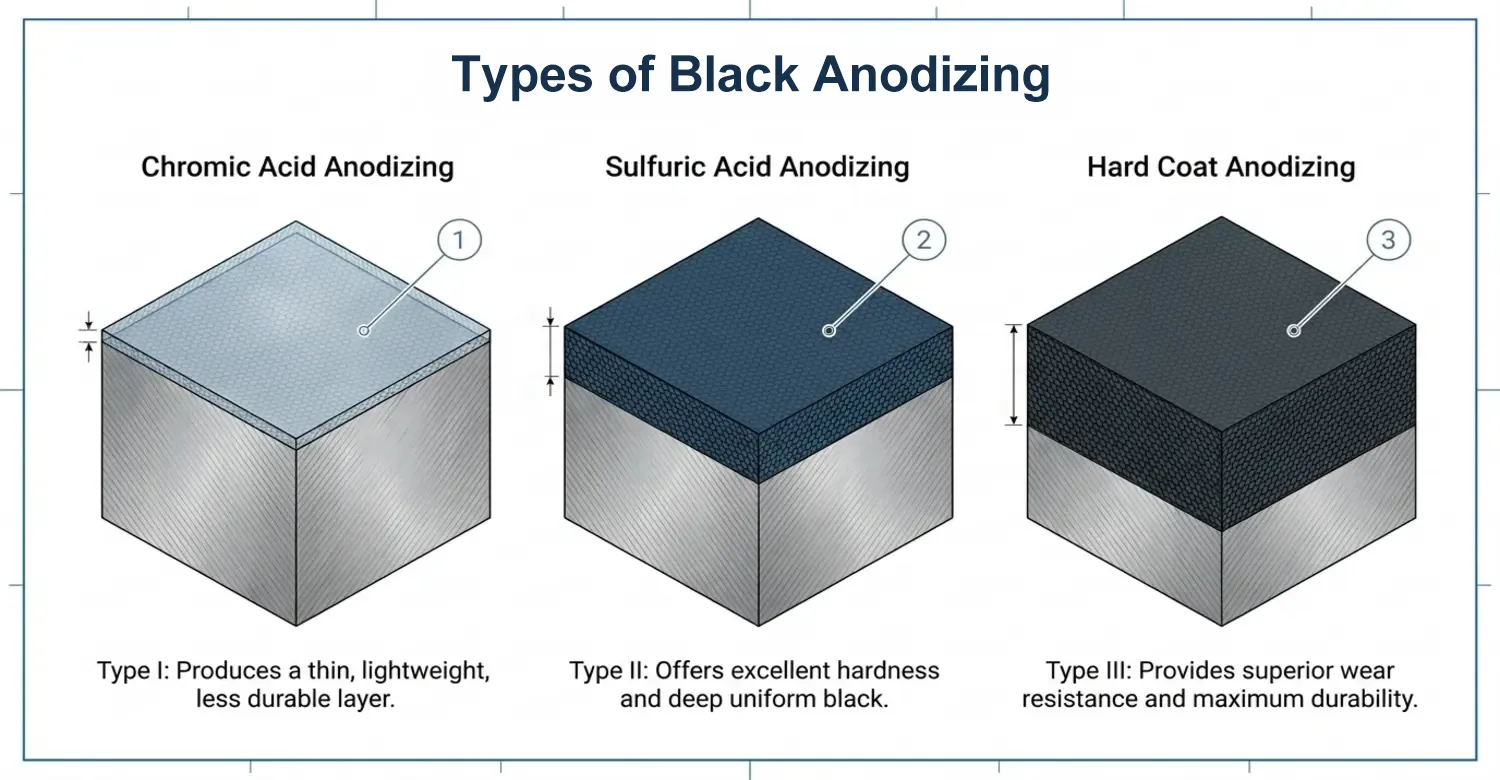
Zwart anodiseren kan op basis van het gebruikte elektrolyt in drie soorten worden onderverdeeld.
Anodiseren met type I-chroomzuur
Deze vorm van anodiseren komt niet vaak voor. Hierbij wordt chroomzuur als elektrolyt gebruikt. Dit anodisatieproces levert een dunnere oxidelaag op dan andere processen. De dikte ligt tussen 0,0001 en 0,0003 inch. De oxidelaag is minder duurzaam, hoewel ze wel enige corrosiebestendigheid biedt. De zwarte kleur die bij dit proces ontstaat, is niet uniform. Type I-anodisatie wordt toegepast in gevallen waarin het gewicht van cruciaal belang is, zoals in de lucht- en ruimtevaartindustrie. Het levert lichtgewicht onderdelen op, maar duurzaamheid speelt bij de toepassing ervan geen grote rol.
Type II-anodiseren met zwavelzuur
Type II-anodiseren, ook wel bekend als zwavelzuuranodiseren, is de meest gebruikte methode voor zwart anodiseren. Bij dit proces wordt zwavelzuur als elektrolyt gebruikt om een gelijkmatige oxidelaag op aluminium aan te brengen. De oxidelaag bij dit type anodiseren is 0,0002 tot 0,001 inch dik. Deze oxidelaag biedt een uitstekende oppervlaktehardheid en corrosiebestendigheid. Het poreuze oppervlak maakt effectief verven mogelijk, wat resulteert in een diepe, gelijkmatige zwarte afwerking. Type II-anodiseren is ideaal voor auto-onderdelen, bouwcomponenten en consumentenelektronica.
Type III - Anodiseren met harde coating
Deze vorm van anodiseren wordt soms kortweg ‘hard anodiseren’ genoemd. Hierbij wordt gebruikgemaakt van een sterker geconcentreerd zwavelzuur. Deze methode is geschikt voor zwaardere omstandigheden en levert oxidelaagjes op met een dikte tot 0,002 inch. De resulterende oxidelaag heeft superieure slijtvastheid en duurzaamheid in vergelijking met type II-anodiseren. Deze anodisatie maakt effectief verven mogelijk, ook al is de afwerking matter en minder levendig. Toepassingen voor hard anodiseren zijn onder meer militaire onderdelen, vuurwapens en industriële machines.
Conclusie
Zwart anodiseren is een essentieel proces om de sterkte, duurzaamheid en het uiterlijk van aluminium en andere metalen te verbeteren. Of u het nu nodig hebt voor industriële, automobiel- of decoratieve doeleinden, zwart anodiseren zorgt voor een duurzame, functionele en esthetisch aantrekkelijke afwerking. Door inzicht te krijgen in het proces, de voordelen en de toepassingen van zwart anodiseren, kunt u weloverwogen beslissingen nemen over wanneer en hoe u deze techniek in uw projecten kunt toepassen.
Referentie
[1] Internationale Organisatie voor Normalisatie (ISO). (2018). ISO 7599:2018 Anodiseren van aluminium en aluminiumlegeringen — Algemene specificatie voor anodische oxidatielagen. ISO Online Browsing Platform (OBP). https://www.iso.org/obp/ui/#iso:std:iso:7599:ed-3:v1:en
[2] ScienceDirect. (z.j.). Anodiseren – Overzicht van de materiaalkunde. ScienceDirect-onderwerpen. https://www.sciencedirect.com/topics/materials-science/anodizing















 NL
 EN
 ES
 FR
 DE
 IT
 PT
 PL
 AR
 JA
 KO
 ZH