
Dans le processus de fabrication, la maîtrise de la gestion thermique détermine si le composant va tomber en panne dès le premier jour ou s'il va durer des années. Comprendre la chaleur en termes de conductivité thermique et de dilatation thermique aide les ingénieurs à appréhender le concept de transfert thermique lors de la fabrication des composants. Le gradient de température est également un facteur important qui permet de mettre en évidence la différence de température entre deux points d'un matériau.
Comprendre comment ces deux propriétés interagissent permet d'éviter de réels problèmes de production. Par exemple, si vous choisissez un acier de moulage en raison de sa dureté mais que vous ne tenez pas compte de sa conductivité thermique, vous constaterez un allongement de la durée du cycle. De plus, l'utilisation d'une conception associant plastique et métal sans vérifier l'inadéquation des coefficients de dilatation thermique (CTE) entraînera des déformations ou des blocages sur le terrain.
Ce guide nous aidera à comprendre l'importance de la conductivité thermique et de la dilatation thermique, ainsi que leur impact sur les métaux et les plastiques techniques.
Définition de la conductivité thermique et de la dilatation thermique : pourquoi est-ce important ?
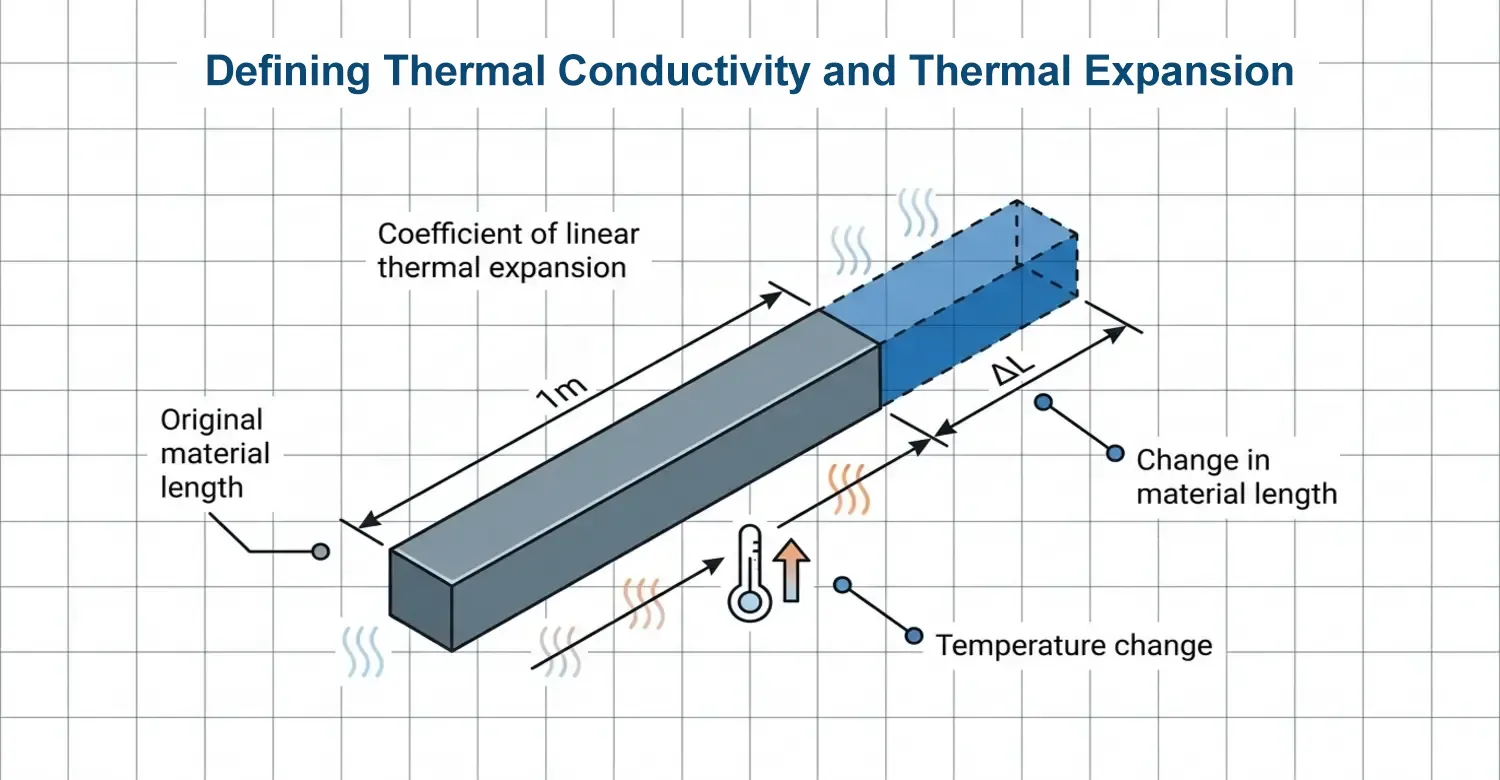
La conductivité thermique d'un matériau désigne sa capacité à transférer la chaleur en cas de variation de température. Elle est notée (k) et s'exprime en watts par mètre-Kelvin (W/mK). [1]. Dans la fabrication de moules, cette propriété influe sur la durée des cycles de refroidissement, tandis que dans l'usinage CNC, elle influe sur la dissipation thermique pendant l'usinage.
La dilatation thermique décrit les variations de taille et de volume qui se produisent en fonction des variations de température. Elle est définie mathématiquement par le coefficient de dilatation thermique linéaire (CDTL) (∝ = ∆L/Lθ∆T) et exprimée en ×10⁻⁶/°C, 10⁻⁶/°K ou ppm/K.
∝ : Coefficient de dilatation thermique linéaire (CTE).
∆L : Variation de la longueur du matériau (L - Lθ).
Lθ : longueur initiale du matériau.
∆T : Variation de température (T finale - T initiale)
Cela signifie qu'une variation de 1 K équivaut à 1 °C. Pour mettre cela en perspective, 1 × 10⁻⁶/°C = 1 ppm/K. Pour illustrer davantage ce principe, un CTE de 23 ppm/K signifie qu'une poutre de 1 mètre de long se dilate de 23 µm pour chaque augmentation de température de 1 K.
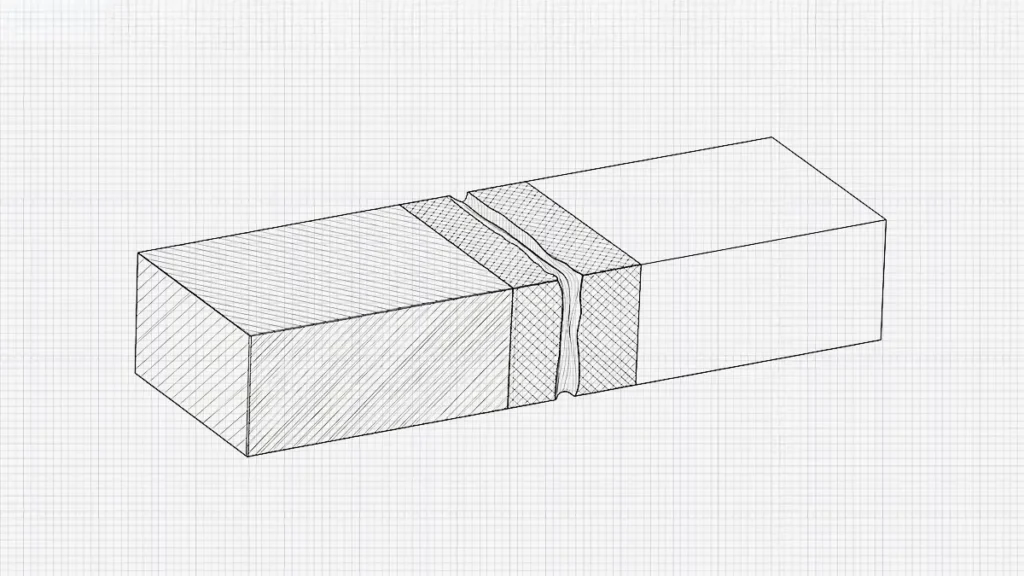
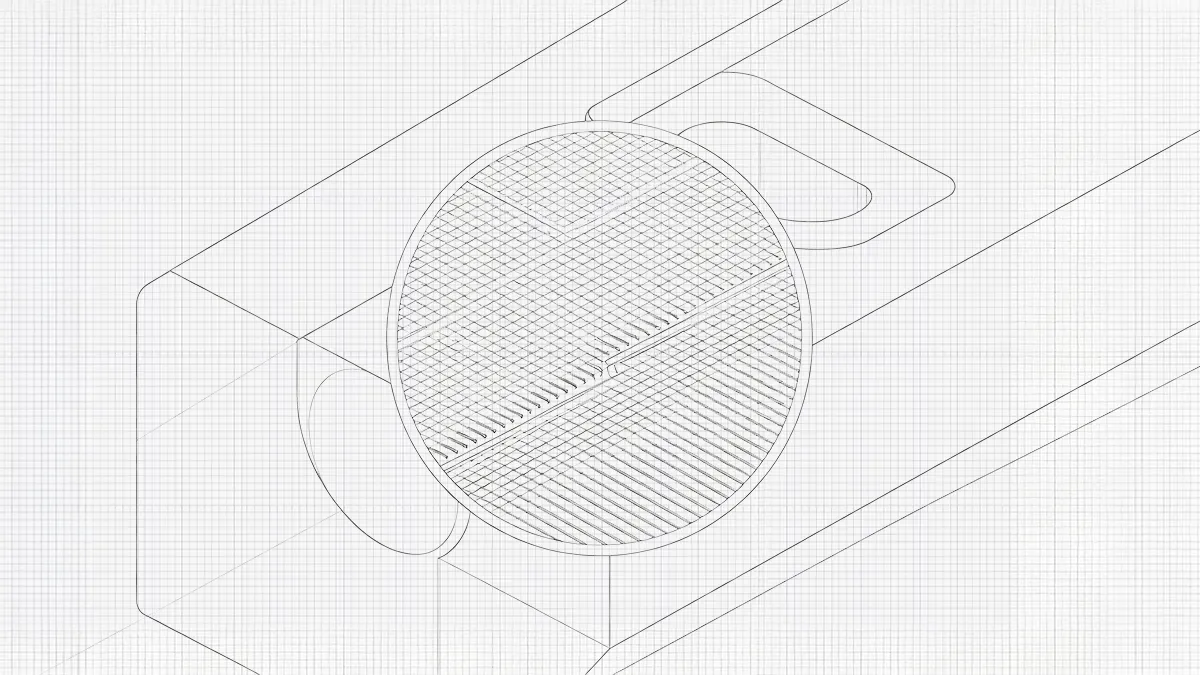
Illustration de la dilatation thermique diagonale.
Le CTE est plus efficace lorsqu'il est combiné qu'utilisé isolément, de sorte que deux composants assemblés présentant des CTE différents se dilatent différemment en fonction des variations de température. Ce phénomène est à l'origine de plusieurs défaillances d'ajustement thermique dans les assemblages composés de matériaux mixtes.
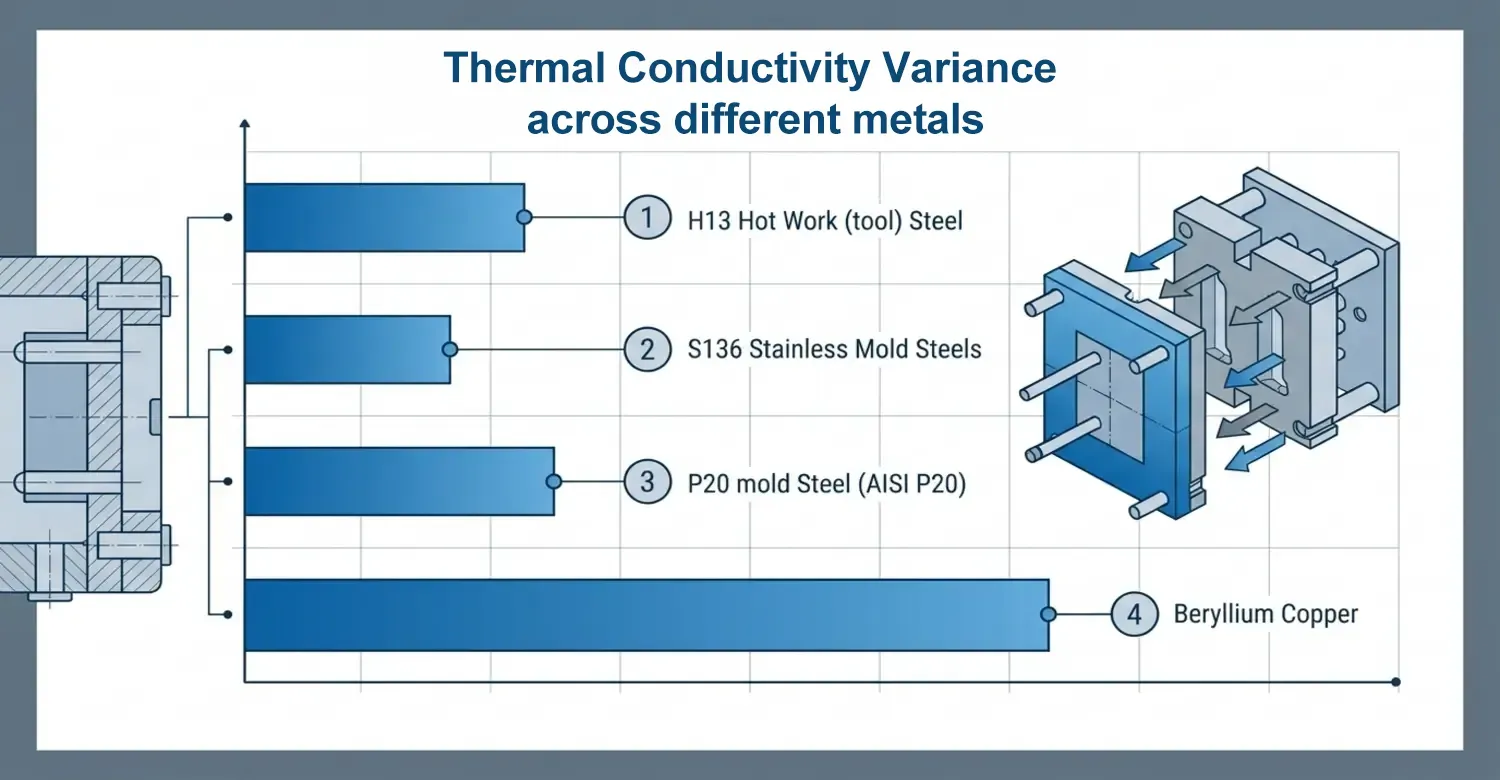
Variation de la conductivité thermique entre différents métaux tels que les aciers de moulage, l'aluminium et les alliages de cuivre
Les métaux présentent des conductivités thermiques différentes. Il est essentiel de déterminer les variations de leur conductivité thermique, notamment dans les processus de fabrication où la gestion thermique ou la sensibilité à la température jouent un rôle important.
Ce tableau présente leur conductivité thermique et le rôle qu'ils jouent dans diverses applications industrielles.
| Matériau | Conductivité thermique | Rôle |
|---|---|---|
| Acier à moule P20 (AISI P20) | ~29–36 W/(m·K), pouvant atteindre 42 W/m·K lors de certaines vagues de chaleur. | Grade de plastique destiné au moulage par injection à usage général. |
| Acier à travail à chaud (pour outils) H13 | environ 24 à 34 W/m·K | Idéal pour les moules de moulage sous pression et d'estampage à chaud. |
| Aciers inoxydables pour moules S136 (série 420) | ~24–28 W/m·K | Utilisé pour sa résistance à la corrosion. Cavités de qualité optique. |
| Al7075-T6 | environ 130 à 160 W/m·K | Grâce à sa résistance supérieure, il est idéal pour les pièces destinées à l'aérospatiale et à l'automobile. |
| Aluminium pur | ~237 W/m·K | Utilisé dans les moules en aluminium, les gabarits et les dispositifs de fixation. |
| Al6061-T6 | environ 167 à 200 W/m·K | Idéal pour l'outillage léger et les composants structurels |
| Cuivre au béryllium (par exemple, C17200 / TH04) | ~100–200 W/(m·K), généralement 107 W/(m·K) | Fabrique des inserts de refroidissement et des broches de noyau. |
| Alliages cuivre-fer ou chrome-cuivre | environ 170 à 320 W/m·K | Inserts de moules spécialisés à haute conductivité. |
| Cuivre pur | environ 398 à 400 W/m·K | Idéal pour les conducteurs thermiques. |
Les variations de la conductivité thermique des métaux sont dues à des facteurs tels que :
- Structure atomique : Les matériaux tels que les métaux conduisent plus facilement la chaleur en raison de leurs réseaux atomiques très ordonnés, qui permettent aux électrons de se déplacer librement.
- Densité du matériau : Une densité plus élevée implique une meilleure conductivité thermique. Les molécules atomiques étroitement serrées transfèrent la chaleur rapidement. L'argent, dont la densité est de 10,49 g/cm³, présente une conductivité thermique élevée par rapport à l'aluminium, dont la densité est de 2,70 g/cm³.
- Température : Une variation de température influe sur la conductivité thermique. Lorsqu'ils sont soumis à des températures élevées, certains matériaux, comme le cuivre et le fer, ont tendance à voir leur conductivité diminuer, tandis que d'autres, comme le silicium, voient la leur augmenter.
Pourquoi le décalage entre les coefficients de dilatation thermique constitue-t-il une menace technique plus importante que les valeurs absolues de ces coefficients ?
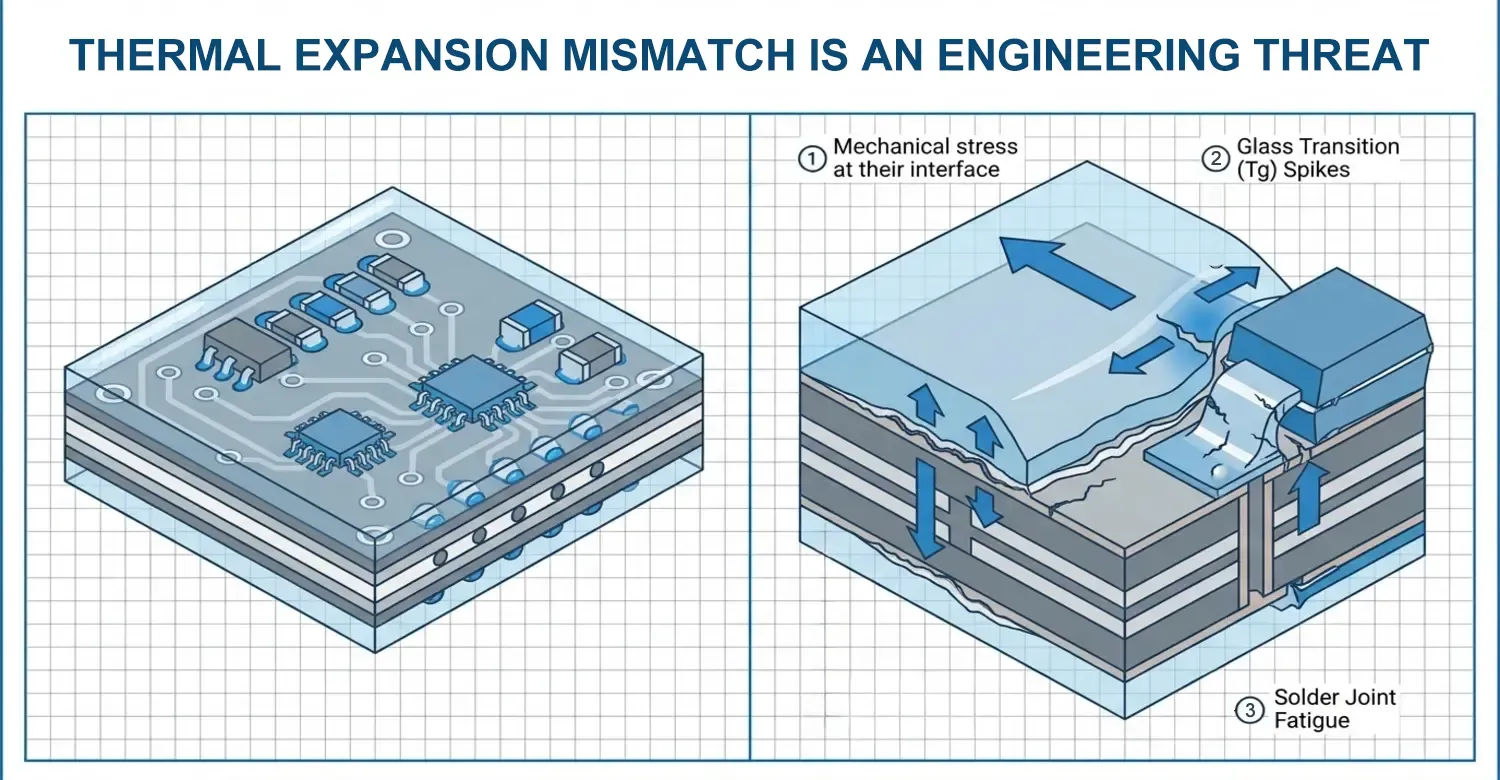
L'importance technique du décalage entre les coefficients de dilatation thermique (CTE) se manifeste lorsque l'on assemble deux matériaux présentant des CTE différents. Sous l'effet des variations de température, ils se dilatent et se contractent à des vitesses différentes, ce qui entraîne une accumulation de contraintes mécaniques à leur interface. La répétition de ces cycles peut entraîner une défaillance du matériau, l'apparition de fissures ou une fatigue thermique. Dans les cas graves où un délaminage se produit, des contaminants ou de l'humidité peuvent pénétrer et compromettre l'intégrité du composant.
Si l'on prend deux métaux, comme l'acier et l'aluminium, le CTE de l'acier est de 12,6 × 10⁻⁶/°C, tandis que celui de l'aluminium est d'environ 23,6 × 10⁻⁶/°C, soit près du double. [2]. Une augmentation de 1 °C sur un tronçon de 1 mètre de chacun de ces matériaux entraînerait un décalage de 11 μm s’ils étaient fixés l’un à l’autre.
Par conséquent, l'association de plaques de moule en aluminium et de goupilles de guidage en acier nécessite de calculer les jeux aux températures de fonctionnement, et non pas uniquement à température ambiante.
Dans l'assemblage électronique, le circuit imprimé et le revêtement conforme se dilatent et se contractent au cours des cycles thermiques. La dilatation d'un circuit imprimé en FR-4 est comprise entre 14 et 17 ppm/°C dans le plan de la carte, tandis que sur l'axe Z, elle se situe entre 70 et 90 ppm/°C. Différents revêtements peuvent être utilisés, tels que le revêtement acrylique (70 à 120 ppm/°C), l'uréthane (60 à 100 ppm/°C) et le silicone (150 à 300 ppm/°C). Cela montre que de nombreux revêtements se dilatent et se contractent beaucoup plus rapidement que le circuit imprimé situé en dessous. Cette différence entraîne des défaillances spécifiques telles que
- Fatigue des joints de soudure : Comme le revêtement entoure les soudures et les composants montés en surface, lorsqu'il se dilate et se contracte sous l'effet de la chaleur, il tire vers le haut les petites broches des puces (comme celles des BGA ou des QFP), ce qui provoque la rupture des soudures.
- Pics de température de transition vitreuse (Tg) : Une température supérieure à la température de transition vitreuse (Tg) du revêtement peut augmenter le CTE, ce qui accélère la déformation mécanique.
Dans le moulage par insertion, la plupart des composants métalliques insérés sont logés dans des boîtiers en plastique. Les inserts filetés en laiton sont dotés de boîtiers en ABS, conçus avec une géométrie d'écartement permettant d'absorber l'écart dû au coefficient de dilatation thermique (CTE). Cela s'explique par le fait que les plastiques se dilatent cinq à dix fois plus vite que les métaux.
Un CTE à un seul composant pose rarement problème, car la variation thermique d'une pièce homogène est prévisible et facile à compenser.
Comment les ingénieurs doivent-ils tenir compte des différences de coefficient de dilatation thermique dans la conception d'assemblages composés de plusieurs matériaux ?
Les concepteurs de produits peuvent affirmer qu’ils ont été confrontés au moins une fois dans leur carrière à des problèmes liés aux différences de dilatation thermique. Un composant censé s’ajuster parfaitement à température ambiante peut se déformer, se fissurer ou se tordre lorsque la température varie. Ces défaillances sont dues à une incompatibilité du coefficient de dilatation thermique (α).
Nos ingénieurs prennent en compte le coefficient de dilatation thermique (CTE) dès les premières étapes de la conception des composants, notamment lors du choix des matériaux, de l'analyse des tolérances et de l'évaluation thermique.
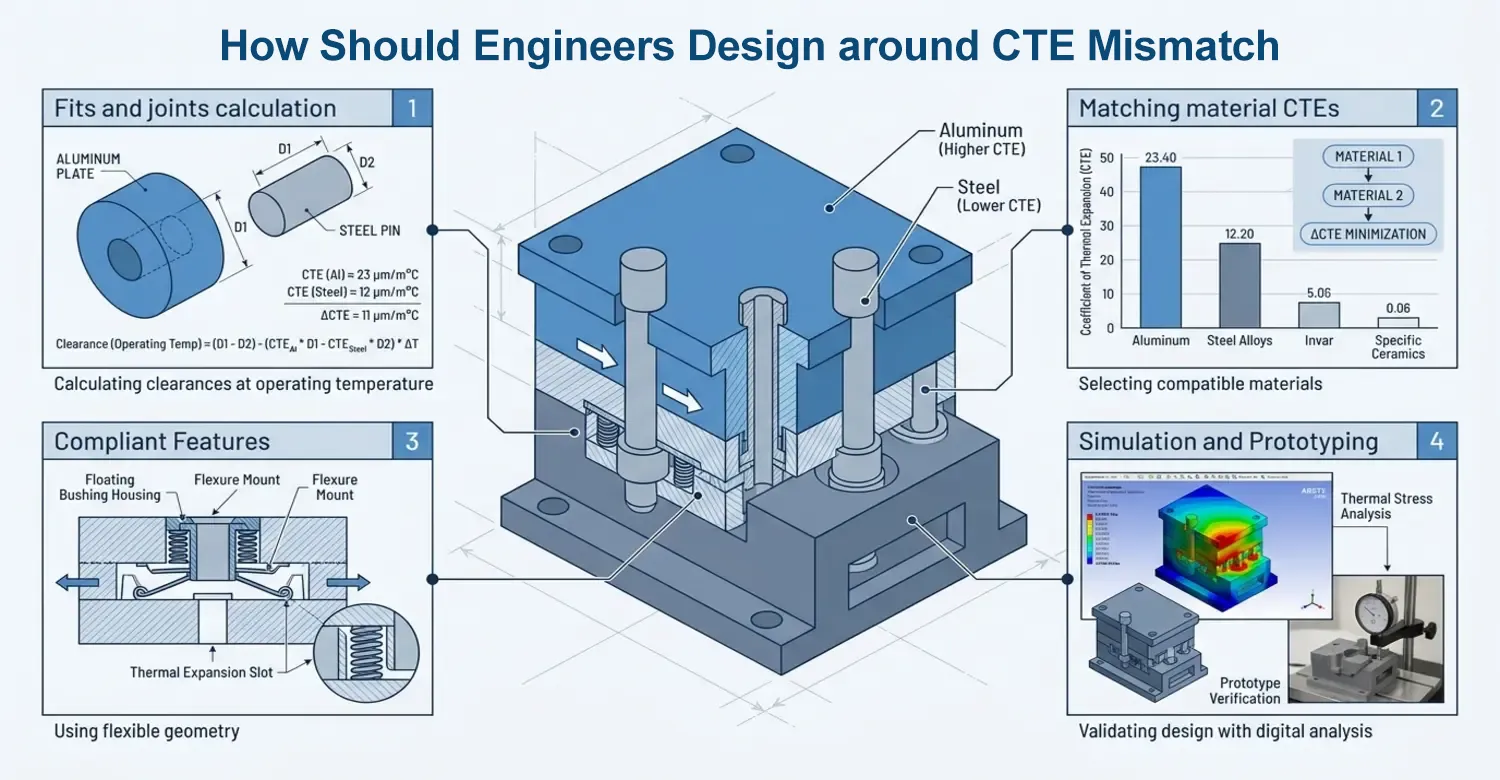
Calcul des ajustements et des assemblages à la température de fonctionnement, et non uniquement à température ambiante
Un ajustement peut fonctionner parfaitement lors de l’assemblage à 20 °C, mais ne pas permettre de conserver le même jeu à des températures comprises entre 80 et 150 °C si les matériaux présentent des coefficients de dilatation thermique (CTE) différents.
Harmoniser les coefficients de dilatation thermique (CTE) des matériaux dans la mesure du possible
C'est l'un des moyens les plus efficaces de réduire au minimum les contraintes thermiques sur les assemblages composés de plusieurs matériaux. Ceux-ci ont en effet de fortes chances de conserver leur stabilité dimensionnelle s'ils se dilatent et se contractent au même rythme. Le cuivre-béryllium (BeCu) et l'acier présentent des coefficients de dilatation thermique (CTE) pratiquement identiques ; ainsi, les bases de moules mixtes en acier et BeCu conservent leur stabilité lors de cycles thermiques répétés.
Caractéristiques de souplesse au niveau des interfaces plastique-métal
L'intégration de géométries adaptées, telles que des entretoises, des nervures ou des bossages, permet de mieux gérer les différences de dilatation thermique que les inserts métalliques rigides.
Prise en compte du comportement non linéaire du CTE à proximité de la température de transition vitreuse (Tg) d'un matériau plastique
Les plastiques tels que le PEEK et d'autres polymères semi-cristallins présentent des coefficients de dilatation thermique (CTE) qui varient considérablement à mesure qu'ils approchent ou dépassent la température de transition vitreuse (Tg). Se baser sur une seule valeur constante du CTE conduit à des calculs de conception inexacts.
Simulation et prototypage pour valider les performances thermiques
Les calculs de conception constituent une base solide, mais le comportement thermique réel dépend de variables opérationnelles dynamiques. L'analyse par éléments finis (FEA) et les simulations thermiques permettent de prédire le comportement du matériau en cas de variation de température.
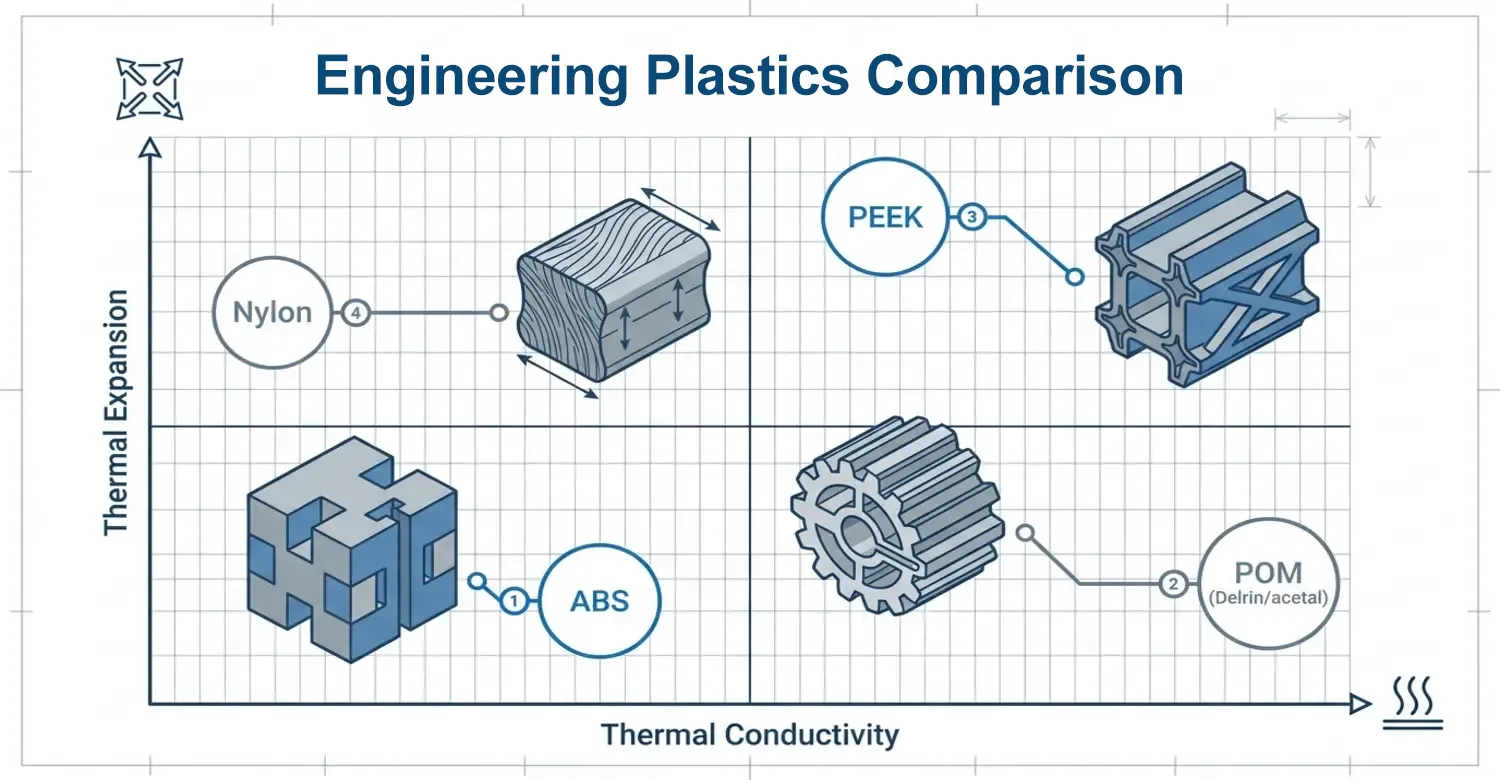
Comparaison des plastiques techniques en termes de conductivité thermique et de dilatation thermique
Au-delà des métaux, les plastiques jouent un rôle important dans l'industrie manufacturière ; il est donc tout aussi essentiel de déterminer leur conductivité thermique. En matière de conductivité thermique et de dilatation, les plastiques se situent aux extrémités opposées de ces deux échelles. La méthode de la source plane transitoire (TPS) permet d'obtenir des mesures précises et rapides de la conductivité thermique d'un polymère. La méthode de la source linéaire transitoire (TLS) mesure la conductivité thermique des polymères fondus.
L'acronyme ABS désigne l'acrylonitrile, le butadiène et le styrène. La composante acrylonitrile contribue à améliorer la stabilité thermique de l'ABS. La conductivité thermique de l'ABS varie entre 0,14 et 0,21 W/m·K. Les résines CYCOLAC™, une marque d’ABS, offrent une excellente stabilité dimensionnelle et un faible coefficient de dilatation thermique linéaire (CTE) parmi les grades non chargés. Elles répondent ainsi aux exigences des consommateurs en matière d’esthétique et de confort pour les intérieurs de véhicules et d’autres composants décoratifs tels que les calandres, les poignées de porte et les appliques.
Le POM (Delrin/acétal) présente une conductivité thermique de 0,31 W/m·K et un coefficient de dilatation thermique (CTE) de 1,1 × 10⁻⁴ /°C. Ce coefficient de dilatation est l'un des plus élevés par rapport à d'autres plastiques courants. Cette propriété en fait un bon isolant thermique et contribue à empêcher l'accumulation de chaleur.
Le PEEK présente des performances exceptionnelles en termes de stabilité dimensionnelle et thermique. Sa faible conductivité thermique, comprise entre 0,24 et 0,26 W/m·K, en fait un bon isolant. Avec un coefficient de dilatation thermique linéaire (CTE) de 45 à 55 × 10⁻⁶ /°C et une température de transition vitreuse (Tg) de 143 °C, le PEEK peut résister à des températures élevées allant jusqu’à 260 °C, ce qui est supérieur à la plupart des polymères. Cette propriété en fait un matériau idéal pour diverses applications techniques dans les secteurs de l’automobile et de l’aérospatiale.
Le nylon présente une très faible conductivité thermique, comprise entre 0,22 et 0,25 W/(m·K) ; c'est pourquoi il constitue un meilleur isolant thermique qu'un conducteur de chaleur. C'est pour cette raison qu'il est utilisé dans la fabrication industrielle de composants tels que les capots de moteur et les collecteurs d'admission d'air.
Conclusion
Cet article a démontré que la conductivité thermique et la dilatation ne sont pas de simples propriétés des matériaux, car elles jouent un rôle déterminant dans les performances des produits. Comprendre comment les matériaux transfèrent la chaleur permet aux ingénieurs et aux innovateurs de créer des solutions thermiques efficaces dans tous les secteurs d'activité.
Chez First Mold, avec l'aide de fabricants et d'ingénieurs, nous relevons ces défis dès les premières étapes du développement de nos produits. Nos composants offrent des performances fiables dans des conditions d'exploitation réelles, car nous mettons à profit notre expertise en matière de matériaux, les principes de conception pour la fabrication (DFM) et une analyse thermique minutieuse.
Nous avons à cœur de vous aider à relever ces défis grâce à notre équipe de fabrication. Nous ne nous contentons pas de concevoir des produits qui fonctionnent simplement, mais nous veillons à ce qu’ils offrent des performances constantes tout au long de leur cycle de vie.
Référence
[1] Pelleg, J. (2012). Propriétés mécaniques des matériaux. Springer. https://doi.org/10.1007/978-94-007-4342-7
[2] ASM International. (1990). Manuel ASM, tome 1 : Propriétés et sélection : fers, aciers et alliages haute performance. ASM International. https://doi.org/10.31399/asm.hb.v01.9781627081610



 FR
 EN
 ES
 DE
 IT
 PT
 NL
 PL
 AR
 JA
 KO
 ZH