
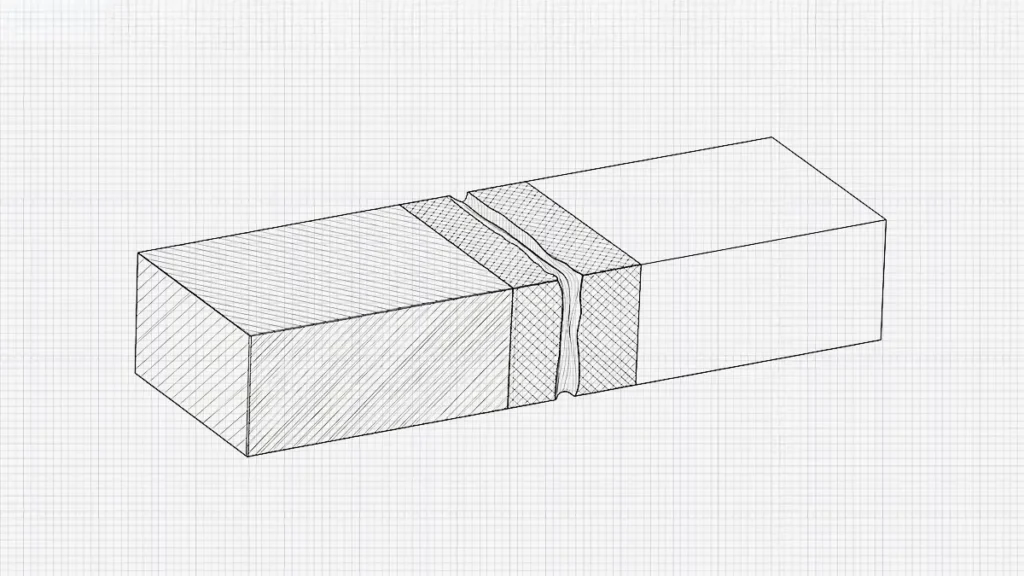
W procesie produkcyjnym to właśnie opanowanie zarządzania ciepłem decyduje o tym, czy element ulegnie awarii już pierwszego dnia, czy też będzie działał przez lata. Zrozumienie zjawisk związanych z ciepłem w kontekście przewodności cieplnej i rozszerzalności cieplnej pomaga inżynierom pojąć zasadę przenoszenia ciepła podczas produkcji elementów. Gradient temperatury jest również ważnym czynnikiem pozwalającym na wykazanie różnicy temperatur między dwoma punktami w materiale.
Zrozumienie wzajemnego oddziaływania tych dwóch właściwości pozwala uniknąć rzeczywistych problemów produkcyjnych. Na przykład, jeśli wybierzesz stal formierską ze względu na jej twardość, ale zignorujesz jej przewodność cieplną, czas cyklu ulegnie wydłużeniu. Co więcej, zastosowanie konstrukcji łączącej tworzywo sztuczne z metalem bez sprawdzenia niedopasowania współczynników rozszerzalności cieplnej (CTE) spowoduje, że elementy będą się skręcać lub zacinać podczas eksploatacji.
Niniejszy przewodnik pomoże nam zrozumieć znaczenie przewodności cieplnej i rozszerzalności cieplnej oraz ich wpływ na metale i tworzywa konstrukcyjne.
Definicja przewodności cieplnej i rozszerzalności cieplnej: dlaczego to ma znaczenie?
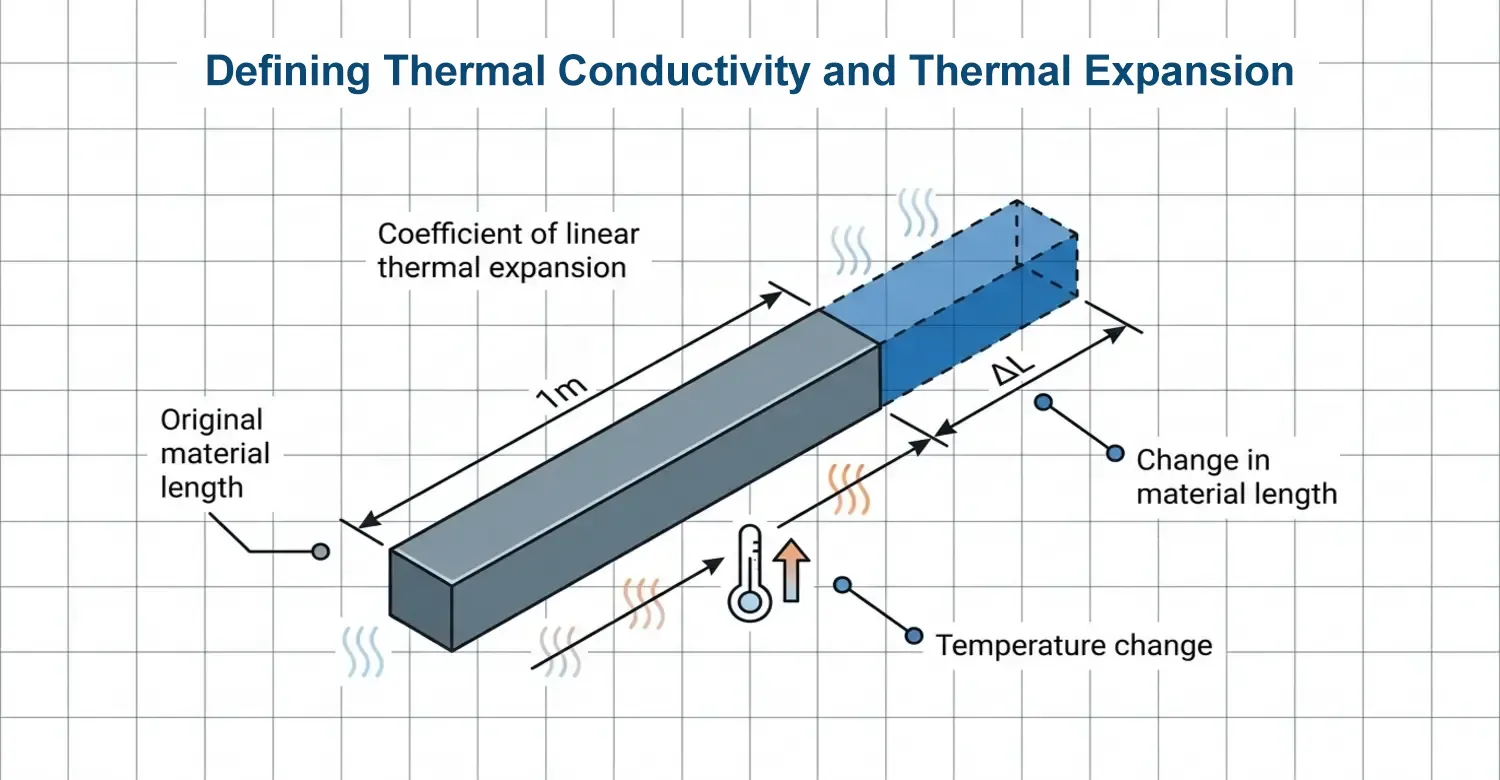
Przewodność cieplna materiału określa jego zdolność do przewodzenia ciepła w warunkach zmiany temperatury. Oznacza się ją symbolem (k) i mierzy w watach na metr kelwina (W/mK) [1]. W przypadku produkcji form właściwość ta ma wpływ na czas trwania cyklu chłodzenia, natomiast w przypadku obróbki CNC – na odprowadzanie ciepła podczas obróbki.
Rozszerzalność cieplna opisuje zmiany rozmiarów i objętości zachodzące w wyniku zmian temperatury. Matematycznie definiuje się ją jako współczynnik liniowej rozszerzalności cieplnej CTE (∝ = ∆L/Lθ∆T) i wyraża w jednostkach ×10⁻⁶/°C, 10⁻⁶/°K lub ppm/K.
∝: Współczynnik liniowego rozszerzalności cieplnej (CTE).
∆L: Zmiana długości materiału (L – Lθ).
Lθ: Pierwotna długość materiału.
∆T: Zmiana temperatury (T końcowa – T początkowa)
Oznacza to, że zmiana o 1 K odpowiada 1°C. Aby to ująć w kontekście, 1 × 10⁻⁶/°C = 1 ppm/K. Dla lepszego zrozumienia: współczynnik rozszerzalności cieplnej (CTE) wynoszący 23 ppm/K oznacza, że belka o długości 1 metra rozszerza się o 23 µm przy każdym wzroście temperatury o 1 K.
Ilustracja przedstawiająca rozszerzalność cieplną.
CTE działa skuteczniej w połączeniu z innymi czynnikami niż w izolacji, co oznacza, że dwa elementy pasujące do siebie, charakteryzujące się różnymi wartościami CTE, rozszerzają się w różny sposób pod wpływem zmian temperatury. Zjawisko to powoduje szereg przypadków niepowodzeń w dopasowaniu termicznym w zespołach wykonanych z mieszanych materiałów.
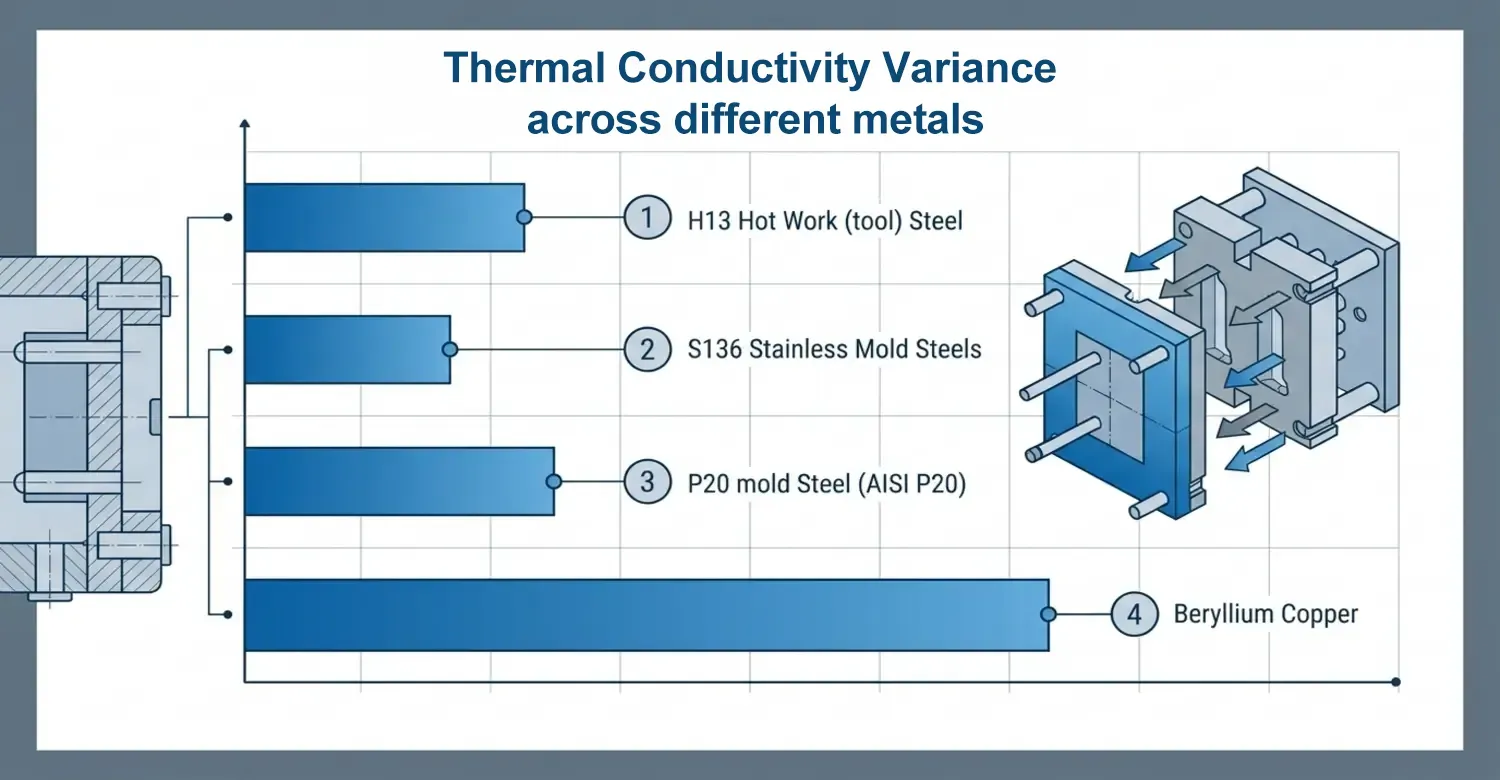
Różnice w przewodności cieplnej różnych metali, takich jak stale formierskie, aluminium i stopy miedzi
Metale charakteryzują się różnymi wartościami przewodności cieplnej. Określenie różnic w ich przewodności cieplnej ma kluczowe znaczenie, zwłaszcza w procesach produkcyjnych, w których istotną rolę odgrywa zarządzanie temperaturą lub wrażliwość na temperaturę.
W poniższej tabeli przedstawiono ich przewodność cieplną oraz rolę, jaką odgrywają w różnych zastosowaniach przemysłowych.
| Materiał | Przewodność cieplna | Rola |
|---|---|---|
| Stal formierska P20 (AISI P20) | ~29–36 W/(m·K), w niektórych przypadkach może wzrosnąć do 42 W/m·K. | Tworzywo sztuczne ogólnego przeznaczenia do formowania wtryskowego. |
| H13 – stal narzędziowa do prac gorących | ~24–34 W/m·K | Idealny do form do odlewania ciśnieniowego i tłoczenia na gorąco. |
| Stale nierdzewne do form S136 (seria 420) | ~24–28 W/m·K | Stosowane w celu zapewnienia odporności na korozję. Wnęki klasy optycznej. |
| Al7075-T6 | ~130–160 W/m·K | Ze względu na większą wytrzymałość idealnie nadają się do produkcji części lotniczych i samochodowych. |
| Czyste aluminium | ~237 W/m·K | Stosowane w formach aluminiowych, przyrządach i uchwytach. |
| Al6061-T6 | ~167–200 W/m·K | Idealne do lekkich elementów narzędziowych i konstrukcyjnych |
| Miedź berylowa (np. C17200 / TH04) | ~100–200 W/(m·K), zazwyczaj 107 W/(m·K) | Zajmuje się produkcją wkładek chłodzących i trzpieni rdzeniowych. |
| Stopy miedzi i żelaza lub chromu i miedzi | ~170–320 W/m·K | Specjalistyczne wkładki formierskie o wysokiej przewodności. |
| Czysta miedź | ~398–400 W/m·K | Najlepsze rozwiązanie dla materiałów przewodzących ciepło. |
Różnice w przewodności cieplnej metali wynikają z takich czynników, jak:
- Struktura atomowa: Materiały takie jak metale przewodzą ciepło łatwiej ze względu na wysoce uporządkowane sieci atomowe, które umożliwiają swobodny ruch elektronów.
- Gęstość materiału: Wyższa gęstość oznacza wyższą przewodność cieplną. Ciasno upakowane cząsteczki atomowe szybko przewodzą ciepło. Srebro o gęstości 10,49 g/cm³ charakteryzuje się wysoką przewodnością cieplną w porównaniu z aluminium o gęstości 2,70 g/cm³.
- Temperatura: Zmiana temperatury wpływa na przewodność cieplną. Pod wpływem wysokich temperatur niektóre materiały, takie jak miedź i żelazo, wykazują tendencję do zmniejszania przewodności, podczas gdy inne, na przykład krzem, zwiększają ją.
Dlaczego rozbieżność w rozszerzalności cieplnej stanowi większe zagrożenie inżynieryjne niż same wartości współczynnika rozszerzalności cieplnej (CTE)?
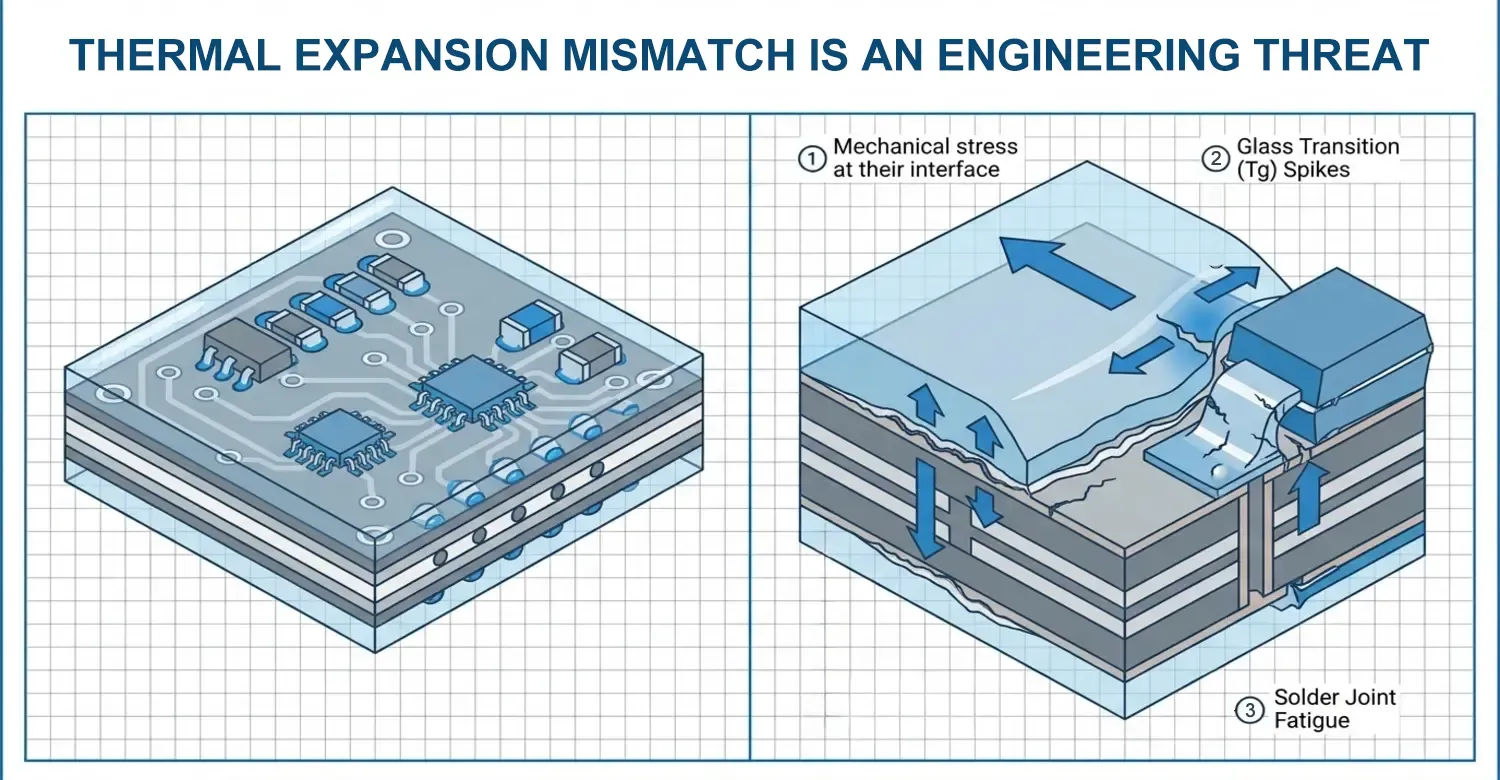
Znaczenie techniczne niedopasowania współczynnika rozszerzalności cieplnej (CTE) ujawnia się podczas łączenia dwóch materiałów o różnych wartościach CTE. W wyniku zmian temperatury materiały te rozszerzają się i kurczą w różnym tempie, co powoduje gromadzenie się naprężeń mechanicznych na ich styku. Powtarzające się cykle prowadzą do uszkodzenia materiału, pękania lub zmęczenia termicznego. W poważnych przypadkach, gdy dochodzi do rozwarstwienia, zanieczyszczenia lub wilgoć mogą przedostać się do wnętrza i spowodować uszkodzenie elementu.
Jeśli weźmiemy pod uwagę dwa metale, takie jak stal i aluminium, to współczynnik rozszerzalności cieplnej stali wynosi 12,6 × 10⁻⁶/°C, podczas gdy aluminium rozszerza się o około 23,6 × 10⁻⁶/°C, czyli prawie dwukrotnie więcej [2]. Wzrost temperatury o 1°C w każdym z tych elementów o długości 1 metra spowodowałby rozbieżność wynoszącą 11 μm, gdyby zostały one połączone.
W związku z tym połączenie aluminiowych płyt formowych ze stalowymi sworzniami prowadzącymi wymaga obliczenia luzów przy temperaturach roboczych, a nie tylko w temperaturze pokojowej.
W montażu elektronicznym płytka drukowana (PCB) i powłoka konformalna rozszerzają się i kurczą podczas cykli termicznych. Współczynnik rozszerzalności płytki drukowanej FR-4 wynosi od 14 do 17 ppm/°C w płaszczyźnie płytki, natomiast w osi Z wynosi od 70 do 90 ppm/°C. Można stosować różne powłoki, takie jak powłoka akrylowa (70–120 ppm/°C), uretanowa (60–100 ppm/°C) oraz silikonowa (150–300 ppm/°C). Wskazuje to, że wiele powłok rozszerza się i kurczy znacznie szybciej niż płytka PCB znajdująca się pod nimi. Różnica ta powoduje określone uszkodzenia, takie jak
- Zmęczenie połączeń lutowanych: Ponieważ powłoka otacza połączenia lutowane i elementy montowane powierzchniowo, rozszerzając się i kurcząc pod wpływem ciepła, podnosi ona małe wyprowadzenia układów scalonych (takie jak wyprowadzenia BGA lub QFP), powodując pękanie połączeń.
- Skoki temperatury zeszklenia (Tg): Przekroczenie temperatury zeszklenia (Tg) powłoki może spowodować wzrost współczynnika rozszerzalności termicznej (CTE), co przyspiesza powstawanie odkształceń mechanicznych.
W procesie formowania z wkładkami większość metalowych elementów wkładkowych jest zamknięta w obudowach z tworzywa sztucznego. Mosiężne wkładki gwintowane mają obudowy z tworzywa ABS, zaprojektowane z uwzględnieniem geometrii dystansowej w celu kompensacji szczeliny wynikającej z współczynnika rozszerzalności cieplnej (CTE). Wynika to z faktu, że tworzywa sztuczne rozszerzają się od pięciu do dziesięciu razy szybciej niż metale.
Element wykonany z jednego kawałka materiału o współczynniku rozszerzalności cieplnej (CTE) rzadko stanowi problem, ponieważ zmiany termiczne w jednorodnym elemencie są przewidywalne i łatwe do skompensowania.
W jaki sposób inżynierowie powinni uwzględniać rozbieżności w współczynniku rozszerzalności cieplnej (CTE) podczas projektowania zespołów wielomateriałowych?
Projektanci produktów mogą potwierdzić, że przynajmniej raz w swojej pracy zetknęli się z problemami spowodowanymi różnicami w współczynniku rozszerzalności cieplnej. Element, który w temperaturze pokojowej pasuje idealnie, może się wygiąć, pęknąć lub odkształcić pod wpływem zmian temperatury. Uszkodzenia te wynikają z niedopasowania współczynnika rozszerzalności cieplnej (α).
Nasi inżynierowie uwzględniają współczynnik rozszerzalności cieplnej (CTE) już na najwcześniejszych etapach projektowania komponentów – podczas doboru materiałów, analizy tolerancji oraz oceny termicznej.
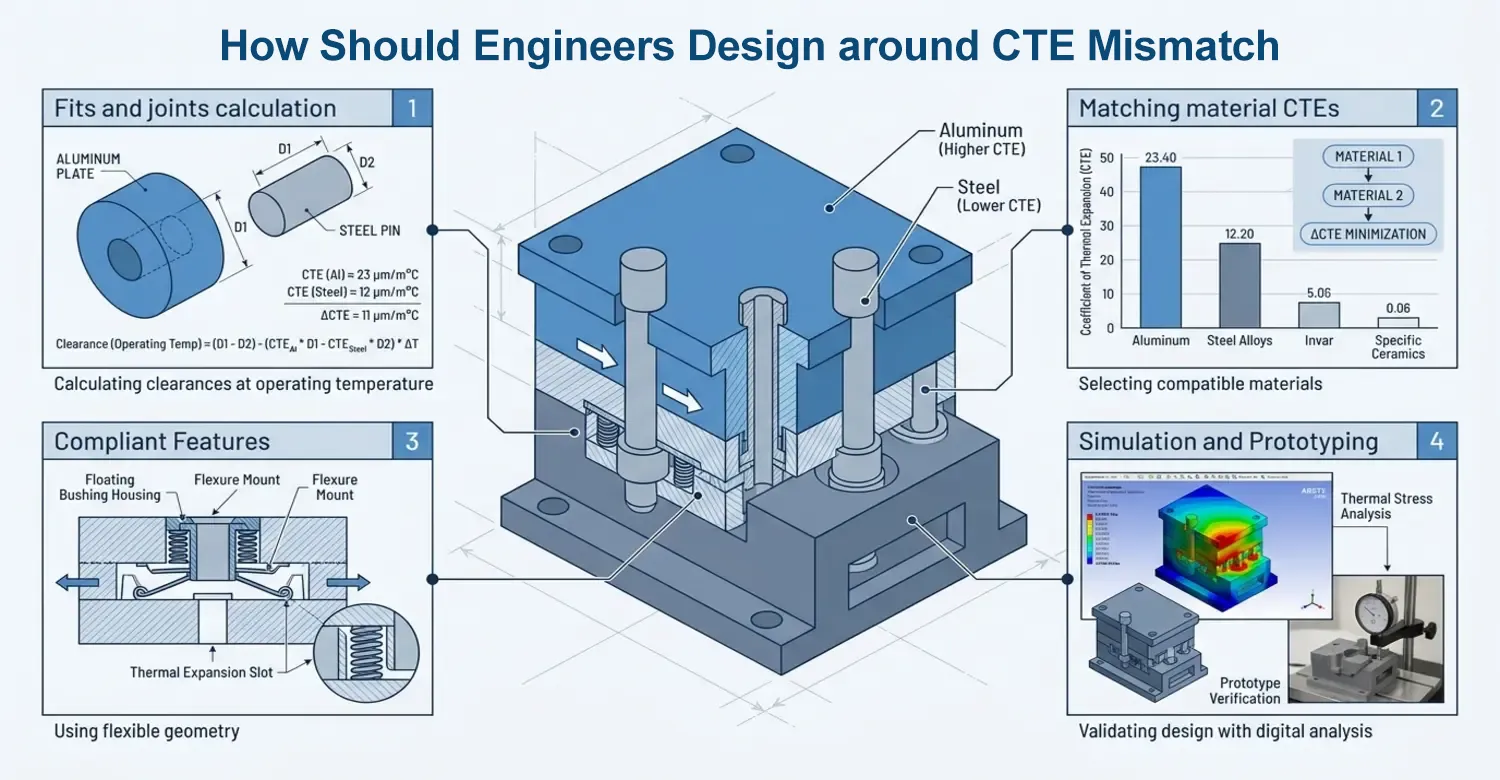
Obliczenia dopasowań i połączeń w temperaturze roboczej, a nie tylko w temperaturze pokojowej
Połączenie może działać bez zarzutu podczas montażu w temperaturze 20°C, ale nie zachowa tego samego stopnia nacisku w temperaturze 80–150°C, jeśli materiały mają różne współczynniki rozszerzalności cieplnej (CTE).
W miarę możliwości należy dopasować współczynniki rozszerzalności cieplnej materiałów
Jest to jeden z najskuteczniejszych sposobów minimalizowania naprężeń termicznych w zespołach złożonych z różnych materiałów. Zespoły te mają szansę zachować stabilność wymiarową, jeśli rozszerzają się i kurczą w tym samym tempie. Miedź berylowa (BeCu) i stal mają niemal identyczne wartości współczynnika rozszerzalności cieplnej (CTE); dzięki temu mieszane podstawy form ze stali i miedzi berylowej zachowują stabilność podczas powtarzających się cykli termicznych.
Cechy zgodności na styku tworzywa sztucznego z metalem
Zastosowanie elementów o odpowiedniej geometrii, takich jak podkładki dystansowe, żebra lub występy, pozwala lepiej radzić sobie z różnicami w rozszerzalności cieplnej niż sztywne wkładki metalowe.
Uwzględnienie nieliniowego zachowania współczynnika rozszerzalności cieplnej (CTE) w pobliżu temperatury zeszklenia (Tg) tworzywa sztucznego
Tworzywa sztuczne, takie jak PEEK i inne polimery półkrystaliczne, charakteryzują się współczynnikami rozszerzalności cieplnej (CTE), które ulegają znacznym zmianom w miarę zbliżania się do temperatury Tg lub jej przekroczenia. Opieranie się na jednej stałej wartości CTE prowadzi do niedokładnych obliczeń projektowych.
Symulacje i prototypowanie w celu weryfikacji parametrów termicznych
Obliczenia projektowe stanowią solidną podstawę, jednak rzeczywiste zachowanie termiczne zależy od dynamicznych zmiennych eksploatacyjnych. Analiza elementów skończonych (FEA) oraz symulacje termiczne pozwalają przewidzieć, jak materiał będzie się zachowywał w miarę zmian temperatury.
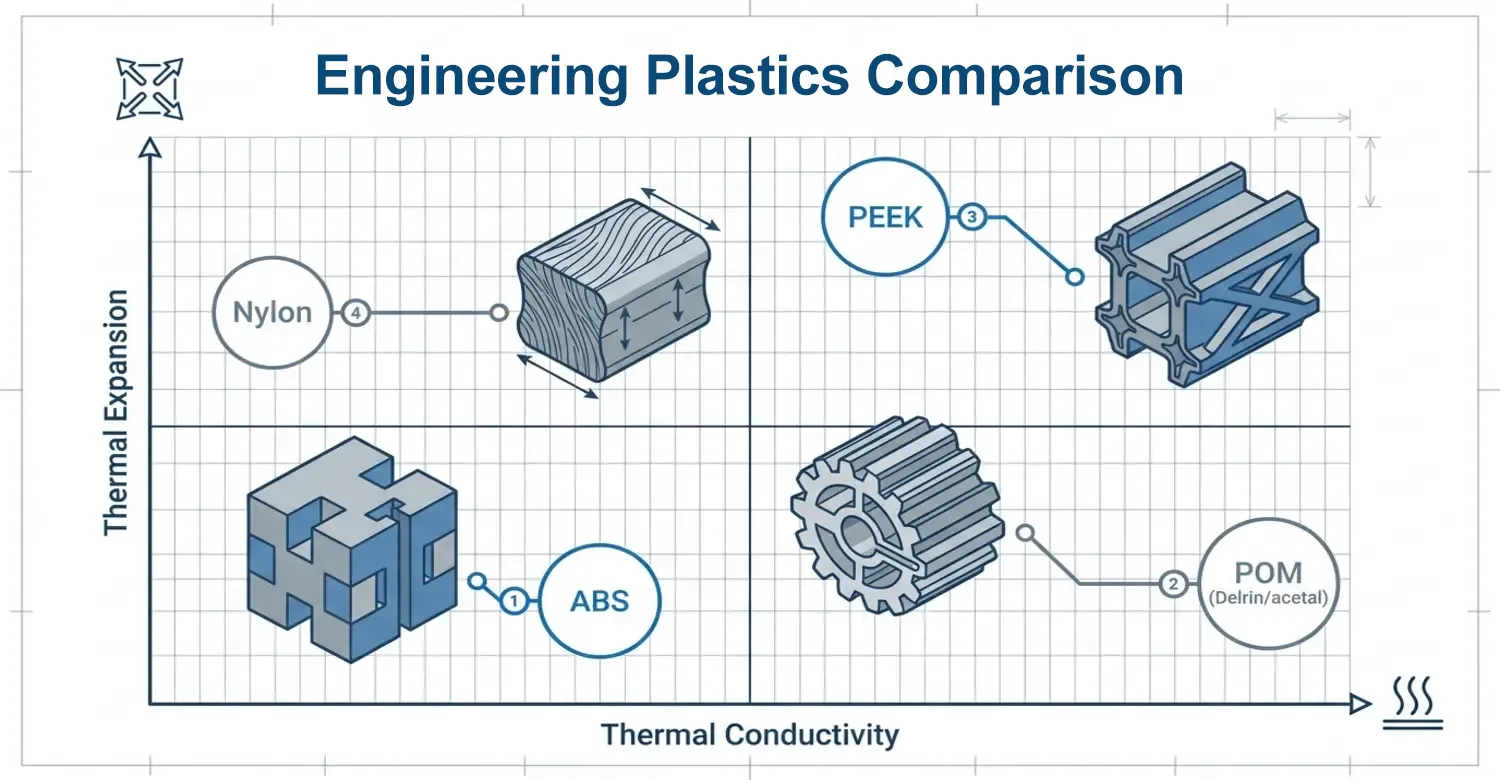
Porównanie tworzyw konstrukcyjnych pod względem przewodności cieplnej i współczynnika rozszerzalności
Oprócz metali ważną rolę w produkcji odgrywają tworzywa sztuczne; dlatego też określenie ich przewodności cieplnej ma równie duże znaczenie. Jeśli chodzi o przewodność cieplną i rozszerzalność, tworzywa sztuczne plasują się na przeciwnych końcach obu skali. Metoda przejściowego źródła płaskiego (TPS) pozwala na dokładny i szybki pomiar przewodności cieplnej polimeru. Metoda Transient Line Source (TLS) służy do pomiaru przewodności cieplnej stopionych polimerów.
Skrót ABS oznacza akrylonitryl, butadien i styren. Składnik akrylonitrylowy przyczynia się do poprawy stabilności termicznej tworzywa ABS. Przewodność cieplna tworzywa ABS wynosi od 0,14 do 0,21 W/m·K. Żywice CYCOLAC™, marka tworzyw ABS, zapewniają doskonałą stabilność wymiarową oraz niski współczynnik liniowej rozszerzalności cieplnej (CTE) wśród gatunków niewypełnionych. Dzięki temu spełniają oczekiwania konsumentów w zakresie estetyki i komfortu we wnętrzach pojazdów oraz innych elementach dekoracyjnych, takich jak kratki, klamki drzwi i aplikacje.
POM (Delrin/acetal) charakteryzuje się przewodnością cieplną wynoszącą 0,31 W/m·K oraz współczynnikiem rozszerzalności cieplnej (CTE) wynoszącym 1,1 × 10⁻⁴ /°C. Współczynnik ten należy do najwyższych w porównaniu z innymi popularnymi tworzywami sztucznymi. Ta właściwość sprawia, że jest to dobry izolator termiczny i pomaga zapobiegać gromadzeniu się ciepła.
Tworzywo PEEK charakteryzuje się wyjątkową stabilnością wymiarową i termiczną. Jego niska przewodność cieplna, wynosząca 0,24–0,26 W/m·K, sprawia, że jest dobrym izolatorem. Dzięki współczynnikowi liniowej rozszerzalności cieplnej (CTE) wynoszącemu 45–55 × 10⁻⁶ /°C oraz temperaturze zeszklenia (Tg) wynoszącej 143°C, PEEK jest w stanie wytrzymać wysokie temperatury sięgające nawet 260°C, przewyższając pod tym względem większość polimerów. Ta właściwość sprawia, że materiał ten idealnie nadaje się do różnych zastosowań inżynieryjnych w przemyśle motoryzacyjnym i lotniczym.
Nylon charakteryzuje się bardzo niską przewodnością cieplną, wynoszącą od 0,22 do 0,25 W/(m·K); dlatego też lepiej sprawdza się jako izolator cieplny niż przewodnik ciepła. Z tego powodu znajduje zastosowanie w przemysłowej produkcji elementów takich jak osłony silnika i kolektory dolotowe powietrza.
Wnioski
W niniejszym artykule wykazano, że przewodność cieplna i rozszerzalność to coś więcej niż tylko właściwości materiałowe, ponieważ odgrywają one kluczową rolę w kształtowaniu wydajności produktów. Zrozumienie sposobu, w jaki materiał przenosi ciepło, umożliwia inżynierom i innowatorom tworzenie skutecznych rozwiązań termicznych w różnych branżach.
W firmie First Mold, we współpracy z producentami i inżynierami, zajmujemy się tymi wyzwaniami już na najwcześniejszych etapach rozwoju produktu. Nasze komponenty działają niezawodnie w rzeczywistych warunkach eksploatacyjnych, ponieważ wykorzystujemy naszą wiedzę na temat materiałów, zasady projektowania pod kątem produkcji (DFM) oraz dokładną analizę termiczną.
Z wielkim zaangażowaniem pomagamy Państwu sprostać tym wyzwaniom przy wsparciu naszego zespołu produkcyjnego. Nie tworzymy produktów, które po prostu działają, ale takie, które zachowują stałą wydajność przez cały cykl życia.
Odniesienie
[1] Pelleg, J. (2012). Właściwości mechaniczne materiałów. Springer. https://doi.org/10.1007/978-94-007-4342-7
[2] ASM International. (1990). Podręcznik ASM, tom 1: Właściwości i dobór materiałów: żelaza, stali i stopów o wysokiej wydajności. ASM International. https://doi.org/10.31399/asm.hb.v01.9781627081610



 PL
 EN
 ES
 FR
 DE
 IT
 PT
 NL
 AR
 JA
 KO
 ZH