

يُصنف أنودة الألومنيوم إلى ثلاثة أنواع بناءً على كثافة الطلاء. وفي حين يُستخدم النوعان الأول والثاني في التطبيقات التي تتسم باحتكاك خفيف، تُستخدم أنودة النوع الثالث (أنودة الطلاء الصلب) في الحالات التي تتطلب مقاومة كافية للتآكل والتآكل السطحي وصلابة كافية للسطح. النوع الأول هو طلاء الأكسدة بحمض الكروم ويبلغ سمكه 0.0001 بوصة. ما يُشار إليه غالبًا باسم طلاء الأكسدة بحمض الكبريتيك هو النوع الثاني في أمريكا الشمالية، وفقًا لتسميته في معيار MIL-A-8625؛ ويبلغ سمكه متوسطًا يتراوح بين 1.8 ميكرومتر و25 ميكرومتر (من 0.00007 بوصة إلى 0.001 بوصة).
يمكن أن يتراوح سمك الطبقة الأنودية للنوع الثالث بين 13 و150 ميكرومتر (0.0005 بوصة إلى 0.006 بوصة). وكلما زاد سمك الطبقة الأنودية، زادت مقاومة التآكل والتآكل السطحي والبلى. وقد لا يتمتع الألومنيوم العاري بهذه الخصائص. يضيف الأكسدة الصلبة طبقة كافية من أكسيد الألومنيوم إلى سطح الألومنيوم. ومع ذلك، تتضمن عملية تحسين الطلاء سلسلة من الأساليب، بما في ذلك المعالجة اللاحقة للعملية. يناقش هذا الدليل العملية والخصائص واعتبارات التصميم الخاصة بالأكسدة الصلبة.
ما هو طلاء الأودنة الصلب؟
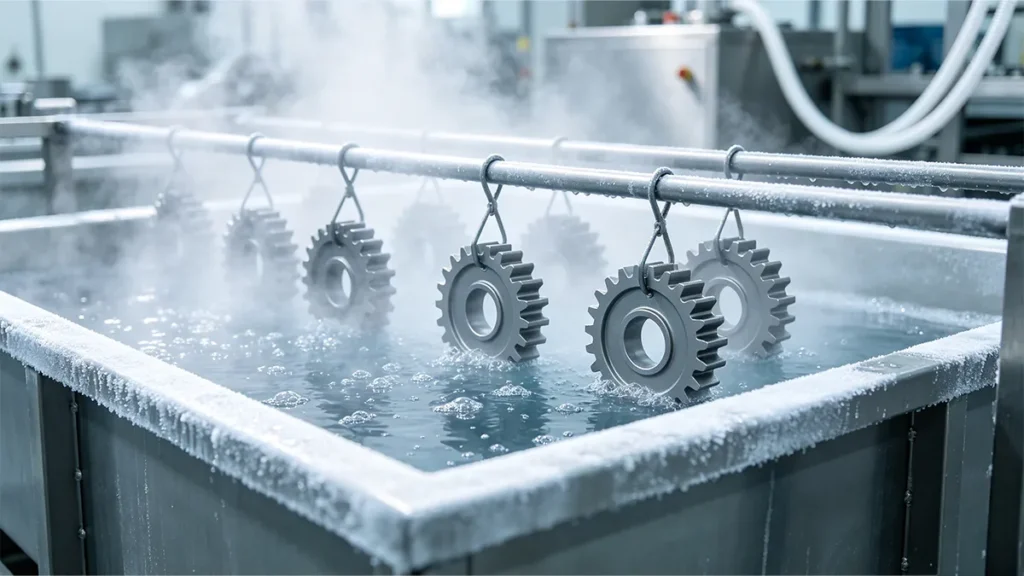
يُطلق على عملية الأكسدة الصلبة أحيانًا اسم «الأكسدة من النوع الثالث» أو ببساطة «الأكسدة الصلبة». وهي عملية تحويل كهروكيميائية تُجرى عادةً على الألومنيوم، وتنتج طبقة صلبة وسميكة من أكسيد الألومنيوم على المكونات المصنوعة من الألومنيوم.
أثناء عملية الأكسدة الصلبة، يتم توصيل المكون المصنوع من الألومنيوم بمصدر التيار المستمر بصفته الأنود، ثم غمره في خلية إلكتروليتية. أما الجزء المراد أكسدته فيتم توصيله بالطرف السالب لمصدر التيار المستمر، ليكون بمثابة الكاثود. بمجرد تشغيل التيار المستمر، يحدث تفكك أيوني حول المكون المصنوع من الألومنيوم، مما يؤدي إلى إطلاق أيونات الأكسجين. تتفاعل هذه الأيونات مع مكون الألومنيوم الموجود في المحلول الإلكتروليتي لتشكيل طبقة من أكسيد الألومنيوم. وتستمر هذه التفاعلات بشكل متواصل، حيث يعمل المحلول الإلكتروليتي في الوقت نفسه على إذابة جزء من الأكسيد. ويؤدي التفاعل النهائي إلى تحقيق توازن بين تكوين الأكسيد والذوبان الكيميائي.
تعد هذه التفاعلات من السمات المميزة لعملية الأنودة العادية. ولتحقيق الأنودة الصلبة، يتم ضبط درجة الحرارة على مستويات أقل، بينما يتم التحكم في كثافة التيار لمنع الانحلال الكيميائي المفرط. وبشكل فعلي، تؤدي هذه العملية إلى تكوين طبقة أكسيد أكثر. ويختلف الأنودية الصلبة بشكل أساسي عن أنواع الأنودية الأخرى بسبب التركيز الكيميائي الأعلى نسبيًا. علاوة على ذلك، فإن مدة عملية الأنودية الصلبة أطول من تلك الخاصة بالنوع الأول والنوع الثاني. ويمكن تلخيص الأنودية من النوع الثالث على النحو التالي:;
- مكون من الألومنيوم
- تحضير السطح
- إلكتروليت حمضي
- تيار مستمر مُحكَم
- نمو الأكسيد
- الشطف
- الصبغ/الختم (اختياري)
- الفحص
كيف يختلف الطلاء الأنودي من النوع الثالث عن الطلاء الأنودي من النوع الثاني؟
من المهم فهم الاختلافات بين الأنواع الثلاثة من عملية الأكسدة الأنودية لتجنب أخطاء التصنيع. ففي حين يستخدم النوع الأول حمض الكروميك كإلكتروليت، يستخدم كل من النوع الثاني والأكسدة الأنودية الصلبة حمض الكبريتيك. ويساعد التصنيف والتمييز بين النوع الثاني والأكسدة الأنودية الصلبة في تحديد تركيز الإلكتروليت الحمضي أثناء العملية الكهروكيميائية. يلخص الجدول التالي الاختلافات بين عمليتي الأكسدة.
| السمة | الأنودة من النوع الثاني | طلاء صلب من النوع الثالث |
|---|---|---|
| الغرض الرئيسي | المظهر، الحماية من التآكل، الحماية العامة للسطح | التآكل، الاحتكاك، المتانة، الأداء الهندسي |
| سمك الطلاء النموذجي | تتراوح قيمها بين 1.8 و25.4 ميكرومتر تقريبًا وفقًا لبيانات مرجعية AAC | تتراوح قيمها بين 12.7 و115 ميكرومتر تقريبًا وفقًا لبيانات AAC المرجعية |
| صلابة السطح | أعلى من الألومنيوم العاري | أعلى بكثير من الألومنيوم العاري |
| مقاومة التآكل | معتدل | عالية |
| المظهر النموذجي | ألوان شفافة، مصبوغة، ومعدنية | رمادي، رمادي داكن، برونزي، بني، أو شبه أسود حسب السبيكة/طريقة التصنيع |
| التأثير البعدي | عادةً ما تكون صغيرة نسبيًا | يجب أن يتم دمجها في التصميم |
| الصباغة | شائع | هذا ممكن، لكن نطاق الألوان محدود أكثر |
| الختم | شائع في حالات التآكل/ثبات اللون | يعتمد على الاستخدام؛ وقد يُستغنى عن الختم في التطبيقات التي تتسم بتآكل شديد |
| التطبيقات النموذجية | المنتجات الاستهلاكية، والمكونات المعمارية، والأغلفة | المكونات المنزلقة، الأسطوانات، المكابس، التروس، الأدوات، قطع غيار صناعة الطيران |
ينبع الفرق في الأداء بين الأكسدة الأنودية من النوع الثاني والأكسدة الأنودية الصلبة من طبيعة وبنية أكسيد الأنود. أكسيد الألومنيوم هو مادة خزفية تتكون من الألومنيوم والأكسجين. تتميز طبقة الأكسيد بسمكها ووجود مسام فيها، وهي أكثر صلابة نسبيًّا من الألومنيوم الطبيعي غير المعالج. ومع ذلك، لا يقتصر اهتمام المهندسين على الصلابة فحسب. بل تُؤخذ معايير أخرى في الاعتبار أثناء عملية الأكسدة القياسية، مثل مقاومة التآكل، ومقاومة التآكل الكيميائي، ومقاومة الإجهاد والتعب. ويتم تحقيق هذه المعايير من خلال الاختيار الصحيح لمواد سبائك الألومنيوم، وحسابات توزيع الحمل المناسبة، وتطبيقات التشحيم، والتحكم في خشونة السطح.
ما الذي يحدث خلال عملية أنودة الطلاء الصلب؟
يُعد الطلاء بالأنود الصلب عملية متعددة المراحل تتضمن العديد من الأنشطة بدءًا من تحضير المواد وصولاً إلى عملية الإغلاق عند الضرورة. دعونا نستعرض هذه المراحل خطوة بخطوة.
سلسلة عمليات كاملة للأنودة الصلبة تشمل التحضير قبل التشطيب، والتنظيف وإزالة الشحوم، والحفر الكيميائي، وإزالة الرواسب، والأنودة الصلبة، والشطف. وتنتج هذه العملية طبقة أكسيد صلبة متجانسة وكثيفة ومقاومة للتآكل بسمك يمكن التحكم فيه.
- التحضير قبل التشطيب
قبل عملية الطلاء الأنودي، يجب أن يكون المكون المصنوع من الألومنيوم قد تم تصنيعه بالفعل. وبغض النظر عن عملية التصنيع (بما في ذلك التصنيع باستخدام الحاسب الآلي) المستخدمة في تصنيع القطعة، فقد تحتوي على عيوب تتطلب التنظيف والمعالجة الهندسية قبل الطلاء الأنودي الصلب. قد تستمر عيوب مثل علامات الأدوات وعلامات التصنيع والنتوءات والملوثات حتى بعد عملية الأكسدة. ولا تهدف عملية الأكسدة إلى إزالة هذه العيوب. وتشمل بعض أساليب التحضير قبل التشطيب تحديد حالة الحواف والزوايا، وتحديد سماكة الأكسدة المطلوبة، وتحديد التفاوتات المسموح بها في الأبعاد النهائية، وتحديد متطلبات الخيوط.
- التنظيف وإزالة الشحوم
من المرجح أن يحتوي المكون المصنوع من الألومنيوم على الأوساخ والزيوت وبصمات الأصابع بعد عمليات التصنيع. ويتم تنظيف المكون قبل عملية الأنودة لإزالة هذه الملوثات. فبدون التنظيف المناسب، قد تتسبب الملوثات في مشاكل في الالتصاق، ونمو غير متجانس لطبقة الأكسيد، وتغير اللون.
- النقش
يخضع المكون المصنوع من الألومنيوم لمعالجة قلوية أو أي معالجة كيميائية أخرى ذات صلة من أجل الحصول على تشطيب سطحي معين قبل عملية الأنودة. ويؤدي الحفر الكيميائي إلى تغيير نسيج السطح مع إزالة أي مواد أخرى محتملة.
- إزالة الرواسب
أثناء عملية الحفر الكيميائي، قد تؤدي التفاعلات الكيميائية مع سبائك الألومنيوم — مثل الزنك والمغنيسيوم والنحاس والسيليكون — إلى تكوين بقايا غير قابلة للذوبان على السطح. وتقوم عملية إزالة البقايا بإزالة هذه البقايا، مما يوفر سطحًا نظيفًا لعملية الأكسدة.
- الأنودة الصلبة
بمجرد الانتهاء من تحضير المكون، يتم غمره في حوض إلكتروليت وتوصيله بمصدر طاقة تيار مستمر ليكون بمثابة الأنود. ويتم التحكم في العملية الكهروكيميائية بواسطة وحدة تحكم تتولى إدارة التركيز الكيميائي، ودرجة الحرارة، وكثافة التيار، والتحريك، ومدة عملية الأنودة. وعلى عكس عملية الأنودة التقليدية التي ترتفع فيها درجة الحرارة، تعمل عملية الأنودة الصلبة عند درجة حرارة أقل مع زيادة مدة عملية الأنودة.
- الشطف
بعد عملية الأكسدة، يتم إجراء عملية الشطف لإزالة بقايا نواتج التفاعل والإلكتروليت. وتساعد عملية الشطف على تجنب ظهور البقع والعيوب المرتبطة بالتآكل.
ويمكن للمصنعين، عند الضرورة، صبغ المكونات وختمها.
ما هي الخصائص التي يوفرها طلاء الأنود الصلب؟
يوفر طلاء الأودنايزينغ الصلب مقاومة للتآكل، ومقاومة للتآكل الكيميائي، وعزلًا كهربائيًا، ومتانة للسطح.
مقاومة التآكل
تتميز معظم التطبيقات الهندسية التي تتضمن آلات وأجزاء متحركة بالتآكل الناتج عن احتكاك الأجزاء المتلامسة. ويجب أن يأخذ التصميم الهندسي الجيد في الاعتبار مقاومة التآكل. ويحتاج الألومنيوم، وهو معدن واسع الاستخدام بفضل ميزة وزنه الخفيف، إلى عملية أنودة صلبة لتعزيز مقاومته للتآكل. وهذا يجعل مكونات الألومنيوم أكثر مقاومة للتآكل، ويوفر تلامسًا انزلاقيًّا أفضل، ويسمح لها بالاحتكاك بالمكونات الأخرى. وتجعل خاصية مقاومة التآكل هذه الألومنيوم المؤنود قابلاً للتطبيق في مجالات متنوعة، بما في ذلك مكونات الصمامات والأسطوانات والموجهات.
مقاومة التآكل
يمكن منع تآكل الألومنيوم عن طريق تجنب التلامس المباشر لسطح الألومنيوم مع بيئة العمل. وتؤدي طبقات أكسيد الألومنيوم هذا الغرض بفعالية، حيث توفر حاجزًا وقائيًا يفي بمتطلبات الاختبار الصارمة المحددة في معيار ASTM B580 [1]. ومع ذلك، فإن فعالية مقاومة الألومنيوم للتآكل تعتمد على سماكة الطلاء، وظروف الإحكام، ونوع سبائك الألومنيوم المستخدمة، والعيوب المحتملة على سطح الألومنيوم.
العزل الكهربائي
بالإضافة إلى مقاومته للتآكل والتلف، يعزز أكسيد الألومنيوم العزل الكهربائي. فأكسيد الألومنيوم مادة عازلة. وتمنع طبقة الأكسيد هذه انتقال التيار الكهربائي الذي قد يحدث في حالة استخدام الألومنيوم العاري. ومع ذلك، يجب أن تكون طبقة أكسيد الألومنيوم سميكة بما يكفي لمنع جهد الانهيار من تجاوز طبقة الطلاء. وبالتالي، فإن طبقة الأكسيد السميكة الناتجة عن عملية الأنودة ذات الطلاء الصلب تُعد عازلًا كهربائيًا فعالًا.
متانة السطح
يُنتج عملية الأكسدة الصلبة طبقة سطحية سميكة تقلل من الخدوش والتلف السطحي الآخر أثناء تشغيل المكون ومناولته. ومع ذلك، فإن هذه الطبقة السميكة لا تضمن حماية المكون من التلف الميكانيكي. فقد يؤدي الضغط التلامسي الشديد أو الصدمات القوية إلى كسر طبقة الأكسيد المحيطة بالمكون، مما يؤدي إلى تدميره.
ما هي عيوب الأكسدة الصلبة الأكثر شيوعًا؟
تشمل العيوب الشائعة التي تحدث أثناء عملية الطلاء بالأنود الصلب: الاحتراق، وعدم انتظام السماكة، وتباين اللون، وعيوب السطح، والتشقق أو التلف الناتج عن الهشاشة.
قد يحدث ارتفاع مفرط في درجة الحرارة المحلية أو نمو غير طبيعي للأكسيد، خاصةً أثناء عملية الأكسدة الصلبة التي تتم في درجات حرارة عالية أو بكثافة تيار عالية. وتُسمى هذه العملية «الاحتراق». كما يمكن أن ينتج الاحتراق عن عدم كفاية دوران المحلول الكهربائي وتركيز التيار المرتبط بالشكل الهندسي.
عادةً ما ينتج عدم انتظام السُمك عن الشكل الهندسي للقطعة، ودوران الإلكتروليت، وتوزيع التيار، وتولد الحرارة الموضعي. وفي بعض الأحيان، قد تؤدي هذه العوامل إلى ظهور عيوب سطحية مثل علامات التصنيع، والشوائب، والخدوش.
ورغم أن الطلاء الأنودي السميك يُوصى به لمقاومة التآكل والتلف، إلا أن طبقة أكسيد الألومنيوم السميكة الناتجة تكون هشة، لا سيما عند التعرض لأحمال ميكانيكية شديدة. وهذا يتطلب تطبيقات تصميم وتصنيع خاضعة للرقابة.
متى ينبغي للمهندسين اختيار عملية الأكسدة الصلبة بدلاً من النوع الثاني؟
بشكل عام، يختار المهندسون عملية الأكسدة الأنودية ذات الطلاء الصلب عندما تكون متانة السطح هي المطلب الهندسي الأساسي. وتشمل المتطلبات الأخرى مقاومة أعلى للتآكل، وصلابة أكبر للسطح، والعزل الكهربائي، ومقاومة التآكل الناتج عن الانزلاق. علاوة على ذلك، يُفضل استخدام النوع الثالث عندما يسعى المهندسون إلى الحصول على طبقة أكسيد واقية سميكة نسبيًا لتحسين مقاومة التآكل. وبشكل فعلي، فإنهم يبحثون عن مكون يتمتع بعمر تشغيلي طويل في بيئة تشغيلية تتسم بالتلامس المتكرر.
من ناحية أخرى، يختار المهندسون النوع الثاني عندما تشمل الاعتبارات الأساسية اللون والمظهر وتأثيرًا أقل على الأبعاد والحماية العامة من التآكل. على سبيل المثال، لنفكر في غلاف من الألومنيوم معرض للرطوبة وبصمات الأصابع. لا يتطلب هذا المكون اعتبارات تصميمية مخصصة للأحمال الثقيلة. وبشكل فعلي، سيختار المهندسون عملية أنودة من النوع الثاني. أما إذا تعرض المكون نفسه لبيئة عمل تتضمن آلية فولاذية منزلقة تتحرك عليه، فإنه يتطلب تعزيزًا للحماية. وفي هذه الحالة، سيختار المهندسون عملية أنودة الطلاء الصلب.
المرجع
[1] ASTM International. (2019). ASTM B580-79(2019) المواصفات القياسية لطلاءات أكسيد الألومنيوم الأنودية. قاعدة بيانات معايير ASTM. https://www.astm.org/b0580-79r19.html

















 AR
 EN
 ES
 FR
 DE
 IT
 PT
 NL
 PL
 JA
 KO
 ZH