

L'anodizzazione dell'alluminio si distingue in tre tipi in base all'intensità del rivestimento. Mentre i tipi I e II vengono utilizzati in applicazioni soggette a basso attrito, l'anodizzazione di tipo III (anodizzazione a rivestimento duro) viene impiegata laddove l'applicazione richieda una resistenza all'usura, una resistenza alla corrosione e una durezza superficiale sufficienti. Il Tipo I è un anodizzazione con acido cromico e presenta uno spessore di 0,0001”. Quello che viene spesso definito anodizzazione con acido solforico corrisponde al Tipo II in Nord America, secondo la denominazione della norma MIL-A-8625; presenta uno spessore moderato compreso tra 1,8 μm e 25 μm (da 0,00007″ a 0,001″).
Lo spessore dello strato anodico per il Tipo III può variare da 13 a 150 μm (da 0,0005″ a 0,006″). Maggiore è lo spessore dello strato anodico, migliore è la resistenza alla corrosione, all’abrasione e all’usura. Queste proprietà potrebbero non essere garantite dall’alluminio grezzo. L’anodizzazione dura aggiunge uno strato sufficiente di ossido di alluminio alla superficie dell’alluminio. Tuttavia, il processo di potenziamento del rivestimento comporta una serie di metodi che includono trattamenti post-processo. Questa guida illustra il processo, le proprietà e le considerazioni progettuali relative all’anodizzazione dura.
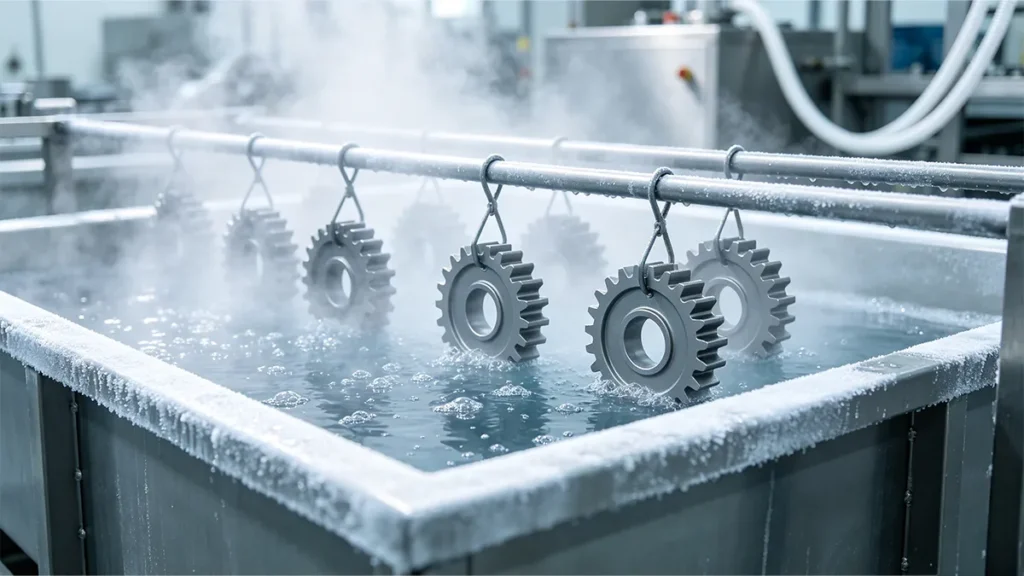
Che cos’è l’anodizzazione a rivestimento duro?
L'anodizzazione hardcoat è talvolta denominata anodizzazione di tipo III o, semplicemente, anodizzazione dura. Si tratta di un processo di conversione elettrochimica, solitamente eseguito sull'alluminio, che genera uno strato duro e spesso di ossido di alluminio sui componenti in alluminio.
Durante il processo di anodizzazione dura, il componente in alluminio viene collegato all’alimentatore in corrente continua (CC) in qualità di anodo e immerso in una cella elettrolitica. Il pezzo da anodizzare viene collegato al polo negativo dell’alimentatore in corrente continua (CC), fungendo da catodo. Una volta attivata l’alimentazione in corrente continua, si verifica una dissociazione ionica attorno al componente in alluminio, con conseguente rilascio di ioni ossigeno. Questi ioni reagiscono con l’alluminio presente nell’elettrolita formando uno strato di ossido di alluminio. La reazione è continua e, contemporaneamente, l’elettrolita dissolve parte dell’ossido. La reazione finale porta a un equilibrio tra la formazione dell’ossido e la sua dissoluzione chimica.
Questa reazione è tipica del normale processo di anodizzazione. Per ottenere l’anodizzazione dura, la temperatura viene regolata a livelli più bassi, mentre la densità di corrente viene controllata per impedire un’eccessiva dissoluzione chimica. In pratica, il processo porta a una maggiore formazione dello strato di ossido. L’anodizzazione dura si differenzia sostanzialmente dagli altri tipi di anodizzazione per la concentrazione chimica relativamente più elevata. Inoltre, il tempo di anodizzazione per l’anodizzazione dura è superiore rispetto a quello richiesto per il Tipo I e il Tipo II. L’anodizzazione di Tipo III può essere riassunta come segue:;
- Componente in alluminio
- Preparazione della superficie
- Elettrolita acido
- Corrente continua controllata
- Crescita degli ossidi
- Risciacquo
- Colorazione/sigillatura opzionale
- Ispezione
In che modo l'anodizzazione di tipo III differisce da quella di tipo II?
È importante comprendere le differenze tra i tre tipi di anodizzazione per evitare errori di produzione. Mentre il Tipo I utilizza l'acido cromico come elettrolita, sia il Tipo II che l'anodizzazione dura utilizzano l'acido solforico. La classificazione e la differenziazione tra il Tipo II e l'anodizzazione dura aiutano a determinare la concentrazione dell'elettrolita acido durante il processo elettrochimico. La tabella seguente riassume le differenze tra i due processi di anodizzazione.
| Caratteristica | Anodizzazione di tipo II | Rivestimento duro di tipo III |
|---|---|---|
| Scopo principale | Aspetto estetico, protezione dalla corrosione, protezione generale delle superfici | Usura, abrasione, durata, prestazioni tecniche |
| Spessore tipico del rivestimento | Circa 1,8–25,4 µm nei dati di riferimento dell'AAC | Circa 12,7–115 µm nei dati di riferimento AAC |
| Durezza superficiale | Superiore all’alluminio nudo | Molto più alta rispetto all’alluminio nudo |
| Resistenza all'usura | Moderato | Alto |
| Aspetto tipico | Colori chiari, tinti, metallizzati | Grigio, grigio scuro, bronzo, marrone o quasi nero a seconda della lega e del processo |
| Impatto dimensionale | Di solito sono relativamente piccoli | Deve essere integrato nella progettazione |
| Tintura | Comune | È possibile, ma la gamma di colori è più limitata |
| Sigillatura | Comune per la resistenza alla corrosione e la stabilità del colore | Dipende dall'applicazione; in caso di usura estrema, è consigliabile evitare l'uso di guarnizioni |
| Applicazioni tipiche | Prodotti di consumo, componenti architettonici, alloggiamenti | Componenti scorrevoli, cilindri, pistoni, ingranaggi, utensili, componenti aerospaziali |
La differenza di prestazioni tra l'anodizzazione di tipo II e quella dura deriva dalla natura e dalla struttura dell'ossido anodico. L'ossido di alluminio è una ceramica composta da alluminio e ossigeno. Lo strato di ossido è spesso e poroso, ed è relativamente più duro rispetto all'alluminio non trattato. Tuttavia, gli ingegneri non si interessano solo alla durezza. Piuttosto, durante l’anodizzazione con rivestimento standard vengono presi in considerazione altri parametri quali la resistenza all’usura, la resistenza alla corrosione chimica e la resistenza alle sollecitazioni e alla fatica. Questi parametri si ottengono attraverso una corretta selezione dei materiali in lega di alluminio, calcoli appropriati della distribuzione del carico, applicazioni di lubrificazione e controllo della rugosità superficiale.
Cosa succede durante il processo di anodizzazione a rivestimento duro?
L'anodizzazione dura è un processo in più fasi che comprende numerose operazioni, dalla preparazione del materiale alla sigillatura, ove necessario. Esaminiamo queste fasi una per una.
Flusso di lavoro completo per l'anodizzazione dura che comprende la preparazione pre-finitura, la pulizia e lo sgrassaggio, l'incisione, la rimozione della patina, l'anodizzazione dura e il risciacquo. Consente di ottenere uno strato di ossido duro uniforme, denso e resistente all'usura, con spessore controllato.
- Preparazione prima della finitura
Prima del processo di anodizzazione, il componente in alluminio deve essere già stato realizzato. Indipendentemente dal processo di produzione (compresa la lavorazione CNC) utilizzato per realizzare il pezzo, esso potrebbe presentare difetti che richiedono una pulizia e un trattamento tecnico prima dell’anodizzazione dura. Difetti quali segni di utensili, segni di lavorazione, bave e contaminanti possono persistere anche dopo l’anodizzazione. L’anodizzazione non ha lo scopo di eliminare tali difetti. Alcuni degli approcci di preparazione pre-finitura comprendono la definizione delle condizioni di bordi e angoli, la determinazione dello spessore di anodizzazione richiesto, la definizione delle tolleranze dimensionali finali e l’individuazione dei requisiti relativi alle filettature.
- Pulizia e sgrassaggio
È probabile che il componente in alluminio presenti tracce di sporco, oli e impronte digitali al termine dei processi di produzione. Il componente viene pulito prima dell’anodizzazione per rimuovere tali contaminanti. In assenza di una pulizia adeguata, i contaminanti possono causare problemi di adesione, una crescita non uniforme dello strato di ossido e scolorimento.
- Incisione
Il componente in alluminio viene sottoposto a un trattamento alcalino o ad altri trattamenti chimici simili per ottenere una particolare finitura superficiale prima dell'anodizzazione. L'incisione modifica la struttura superficiale, rimuovendo al contempo eventuali residui di materiale.
- Rimozione delle impurità
Durante l'incisione chimica, le reazioni chimiche con le leghe di alluminio, quali zinco, magnesio, rame e silicio, possono produrre residui insolubili sulla superficie. La rimozione dei residui elimina tali residui, creando una superficie pulita per l'anodizzazione.
- Anodizzazione dura
Una volta preparato, il componente viene immerso in un bagno elettrolitico e collegato a una fonte di alimentazione in corrente continua come anodo. Il processo elettrochimico è controllato da un regolatore di processo che gestisce la concentrazione delle sostanze chimiche, la temperatura, la densità di corrente, l’agitazione e il tempo di anodizzazione. A differenza dell’anodizzazione convenzionale, che comporta un aumento della temperatura, l’anodizzazione dura opera a una temperatura inferiore, aumentando al contempo il tempo di anodizzazione.
- Risciacquo
Dopo l'anodizzazione, si procede al risciacquo per rimuovere i prodotti di reazione residui e l'elettrolita. Il risciacquo contribuisce a evitare la formazione di macchie e difetti legati alla corrosione.
Ove necessario, i produttori possono procedere alla tintura e alla sigillatura dei componenti.
Quali proprietà offre l'anodizzazione a rivestimento duro?
L'anodizzazione a rivestimento duro garantisce resistenza all'usura, resistenza alla corrosione, isolamento elettrico e durata della superficie.
Resistenza all'usura
La maggior parte delle applicazioni ingegneristiche che coinvolgono macchine e parti in movimento è caratterizzata dall’usura derivante dall’accoppiamento delle parti a contatto. Una buona progettazione ingegneristica deve tenere conto della resistenza all’usura. L’alluminio, un metallo ampiamente utilizzato per il suo vantaggio in termini di peso, richiede un trattamento di anodizzazione dura per migliorarne la resistenza all’usura. Ciò rende i componenti in alluminio più resistenti all’abrasione, garantisce un migliore contatto scorrevole e consente loro di sfregare contro altri componenti. Questa proprietà di resistenza all’usura rende l’alluminio anodizzato applicabile in diversi settori, tra cui componenti di valvole, cilindri e guide.
Resistenza alla corrosione
È possibile prevenire la corrosione dell'alluminio evitando il contatto diretto della superficie dell'alluminio con l'ambiente di lavoro. Gli strati di ossido di alluminio svolgono efficacemente questa funzione, fornendo una barriera protettiva che soddisfa i rigorosi requisiti di prova definiti nella norma ASTM B580 [1]. Tuttavia, l'efficacia della resistenza alla corrosione dell'alluminio dipende dallo spessore del rivestimento, dalle condizioni di sigillatura, dal tipo di lega di alluminio utilizzata e da eventuali difetti presenti sulla superficie dell'alluminio.
Isolamento elettrico
Oltre alla resistenza all'usura e alla corrosione, l'ossido di alluminio migliora l'isolamento elettrico. L'ossido di alluminio è un isolante. Questo strato di ossido impedisce la conduzione elettrica che si verificherebbe con l'alluminio nudo. Tuttavia, l'ossido di alluminio deve essere sufficientemente spesso da impedire che la tensione di rottura superi lo strato di rivestimento. Pertanto, lo spesso strato di ossido formato dall'anodizzazione a rivestimento duro costituisce un efficace isolante elettrico.
Resistenza superficiale
L'anodizzazione a rivestimento duro produce uno spesso strato superficiale che riduce i graffi e altri danni alla superficie durante il funzionamento e la movimentazione dei componenti. Tuttavia, questo spesso strato non garantisce la protezione del componente dai danni meccanici. Una sollecitazione da contatto molto elevata o un forte impatto possono fratturare lo strato di ossido del componente, causandone la distruzione.
Quali sono i difetti più comuni nell'anodizzazione dura?
Tra i difetti più comuni riscontrati durante l'anodizzazione dura figurano bruciature, spessore irregolare, variazioni di colore, difetti superficiali e crepe o danni da fragilità.
Possono verificarsi un surriscaldamento locale eccessivo o una crescita anomala di ossido, specialmente durante l'anodizzazione a rivestimento duro ad alta temperatura o ad alta densità di corrente. Questo fenomeno è denominato "bruciatura". La bruciatura può anche derivare da una circolazione insufficiente dell'elettrolita e da una concentrazione di corrente legata alla geometria.
Lo spessore non uniforme è solitamente dovuto alla geometria del pezzo, alla circolazione dell'elettrolita, alla distribuzione della corrente e alla generazione locale di calore. A volte questi effetti possono causare difetti superficiali quali segni di lavorazione, inclusioni e graffi.
Sebbene l'anodizzazione a spessore elevato sia consigliata per garantire resistenza all'usura e alla corrosione, lo strato di ossido di alluminio così ottenuto risulta fragile, soprattutto in presenza di forti sollecitazioni meccaniche. Ciò richiede applicazioni di progettazione e produzione controllate.
Quando gli ingegneri dovrebbero optare per l'anodizzazione a rivestimento duro anziché per quella di tipo II?
In generale, gli ingegneri scelgono l’anodizzazione a rivestimento duro quando la durata della superficie è il requisito tecnico principale. Altri requisiti includono una maggiore resistenza all’abrasione, una maggiore durezza superficiale, l’isolamento elettrico e la resistenza all’usura da scorrimento. Inoltre, il Tipo III è preferito quando gli ingegneri cercano di ottenere uno strato protettivo di ossido relativamente spesso per migliorare la resistenza alla corrosione. In pratica, si cerca un componente con una lunga durata in un ambiente operativo caratterizzato da contatti ripetuti.
D’altra parte, gli ingegneri opterebbero per l’anodizzazione di tipo II quando le considerazioni primarie includono il colore, l’aspetto, un minore impatto dimensionale e una protezione generale dalla corrosione. Si consideri, ad esempio, un alloggiamento in alluminio esposto all’umidità e alle impronte digitali. Questo componente non richiede considerazioni progettuali per impieghi gravosi. Di fatto, gli ingegneri opterebbero per l’anodizzazione di Tipo II. Se lo stesso componente fosse esposto a un ambiente di lavoro in cui un meccanismo scorrevole in acciaio sfrega contro di esso, richiederebbe una protezione maggiore. In questo caso, gli ingegneri opterebbero per l’anodizzazione a rivestimento duro.
Riferimento
[1] ASTM International. (2019). ASTM B580-79(2019) Specifiche standard per i rivestimenti di ossido anodico su alluminio. Banca dati delle norme ASTM. https://www.astm.org/b0580-79r19.html

















 IT
 EN
 ES
 FR
 DE
 PT
 NL
 PL
 AR
 JA
 KO
 ZH