

El anodizado del aluminio se clasifica en tres tipos en función de la intensidad del recubrimiento. Mientras que los tipos I y II se utilizan en aplicaciones con baja fricción, el anodizado de tipo III (anodizado de recubrimiento duro) se emplea cuando la aplicación requiere una resistencia al desgaste, una resistencia a la corrosión y una dureza superficial suficientes. El tipo I es un anodizado con ácido crómico y tiene un espesor de 0,0001”. Lo que a menudo se conoce como anodizado con ácido sulfúrico corresponde al Tipo II en Norteamérica, tal y como lo denomina la norma MIL-A-8625; presenta un espesor moderado de entre 1,8 μm y 25 μm (de 0,00007″ a 0,001″).
La capa anódica del Tipo III puede tener un espesor de entre 13 y 150 μm (de 0,0005″ a 0,006″). Cuanto más gruesa sea la capa anódica, mayor será la resistencia a la corrosión, la abrasión y el desgaste. El aluminio sin tratar no ofrece estas propiedades. El anodizado duro añade una capa suficiente de óxido de aluminio a la superficie del aluminio. Sin embargo, el proceso de mejora del recubrimiento implica una serie de métodos que incluyen un tratamiento posterior. Esta guía aborda el proceso, las propiedades y las consideraciones de diseño del anodizado de recubrimiento duro.
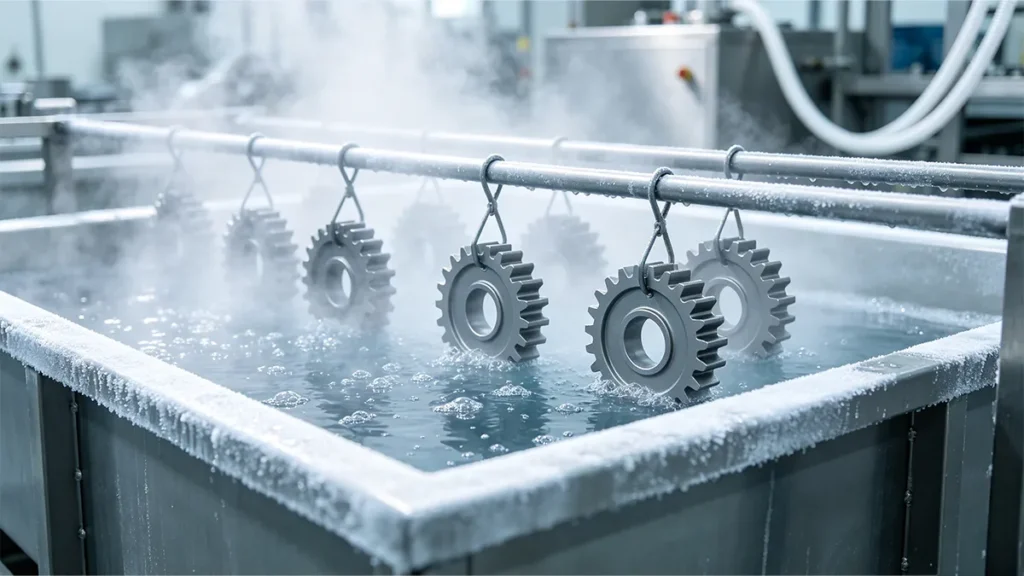
¿Qué es el anodizado de recubrimiento duro?
El anodizado de recubrimiento duro se denomina a veces «anodizado de tipo III» o, simplemente, «anodizado duro». Se trata de un proceso de conversión electroquímica, que suele aplicarse al aluminio y que genera una capa dura y gruesa de óxido de aluminio sobre los componentes de este material.
Durante el proceso de anodizado duro, la pieza de aluminio se conecta a la fuente de alimentación de corriente continua (CC) a modo de ánodo y se sumerge en una célula electrolítica. La pieza que se va a anodizar se conecta al terminal negativo de la fuente de alimentación de CC, actuando como cátodo. Una vez conectada la corriente continua, se produce una disociación iónica alrededor del componente de aluminio, lo que libera iones de oxígeno. Estos iones reaccionan con el componente de aluminio del electrolito para formar una capa de óxido de aluminio. La reacción es continua, y el electrolito disuelve simultáneamente parte del óxido. La reacción final conduce a un equilibrio entre la formación de óxido y la disolución química.
Esta reacción es típica del proceso normal de anodizado. Para lograr un anodizado duro, se reduce la temperatura a niveles más bajos, mientras que se controla la densidad de corriente para evitar una disolución química excesiva. En la práctica, el proceso da lugar a una mayor formación de la capa de óxido. El anodizado duro se diferencia básicamente de los demás tipos de anodizado por una concentración química relativamente mayor. Además, el tiempo de anodizado en el caso del anodizado duro es mayor que en el del Tipo I y el Tipo II. El anodizado de Tipo III puede resumirse de la siguiente manera:;
- Componente de aluminio
- Preparación de la superficie
- Electrolito ácido
- Corriente continua controlada
- Crecimiento de óxido
- Aclarado
- Tinte/sellado opcional
- Inspección
¿En qué se diferencia el anodizado de tipo III del de tipo II?
Es importante comprender las diferencias entre los tres tipos de anodizado para evitar errores de fabricación. Mientras que el tipo I utiliza ácido crómico como electrolito, tanto el tipo II como el anodizado duro utilizan ácido sulfúrico. La clasificación y la diferenciación entre el tipo II y el anodizado duro ayudan a determinar la concentración del electrolito ácido durante el proceso electroquímico. La siguiente tabla resume las diferencias entre los dos procesos de anodizado.
| Característica | Anodizado de tipo II | Recubrimiento duro de tipo III |
|---|---|---|
| Objetivo principal | Aspecto, protección contra la corrosión, protección general de superficies | Desgaste, abrasión, durabilidad, rendimiento técnico |
| Espesor típico del recubrimiento | Aproximadamente entre 1,8 y 25,4 µm en los datos de referencia del AAC | Aproximadamente entre 12,7 y 115 µm en los datos de referencia de la AAC |
| Dureza superficial | Más alto que el aluminio sin recubrimiento | Mucho más alta que la del aluminio sin tratar |
| Resistencia al desgaste | Moderado | Alta |
| Aspecto típico | Colores transparentes, teñidos y metalizados | Gris, gris oscuro, bronce, marrón o casi negro, dependiendo de la aleación o del proceso |
| Repercusión dimensional | Normalmente son relativamente pequeños | Debe integrarse en el diseño |
| Tintura | Común | Es posible, pero la gama de colores es más limitada |
| Sellado | Común en cuanto a la resistencia a la corrosión y la estabilidad del color | Depende de la aplicación; en aplicaciones con desgaste extremo puede que no sea necesario utilizar juntas de estanqueidad |
| Aplicaciones típicas | Productos de consumo, componentes arquitectónicos, carcasas | Componentes deslizantes, cilindros, pistones, engranajes, utillaje, componentes aeroespaciales |
La diferencia de rendimiento entre el anodizado de tipo II y el anodizado duro se debe a la naturaleza y la estructura del óxido anódico. El óxido de aluminio es una cerámica compuesta por aluminio y oxígeno. La capa de óxido es gruesa y presenta poros, por lo que es relativamente más dura que el aluminio sin tratar. Sin embargo, a los ingenieros no solo les interesa la dureza. Más bien, durante el anodizado de recubrimiento estándar se tienen en cuenta otros parámetros, como la resistencia al desgaste, la resistencia a la corrosión química y la resistencia a la tensión y a la fatiga. Estos parámetros se consiguen mediante una selección adecuada de los materiales de aleación de aluminio, cálculos apropiados de la distribución de la carga, aplicaciones de lubricación y control de la rugosidad superficial.
¿Qué ocurre durante el proceso de anodizado de capa dura?
El anodizado duro es un proceso de varias etapas que comprende numerosas actividades, desde la preparación del material hasta el sellado, cuando sea necesario. Analicemos estos procesos paso a paso.
Proceso completo de anodizado duro que abarca la preparación previa al acabado, la limpieza y el desengrasado, el grabado, la eliminación de impurezas, el anodizado duro y el enjuague. Da como resultado una capa de óxido duro uniforme, densa y resistente al desgaste, con un espesor controlado.
- Preparación previa al acabado
Antes del proceso de anodizado, la pieza de aluminio debe haber sido fabricada. Independientemente del proceso de fabricación (incluido el mecanizado CNC) utilizado para fabricar la pieza, esta puede presentar defectos que requieran una limpieza y un tratamiento técnico antes del anodizado duro. Defectos como marcas de herramientas, marcas de mecanizado, rebabas y contaminantes pueden persistir incluso después del anodizado. El anodizado no está pensado para eliminar estos defectos. Algunos de los pasos de preparación previos al acabado incluyen el acondicionamiento de los bordes y las esquinas, la determinación del espesor de anodizado necesario, la definición de las tolerancias dimensionales finales y la determinación de los requisitos de roscado.
- Limpieza y desengrasado
Es probable que el componente de aluminio contenga suciedad, aceites y huellas dactilares tras los procesos de fabricación. El componente se limpia antes del anodizado para eliminar estos contaminantes. Sin una limpieza adecuada, los contaminantes pueden provocar problemas de adhesión, un crecimiento no uniforme del óxido y decoloración.
- Grabado
El componente de aluminio se somete a un tratamiento químico alcalino o similar para conseguir un acabado superficial concreto antes del anodizado. El grabado modifica la textura de la superficie al tiempo que elimina otros posibles materiales.
- Desembotado
Durante el grabado, las reacciones químicas con aleaciones de aluminio como el zinc, el magnesio, el cobre y el silicio pueden generar residuos insolubles en la superficie. El desmutting elimina estos residuos, dejando una superficie limpia para el anodizado.
- Anodizado duro
Una vez preparado, el componente se sumerge en un baño electrolítico y se conecta a una fuente de alimentación de corriente continua a modo de ánodo. El proceso electroquímico se controla mediante un controlador de proceso que regula la concentración química, la temperatura, la densidad de corriente, la agitación y el tiempo de anodizado. A diferencia del anodizado convencional, que eleva la temperatura, el anodizado duro se lleva a cabo a una temperatura más baja, al tiempo que se aumenta el tiempo de anodizado.
- Aclarado
Tras el anodizado, se procede al enjuague para eliminar los productos de reacción residuales y el electrolito. El enjuague ayuda a evitar manchas y defectos relacionados con la corrosión.
Cuando sea necesario, los fabricantes pueden teñir y sellar los componentes.
¿Qué propiedades aporta el anodizado de recubrimiento duro?
El anodizado de capa dura proporciona resistencia al desgaste, resistencia a la corrosión, aislamiento eléctrico y durabilidad de la superficie.
Resistencia al desgaste
La mayoría de las aplicaciones de ingeniería que implican máquinas y piezas móviles se caracterizan por el desgaste derivado del acoplamiento de las piezas en contacto. Un buen diseño de ingeniería debe tener en cuenta la resistencia al desgaste. El aluminio, un metal muy utilizado por su ligereza, requiere un anodizado duro para mejorar su resistencia al desgaste. Esto hace que los componentes de aluminio sean más resistentes a la abrasión, proporciona un mejor contacto deslizante y les permite rozar contra otros componentes. Esta propiedad de resistencia al desgaste hace que el aluminio anodizado sea aplicable en diversos ámbitos, entre los que se incluyen componentes de válvulas, cilindros y guías.
Resistencia a la corrosión
La corrosión del aluminio puede prevenirse evitando el contacto directo de la superficie del aluminio con el entorno de trabajo. Las capas de óxido de aluminio cumplen eficazmente esta función, ya que proporcionan una barrera protectora que cumple los rigurosos requisitos de ensayo definidos en la norma ASTM B580. [1]. Sin embargo, la eficacia de la resistencia a la corrosión del aluminio depende del espesor del recubrimiento, de las condiciones de sellado, del tipo de aleación de aluminio utilizada y de los posibles defectos en la superficie del aluminio.
Aislamiento eléctrico
Además de su resistencia al desgaste y a la corrosión, el óxido de aluminio mejora el aislamiento eléctrico. El óxido de aluminio es un aislante. Esta capa de óxido impide la conducción eléctrica que se produciría con el aluminio sin recubrimiento. Sin embargo, el óxido de aluminio debe tener un espesor suficiente para evitar que la tensión de ruptura atraviese la capa de recubrimiento. Por lo tanto, la gruesa capa de óxido formada mediante el anodizado de recubrimiento duro es un aislante eléctrico eficaz.
Durabilidad de la superficie
El anodizado de recubrimiento duro produce una capa superficial gruesa que reduce los arañazos y otros daños superficiales durante el funcionamiento y la manipulación del componente. Sin embargo, este recubrimiento grueso no garantiza que el componente quede a salvo de daños mecánicos. Una tensión de contacto muy elevada o un impacto pueden fracturar la capa de óxido del componente, lo que provocaría su destrucción.
¿Cuáles son los defectos más comunes en el anodizado duro?
Entre los defectos más habituales que se producen durante el anodizado duro se encuentran las quemaduras, el espesor irregular, las variaciones de color, los defectos superficiales y las grietas o el daño por fragilidad.
Puede producirse un calor local excesivo o un crecimiento anómalo de óxido, especialmente durante el anodizado de recubrimiento duro a alta temperatura o con alta densidad de corriente. A este proceso se le denomina «quemado». El quemado también puede deberse a una circulación insuficiente del electrolito y a una concentración de corriente relacionada con la geometría.
El espesor irregular suele deberse a la geometría de la pieza, la circulación del electrolito, la distribución de la corriente y la generación local de calor. En ocasiones, estos efectos pueden provocar defectos superficiales, como marcas de mecanizado, inclusiones y arañazos.
Aunque se recomienda un anodizado grueso para garantizar la resistencia al desgaste y a la corrosión, la capa gruesa de óxido de aluminio resultante es frágil, especialmente bajo cargas mecánicas intensas. Esto requiere aplicaciones de diseño y fabricación controladas.
¿Cuándo deberían los ingenieros optar por el anodizado de recubrimiento duro en lugar del de tipo II?
Por lo general, los ingenieros optan por el anodizado de recubrimiento duro cuando la durabilidad de la superficie es el principal requisito técnico. Otros requisitos incluyen una mayor resistencia a la abrasión, una mayor dureza superficial, aislamiento eléctrico y resistencia al desgaste por deslizamiento. Además, se prefiere el Tipo III cuando los ingenieros buscan conseguir una capa protectora de óxido relativamente gruesa para mejorar la resistencia a la corrosión. En la práctica, buscan un componente con una larga vida útil en un entorno operativo con contacto repetido.
Por otro lado, los ingenieros optarían por el tipo II cuando las consideraciones principales incluyan el color, el aspecto, un menor impacto dimensional y la protección general contra la corrosión. Por ejemplo, pensemos en una carcasa de aluminio expuesta a la humedad y a las huellas dactilares. Este componente no requiere consideraciones de diseño para uso intensivo. En la práctica, los ingenieros optarían por el anodizado de tipo II. Si el mismo componente está expuesto a un entorno de trabajo en el que un mecanismo de acero deslizante roza contra él, requiere una mayor protección. En este caso, los ingenieros optarían por el anodizado de recubrimiento duro.
Referencia
[1] ASTM International. (2019). ASTM B580-79(2019) Especificación estándar para recubrimientos de óxido anódico sobre aluminio. Base de datos de normas ASTM. https://www.astm.org/b0580-79r19.html

















 ES
 EN
 FR
 DE
 IT
 PT
 NL
 PL
 AR
 JA
 KO
 ZH