

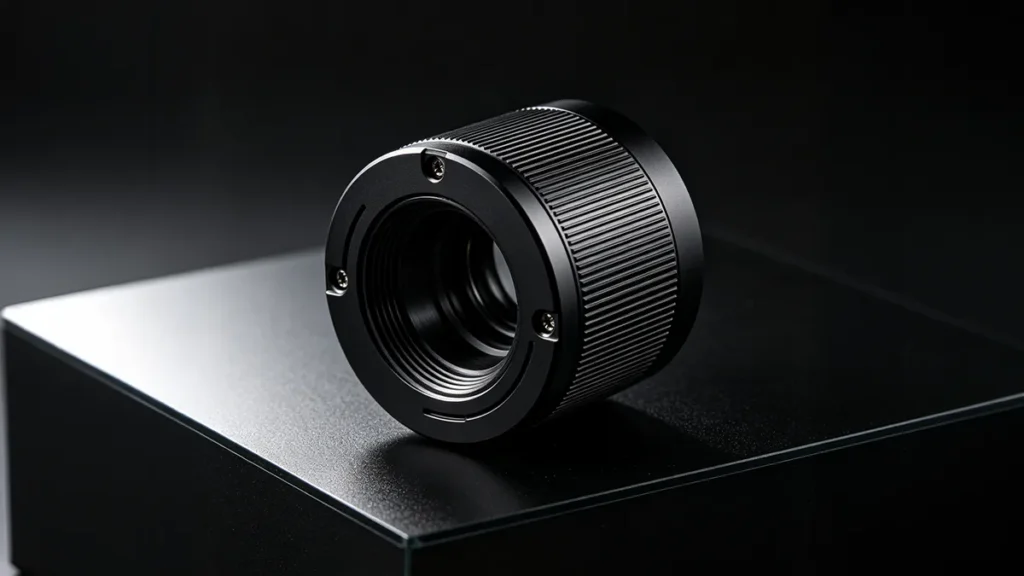
Immaginate un fotografo che scatta foto sul campo. Osservando più da vicino l’obiettivo della fotocamera, vi accorgete che è protetto da quello che sembra essere della plastica. In realtà, l’alloggiamento dell’obiettivo è realizzato in alluminio. È rivestito in modo tale da sembrare plastica. Il processo utilizzato dai produttori per rivestire la superficie in alluminio di nero si chiama anodizzazione nera. La superficie nera opaca che ne risulta assorbe la luce diffusa, riducendo i riflessi interni e il flare dell’obiettivo. Inoltre, con l’anodizzazione nera, la finitura non si scrosta come la vernice dopo un certo periodo di tempo, indipendentemente dalle condizioni ambientali a cui è sottoposta.
Ma come funziona l'anodizzazione nera? In questa guida analizzeremo nel dettaglio il concetto alla base dell'anodizzazione nera, approfondendo il processo, la colorazione e la sigillatura.
Che cos’è l’anodizzazione nera?
L'anodizzazione nera è un processo elettrochimico che ispessisce lo strato di ossido naturale presente sull'alluminio, rendendolo duro e resistente alla corrosione; tale processo è generalmente conforme ai rigorosi standard internazionali relativi ai rivestimenti ottenuti mediante ossidazione anodica. [1]. Il processo di anodizzazione nera non differisce dal normale processo di anodizzazione. Lo scopo principale dell’anodizzazione è quello di aumentare lo spessore e la resistenza alla corrosione di un metallo (principalmente l’alluminio). Tuttavia, l’anodizzazione nera ha ulteriori scopi oltre a questo aumento della resistenza. È uno dei metodi di anodizzazione più comunemente utilizzati a causa dell’ampio impiego del nero nel mondo reale.
Qual è il ruolo dell'anodizzazione nera?
Il processo di anodizzazione in senso lato copre la maggior parte delle applicazioni per cui viene utilizzata l'anodizzazione nera. Tuttavia, esistono motivi specifici per cui gli ingegneri preferiscono il nero ad altri colori.
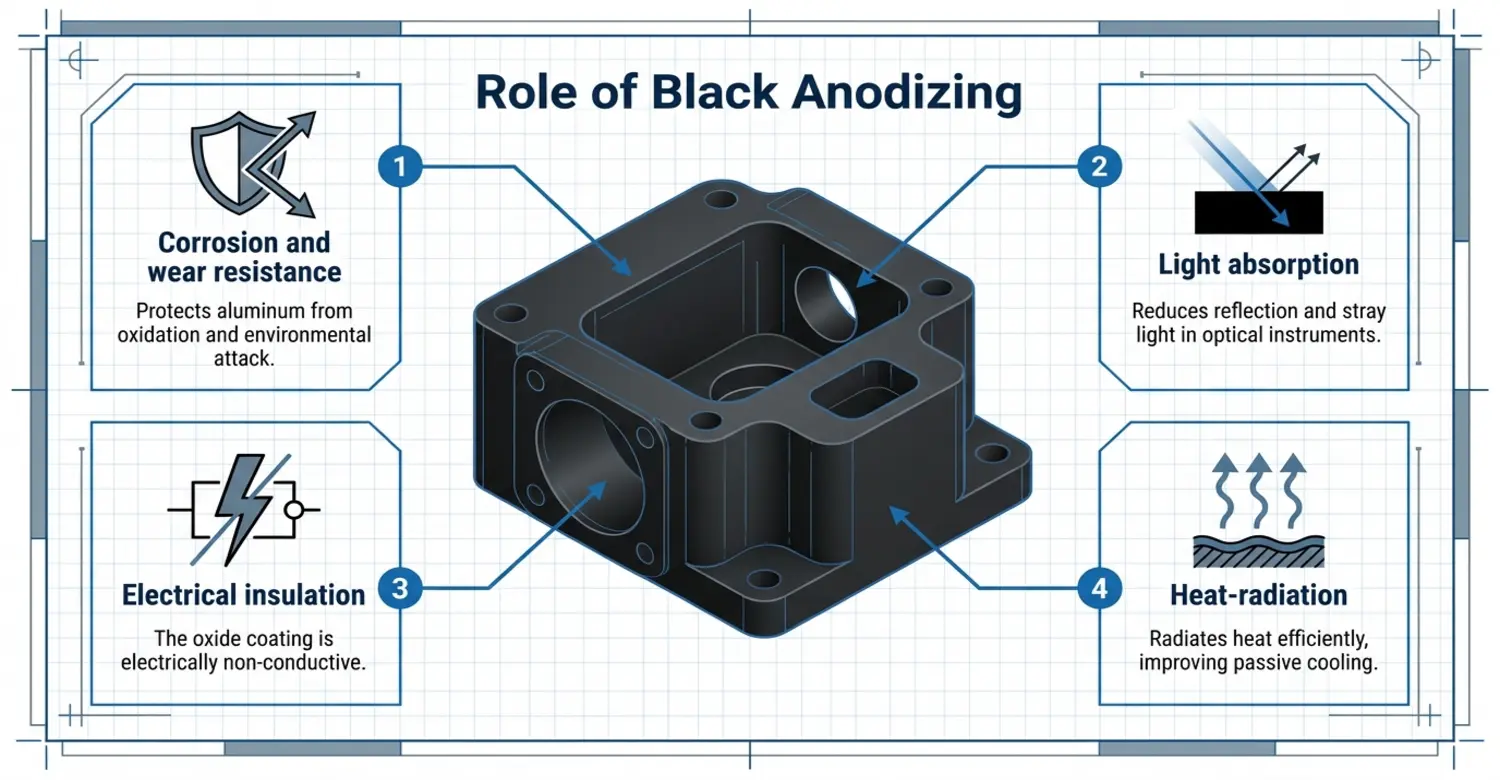
Uno degli scopi dell'anodizzazione nera è quello di migliorare la resistenza alla corrosione e all'usura. Lo strato di ossido anodizzato protegge l'alluminio dall'ossidazione e dagli agenti atmosferici. Inoltre, lo strato di ossido di alluminio, più spesso, rende la superficie dura, rendendola così resistente ai graffi e all'abrasione. Questi vantaggi dell'anodizzazione si applicano ai componenti automobilistici, ai pezzi lavorati a CNC e alla ferramenta nautica.
La seconda funzione dell’anodizzazione è quella di valorizzare l’aspetto estetico del prodotto. La finitura nera satinata di alta qualità nasconde i segni di lavorazione sui prodotti. Ciò migliora l’estetica dei dispositivi elettronici di consumo, dei corpi macchina fotografica e dei prodotti di lusso. Scegliamo inoltre l’anodizzazione nera per migliorare l’assorbimento della luce. La superficie nera riduce i riflessi e la luce diffusa, una proprietà ottica fondamentale ampiamente riconosciuta nella scienza dei materiali per gli strumenti di alta precisione. [2]. Questa tecnica trova tipicamente applicazione negli strumenti ottici, nei telescopi, nelle fotocamere e nei sistemi laser. La luce in eccesso viene considerata come rumore, compromettendo la qualità delle immagini prodotte.
L'anodizzazione contribuisce inoltre all'isolamento elettrico. Il rivestimento di ossido è elettricamente non conduttivo negli alloggiamenti elettronici e nei componenti elettrici. Infine, l'anodizzazione nera viene utilizzata per le superfici destinate alla radiazione termica (emissività). Le superfici anodizzate in nero irradiano il calore in modo efficiente, migliorando il raffreddamento passivo nei dissipatori di calore e negli alloggiamenti dei LED.
Perché il colore nero è importante?
Il colorante nero utilizzato nell’anodizzazione nera contribuisce in misura minima alla resistenza all’usura e alla corrosione. Il colorante viene aggiunto allo strato di ossido anodizzato per modificarne l’aspetto. Tuttavia, il colore nero in questa forma di anodizzazione è importante per ridurre l’abbagliamento e i riflessi indesiderati, conferendo un aspetto professionale e di alta qualità, oltre ad aumentare l’emissività termica per un’efficace dissipazione del calore. Il nero viene utilizzato anche per la codifica a colori in alcune applicazioni, specialmente nel settore elettrico e idraulico, per facilitare l’identificazione. Infine, il colore nero aiuta a nascondere impronte digitali, macchie e piccoli graffi.
Cosa succede durante il processo di anodizzazione nera?
L'anodizzazione nera segue una procedura ben definita che comprende la preparazione della superficie, l'ossidazione elettrolitica, la colorazione della superficie e la sigillatura dello strato di ossido.
1. Preparazione della superficie
L'anodizzazione nera parte dal pezzo in alluminio già lavorato. Le diverse leghe di alluminio influenzano l'aspetto del prodotto finale. Ad esempio, le leghe 6061 e 6063 presentano un aspetto finale eccellente rispetto alla lega di alluminio 2024. Durante la preparazione della superficie, è necessario eliminare anche graffi, segni di lavorazione, segni lasciati dagli utensili e ammaccature. Se non si risolvono questi problemi prima dell’anodizzazione, essi risulteranno visibili al termine del processo. L’anodizzazione non nasconde i difetti superficiali.
Pulizia e sgrassaggio
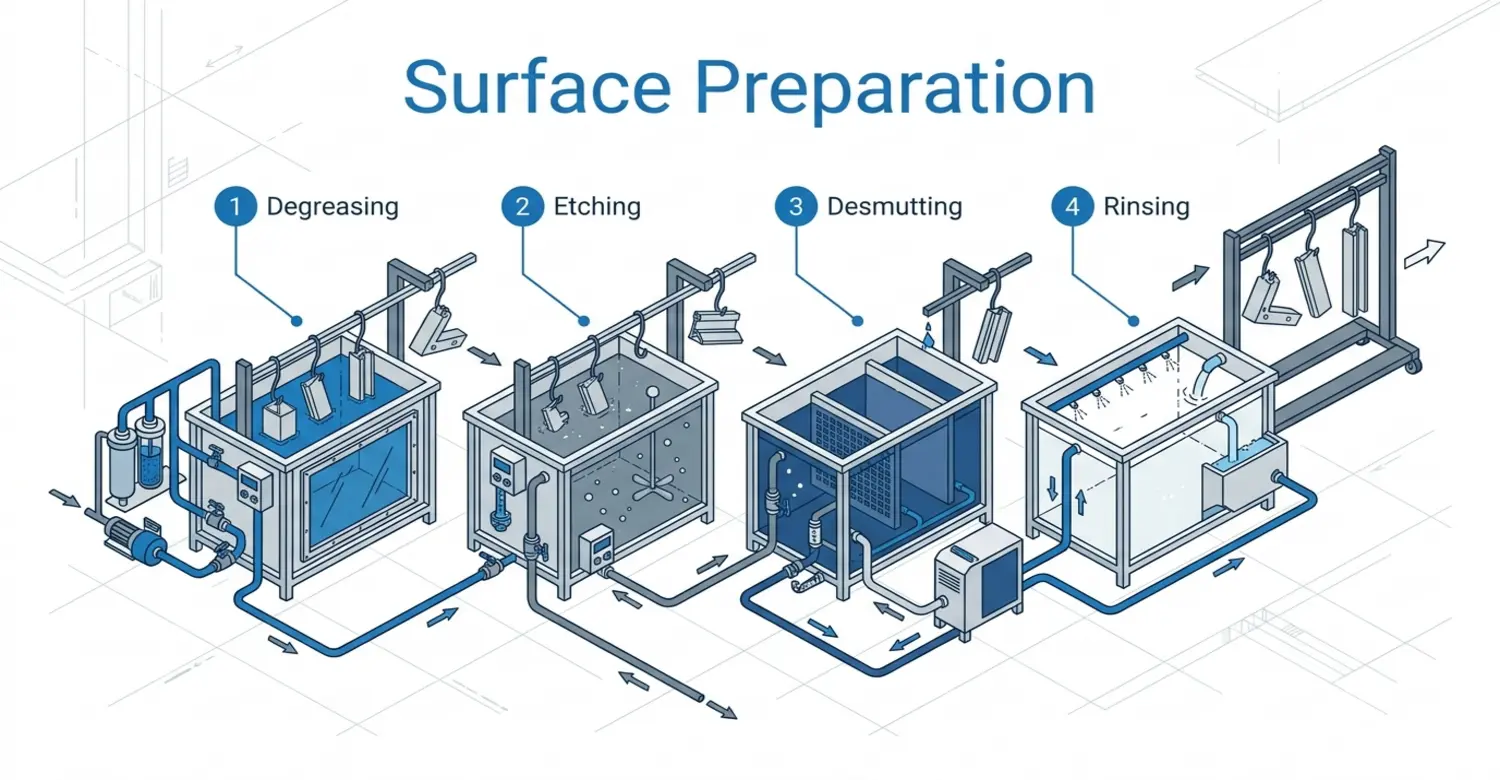
Una volta selezionata la lega di alluminio adeguata e preparata la superficie, il passo successivo consiste nella pulizia e nello sgrassaggio. Questo primo trattamento chimico rimuove grasso, fluidi da taglio, oli da lavorazione, sporco e contaminanti organici. Questi residui di olio devono essere eliminati per evitare un'anodizzazione non uniforme, problemi di adesione, la comparsa di aree più chiare e possibili striature.
Incisione alcalina
Dopo il primo trattamento chimico, la fase successiva è l’incisione alcalina. L’alluminio viene immerso in una soluzione alcalina per l’incisione al fine di rimuovere in modo selettivo una quantità controllata di materiale, ottenendo così una superficie più uniforme. La soluzione alcalina comunemente utilizzata per l’incisione è l’idrossido di sodio. Questo processo si basa sulla seguente reazione chimica.
Al + OH⁻ + 2H₂O → Al(OH)₄⁻
Sebbene la reazione sia complessa, l’obiettivo del processo è quello di rimuovere lo strato superficiale. Ciò garantisce una superficie omogenea, creando un ambiente favorevole all’anodizzazione conduttiva.
L'incisione può essere classificata come leggera o profonda a seconda delle condizioni dell'alluminio da trattare. L'incisione leggera produce un aspetto relativamente lavorato. L'incisione pesante riduce la visibilità dei segni di lavorazione e conferisce un aspetto più opaco. Tuttavia, l'incisione deve essere controllata. Se eseguita in modo eccessivo, può alterare gli spigoli vivi, ridurre la precisione dimensionale e aumentare la rugosità superficiale.
Rimozione delle impurità e risciacquo
L'incisione alcalina può causare la formazione di incrostazioni. Le incrostazioni sono costituite dagli elementi di lega che rimangono sulla superficie dell'alluminio. Tra questi elementi figurano il rame, lo zinco, il ferro e il magnesio. Per rimuovere tali incrostazioni, il prodotto viene immerso in un bagno disossidante o disincrostante.
In ogni fase della preparazione, è importante effettuare un risciacquo efficace per evitare il trasferimento di residui da una fase all’altra. La fase di preparazione può essere riassunta come segue:;
Sgrassaggio → Incisione → Risciacquo → Rimozione delle scorie → Risciacquo
2. Anodizzazione elettrochimica
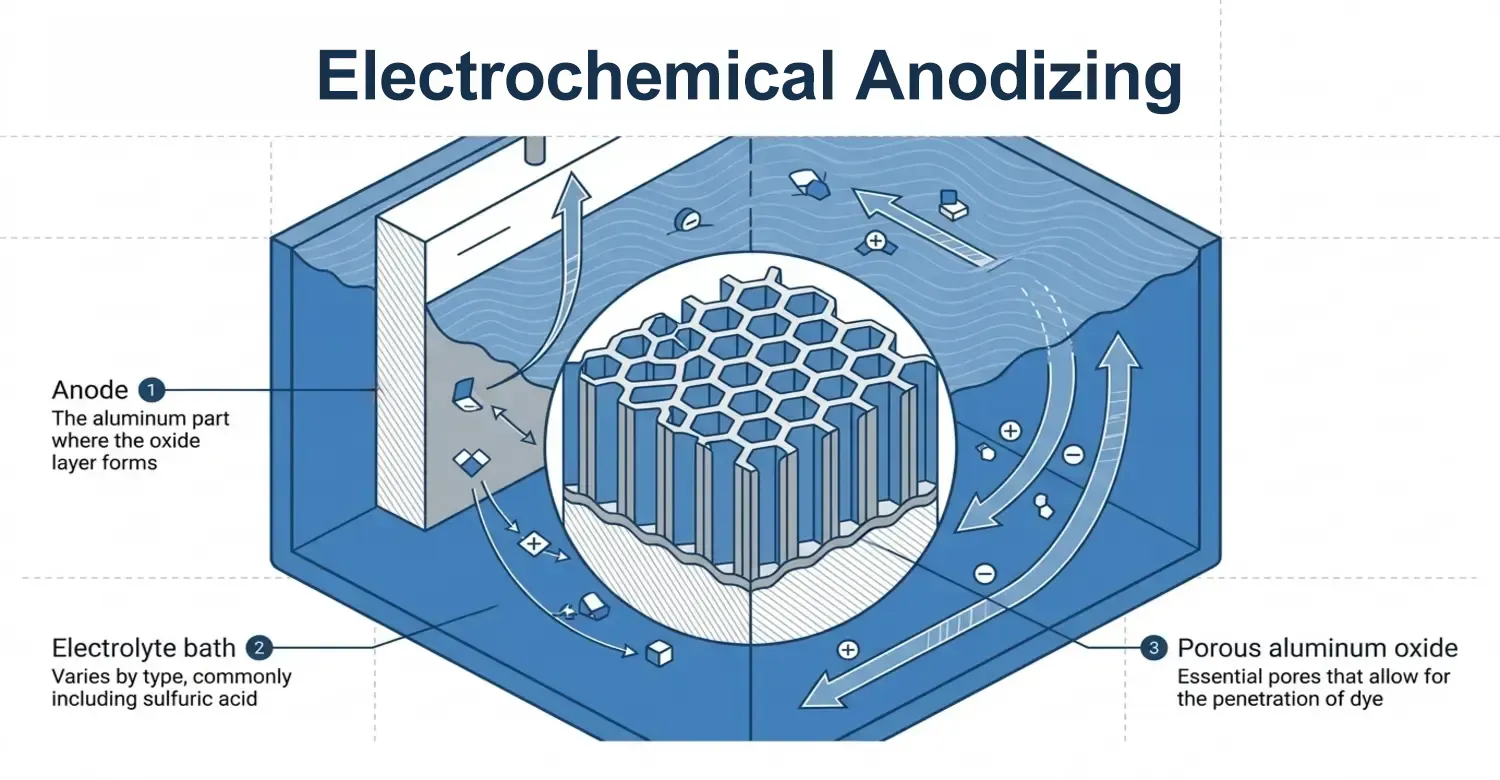
Questo è il processo fondamentale per l'anodizzazione nera. In questa fase, all'interno di una cella elettrolitica vengono creati un anodo e un catodo affinché abbia luogo il processo elettrochimico.
Nella cella, l’alluminio pulito funge da anodo. Sia l’anodo che il catodo sono immersi nel bagno elettrolitico, che varia a seconda del tipo di anodizzazione. Ad esempio, per l’anodizzazione di tipo II, il bagno contiene acido solforico. La corrente elettrica provoca una reazione tra la superficie dell’alluminio e i composti chimici presenti nell’elettrolita, formando ossido di alluminio poroso (Al₂O₃).
2Al + 3H₂O → Al₂O₃ + 6H⁺ + 6e⁻
L'ossido poroso è fondamentale nel processo di anodizzazione nera. I pori consentono la penetrazione del colorante. Lo strato di ossido si forma sulla superficie superiore, proprio sopra lo strato barriera.
Lo spessore dello strato di ossido dipende da diversi fattori, quali la tensione applicata, la densità di corrente, la temperatura del bagno, la concentrazione dell’elettrolita e la lega di alluminio utilizzata. L’anodizzazione sottile può raggiungere uno spessore di 5–10 µm, mentre l’anodizzazione dura può produrre uno strato di ossido con uno spessore compreso tra 25 e 50+ µm.
Al termine del processo di anodizzazione, il pezzo viene rimosso dal bagno e risciacquato accuratamente. Questo risciacquo contribuisce a rimuovere i residui di elettrolita. Il risciacquo deve essere eseguito correttamente per evitare colorazioni non uniformi, macchie e difetti superficiali.
3. Colorazione della superficie
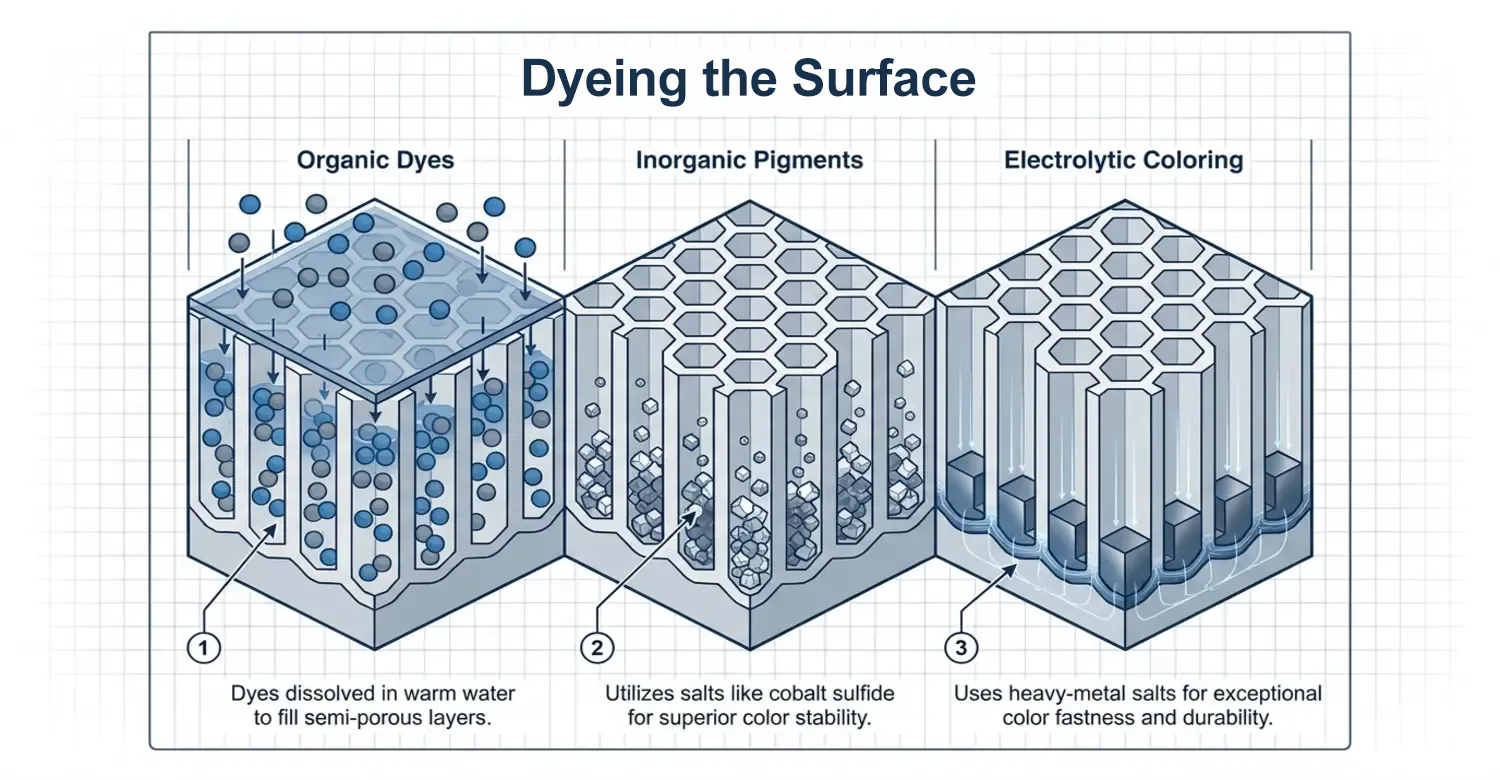
Lo strato di ossido di alluminio formatosi tramite anodizzazione chimica presenta dei pori che favoriscono la penetrazione del colorante nero nella superficie dell’alluminio. Esistono tre tecniche di tintura che è possibile utilizzare per applicare il colore nero sulla superficie del pezzo;
Pigmenti biologici
Questi coloranti vengono sciolti in acqua tiepida e poi versati nel bagno di tintura. Il pezzo viene immerso nel bagno di tintura e il colorante penetra nella superficie semiporosa dello strato anodico. Il colorante nero richiede più tempo per dissolversi rispetto ai colori più chiari.
Pigmenti inorganici
Questi pigmenti non sono solubili in acqua. I pigmenti inorganici consentono di ottenere rivestimenti con un'eccellente resistenza alla luce. Per l'anodizzazione nera, è possibile realizzare componenti utilizzando sali inorganici di solfuro di cobalto.
Tintura elettrolitica
Dopo l’anodizzazione standard, i componenti vengono immersi in un bagno elettrolitico separato contenente sali di metalli pesanti. Lo strato anodico funge da catodo e nel bagno viene inserito un elettrodo in acciaio inossidabile. I sali metallici si depositano quindi sul fondo dei pori. I sali di nichel, cobalto e stagno vengono utilizzati per ottenere diversi colori attraverso un processo brevettato che garantisce ai componenti un'eccezionale solidità del colore.
Sigillatura
Lo strato di ossido poroso deve essere sigillato dopo la colorazione per chiudere o idratare i pori. La sigillatura contribuisce a migliorare la resistenza alla perdita di colore, alle macchie, alla corrosione e agli attacchi chimici. Un approccio alla sigillatura è la sigillatura con acqua calda, in cui il componente anodizzato viene immerso in acqua deionizzata calda. Questo trattamento idrata lo strato di ossido di alluminio, trasformandolo in una struttura stabile di ossido di alluminio idrato. L’altra forma di sigillatura è la sigillatura con acetato di nichel, che garantisce una buona stabilità del colore e resistenza alla corrosione. Altre tecniche includono la sigillatura a freddo e formulazioni chimiche proprietarie.
Quali sono i diversi tipi di anodizzazione nera?
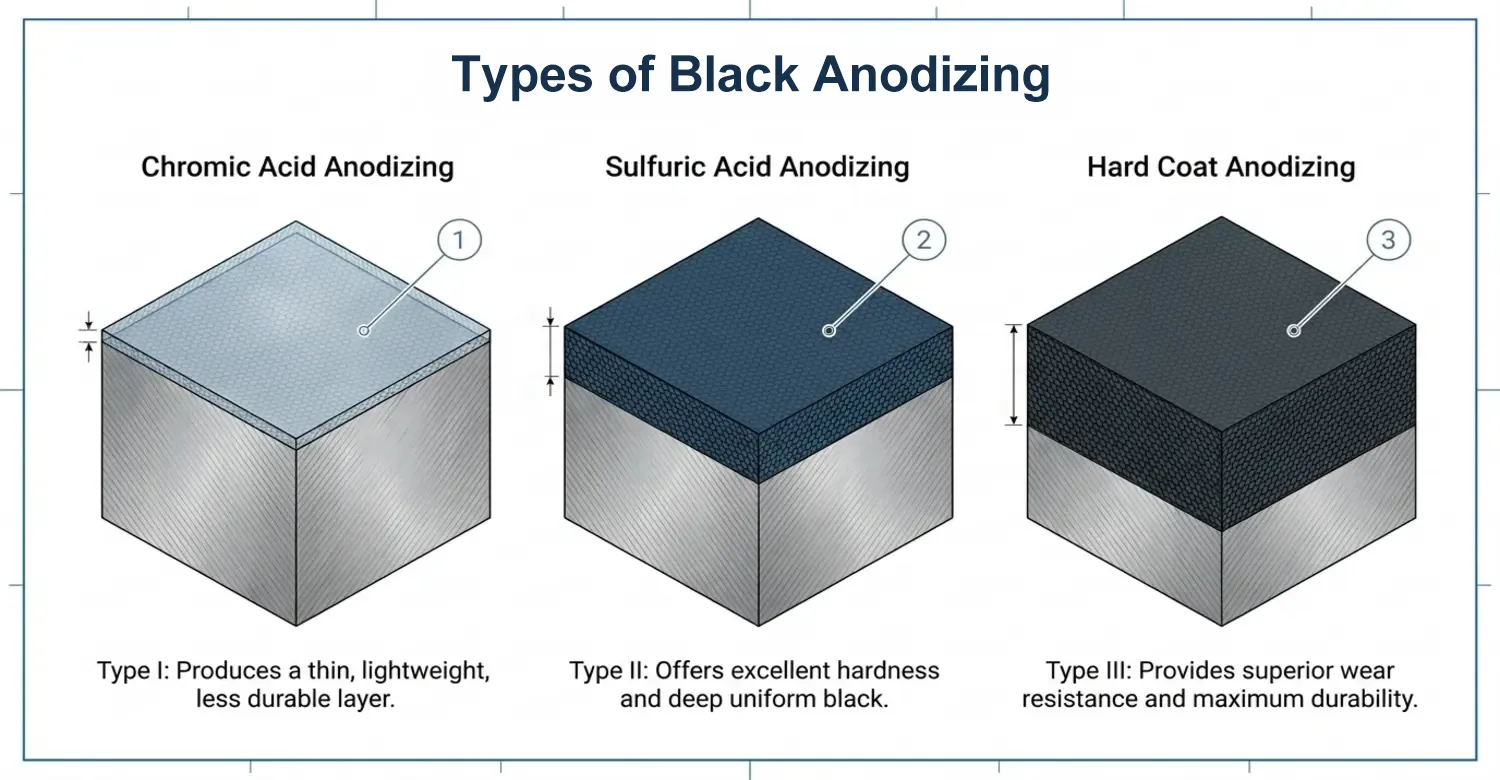
L'anodizzazione nera può essere suddivisa in tre tipologie in base al tipo di elettrolita utilizzato.
Anodizzazione con acido cromico di tipo I
Questo tipo di anodizzazione è poco diffuso. Utilizza l’acido cromico come elettrolita. Questo processo di anodizzazione produce uno strato di ossido più sottile rispetto ad altri processi. Lo spessore varia da 0,0001 a 0,0003 pollici. Lo strato di ossido è meno resistente, sebbene offra una certa resistenza alla corrosione. Il colore nero ottenuto con questo processo risulta irregolare. L’anodizzazione di tipo I viene utilizzata nei casi in cui il peso è un fattore critico, come nell’industria aerospaziale. Consente di ottenere componenti leggeri, ma la durata non è una considerazione prioritaria nella loro applicazione.
Anodizzazione con acido solforico di tipo II
L'anodizzazione di tipo II, nota anche come anodizzazione con acido solforico, è il metodo più comunemente utilizzato per l'anodizzazione nera. Questo processo impiega l'acido solforico come elettrolita per creare uno strato di ossido uniforme sull'alluminio. Lo spessore dello strato di ossido in questo tipo di anodizzazione è compreso tra 0,0002 e 0,001 pollici. Questo strato di ossido offre un’eccellente durezza superficiale e resistenza alla corrosione. La superficie porosa consente una tintura efficace, che si traduce in una finitura nera profonda e uniforme. L’anodizzazione di tipo II è ideale per componenti automobilistici, elementi architettonici ed elettronica di consumo.
Anodizzazione con rivestimento duro di tipo III
Questo tipo di anodizzazione viene talvolta chiamato semplicemente “anodizzazione dura”. Prevede l’uso di acido solforico più concentrato. È adatto a condizioni più estreme e produce strati di ossido con uno spessore fino a 0,002 pollici. Lo strato di ossido risultante presenta proprietà di resistenza all’usura e durata superiori rispetto all’anodizzazione di tipo II. Questo tipo di anodizzazione consente una tintura efficace, sebbene la finitura risulti più opaca e meno brillante. Tra le applicazioni dell’anodizzazione dura figurano componenti militari, armi da fuoco e macchinari industriali.
Conclusione
L'anodizzazione nera è un processo fondamentale per migliorare la resistenza, la durata e l'aspetto dell'alluminio e di altri metalli. Che sia destinata a scopi industriali, automobilistici o decorativi, l'anodizzazione nera offre una finitura duratura, funzionale ed esteticamente gradevole. Comprendendo il processo, i vantaggi e le applicazioni dell'anodizzazione nera, potrete prendere decisioni informate su quando e come utilizzare questa tecnica nei vostri progetti.
Riferimento
[1] Organizzazione internazionale per la normazione (ISO). (2018). ISO 7599:2018 Anodizzazione dell'alluminio e delle sue leghe — Specifiche generali per i rivestimenti ottenuti mediante ossidazione anodica. Piattaforma di consultazione online ISO (OBP). https://www.iso.org/obp/ui/#iso:std:iso:7599:ed-3:v1:en
[2] ScienceDirect. (s.d.). Anodizzazione – Panoramica sulla scienza dei materiali. Argomenti di ScienceDirect. https://www.sciencedirect.com/topics/materials-science/anodizing

















 IT
 EN
 ES
 FR
 DE
 PT
 NL
 PL
 AR
 JA
 KO
 ZH