

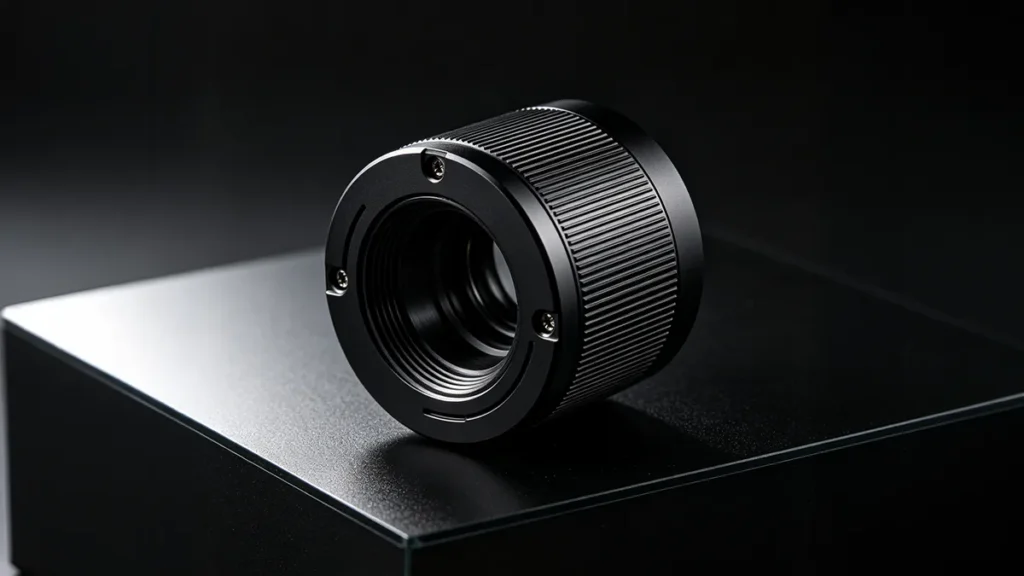
Imaginez un photographe en pleine prise de vue sur le terrain. En observant de plus près l’objectif de son appareil photo, vous remarquez qu’il est protégé par ce qui semble être du plastique. En réalité, le boîtier de l’objectif est en aluminium. Il est recouvert d’un revêtement qui lui donne l’aspect du plastique. Le procédé utilisé par les fabricants pour recouvrir la surface en aluminium d’une couche noire s’appelle l’anodisation noire. La surface noire mate ainsi obtenue absorbe la lumière parasite, réduisant ainsi les reflets internes et les reflets sur l’objectif. De plus, grâce à l’anodisation noire, la finition ne s’écaille pas comme de la peinture au fil du temps, quelles que soient les conditions environnementales auxquelles elle est soumise.
Mais comment fonctionne l'anodisation noire ? Dans ce guide, nous analysons en détail le principe de l'anodisation noire, en expliquant le processus, la coloration et le scellement.
Qu'est-ce que l'anodisation noire ?
L'anodisation noire est un procédé électrochimique qui renforce la couche d'oxyde naturelle de l'aluminium, la rendant ainsi dure et résistante à la corrosion ; ce procédé est généralement conforme aux normes internationales strictes relatives aux revêtements par oxydation anodique. [1]. Le procédé d'anodisation noire ne diffère pas du procédé d'anodisation classique. L’anodisation a pour principal objectif d’augmenter l’épaisseur et la résistance à la corrosion d’un métal (principalement l’aluminium). Cependant, l’anodisation noire répond à d’autres objectifs que ce simple renforcement. C’est l’une des méthodes d’anodisation les plus couramment utilisées en raison de l’omniprésence du noir dans le monde réel.
Quel est le rôle de l'anodisation noire ?
Le procédé d'anodisation au sens large couvre la plupart des applications de l'anodisation noire. Cependant, les ingénieurs ont des raisons bien précises de privilégier le noir par rapport aux autres couleurs.
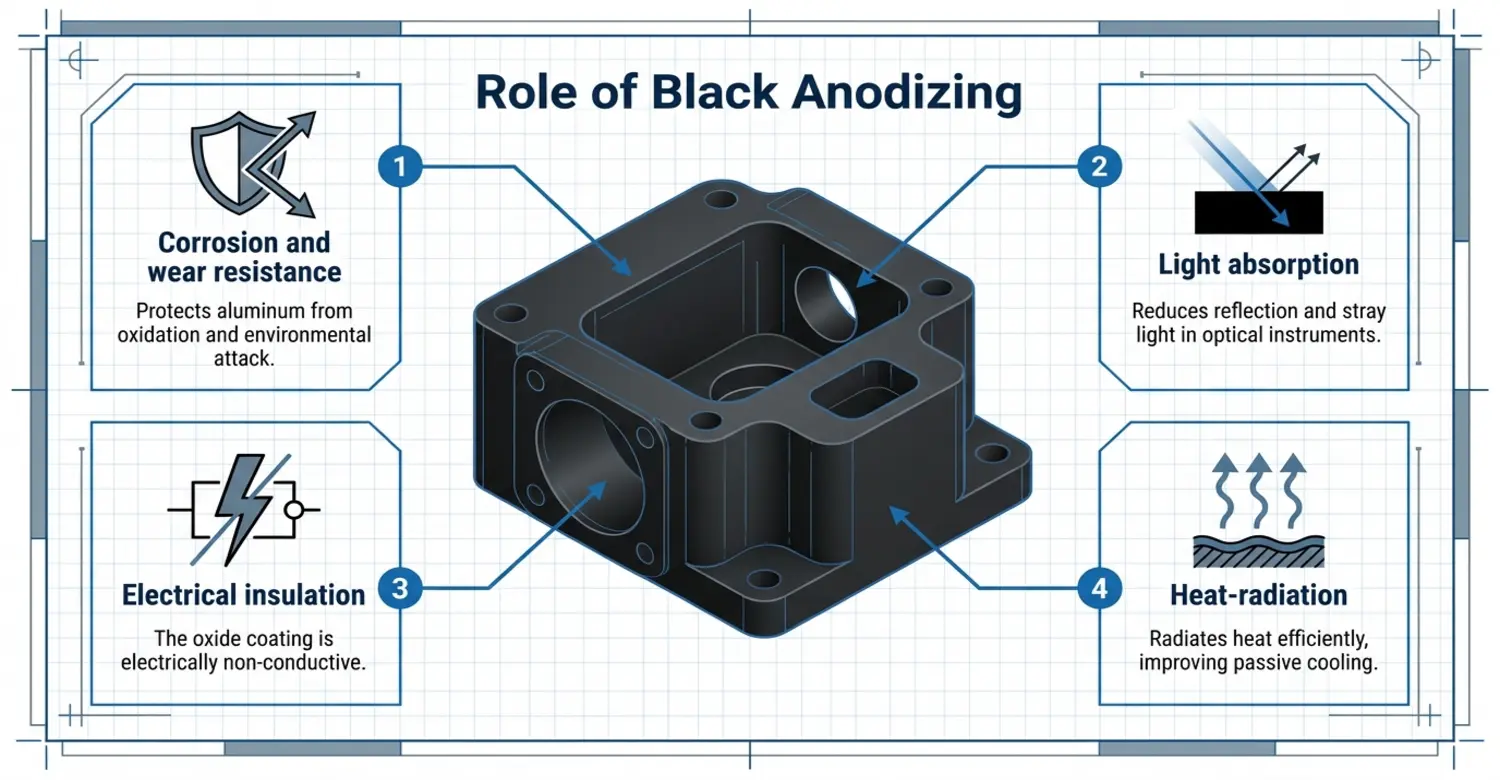
L'un des objectifs de l'anodisation noire est d'améliorer la résistance à la corrosion et à l'usure. La couche d'oxyde anodisée protège l'aluminium contre l'oxydation et les agressions environnementales. De plus, l'épaisseur accrue de la couche d'oxyde d'aluminium rend la surface dure, ce qui lui confère une résistance aux rayures et à l'abrasion. Ces avantages de l'anodisation s'appliquent aux pièces automobiles, aux pièces usinées par CNC et aux équipements nautiques.
Le deuxième rôle de l'anodisation est de rehausser la valeur esthétique du produit. La finition haut de gamme, d'un noir satiné, masque les traces d'usinage sur les produits. Cela améliore l'esthétique des appareils électroniques grand public, des boîtiers d'appareils photo et des produits de luxe. Nous optons également pour l'anodisation noire afin d'améliorer l'absorption de la lumière. La surface noire réduit les reflets et la lumière parasite, une propriété optique essentielle largement reconnue en science des matériaux pour les instruments de haute précision. [2]. Cette technique est généralement utilisée dans les instruments optiques, les télescopes, les appareils photo et les systèmes laser. La lumière excessive est considérée comme du bruit, ce qui nuit à la qualité des images produites.
L'anodisation contribue également à l'isolation électrique. La couche d'oxyde est électriquement non conductrice dans les boîtiers électroniques et les composants électriques. Enfin, l'anodisation noire est utilisée pour les surfaces destinées au rayonnement thermique (émissivité). Les surfaces anodisées noires rayonnent efficacement la chaleur, améliorant ainsi le refroidissement passif des dissipateurs thermiques et des boîtiers de LED.
Pourquoi la couleur noire est-elle importante ?
Le colorant noir utilisé dans l'anodisation noire n'apporte qu'une contribution minime à la résistance à l'usure et à la corrosion. Ce colorant est ajouté à la couche d'oxyde anodisée afin d'en modifier l'aspect. Cependant, la couleur noire dans ce type d'anodisation est importante pour réduire l'éblouissement et les reflets indésirables, conférer un aspect professionnel et haut de gamme au produit, et augmenter l'émissivité thermique pour une dissipation efficace de la chaleur. Le noir est également utilisé à des fins de codage couleur dans certaines applications, notamment dans les domaines de l'électricité et de la plomberie, afin de faciliter l'identification. Enfin, la couleur noire permet de masquer les traces de doigts, les taches et les petites rayures.
Comment se déroule le processus d'anodisation noire ?
L'anodisation noire suit des étapes bien définies qui comprennent la préparation de la surface, l'oxydation électrolytique, la coloration de la surface et la protection de la couche d'oxyde.
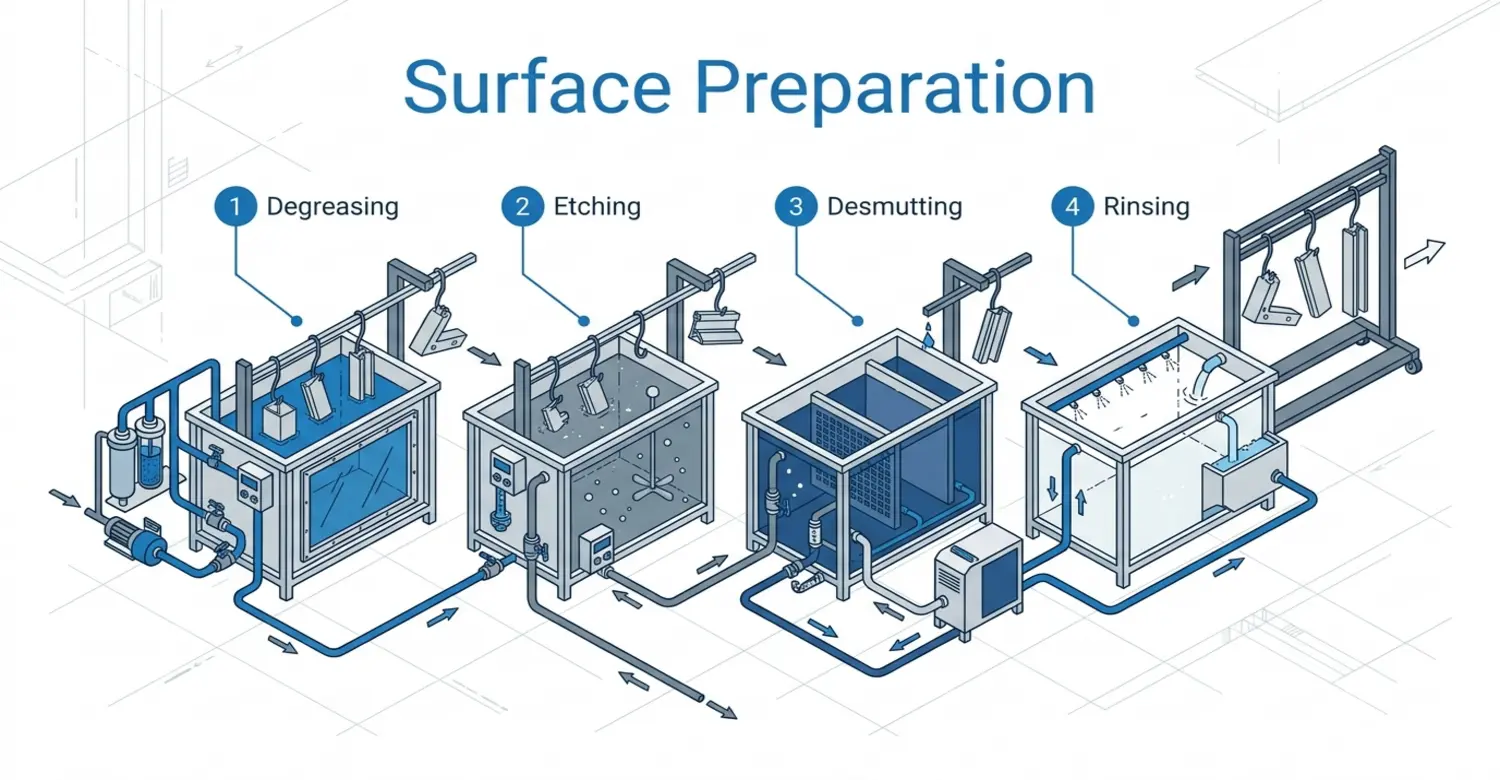
1. Préparation de la surface
L'anodisation noire commence à partir de la pièce en aluminium déjà usinée. Les différents alliages d’aluminium ont une incidence sur l’aspect du produit final. Par exemple, les alliages 6061 et 6063 offrent un excellent rendu final par rapport à l’alliage 2024. Lors de la préparation de la surface, il convient également de traiter les rayures, les marques d’usinage, les traces d’outils et les bosses. Si vous ne remédiez pas à ces problèmes avant l'anodisation, ils seront visibles à l'issue du processus. L'anodisation ne masque pas les défauts de surface.
Nettoyage et dégraissage
Une fois l'alliage d'aluminium approprié sélectionné et la surface préparée, l'étape suivante consiste à nettoyer et à dégraisser la pièce. Ce premier traitement chimique élimine la graisse, les fluides de coupe, les huiles d'usinage, la saleté et les contaminants organiques. Ces résidus d'huile doivent être éliminés afin d'éviter un anodisation irrégulière, des problèmes d'adhérence, l'apparition de zones claires et d'éventuelles stries.
Gravure alcaline
Après le premier traitement chimique, l'étape suivante consiste en une attaque alcaline. L'aluminium est plongé dans une solution d'attaque alcaline afin d'enlever de manière sélective une quantité contrôlée de matière, ce qui permet d'obtenir une surface plus uniforme. La solution d'attaque alcaline couramment utilisée est l'hydroxyde de sodium. Ce processus repose sur la réaction chimique suivante.
Al + OH⁻ + 2H₂O → Al(OH)₄⁻
Même si la réaction est complexe, l'objectif du procédé est d'éliminer la couche superficielle. Cela permet d'obtenir une surface homogène, créant ainsi un environnement propice à l'anodisation conductrice.
Le décapage peut être qualifié de « léger » ou de « profond » selon l'état de l'aluminium à traiter. Une attaque chimique légère donne un aspect relativement usiné. Une attaque chimique forte atténue la visibilité des traces d'usinage et confère un aspect plus mat. Cependant, l'attaque chimique doit être maîtrisée. Si elle est excessive, elle peut altérer les arêtes vives, réduire la précision dimensionnelle et augmenter la rugosité de surface.
Dépoussiérage et rinçage
Le décapage alcalin peut entraîner la formation de résidus. Ces résidus correspondent aux éléments d'alliage qui restent à la surface de l'aluminium. Parmi ces éléments, on trouve notamment le cuivre, le zinc, le fer et le magnésium. Pour éliminer ces résidus, le produit est plongé dans un bain de désoxydation ou de déresidage.
À chaque étape de la préparation, il est important de procéder à un rinçage efficace afin d'éviter tout transfert d'un stade à l'autre. L'étape de préparation peut se résumer comme suit :;
Dégraissage → Décapage → Rinçage → Dépoussiérage → Rinçage
2. Anodisation électrochimique
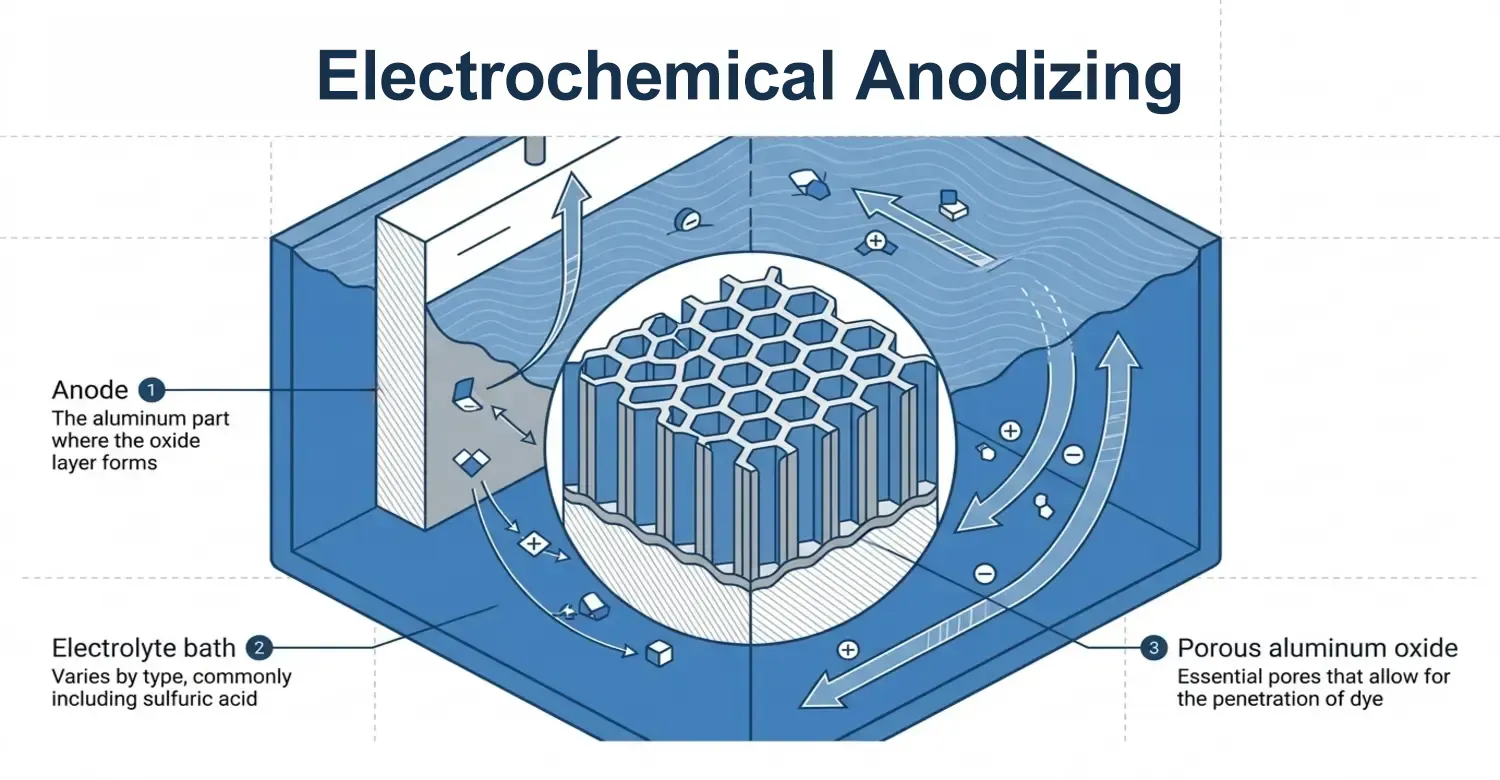
Il s'agit du processus de base de l'anodisation noire. Dans ce cadre, une anode et une cathode sont mises en place dans une cellule électrolytique afin de permettre le déroulement du processus électrochimique.
Dans la cellule, l'aluminium nettoyé sert d'anode. L'anode et la cathode sont toutes deux immergées dans le bain d'électrolyte, dont la composition varie en fonction du type d'anodisation. Par exemple, pour l'anodisation de type II, le bain contient de l'acide sulfurique. Le courant électrique provoque une réaction entre la surface de l'aluminium et les composés chimiques présents dans l'électrolyte, formant ainsi de l'oxyde d'aluminium poreux (Al₂O₃).
2Al + 3H₂O → Al₂O₃ + 6H⁺ + 6e⁻
L'oxyde poreux joue un rôle essentiel dans le processus d'anodisation noire. Les pores permettent la pénétration du colorant. La couche d'oxyde se forme sur la surface supérieure, juste au-dessus de la couche barrière.
L'épaisseur de la couche d'oxyde dépend de plusieurs facteurs, tels que la tension appliquée, la densité de courant, la température du bain, la concentration de l'électrolyte et l'alliage d'aluminium utilisé. L'anodisation fine peut donner une épaisseur de 5 à 10 µm, tandis que l'anodisation dure peut produire une couche d'oxyde d'une épaisseur comprise entre 25 et 50+ µm.
Une fois le processus d'anodisation terminé, la pièce est retirée du bain et rincée soigneusement. Ce rinçage permet d'éliminer les résidus d'électrolyte. Il doit être effectué correctement afin d'éviter toute coloration inégale, toute tache et tout défaut de surface.
3. Teinture de la surface
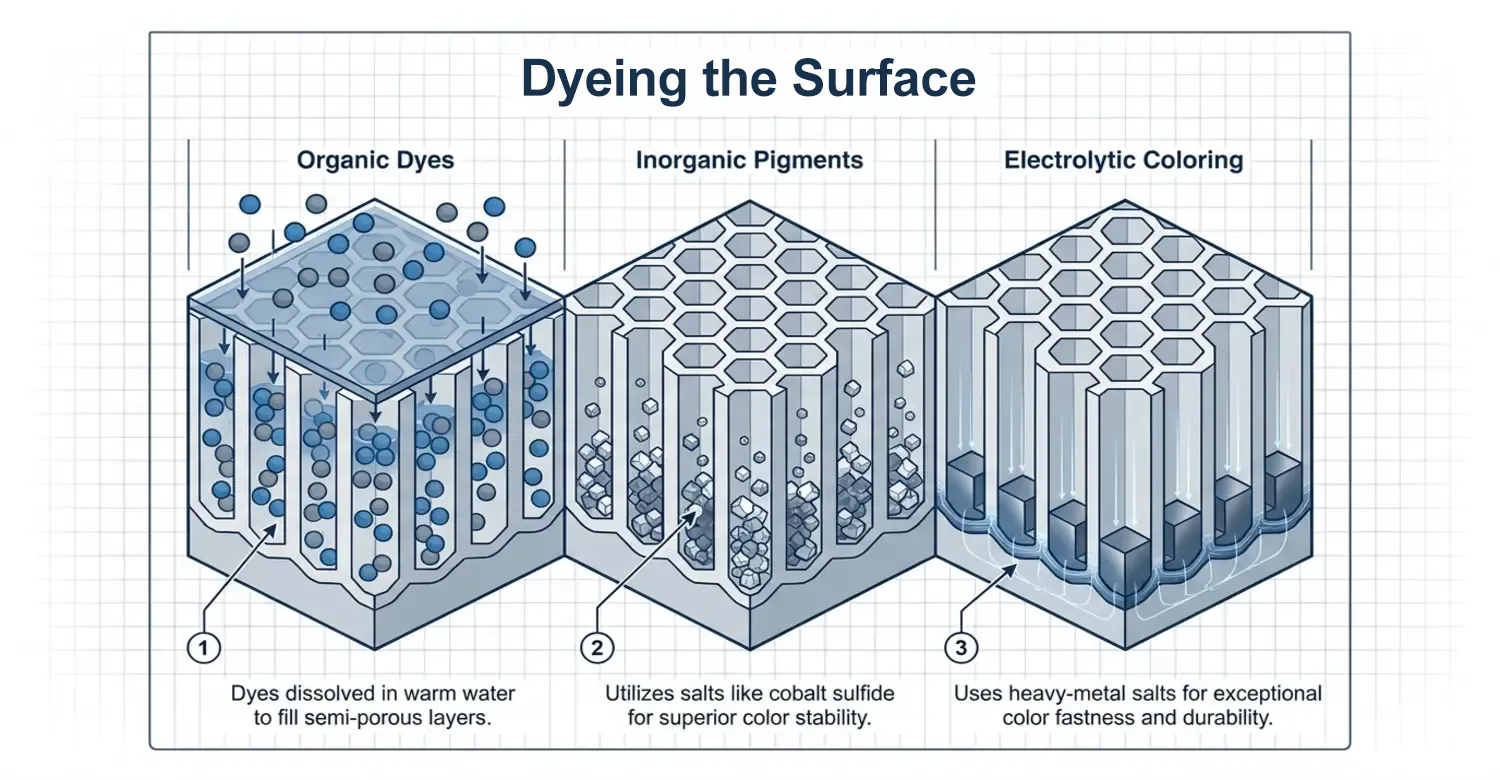
La couche d'oxyde d'aluminium formée par anodisation chimique présente des pores qui favorisent la pénétration du colorant noir dans la surface de l'aluminium. Il existe trois techniques de teinture permettant d'appliquer la couleur noire sur la surface de la pièce :;
Pigments organiques
Ces colorants sont dissous dans de l'eau tiède, puis versés dans le bain de teinture. La pièce est plongée dans le bain de teinture, et le colorant imprègne la surface semi-poreuse de la couche anodique. Le colorant noir met plus de temps à se dissoudre que les couleurs plus claires.
Pigments inorganiques
Ces pigments ne sont pas solubles dans l'eau. Les pigments inorganiques permettent d'obtenir des revêtements présentant une excellente résistance à la lumière. Pour l'anodisation noire, il est possible de fabriquer des pièces à l'aide de sels inorganiques de sulfure de cobalt.
Teinture électrolytique
Après l'anodisation standard, les pièces sont placées dans un bain électrolytique distinct contenant des sels de métaux lourds. La couche anodique fait office de cathode, et une électrode en acier inoxydable est placée dans le bain. Les sels métalliques se déposent alors au fond des pores. Des sels de nickel, de cobalt et d’étain sont utilisés pour obtenir différentes couleurs selon un procédé exclusif qui permet d’obtenir des pièces présentant une solidité des couleurs exceptionnelle.
Scellement
La couche d’oxyde poreuse doit être scellée après coloration afin de fermer ou d’hydrater les pores. Le scellement contribue à améliorer la résistance à la perte de colorant, aux taches, à la corrosion et aux attaques chimiques. L’une des méthodes de scellement consiste à utiliser de l’eau chaude, en plongeant la pièce anodisée dans de l’eau déionisée chaude. Ce traitement hydrate la couche d’oxyde d’aluminium, la transformant en une structure stable d’oxyde d’aluminium hydraté. Une autre méthode est le scellement à l’acétate de nickel, qui garantit une bonne stabilité de la couleur et une bonne résistance à la corrosion. Il existe également d’autres techniques, telles que le scellement à froid et des formulations chimiques exclusives.
Quels sont les différents types d'anodisation noire ?
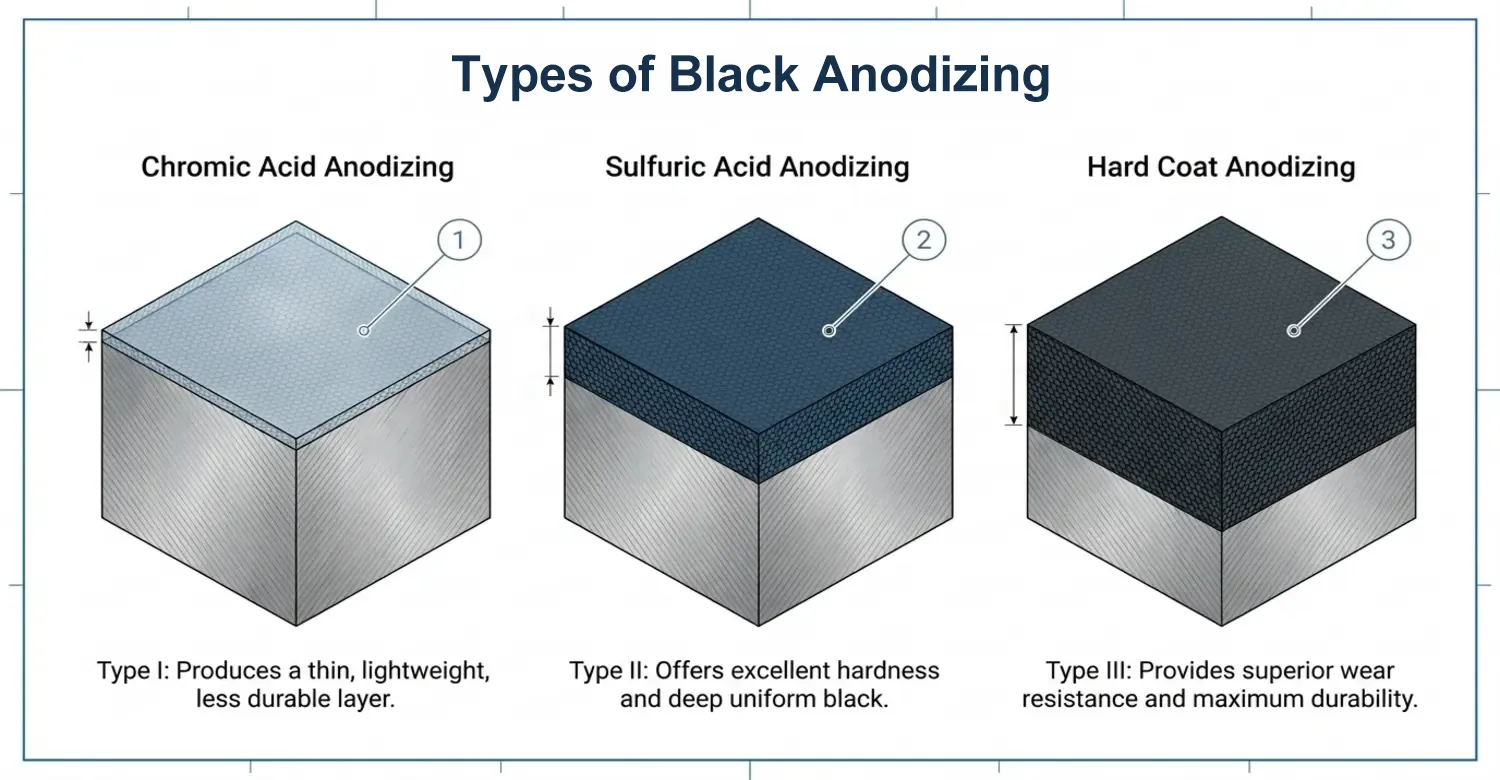
L'anodisation noire peut être classée en trois catégories en fonction du type d'électrolyte utilisé.
Anodisation à l'acide chromique de type I
Ce type d'anodisation est peu courant. Il utilise de l'acide chromique comme électrolyte. Ce procédé d'anodisation produit une couche d'oxyde plus fine que les autres procédés. Son épaisseur varie entre 0,0001 et 0,0003 pouces. La couche d'oxyde est moins durable, même si elle offre une certaine résistance à la corrosion. La couleur noire obtenue par ce procédé n'est pas uniforme. L'anodisation de type I est utilisée dans les cas où le poids est un critère essentiel, comme dans l'industrie aérospatiale. Elle permet d'obtenir des pièces légères, mais la durabilité n'est pas une considération majeure dans leur application.
Anodisation au type II à l'acide sulfurique
L'anodisation de type II, également appelée anodisation à l'acide sulfurique, est la méthode la plus couramment utilisée pour l'anodisation noire. Ce procédé utilise de l'acide sulfurique comme électrolyte afin de former une couche d'oxyde uniforme sur l'aluminium. L'épaisseur de la couche d'oxyde obtenue par ce type d'anodisation est comprise entre 0,0002 et 0,001 pouce. Cette couche d'oxyde offre une excellente dureté de surface et une grande résistance à la corrosion. La surface poreuse permet une coloration efficace, ce qui donne une finition noire profonde et uniforme. L'anodisation de type II est idéale pour les pièces automobiles, les composants architecturaux et l'électronique grand public.
Anodisation de type III à revêtement dur
Ce type d'anodisation est parfois simplement appelé « anodisation dure ». Il utilise un acide sulfurique plus concentré. Il est adapté à des conditions plus rudes et permet d'obtenir des couches d'oxyde pouvant atteindre 0,002 pouce d'épaisseur. La couche d'oxyde ainsi obtenue présente une résistance à l'usure et une durabilité supérieures à celles de l'anodisation de type II. Ce procédé permet une coloration efficace, même si la finition est plus mate et moins éclatante. L'anodisation dure est notamment utilisée pour les composants militaires, les armes à feu et les machines industrielles.
Conclusion
L'anodisation noire est un procédé essentiel pour améliorer la résistance, la durabilité et l'aspect de l'aluminium et d'autres métaux. Que ce soit à des fins industrielles, automobiles ou décoratives, l'anodisation noire offre une finition durable, fonctionnelle et esthétique. En comprenant le procédé, les avantages et les applications de l'anodisation noire, vous pourrez prendre des décisions éclairées quant au moment et à la manière d'utiliser cette technique dans vos projets.
Référence
[1] Organisation internationale de normalisation (ISO). (2018). ISO 7599:2018 Anodisation de l'aluminium et de ses alliages — Spécifications générales relatives aux revêtements obtenus par oxydation anodique. Plateforme de consultation en ligne de l'ISO (OBP). https://www.iso.org/obp/ui/#iso:std:iso:7599:ed-3:v1:en
[2] ScienceDirect. (s.d.). Anodisation – Aperçu de la science des matériaux. ScienceDirect Topics. https://www.sciencedirect.com/topics/materials-science/anodizing

















 FR
 EN
 ES
 DE
 IT
 PT
 NL
 PL
 AR
 JA
 KO
 ZH