

Imagine um fotógrafo a tirar fotografias no terreno. Quando se olha mais de perto para a lente da câmara, percebe-se que esta está protegida por algo que parece ser plástico. Na verdade, a estrutura da lente da câmara é feita de alumínio. Está revestida de forma a parecer plástico. O processo utilizado pelos fabricantes para revestir a superfície de alumínio com preto denomina-se anodização preta. A superfície preta mate resultante absorve a luz difusa, reduzindo os reflexos internos e o brilho na lente. Além disso, com a anodização preta, o acabamento não descasca como a tinta ao passar do tempo, independentemente das condições ambientais a que seja submetido.
Mas como funciona a anodização preta? Neste guia, analisamos em pormenor o conceito subjacente à anodização preta, explicando o processo, a coloração e a selagem.
O que é a anodização preta?
A anodização preta é um processo eletroquímico que aumenta a espessura da camada de óxido natural do alumínio, tornando-o duro e resistente à corrosão, o que, normalmente, cumpre as rigorosas normas internacionais relativas aos revestimentos por oxidação anódica [1]. O processo de anodização preta não difere do processo normal de anodização. O principal objetivo da anodização é aumentar a espessura e a resistência à corrosão de um metal (principalmente o alumínio). No entanto, a anodização preta tem finalidades adicionais para além deste reforço da resistência. É uma das técnicas de anodização mais utilizadas devido à utilização generalizada da cor preta no mundo real.
Qual é a função da anodização preta?
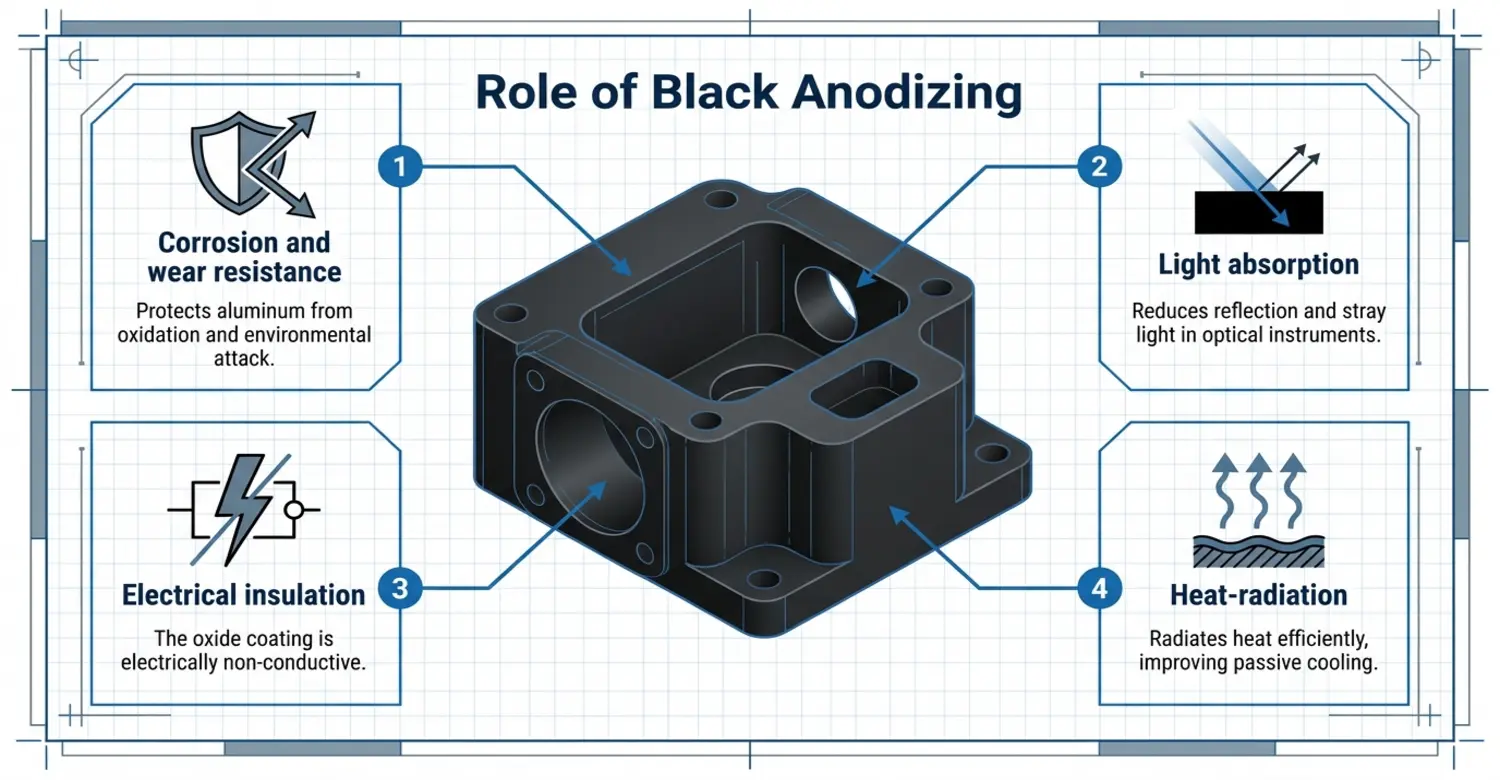
O processo de anodização em geral abrange a maioria das funções desempenhadas pela anodização preta. No entanto, existem razões específicas pelas quais os engenheiros optam pelo preto em detrimento de outras cores.
Um dos objetivos da anodização preta é aumentar a resistência à corrosão e ao desgaste. A camada de óxido resultante da anodização protege o alumínio da oxidação e dos agressores ambientais. Além disso, a camada espessada de óxido de alumínio torna a superfície dura, conferindo-lhe resistência a riscos e à abrasão. Estas vantagens da anodização aplicam-se a peças automóveis, peças maquinadas por CNC e acessórios náuticos.
A segunda função da anodização é realçar o valor estético do produto. O acabamento preto acetinado de alta qualidade disfarça as marcas de maquinagem nos produtos. Isto melhora a estética dos aparelhos eletrónicos de consumo, dos corpos das câmaras fotográficas e dos produtos de luxo. Optamos também pela anodização preta para melhorar a absorção da luz. A superfície preta reduz o reflexo e a luz difusa, uma propriedade ótica fundamental amplamente reconhecida na ciência dos materiais para instrumentos de alta precisão [2]. Esta técnica é normalmente aplicada em instrumentos óticos, telescópios, câmaras e sistemas laser. A luz em excesso é considerada ruído, afetando a qualidade das imagens produzidas.
A anodização também contribui para o isolamento elétrico. O revestimento de óxido é eletricamente não condutor nas caixas de componentes eletrónicos e nos próprios componentes elétricos. Por último, a anodização preta é utilizada em superfícies destinadas à radiação de calor (emissividade). As superfícies anodizadas a preto irradiam calor de forma eficiente, melhorando o arrefecimento passivo em dissipadores de calor e caixas de LED.
Por que é que a cor preta é importante?
O corante preto utilizado na anodização preta tem uma contribuição mínima para a resistência ao desgaste e à corrosão. O corante é adicionado à camada de óxido anodizado para alterar a sua aparência. No entanto, a cor preta nesta forma de anodização é importante para reduzir o brilho e os reflexos indesejados, criando uma aparência profissional e de alta qualidade, e aumentando a emissividade térmica para uma dissipação eficaz do calor. O preto também é utilizado para codificação por cores em algumas aplicações, especialmente em instalações elétricas e de canalização, para facilitar a identificação. Por último, a cor preta ajuda a disfarçar impressões digitais, manchas e pequenos riscos.
O que acontece durante o processo de anodização preta?
A anodização preta segue etapas definidas que envolvem a preparação da superfície, a oxidação eletrolítica, a coloração da superfície e a selagem da camada de óxido.
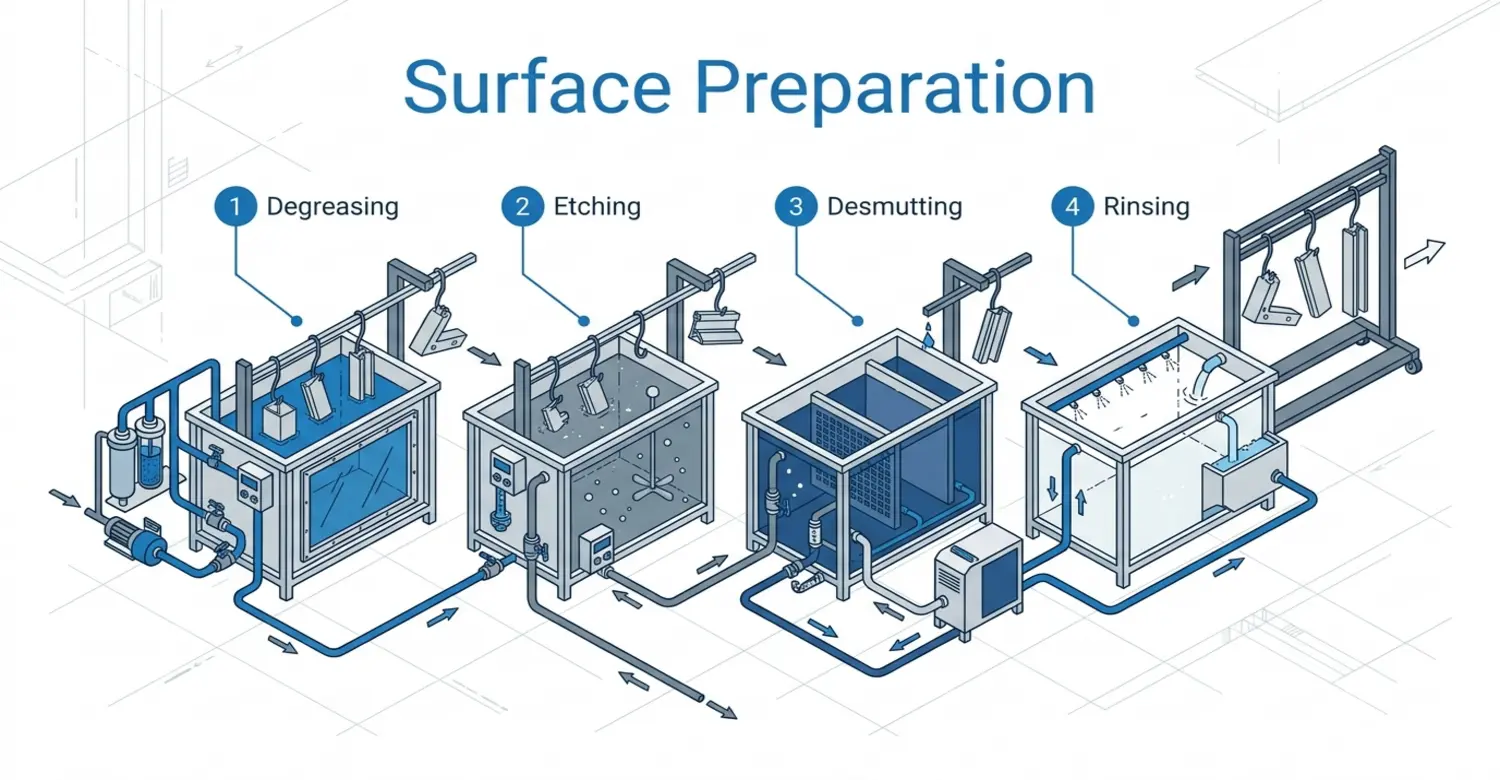
1. Preparação da superfície
A anodização preta começa com a peça de alumínio já maquinada. As diferentes ligas de alumínio afetam o aspeto do produto final. Por exemplo, as ligas 6061 e 6063 apresentam um excelente aspeto final em comparação com a liga de alumínio 2024. Ao realizar a preparação da superfície, deve também tratar arranhões, marcas de maquinagem, marcas de ferramentas e amolgadelas. Se não resolver estes problemas antes da anodização, eles ficarão visíveis após o processo. A anodização não disfarça os defeitos da superfície.
Limpeza e Desengorduramento
Depois de selecionada a liga de alumínio adequada e de preparada a superfície, o passo seguinte é a limpeza e a desengorduramento. Este primeiro tratamento químico remove gordura, fluidos de corte, óleos de maquinagem, sujidade e contaminantes orgânicos. Estes resíduos de óleo têm de ser removidos para evitar uma anodização irregular, problemas de aderência, a remoção de áreas claras e possíveis riscas.
Gravação alcalina
Após o primeiro tratamento químico, a etapa seguinte é a gravação alcalina. O alumínio é imerso numa solução alcalina de gravação para remover seletivamente uma quantidade controlada de material, resultando numa superfície mais uniforme. A solução alcalina de gravação mais comum é o hidróxido de sódio. Este processo baseia-se na seguinte reação química.
Al + OH⁻ + 2H₂O → Al(OH)₄⁻
Embora a reação seja complexa, o objetivo do processo de fabrico é remover a camada superficial. Isto permite obter uma superfície com características uniformes, criando um ambiente propício à anodização condutora.
A gravação pode ser classificada como leve ou intensa, dependendo do estado do alumínio a ser preparado. A gravação leve produz um aspeto relativamente usinado. A gravação intensa reduz a visibilidade das marcas de usinagem e resulta num aspeto mais mate. No entanto, a gravação tem de ser controlada. Se for feita em excesso, pode alterar as arestas vivas, reduzir a precisão dimensional e aumentar a rugosidade da superfície.
Remoção de resíduos e enxaguamento
A decapagem alcalina pode dar origem a resíduos de liga. Estes resíduos são os elementos de liga que permanecem na superfície do alumínio. Entre essas ligas contam-se o cobre, o zinco, o ferro e o magnésio. Para remover esses resíduos, o produto é imerso num banho desoxidante ou desresiduante.
Em todas as fases da preparação, é importante realizar uma lavagem eficaz para evitar a contaminação cruzada de uma fase para a seguinte. A fase de preparação pode ser resumida da seguinte forma:;
Desengorduramento → Decapagem → Enxaguamento → Remoção de resíduos → Enxaguamento
2. Anodização eletroquímica
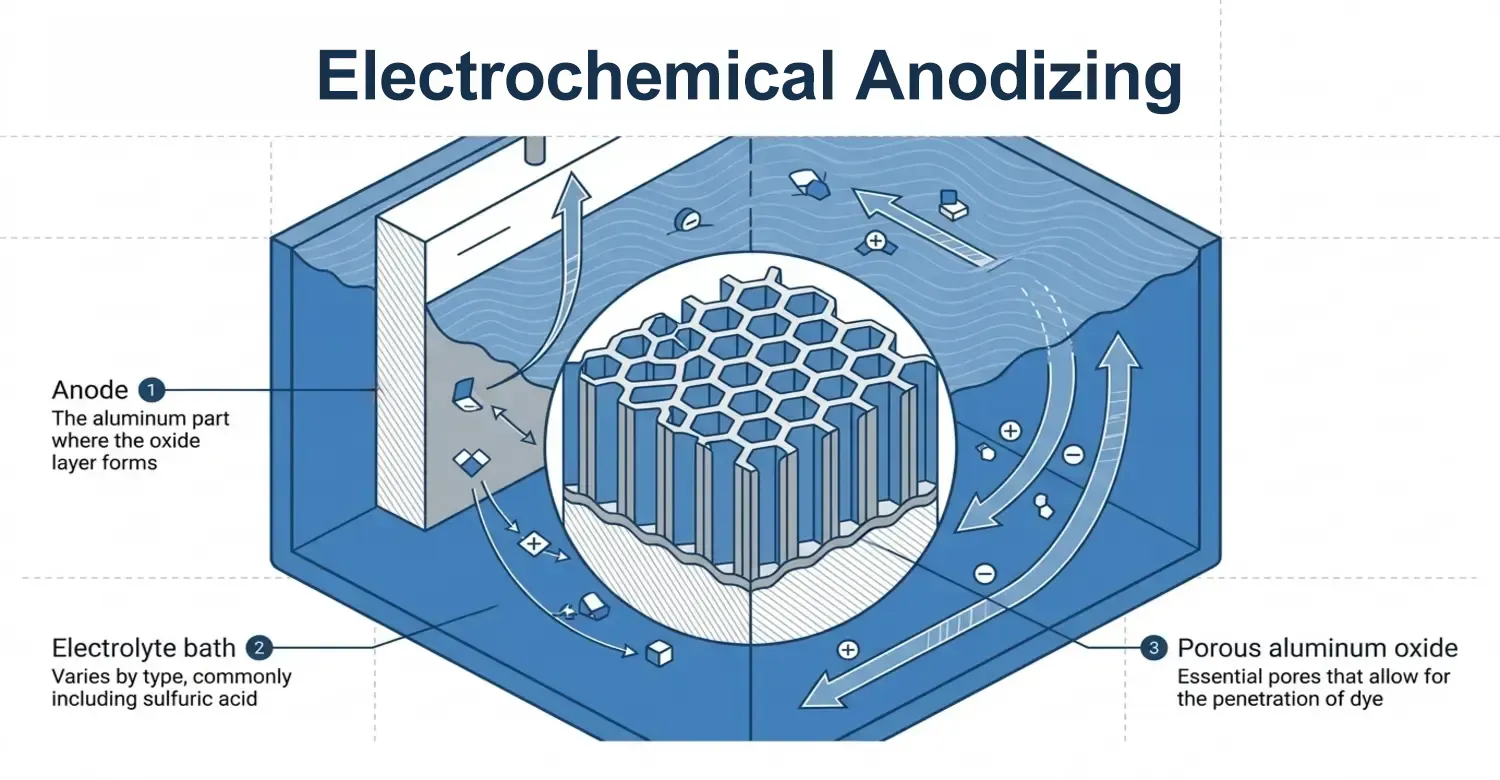
Este é o processo principal da anodização preta. Aqui, criam-se um ânodo e um cátodo numa célula eletrolítica para que o processo eletroquímico tenha lugar.
Na célula, o alumínio limpo é utilizado como ânodo. Tanto o ânodo como o cátodo são imersos no banho de eletrólito, que varia consoante o tipo de anodização. Por exemplo, no caso da anodização do Tipo II, o banho inclui ácido sulfúrico. A corrente elétrica faz com que a superfície do alumínio reaja com os compostos químicos presentes no eletrólito, formando óxido de alumínio poroso (Al₂O₃).
2Al + 3H₂O → Al₂O₃ + 6H⁺ + 6e⁻
O óxido poroso é essencial no processo de anodização preta. Os poros permitem a penetração do corante. A camada de óxido forma-se na superfície superior, imediatamente acima da camada de barreira.
A espessura da camada de revestimento de óxido depende de vários fatores, tais como a tensão aplicada, a densidade de corrente, a temperatura do banho, a concentração do eletrólito e a liga de alumínio utilizada. A anodização fina pode resultar numa espessura de 5–10 µm, enquanto a anodização dura pode produzir uma camada de óxido com uma espessura de 25–50+ µm.
Após o processo de anodização, a peça é retirada do banho e enxaguada cuidadosamente. Este enxaguamento ajuda a remover os resíduos de eletrólito. O enxaguamento deve ser realizado de forma adequada para evitar coloração irregular, manchas e defeitos na superfície.
3. Coloração da superfície
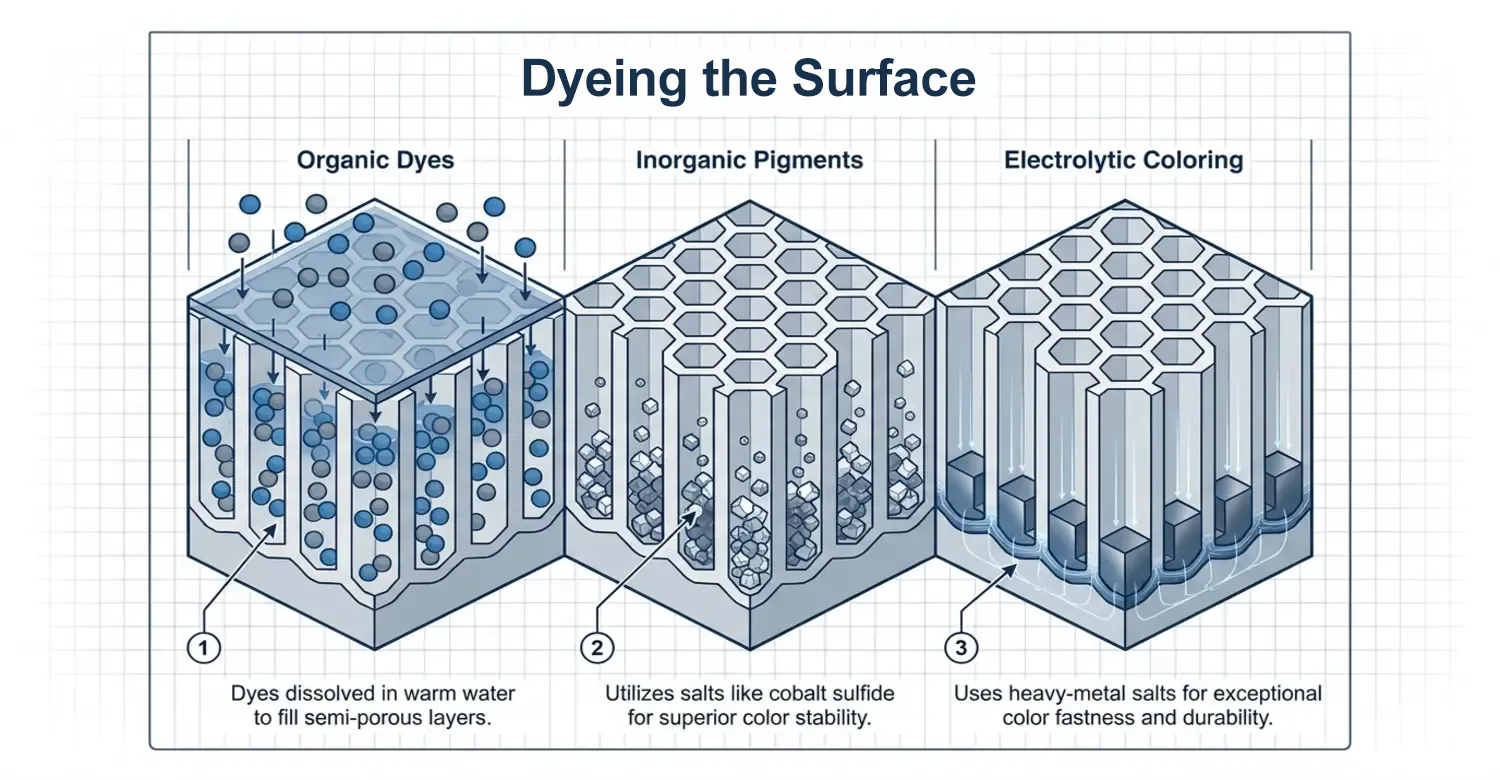
A camada de óxido de alumínio formada pela anodização química possui poros que facilitam a penetração do corante preto na superfície do alumínio. Existem três técnicas de tingimento que pode utilizar para aplicar a cor preta na superfície da peça;
Pigmentos orgânicos
Estes corantes são dissolvidos em água morna e, em seguida, colocados no banho de tingimento. A peça é colocada no banho de tingimento e o corante penetra na superfície semiporosa da camada anódica. O corante preto demora mais tempo a dissolver-se do que as cores mais claras.
Pigmentos inorgânicos
Estes pigmentos não são solúveis em água. Os pigmentos inorgânicos produzem revestimentos com excelente resistência à luz. Para a anodização a preto, as peças podem ser produzidas com sais inorgânicos de sulfureto de cobalto.
Tingimento eletrolítico
Após a anodização padrão, as peças são colocadas num banho eletrolítico separado que contém sais de metais pesados. A camada anódica funciona como cátodo e é colocado um elétrodo de aço inoxidável no banho. Os sais metálicos são então depositados no fundo dos poros. São utilizados sais de níquel, cobalto e estanho para produzir diferentes cores num processo exclusivo que resulta em peças com uma excepcional solidez da cor.
Vedação
A camada de óxido porosa deve ser selada após a coloração, para fechar ou hidratar os poros. A selagem ajuda a melhorar a resistência à perda de cor, às manchas, à corrosão e ao ataque químico. Uma das formas de selagem é a selagem com água quente, na qual o componente anodizado é imerso em água desionizada quente. Este tratamento hidrata a camada de óxido de alumínio, transformando-a numa estrutura estável de óxido de alumínio hidratado. A outra forma de selagem é a selagem com acetato de níquel, que mantém uma boa estabilidade da cor e resistência à corrosão. Outras formas incluem a selagem a frio e composições químicas de selagem exclusivas.
Quais são os diferentes tipos de anodização preta?
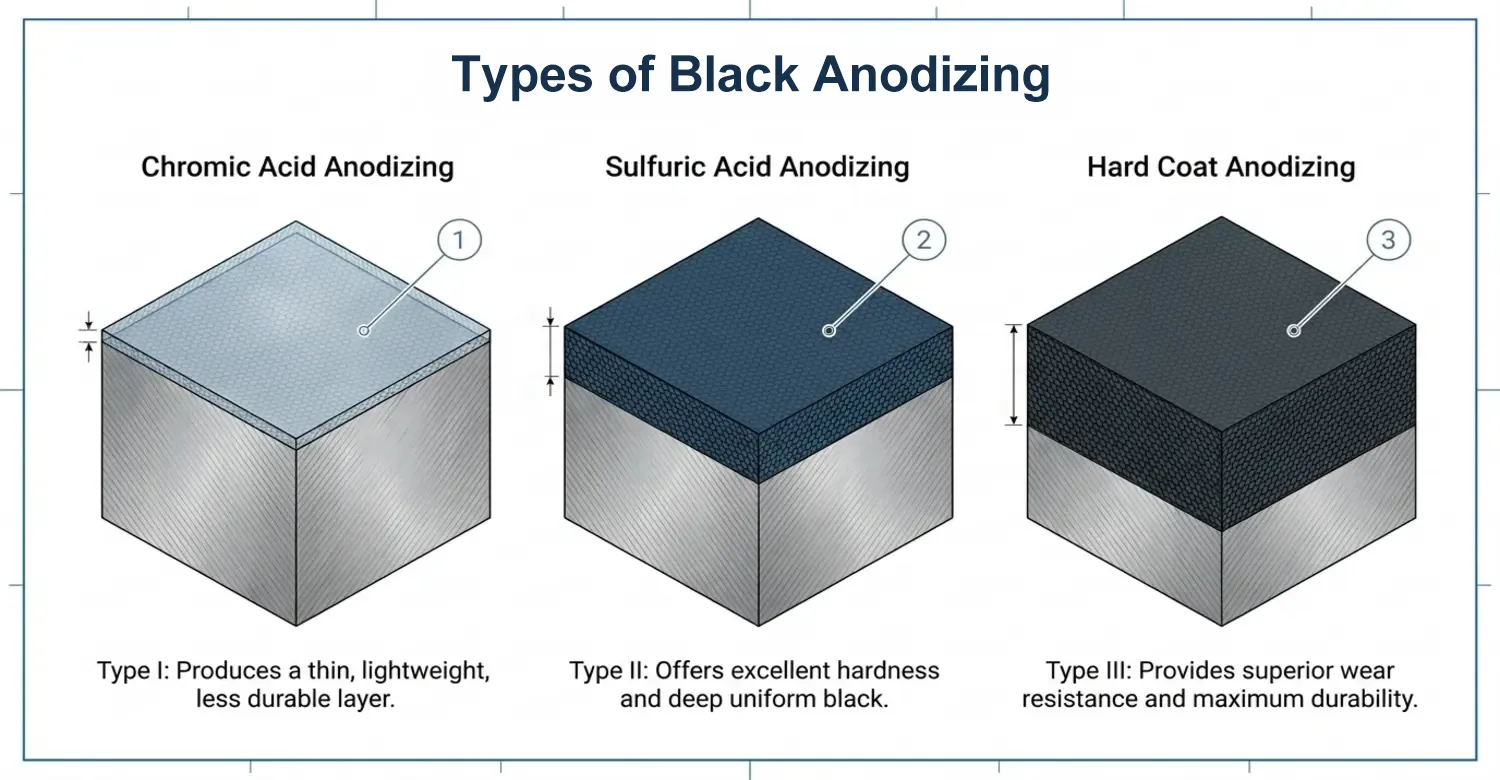
A anodização preta pode ser classificada em três tipos, consoante o tipo de eletrólito utilizado.
Anodização com ácido cromico do tipo I
Este tipo de anodização é pouco comum. Utiliza ácido crómico como eletrólito. Este processo de anodização produz uma camada de óxido mais fina do que outros processos. A espessura varia entre 0,0001 e 0,0003 polegadas. A camada de óxido é menos duradoura, embora ofereça alguma resistência à corrosão. A cor preta produzida por este processo é irregular. A anodização do Tipo I é utilizada em casos em que o peso é um fator crítico, como na indústria aeroespacial. Resulta em peças leves, mas a durabilidade não é uma consideração importante na sua aplicação.
Anodização com ácido sulfúrico do tipo II
A anodização do tipo II, também conhecida como anodização com ácido sulfúrico, é o método mais comum utilizado para a anodização preta. Este processo utiliza ácido sulfúrico como eletrólito para criar uma camada de óxido uniforme sobre o alumínio. A camada de óxido neste tipo de anodização tem uma espessura de 0,0002 a 0,001 polegadas. Esta camada de óxido proporciona uma excelente dureza superficial e resistência à corrosão. A superfície porosa permite uma coloração eficaz, resultando num acabamento preto profundo e uniforme. A anodização do tipo II é ideal para peças automóveis, componentes arquitetónicos e eletrónica de consumo.
Anodização de revestimento duro do tipo III
Este tipo de anodização é, por vezes, designado simplesmente por «anodização dura». Utiliza ácido sulfúrico mais concentrado. É adequado para condições mais adversas e produz camadas de óxido com até 0,002 polegadas de espessura. A camada de óxido resultante apresenta propriedades superiores de resistência ao desgaste e durabilidade em comparação com a anodização do Tipo II. Esta anodização permite uma coloração eficaz, apesar de o acabamento ser mais mate e menos vibrante. As aplicações da anodização dura incluem componentes militares, armas de fogo e maquinaria industrial.
Conclusão
A anodização preta é um processo essencial para melhorar a resistência, a durabilidade e o aspeto do alumínio e de outros metais. Quer seja necessária para fins industriais, automóveis ou decorativos, a anodização preta proporciona um acabamento duradouro, funcional e esteticamente agradável. Ao compreender o processo, os benefícios e as aplicações da anodização preta, poderá tomar decisões informadas sobre quando e como utilizar esta técnica nos seus projetos.
Referência
[1] Organização Internacional de Normalização (ISO). (2018). ISO 7599:2018 Anodização do alumínio e das suas ligas — Especificação geral para revestimentos por oxidação anódica. Plataforma de Navegação Online da ISO (OBP). https://www.iso.org/obp/ui/#iso:std:iso:7599:ed-3:v1:en
[2] ScienceDirect. (s.d.). Anodização – Visão geral da ciência dos materiais. Temas do ScienceDirect. https://www.sciencedirect.com/topics/materials-science/anodizing

















 PT
 EN
 ES
 FR
 DE
 IT
 NL
 PL
 AR
 JA
 KO
 ZH