
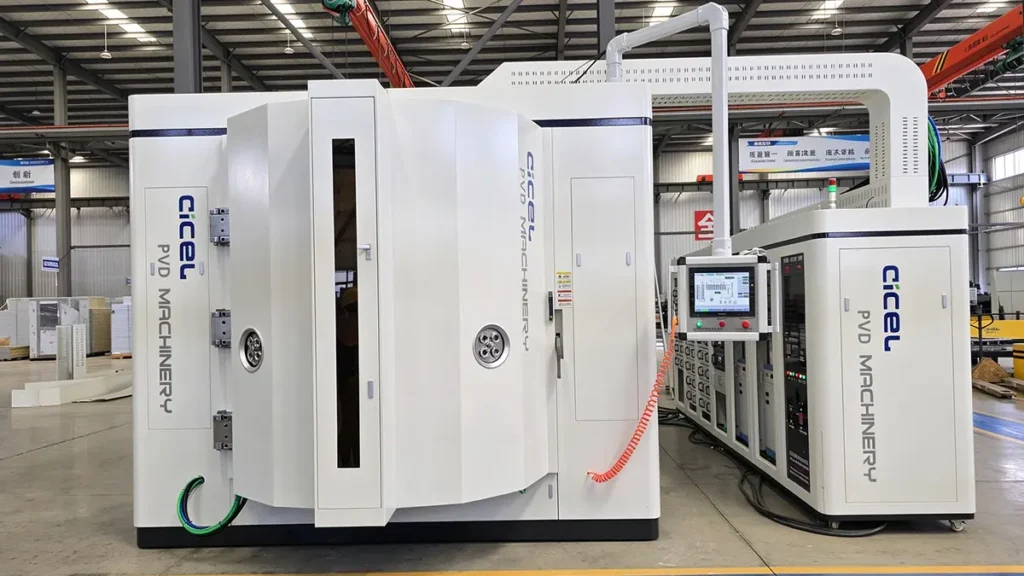
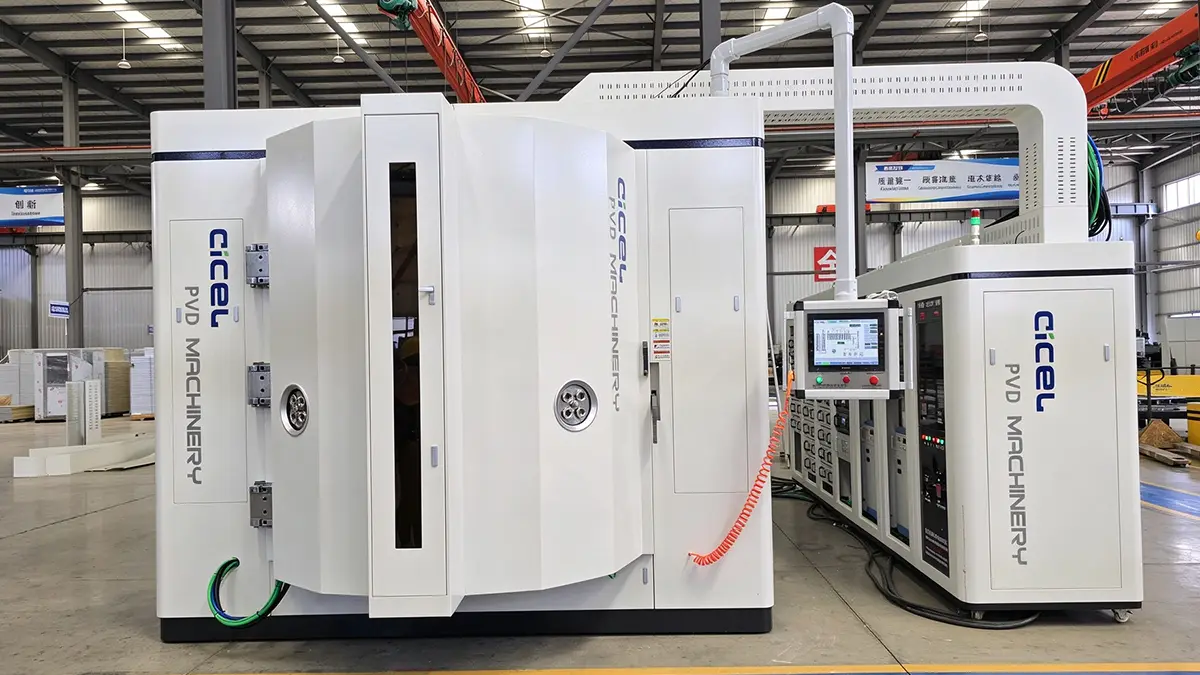
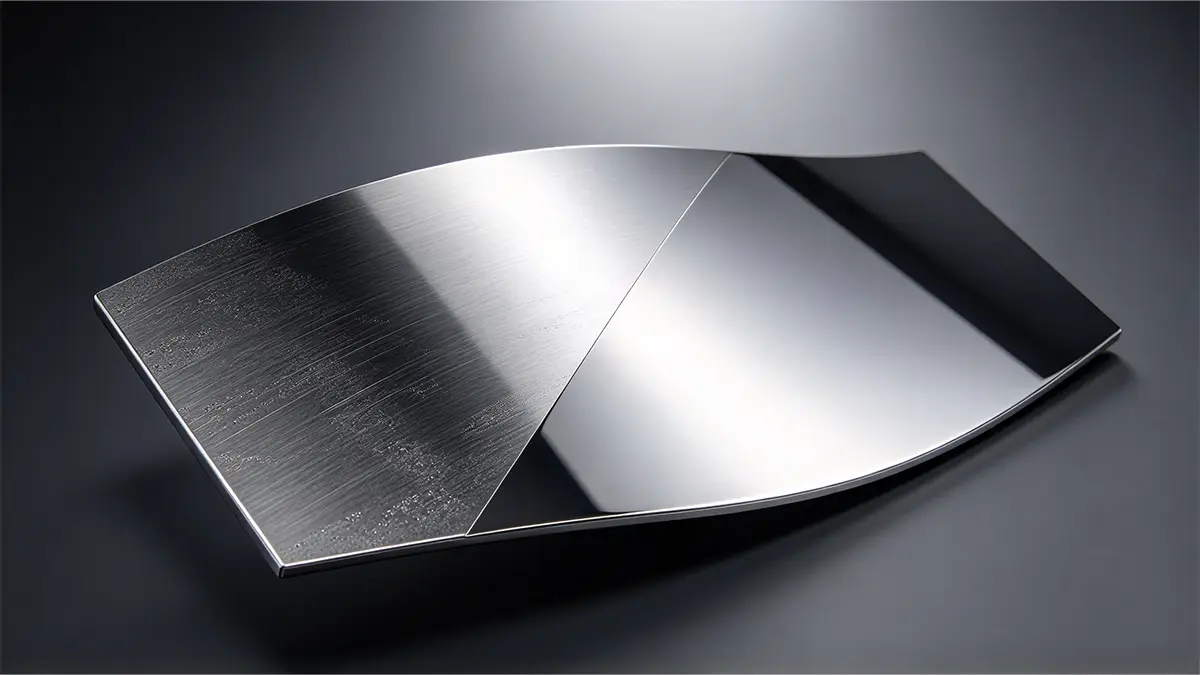
コーティングは、製造工程における仕上げの重要な要素です。コーティングは、損傷、腐食、摩耗から素材を保護します。コーティングを施すことで、素材の外観の向上、性能の向上、洗浄の容易化、環境負荷の低減、省エネ、機能性の向上を実現できます。 こうしたコーティングによる性能向上を実現するために用いられる多くの手法の中でも、物理気相成長(PVD)コーティングは、一部のメーカーにとって好まれる手法の一つです。これは、真空環境下で固体材料を気化させ、純粋な材料または合金コーティングとして基板上に堆積させる、さまざまな薄膜堆積技術の一種です。 PVDコーティングでは、金属やその他の固体材料が物理的な手段によって気化され、その後、基板材料上に堆積されます。これは、前駆体を熱によって気化させる化学気相成長(CVD)とは対照的です。
PVDの概要
PVDにはいくつかの高真空薄膜形成技術が含まれており、その中でもスパッタリングと陰極アーク蒸着が最も代表的なものです。 これらのプロセスでは、チャンバーを真空引きした後、低圧の不活性ガス(一般的にはアルゴン)を充填します。固体コーティング材料(ターゲット)は、エネルギーを帯びたイオンの衝突(スパッタリング)または大電流の電気アーク(陰極アーク)によって蒸発されます。 蒸発した原子は真空中を移動し、基板(部品)上に堆積します。この低温での原子堆積という特性により、PVDは高温を伴う熱蒸発法とは一線を画しており、極端な高温に耐えられない部品には好ましい技術となっています。
PVDコーティングプロセスとは何ですか?
PVDコーティングは、表面処理から始まる多段階のプロセスです。このプロセスは、4つの段階に分類することができます。
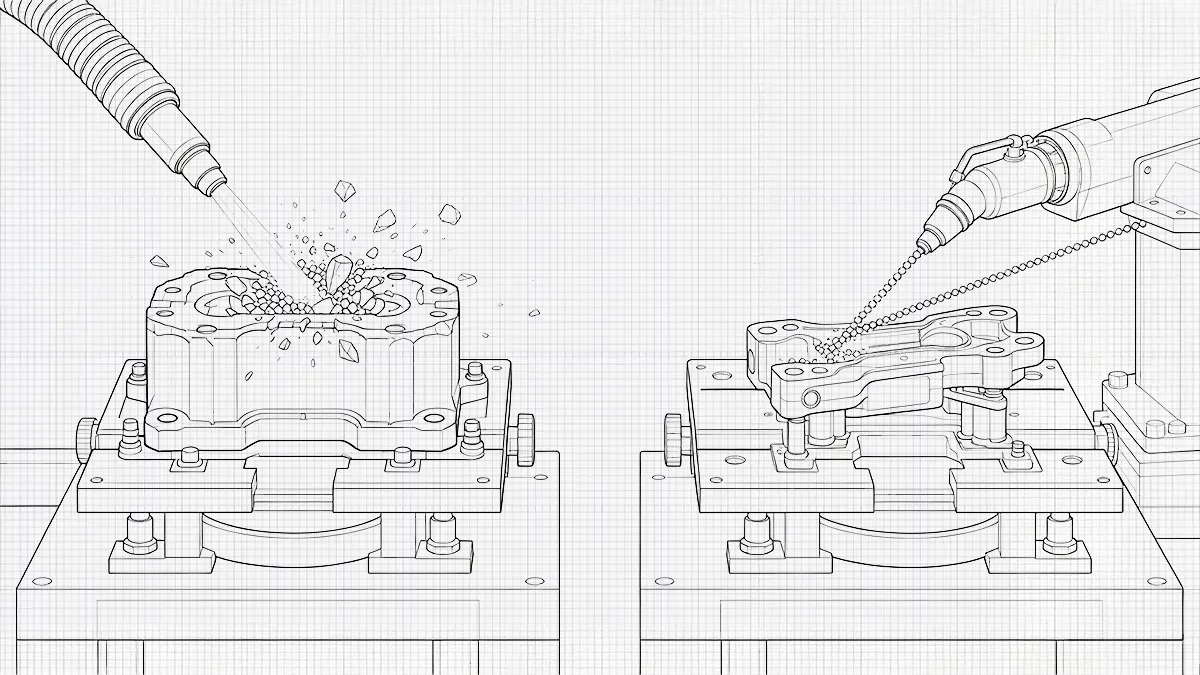
第1段階:表面処理
適切な下地処理は、最終製品の品質に大きな影響を与えます。完璧なコーティングには、完璧な下地が不可欠です。早期の劣化を防ぐためには、下地を完璧に洗浄する必要があります。下地処理により、残留冷却油、微細な粉塵、指紋などの汚染物質が除去されます。これらの汚染物質は弱点となり、コーティングが重要な分子結合を形成するのを妨げます。
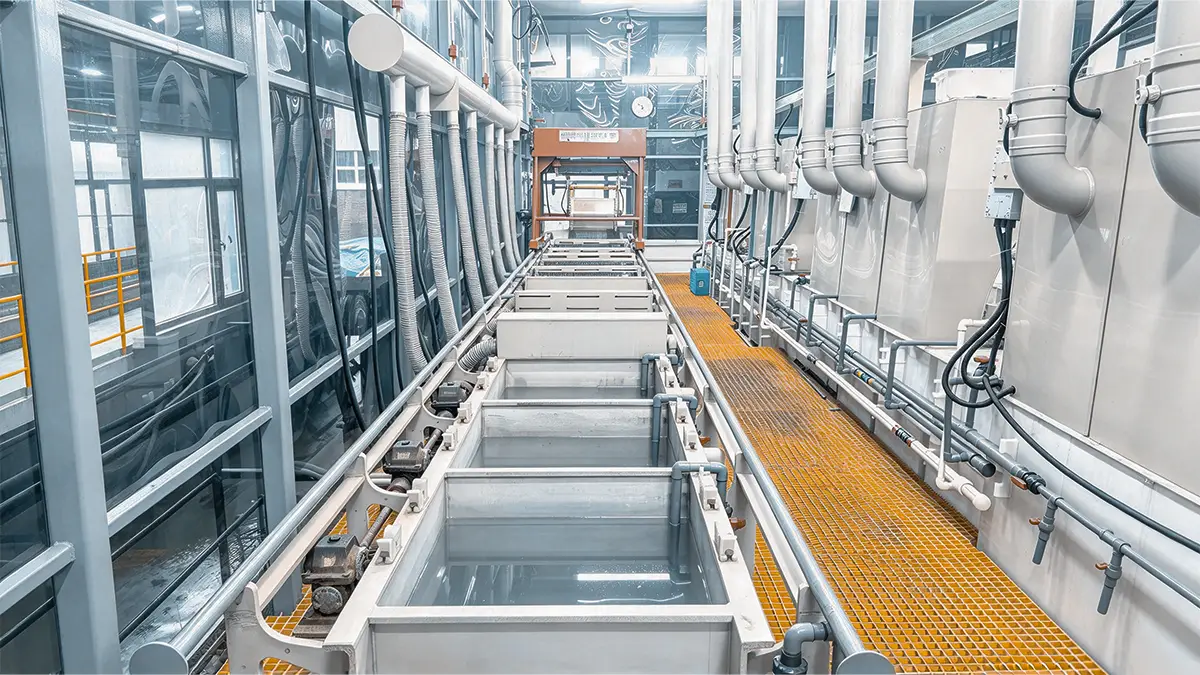
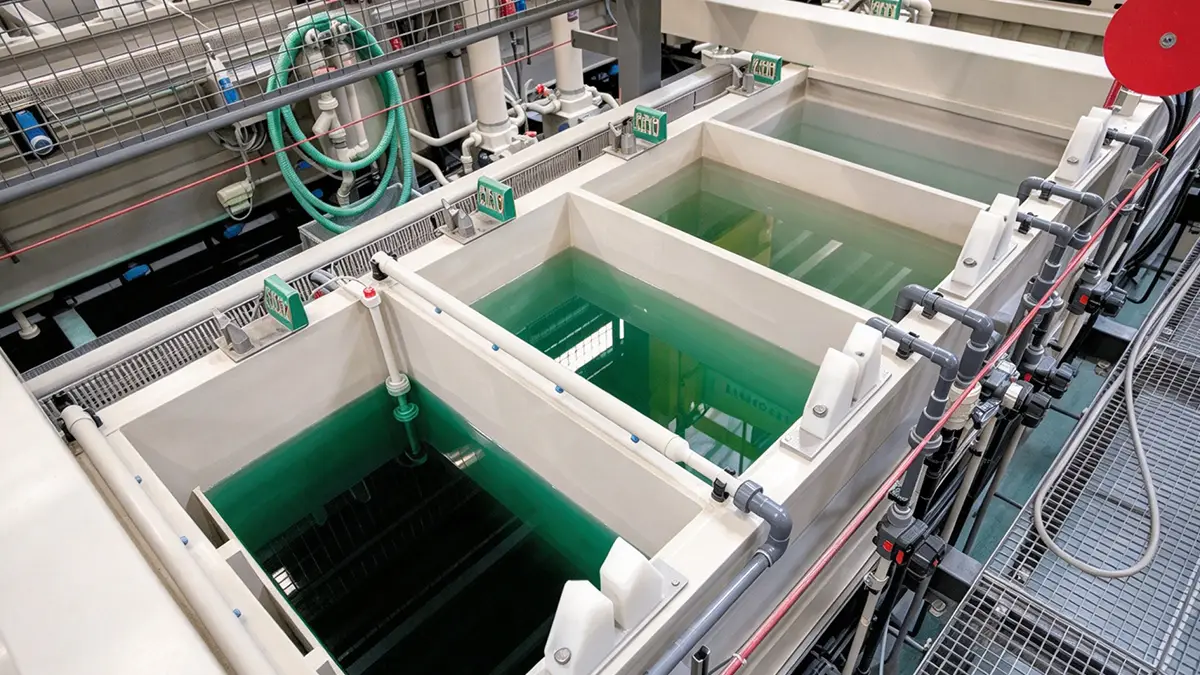
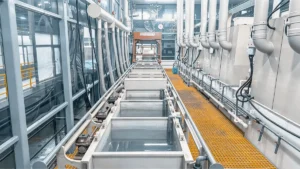
表面洗浄には、3段階のチェック体制を採用しています。まず、洗浄を開始する前に、すべての品目を目視検査し、目立つ汚れや物理的な損傷がないかを確認します。この検査で見落としがあると、汚染物質が材料に付着し、エラーの原因となる可能性があります。 検査後、部品の洗浄を行います。メーカー各社は、効果的な洗浄を保証するために超音波洗浄槽を好んで使用しています。この装置は、高周波の音波を利用して溶液全体に微細な洗浄気泡を発生させます。超音波洗浄は、手作業では洗浄できない微細な細孔や奥深い溝にまで届き、汚染物質を振り落とします。
洗浄後、純水を用いて洗浄剤を洗い流します。化学物質の残留がないことを確実にするため、洗浄を数回繰り返し行い、金属表面処理工程における有害物質の排出を削減するという連邦排水ガイドラインに準拠しています。 [1]。その後、部品は、微量の水分も残らないよう、温度管理された加熱環境下で丁寧に乾燥されます。続いて最終検査が行われます。これにより、部品が分子レベルの清浄度に関する厳しい基準を満たしていることが確認されます。この厳格なアプローチこそが、コーティングの長期的な成功を左右する最大の要因です。
第2段階:固定と高真空の達成
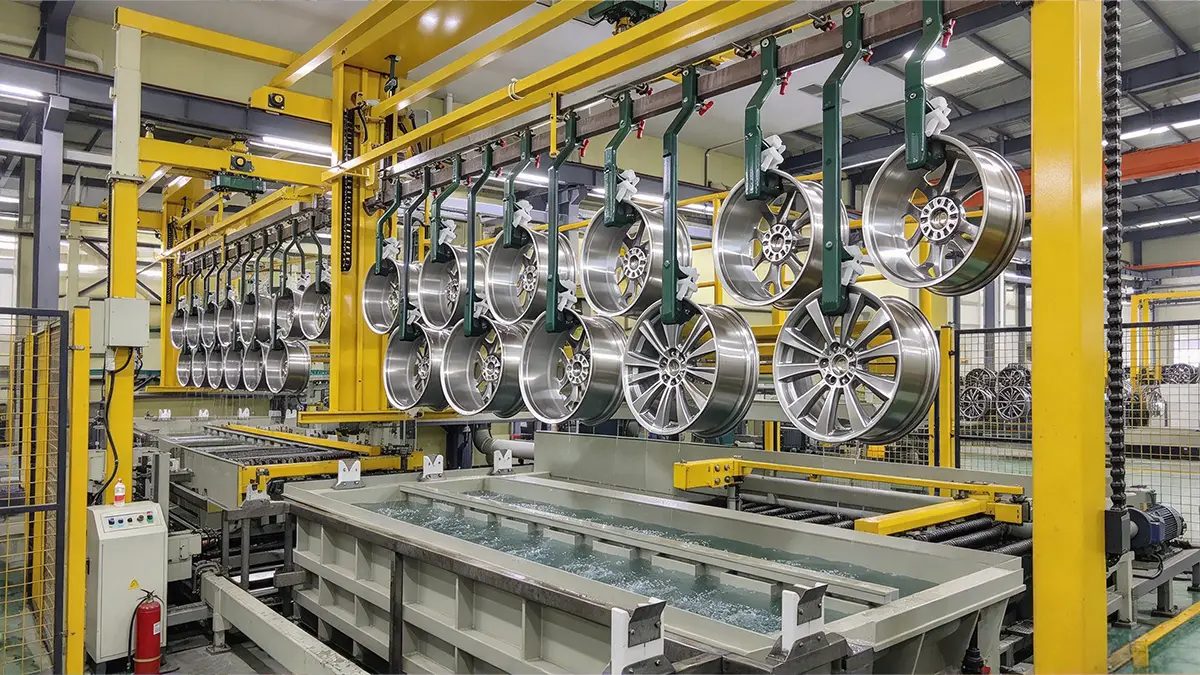
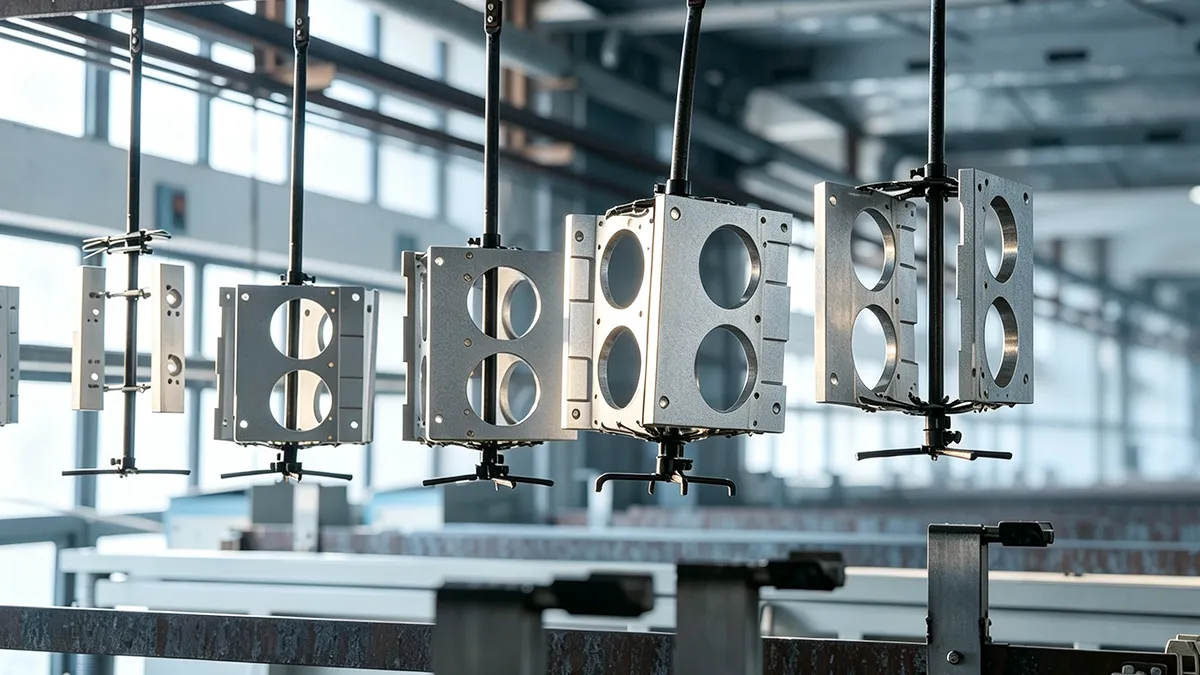
表面処理の後、次のステップは原子レベルでの変質を行うための環境を整えることです。固定には、すべての角度が適切に設定されるよう、専門的な知識が必要です。 部品は単に放り込むのではなく、特注の治具に確実に固定する必要があります。治具による固定により、コーティング源からすべての重要な表面へ障害物のない視線が確保されます。これは、バッチ内のすべての部品において、一貫した膜厚と均一な被覆を実現するために不可欠です。
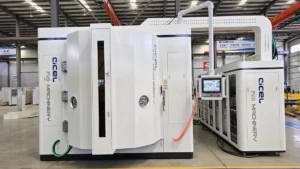
固定後、チャンバーは密閉され、排気プロセスが開始されます。このプロセスでは、強力な真空ポンプによって大気中の空気がほぼすべて除去され、圧力が高真空まで低下します。高真空には重要な役割があります。もし空気分子が残っていると、成膜中にコーティング原子と衝突し、それらを跳ね返してしまうからです。 高真空状態にすることで、コーティング用原子がソースから部品まで妨げられることなく移動し、より純度が高く、密度が高く、強度の強い膜が形成されます。
この工程の次のステップは、熱処理です。部品を特定の温度まで予熱します。この熱処理により、衝突時にコーティングの原子が効果的に結合しやすくなります。
第3段階:物理気相成長法
これが、分子アーマーが形成されるコーティングプロセスです。制御された真空環境の中で、固体のコーティング材料(ターゲット)がプラズマ雲へと変化します。この一連のプロセスには、3つの重要なステップが含まれます。
陰極アーク蒸着. ターゲット材料に極めて大きな電流を流します。これにより強力な電気アークが発生し、固体材料が瞬時に気化して、高エネルギーの荷電粒子(プラズマ)の雲が放出されます。この方法は、切削工具のような高応力用途で求められるような、最も高密度で硬いコーティングを形成するのに極めて適しています。
批評家の反応: この段階で、窒素や炭素などの反応性ガスが、戦略的にチャンバー内に導入される。このガスは、プラズマ中の金属蒸気イオンと即座に結合する。
『ボンド』: コーティング対象の部品には、制御された電気バイアス(負電荷)が印加されます。プラズマ原子は正電荷を帯びているため、このバイアスによってプラズマ原子が表面に向かって劇的に引き寄せられます。プラズマ原子は単に浮き落ちてくるだけでなく、加速されて結合を余儀なくされるため、原子レベルで驚異的な密着性が確保されます。必要な膜厚は通常、1~5マイクロメートルです。
第4段階:冷却、品質保証、および出荷
コーティングが十分に施された後、チャンバー内の温度を徐々に、かつ慎重に下げます。この制御された冷却サイクルは極めて重要です。急激な冷却を行うと、形成されたばかりのコーティング層に熱応力や微細な亀裂が生じ、その有効性が完全に損なわれる恐れがあります。安全に冷却された後、部品は治具から取り外されます。 その後、密着度試験、膜厚測定、外観および性能検査を含む厳格な品質管理が行われます。
PVDコーティングにはどのような種類がありますか?
PVDコーティングの種類によって、それぞれ異なる長所と短所があります。
窒化チタン(TiN)
これはおそらく最もよく知られているPVDコーティングであり、その主な理由は金色をしているためです。高い硬度を持ち、多くの基材において耐摩耗性を著しく向上させます。切削工具、金型、医療器具、装飾用金具などに広く使用されています。 医療機器の場合、TiNの堅牢な構造は、連邦政府の医療用蒸気滅菌プロトコルで要求される、繰り返される過酷な熱サイクルに耐えることができます。 [2]. こうした用途において、TiNコーティングは耐久性と美観の両面での利点をもたらします。その主な制限は、切削温度が高くなる場合に現れ、そのような状況では、AlTiNやTiAlNといったより高度なコーティングの方が、長期的に見て優れた耐久性を発揮します。
炭窒化チタン(TiCN)
このコーティングは、TiNの構造に炭素を添加して作られます。その結果、硬度が高まり、摩擦が低減されるため、摩耗が激しい加工条件で有用です。TiCNは、工具インサート、プレス金型、および摩耗が激しい摩耗部品に一般的に用いられます。 その一方で、コーティングの設計や厚さによってはTiCNの脆性が高まる可能性があるため、衝撃荷重については慎重に検討する必要があります。
チタン・アルミニウム窒化物(TiAlN/AlTiN)
TiAlNおよびAlTiNコーティングは、高温環境、特にドライ加工や高速加工向けに設計されています。高温下では、これらのコーティングは酸化抵抗性を向上させる保護用の酸化アルミニウム層を形成します。
窒化クロム(CrN)
耐食性と耐摩耗性が同等に重要とされる場合、窒化クロム(CrN)がしばしば選ばれます。TiNと比較して、多くの環境下で一般的に優れた耐酸化性と低い摩擦係数を示します。CrNは、自動車部品、機械部品、工作用工具、および一部の医療機器に広く使用されています。湿気や弱酸・弱アルカリ、あるいは繰り返しの温度変化にさらされる部品には、特に適した選択肢です。
以下の表は、産業用設備に適用可能なさまざまな種類のPVDコーティングを比較したものです。
| コーティング | 典型的な外観 | 代表的な硬度 | 代表的な用途の特徴 |
|---|---|---|---|
| TiN | ゴールド | 約2,500~2,800 HV | 耐摩耗性、汎用工具 |
| TiCN | 赤褐色/青灰色 | 約2,800~3,500 HV | 硬度と耐摩耗性の向上 |
| CrN | シルバー/グレー | 約2,000~2,300 HV | 耐食性、プラスチック加工 |
| AlTiN | ダークグレー/アントラサイト | 約3,200~3,300 HV | 高温および摩耗環境での用途 |
| DLC | ブラック/アントラサイト | 約1,500~2,500 HV | 低摩擦および摺動摩耗 |
| ZrN | 淡い金色 | 約2,000~2,500 HV | 耐摩耗性および装飾用途 |
射出成形製造において、PVDコーティングはどのような役割を果たすのでしょうか?
金型の表面硬度の向上
TiN、CrN、TiAlNなどのPVDコーティングを構成する材料は、極めて高い硬度を備えています。この特性により、金型の耐摩耗性が大幅に向上し、耐用年数が延びます。
カビによる表面腐食の防止
一部のプラスチックは、射出成形中に腐食性ガス(塩素やフッ素など)を放出することがあります。PVDコーティングは金型表面に緻密な保護層を形成し、腐食を防ぎます。
摩擦と摩耗の低減
PVDコーティングの滑らかな表面と低い摩擦係数により、射出成形時の摺動や接触による摩耗が軽減され、生産効率が向上します。
耐熱性
PVDコーティングは優れた耐熱性を示し、高温の射出成形環境下でも安定した性能を維持します。このため、高融点のプラスチック材料の加工に適しています。
離型性能の向上
PVDコーティングは、密着性が低く耐熱性が高いため、プラスチックが金型表面に付着するのを最小限に抑え、離型性を向上させます。
概要
物理気相成長法(PVD)は、部品の耐久性、性能、および寿命を向上させる、極めて効果的な表面処理技術です。成膜プロセスや特定の材料特性(TiNやCrNなど)を理解することで、製造業者は自社のニーズに最適なコーティングを容易に選択することができます。 最終的には、射出成形のような過酷な用途に適切なPVDコーティングを適用することで、摩耗の低減、効率の向上、そして部品品質の安定化が実現されます。
参考
[1] 米国環境保護庁(EPA)。(発行年不明)。. 金属表面処理排水ガイドライン(40 CFR 第433部). EPAの産業排水ガイドライン。出典: https://www.epa.gov/eg/metal-finishing-effluent-guidelines.
[2] 米国疾病予防管理センター(CDC)。(2008年)。 蒸気滅菌 | 消毒・滅菌ガイドライン. 新興・人獣共通感染症国立センター(NCEZID)。出典: https://www.cdc.gov/infectioncontrol/guidelines/disinfection/sterilization/steam.html

 JA
 EN
 ES
 FR
 DE
 IT
 PT
 NL
 PL
 AR
 KO
 ZH