

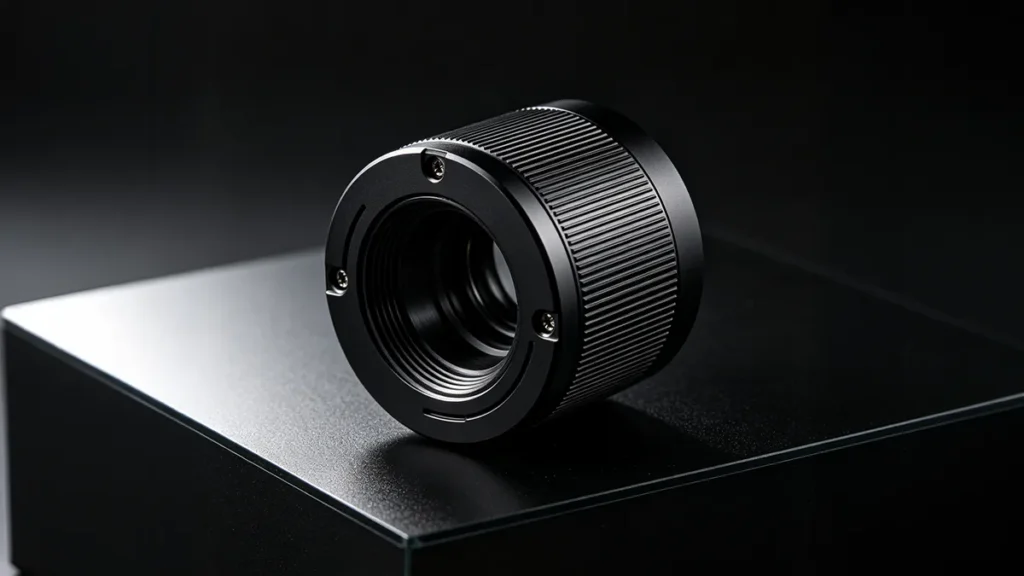
Imagina a un fotógrafo haciendo fotos sobre el terreno. Cuando observas más de cerca el objetivo de la cámara, te das cuenta de que está protegido por lo que parece ser plástico. En realidad, la carcasa del objetivo está fabricada en aluminio. Está recubierta de tal forma que parece plástico. El proceso que utilizan los fabricantes para recubrir la superficie de aluminio de color negro se denomina anodizado negro. La superficie negra mate resultante absorbe la luz parásita, lo que reduce los reflejos internos y el destello de la lente. Además, con el anodizado negro, el acabado no se descascarilla como la pintura al cabo de un tiempo, independientemente de las condiciones ambientales a las que se vea sometido.
Pero, ¿cómo funciona el anodizado negro? En esta guía, analizamos en profundidad el concepto que hay detrás del anodizado negro, explicando el proceso, el teñido y el sellado.
¿Qué es el anodizado negro?
El anodizado negro es un proceso electroquímico que aumenta el espesor de la capa de óxido natural del aluminio, lo que lo hace más duro y resistente a la corrosión; por lo general, cumple con las estrictas normas internacionales relativas a los recubrimientos de oxidación anódica. [1]. El proceso de anodizado negro no difiere del proceso de anodizado habitual. El objetivo principal del anodizado es aumentar el espesor y la resistencia a la corrosión de un metal (principalmente el aluminio). Sin embargo, el anodizado negro tiene otras finalidades además de esta mejora de la resistencia. Es uno de los métodos de anodizado más utilizados debido al uso generalizado del negro en el mundo real.
¿Cuál es la función del anodizado negro?
El proceso de anodizado en general cubre la mayoría de las funciones que desempeña el anodizado negro. Sin embargo, hay razones específicas por las que los ingenieros eligen el negro en lugar de otros colores.
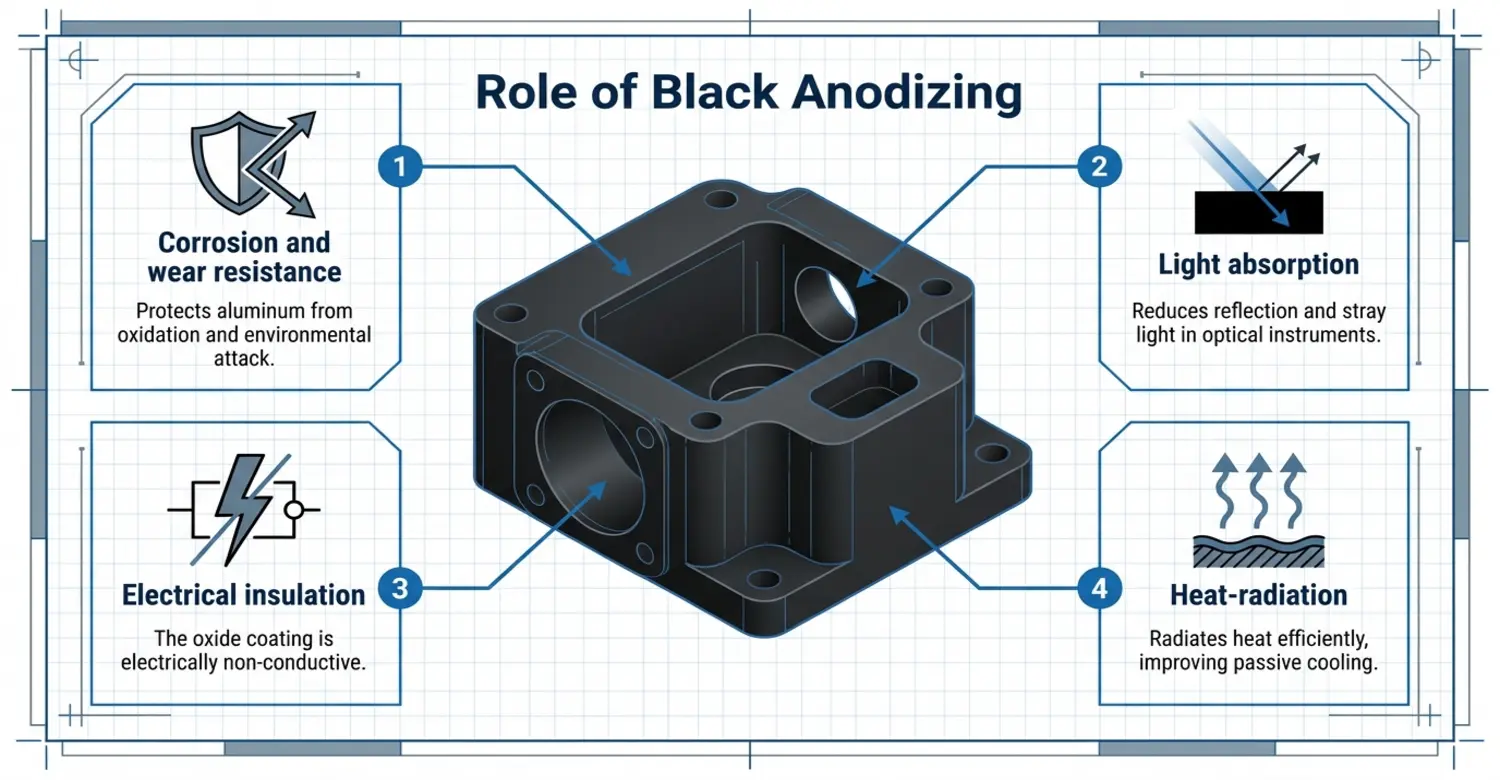
Uno de los objetivos del anodizado negro es mejorar la resistencia a la corrosión y al desgaste. La capa de óxido resultante del anodizado protege el aluminio de la oxidación y de los efectos del entorno. Además, el espesor de la capa de óxido de aluminio endurece la superficie, lo que la hace más resistente a los arañazos y a la abrasión. Estas ventajas del anodizado se aplican a piezas de automoción, piezas mecanizadas con CNC y herrajes náuticos.
La segunda función del anodizado es realzar el valor estético del producto. El acabado negro satinado de alta calidad oculta las marcas de mecanizado en los productos. Esto mejora el aspecto estético de los aparatos electrónicos de consumo, los cuerpos de las cámaras y los productos de lujo. También optamos por el anodizado negro para mejorar la absorción de la luz. La superficie negra reduce el reflejo y la luz difusa, una propiedad óptica fundamental ampliamente reconocida en la ciencia de los materiales para instrumentos de alta precisión. [2]. Esto se aplica habitualmente en instrumentos ópticos, telescopios, cámaras y sistemas láser. El exceso de luz se considera ruido, lo que afecta a la calidad de las imágenes obtenidas.
El anodizado también contribuye al aislamiento eléctrico. La capa de óxido es eléctricamente no conductora en las carcasas de los componentes electrónicos y en los propios componentes eléctricos. Por último, el anodizado negro se utiliza en superficies destinadas a la radiación de calor (emisividad). Las superficies anodizadas en negro irradian calor de forma eficiente, lo que mejora la refrigeración pasiva en los disipadores térmicos y las carcasas de los LED.
¿Por qué es importante el color negro?
El colorante negro del anodizado negro apenas contribuye a la resistencia al desgaste y a la corrosión. El colorante se añade a la capa de óxido anodizado para modificar su aspecto. Sin embargo, el color negro en este tipo de anodizado es importante para reducir el deslumbramiento y los reflejos no deseados, crear un aspecto profesional y de alta gama, y aumentar la emisividad térmica para una disipación eficaz del calor. El negro también se utiliza para la codificación por colores en algunas aplicaciones, especialmente en electricidad y fontanería, para facilitar la identificación. Por último, el color negro ayuda a disimular huellas dactilares, manchas y pequeños arañazos.
¿Qué ocurre durante el proceso de anodizado negro?
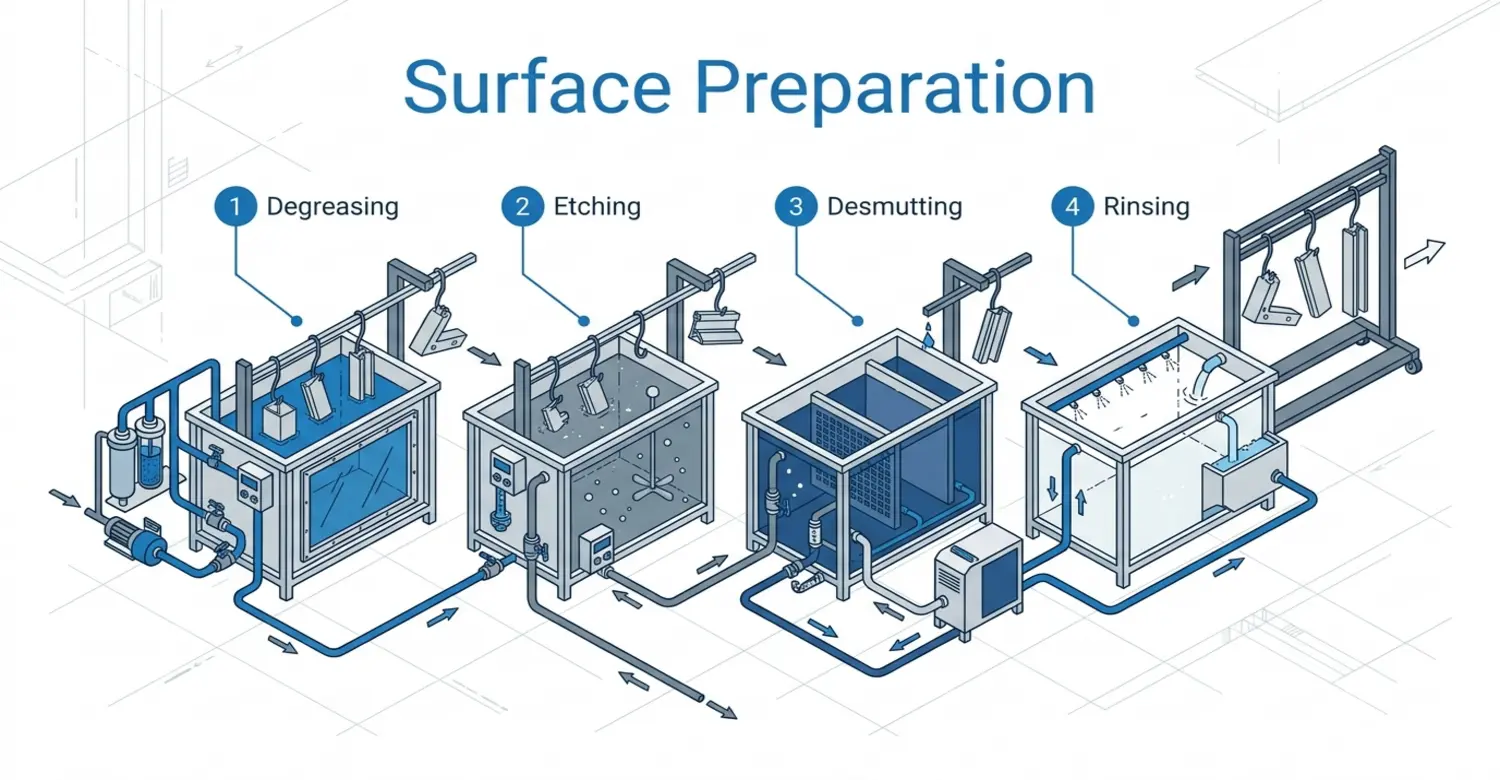
El anodizado negro sigue una serie de pasos bien definidos que incluyen la preparación de la superficie, la oxidación electrolítica, la coloración de la superficie y el sellado de la capa de óxido.
1. Preparación de la superficie
El anodizado negro comienza con la pieza de aluminio ya mecanizada. Las diferentes aleaciones de aluminio influyen en el aspecto del producto final. Por ejemplo, las aleaciones 6061 y 6063 presentan un aspecto final excelente en comparación con la aleación de aluminio 2024. Al realizar la preparación de la superficie, también debes eliminar los arañazos, las marcas de mecanizado, las marcas de herramientas y las abolladuras. Si no se corrigen estos problemas antes del anodizado, quedarán al descubierto tras el proceso. El anodizado no oculta los defectos superficiales.
Limpieza y desengrasado
Una vez seleccionada la aleación de aluminio adecuada y preparada la superficie, el siguiente paso es la limpieza y el desengrasado. Este primer tratamiento químico elimina la grasa, los fluidos de corte, los aceites de mecanizado, la suciedad y los contaminantes orgánicos. Es imprescindible eliminar estos residuos de aceite para evitar un anodizado irregular, problemas de adhesión, la aparición de zonas claras y posibles rayas.
Grabado alcalino
Tras el primer tratamiento químico, la siguiente etapa es el grabado alcalino. El aluminio se sumerge en una solución de grabado alcalina para eliminar de forma selectiva una cantidad controlada de material, lo que da como resultado una superficie más uniforme. La solución de grabado alcalina más habitual es el hidróxido de sodio. Este proceso se basa en la siguiente reacción química.
Al + OH⁻ + 2H₂O → Al(OH)₄⁻
Aunque la reacción es compleja, el objetivo del proceso de fabricación es eliminar la capa superficial. De este modo, se consigue un estado superficial uniforme, lo que crea un entorno propicio para la anodización conductiva.
El decapado puede clasificarse como ligero o intenso, dependiendo del estado del aluminio que se vaya a preparar. El grabado ligero produce un aspecto relativamente mecanizado. El grabado intenso reduce la visibilidad de las marcas de mecanizado y da lugar a un aspecto más mate. Sin embargo, el grabado debe controlarse. Si se realiza en exceso, puede alterar los bordes afilados, reducir la precisión dimensional y aumentar la rugosidad de la superficie.
Desarenado y enjuague
El decapado alcalino puede provocar la aparición de residuos. Estos residuos son los elementos de aleación que permanecen en la superficie del aluminio. Entre ellos se encuentran el cobre, el zinc, el hierro y el magnesio. Para eliminar estos residuos, el producto se sumerge en un baño desoxidante o desresidificador.
En cada fase de la preparación, es importante realizar un enjuague eficaz para evitar la contaminación cruzada de una fase a otra. La fase de preparación se puede resumir de la siguiente manera:;
Desengrasado → Grabado → Enjuague → Desoxidación → Enjuague
2. Anodizado electroquímico
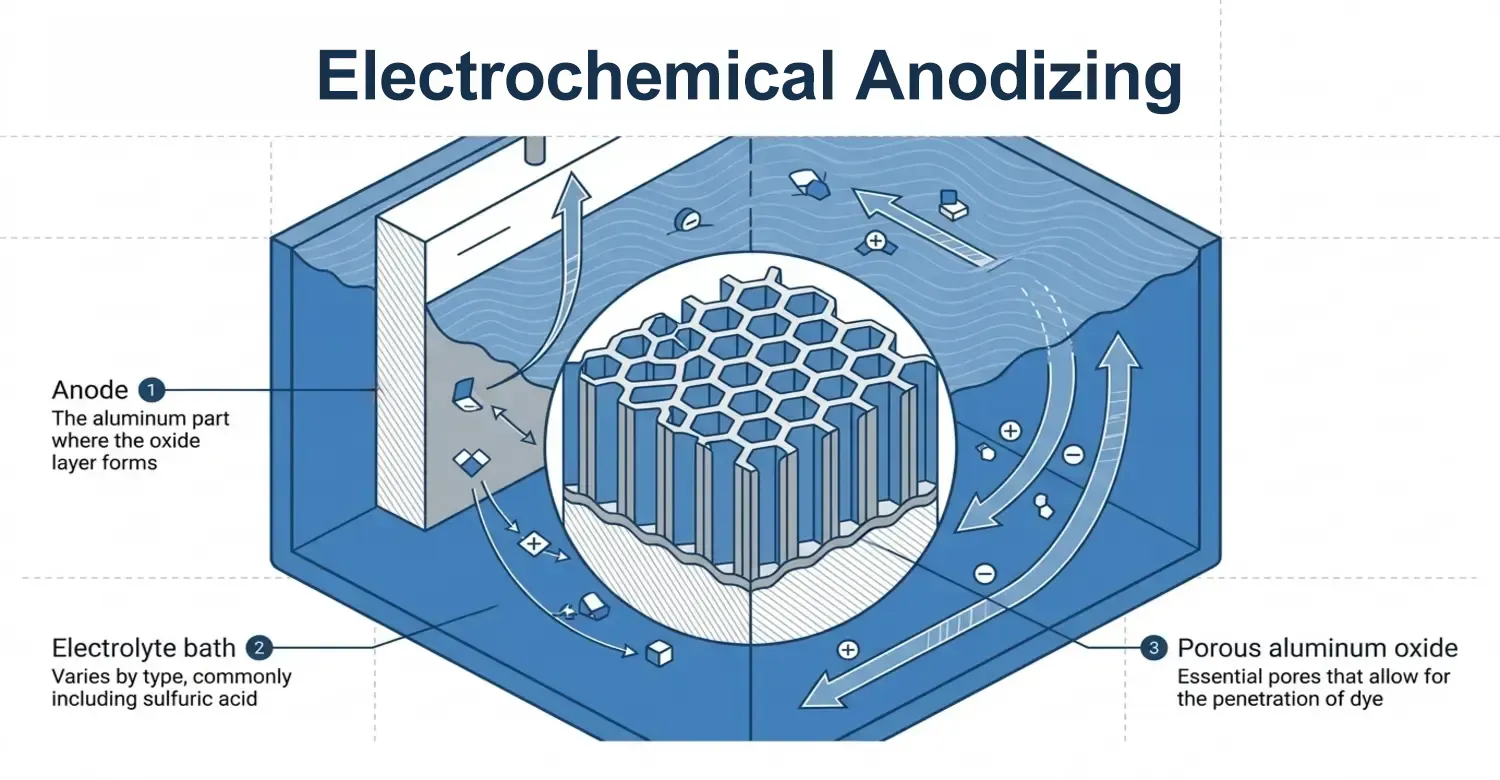
Este es el proceso fundamental del anodizado negro. En él, se crean un ánodo y un cátodo en una célula electrolítica para que tenga lugar el proceso electroquímico.
En la célula, el aluminio limpio actúa como ánodo. Tanto el ánodo como el cátodo se sumergen en el baño electrolítico, que varía en función del tipo de anodizado. Por ejemplo, en el anodizado de tipo II, el baño contiene ácido sulfúrico. La corriente eléctrica hace que la superficie del aluminio reaccione con los compuestos químicos del electrolito, formando óxido de aluminio poroso (Al₂O₃).
2Al + 3H₂O → Al₂O₃ + 6H⁺ + 6e⁻
El óxido poroso es esencial en el proceso de anodizado negro. Los poros permiten la penetración del colorante. La capa de óxido se forma en la superficie superior, justo por encima de la capa de barrera.
El espesor de la capa de óxido depende de varios factores, como la tensión aplicada, la densidad de corriente, la temperatura del baño, la concentración del electrolito y la aleación de aluminio utilizada. El anodizado fino puede dar lugar a un espesor de entre 5 y 10 µm, mientras que el anodizado duro puede producir una capa de óxido de entre 25 y 50+ µm de espesor.
Tras el proceso de anodizado, la pieza se retira del baño y se enjuaga a fondo. Este enjuague ayuda a eliminar los residuos de electrolito. El enjuague debe realizarse correctamente para evitar una coloración irregular, manchas y defectos en la superficie.
3. Teñir la superficie
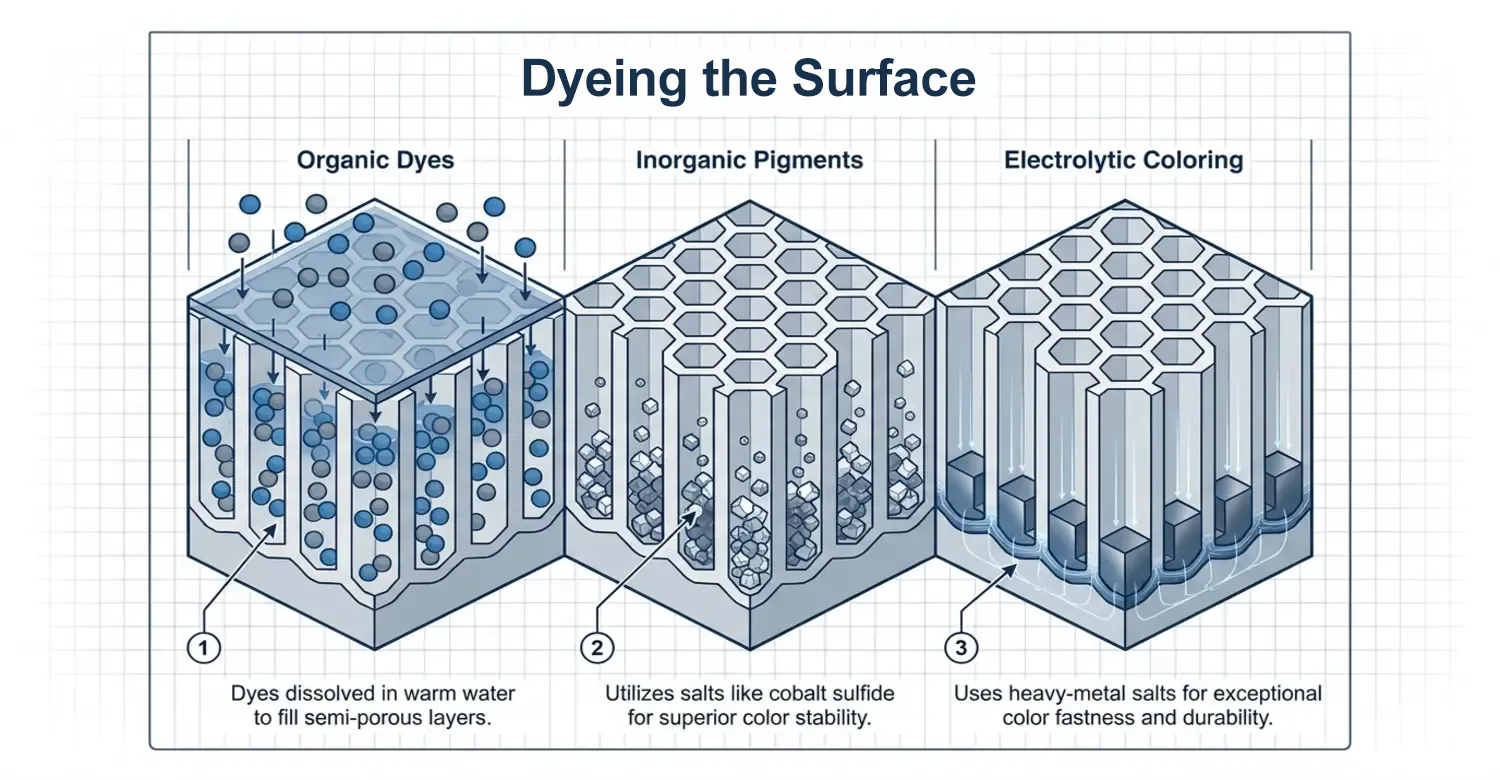
La capa de óxido de aluminio formada mediante anodizado químico presenta poros que favorecen la penetración del colorante negro en la superficie del aluminio. Existen tres técnicas de teñido que se pueden utilizar para aplicar el color negro a la superficie de la pieza;
Pigmentos orgánicos
Estos tintes se disuelven en agua tibia y, a continuación, se vierten en el baño de tinte. La pieza se sumerge en el baño de tinte y el tinte penetra en la superficie semiporosa de la capa anódica. El tinte negro tarda más en disolverse que los colores más claros.
Pigmentos inorgánicos
Estos pigmentos no son solubles en agua. Los pigmentos inorgánicos permiten obtener recubrimientos con una excelente resistencia a la luz. Para el anodizado negro, las piezas pueden fabricarse con sales inorgánicas de sulfuro de cobalto.
Tintura electrolítica
Tras el proceso estándar de anodizado, las piezas se introducen en un baño electrolítico independiente que contiene sales de metales pesados. La capa anódica actúa como cátodo y se coloca un electrodo de acero inoxidable en el baño. A continuación, las sales metálicas se depositan en el fondo de los poros. Se utilizan sales de níquel, cobalto y estaño para producir diferentes colores mediante un proceso patentado que da como resultado piezas con una solidez del color excepcional.
Sellado
La capa de óxido porosa debe sellarse tras el teñido para cerrar o hidratar los poros. El sellado ayuda a mejorar la resistencia a la pérdida de color, las manchas, la corrosión y el ataque químico. Un método de sellado es el sellado con agua caliente, en el que el componente anodizado se sumerge en agua desionizada caliente. Este tratamiento hidrata la capa de óxido de aluminio, transformándola en una estructura estable de óxido de aluminio hidratado. La otra forma de sellado es el sellado con acetato de níquel, que mantiene una buena estabilidad del color y resistencia a la corrosión. Otros métodos incluyen el sellado en frío y formulaciones químicas de sellado patentadas.
¿Cuáles son los diferentes tipos de anodizado negro?
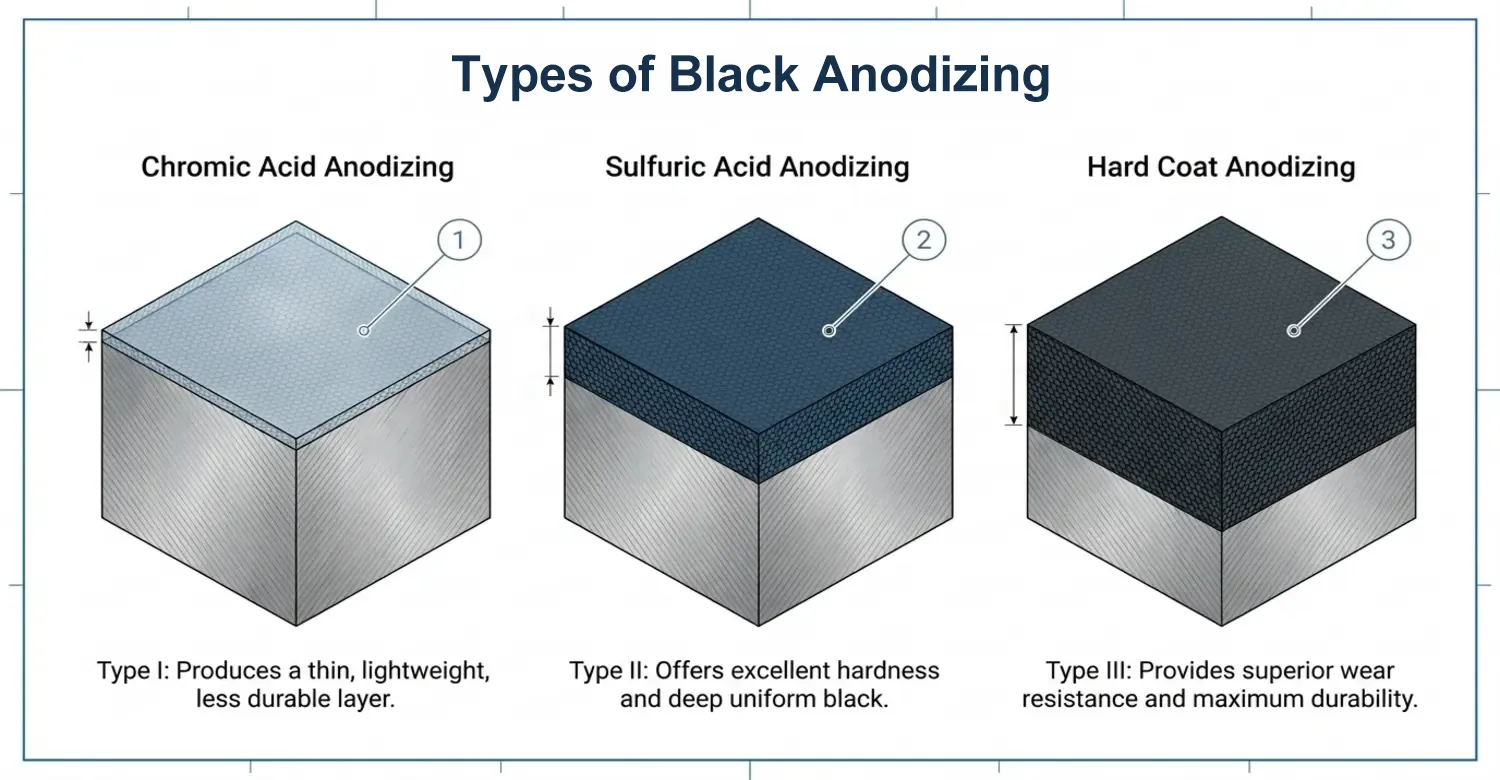
El anodizado negro se puede clasificar en tres tipos según el tipo de electrolito utilizado.
Anodizado con ácido crómico de tipo I
Este tipo de anodizado es poco habitual. Utiliza ácido crómico como electrolito. Este proceso de anodizado produce una capa de óxido más fina que otros procesos. El espesor oscila entre 0,0001 y 0,0003 pulgadas. La capa de óxido es menos duradera, aunque ofrece cierta resistencia a la corrosión. El color negro que se obtiene con este proceso es irregular. El anodizado de tipo I se utiliza en casos en los que el peso es un factor crítico, como en la industria aeroespacial. Da como resultado piezas ligeras, pero la durabilidad no es una consideración importante en su aplicación.
Anodizado con ácido sulfúrico de tipo II
El anodizado de tipo II, también conocido como anodizado con ácido sulfúrico, es el método más utilizado para el anodizado negro. Este proceso utiliza ácido sulfúrico como electrolito para crear una capa de óxido uniforme sobre el aluminio. La capa de óxido en este tipo de anodizado tiene un espesor de entre 0,0002 y 0,001 pulgadas. Esta capa de óxido ofrece una excelente dureza superficial y resistencia a la corrosión. La superficie porosa permite un teñido eficaz, lo que da como resultado un acabado negro intenso y uniforme. El anodizado de tipo II es ideal para piezas de automoción, componentes arquitectónicos y electrónica de consumo.
Anodizado de recubrimiento duro de tipo III
Este tipo de anodizado se denomina a veces simplemente «anodizado duro». Utiliza un ácido sulfúrico más concentrado. Es adecuado para condiciones más adversas y produce capas de óxido de hasta 0,002 pulgadas de espesor. La capa de óxido resultante presenta unas propiedades de resistencia al desgaste y durabilidad superiores en comparación con el anodizado de tipo II. Este anodizado permite un teñido eficaz, aunque el acabado sea más mate y menos brillante. Entre las aplicaciones del anodizado duro se incluyen los componentes militares, las armas de fuego y la maquinaria industrial.
Conclusión
El anodizado negro es un proceso esencial para mejorar la resistencia, la durabilidad y el aspecto del aluminio y otros metales. Tanto si lo necesitas para fines industriales, automovilísticos o decorativos, el anodizado negro proporciona un acabado duradero, funcional y estéticamente atractivo. Al comprender el proceso, las ventajas y las aplicaciones del anodizado negro, podrás tomar decisiones informadas sobre cuándo y cómo utilizar esta técnica en tus proyectos.
Referencia
[1] Organización Internacional de Normalización (ISO). (2018). ISO 7599:2018 Anodizado del aluminio y sus aleaciones. Especificación general para recubrimientos de oxidación anódica. Plataforma de consulta en línea de la ISO (OBP). https://www.iso.org/obp/ui/#iso:std:iso:7599:ed-3:v1:en
[2] ScienceDirect. (s. f.). Anodizado: visión general de la ciencia de los materiales. Temas de ScienceDirect. https://www.sciencedirect.com/topics/materials-science/anodizing

















 ES
 EN
 FR
 DE
 IT
 PT
 NL
 PL
 AR
 JA
 KO
 ZH