

粉末涂装,或称静电喷涂(ESD),是金属产品和零部件最常见、最受欢迎的着色工艺。粉末涂装具有诸多优势。它几乎可以涂覆任何表面,从家用电器到汽车,甚至建筑物。该工艺采用静电喷涂方式,并在紫外线或热能作用下固化。 粉末涂装是北美发展最快的表面处理技术,占所有工业表面处理应用的10%以上。粉末涂装不仅赋予产品崭新的色彩,还提供了卓越的保护。经过粉末涂装的家具及其他物品,随着时间的推移,受损的可能性更小。 涂层均匀、厚实、持久耐用、无毒且不易燃。.
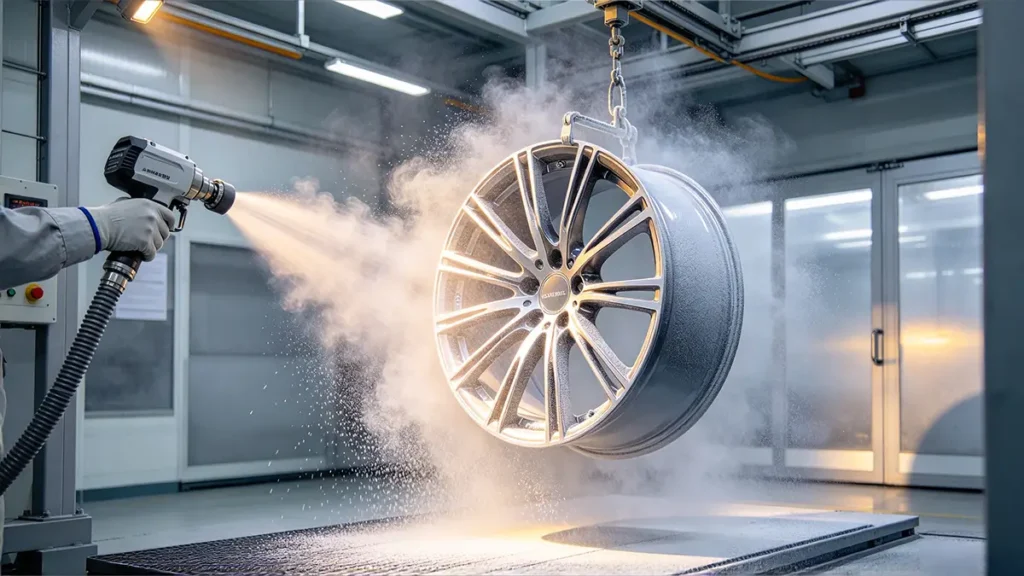
什么是粉末喷涂?
粉末涂装是指将带静电且接地的彩色颜料和树脂颗粒涂覆到金属基产品或零部件上的工艺。 随后,这些部件被送入烤箱,根据所用材料和粉末的不同,在平均200°C的温度下加热10至20分钟。在烤箱内,颜料和树脂熔化并融合为一体。冷却后,它便成为保护您的产品最耐用的涂料之一。.
粉末涂装包括三个关键参数。首先,该工艺涉及粉末喷涂,即将细小颗粒喷涂到预处理过的金属表面上。其次,该工艺涉及颗粒附着。通过静电充电,粉末附着在接地的工件上。 最后,该工艺还包括固化过程。热量会熔化并使涂层发生化学固化,从而形成一层连续的涂膜。.
粉末涂料与传统涂料不同。它是一种新型的100%固体、无溶剂粉末涂料。由于不使用溶剂,因此无毒、无污染、可回收、环保、节能、节约资源且节省人力。下表总结了粉末涂料的成分。.
| 组件 | 功能 |
|---|---|
| 树脂或粘合剂 | 形成连续的涂层膜 |
| 颜料 | 设置颜色和不透明度 |
| 固化剂 | 促进热固性粉末中的化学交联 |
| 填充剂 | 调整成本、质地、硬度及其他特性 |
| 添加剂 | 流控、光泽、流平及表面外观 |
粉末涂装工艺是如何进行的?
粉末涂装工艺是一个分为三个阶段的过程,包括表面处理、粉末喷涂和热固化。.
第一阶段:表面处理
表面处理对粉末的附着至关重要。它能确保粉末与基材之间形成牢固的附着力。在表面处理过程中,需要进行以下操作。.
清洁并去除表面油污
表面必须无油、无油脂、无锈迹和无污垢。使用碱性清洁剂、分步冲洗和干燥方法对基材进行清洁。.
对表面进行化学预处理
表面(尤其是金属表面)通常会进行磷酸铁、磷酸锌或无铬锆处理,以提高耐腐蚀性和涂层附着力。铝材通常会进行铬酸盐或钛基转化涂层处理。.
对表面进行机械预处理
有时基材表面存在严重的污染物,化学处理可能无法有效清除。可采用喷砂、抛丸或砂喷等方法清除这些污染物。这种方法能形成粗糙表面,从而提高机械结合力。磨料的种类应根据所需的表面处理效果和基材的敏感程度来选择。.
口罩防护区域
某些部位可能需要保持未涂覆状态。使用遮蔽胶带或遮蔽点可保护螺纹或表面免受粉末飞溅的影响。遮蔽处理可防止粉末附着在这些表面上。.
第二阶段:静电喷涂
粉末通过静电喷涂(ESD)工艺进行涂覆,这是金属零件行业的标准工艺。在此过程中,喷枪将材料流化并喷涂到工件上。粉末颗粒带电后会被接地的基材吸引。这种静电吸引力有助于即使对复杂几何形状的工件也能均匀涂覆。.
有两种类型的喷枪用于喷涂材料。.
科罗纳枪支
它们使用外部高压电源(通常为60–100 kV),该电源连接到喷枪尖端的尖锐电极上。一种被称为电晕放电的强静电场会使空气电离。 当粉末颗粒穿过这一电离空气区域时,会获得负电荷,并形成一团朝向接地的金属部件的带电云团。电晕喷枪最适用于高转移速率、大面积平面的快速涂覆以及一般工业应用。 有效的接地措施可防止静电放电,确保涂层厚度均匀,提高转移效率,并避免粉末浪费;这也是静电喷涂中为减轻火花引燃风险而必须遵守的职业安全要求。 [1]. 这是影响安全和质量的关键因素。.
摩擦发电(Tribo)喷枪
与电晕喷枪不同,这类喷枪在喷嘴处不使用外部高压电极或电源线,而是依靠摩擦带电。流化状态的粉末颗粒被强行驱使,在专门设计的摩擦筒内剧烈流动。该筒体通常由特氟龙或类似的工程塑料制成,以利于带电。 颗粒与内壁的物理接触和摩擦会使其获得正电荷或负电荷。.
除了静电喷涂(ESD)外,还可以通过流化床喷涂工艺进行粉末喷涂。在此工艺中,工件经过预热后浸入充气的粉末床中。粉末与工件接触后熔融,形成连续的涂层。该工艺主要用于在非平面或重型工件上喷涂热塑性粉末。.
第3阶段:热固化
固化是粉末涂装的关键环节,它能将粉末转化为坚固的保护层。将粉末喷涂到基材上后,需将涂层部件在160–220°C的温度下进行烘烤。 烘烤温度取决于粉末类型和工件质量。对于热固性粉末,热量会引发交联反应,从而形成化学性质稳定的涂层。相比之下,热塑性粉末则会在不发生化学反应的情况下熔化并固化。.
常用的烘箱包括对流烘箱、红外线(IR)烘箱和紫外线(UV)烘箱。对流烘箱通过循环热空气进行加热,适用于大型工件。 红外(IR)烤箱可对薄壁零件进行快速加热。紫外线(UV)烤箱非常适合中密度纤维板(MDF)或塑料等热敏材料,它利用光线而非长时间加热来固化特殊的紫外线固化粉末。.
粉末喷涂有哪些优点?
与液体涂料相比,粉末涂料具有多项优势。.
- 粉末涂装可最大限度地减少质量问题: 粉末涂装工艺摒弃了湿式涂料中使用的溶剂**,大幅减少了挥发性有机化合物(VOC)和有害空气污染物(HAP)的排放,从而符合严格的环境法规 [2]. 涂装/喷漆过程中使用的溶剂越少,向大气中排放的污染物就越少。.
- 粉末涂层易于施工. 粉末涂层通常更容易涂覆在零件上。与湿漆相比,粉末涂层出现流挂或滴落的情况也较少。.
- 粉末涂层经久耐用: 与湿漆相比,粉末涂料通常采用更耐用的材料制成。如果注重耐久性,粉末涂料是更好的选择。.
- 成本效益: 大多数情况下,对零件进行粉末喷涂的成本更低。在现代大批量生产车间中,与传统喷漆相比,在自动化生产线上进行大批量粉末喷涂能显著降低成本并提高效率。.
粉末涂装有哪些局限性?
尽管粉末涂装在工业领域应用广泛,但它本身也存在一些固有挑战。制造商在选择粉末涂装而非其他涂装工艺之前,必须正视这些挑战,并权衡其利弊。以下是使用粉末涂装时面临的一些挑战。.
- 在粉末喷涂过程中,粉末带电,基材会吸引粉末,并借助静电力将其固定在表面。 传统上,这意味着非导电表面无法进行粉末喷涂。虽然标准的热固性粉末仍需要接地的金属基材,但如今,随着紫外线固化型粉末涂料等现代技术的进步,这一限制正被克服,从而能够适用于工程塑料和中密度纤维板(MDF)等热敏材料。.
- 粉末涂层必须经过烘烤固化。要将粉末“熔合”到基材上,需要相当长的时间和很高的温度。.
- 由于需要使用电子元件,粉末在薄膜中可能会形成明显的空隙。在角落和狭窄区域,这种情况尤为明显,因为这些地方可能会形成法拉第笼。如果为了消除空隙而提高电压,粉末可能会在角落堆积。 这可能会导致材料未固化及结构薄弱,更不用说会造成作品细节的损失。.
- 如果准备不当或未达到临床清洁标准,粉末就无法牢固附着,可能会成片剥落。.
- 如有需要,除非先将其烧掉,否则很难甚至无法对粉末进行修补或更换。.
粉末涂装与油漆有什么区别?
粉末涂层与油漆的主要区别在于物理形态和施工方式。油漆通常呈液体状。在油漆中,一种称为粘合剂的成膜物质与颜料及其他添加剂混合在一起。为了保持粘度,油性漆使用碳氢化合物溶剂;而水性漆的溶剂则是水。.
在粉末涂装中,粘合剂也是固态的。首先制备由固体粘合剂、颜料和其他添加剂组成的混合物。 随后将该混合物熔化,并在熔化过程中使成分均匀混合。熔化的涂料随后冷却,所得的干混合物被研磨成粉末。这种细粉就是粉末涂料。粉末涂料不含溶剂,通常使用专用喷枪进行喷涂。下表总结了粉末涂料与液体涂料之间的区别。.
| 比较因素 | 液体涂料 | 粉末涂层 |
|---|---|---|
| 物理形态 | 液体 | 细干粉 |
| Binder | 液体或溶解态的成膜粘合剂 | 固体成膜粘合剂 |
| 组成 | 粘合剂、颜料、添加剂和溶剂(水或烃类) | 固体粘合剂、颜料和添加剂;不含溶剂 |
| 制造工艺 | 分散在粘合剂中的固体,用于制成涂料 | 将原料熔化并均质化,冷却后研磨成粉末 |
| 溶剂含量 | 根据类型不同,含有水或有机溶剂 | 无溶剂 |
| 应用方法 | 刷涂、辊涂或喷涂 | 使用专用粉末喷涂枪进行静电喷涂 |
| 成膜 | 溶剂挥发后,粘合剂形成聚合物薄膜 | 粉末在烤箱中熔化,并通过化学反应形成一层坚硬的薄膜 |
| 固化温度 | 室温或加热,具体取决于粘合剂 | 需要预热烤箱 |
| 喷雾回收 | 通常更难回收和再利用 | 在污染和工艺控制得当的情况下,飞溅物通常可以收集并重复利用 |
| 火灾风险 | 有机溶剂会增加火灾风险 | 施工过程中不存在与溶剂相关的火灾风险,但粉末粉尘和固化炉仍需采取安全防护措施 |
| 电影属性 | 因涂料配方而异;可提供不同程度的耐久性 | 通常能形成一层坚硬、耐用的薄膜,且具有良好的抗降解性 |
| 使用寿命 | 这取决于配方和应用方式 | 如果选择和应用得当,可延长使用寿命 |
| 形状限制 | 适用于复杂和不规则的形状 | 更适用于表面易于接触且几何形状易于处理的零件 |
| 设备要求 | 刷子、滚筒或喷漆设备 | 粉末喷涂枪和固化炉 |
| 适用范围 | 在配备适当设备的多种场所均可使用 | 需要具备合适的设施、设备以及使用烤箱的条件 |
液态涂料使用溶剂型或水基型液体载体,而粉末涂料则使用粉末状的固体粘合剂。粉末涂料需要专用喷涂设备和烘箱固化,但能形成耐用的涂膜,并减少溶剂排放。.
参考资料
[1] 职业安全与健康管理局(OSHA)。(无日期)。. 1910.107 – 使用易燃和可燃材料进行喷涂作业. 美国劳工部。摘自 https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.107
[2] 美国环境保护署(EPA)。(2020年)。. 各类金属零部件及产品的表面涂层:有害空气污染物国家排放标准(NESHAP). 美国环保署(EPA)《固定点空气污染源》。摘自 https://www.epa.gov/stationary-sources-air-pollution/surface-coating-miscellaneous-metal-parts-and-products-national














 ZH
 EN
 ES
 FR
 DE
 IT
 PT
 NL
 PL
 AR
 JA
 KO