

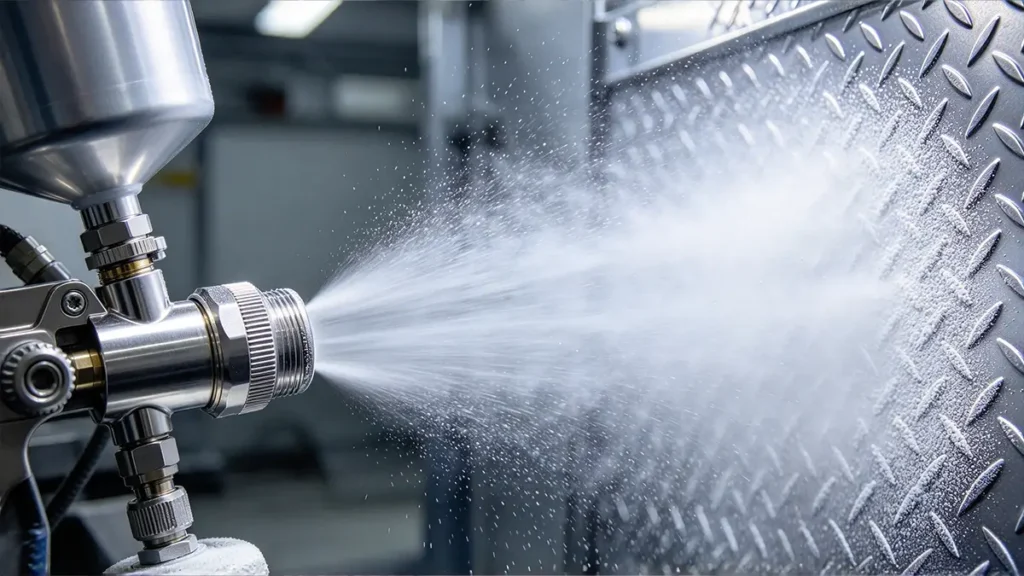
喷漆是定制制造中一项至关重要的表面处理工艺,旨在提升金属和塑料部件的美观度、耐腐蚀性以及整体耐用性。 无论应用于精密机加工零件、汽车外壳还是工业机箱,它都能提供符合严格工程标准的一致且高质量的表面处理效果。本指南介绍了三种常见的工业喷涂技术,并详细探讨了它们的应用场景:传统气喷、HVLP喷涂和无气喷涂。.

喷漆与电镀有什么区别?
电镀和喷漆密切相关。然而,它们的材料沉积方法不同。电镀是指将一层薄金属(如铬、镍或锌)附着在另一种基底金属(如铝)的表面上。镀层通过电导与基底金属结合。.
另一方面,涂装过程则更为简单,大多数人都对此很熟悉。首先,在基材上涂刷底漆,前提是该基材已通过必要的表面处理和除锈工序 [1], ,随后涂刷多层液体涂料。最后,涂上一层保护性涂层(如清漆),以保护底层涂料。下表总结了这两种方法之间的区别。.
| 系数 | 喷漆 | 电镀 |
|---|---|---|
| 过程 | 将液态涂料涂覆在表面上 | 通过电化学过程沉积金属涂层 |
| 涂层材料 | 涂料粘合剂、颜料、添加剂以及所需的任何溶剂或水 | 由电镀槽或相关电化学系统提供的金属离子 |
| 主要目的 | 颜色、外观、保护性能及特定功能特性 | 金属表面的性能,例如耐腐蚀性、耐磨性、导电性或外观 |
| 设备 | 喷枪、涂料供应系统、气压或液压系统、喷漆房 | 电镀槽、电源、电极和化学溶液 |
| 适用的工件 | 喷漆塑料外壳、金属面板、机器罩和装饰部件 | 需要电镀金属层的兼容金属或经过适当处理的基材 |
传统空气喷雾的工作原理是什么?
在传统的气喷工艺中,涂料从喷枪的细小喷嘴中喷出,与压缩空气混合,然后以微小液滴的形式喷洒到表面上。涂料的喷涂方式主要有三种。.
加压(供料)涂层喷雾器
约0.1-0.5 atm的压力将容器中的涂料通过软管推入喷涂机。这种方法能产生更好的雾化效果,适用于大规模喷涂作业。散布到周围环境中的涂料颗粒较少。.
顶置式喷雾器
涂料通过重力从安装在喷涂机上的料斗中流入喷涂机。该设备非常适合频繁更换小批量颜色。.
底舱式喷雾器
涂料通过连接在喷涂机底部的储液室,利用吸力被输送到喷涂机中。该设备最适合用于需要频繁更换颜色的中小规模作业。.
涂料进入气动喷枪后,会流经喷枪通道,最终到达喷嘴。在压缩机的作用下,涂料在喷出时与空气混合。 该混合过程的压缩压力在2.5至5.5 atm之间。根据喷枪的空气帽类型不同,涂料与空气可通过两种方式混合:涂料可在喷枪内部或外部进行雾化(内部混合)或(外部混合)。.
内部混合
空气与涂料的混合发生在喷涂机喷嘴的正前方。这使得您在内部混合过程中能够减少空气用量并降低压力。它能形成更宽的喷雾束,实现最大的涂膜厚度,并减少飞溅的产生。.
外部混合
空气从喷头中的风道中喷出,与从喷嘴中喷出的涂料发生碰撞,从而形成混合物。这是一种广泛采用的方法。外部混合可以改善雾化效果。由于压力较高,喷射束的控制性更好,因此可用于底舱式喷涂机。.
在传统喷涂中,通过阀门调节涂料和气流时,压力不会发生变化。然而,从气动喷枪喷嘴喷出的涂料会与外部环境的气流相遇。因此,原本应呈圆形的喷雾图案会转变为椭圆形横截面图案,从而带来更高的效率。.
涂料分子的雾化
雾化将涂料分解成非常细小的液滴。良好的雾化效果意味着涂料液滴尽可能小。在传统的空气喷涂应用中,可实现20 µm至50 µm的液滴直径,尽管与标准实验室测试方法相比,这种更精细的雾化往往会导致转移效率降低 [2]. 这些涂料粒径能使涂料在表面形成非常良好的流平效果。.
雾化效果取决于多个因素,例如喷嘴直径、涂料粘度、表面张力和流体压力。涂料液滴的大小随粘度增加而增大,随喷嘴直径减小而减小,并随表面张力降低而减小。.
HVLP喷涂原理是什么?
HVLP喷枪利用气流量而非气压将涂料雾化。这意味着当涂料与气流相遇时,会在从喷嘴喷出时分解成细小颗粒。.
HVLP喷枪配备了用于控制漆雾扇形和流体密度的控制系统。通过这些控制旋钮,可以将喷雾从细雾调节为浓雾。部分HVLP喷枪还具备气流控制功能,使操作人员能够微调喷枪的压力和流量。.
扣动喷枪扳机时,涂料会以预设的压力和喷雾模式通过喷嘴喷入气流中。配置正确的高压低流量(HVLP)喷枪可形成快速、均匀的涂层,且材料浪费极少。.
有两种机制将空气引入HVLP喷枪。.
- 空气压缩机: 该压缩机可产生约 25 psi 的进气压力。该压力会被降低至 10 PSI 或更低,以便以较低的速度喷射涂料 [3]. 这是最常见的高压低流量(HVLP)喷枪类型。压缩空气驱动的HVLP喷枪的传输效率仅为65%。.
- 涡轮系统: 该系统可产生大流量空气,但压力较低:约为 6 psi。此类喷涂机效率更高。它们无需单独配备空气压缩机,因此性价比高。涡轮 HVLP 喷枪的传输效率超过 80%。.
无气喷涂是如何工作的?
无气喷涂机无需空气压缩机。相反,它们利用电动泵将涂料加压,并将其从喷枪喷嘴中喷出。管内形成的高压会将涂料雾化,使其分解成细密的雾滴。这样既能形成光滑的涂层,又能最大限度地减少涂料用量。.
泵将涂料加压至最高250巴,然后通过无气喷枪将其喷出,根据职业安全法规的要求,必须严格遵守安全规程,以防止发生高压流体喷射伤害。 [4]. 当喷漆阀(喷枪)打开时,涂料会被压入无气喷嘴中一个尺寸符合要求的孔中。通过涂料与大气之间的压力差产生雾化。喷嘴决定了流量和喷雾射流宽度。.
传统气喷、HVLP和无气喷涂之间有什么区别?
主要区别在于各系统将涂料雾化的方式。雾化的特性决定了该系统是否适用于精细修饰作业、材料利用率、涂层厚度以及生产速度。下表总结了这三种工艺之间的差异。.
| 系数 | 传统气喷 | HVLP | 无气 |
|---|---|---|---|
| 雾化 | 压缩空气 | 大流量、低压空气 | 高压流体 |
| 参考压力 | 40–90 psi 压缩空气 | 盖子处的压力低于 10 psi | 通常为 1,000–3,000 psi 的流体 |
| 表面处理质量 | 总体上还不错 | 不错,只要设置得当 | 可以更粗一些 |
| 涂层产量 | 低至中 | 低至中 | 中到高 |
| 飞溅 | 潜力相对较大 | 通常减少 | 通常会减少雾气,但这取决于具体设置 |
| 最佳匹配 | 精细的美容修复工作 | 可控装饰性涂层 | 大面积、快速覆盖 |
| 主要局限性 | 油漆废料和飞溅漆 | 空气需求量与雾化极限 | 高压与精加工控制 |
结论
选择最佳的喷涂工艺——无论是传统气喷、HVLP还是无气喷涂——归根结底取决于在转移效率、涂层质量和生产规模之间取得平衡。根据工件的几何形状选择正确的雾化方法,既能确保卓越的外观效果,又能实现经济高效的制造。.
参考资料
[1] 美国联邦航空管理局(FAA)。(1998年)。. 咨询通告 43.13-1B:可接受的方法、技术与实践——飞机检查与维修(第 6 章:腐蚀、检查与防护). 美国联邦航空局(FAA)文档库。来源: https://www.faa.gov/documentLibrary/media/Advisory_Circular/AC_43.13-1B_w-chg1.pdf
[2] 美国材料与试验协会(ASTM International)。(2017)。. ASTM D5009-02(2017) 《在实验室条件下评估和比较喷涂涂层转移效率的标准试验方法》. ASTM标准数据库。来源: https://www.astm.org/d5009-02r17.html
[3] 美国环境保护署(EPA)。(2020年)。. 《联邦法规汇编》第40卷第63部分,MMMM子部分——各类金属零部件及制品表面涂层的有害空气污染物国家排放标准. eCFR(《联邦法规汇编》电子版)。来源: https://www.ecfr.gov/current/title-40/chapter-I/subchapter-C/part-63/subpart-MMMM
[4] 职业安全与健康管理局(OSHA)。(无日期)。. 1910.107 – 使用易燃和可燃材料进行喷涂作业. 美国劳工部。摘自 https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.107














 ZH
 EN
 ES
 FR
 DE
 IT
 PT
 NL
 PL
 AR
 JA
 KO