

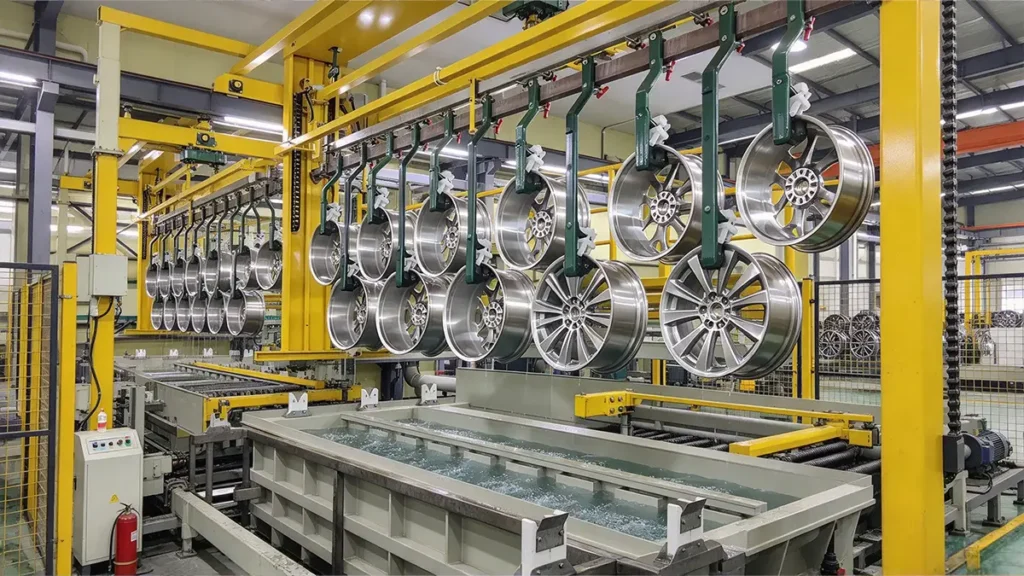
O revestimento com zinco é uma solução leve que reforça o substrato ao qual é aplicado. Ao formar uma barreira física, o revestimento de zinco sobre o metal prolonga a vida útil do metal subjacente. A barreira que cria impede que a humidade penetre no metal de base, evitando assim a formação de ferrugem. O revestimento de zinco é ideal para a prevenção da corrosão, uma vez que se oxida a um ritmo significativamente mais lento do que os metais ferrosos subjacentes, atuando efetivamente como um ânodo sacrificial. O revestimento com zinco é uma opção ecológica para o revestimento de metais. Isto porque pode ser reciclado e reutilizado. Mas o que é o revestimento com zinco?
Definição mais simples
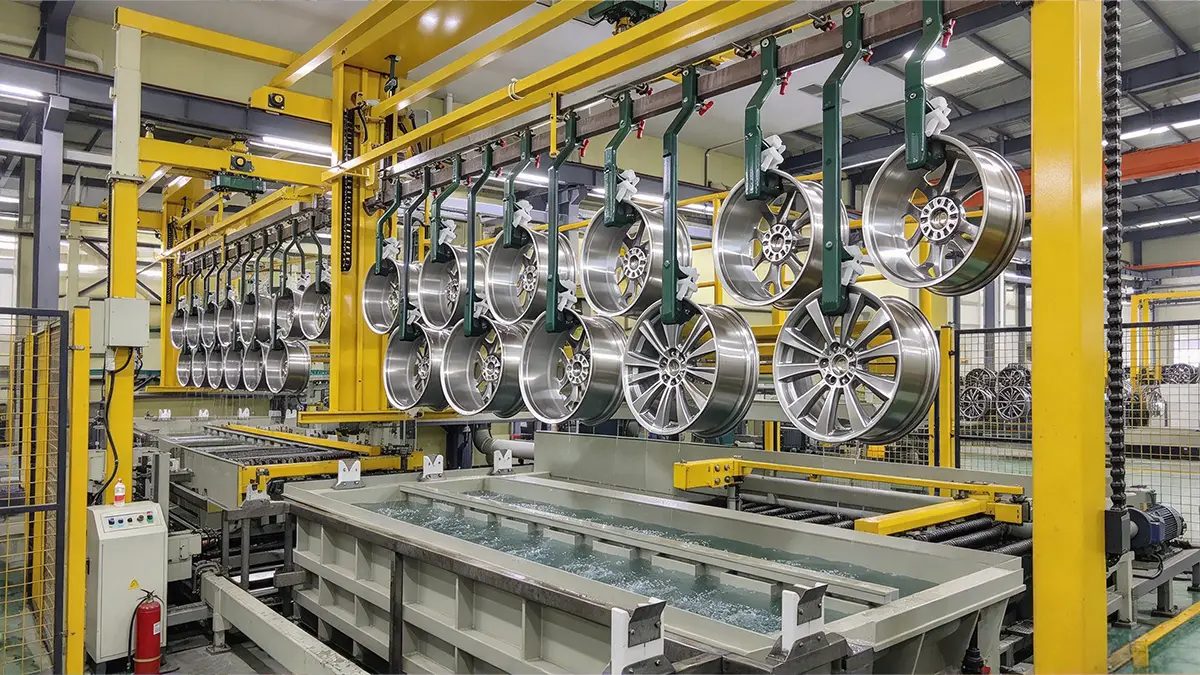
O zincagem, também conhecido como galvanoplastia de zinco, é um processo de acabamento de precisão que impede a corrosão e protege os metais sem o calor extremo associado à galvanização por imersão a quente. Este método consiste na aplicação de uma fina camada de zinco na superfície do metal. O zincagem utiliza uma solução eletrolítica que contém iões de zinco, os quais formam um revestimento de zinco na superfície do metal. Esta fina camada de zinco impede que o metal reaja com o ar e a humidade, ajudando a prevenir a oxidação.
Qual é o processo de galvanoplastia de zinco?
A galvanoplastia de zinco é um processo técnico que exige um elevado nível de competência. Segue-se uma descrição detalhada de como é realizada a galvanoplastia de zinco.
1. Preparação da superfície
Limpe a superfície para remover ferrugem, óleo e sujidade do substrato. Utilize um detergente alcalino para ajudar a manter o revestimento de zinco intacto durante muito tempo, garantindo que todas as águas residuais resultantes da limpeza sejam tratadas em conformidade com os limites federais de efluentes para o acabamento de metais [1]. Uma limpeza inadequada pode causar defeitos como a formação de bolhas ou descamação. O processo de limpeza consiste em colocar o metal num banho durante 5 a 10 minutos, a uma temperatura entre 150 e 200 °F, para remover a sujidade. Segue-se um tratamento com ácido que ajuda a eliminar a ferrugem superficial. Alguns fornecedores também utilizam um eletrolimpador para uma limpeza a nível microscópico, aplicando uma carga elétrica ao metal na sua extremidade do ânodo ou do cátodo.
2. Preparação da solução de eletrólitos
No processo de galvanização com zinco, o utilizador deve mergulhar o substrato numa solução eletrolítica especializada, também conhecida como banho de galvanização. O banho contém normalmente vários produtos químicos e uma solução de iões de zinco que ajuda a otimizar o processo de galvanização. Também permite obter as características físicas e químicas desejadas do produto final.
3. Reações eletroquímicas
A galvanização com zinco baseia-se em reações eletroquímicas, nas quais os iões de zinco se deslocam do ânodo para o cátodo através de uma solução eletrolítica. Nesta reação, o ânodo de zinco oxida-se, libertando iões de zinco para o banho de galvanização. Estes iões de zinco com carga positiva deslocam-se em direção ao cátodo com carga negativa, onde se encontra fixada a peça metálica.
No cátodo, os iões de zinco são reduzidos e depositam-se sob a forma de uma camada sólida na superfície metálica. O ânodo de zinco sólido perde eletrões, criando iões de zinco com carga positiva. Estes iões deslocam-se então através da solução eletrolítica em direção ao cátodo. A reação no ânodo é a seguinte:;
Zn (s) → Zn²⁺ + 2e⁻
No cátodo, ocorre a reação de redução. Os iões de zinco ganham eletrões e solidificam-se, formando uma camada fina e uniforme de zinco sobre a peça metálica. Esta camada oferece uma proteção substancial contra a corrosão, atuando como uma barreira sacrificial para o metal subjacente. A reação é a seguinte.
Zn²⁺ + 2e⁻ → Zn (s)
4. Limpeza e acabamento
Lave as peças com água após cada etapa fundamental do processo de galvanização. Após a galvanização, lave as peças num recipiente com líquido para remover qualquer contaminação superficial e, em seguida, seque-as adequadamente. A lavagem pode também ser repetida caso a contaminação seja excessiva. Pode lavar as peças sob água corrente ou num tanque de enxaguamento, dependendo do grau de contaminação. Quando for necessária proteção adicional, podem ser incluídos selantes e passivantes no processo de pós-tratamento.
Quais são os diferentes acabamentos de galvanização com zinco (passivação)?
São utilizados vários tipos de galvanização para obter diferentes espessuras de revestimento de zinco.
Galvanização amarela
Este revestimento de zinco é mais comum na indústria automóvel e oferece um nível moderado de proteção contra a ferrugem e a corrosão. O zincagem amarela prolonga o processo de galvanização. Após a galvanização, ocorre a passivação: é aplicada à superfície de zinco uma solução de passivação contendo cromatos e outros componentes, formando uma película de passivação amarela através de uma reação química. Como os cromatos amarelos tradicionais contêm frequentemente crómio hexavalente, as instalações devem implementar rigorosamente medidas de controlo da exposição, conforme exigido pelos regulamentos de segurança no trabalho [2]. Esta camada de passivação confere às peças zincadas amarelas propriedades únicas, diferentes das das peças galvanizadas normais. É a diferença mais significativa entre as duas em termos de composição.
O revestimento de zinco amarelo é utilizado principalmente em setores como o da transformação mecânica, o automóvel e o dos eletrodomésticos, incluindo componentes automóveis e caixas de eletrodomésticos. Para além da resistência à corrosão e ao desgaste, oferece também boas propriedades decorativas, melhorando a qualidade estética do produto.
Zinco-cromado azul/transparente
Este tipo de galvanização com zinco oferece, em geral, uma proteção contra a corrosão inferior; no entanto, é mais ecológico do que as suas alternativas.
O revestimento transparente de zinco refere-se a um revestimento de conversão de cromato incolor que é aplicado sobre o zinco como parte do processo pós-galvanização. O cromato transparente, ou passivação, protege a camada de zinco e oferece proteção adicional contra a corrosão. Este acabamento confere à superfície da peça um aspeto prateado com um ligeiro tom azulado.
O revestimento de zinco azul ou transparente é amplamente utilizado em peças de máquinas, anilhas, parafusos e aplicações decorativas, devido ao seu acabamento atraente.
Revestimento de zinco preto
O zinco preto é um revestimento metálico que utiliza óxido preto, um revestimento preto propriamente dito ou ambos. Com um acabamento que varia entre o verde-oliva e o preto puro, este revestimento de zinco proporciona uma resistência à ferrugem mais intensa, especialmente quando se utiliza óxido preto. Devido ao seu acabamento escuro, é frequentemente utilizado para fins decorativos.
Para obter o característico aspeto preto, a peça revestida a zinco é imersa numa solução que contém sulfureto de sódio ou compostos à base de cobalto. Este processo transforma a superfície num composto de zinco preto (geralmente ZnS ou semelhante) e confere-lhe resistência à corrosão.
Química do banho: Galvanização com zinco ácido vs. alcalina
Para além dos acabamentos pós-galvanização, o processo central de galvanoplastia é definido pela composição química do banho. A galvanização ácida de zinco utiliza uma solução eletrolítica ácida em vez de uma alcalina, proporcionando taxas de deposição mais rápidas e uma melhor cobertura para superfícies complexas ou difíceis de galvanizar. Esta técnica é especialmente eficaz para peças com formas complexas ou recantos profundos, uma vez que o banho ácido reveste estas áreas difíceis de forma mais uniforme do que os métodos alcalinos.
A maior velocidade de galvanização do processo de galvanização ácida com zinco torna-o adequado para a produção em grande escala. Embora proporcione um acabamento liso e uniforme, o banho ácido deve ser cuidadosamente controlado para evitar o excesso de galvanização ou uma potencial fragilização por hidrogénio.
De que forma os diferentes parâmetros afetam o revestimento de zinco?
É necessário controlar vários parâmetros para se obter um acabamento de galvanização de alta qualidade. Geralmente, a massa de zinco depositada na superfície do material é dada pela fórmula:;
Massa de zinco galvanizado (g/m2)= espessura × densidade (g/m3)
Espessura do revestimento
A principal variável que determina a durabilidade de um revestimento de zinco num determinado ambiente é a espessura. Um revestimento de zinco com 10 micrómetros (µm) de espessura irá deteriorar-se muito mais cedo do que um com 30 µm de espessura, mesmo que todas as outras condições sejam idênticas. A vida útil de um revestimento de zinco varia diretamente em função da sua espessura e da agressividade do ambiente a que está exposto.
A espessura do revestimento pode ser medida através da fluorescência de raios X (XRF), um padrão industrial. Neste método, um instrumento de XRF portátil ou de bancada direciona raios X para a superfície revestida e mede a energia dos raios X fluorescentes emitidos pela camada de zinco. Para garantir a precisão das medições em todos os lotes de fabrico, estes instrumentos de XRF devem ser calibrados regularmente utilizando materiais de referência padrão certificados por institutos nacionais de metrologia [3]. Isto permite obter uma medição precisa e não destrutiva da espessura, em micrómetros, em poucos segundos.
A segunda abordagem de medição recorre à indução magnética (correntes de Foucault). Os medidores por indução magnética utilizam uma sonda colocada diretamente sobre a superfície revestida para medir a espessura, detetando a resposta magnética do substrato de aço subjacente ao zinco. Estes medidores são mais económicos do que os instrumentos de XRF e proporcionam uma precisão adequada para verificações de rotina do processo. A sua limitação reside no facto de exigirem um substrato magnético (o aço cumpre este requisito; o alumínio não) e de serem sensíveis à rugosidade da superfície, à geometria da peça e à técnica do operador.
Nível de pH
Manter o nível correto de pH na solução de galvanização é essencial para garantir uma qualidade consistente do revestimento. O pH afeta a uniformidade com que os iões de zinco se depositam na superfície da peça e pode influenciar a aderência.
Temperatura
A temperatura do banho de galvanização desempenha um papel significativo no processo de galvanização. Temperaturas mais elevadas aumentam, em geral, a taxa de deposição, mas devem ser cuidadosamente controladas para evitar o sobreaquecimento, o que poderia causar defeitos.
Densidade de corrente
A densidade de corrente influencia a rapidez com que os iões de zinco se depositam na superfície metálica. Uma densidade de corrente constante é fundamental para obter uma camada de zinco uniforme, uma vez que as flutuações podem causar uma espessura irregular do revestimento.
Tensão
É aplicada tensão no banho de galvanização para facilitar a transferência de iões de zinco do ânodo para o cátodo. Níveis de tensão adequados garantem uma galvanização eficiente, sem causar desgaste excessivo no equipamento ou nas peças.
Tempo de revestimento
O tempo durante o qual uma peça fica submersa no banho de galvanização determina a espessura da camada de zinco. Tempos mais longos produzem, geralmente, revestimentos mais espessos, embora a galvanização excessiva possa causar fragilidade ou má aderência.
Como se controlam alguns dos defeitos do revestimento de zinco?
Ferrugem Branca
A ferrugem branca ou manchas brancas indicam um risco elevado. São causadas pela formação de óxido de zinco e hidróxido de zinco na superfície do zinco, normalmente devido à exposição à humidade antes ou depois do revestimento, sem uma passivação adequada. Também podem ocorrer quando as peças são armazenadas de forma inadequada ou transportadas em condições húmidas após o revestimento. É possível resolver este problema através da repassivação das peças afetadas, caso a ferrugem branca seja leve e superficial. As peças com ferrugem intensa requerem, normalmente, a remoção do revestimento, um novo revestimento e uma nova passivação. Uma abordagem preventiva consiste na aplicação da passivação imediatamente após o revestimento com zinco, sem demora. Seque bem as peças antes de as embalar.
Ferrugem Vermelha
A ocorrência prematura de ferrugem vermelha no substrato de aço indica que o revestimento de zinco foi totalmente consumido pela corrosão ou que, desde o início, foi aplicada uma espessura inadequada de zinco. Também pode resultar de falhas no revestimento em áreas recuadas. Evite esta situação especificando a condição de serviço correta da norma ASTM B633 para o ambiente de aplicação. Utilize uma composição química alcalina do banho de zinco para peças roscadas e recuadas, de modo a garantir uma cobertura uniforme.
Depósitos carbonizados
Um depósito de zinco cinzento-escuro, áspero ou pulverulento indica um depósito sobrecarregado devido a uma densidade de corrente excessiva em áreas de elevada densidade de corrente. O revestimento queimado apresenta fraca aderência, resistência à corrosão inferior e um aspeto característico baço e rugoso. Evite esta situação utilizando a densidade de corrente adequada à composição química do banho e à geometria da peça, e evite colocar ânodos demasiado próximos de saliências.
Bolhas e descamação
As bolhas ou inchaços que se formam sob a camada de zinco são normalmente causados por uma má preparação da superfície ou por contaminação localizada. Para resolver este problema, certifique-se de que a limpeza e a descalcificação prévias são realizadas de forma minuciosa.
Fragilização por hidrogénio
Embora não se trate de um defeito superficial visível, o hidrogénio atómico absorvido durante o processo de decapagem ácida ou de galvanização pode causar falhas catastróficas por fragilidade em peças de aço de alta resistência. Para evitar isso, os componentes de alta resistência à tração devem ser submetidos a um processo de alívio por recozimento, em estrita conformidade com as normas ASTM B633, imediatamente após o revestimento — um protocolo crítico de segurança estrutural exigido pelos requisitos federais relativos aos materiais utilizados na aviação e na indústria espacial. [4].
Conclusão
O revestimento com zinco proporciona uma proteção fiável e económica contra a corrosão para componentes metálicos. Através do controlo rigoroso dos parâmetros do banho e da seleção de passivantes adequados, os fabricantes podem prevenir defeitos e garantir um desempenho duradouro e de nível industrial para peças de precisão e protótipos personalizados.
Referências
[1] Agência de Proteção Ambiental dos EUA (EPA). (s.d.). Diretrizes relativas aos efluentes da indústria de acabamento de metais (40 CFR, Parte 433). Diretrizes da EPA relativas a efluentes industriais. Obtido em https://www.epa.gov/eg/metal-finishing-effluent-guidelines
[2] Administração de Segurança e Saúde no Trabalho (OSHA). (s.d.). Crómio hexavalente – Temas de segurança e saúde. Departamento do Trabalho dos Estados Unidos. Obtido em https://www.osha.gov/hexavalent-chromium
[3] Instituto Nacional de Normas e Tecnologia (NIST). (s.d.). Materiais de Referência Padrão (SRM). Departamento do Comércio dos EUA. Obtido em https://www.nist.gov/srm
[4] Administração Nacional da Aeronáutica e do Espaço (NASA). (2021). NASA-STD-6016: Requisitos Padrão para Materiais e Processos de Naves Espaciais. Sistema de Normas Técnicas da NASA. Obtido em https://standards.nasa.gov/standard/NASA/NASA-STD-6016















 PT
 EN
 ES
 FR
 DE
 IT
 NL
 PL
 AR
 JA
 KO
 ZH