

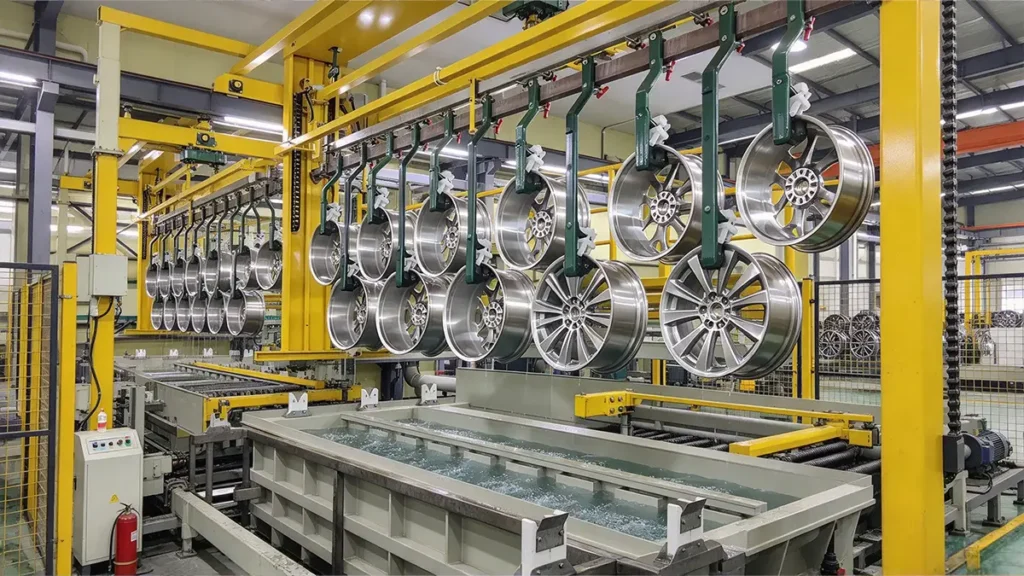
La zincatura è una soluzione leggera che rinforza il substrato su cui viene applicata. Formando una barriera fisica, il rivestimento di zinco sul metallo prolunga la durata del metallo sottostante. La barriera che crea impedisce all’umidità di penetrare nel metallo di base, prevenendo così la ruggine. Il rivestimento di zinco è ideale per la prevenzione della corrosione poiché si ossida a una velocità significativamente inferiore rispetto ai metalli ferrosi sottostanti, fungendo efficacemente da anodo sacrificale. La zincatura è una scelta ecocompatibile per la placcatura dei metalli. Questo perché può essere riciclata e riutilizzata. Ma cos’è la zincatura?
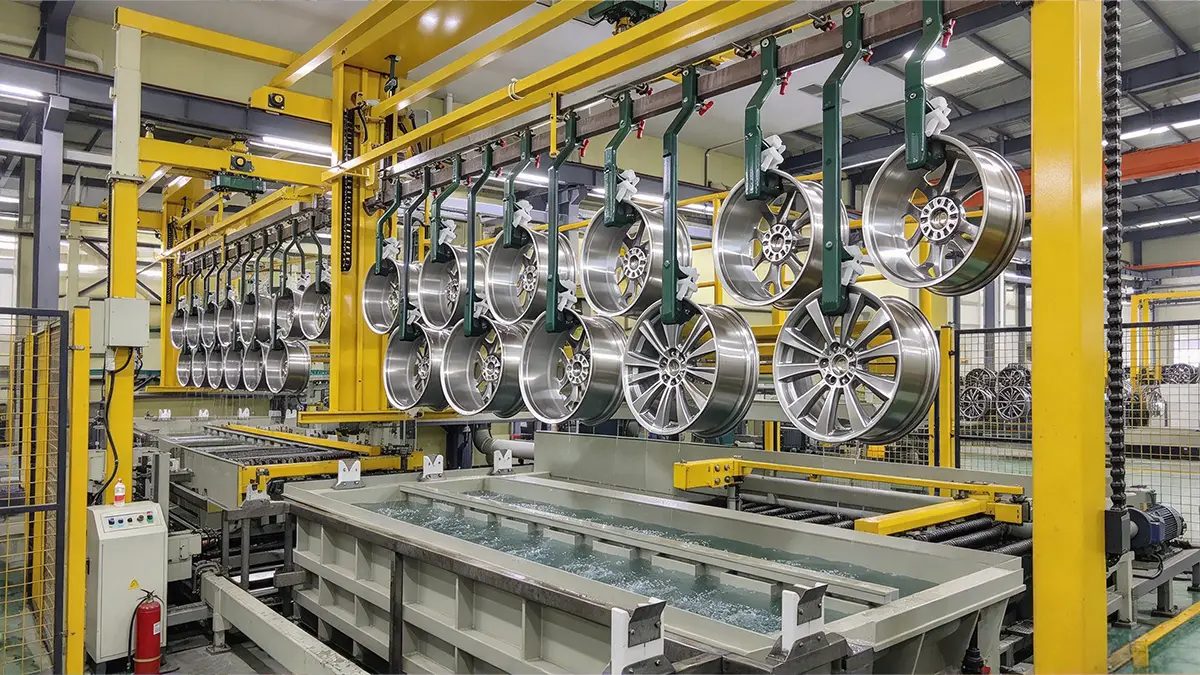
La definizione più semplice
La zincatura, nota più specificatamente come zincatura elettrolitica, è un processo di finitura di precisione che impedisce la corrosione e protegge i metalli senza il calore estremo associato alla zincatura a caldo. Questo metodo prevede l’applicazione di un sottile strato di zinco sulla superficie metallica. La zincatura utilizza una soluzione elettrolitica contenente ioni di zinco, che formano un rivestimento di zinco sulla superficie metallica. Questo sottile strato di zinco impedisce al metallo di reagire con l’aria e l’umidità, contribuendo a prevenire la formazione di ruggine.
In cosa consiste il processo di galvanizzazione dello zinco?
La zincatura elettrolitica è un processo tecnico che richiede un elevato livello di competenza. Di seguito viene illustrata in dettaglio la procedura di zincatura.
1. Preparazione della superficie
Pulire la superficie per rimuovere ruggine, olio e sporco dal substrato. Utilizzare un detergente alcalino per garantire che la zincatura rimanga intatta a lungo, assicurandosi che tutte le acque reflue derivanti dalla pulizia vengano trattate in conformità con i limiti federali relativi agli effluenti per la finitura dei metalli [1]. Una pulizia inadeguata può causare difetti quali la formazione di bolle o lo sfaldamento. Il processo di pulizia prevede l’immersione del metallo in un bagno per 5-10 minuti a una temperatura compresa tra 150 e 200° F per rimuovere lo sporco. Segue poi un trattamento acido che aiuta a eliminare la ruggine superficiale. Alcuni fornitori utilizzano anche un elettrodissabbiatore per la pulizia a livello microscopico, applicando una carica elettrica al metallo all’estremità dell’anodo o del catodo.
2. Preparazione della soluzione elettrolitica
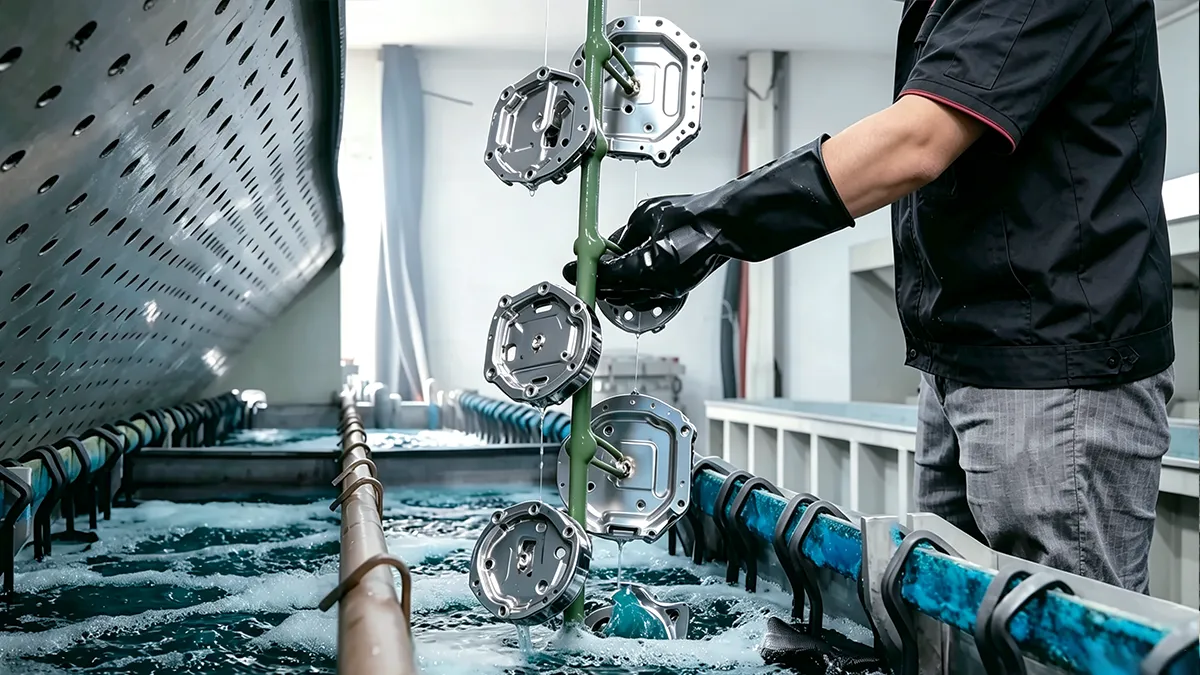
Nella zincatura, l'operatore deve immergere il substrato in una soluzione elettrolitica specifica, nota anche come bagno di zincatura. Il bagno contiene solitamente varie sostanze chimiche e una soluzione di ioni di zinco che contribuisce a ottimizzare il processo di zincatura. Inoltre, consente di ottenere le caratteristiche fisiche e chimiche desiderate del prodotto finale.
3. Reazioni elettrochimiche
La zincatura si basa su reazioni elettrochimiche, in cui gli ioni di zinco si spostano dall'anodo al catodo attraverso una soluzione elettrolitica. In questa reazione, l'anodo di zinco si ossida, rilasciando ioni di zinco nel bagno di zincatura. Questi ioni di zinco con carica positiva si spostano verso il catodo con carica negativa, al quale è fissata la parte metallica.
Al catodo, gli ioni di zinco vengono ridotti e si depositano sotto forma di strato solido sulla superficie metallica. L’anodo di zinco solido perde elettroni, generando ioni di zinco con carica positiva. Questi ioni si spostano quindi attraverso la soluzione elettrolitica verso il catodo. La reazione all’anodo è la seguente:;
Zn (s) → Zn²⁺ + 2e⁻
Sul catodo ha luogo la reazione di riduzione. Gli ioni di zinco acquisiscono elettroni e si solidificano formando un sottile strato uniforme di zinco sulla superficie metallica. Questo strato offre una protezione significativa contro la corrosione, fungendo da barriera sacrificale per il metallo sottostante. Di seguito è riportata la reazione.
Zn²⁺ + 2e⁻ → Zn (s)
4. Pulizia e rifinitura
Lavare i pezzi con acqua dopo ogni fase chiave del processo di zincatura. Dopo la zincatura, lavare i pezzi in un recipiente contenente liquido per rimuovere eventuali contaminazioni superficiali, quindi asciugarli accuratamente. Il risciacquo può essere ripetuto se la contaminazione è eccessiva. È possibile lavare i pezzi sotto l’acqua corrente o in una vasca di risciacquo, a seconda del grado di contaminazione. Quando è necessaria una protezione aggiuntiva, è possibile includere sigillanti e passivanti nel processo di post-trattamento.
Quali sono le diverse finiture di zincatura (passivazioni)?
Si utilizzano diversi tipi di zincatura per ottenere spessori variabili del rivestimento di zinco.
Zincatura gialla
Questo rivestimento di zinco è particolarmente diffuso nell’industria automobilistica e offre un livello moderato di protezione contro la ruggine e la corrosione. La zincatura gialla amplia il processo di zincatura. Dopo la zincatura, ha luogo la passivazione: una soluzione di passivazione contenente cromati e altri componenti viene applicata sulla superficie zincata, formando una pellicola di passivazione gialla attraverso una reazione chimica. Poiché i cromati gialli tradizionali contengono spesso cromo esavalente, gli stabilimenti devono attuare rigorosamente le misure di controllo dell’esposizione previste dalle normative sulla sicurezza sul lavoro [2]. Questo strato di passivazione conferisce ai componenti zincati di colore giallo proprietà uniche, diverse da quelle dei normali componenti zincati. Si tratta della differenza più significativa tra i due in termini di composizione.
La zincatura gialla trova impiego principalmente in settori quali la lavorazione meccanica, l'industria automobilistica e quella degli elettrodomestici, in particolare per i componenti automobilistici e gli involucri degli elettrodomestici. Oltre alla resistenza alla corrosione e all'usura, offre anche buone proprietà decorative, migliorando la qualità estetica del prodotto.
Zincatura blu/trasparente
Questo tipo di zincatura offre in genere una protezione dalla corrosione inferiore; tuttavia, è più rispettoso dell'ambiente rispetto alle altre tecniche simili.
La zincatura trasparente consiste in un rivestimento di conversione al cromato incolore applicato sullo zinco come parte del processo post-zincatura. Il cromato trasparente, o passivazione, protegge lo strato di zinco e offre un’ulteriore protezione dalla corrosione. Questa finitura conferisce alla superficie del pezzo un aspetto argentato con una leggera sfumatura bluastra.
La zincatura blu o trasparente è ampiamente utilizzata per parti meccaniche, rondelle, viti e applicazioni decorative grazie alla sua finitura accattivante.
Zincatura nera
Lo zinco nero è un rivestimento metallico ottenuto mediante ossidazione nera, placcatura nera vera e propria o entrambe le tecniche. Con una finitura che varia dal verde oliva al nero puro, questo rivestimento in zinco garantisce una resistenza alla ruggine più elevata, in particolare quando si ricorre all’ossidazione nera. Grazie alla sua finitura scura, viene spesso utilizzato a scopo decorativo.
Per ottenere il caratteristico aspetto nero, il componente zincato viene immerso in una soluzione contenente solfuro di sodio o composti a base di cobalto. Questo processo trasforma la superficie in un composto di zinco nero (spesso ZnS o simili) e conferisce resistenza alla corrosione.
Chimica del bagno: zincatura acida vs. alcalina
Al di là delle finiture successive alla placcatura, il processo di galvanoplastica è definito dalla composizione chimica del bagno. La zincatura acida utilizza una soluzione elettrolitica acida anziché alcalina, garantendo velocità di deposizione più elevate e una migliore copertura per superfici complesse o difficili da placcare. Questa tecnica è particolarmente efficace per i componenti con forme intricate o cavità profonde, poiché il bagno acido riveste queste aree difficili in modo più uniforme rispetto ai metodi alcalini.
La maggiore velocità di zincatura con bagno acido rende questo processo adatto alla produzione su larga scala. Pur garantendo una finitura liscia e uniforme, il bagno acido deve essere gestito con attenzione per evitare un eccesso di zincatura o una potenziale infragilimento da idrogeno.
In che modo i diversi parametri influenzano la zincatura?
Per ottenere una finitura di zincatura di alta qualità è necessario controllare diversi parametri. In generale, la massa di zinco depositata sulla superficie del materiale è data da:;
Massa dello strato di zinco (g/m2)= spessore × densità (g/m3)
Spessore del rivestimento
La variabile più importante che determina la durata di un rivestimento di zinco in un determinato ambiente è lo spessore. Un rivestimento di zinco dello spessore di 10 micrometri (µm) si deteriorerà molto prima di uno dello spessore di 30 µm, anche se tutte le altre condizioni sono identiche. La durata di un rivestimento di zinco è direttamente proporzionale al suo spessore e all’aggressività dell’ambiente a cui è esposto.
Lo spessore del rivestimento può essere misurato utilizzando la fluorescenza a raggi X (XRF), uno standard industriale. In questo metodo, uno strumento XRF portatile o da banco proietta raggi X sulla superficie rivestita e misura l’energia dei raggi X fluorescenti emessi dallo strato di zinco. Per garantire l’accuratezza delle misurazioni tra i diversi lotti di produzione, questi strumenti XRF devono essere calibrati regolarmente utilizzando materiali di riferimento standard certificati dagli istituti nazionali di metrologia. [3]. Ciò consente di ottenere in pochi secondi una misurazione precisa e non distruttiva dello spessore, espressa in micrometri.
Il secondo metodo di misurazione si basa sull’induzione magnetica (correnti parassite). Gli spessimetri a induzione magnetica utilizzano una sonda posizionata direttamente sulla superficie rivestita per misurare lo spessore rilevando la risposta magnetica del substrato in acciaio sottostante lo zinco. Questi spessimetri sono meno costosi degli strumenti XRF e offrono una precisione adeguata per i controlli di routine del processo. Il loro limite è che richiedono un substrato magnetico (l’acciaio è idoneo, l’alluminio no) e sono sensibili alla rugosità superficiale, alla geometria del pezzo e alla tecnica dell’operatore.
Livello di pH
Il mantenimento del corretto livello di pH nella soluzione di placcatura è fondamentale per garantire una qualità costante del rivestimento. Il pH influisce sull'uniformità con cui gli ioni di zinco si depositano sulla superficie del pezzo e può influire sull'adesione.
Temperatura
La temperatura del bagno di placcatura riveste un ruolo significativo nel processo di placcatura. Temperature più elevate aumentano generalmente la velocità di deposizione, ma devono essere controllate con attenzione per evitare il surriscaldamento, che potrebbe causare difetti.
Densità di corrente
La densità di corrente influisce sulla velocità con cui gli ioni di zinco si depositano sulla superficie metallica. Una densità di corrente costante è fondamentale per ottenere uno strato di zinco uniforme, poiché le fluttuazioni possono causare uno spessore irregolare del rivestimento.
Tensione
Al bagno di galvanizzazione viene applicata una tensione per facilitare il trasferimento degli ioni di zinco dall'anodo al catodo. Livelli di tensione corretti garantiscono una galvanizzazione efficiente senza causare un'usura eccessiva delle attrezzature o dei componenti.
Tempo di placcatura
Il tempo di immersione di un pezzo nel bagno di galvanizzazione determina lo spessore dello strato di zinco. Tempi più lunghi producono generalmente rivestimenti più spessi, anche se un eccesso di galvanizzazione può causare fragilità o scarsa adesione.
Come si possono tenere sotto controllo alcuni dei difetti della zincatura?
Ruggine bianca
La ruggine bianca o le macchie bianche indicano un rischio elevato. Sono causate dalla formazione di ossido di zinco e idrossido di zinco sulla superficie dello zinco, tipicamente dovuta all’esposizione all’umidità prima o dopo la zincatura senza un’adeguata passivazione. Possono verificarsi anche quando i componenti vengono conservati in modo improprio o spediti in condizioni di umidità dopo la zincatura. È possibile risolvere il problema sottoponendo i componenti interessati a un nuovo trattamento di passivazione, se la ruggine bianca è leggera e superficiale. I componenti fortemente arrugginiti richiedono in genere la decapatura, una nuova zincatura e una nuova passivazione. Un approccio preventivo consiste nell’applicare la passivazione immediatamente dopo la zincatura, senza alcun ritardo. Asciugare accuratamente i componenti prima dell’imballaggio.
Ruggine rossa
La comparsa prematura di ruggine rossa sul substrato in acciaio indica che il deposito di zinco è stato completamente consumato dalla corrosione o che, sin dall’inizio, lo spessore dello zinco depositato era insufficiente. Può anche derivare da una placcatura irregolare nelle aree incassate. È possibile prevenirla specificando le corrette condizioni di servizio secondo la norma ASTM B633 per l’ambiente di applicazione. Utilizzare una composizione alcalina del bagno di zinco per i componenti filettati e incassati, al fine di garantire una copertura uniforme.
Depositi carbonizzati
Un deposito di zinco di colore grigio scuro, ruvido o polveroso indica un sovraccarico dovuto a un’eccessiva densità di corrente nelle aree ad alta densità di corrente. Il deposito bruciato presenta scarsa adesione, resistenza alla corrosione inferiore e un caratteristico aspetto opaco e ruvido. È possibile prevenirlo utilizzando la densità di corrente corretta in base alla composizione chimica del bagno e alla geometria del pezzo, ed evitando di posizionare gli anodi troppo vicino alle sporgenze.
Vesciche e desquamazione
La formazione di bolle o vesciche sotto lo strato di zinco è solitamente causata da una preparazione inadeguata della superficie o da contaminazioni localizzate. Per risolvere il problema, assicurarsi di eseguire una pulizia e una decalcificazione approfondite prima del trattamento.
Infragilimento da idrogeno
Sebbene non si tratti di un difetto superficiale visibile, l’idrogeno atomico assorbito durante il processo di decapaggio acido o di placcatura può causare rotture fragili catastrofiche nei componenti in acciaio ad alta resistenza. Per evitare ciò, i componenti ad alta resistenza devono essere sottoposti a un processo di distensione post-cottura in stretta conformità con le norme ASTM B633 immediatamente dopo la placcatura, un protocollo di sicurezza strutturale fondamentale previsto dai requisiti federali relativi agli standard sui materiali per l’aviazione e i veicoli spaziali. [4].
Conclusione
La zincatura offre una protezione affidabile ed economica contro la corrosione per i componenti metallici. Grazie a un rigoroso controllo dei parametri del bagno e alla scelta di passivanti adeguati, i produttori possono prevenire i difetti e garantire prestazioni durature e di livello industriale per componenti di precisione e prototipi personalizzati.
Riferimenti
[1] Agenzia per la protezione dell'ambiente degli Stati Uniti (EPA). (s.d.). Linee guida sugli effluenti derivanti dalla lavorazione dei metalli (40 CFR Parte 433). Linee guida dell'EPA sugli effluenti industriali. Estratto da https://www.epa.gov/eg/metal-finishing-effluent-guidelines
[2] Amministrazione per la sicurezza e la salute sul lavoro (OSHA). (s.d.). Cromo esavalente – Argomenti relativi alla sicurezza e alla salute. Dipartimento del Lavoro degli Stati Uniti. Estratto da https://www.osha.gov/hexavalent-chromium
[3] Istituto Nazionale di Standard e Tecnologia (NIST). (s.d.). Materiali di riferimento standard (SRM). Dipartimento del Commercio degli Stati Uniti. Tratto da https://www.nist.gov/srm
[4] National Aeronautics and Space Administration (NASA). (2021). NASA-STD-6016: Requisiti standard relativi ai materiali e ai processi per i veicoli spaziali. Sistema degli standard tecnici della NASA. Estratto da https://standards.nasa.gov/standard/NASA/NASA-STD-6016















 IT
 EN
 ES
 FR
 DE
 PT
 NL
 PL
 AR
 JA
 KO
 ZH