

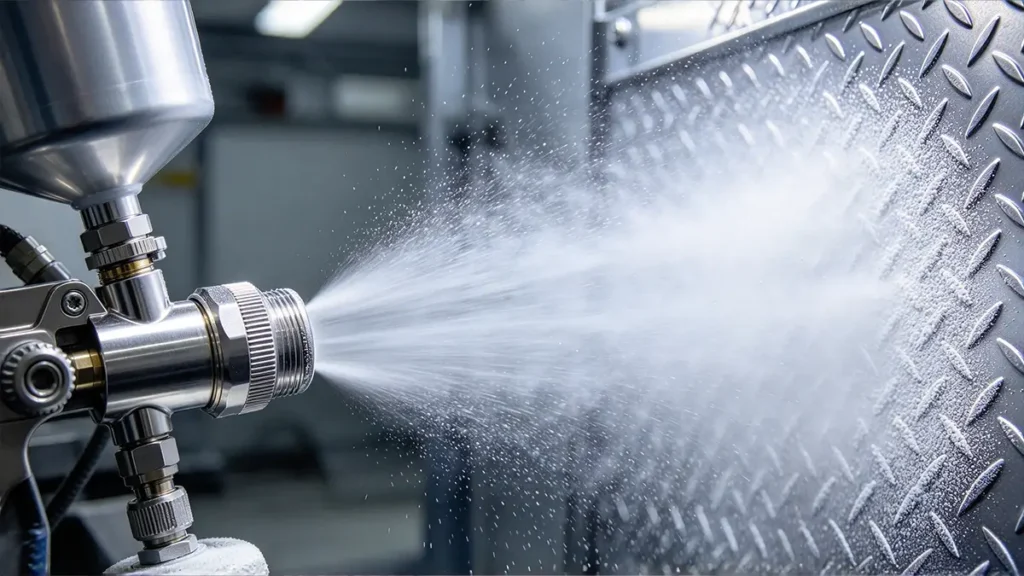
La pintura en aerosol es un proceso fundamental de tratamiento de superficies en la fabricación a medida, diseñado para mejorar el aspecto estético, la resistencia a la corrosión y la durabilidad general de los componentes metálicos y plásticos. Ya sea que se aplique a piezas mecanizadas de precisión, carcasas de automóviles o recintos industriales, proporciona un acabado uniforme y de alta calidad que cumple con estrictas normas de ingeniería. Esta guía aborda tres técnicas industriales habituales de pintura en spray, analizando en detalle sus aplicaciones: pulverización convencional con aire, pulverización HVLP y pulverización sin aire.

¿En qué se diferencia la pintura en aerosol de la galvanoplastia?
La galvanoplastia y la pintura en aerosol están estrechamente relacionadas. Sin embargo, sus métodos de deposición de material son diferentes. La galvanoplastia consiste en fijar una fina capa de un metal, como el cromo, el níquel o el zinc, a la superficie de otro metal base, como el aluminio. El recubrimiento se adhiere al metal base mediante conducción eléctrica.
Pintar por el otro lado es más sencillo, y la mayoría de la gente está familiarizada con este proceso. En primer lugar, se aplica una capa de imprimación al metal base, siempre que el sustrato haya sido sometido a los procedimientos obligatorios de preparación de la superficie y eliminación de la corrosión. [1], a lo que le siguen varias capas de pintura líquida. Por último, se aplica una capa protectora, como la laca, para proteger la pintura subyacente. La siguiente tabla resume las diferencias entre ambos métodos.
| Factor | Pintura en aerosol | Galvanoplastia |
|---|---|---|
| Proceso | Aplica pintura líquida sobre una superficie | Aplica un recubrimiento metálico mediante un proceso electroquímico |
| Material de recubrimiento | Ligante de pintura, pigmentos, aditivos y cualquier disolvente o agua que sea necesario | Iones metálicos procedentes de un baño de galvanoplastia o de un sistema electroquímico similar |
| Objetivo principal | Color, aspecto, protección y determinadas propiedades funcionales | Propiedades de las superficies metálicas, como la resistencia a la corrosión, la resistencia al desgaste, la conductividad o el aspecto |
| avanzado | Pistola pulverizadora, suministro de pintura, sistema de presión de aire o de líquido, cabina | Depósito de galvanoplastia, fuente de alimentación eléctrica, electrodos y baño químico |
| Piezas de trabajo adecuadas | Carcasas de plástico pintadas, paneles metálicos, cubiertas de maquinaria y componentes decorativos | Metales compatibles o sustratos debidamente preparados que requieran una capa metálica recubierta |
¿Cómo funciona la pulverización de aire convencional?
En la pulverización convencional con aire, la pintura sale por la boquilla estrecha del pulverizador, se mezcla con aire comprimido y se pulveriza sobre la superficie en forma de pequeñas gotas. La pintura se puede pulverizar de tres formas diferentes.
Pulverizador a presión (de alimentación) con recubrimiento
Una fuerza de empuje de entre 0,1 y 0,5 atm impulsa la pintura del recipiente hacia el pulverizador a través de una manguera. Este método proporciona una mejor atomización y se utiliza para aplicaciones a gran escala. Se dispersan menos partículas de pintura en el entorno.
Pulverizador de cámara superior
La pintura se introduce en el pulverizador por gravedad desde una tolva acoplada al propio pulverizador. Es ideal para cambios de color pequeños y frecuentes.
Pulverizador de cámara inferior
La pintura se introduce en el pulverizador por succión desde una cámara acoplada a la parte inferior del mismo. Es ideal para trabajos a pequeña escala en los que se cambian con frecuencia los colores.
Una vez en el pulverizador neumático, la pintura pasa por los conductos del pulverizador y llega a la boquilla. Al salir, se mezcla con aire gracias a un compresor. La presión de compresión para esta mezcla oscila entre 2,5 y 5,5 atm. La pintura y el aire pueden mezclarse de dos formas, dependiendo de la boquilla de aire del pulverizador. La pintura puede atomizarse tanto dentro como fuera del pulverizador (mezcla interna) (mezcla externa).
Mezcla interna
La mezcla de aire y pintura se produce justo antes de la boquilla del pulverizador. Esto permite utilizar menos aire y una presión más baja en la mezcla interna. De este modo se consigue un haz más amplio, un espesor máximo de la película y una menor formación de exceso de pulverización.
Mezcla externa
El aire sale a chorro por los conductos de aire del cabezal pulverizador y choca con la pintura que sale de la boquilla pulverizadora, lo que da lugar a una mezcla. Se trata de un método muy utilizado. La mezcla externa puede mejorar la atomización. Gracias a su alta presión, el chorro se puede controlar mejor y se puede utilizar en pulverizadores de cámara inferior.
En la pulverización convencional, la presión no varía al ajustar el caudal de pintura y de aire mediante las válvulas. Sin embargo, la pintura que sale por el orificio de la pistola pulverizadora se encuentra con el flujo de aire del entorno exterior. Como resultado, el patrón de pulverización, que se espera que sea circular, se convierte en un patrón de sección transversal elíptica que ofrece una mayor eficiencia.
Atomización de moléculas de pintura
La atomización divide la pintura en gotas muy pequeñas. Una buena atomización significa que las gotas de pintura sean lo más pequeñas posible. En las aplicaciones convencionales de pulverización con aire, se pueden alcanzar diámetros de gota de entre 20 µm y 50 µm, aunque esta atomización más fina suele dar lugar a una menor eficiencia de transferencia en comparación con los métodos de ensayo estándar de laboratorio. [2]. Estos diámetros de la pintura permiten que esta se nivele muy bien sobre la superficie.
La atomización depende de varios factores, como el diámetro de la boquilla, la viscosidad del producto, la tensión superficial y la presión del fluido. Las gotas de pintura aumentan a medida que aumenta la viscosidad, disminuyen a medida que se reduce el diámetro y disminuyen a medida que disminuye la tensión superficial.
¿Cómo funciona la pintura con pulverizador HVLP?
Las pistolas pulverizadoras HVLP atomizan la pintura utilizando el volumen de aire en lugar de la presión. Esto significa que, cuando la pintura entra en contacto con la corriente de aire, se divide en pequeñas partículas al salir por la boquilla.
La pistola pulverizadora HVLP cuenta con sistemas de control para la formación del abanico de pintura y el control de la densidad del fluido. Estos mandos de control permiten ajustar el pulverizado desde una niebla ligera hasta una niebla densa. Algunas pistolas HVLP también disponen de control del flujo de aire, lo que permite al operario ajustar ligeramente la presión y el volumen de la pistola pulverizadora.
Al apretar el gatillo de la pistola, la pintura sale hacia el flujo de aire a través de la boquilla con la presión y el patrón de pulverización deseados. Una pistola HVLP correctamente configurada produce una capa rápida y uniforme con muy poco desperdicio de material.
Hay dos mecanismos que introducen aire en la pistola HVLP.
- Compresor de aire: El compresor puede generar una presión de entrada de unos 25 psi. Esta presión se reduce a 10 psi o menos para impulsar la pintura a menor velocidad. [3]. Estos son los tipos más comunes de pistolas pulverizadoras HVLP. Las pistolas pulverizadoras HVLP de aire comprimido tienen una eficiencia de transferencia de tan solo 65%.
- Sistema de turbinas: Este sistema genera grandes volúmenes de aire, pero a una presión más baja: aproximadamente 6 psi. Este tipo de pulverizadores son más eficientes. No requieren un compresor de aire independiente, lo que los hace más rentables. Las pistolas pulverizadoras HVLP de turbina tienen una eficiencia de transferencia superior a 80%.
¿Cómo funciona la pintura con pulverizador sin aire?
Las pulverizadoras de pintura sin aire no necesitan un compresor de aire. En su lugar, utilizan una bomba motorizada para presurizar y expulsar la pintura por la boquilla de la pistola pulverizadora. La alta presión que se genera en el interior del tubo atomiza la pintura, descomponiéndola en una fina niebla. De este modo se consigue un acabado uniforme con una cantidad mínima de pintura.
Una bomba eleva la presión de la pintura hasta 250 bar y, a continuación, la impulsa a través de una pistola pulverizadora sin aire, lo que requiere el cumplimiento de estrictos protocolos de seguridad para evitar lesiones por inyección de fluido a alta presión, tal y como establecen las normas de seguridad laboral. [4]. Cuando se abre la válvula de pintura (pistola), la pintura sale a presión a través de una abertura en la boquilla sin aire, cuyo tamaño se adapta a las necesidades. La atomización se produce gracias a la diferencia de presión entre el material de recubrimiento y la atmósfera. La boquilla determina el caudal y la anchura del chorro de pulverización.
¿Cuál es la diferencia entre la pulverización convencional con aire, la pulverización HVLP y la pulverización sin aire?
La principal diferencia radica en la forma en que cada sistema pulveriza la pintura. Las características de la pulverización determinan su idoneidad para trabajos estéticos de precisión, el aprovechamiento del material, el espesor del recubrimiento y la velocidad de producción. La siguiente tabla resume las diferencias entre las tres técnicas.
| Factor | Pulverización convencional con aire | HVLP | Sin aire |
|---|---|---|---|
| Atomización | Aire comprimido | Aire de gran caudal y baja presión | Fluido a alta presión |
| Presión de referencia | aire a una presión de entre 40 y 90 psi | Menos de 10 psi en la tapa | Normalmente, un fluido de entre 1.000 y 3.000 psi |
| Calidad del acabado | En general, bien | Bien, si se configura correctamente | Puede ser más grueso |
| Rendimiento del recubrimiento | Bajo a medio | Bajo a medio | Medio a alto |
| Exceso de pulverización | Potencial relativamente elevado | En general, reducido | A menudo se reduce la neblina, pero depende de la configuración |
| El más adecuado | Trabajos estéticos detallados | Recubrimiento cosmético controlado | Grandes superficies y cobertura rápida |
| Limitación principal | Residuos de pintura y exceso de pulverización | Demanda de aire y límites de atomización | Control de alta presión y de acabado |
Conclusión
La elección de la técnica óptima de pintura por pulverización —ya sea con aire convencional, HVLP o sin aire— depende, en última instancia, de encontrar el equilibrio adecuado entre la eficiencia de transferencia, la calidad del acabado y la escala de producción. Elegir el método de atomización adecuado para la geometría de tu componente garantiza tanto la excelencia estética como una fabricación rentable.
Referencias
[1] Administración Federal de Aviación (FAA). (1998). Circular consultiva 43.13-1B: Métodos, técnicas y prácticas aceptables — Inspección y reparación de aeronaves (Capítulo 6: Corrosión, inspección y protección). Biblioteca de documentos de la FAA. Obtenido de https://www.faa.gov/documentLibrary/media/Advisory_Circular/AC_43.13-1B_w-chg1.pdf
[2] ASTM International. (2017). ASTM D5009-02(2017) Método de ensayo estándar para evaluar y comparar la eficiencia de transferencia de los recubrimientos aplicados por pulverización en condiciones de laboratorio. Base de datos de normas ASTM. Obtenido de https://www.astm.org/d5009-02r17.html
[3] Agencia de Protección Medioambiental de EE. UU. (EPA). (2020). 40 CFR, parte 63, subparte MMMM: Normas nacionales de emisión de contaminantes atmosféricos peligrosos para el recubrimiento superficial de piezas y productos metálicos diversos. eCFR (Código Electrónico de Normativa Federal). Extraído de https://www.ecfr.gov/current/title-40/chapter-I/subchapter-C/part-63/subpart-MMMM
[4] Administración de Seguridad y Salud en el Trabajo (OSHA). (s. f.). 1910.107 – Acabado por pulverización con materiales inflamables y combustibles. Departamento de Trabajo de Estados Unidos. Extraído de https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.107














 ES
 EN
 FR
 DE
 IT
 PT
 NL
 PL
 AR
 JA
 KO
 ZH