

El recubrimiento en polvo, o deposición por pulverización electrostática (ESD), es el proceso de aplicación de color más habitual y popular para productos y componentes metálicos. El recubrimiento en polvo ofrece numerosas ventajas. Permite recubrir prácticamente cualquier superficie, desde electrodomésticos hasta coches e incluso edificios. Se aplica de forma electrostática y se cura mediante luz ultravioleta o calor. El recubrimiento en polvo es la tecnología de acabado de más rápido crecimiento en Norteamérica, y representa más del 10% del total de aplicaciones de acabado industrial. El recubrimiento en polvo aporta un nuevo toque de color con una gran protección. Los muebles y otros artículos recubiertos en polvo son menos propensos a sufrir daños con el paso del tiempo. El recubrimiento es uniforme, más grueso, duradero, no tóxico y menos inflamable.
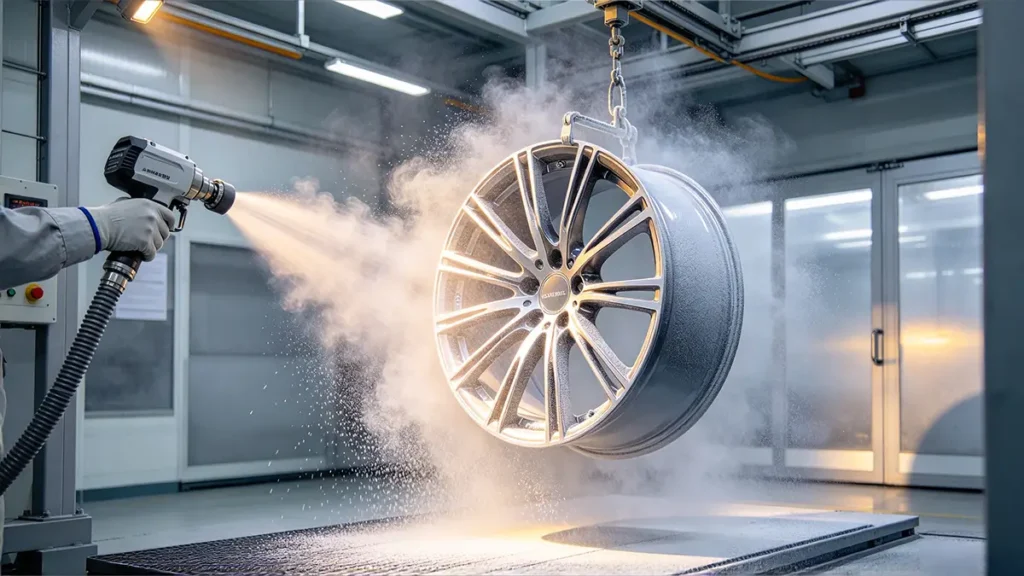
¿Qué es el recubrimiento en polvo?
El recubrimiento en polvo es el proceso de aplicar partículas de pigmento de color y resina, con carga electrostática y conectadas a tierra, sobre un producto o pieza de base metálica. A continuación, las piezas se introducen en un horno, donde se calientan durante 10 a 20 minutos a una temperatura media de 200 °C, dependiendo del material y del polvo utilizados. En el horno, el pigmento y la resina se funden y se unen en una sola capa. Una vez enfriada, resulta ser una de las pinturas más duraderas que existen para proteger su producto.
El recubrimiento en polvo consta de tres parámetros clave. En primer lugar, el proceso implica la aplicación del polvo, en la que se pulverizan partículas finas sobre una superficie metálica preparada. En segundo lugar, el proceso implica la adhesión de las partículas. Mediante la carga electrostática, el polvo se adhiere a la pieza de trabajo conectada a tierra. Por último, el proceso implica el curado. El calor funde y cura químicamente el recubrimiento, creando una película continua.
El recubrimiento en polvo se diferencia de los recubrimientos tradicionales. Se trata de un nuevo tipo de recubrimiento en polvo sólido 100%, sin disolventes. Al no utilizar disolventes, es libre de sustancias nocivas, no contamina, es reciclable, respetuoso con el medio ambiente, ahorra energía y recursos, y es eficiente en términos de mano de obra. La tabla resume los componentes del recubrimiento en polvo.
| Componente | Función |
|---|---|
| Resina o aglutinante | Forma una película de recubrimiento continua |
| Pigmentos | Establecer el color y la opacidad |
| Agente de curado | Permite la reticulación química en polvos termoendurecibles |
| Rellenos | Ajustar el coste, la textura, la dureza y otras propiedades |
| Aditivos | Flujo de control, brillo, nivelación y aspecto de la superficie |
¿Cómo funciona el proceso de recubrimiento en polvo?
El proceso de recubrimiento en polvo es un proceso de tres fases que comprende la preparación de la superficie, la aplicación del polvo y el curado térmico.
Fase 1: Preparación de la superficie
La preparación de la superficie es fundamental para la adherencia del polvo. Garantiza una fuerte adherencia entre el polvo y el sustrato. Durante la preparación de la superficie, se llevan a cabo las siguientes actividades.
Limpia y desengrasa la superficie
La superficie debe estar libre de aceite, grasa, óxido y suciedad. Limpia el sustrato utilizando productos de limpieza alcalinos, etapas de aclarado y métodos de secado.
Realizar un tratamiento químico previo de la superficie
Las superficies, especialmente las metálicas, se tratan con fosfato de hierro, fosfato de zinc o circonio sin cromo para mejorar la resistencia a la corrosión y la adherencia del recubrimiento. El aluminio suele recibir un recubrimiento de conversión a base de cromato o titanio.
Realizar un tratamiento previo mecánico de la superficie
En ocasiones, la superficie del sustrato contiene contaminantes pesados que el tratamiento químico puede no eliminar de forma eficaz. Estos contaminantes deben eliminarse mediante métodos como el chorro de arena, el granallado o el chorro de granalla. Este procedimiento crea una superficie texturizada, lo que mejora la adherencia mecánica. Los tipos de abrasivos varían en función del acabado deseado y de la sensibilidad del sustrato.
Áreas protegidas con máscara
Es posible que algunas piezas deban quedar sin recubrimiento. Las cintas de enmascarar o los puntos de enmascarar protegen las roscas o las superficies del exceso de pulverización de polvo. El enmascarado evita que el polvo se adhiera a estas superficies.
Fase 2: Aplicación electrostática
El polvo se aplica mediante deposición por pulverización electrostática (ESD), que es el método estándar del sector para las piezas metálicas. Durante este proceso, la pistola fluidifica el material y lo pulveriza sobre la pieza. Las partículas de polvo se cargan eléctricamente y son atraídas hacia el sustrato conectado a tierra. Esta atracción electrostática permite recubrir de manera uniforme incluso geometrías complejas.
Hay dos tipos de pistolas que pulverizan los materiales.
Armas Corona
Utilizan una fuente de alimentación externa de alta tensión (normalmente de 60 a 100 kV) conectada a un electrodo afilado situado en la punta de la pistola. Un potente campo electrostático, denominado descarga corona, ioniza el aire. A medida que las partículas de polvo atraviesan esta zona de aire ionizado, adquieren una carga negativa y forman una nube cargada dirigida hacia la pieza metálica conectada a tierra. La pistola de corona es ideal para alcanzar una alta velocidad de transferencia, el recubrimiento rápido de grandes superficies planas y aplicaciones industriales en general. Una puesta a tierra eficaz evita las descargas estáticas, garantiza un espesor uniforme, mejora la eficiencia de transferencia y evita el desperdicio de polvo, lo que también constituye un requisito obligatorio de seguridad laboral para mitigar los riesgos de ignición por chispas en la pulverización electrostática. [1]. Es un factor fundamental para la seguridad y la calidad.
Pistolas triboeléctricas (Tribo)
A diferencia de las pistolas de corona, estas pistolas no utilizan un electrodo externo de alta tensión ni un cable de alimentación en la boquilla. En su lugar, se basan en la carga por fricción. Las partículas de polvo fluidizadas se ven obligadas a fluir con fuerza a través de un cilindro de fricción especialmente diseñado. El cilindro suele estar fabricado en teflón o plásticos técnicos similares para facilitar la carga. El contacto físico y el roce contra las paredes internas transfieren una carga electrostática positiva o negativa a las partículas.
Además del ESD, el recubrimiento en polvo puede realizarse mediante recubrimiento en lecho fluidizado. En este proceso, la pieza se precalienta y se sumerge en un lecho de polvo aireado. El polvo se funde al entrar en contacto y forma una película continua. Se utiliza principalmente para polvos termoplásticos en piezas no planas o de gran resistencia.
Fase 3: Curado térmico
El curado es una fase fundamental del recubrimiento en polvo, ya que transforma el polvo en una capa sólida y protectora. Tras la aplicación del polvo sobre el sustrato, la pieza recubierta se hornea a temperaturas comprendidas entre 160 y 220 °C. La temperatura de horneado depende del tipo de polvo y de la masa de la pieza. En el caso de los polvos termoendurecibles, el calor inicia una reacción de reticulación que da lugar a un acabado químicamente estable. Los termoplásticos, por el contrario, se funden y se solidifican sin que se produzca una reacción química.
Entre los hornos más utilizados se encuentran los hornos de convección, los hornos de infrarrojos (IR) y los hornos UV. Los hornos de convección hacen circular aire caliente y son adecuados para piezas de gran tamaño. Los hornos de infrarrojos (IR) proporcionan un calentamiento rápido para piezas con secciones delgadas. Los hornos UV son ideales para materiales sensibles al calor, como el MDF o los plásticos, y utilizan luz en lugar de calor prolongado para curar polvos especiales curables por UV.
¿Cuáles son las ventajas del recubrimiento en polvo?
El recubrimiento en polvo ofrece varias ventajas con respecto a la pintura líquida.
- El recubrimiento en polvo reduce al mínimo los problemas de calidad: El proceso de recubrimiento en polvo elimina los disolventes que se utilizan en las pinturas líquidas**, lo que reduce considerablemente los compuestos orgánicos volátiles (COV) y los contaminantes atmosféricos peligrosos (HAP), cumpliendo así con las estrictas normativas medioambientales. [2]. Cuanto menos disolventes se utilicen en el proceso de recubrimiento o pintado, menos contaminación se libera a la atmósfera.
- El recubrimiento en polvo se aplica fácilmente. El recubrimiento en polvo suele ser más fácil de aplicar sobre una pieza. Además, presenta menos riesgo de que se formen chorreos o goterones que la pintura líquida.
- El recubrimiento en polvo es duradero: Los recubrimientos en polvo suelen estar fabricados con materiales más resistentes que las pinturas líquidas. Si la durabilidad es un factor importante, el recubrimiento en polvo es la mejor opción.
- Relación coste-eficacia: En la mayoría de los casos, el recubrimiento en polvo de una pieza resulta más económico. En las modernas instalaciones de fabricación de gran volumen, el recubrimiento en polvo de grandes cantidades en una línea automatizada ofrece una reducción significativa de los costes y una mejora de la eficiencia en comparación con la pintura tradicional.
¿Cuáles son las limitaciones del recubrimiento en polvo?
A pesar de su amplia aplicación en entornos industriales, el recubrimiento en polvo presenta una serie de retos inherentes. Los fabricantes deben abordar estos retos y sopesarlos frente a las ventajas antes de optar por el recubrimiento en polvo frente a otros procesos de recubrimiento. A continuación se enumeran algunos de los retos que plantea el uso del recubrimiento en polvo.
- Durante el recubrimiento en polvo, el polvo se carga y el sustrato lo atrae, quedándose fijado gracias a la fuerza estática. Tradicionalmente, esto significaba que las superficies no conductoras no podían recubrirse con pintura en polvo. Aunque los polvos termoendurecibles estándar siguen requiriendo un sustrato metálico conectado a tierra, los avances modernos, como los recubrimientos en polvo curables por UV, están superando ahora esta limitación para adaptarse a materiales sensibles al calor, como los plásticos de ingeniería y el MDF.
- El recubrimiento en polvo debe hornearse. Se necesita bastante tiempo y un calor considerable para “fundir” el polvo sobre el sustrato.
- Dado que requiere un componente eléctrico, el polvo puede dejar huecos importantes en la película. Esto ocurre especialmente en las esquinas y en zonas estrechas, donde puede formarse una jaula de Faraday. Si se aumenta la tensión para eliminar los huecos, el polvo puede acumularse en las esquinas. Esto puede provocar que quede material sin curar y que aparezcan puntos débiles, por no hablar de la pérdida de detalle en la pieza.
- Si no se prepara correctamente y no está clínicamente limpio, el polvo no se adhiere como es debido y puede desprenderse en láminas.
- Si fuera necesario, resulta difícil o imposible retocar o sustituir el polvo, a menos que se elimine primero quemándolo.
¿En qué se diferencia el recubrimiento en polvo de la pintura?
La principal diferencia entre el recubrimiento en polvo y la pintura radica en su forma física y en su aplicación. La pintura suele presentarse en estado líquido. En la pintura, una sustancia filmógena denominada «aglutinante» se mezcla con pigmentos y otros aditivos. Para mantener la viscosidad, la pintura al aceite utiliza disolventes de hidrocarburos. En el caso de la pintura al agua, el disolvente es el agua.
En el caso del recubrimiento en polvo, el aglutinante también es un sólido. Se prepara una mezcla de aglutinante sólido, pigmentos y otros aditivos. A continuación, la mezcla se funde y su contenido se homogeneiza durante el proceso de fusión. Después, la pintura fundida se enfría y la mezcla seca resultante se tritura hasta convertirla en polvo. Este polvo fino es el recubrimiento en polvo. Un recubrimiento en polvo no contiene disolventes. Siempre se aplica mediante pulverización con una pistola de pintura especial. La siguiente tabla resume las diferencias entre el recubrimiento en polvo y la pintura.
| Factor de comparación | Pintura líquida | Recubrimiento en polvo |
|---|---|---|
| Forma física | Líquido | Polvo fino y seco |
| Carpeta | Ligante líquido o disuelto que forma una película | Aglutinante sólido formador de película |
| Composición | Aglutinante, pigmentos, aditivos y disolvente (agua o hidrocarburos) | Aglutinante sólido, pigmentos y aditivos; sin disolventes |
| Proceso de fabricación | Sólidos dispersados en el aglutinante para formar pintura | Los ingredientes se funden y se homogeneizan, se enfrían y se muelen hasta convertirlos en polvo |
| Contenido en disolvente | Contiene agua o disolventes orgánicos, según el tipo | Sin disolventes |
| Métodos de aplicación | Con brocha, rodillo o pulverizador | Pulverización electrostática mediante una pistola especial para recubrimiento en polvo |
| Formación de una película | El disolvente se evapora y el aglutinante forma una película polimérica | El polvo se funde en un horno y, mediante reacciones químicas, se forma una película dura |
| Temperatura de curado | Temperatura ambiente o calefacción, dependiendo del aglutinante | Es necesario calentar el horno |
| Recuperación del exceso de pulverización | Por lo general, son más difíciles de recuperar y reutilizar | El exceso de pulverización suele poder recogerse y reutilizarse, siempre que se respeten los controles de contaminación y de proceso. |
| Riesgo de incendio | Los disolventes orgánicos pueden aumentar el riesgo de incendio | No existe riesgo de incendio relacionado con los disolventes durante la aplicación, aunque el polvo del producto y el horno de curado siguen requiriendo medidas de seguridad. |
| Características de la película | Varía en función de la composición de la pintura; puede ofrecer distintos niveles de durabilidad | Normalmente forma una película dura y resistente con buena resistencia a la degradación |
| Vida útil | Depende de la formulación y la aplicación | Si se selecciona y se aplica correctamente, puede prolongar la vida útil. |
| Limitaciones de forma | Adecuado para formas complejas e irregulares | Más adecuado para piezas con superficies accesibles y una geometría manejable |
| Requisitos de equipamiento | Pinceles, rodillos o equipos de pulverización de pintura | Pistola de recubrimiento en polvo y horno de curado |
| Ámbito de aplicación | Se puede utilizar en muchos lugares con el equipo adecuado | Se requieren instalaciones y equipamiento adecuados, así como acceso a un horno |
La pintura líquida utiliza un vehículo líquido a base de disolvente o de agua, mientras que el recubrimiento en polvo utiliza un aglutinante sólido en forma de polvo. El recubrimiento en polvo requiere un equipo de pulverización especializado y un proceso de curado en horno, pero permite obtener capas duraderas y reducir las emisiones de disolventes.
Referencia
[1] Administración de Seguridad y Salud en el Trabajo (OSHA). (s. f.). 1910.107 – Acabado por pulverización con materiales inflamables y combustibles. Departamento de Trabajo de Estados Unidos. Extraído de https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.107
[2] Agencia de Protección Medioambiental de Estados Unidos (EPA). (2020). Recubrimiento superficial de piezas y productos metálicos diversos: Normas nacionales de emisión de contaminantes atmosféricos peligrosos (NESHAP). Fuentes fijas de contaminación atmosférica de la EPA. Extraído de https://www.epa.gov/stationary-sources-air-pollution/surface-coating-miscellaneous-metal-parts-and-products-national














 ES
 EN
 FR
 DE
 IT
 PT
 NL
 PL
 AR
 JA
 KO
 ZH