
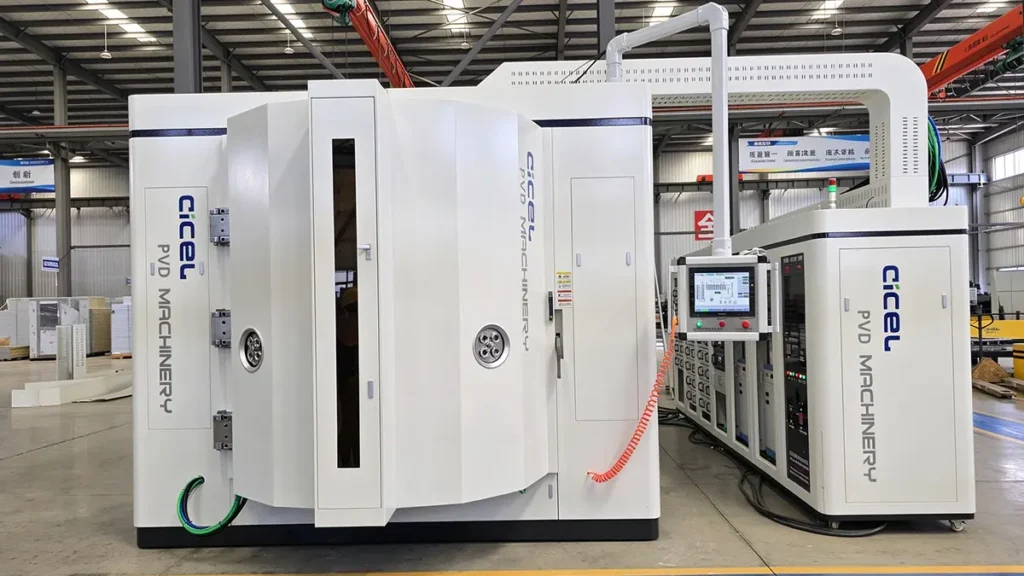
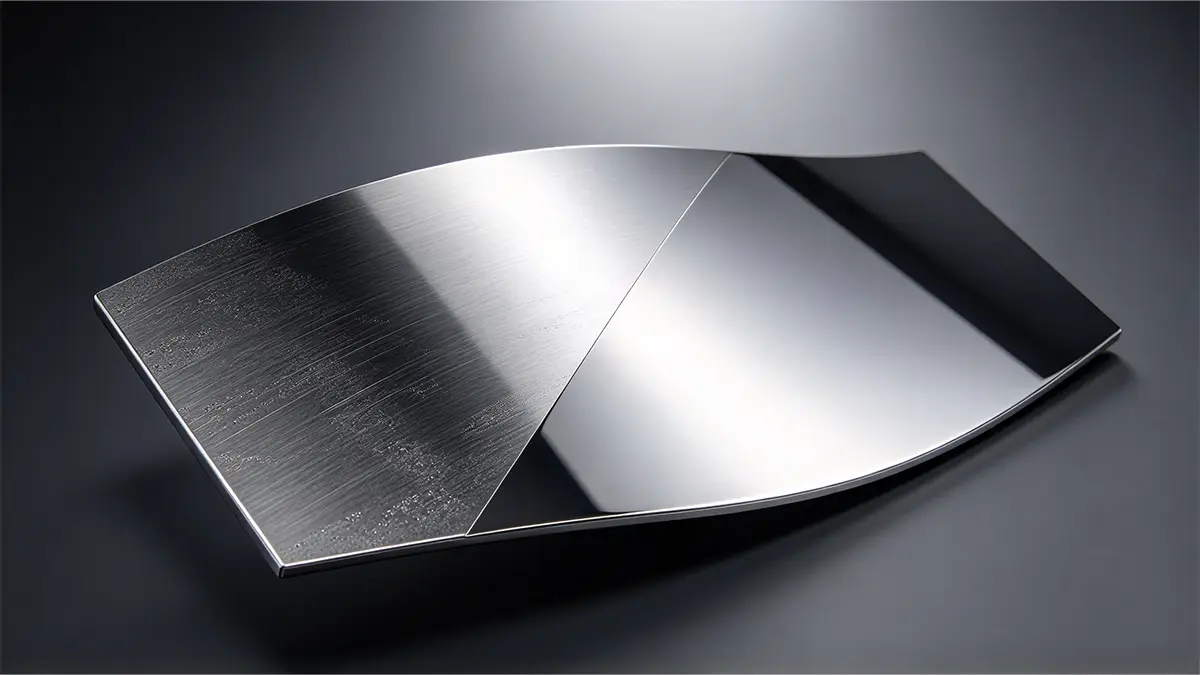
Il rivestimento è un aspetto importante della finitura dei prodotti. Protegge da danni, corrosione e usura. Grazie al rivestimento, un materiale può ottenere un aspetto migliore, prestazioni migliorate, una pulizia più agevole, un minore impatto ambientale, un risparmio energetico e una maggiore funzionalità. Tra i numerosi metodi utilizzati per ottenere questi miglioramenti, il rivestimento mediante deposizione fisica da vapore (PVD) è uno dei metodi preferiti da alcuni produttori. Si tratta di una varietà di tecniche di deposizione di film sottili in cui un materiale solido viene vaporizzato in un ambiente sottovuoto e depositato sui substrati sotto forma di rivestimento di materiale puro o di lega. Durante il rivestimento PVD, un metallo o altro materiale solido viene vaporizzato con mezzi fisici e quindi depositato sul materiale del substrato. Ciò contrasta con la deposizione chimica da vapore (CVD), in cui i precursori vengono vaporizzati mediante calore.
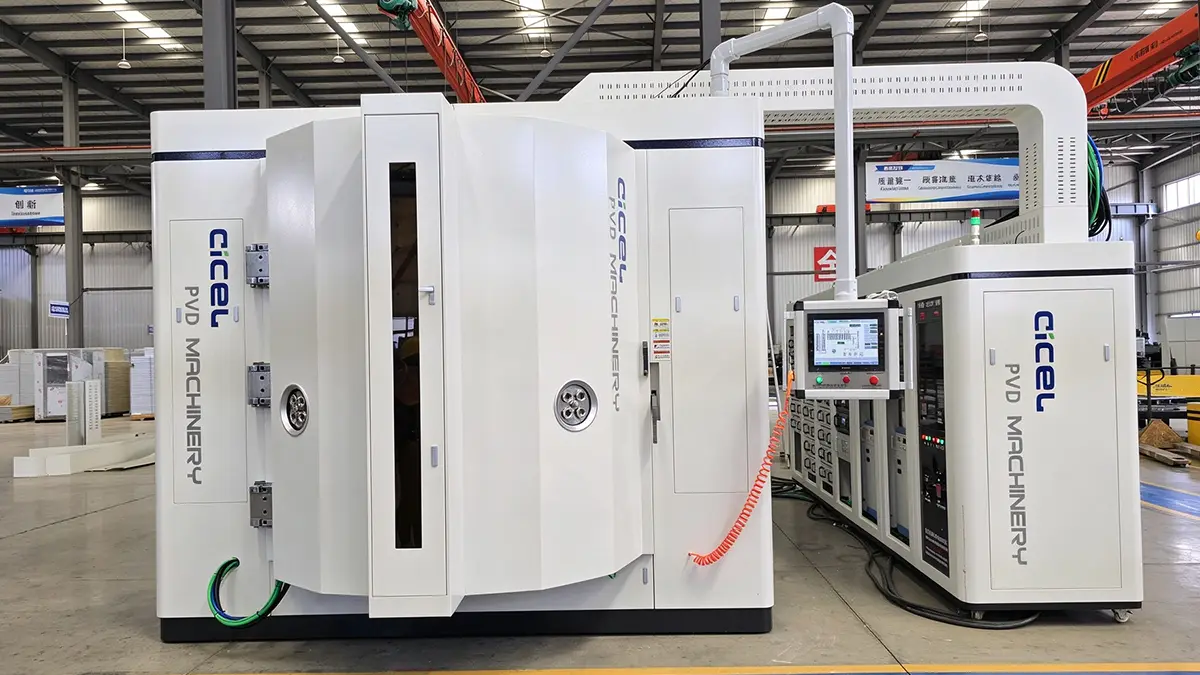
Breve descrizione del PVD
Il PVD comprende diverse tecnologie di deposizione di film sottili sotto alto vuoto, tra cui spiccano lo sputtering e la vaporizzazione ad arco catodico. In questi processi, la camera viene svuotata e successivamente riempita con un gas inerte a bassa pressione, solitamente l’argon. Il materiale di rivestimento solido (target) viene vaporizzato, tramite bombardamento di ioni energizzati (sputtering) o tramite un arco elettrico ad alta corrente (arco catodico). Gli atomi vaporizzati viaggiano quindi attraverso il vuoto e si depositano sul substrato (il vostro pezzo). Questa deposizione atomica a bassa temperatura distingue il PVD dall’evaporazione termica ad alta temperatura, rendendolo una tecnica preferibile per i pezzi che non possono sopportare temperature estreme.
In cosa consiste il processo di rivestimento PVD?
Il rivestimento PVD è un processo in più fasi che inizia con la preparazione della superficie. Il processo può essere suddiviso in quattro fasi.
Fase 1: Preparazione della superficie
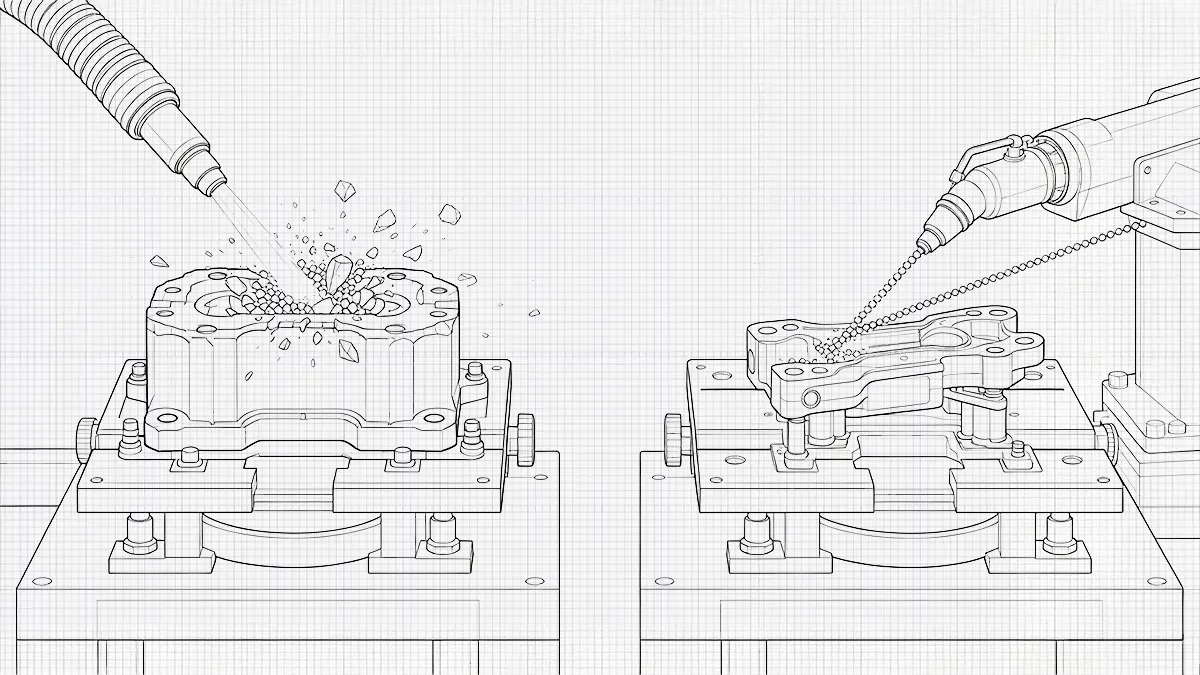
Una corretta preparazione della superficie influisce in modo significativo sulla qualità finale del prodotto. Un rivestimento perfetto richiede una superficie perfetta. La superficie deve essere pulita a fondo per evitare guasti prematuri. La preparazione della superficie rimuove contaminanti quali residui di oli di raffreddamento, minuscole particelle di polvere o impronte digitali. Questi contaminanti creano punti deboli, impedendo al rivestimento di formare un legame molecolare fondamentale.
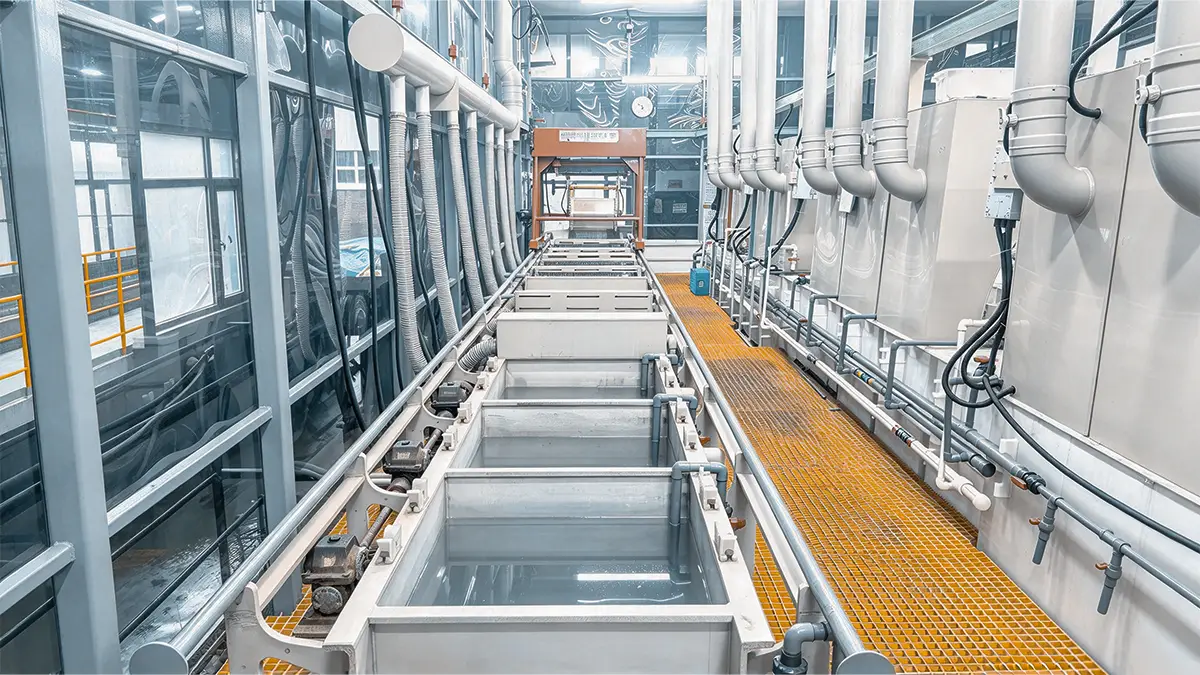
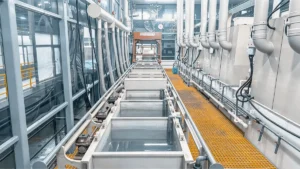
Per la pulizia delle superfici adottiamo un approccio basato su un triplo controllo. Innanzitutto, prima di iniziare qualsiasi lavaggio, ogni articolo viene ispezionato visivamente per verificare la presenza di contaminazioni evidenti o danni fisici. Una svista in questa ispezione può far sì che i contaminanti vengano depositati insieme ai materiali, causando errori. Dopo l’ispezione, i componenti vengono puliti. I produttori preferiscono le vasche di lavaggio a ultrasuoni per garantire una pulizia efficace. Queste camere utilizzano onde sonore ad alta frequenza per creare minuscole bolle di lavaggio in tutta la soluzione. Il lavaggio a ultrasuoni rimuove le impurità, raggiungendo i pori più piccoli e i canali più profondi che non possono essere puliti manualmente.
Dopo la pulizia, l’acqua pura rimuove i detergenti. La pulizia viene ripetuta più volte per garantire che non rimangano residui chimici, in conformità con le linee guida federali sugli effluenti volte a ridurre gli scarichi pericolosi nelle operazioni di finitura dei metalli [1]. I componenti vengono quindi asciugati con cura in un ambiente riscaldato e controllato per eliminare ogni traccia di umidità. Segue poi l’ispezione finale, che conferma la conformità dei componenti ai rigorosi standard di pulizia molecolare. Questo approccio rigoroso è il fattore più determinante per il successo a lungo termine del rivestimento.
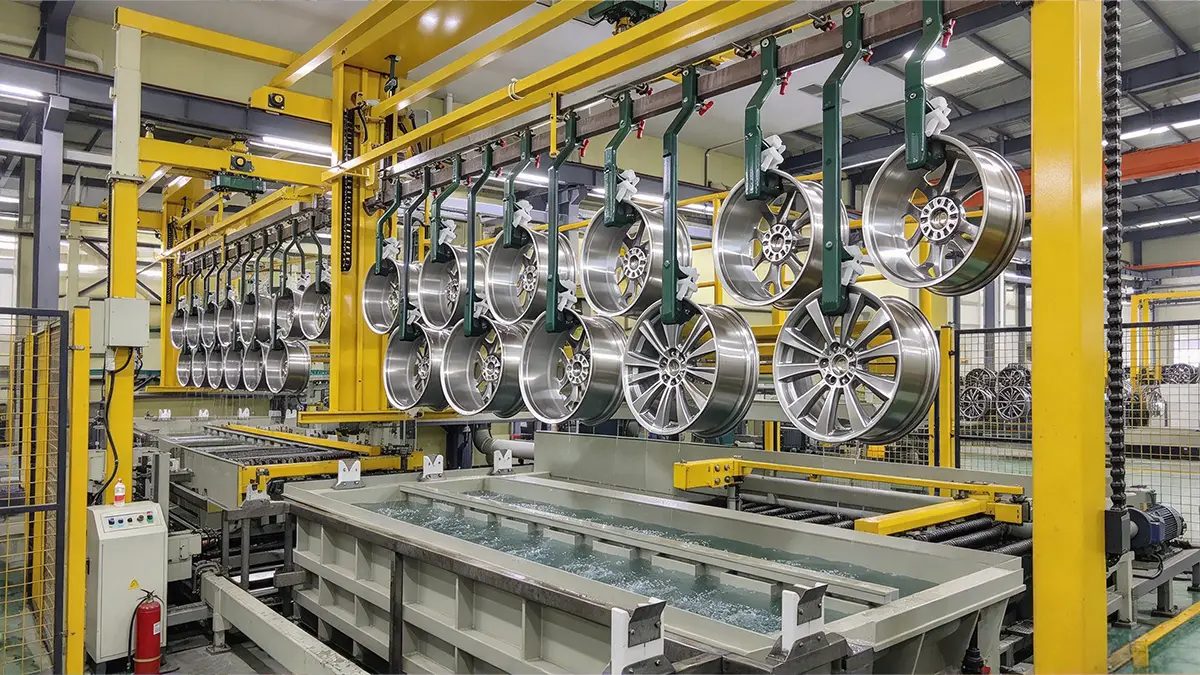
Fase 2: Fissaggio e raggiungimento del vuoto spinto
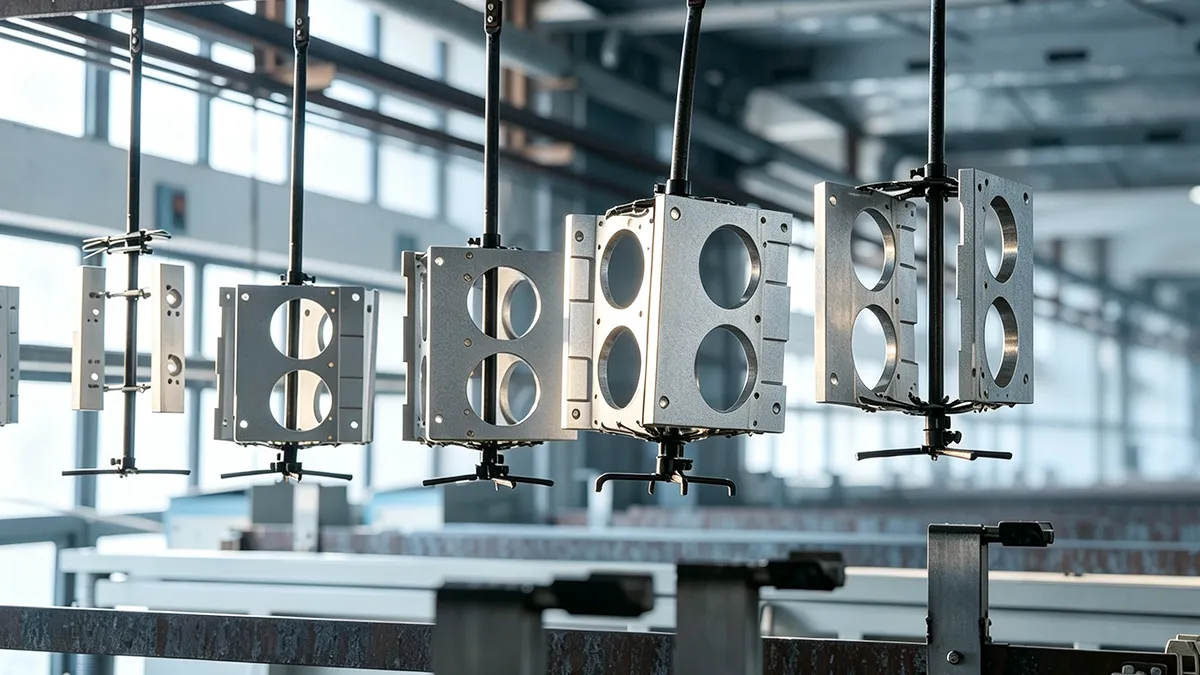
Dopo la preparazione della superficie, il passo successivo consiste nel predisporre l’ambiente per la trasformazione a livello atomico. Il fissaggio dei pezzi richiede competenza per garantire che tutti gli angoli siano ben posizionati. I componenti devono essere montati su dispositivi di fissaggio personalizzati, non semplicemente inseriti alla rinfusa; il fissaggio garantisce che la fonte di rivestimento abbia una linea di vista libera su tutte le superfici critiche. Ciò è essenziale per ottenere uno spessore costante e una copertura uniforme su ogni pezzo del lotto.
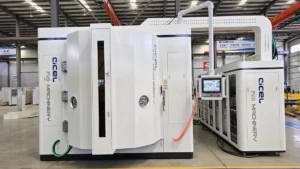
Dopo il fissaggio, la camera viene sigillata e ha inizio il processo di pompaggio. In questa fase, potenti pompe a vuoto rimuovono quasi tutta l’aria atmosferica, portando la pressione a un alto vuoto. Il vuoto profondo ha una funzione specifica: se rimanessero molecole d’aria, queste entrerebbero in collisione con gli atomi del rivestimento durante la deposizione, facendoli rimbalzare via. L’alto vuoto garantisce che gli atomi del rivestimento si spostino senza ostacoli dalla sorgente al componente, dando origine a un film più puro, più denso e più resistente.
Il passo successivo in questa fase è la preparazione termica. I componenti vengono preriscaldati a una temperatura specifica. Questa preparazione termica favorisce un legame efficace degli atomi del rivestimento al momento dell’impatto.
Fase 3: Deposizione fisica da vapore
Si tratta del processo di rivestimento attraverso il quale viene realizzata l’armatura molecolare. All’interno del vuoto controllato, il materiale di rivestimento solido (il bersaglio) viene trasformato in una nube di plasma. Questo processo sequenziale prevede tre fasi fondamentali.
Vaporizzazione ad arco catodico. Una corrente elettrica di intensità estremamente elevata viene fatta passare attraverso il materiale da trattare. Ciò genera un potente arco elettrico che vaporizza istantaneamente il materiale solido, rilasciando una nube di particelle cariche ad alta energia (plasma). Questo metodo è ideale per la produzione dei rivestimenti più densi e resistenti, come quelli richiesti per applicazioni soggette a sollecitazioni elevate, quali gli utensili da taglio.
La reazione della critica: A questo punto, nella camera viene immesso in modo mirato un gas reattivo, come l’azoto o il carbonio. Questo gas si lega immediatamente agli ioni di vapore metallico presenti nel plasma.
Il legame: Ai componenti da rivestire viene applicata una polarizzazione elettrica controllata (una carica negativa). Poiché gli atomi del plasma sono caricati positivamente, questa polarizzazione li attira con forza verso la superficie. Non si limitano a scendere fluttuando, ma vengono accelerati e costretti a legarsi, garantendo un’adesione fenomenale a livello atomico. Lo spessore richiesto è in genere compreso tra 1 e 5 micron.
Fase 4: Raffreddamento, controllo qualità e rilascio
Una volta che il rivestimento è stato applicato in misura sufficiente, la temperatura della camera viene ridotta gradualmente e con attenzione. Questo ciclo di raffreddamento controllato è fondamentale. Un raffreddamento rapido potrebbe causare sollecitazioni termiche o microfessurazioni nello strato di rivestimento appena formato, compromettendone completamente l’efficacia. Una volta raffreddati in modo sicuro, i pezzi vengono rimossi dai supporti. Segue quindi un rigoroso controllo di qualità, che comprende prove di adesione, verifica dello spessore e ispezione visiva e delle prestazioni.
Quali sono i diversi tipi di rivestimenti PVD?
I diversi rivestimenti PVD presentano vantaggi e limiti ben definiti.
Nitruro di titanio (TiN)
Questo è probabilmente il rivestimento PVD più riconoscibile, soprattutto per il suo colore dorato. Garantisce un’elevata durezza e migliora notevolmente la resistenza all’usura su molti substrati. Viene comunemente utilizzato su utensili da taglio, stampi, strumenti medici e accessori decorativi. Per i dispositivi medici, la struttura robusta del TiN resiste ai ripetuti e aggressivi cicli termici richiesti dai protocolli federali di sterilizzazione a vapore nel settore sanitario [2]. In queste applicazioni, il rivestimento in TiN offre resistenza e vantaggi estetici. Il suo principale limite si manifesta a temperature di taglio più elevate, dove rivestimenti più avanzati come l’AlTiN o il TiAlN garantiscono una maggiore durata nel tempo.
Carbonitruro di titanio (TiCN)
Questo rivestimento si basa sul TiN, con l’aggiunta di carbonio nella struttura. Il risultato è una maggiore durezza e un minore attrito, caratteristiche che lo rendono utile in condizioni di lavorazione abrasive. Il TiCN viene comunemente applicato su inserti per utensili, stampi e componenti soggetti a usura in cui l’abrasione è particolarmente aggressiva. Il compromesso è che il TiCN può risultare più fragile a seconda del tipo di rivestimento e dello spessore, pertanto è necessario valutare attentamente i carichi da impatto.
Nitruro di titanio e alluminio (TiAlN/AlTiN)
I rivestimenti in TiAlN e AlTiN sono progettati per ambienti ad alta temperatura, in particolare nella lavorazione a secco o ad alta velocità. A temperature elevate, questi rivestimenti formano uno strato protettivo di ossido di alluminio che migliora la resistenza all'ossidazione.
Nitruro di cromo (CrN)
Il nitruro di cromo viene spesso scelto quando la resistenza alla corrosione è importante tanto quanto la resistenza all’usura. Rispetto al TiN, offre generalmente una migliore resistenza all’ossidazione e un attrito inferiore in molti ambienti. Il CrN è ampiamente utilizzato su componenti automobilistici, parti meccaniche, utensili e alcuni dispositivi medici. Rappresenta un’ottima scelta per i componenti esposti all’umidità, a sostanze chimiche poco aggressive o a ripetuti sbalzi di temperatura.
La tabella seguente mette a confronto diversi tipi di rivestimenti PVD applicabili in contesti industriali.
| Rivestimento | Aspetto tipico | Durezza tipica | Caratteristiche tipiche dell'applicazione |
|---|---|---|---|
| TiN | Oro | ~2.500–2.800 HV | Resistenza all'usura, utensili generici |
| TiCN | Rosso-marrone / blu-grigio | ~2.800–3.500 HV | Maggiore durezza e resistenza all'usura |
| CrN | Argento/grigio | ~2.000–2.300 HV | Resistenza alla corrosione, lavorazione delle materie plastiche |
| AlTiN | Grigio scuro/antracite | ~3.200–3.300 HV | Applicazioni ad alta temperatura e soggette a usura |
| DLC | Nero/antracite | ~1.500–2.500 HV | Basso attrito e usura da scorrimento |
| ZrN | Oro pallido | ~2.000–2.500 HV | Resistenza all'usura e applicazioni decorative |
Qual è il ruolo del rivestimento PVD nella produzione mediante stampaggio a iniezione?
Aumento della durezza superficiale dello stampo
I materiali costituiti da rivestimenti PVD, quali TiN, CrN e TiAlN, presentano una durezza estremamente elevata. Questa caratteristica migliora notevolmente la resistenza all'usura degli stampi e ne prolunga la durata.
Prevenzione della corrosione superficiale da muffa
Alcune materie plastiche rilasciano gas corrosivi (come il cloro e il fluoro) durante lo stampaggio a iniezione. I rivestimenti PVD formano uno strato protettivo denso sulla superficie dello stampo, prevenendo la corrosione.
Riduzione dell'attrito e dell'usura
La superficie liscia e il basso coefficiente di attrito dei rivestimenti PVD riducono l'usura causata dallo scorrimento e dal contatto durante lo stampaggio a iniezione, migliorando l'efficienza produttiva.
Resistenza alle alte temperature
I rivestimenti PVD presentano un'eccellente resistenza alle alte temperature e mantengono prestazioni stabili anche in ambienti di stampaggio a iniezione ad alta temperatura. Ciò li rende adatti alla lavorazione di materiali plastici con un punto di fusione elevato.
Miglioramento delle prestazioni di sformatura
La bassa adesività e la resistenza alle alte temperature dei rivestimenti PVD riducono al minimo l'adesione della plastica alla superficie dello stampo, migliorando le prestazioni di sformatura.
Sintesi
La deposizione fisica da vapore (PVD) è una tecnologia di finitura superficiale altamente efficace che migliora la resistenza, le prestazioni e la durata dei componenti. Comprendendo il processo di deposizione e le caratteristiche specifiche dei materiali (come TiN o CrN), i produttori possono facilmente selezionare il rivestimento ideale per le loro esigenze. In definitiva, l’integrazione dei rivestimenti PVD adeguati in applicazioni esigenti, come lo stampaggio a iniezione, garantisce una minore usura, una maggiore efficienza e una qualità costante dei componenti.
Riferimento
[1] Agenzia per la protezione dell'ambiente degli Stati Uniti (EPA). (s.d.). Linee guida sugli effluenti derivanti dalla lavorazione dei metalli (40 CFR Parte 433). Linee guida dell'EPA sugli effluenti industriali. Estratto da https://www.epa.gov/eg/metal-finishing-effluent-guidelines.
[2] Centri per il controllo e la prevenzione delle malattie (CDC). (2008). Sterilizzazione a vapore | Linee guida per la disinfezione e la sterilizzazione. Centro nazionale per le malattie infettive emergenti e zoonotiche (NCEZID). Estratto da https://www.cdc.gov/infectioncontrol/guidelines/disinfection/sterilization/steam.html

 IT
 EN
 ES
 FR
 DE
 PT
 NL
 PL
 AR
 JA
 KO
 ZH