
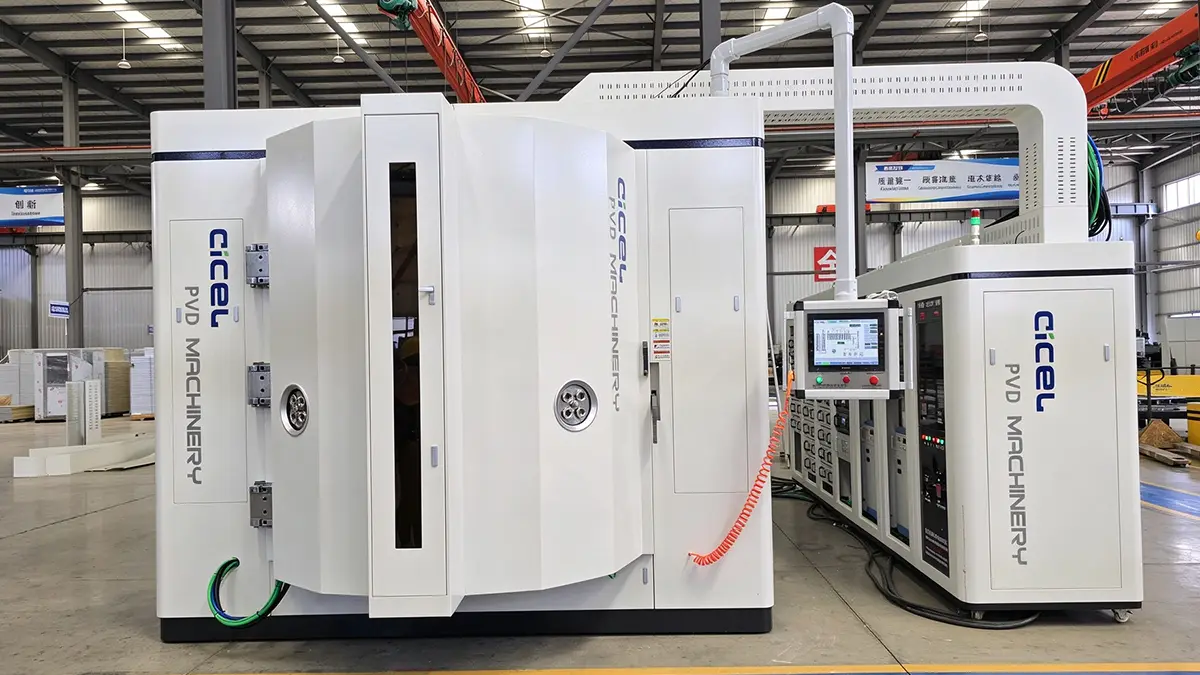
Le revêtement est un aspect important de la finition des produits manufacturés. Il protège contre les dommages, la corrosion et l'usure. Grâce au revêtement, un matériau peut bénéficier d'un meilleur aspect, de performances améliorées, d'un nettoyage plus facile, d'un impact environnemental réduit, d'économies d'énergie et de fonctionnalités supplémentaires. Parmi les nombreuses méthodes utilisées pour obtenir ces améliorations par revêtement, le revêtement par dépôt physique en phase vapeur (PVD) est l’une des méthodes privilégiées par certains fabricants. Il s’agit d’une famille de techniques de dépôt de couches minces dans lesquelles un matériau solide est vaporisé sous vide, puis déposé sur des substrats sous forme de revêtement de matériau pur ou d’alliage. Lors du revêtement par PVD, un métal ou un autre matériau solide est vaporisé par des moyens physiques, puis déposé sur le matériau du substrat. Cela contraste avec le dépôt chimique en phase vapeur (CVD), où les précurseurs sont vaporisés par la chaleur.
Brève description du dépôt physique en phase vapeur (PVD)
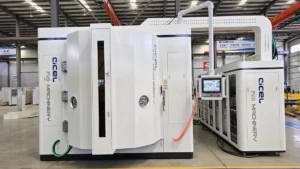
Le PVD englobe plusieurs technologies de dépôt de couches minces sous vide poussé, parmi lesquelles la pulvérisation cathodique et la vaporisation par arc cathodique occupent une place prépondérante. Dans ces procédés, la chambre est mise sous vide, puis remplie d’un gaz inerte à basse pression, généralement de l’argon. Le matériau de revêtement solide (cible) est vaporisé, soit par bombardement d’ions chargés (pulvérisation cathodique), soit par un arc électrique à haut courant (arc cathodique). Les atomes vaporisés se déplacent ensuite dans le vide et se déposent sur le substrat (votre pièce). Ce dépôt atomique à basse température distingue le PVD de l’évaporation thermique à haute température, ce qui en fait une technique privilégiée pour les pièces ne pouvant pas supporter des températures extrêmes.
En quoi consiste le procédé de revêtement PVD ?
Le revêtement par PVD est un procédé en plusieurs étapes qui commence par la préparation de la surface. Ce procédé peut être divisé en quatre étapes.
Étape 1 : Préparation de la surface
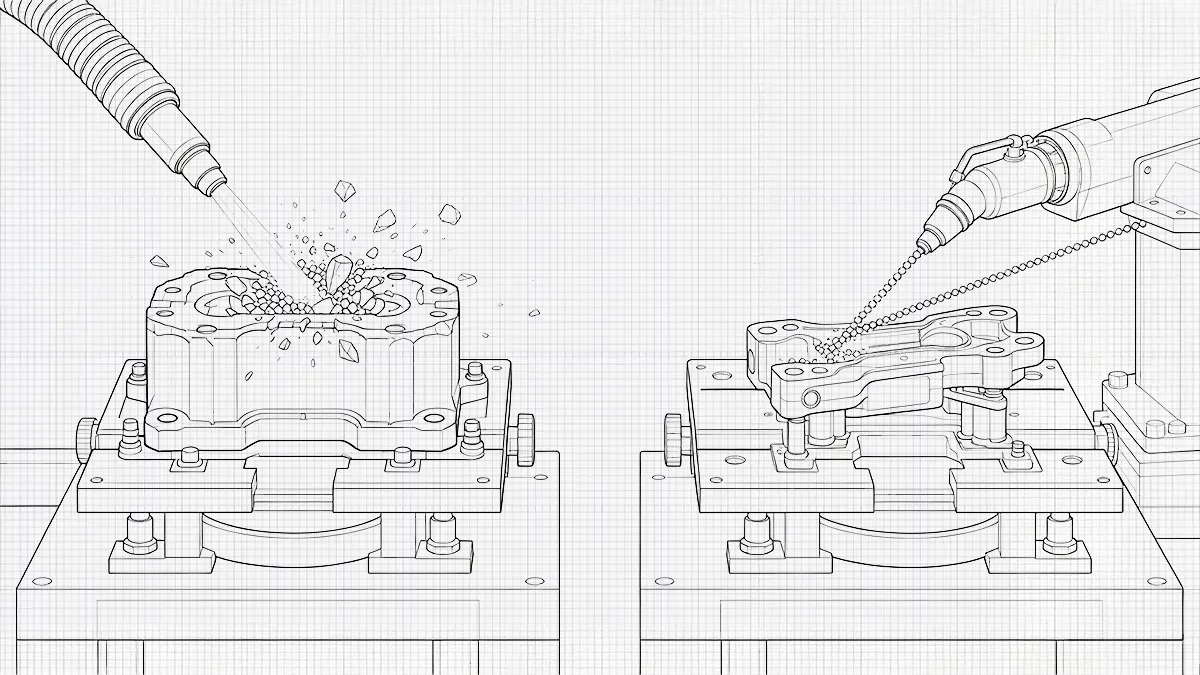
Une bonne préparation de la surface influe considérablement sur la qualité finale du produit. Un revêtement parfait exige une surface parfaite. La surface doit être nettoyée de manière impeccable afin d’éviter toute défaillance prématurée. La préparation de la surface permet d’éliminer les contaminants tels que les résidus d’huiles de refroidissement, les fines particules de poussière ou les empreintes digitales. Ces contaminants créent des points faibles qui empêchent le revêtement de former une liaison moléculaire essentielle.
Nous appliquons une approche en trois étapes pour le nettoyage des surfaces. Tout d’abord, chaque pièce fait l’objet d’une inspection visuelle visant à détecter toute contamination importante ou tout dommage physique avant le début du lavage. Une négligence lors de cette inspection peut entraîner le dépôt de contaminants sur les matériaux, ce qui peut être source d’erreurs. Après l’inspection, les pièces sont nettoyées. Les fabricants privilégient les cuves de nettoyage à ultrasons pour garantir un nettoyage efficace. Ces cuves utilisent des ondes sonores à haute fréquence pour créer de minuscules bulles de frottement dans toute la solution. Le nettoyage par ultrasons déloge les contaminants, pénétrant jusque dans les pores les plus fins et les canaux les plus profonds qui ne peuvent être nettoyés manuellement.
Après le nettoyage, l'eau pure élimine les produits de nettoyage. Le nettoyage est répété plusieurs fois afin de garantir l'absence totale de résidus chimiques, conformément aux directives fédérales relatives aux effluents visant à réduire les rejets dangereux issus des opérations de finition des métaux. [1]. Les pièces sont ensuite soigneusement séchées dans un environnement chauffé et contrôlé afin d'éliminer toute trace d'humidité. Une inspection finale est ensuite effectuée. Celle-ci permet de vérifier que les pièces répondent aux normes exigeantes de propreté moléculaire. Cette approche rigoureuse est le principal facteur garantissant la réussite à long terme du revêtement.
Étape 2 : Mise en place du dispositif de fixation et obtention d'un vide poussé
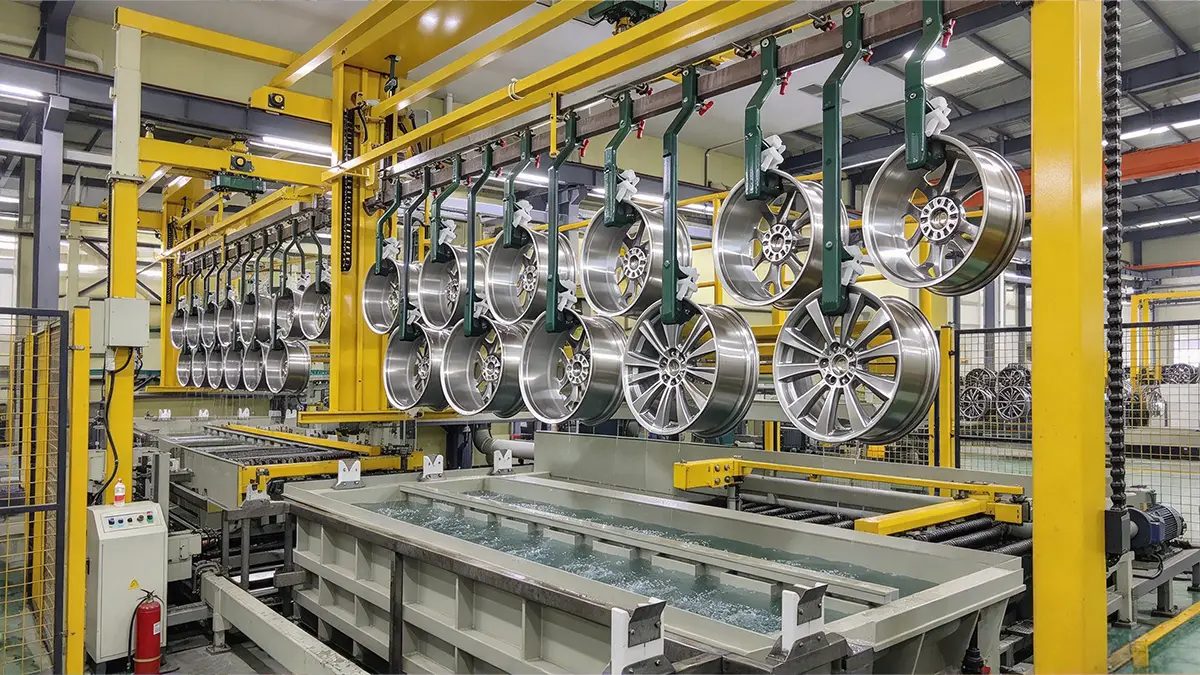
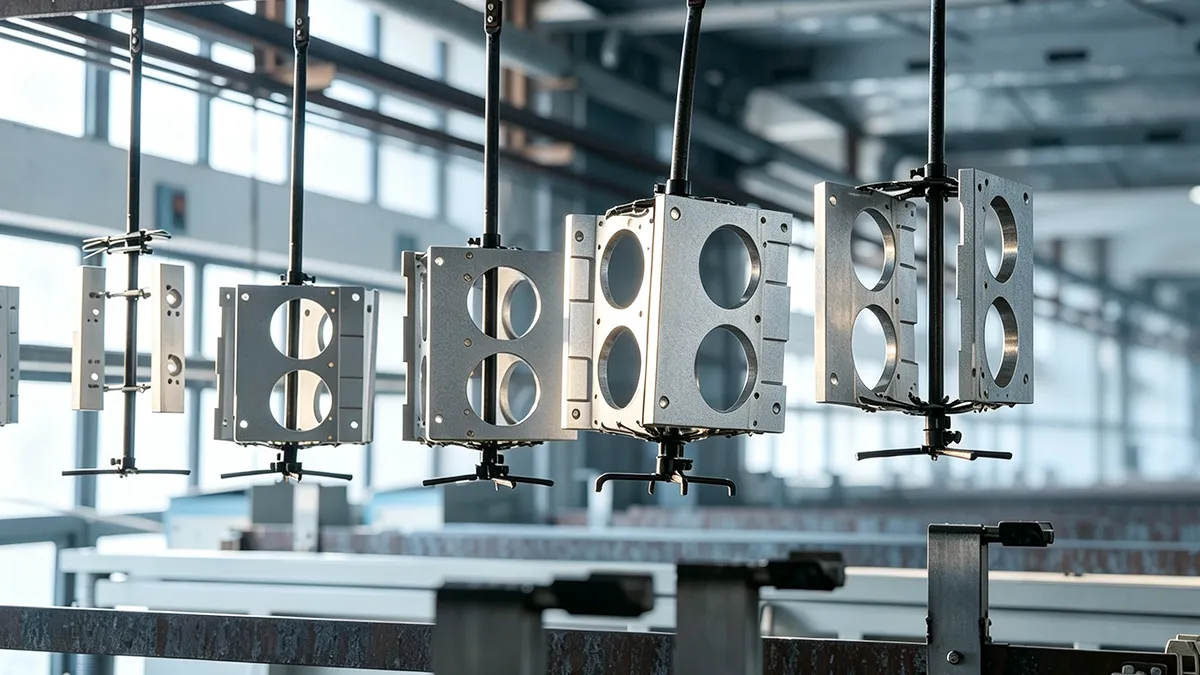
Une fois la surface préparée, l'étape suivante consiste à préparer l'environnement pour la transformation au niveau atomique. Le positionnement des pièces nécessite un savoir-faire particulier afin de garantir que tous les angles sont correctement définis. Les composants doivent être montés sur des dispositifs de fixation sur mesure, et non simplement déposés à l'aveuglette ; le montage sur ces dispositifs garantit que la source de revêtement dispose d'une ligne de visée dégagée vers toutes les surfaces critiques. Ceci est essentiel pour obtenir une épaisseur constante et une couverture uniforme sur chaque pièce du lot.
Une fois le composant fixé, la chambre est scellée et le processus de pompage commence. Au cours de ce processus, de puissantes pompes à vide éliminent la quasi-totalité de l’air atmosphérique, faisant chuter la pression jusqu’à un vide poussé. Ce vide poussé a une raison d’être : si des molécules d’air subsistaient, elles entreraient en collision avec les atomes du revêtement pendant le dépôt, les faisant rebondir. Le vide poussé garantit que les atomes du revêtement se déplacent sans entrave de la source vers votre composant, ce qui permet d’obtenir un film plus pur, plus dense et plus résistant.
L'étape suivante de cette phase consiste en une préparation thermique. Les composants sont préchauffés à une température spécifique. Cette préparation thermique favorise la liaison efficace des atomes du revêtement lors de l'impact.
Étape 3 : Dépôt physique en phase vapeur
Il s'agit du procédé de revêtement permettant la formation d'une armure moléculaire. Dans un environnement sous vide contrôlé, le matériau de revêtement solide (la cible) est transformé en un nuage de plasma. Ce processus séquentiel comporte trois étapes clés.
Vaporisation par arc cathodique. Un courant électrique extrêmement intense traverse le matériau cible. Cela génère un arc électrique puissant qui vaporise instantanément le matériau solide, libérant ainsi un nuage de particules chargées hautement énergétiques (plasma). Cette méthode est idéale pour produire les revêtements les plus denses et les plus durs, tels que ceux requis pour des applications soumises à de fortes contraintes, comme les outils de coupe.
Les réactions de la critique: À ce stade, un gaz réactif, tel que l'azote ou le carbone, est introduit de manière ciblée dans la chambre. Ce gaz se lie immédiatement aux ions de vapeur métallique présents dans le plasma.
Le Bond: Une polarisation électrique contrôlée (une charge négative) est appliquée aux composants à revêtir. Les atomes du plasma étant chargés positivement, cette polarisation les attire très fortement vers la surface. Ils ne se contentent pas de descendre lentement ; ils sont accélérés et contraints de se lier, ce qui garantit une adhérence exceptionnelle au niveau atomique. L'épaisseur requise est généralement comprise entre 1 et 5 microns.
Étape 4 : Refroidissement, contrôle qualité et mise en circulation
Une fois que le revêtement a été suffisamment déposé, la température de la chambre est réduite progressivement et avec précaution. Ce cycle de refroidissement contrôlé est essentiel. Un refroidissement rapide pourrait entraîner des contraintes thermiques ou des microfissures dans la couche de revêtement nouvellement formée, compromettant ainsi complètement son efficacité. Une fois refroidies en toute sécurité, les pièces sont retirées des dispositifs de fixation. Un contrôle qualité rigoureux est ensuite effectué, comprenant des essais d’adhérence, la vérification de l’épaisseur, ainsi qu’une inspection visuelle et une évaluation des performances.
Quels sont les différents types de revêtements PVD ?
Les différents revêtements PVD présentent chacun des avantages et des limites spécifiques.
Nitrure de titane (TiN)
Il s'agit sans doute du revêtement PVD le plus reconnaissable, principalement en raison de sa couleur dorée. Il offre une grande dureté et améliore sensiblement la résistance à l'usure de nombreux substrats. Il est couramment utilisé sur les outils de coupe, les moules, les instruments médicaux et les accessoires décoratifs. Pour les dispositifs médicaux, la structure robuste du TiN résiste aux cycles thermiques répétés et agressifs exigés par les protocoles fédéraux de stérilisation à la vapeur dans le secteur de la santé. [2]. Dans ces applications, le revêtement en TiN offre à la fois durabilité et esthétique. Sa principale limite apparaît à des températures de coupe élevées, où des revêtements plus avancés, tels que l'AlTiN ou le TiAlN, résistent mieux à l'usure au fil du temps.
Carbonitrure de titane (TiCN)
Ce revêtement est dérivé du TiN, auquel on ajoute du carbone dans la structure. Il en résulte une dureté accrue et un frottement réduit, ce qui le rend particulièrement adapté aux conditions d'usinage abrasives. Le TiCN est couramment utilisé sur les plaquettes d'outils, les outils d'emboutissage et les composants soumis à une usure par abrasion intense. En contrepartie, le TiCN peut se révéler plus fragile selon la conception et l'épaisseur du revêtement ; il convient donc d'étudier attentivement les contraintes de choc.
Nitrure de titane et d'aluminium (TiAlN/AlTiN)
Les revêtements TiAlN et AlTiN sont conçus pour les environnements à haute température, notamment dans le cadre d'un usinage à sec ou à grande vitesse. À des températures élevées, ces revêtements forment une couche protectrice d'oxyde d'aluminium qui améliore la résistance à l'oxydation.
Nitrure de chrome (CrN)
Le nitrure de chrome est souvent choisi lorsque la résistance à la corrosion est tout aussi importante que la résistance à l'usure. Comparé au TiN, il offre généralement une meilleure résistance à l'oxydation et un coefficient de frottement plus faible dans de nombreux environnements. Le CrN est largement utilisé sur les composants automobiles, les pièces mécaniques, l'outillage et certains dispositifs médicaux. C'est une excellente option pour les pièces exposées à l'humidité, à des produits chimiques peu agressifs ou à des variations de température répétées.
Le tableau suivant compare différents types de revêtements PVD utilisables dans des environnements industriels.
| Revêtement | Aspect caractéristique | Dureté typique | Caractéristiques typiques de l'application |
|---|---|---|---|
| TiN | L'or | environ 2 500 à 2 800 HV | Résistance à l'usure, outillage général |
| TiCN | Rouge-brun / bleu-gris | environ 2 800 à 3 500 HV | Une dureté et une résistance à l'usure accrues |
| CrN | Argent/gris | environ 2 000 à 2 300 HV | Résistance à la corrosion, transformation des matières plastiques |
| AlTiN | Gris foncé/anthracite | environ 3 200 à 3 300 HV | Applications à haute température et soumises à l'usure |
| DLC | Noir/anthracite | environ 1 500 à 2 500 HV | Faible frottement et usure par glissement |
| ZrN | Or pâle | ~2 000–2 500 HV | Résistance à l'usure et applications décoratives |
Quel est le rôle du revêtement PVD dans la fabrication par moulage par injection ?
Amélioration de la dureté de la surface des moules
Les matériaux comportant des revêtements PVD, tels que le TiN, le CrN et le TiAlN, présentent une dureté extrêmement élevée. Cette caractéristique améliore considérablement la résistance à l'usure des moules et prolonge leur durée de vie.
Prévention de la corrosion de surface due à la moisissure
Certains plastiques dégagent des gaz corrosifs (tels que le chlore et le fluor) lors du moulage par injection. Les revêtements PVD forment une couche protectrice dense à la surface du moule, empêchant ainsi la corrosion.
Réduire les frottements et l'usure
La surface lisse et le faible coefficient de frottement des revêtements PVD réduisent l'usure due au glissement et au contact lors du moulage par injection, ce qui améliore le rendement de production.
Résistance aux hautes températures
Les revêtements PVD présentent une excellente résistance aux hautes températures et conservent des performances stables même dans les environnements de moulage par injection à haute température. Ils sont donc adaptés à la mise en œuvre de matières plastiques à point de fusion élevé.
Amélioration des performances de démoulage
La faible adhérence et la résistance aux hautes températures des revêtements PVD réduisent au minimum l'adhérence du plastique à la surface du moule, ce qui améliore les performances de démoulage.
Résumé
Le dépôt physique en phase vapeur (PVD) est une technologie de finition de surface très efficace qui améliore la durabilité, les performances et la durée de vie des composants. En comprenant le processus de dépôt et les caractéristiques spécifiques des matériaux (tels que le TiN ou le CrN), les fabricants peuvent facilement choisir le revêtement idéal pour leurs besoins. Au final, l'intégration de revêtements PVD adaptés à des applications exigeantes, comme le moulage par injection, garantit une usure réduite, une efficacité accrue et une qualité constante des pièces.
Référence
[1] Agence américaine de protection de l'environnement (EPA). (s.d.). Directives relatives aux effluents issus du traitement des métaux (40 CFR, partie 433). Directives de l'EPA relatives aux effluents industriels. Extrait de https://www.epa.gov/eg/metal-finishing-effluent-guidelines.
[2] Centres pour le contrôle et la prévention des maladies (CDC). (2008). Stérilisation à la vapeur | Recommandations en matière de désinfection et de stérilisation. Centre national des maladies infectieuses émergentes et zoonotiques (NCEZID). Extrait de https://www.cdc.gov/infectioncontrol/guidelines/disinfection/sterilization/steam.html


 FR
 EN
 ES
 DE
 IT
 PT
 NL
 PL
 AR
 JA
 KO
 ZH