


Die CNC-Bearbeitung ist ein digital integriertes, subtraktives Fertigungsverfahren, bei dem mehrachsige Werkzeugmaschinen computergenerierte Werkzeugwege ausführen, um Material mit hoher Maßgenauigkeit und Wiederholgenauigkeit von einem Werkstück abzutragen. Der Arbeitsablauf beginnt mit einem parametrischen CAD-Modell, führt über die durch CAM generierte Werkzeugwegoptimierung und gipfelt in der maschinellen Ausführung unter Verwendung standardisierter G- und M-Codes zur Steuerung von Spindelbewegung, Vorschubgeschwindigkeiten, Kühlmittelzufuhr, Werkzeugwechseln und Achsinterpolation.
Die Prozessfähigkeit hängt vom Zusammenspiel der Schnittparameter ab, darunter Schnittgeschwindigkeit, Vorschub pro Zahn, Schnitttiefe, Werkzeuggeometrie, Maschinensteifigkeit und thermische Stabilität, um die angestrebten Toleranzen, Oberflächenqualität und Zykluszeitvorgaben zu erreichen. Moderne CNC-Umgebungen integrieren darüber hinaus prozessbegleitende Messungen, adaptive Bearbeitung, statistische Prozesskontrolle (SPC) und Regelkreise, um Werkzeugverschleiß und Prozessschwankungen auszugleichen. So gewährleisten sie eine gleichbleibende Produktionsqualität sowohl in der Prototypenfertigung als auch in der Serienfertigung und unterstützen gleichzeitig fortschrittliche Industrie-4.0-Initiativen wie digitale Zwillinge, vorausschauende Instandhaltung und Fertigungsanalysen in Echtzeit.
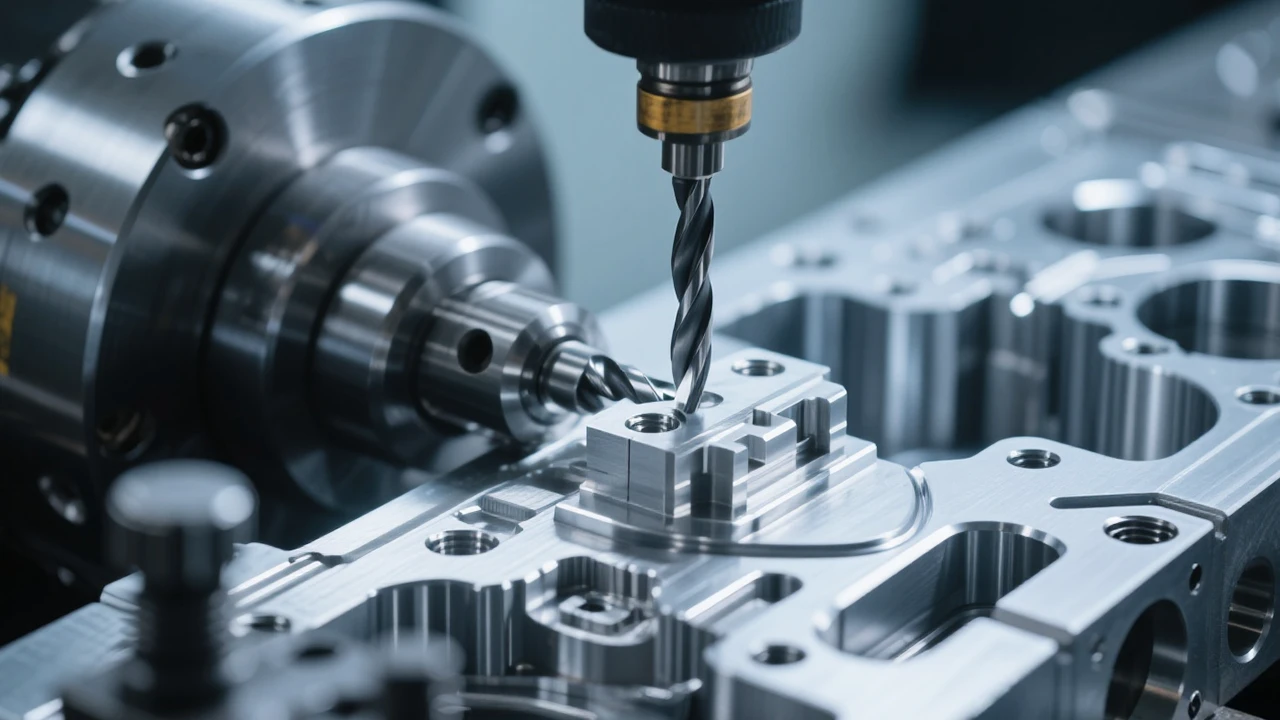
CNC-Bearbeitung – Definition und Erläuterung
Die CNC-Bearbeitung (Computer Numerical Control) ist ein Fertigungsverfahren, bei dem computergesteuerte Maschinen eingesetzt werden, um Material von einem Rohling oder Werkstück abzutragen und so ein Fertigungsteil mit einer bestimmten Form und bestimmten Abmessungen herzustellen, das einem digitalen Entwurf entspricht. Der Prozess wird durch programmierte Anweisungen gesteuert, die die Bewegung der Maschine, die Schnittparameter und die Verfahrwege der Werkzeugmaschinen mit hoher Genauigkeit festlegen.
Der Begriff „CNC“ bezeichnet den Einsatz von Computerbefehlen zur Steuerung von Werkzeugmaschinen wie Fräsmaschinen, Drehmaschinen, Oberfräsen, Schleifmaschinen und Bearbeitungszentren. Bei der CNC-Bearbeitung wird eine Maschine mithilfe eines Computers gesteuert, um Rohmaterial zu einem Fertigprodukt zu bearbeiten. Der Computer liest digitale Anweisungen aus und setzt diese in präzise Bewegungen entlang mehrerer Achsen um, wodurch die gewünschte Geometrie entsteht.
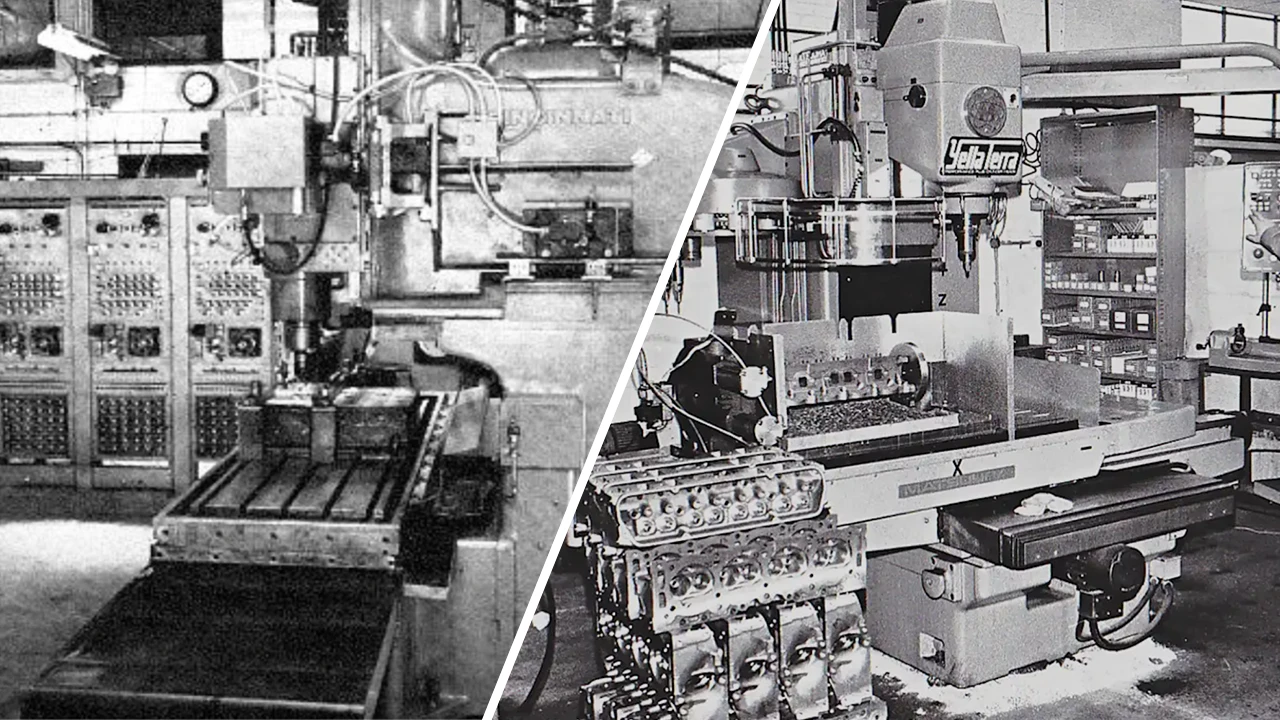
Historischer Hintergrund der CNC-Bearbeitung
Die CNC-Bearbeitung lässt sich bis in die Mitte der 1950er Jahre zurückverfolgen, als numerische Steuerungssysteme entwickelt wurden. Da die Bauteile immer aufwendiger und komplexer wurden, benötigten die Hersteller ein Verfahren, um sie mit einer höheren Genauigkeit herzustellen, als dies durch manuelle Bearbeitung möglich war. Früher basierten numerische Steuerungssysteme auf Lochstreifen, heute beruhen CNC-Systeme auf fortschrittlicher Software und Maschinensteuerung in Echtzeit.
Das Hauptziel bei der Entwicklung der CNC-Technologie war es, die Genauigkeit, Wiederholgenauigkeit und Produktivität zu steigern. CNC-Systeme können dasselbe Programm immer wieder mit minimalen Abweichungen ausführen. Menschen können bei der manuellen Bearbeitung keine Wiederholgenauigkeit mit geringen bis gar keinen Abweichungen erzielen. Diese Eigenschaft erweist sich in Branchen, in denen Präzision für Funktionalität und Sicherheit entscheidend ist, als äußerst wertvoll, wodurch die CNC-Technologie unverzichtbar wird.
Mit der kontinuierlichen Weiterentwicklung der CNC-Technologie kann die Positionsgenauigkeit moderner CNC-Maschinen Werte von ±0,005 mm bis ±0,025 mm erreichen. Diese engen Toleranzen werden anhand internationaler Kalibrierungsprotokolle wie der Norm ISO 230-2 streng quantifiziert und validiert. [1]. Letztendlich hängt das Erreichen einer derart hohen Präzision von der Konstruktion der Maschine, der Genauigkeit der Kalibrierung, den Umgebungsbedingungen und den Prozessanforderungen ab. Unter kontrollierten Bedingungen lassen sich mit hochpräzisen Bearbeitungszentren, die typischerweise in der Fertigung für die Luft- und Raumfahrt sowie die Medizintechnik zum Einsatz kommen, sogar noch engere Toleranzen realisieren.
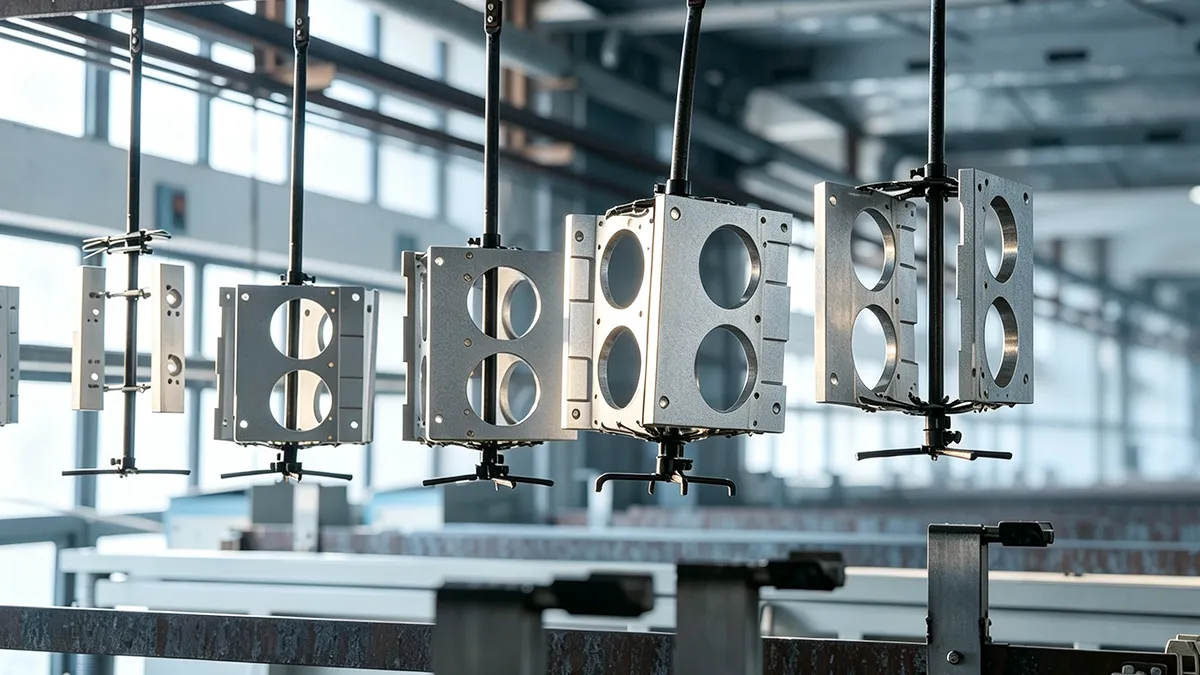
CNC-Bearbeitung ist ein digitaler Fertigungsablauf: Fallstudie zur Herstellung einer L-förmigen Aluminium-Montagehalterung für ein industrielles Automatisierungssystem
Gestaltung
Der erste Schritt im CNC-Prozess ist die Konstruktion. Ein digitales Modell ist eine von einer Gruppe von Ingenieuren mithilfe von CAD-Software (Computer-Aided Design) erstellte Darstellung. Dieses dreidimensionale Modell gibt alle geometrischen Merkmale, Maße und technischen Spezifikationen des Bauteils vor Beginn der Fertigung wieder.
Bei First Mold bitten uns unsere Kunden häufig, Funktionselemente zur Unterstützung der Fertigung herzustellen. Um die verschiedenen CNC-Bearbeitungsverfahren vollständig zu verstehen, wollen wir den Herstellungsprozess einer L-förmigen Aluminium-Befestigungshalterung für ein industrielles Automatisierungssystem bei First Mold näher betrachten. Das fertige Bauteil hat die Abmessungen 120 mm × 80 mm × 10 mm und verfügt über zwei Befestigungslöcher mit einem Durchmesser von 10 mm, vier Befestigungslöcher mit einem Durchmesser von 6,5 mm, eine zentrale Aussparung zur Gewichtsreduzierung mit den Maßen 70 mm × 40 mm × 5 mm sowie Inneneckverrundungen mit einem Radius von 3 mm.
Das CAD-Modell legt außerdem Maßtoleranzen von ±0,05 mm für kritische Befestigungsmerkmale sowie eine Oberflächenrauheit von Ra 1,6 μm auf der Befestigungsfläche fest. Bereits in der Konstruktionsphase beseitigen unsere Ingenieure scharfe Innenecken, die mit Standard-Schaftfräsern nicht bearbeitet werden können, indem sie Verrundungen einfügen. Gleichzeitig stellen sie eine ausreichende Wandstärke rund um die Aussparung sicher, um eine Verformung während der Bearbeitung zu verhindern.
Programmierung
Der zweite Schritt ist die Programmierung. Mit Hilfe der in der computergestützten Fertigung (CAM) verwendeten Software wird das CAD-Modell in Maschinenbefehle, sogenannte G- und M-Codes, übersetzt. In dieser Phase legen die Ingenieure die Schneidwerkzeuge, Spindeldrehzahlen, Vorschubgeschwindigkeiten und Werkzeugwege fest und bestimmen Bearbeitungsstrategien für maximale Effizienz und Qualität.
Zurück zu unserer Aluminium-Halterung: Die Ingenieure von First Mold importieren das fertige CAD-Modell in die CAM-Software, um die Bearbeitungsstrategie zu entwickeln. In diesem Fall wählen sie einen 10-mm-Hartmetall-Schaftfräser für das Schruppen der Tasche, einen 6-mm-Schlichtfräser für die Konturbearbeitung, einen 90°-Punktbohrer sowie 6,5-mm- und 10-mm-Bohrer für die Befestigungslöcher aus.
Bei 6061-T6-Aluminium können beim Schruppen eine Spindeldrehzahl von ca. 12.000 U/min, ein Vorschub von 2.500 mm/min und eine axiale Schnitttiefe von 3 mm verwendet werden, während bei der Schlichtbearbeitung der radiale Schnittbereich reduziert wird, um die Maßgenauigkeit und Oberflächengüte zu verbessern. Die CAM-Software erkennt zudem potenzielle Werkzeugkollisionen, überprüft den Freiraum der Werkstückspannung und optimiert die Werkzeugwege, um Leerlaufzeiten zu reduzieren und die Bearbeitungszeit zu minimieren, bevor der G-Code generiert wird.
Bearbeitung
Die Zerspanung ist der dritte Schritt. Die CNC-Maschine folgt einem Programm, um Material vom Werkstück abzutragen. Die typischen Spindeldrehzahlen liegen zwischen 1.000 und über 20.000 U/min, abhängig vom Werkstoff, dem verwendeten Schneidwerkzeug, den Vorschubgeschwindigkeiten, den Bearbeitungsbedingungen und der gewünschten Oberflächengüte.
Bei unserer Halterung spannt der Bediener einen Aluminium-Rohling mit den Maßen 130 mm × 90 mm × 12 mm in einem Präzisionsschraubstock ein, wobei er für die Endbearbeitung während der Bearbeitung etwas Materialreserve lässt. Nach der Festlegung des Werkstückkoordinatensystems mit einem Taster führt das CNC-Bearbeitungszentrum das Plandrehen, das Grobfräsen der Tasche, das Konturfräsen, das Bohren und das Schlichtfräsen gemäß den programmierten Werkzeugwegen durch.
Der Bediener führt zudem Kühlmittel zu, um die Schnitttemperatur zu regulieren und Späne abzutransportieren, die die bearbeitete Oberfläche beschädigen könnten. Treten beim Taschenfräsen Vibrationen oder Rattern auf, kann der Programmierer den radialen Eingriff verringern, den Werkzeugüberhang verkürzen oder die Spindeldrehzahl und den Vorschub anpassen, um den Zerspanungsprozess zu stabilisieren, ohne die Maßgenauigkeit zu beeinträchtigen.
Überprüfung
Der letzte Schritt ist die Überprüfung. Die Hersteller prüfen Abmessungen, Oberflächenqualität und geometrische Toleranzen mit Messgeräten wie Koordinatenmessgeräten (CMMs), optischen Scannern und Präzisionsmessgeräten. Ziel der Überprüfung ist es, festzustellen, ob das fertige Produkt den technischen Anforderungen entspricht.
Nach Abschluss der Bearbeitung wird unsere Halterung einer umfassenden Prüfung unterzogen, um die Übereinstimmung mit der Konstruktionszeichnung sicherzustellen. Eine Koordinatenmessmaschine (CMM) überprüft die Gesamtabmessungen, die Bohrungspositionen, die Taschentiefe und die Rechtwinkligkeit zwischen den Halterungsflächen, während kalibrierte digitale Messschieber und Passdornlehren zusätzliche Maßkontrollen durchführen.
Ein Oberflächenrauheitsmessgerät überprüft, ob die Montagefläche die vorgeschriebene Oberflächengüte von Ra 1,6 μm erfüllt. Werden bei der Prüfung Probleme wie überdimensionierte Bohrungen, übermäßige Abweichungen von der Ebenheit oder Positionsfehler außerhalb der Toleranz von ±0,05 mm festgestellt, überprüfen die Ingenieure die Bearbeitungsdaten, die Aufzeichnungen zum Werkzeugverschleiß, die Steifigkeit der Spannvorrichtung und thermische Einflüsse, um die Ursache zu ermitteln, bevor sie das Bearbeitungsprogramm oder die Werkzeugstrategie für nachfolgende Produktionsläufe anpassen.
Die Rolle der CNC-Bearbeitung in der modernen Industrie
Warum die CNC-Bearbeitungsbranche weiter wächst
Die CNC-Bearbeitungsbranche wächst weltweit, da Hersteller in ihren Fertigungsprozessen ständig höhere Präzision, Individualisierung und Effizienz fordern. Die Produkte werden immer komplexer; die Kunden verlangen schnellere Lieferzeiten und höhere Qualität.
Der Mangel an qualifizierten Arbeitskräften in bestimmten Fertigungsbranchen hat ebenfalls zur Einführung von Automatisierungstechniken geführt. CNC-Systeme ermöglichen es Herstellern, die Produktion zu steigern und gleichzeitig eine gleichbleibende Produktqualität zu gewährleisten sowie die Abhängigkeit von manueller Bearbeitung zu minimieren.
Neto, A. & Romero, F. in ihrer Studie aus dem Jahr 2025, Kapitel „Perspektive“: Integration von Industrie 4.0 und CNC-Maschinen mithilfe von CNC-Werkzeugen Beachten Sie, dass die CNC-Bearbeitung mit dem Aufkommen der 4.0-Technologien noch an Bedeutung gewinnt. Intelligente Sensoren, die Vernetzung von Maschinen, Datenanalyse und automatisierte Prozessüberwachung werden Herstellern dabei helfen, die Produktionsleistung zu maximieren und Ausfallzeiten zu minimieren.
Branchen, die auf die CNC-Fertigung angewiesen sind
In der Luft- und Raumfahrtindustrie wird die CNC-Bearbeitung eingesetzt, um Strukturteile, Triebwerkskomponenten, Fahrwerkskomponenten und komplexe Baugruppen mit extrem engen Toleranzen und nach zertifizierten Qualitätsstandards herzustellen. Die Genauigkeit ist von entscheidender Bedeutung, da bereits geringfügige Toleranzen die Leistung und Sicherheit beeinträchtigen können.
Die CNC-Bearbeitung ist für Hersteller medizinischer Geräte – darunter Diagnosegeräte, zahnmedizinische Bauteile, orthopädische Implantate und chirurgische Instrumente – von entscheidender Bedeutung. Bei diesen Produkten sind biokompatible Werkstoffe und eine präzise Maßhaltigkeit wichtig, um die gesetzlichen Anforderungen zu erfüllen.
In der Automobilindustrie werden CNC-Systeme zur Herstellung von Bauteilen für Motor, Getriebe, Bremsanlage und Prototypenfahrzeuge eingesetzt. In diesem Sektor unterstützt die CNC-Bearbeitung zudem die Produktentwicklung und die Großserienfertigung.
Auch in der Elektronik- und Energiebranche wird die CNC-Fertigung in großem Umfang für Kühlkörper, Gehäuse, Steckverbinder, Turbinenteile und Anlagen für erneuerbare Energien eingesetzt.
Die Kosten der CNC-Bearbeitung
Die Stundensätze für Maschinen sind nicht die einzigen Faktoren, die die Kosten der CNC-Bearbeitung beeinflussen. Das umfassende Kostenmodell umfasst Programmierzeit, Komplexität der Einrichtung, Werkstückspannung, Werkzeugverbrauch, Materialverbrauch, Bearbeitungszeit, Prüfung, Nachbearbeitung und Gemeinkosten.
Wesentliche Kostenfaktoren: Material, Maschine und Geometrie
Die Materialabtragsrate (MRR) hängt von der Spindelleistung, der Schnittgeschwindigkeit, dem Vorschub pro Zahn, dem radialen Eingriff, dem axialen Eingriff und der Effizienz der Werkzeugbahn ab – allesamt Faktoren, die die Bearbeitungszeit beeinflussen. Die Produktionskosten für schwer zerspanbare Legierungen wie Ti-6Al-4V, Inconel 718 und gehärtete Werkzeugstähle sind hoch, da sie deutlich niedrigere Schnittgeschwindigkeiten erfordern. Während sich beispielsweise Standard-Aluminium effizient bei Geschwindigkeiten über 500 m/min bearbeiten lässt, sind Titanlegierungen physikalisch auf nur 40 bis 60 m/min beschränkt. [2]. Diese drastische Verringerung der Schnittgeschwindigkeit erhöht die Schnittkräfte und beschleunigt den Werkzeugverschleiß, was häufig den Einsatz von Werkzeugen aus Hartmetall oder polykristallinem kubischem Bornitrid (PCBN) erforderlich macht.
Ein weiterer Faktor, der die Preisgestaltung beeinflusst, ist die Maschinenleistung; simultan arbeitende 5-Achsen-Bearbeitungszentren sind aufgrund der höheren Anschaffungs-, Wartungs- und Programmierungskosten pro Stunde deutlich teurer als herkömmliche vertikale 3-Achsen-Bearbeitungszentren.
Bei der Betrachtung der Fertigungskosten ist die Geometrie eines Bauteils oft wichtiger als dessen Größe. Für tiefe Taschen werden Fräser mit großer Reichweite benötigt, um die Steifigkeit zu verringern, und es sind mehrere Durchgänge erforderlich, um die gewünschte Oberflächengüte zu erzielen, während bei dünnen Wänden möglicherweise langsamere Vorschubgeschwindigkeiten erforderlich sind, um Durchbiegungen und Rattern zu vermeiden.
Präzisionsanforderungen und Konstruktion zur Kostensenkung
Um enge Toleranzen von ±0,01 mm zu erreichen, könnten eine Vorbearbeitung, eine thermische Stabilisierung sowie weitere messtechnische Verfahren in Form von Koordinatenmessgeräten (CMMs) erforderlich sein, was die Produktionszeit verlängern würde.
Der Konstrukteur kann erhebliche Einsparungen bei den Bearbeitungskosten erzielen, indem er unnötige Toleranzvorgaben eliminiert, Bohrungsgrößen standardisiert und Schneidwerkzeuge in branchenüblichen Größen wählt. Verbesserte Werkzeugwege, die durch hocheffizientes Fräsen, adaptive Freiraumberechnung und automatisierte Palettensysteme ermöglicht werden, können in der Produktion zu deutlicheren Kosteneinsparungen führen als die Erhöhung der Drehzahlen beim Drehen.
3-Achsen-, 4-Achsen- und 5-Achsen-CNC-Maschinen
Der wesentliche Unterschied zwischen 3-Achsen-, 4-Achsen- und 5-Achsen-CNC-Maschinen liegt in der Anzahl der Achsen, die während der Bearbeitung gleichzeitig gesteuert werden können. Ein 3-Achsen-Bearbeitungszentrum arbeitet entlang der linearen X-, Y- und Z-Achsen und eignet sich besonders für prismatische Bauteile, bei denen die meisten Merkmale aus einer einzigen Richtung zugänglich sind.
Obwohl komplexe Bauteile für viele Anwendungen äußerst produktiv sind, erfordern sie oft mehrere Umrüstungen, um verschiedene Flächen bearbeiten zu können, was den kumulativen Positionierfehler erhöht und die Produktionszeit verlängert. Vierachsmaschinen verfügen über eine zusätzliche Drehachse, in der Regel die A-Achse, die es ermöglicht, das Werkstück zu drehen, während es in einer einzigen Spannvorrichtung eingespannt bleibt. Diese Funktion verbessert die Bearbeitung von zylindrischen Bauteilen, Zahnradrohlingen, Verteilerblöcken und Teilen mit über mehrere Flächen verteilten Merkmalen erheblich.
Bei der fünfachsigen Bearbeitung kommen zwei Drehachsen hinzu, wodurch eine gleichzeitige Interpolation zwischen linearen und rotatorischen Bewegungen ermöglicht wird. Dadurch kann das Schneidwerkzeug eine optimale Ausrichtung relativ zu komplexen Oberflächen beibehalten, während gleichzeitig der Werkzeugüberhang verringert, die Spanabfuhr verbessert und die Standzeit des Werkzeugs verlängert wird.
Die simultane 5-Achs-Bearbeitung findet breite Anwendung bei Turbinenschaufeln, Laufrädern, Strukturbauteilen für die Luft- und Raumfahrt, orthopädischen Implantaten und Präzisionsformen, bei denen sich Freiformgeometrien auf herkömmlichen Maschinen nur schwer oder gar nicht effizient herstellen lassen. Über die geometrischen Möglichkeiten hinaus reduzieren 5-Achs-Systeme die Anzahl der Umrüstungen und verbessern die Positioniergenauigkeit, da wiederholtes Einspannen entfällt. Darüber hinaus können durch kontinuierliche Werkzeugbewegungen die Gesamtzykluszeiten um etwa 30% bis 50% verkürzt werden. [3]. Diese Systeme sorgen zudem für eine hervorragende Oberflächenqualität, da sie auch bei komplexen Konturen einen gleichmäßigen Schneidkontakt gewährleisten.
Design für Herstellbarkeit (DFM)
Unter „Design for Manufacturability“ (DFM) in der CNC-Bearbeitung versteht man den Prozess der Optimierung der Geometrie eines Bauteils, um sicherzustellen, dass es effizient und effektiv gefertigt werden kann und dabei dennoch seine funktionalen Anforderungen erfüllt.
Wichtige geometrische Regeln für die Bearbeitbarkeit
Die ersten Schritte für ein effektives DFM werden bereits früh im Produktentwicklungsprozess unternommen, wenn die Zugänglichkeit von Schneidwerkzeugen, die Spannstrategie, die Maschinenkinematik, die Prüfanforderungen und die erreichbaren Bearbeitungstoleranzen berücksichtigt werden. An Innenecken sollten Radien vorgesehen werden, die r = 1/8″ ± 1/8″ betragen, um den in der Branche üblichen Standard-Schaftfräsern zu entsprechen; wenn an den Innenecken scharfe Kanten entstehen, sind Folgeprozesse wie die Funkenerosion (EDM) erforderlich.
Die Taschentiefe sollte auf weniger als das Vierfache des Durchmessers des Schneidwerkzeugs begrenzt werden, und nicht abgestützte dünne Wände sollten eine ausreichende Dicke aufweisen, um den Schnittkräften und Vibrationen während des Schneidvorgangs standzuhalten, sofern keine besonderen Gründe für eine größere Dicke vorliegen. Für den Konstrukteur ist es außerdem wichtig, unnötige Hinterschneidungen und schwer zugängliche Stellen zu vermeiden, die spezielle Werkzeuge oder zusätzliche Rüstvorgänge erfordern würden.
Standardisierung und Effizienz bei der Einrichtung
Ein erfolgreiches DFM berücksichtigt die Fertigungseffizienz während des gesamten Fertigungsprozesses. Die Anordnung der Merkmale sollte so gestaltet sein, dass das Neupositionieren der Teile auf ein Minimum reduziert wird, da jede Umstellungsbewegung einen Ausrichtungsfehler verursacht und die Bearbeitungszeit verlängert.
Soweit möglich sollten die Lochdurchmesser den Standardbohrern entsprechen, und die Gewindetiefe sollte nicht so groß sein, dass sie zu einer übermäßigen Festigkeit führt, sondern so bemessen sein, dass ein ausreichender Bearbeitungszeitaufwand gewährleistet ist. Bezugsstrukturen sollten eine präzise Befestigung und wiederholbare Prüfung ermöglichen, und geometrische Bemaßung und Tolerierung (GD&T) sollten nur dort verwendet werden, wo dies für die Funktion erforderlich ist.
Auf diese Weise können Hersteller die prozessbedingten Einschränkungen bereits in der Anfangsphase der Konstruktion besser berücksichtigen, was den Fertigungszyklus verkürzen, die Prozessfähigkeit verbessern, die Ausschussquote senken und die Prozessqualität gewährleisten kann.
Produkte und Oberflächenausführungen
Die Art des Werkstoffs bestimmt in hohem Maße die erforderlichen Bearbeitungsstrategien und Werkzeuge, die Produktionskosten sowie die Leistungsfähigkeit des Bauteils. Aluminiumlegierungen wie 6061-T6 und 7075-T6, die häufig für Komponenten in der Luft- und Raumfahrt sowie in der Automatisierungstechnik verwendet werden, sind für ihre gute Zerspanbarkeit und hohe Zerspanungsleistung bekannt.
Edelstähle wie 304 und 316 sind zwar korrosionsbeständig, weisen jedoch Kaltverfestigungseigenschaften auf, die optimierte Zerspanungsparameter erfordern. Die geringe Wärmeleitfähigkeit und die hohe chemische Reaktivität von Titanlegierungen erfordern den Einsatz niedrigerer Schnittgeschwindigkeiten und eines höheren Kühlmitteldrucks. Gehärtete Werkzeugstähle hingegen erfordern eine hohe Steifigkeit der Maschine und verschleißfeste Werkzeuge. Jeder der technischen Kunststoffe (PEEK, Delrin (POM), PTFE und UHMW-PE) weist einzigartige Bearbeitungseigenschaften hinsichtlich Wärmeausdehnung, Spanbildung und Maßhaltigkeit auf.
Eine regelmäßige Oberflächenveredelung ist ebenso wichtig wie die Bearbeitung selbst, da sie die Funktionsleistung, die Haltbarkeit und das Erscheinungsbild verbessert. Das Eloxieren ist ein branchenübliches Verfahren, das zur Verbesserung der Korrosionsbeständigkeit und der Oberflächenhärte von Aluminiumkomponenten und -teilen eingesetzt wird. Durch Passivierung oder Elektropolieren von Edelstahlteilen lässt sich die Korrosionsbeständigkeit erhöhen, indem Eisenverunreinigungen von der Oberfläche entfernt werden.
Die menschliche Seite der Automatisierung: Die Rolle des CNC-Mitarbeiters
Ist die CNC-Fertigung vollständig automatisiert?
Eines der weit verbreiteten Missverständnisse in Bezug auf die CNC-Fertigung ist, dass sie gänzlich ohne Menschen auskommt. Zwar können zahlreiche Produktionsschritte automatisiert werden, doch sind qualifizierte Fachkräfte für einen erfolgreichen Bearbeitungsprozess unverzichtbar.
Zwar übernehmen moderne CNC-Systeme die Bewegung der Maschine und die Ausführung der Prozesse, doch sind nach wie vor menschliche Kompetenzen in den Bereichen Programmierung, Einrichtung, Fehlerbehebung, Qualitätssicherung und Prozessoptimierung erforderlich. Fortschrittliche Technologie und hochqualifizierte Mitarbeiter sind für komplexe Fertigungsumgebungen unverzichtbar.
Was macht ein CNC-Mitarbeiter eigentlich?
CNC-Fachkräfte haben neben der Bedienung der Maschinen eine Vielzahl von Aufgaben, Pflichten und Verantwortlichkeiten. Sie entwerfen Bearbeitungsstrategien, wählen Schneidwerkzeuge aus, erstellen Programme, planen die Bearbeitung, wenden Techniken an und prüfen die Produktqualität.
Außerdem erfassen sie die Prozessleistung und zeigen Optimierungsmöglichkeiten auf. Es gibt zudem Situationen, in denen ingenieurtechnisches Urteilsvermögen gefragt ist, das hinsichtlich Schnittparametern, Werkzeugstrategie und Produktionsprozess nicht vollständig automatisiert werden kann.
Warum qualifizierte CNC-Fachkräfte nach wie vor unverzichtbar sind
Alle möglicherweise auftretenden Fertigungsprobleme, wie Werkzeugverschleiß, Materialschwankungen, Wärmeausdehnung, Vibrationen und unerwartete Fertigungsprobleme, erfordern menschliche Entscheidungsfindung. Der erfahrene CNC-Mitarbeiter ist in der Lage, Prozessdaten zur Auswertung heranzuziehen und geeignete Korrekturmaßnahmen zu ergreifen, um sicherzustellen, dass der Prozess produktiv bleibt und eine hohe Qualität gewährleistet ist.
Mit dem Fortschritt in der Fertigungstechnik steigt der Bedarf an Fachkräften, die über fundierte Kenntnisse in den Bereichen CNC-Technik, Automatisierung, Datenanalyse und moderne Fertigungssysteme verfügen.
CNC-Bearbeitung im Vergleich zu anderen Fertigungsverfahren
CNC-Bearbeitung vs. 3D-Druck
Es gibt einen Unterschied zwischen dem Einsatz von CNC-Bearbeitung und additiver Fertigung. Der grundlegende Unterschied zwischen CNC-Bearbeitung und 3D-Druck besteht darin, dass bei der CNC-Bearbeitung Material aus einem massiven Block herausgefräst wird, während beim 3D-Druck Schichten übereinandergeschichtet werden, um ein Produkt herzustellen. Die Maßgenauigkeit, die Materialeigenschaften und die Oberflächengüte des Fertigungsteils sind in der Regel deutlich besser, wenn es mittels CNC-Bearbeitung hergestellt wird. So werden beispielsweise bei der Präzisions-CNC-Bearbeitung direkt nach der Bearbeitung durchweg Oberflächenrauheitswerte (Ra) zwischen 0,4 und 1,6 µm erreicht. Im Gegensatz dazu ergeben herkömmliche 3D-Druckverfahren für Metalle oft eine deutlich rauere Oberfläche mit Werten von 10 bis 15 µm. [4].
Zwar eignet sich der 3D-Druck hervorragend für die schnelle Prototypenerstellung und sehr komplexe Geometrien, doch viele Funktionsteile müssen stabil und präzise gefertigt sein und die gleiche Leistung erbringen wie ein Serienbauteil. Für solche Fertigungsaufgaben ist die CNC-Bearbeitung nach wie vor die Methode der Wahl.
CNC-Bearbeitung vs. Spritzguss
Das Spritzgießen ist bei der Herstellung großer Mengen von Kunststoffteilen sehr effizient. Allerdings ist dieses Verfahren gegenüber der CNC-Bearbeitung in der Regel erst dann wirtschaftlich vorteilhaft, wenn die Produktionsmengen einen Schwellenwert von 10.000 Teilen überschreiten. [5]. Diese Mindestabnahmemenge ist darauf zurückzuführen, dass für die Entwicklung der Stahlformen hohe Anfangsinvestitionen und eine Vorlaufzeit von mehreren Wochen erforderlich sind.
Ein weiterer Vorteil der CNC-Bearbeitung besteht darin, dass sie flexibler ist, da keine speziellen Formen erforderlich sind. Die CNC-Bearbeitung eignet sich besonders gut für Prototypen, Sonderanfertigungen, Kleinserien und Teile, bei denen häufige Konstruktionsänderungen erforderlich sind.
CNC-Bearbeitung vs. Guss
Das Gießen ist ein kostengünstiges Verfahren zur Herstellung komplexer Gussteile in großen Stückzahlen und großen Abmessungen, doch müssen Gussteile nachbearbeitet werden, um die endgültigen Toleranzen und Oberflächenqualitäten zu erreichen.
Die CNC-Bearbeitung zeichnet sich durch eine höhere Genauigkeit und eine bessere Maßhaltigkeit aus. Gussverfahren und CNC-Bearbeitung werden häufig kombiniert eingesetzt, um die bestmöglichen Ergebnisse zu erzielen, insbesondere bei Anwendungen, bei denen Genauigkeit und Leistung von entscheidender Bedeutung sind.
| Kriterien | CNC-Bearbeitung | 3D-Druck | Spritzgießen | Gießen |
|---|---|---|---|---|
| Herstellungsprozess | Subtraktive Fertigung, bei der Material mithilfe von Schneidwerkzeugen abgetragen wird. | Additive Fertigung, bei der Teile Schicht für Schicht aufgebaut werden. | Geschmolzener Kunststoff wird in einen Präzisionsformhohlraum eingespritzt. | Geschmolzenes Metall wird in eine Form gegossen oder eingespritzt und verfestigt sich dort. |
| Typische Materialien | Aluminium, Stahl, Edelstahl, Titan, Messing, Kupfer, technische Kunststoffe, Verbundwerkstoffe. | Thermoplaste, Photopolymerharze, Metallpulver, Keramik, Verbundwerkstoffe. | Thermoplaste, Duroplaste, Elastomere. | Aluminium, Eisen, Stahl, Zink, Magnesium, Bronze. |
| Maßgenauigkeit | Sehr hoch (typischerweise ±0,005–0,05 mm). | Mäßig (in der Regel ±0,1–0,3 mm, je nach Technologie). | Hoch (typischerweise ±0,02–0,10 mm). | Mäßig (in der Regel ±0,5–2,0 mm vor der Nachbearbeitung). |
| Oberflächengüte (Ra) | Hervorragend (0,4–3,2 μm bei Endbearbeitungsvorgängen). | Befriedigend (3–25 μm; sichtbare Schichtlinien erfordern oft eine Nachbearbeitung). | Hervorragend (0,4–1,6 μm, abhängig von der Oberflächenbeschaffenheit der Form). | Mäßig (3–25 μm, je nach Gussverfahren). |
| Produktionsvolumen | Kleine bis große Stückzahlen (1–100.000+ Teile). | Ideal für Prototypen und Kleinserien. | Ideal für die Großserienfertigung (10.000 bis Millionen von Teilen). | Mittel- bis Großserienfertigung. |
| Werkzeugkosten | Gering; erfordert Vorrichtungen und Schneidwerkzeuge, jedoch keine spezielle Form. | Sehr gering; es sind keine Werkzeuge erforderlich. | Sehr hoch aufgrund der Konstruktion und Fertigung der Form. | Mäßig bis hoch, je nach Komplexität des Schablonenentwurfs oder Musters. |
| Flexibilität bei der Gestaltung | Hoch; bei Designänderungen muss lediglich das CAD/CAM-Programm aktualisiert werden. | Sehr hoch; komplexe Geometrien erfordern keine zusätzlichen Werkzeuge. | Geringe Stückzahlen nach der Formherstellung; Konstruktionsänderungen erfordern eine Anpassung der Form. | Mäßig; Konstruktionsänderungen erfordern in der Regel neue Schnittmuster oder Formen. |
| Geometrische Komplexität | Eingeschränkt durch die Zugänglichkeit des Werkzeugs und die Geometrie des Schneidwerkzeugs. | Hervorragend geeignet für hochkomplexe Innengeometrien. | Eingeschränkt durch Formkonstruktion, Entformungsschrägen und Anforderungen an den Teileauswurf. | Eignet sich gut für komplexe Außenformen, bietet jedoch nur begrenzte Möglichkeiten für innere Merkmale. |
| Materialeigenschaften | Hervorragend; es werden geschmiedete Werkstoffe mit hervorragenden mechanischen Eigenschaften verwendet. | Gut, jedoch aufgrund des schichtweisen Aufbaus oft anisotrop. | Hervorragend und gleichbleibend für Serienkunststoffe. | Gut, allerdings können Porosität und Schrumpfungsfehler auftreten. |
Wann CNC die beste Wahl ist
Wenn in einer Anwendung Faktoren wie enge Toleranzen, eine hervorragende Oberflächengüte, leistungsstarke Werkstoffe und gleichbleibende Qualität erforderlich sind, kann die CNC-Bearbeitung das bevorzugte Fertigungsverfahren sein. Sie eignet sich besonders für Metalle wie Aluminium, Stahl, Titan, Edelstahl und technische Kunststoffe.
Der Prozess bietet Flexibilität bei der Konstruktion, da Änderungen per Software und ohne nennenswerte Anpassungen an den Werkzeugen vorgenommen werden können. Diese Fähigkeit trägt dazu bei, Innovation und Flexibilität in der Fertigung zu erreichen.
Die Zukunft der CNC-Fertigung: KI-gesteuerte CNC-Bearbeitung und ihre Herausforderungen
Die Integration von KI-Technologien revolutioniert die CNC-Fertigung, unter anderem durch die Möglichkeit, Prozesse in Echtzeit anzupassen und im Voraus zu optimieren. Die von KI-Systemen optimierten Bearbeitungsparameter werden durch die Analyse von Maschinendaten in Echtzeit umgesetzt, wodurch Produktivität, Standzeit der Werkzeuge und Produktqualität gesteigert werden.
Diese Algorithmen können mithilfe von maschinellem Lernen entwickelt werden, um Prozessschwankungen, Werkzeugverschleiß und Wartungsbedarf bereits vor dem Auftreten von Ausfällen vorherzusagen. Diese Funktionen minimieren Ausfallzeiten und steigern die Produktionseffizienz.
Eine Studie von Campean & Pop aus dem Jahr 2026 mit dem Titel Optimierung der CNC-Fräsbearbeitung durch intelligente Algorithmen: Eine KI-basierte Methodik untersucht, wie sich große Sprachmodelle (LLMs), insbesondere ChatGPT, verhalten, wenn sie mit der G-Code-Optimierung zur Verbesserung der Oberflächenqualität und Produktivität von Metallbauteilen in der Automobilindustrie beauftragt werden. Die Studie ergab, dass der von der KI generierte Code eine Verkürzung der Zykluszeit um 37% (von 2,39 auf 1,45 min) erzielte und die Oberflächenrauheit (Ra – arithmetische mittlere Abweichung des ausgewerteten Profils – sank von 0,68 µm auf 0,11 µm – eine Verbesserung um 84%).
Zentrale Herausforderungen bei der Umsetzung in der Praxis
Während KI die Branche der CNC-Bearbeitung grundlegend verändert, gibt es bei der Integration dieser Technologie in die Produktion noch einige Herausforderungen zu bewältigen. KI-Systeme benötigen eine riesige Menge an hochwertigen Maschinendaten, die von Sensoren erfasst werden, welche Spindelbelastung, Vibrationen, Temperatur, Schnittkräfte, akustische Emissionen und Werkzeugverschleiß messen.
Ältere CNC-Maschinen verfügen oft nicht über die erforderlichen Schnittstellen oder standardisierten Kommunikationsprotokolle, um zuverlässig Echtzeitdaten zu liefern, was ihre Integration in moderne KI-Plattformen schwierig und kostspielig macht. Die Entwicklung eines Prozesses, der unter realen Fertigungsbedingungen zuverlässig und wiederholbar ist, wo Maßgenauigkeit und Wiederholgenauigkeit von entscheidender Bedeutung sind. Anpassungen, die auf KI-Algorithmen basieren, sollten innerhalb des validierten Bearbeitungsfensters liegen, um übermäßigen Werkzeugverschleiß, Rattern, thermische Verformungen oder Abweichungen der Werkstücke zu vermeiden..
Langfristiger Trend
Die CNC-Bearbeitung hat sich von der Werkzeugmaschinentechnik zu einem umfassenden digitalen Fertigungssystem weiterentwickelt. Sie vereint mittlerweile Ingenieurwesen, Software, Automatisierung, Datenanalyse und fortschrittliches Produktionsmanagement in einem vernetzten Fertigungsökosystem.
Mit der Weiterentwicklung der künstlichen Intelligenz, der Smart-Factory-Technologien und des digitalen Engineerings wird die CNC-Fertigung noch intelligenter, effizienter und flexibler werden. Die Fähigkeit, Teile präzise zu bearbeiten, wird in Zukunft nicht mehr ausreichen, da es ebenso wichtig ist, digitale Technologien in den gesamten Fertigungsprozess zu integrieren.
Referenzen
[1] ISO. (2014). ISO 230-2:2014 Prüfverfahren für Werkzeugmaschinen – Teil 2: Bestimmung der Genauigkeit und Wiederholbarkeit der Positionierung numerisch gesteuerter Achsen. Internationale Organisation für Normung. https://www.iso.org/standard/55295.html
[2] Ezugwu, E. O., & Wang, Z. M. (1997). Titanlegierungen und ihre Bearbeitbarkeit – ein Überblick. Zeitschrift für Materialverarbeitungstechnik, 68(3), 262-274. https://doi.org/10.1016/S0924-0136(96)00030-1
[3] Altintas, Y. (2012). Fertigungsautomatisierung: Metallbearbeitung, Schwingungen von Werkzeugmaschinen und CNC-Konstruktion (2. Auflage). Cambridge University Press. https://books.google.com/books?id=1d0LAQAAQBAJ
[4] Gibson, I., Rosen, D. und Stucker, B. (2015). Technologien der additiven Fertigung (3. Auflage). Springer. https://link.springer.com/book/10.1007/978-1-4939-2113-3
[5] Rosato, D. V., Rosato, D. V. und Rosato, M. G. (2000). Handbuch zum Spritzgießen (3. Auflage). Springer. https://link.springer.com/book/10.1007/978-1-4615-4597-2















 DE
 EN
 ES
 FR
 IT
 PT
 NL
 PL
 AR
 JA
 KO
 ZH