

El mecanizado CNC es un proceso de fabricación sustractiva integrado digitalmente en el que las máquinas-herramienta multieje ejecutan trayectorias de herramienta generadas por ordenador para eliminar material de una pieza de trabajo con una alta precisión dimensional y repetibilidad. El flujo de trabajo comienza con un modelo CAD paramétrico, continúa con la optimización de las trayectorias de herramienta generadas por el CAM y culmina con la ejecución en la máquina mediante códigos G y M estandarizados para coordinar el movimiento del husillo, las velocidades de avance, el suministro de refrigerante, los cambios de herramienta y la interpolación de ejes.
La capacidad del proceso depende de la interacción de los parámetros de corte —entre los que se incluyen la velocidad de corte, el avance por diente, la profundidad de corte, la geometría de la herramienta, la rigidez de la máquina y la estabilidad térmica— para alcanzar las tolerancias deseadas, la integridad de la superficie y los objetivos de tiempo de ciclo. Los entornos CNC modernos integran además la medición durante el proceso, el mecanizado adaptativo, el control estadístico de procesos (SPC) y la retroalimentación en bucle cerrado para compensar el desgaste de la herramienta y las variaciones del proceso, lo que garantiza una calidad de producción constante tanto en la fabricación de prototipos como en la de gran volumen, al tiempo que respalda iniciativas avanzadas de la Industria 4.0, como los gemelos digitales, el mantenimiento predictivo y el análisis de la fabricación en tiempo real.
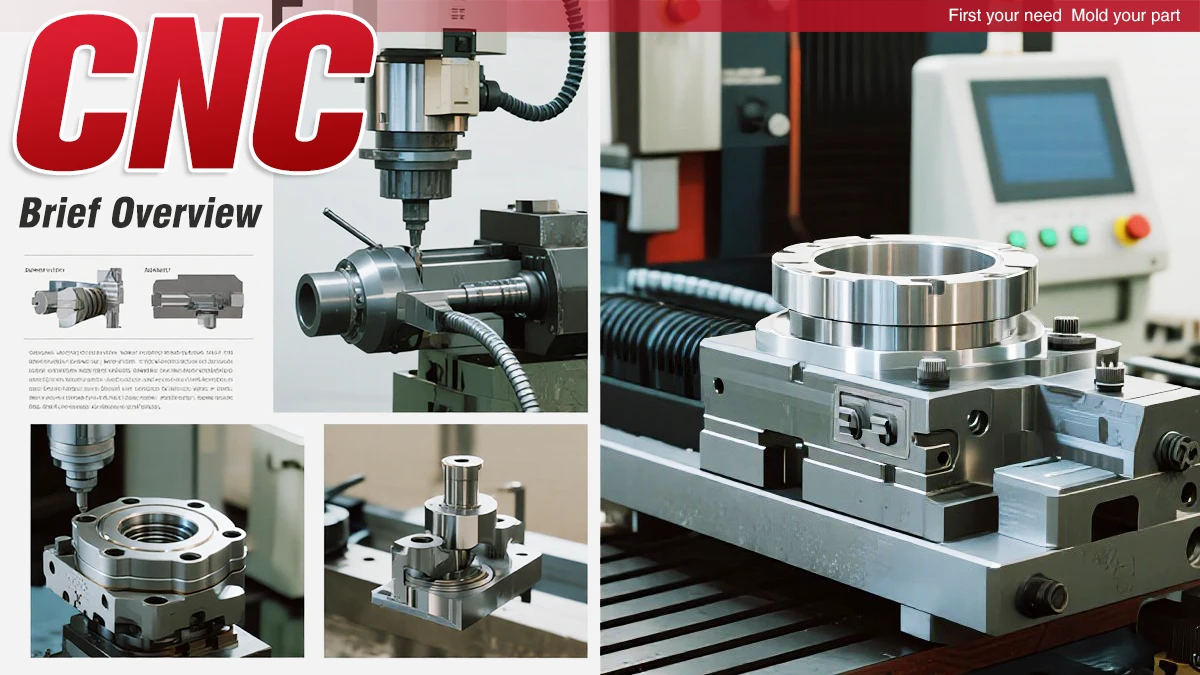
Explicación del concepto de mecanizado CNC
El mecanizado CNC (Control Numérico por Ordenador) es un método de fabricación que consiste en el uso de máquinas controladas por ordenador para eliminar material de un bloque o pieza con el fin de producir una pieza acabada con una forma y unas dimensiones concretas que reproduzcan un diseño digital. El proceso se controla mediante instrucciones programadas que determinan el movimiento de la máquina, los parámetros de corte y las trayectorias de las máquinas-herramienta con un alto grado de precisión.
El término «CNC» hace referencia al uso de comandos informáticos para manejar máquinas-herramienta, como fresadoras, tornos, taladradoras, rectificadoras y centros de mecanizado. El mecanizado CNC utiliza un ordenador para dirigir una máquina que transforma la materia prima en un producto acabado. El ordenador lee instrucciones digitales y las traduce en movimientos precisos en múltiples ejes, creando así la geometría deseada.
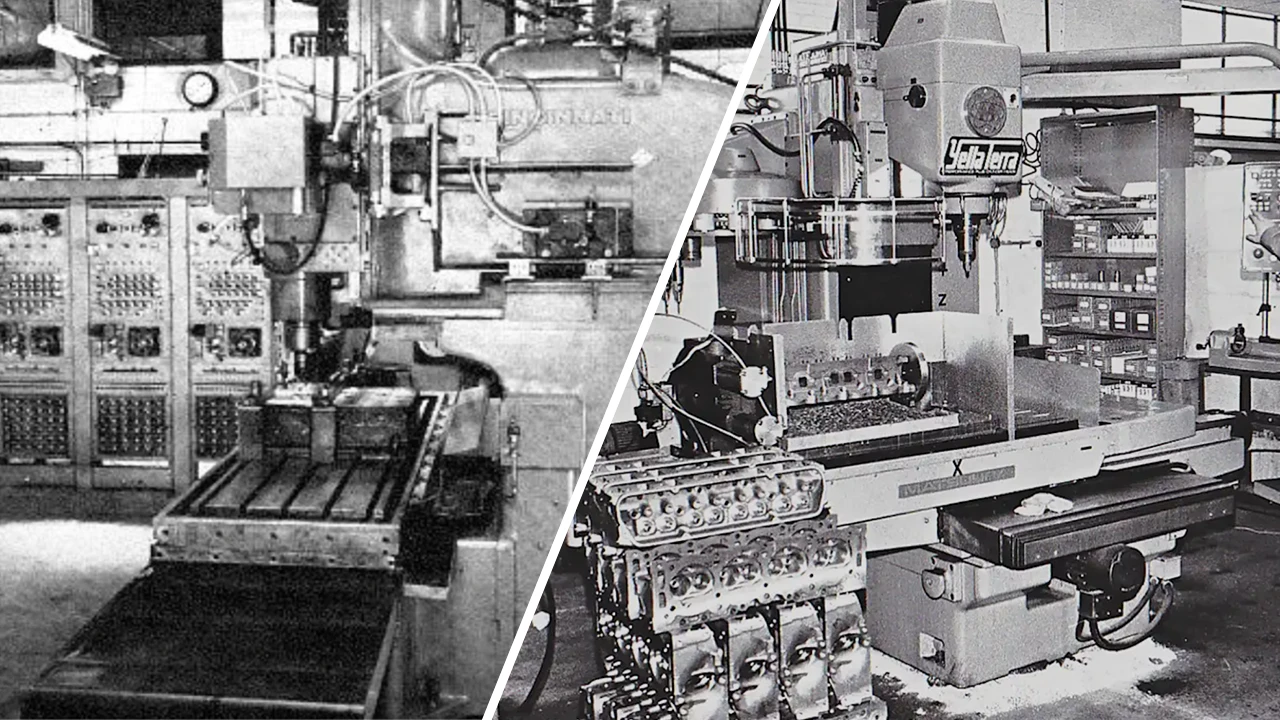
Antecedentes históricos del mecanizado CNC
El mecanizado CNC se remonta a mediados de la década de 1950, cuando se desarrollaron los sistemas de control numérico. A medida que las piezas se volvían más intrincadas y complejas, los fabricantes necesitaban un método para fabricarlas con mayor precisión de la que permitía el mecanizado manual. Históricamente, los sistemas de control numérico se basaban en cintas perforadas, mientras que hoy en día los sistemas CNC se basan en software avanzado y en el control de las máquinas en tiempo real.
El objetivo principal del desarrollo del CNC era aumentar la precisión, la repetibilidad y la productividad. Los sistemas CNC pueden repetir el mismo programa una y otra vez con una variación mínima. Las personas, al realizar el mecanizado manual, no pueden lograr esa repetibilidad con una variación mínima o nula. Esta característica resulta muy valiosa en sectores en los que la precisión es fundamental para el funcionamiento y la seguridad, lo que hace que la tecnología CNC sea indispensable.
Con el continuo desarrollo de la tecnología CNC, la precisión posicional de las máquinas CNC modernas puede alcanzar valores comprendidos entre ±0,005 mm y ±0,025 mm. Estas estrictas especificaciones se cuantifican y validan rigurosamente mediante protocolos de calibración internacionales, como la norma ISO 230-2. [1]. En última instancia, el logro de una precisión tan elevada depende del diseño de la máquina, la exactitud de la calibración, el entorno y las necesidades del proceso. En condiciones controladas, es posible alcanzar tolerancias aún más estrictas con centros de mecanizado de alta precisión, que suelen utilizarse en la fabricación para los sectores aeroespacial y médico.
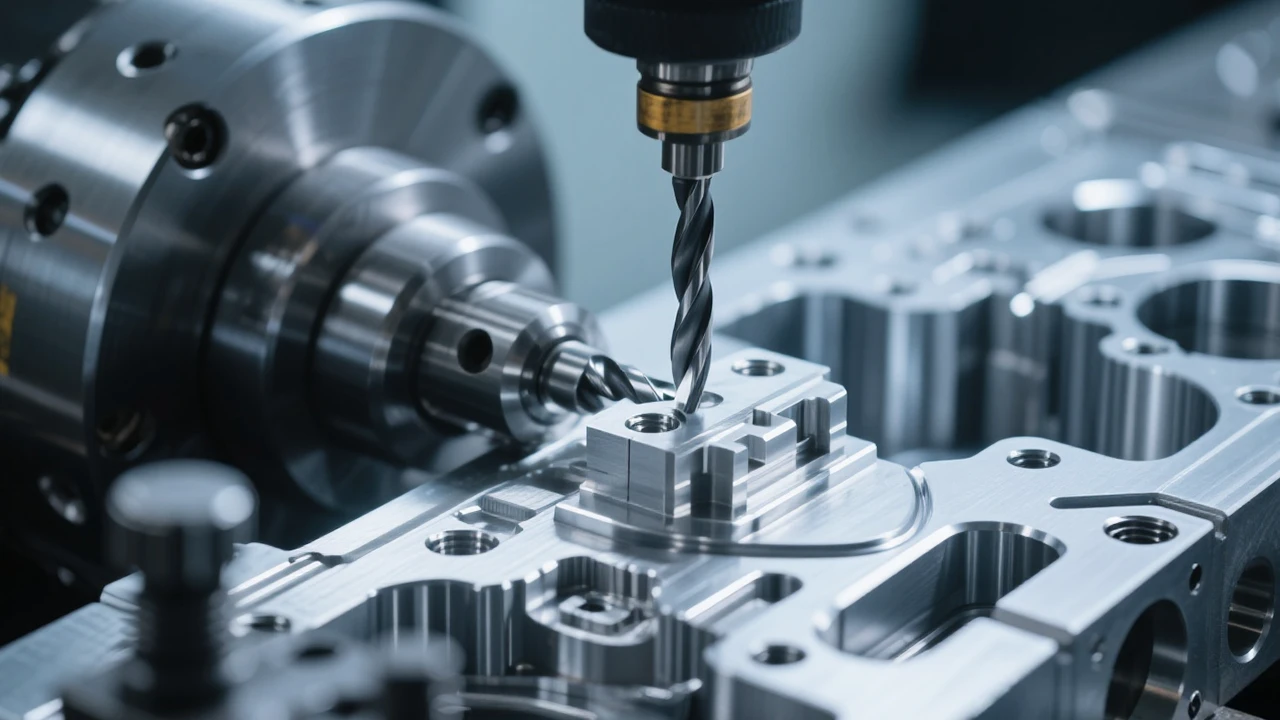
El mecanizado CNC es un flujo de trabajo de fabricación digital: caso práctico sobre la fabricación de un soporte de aluminio en forma de L para un sistema de automatización industrial
Diseño
El primer paso del proceso CNC es el diseño. Un modelo digital es una creación elaborada por un grupo de ingenieros mediante un programa de diseño asistido por ordenador (CAD). Este modelo tridimensional representa todas las características geométricas, las dimensiones y las especificaciones técnicas de la pieza antes de que comience su fabricación.
En First Mold, nuestros clientes suelen pedirnos que fabriquemos elementos funcionales que faciliten la producción. Para comprender a fondo los distintos procesos de mecanizado CNC, veamos cómo se fabrica en First Mold un soporte de montaje de aluminio en forma de L para un sistema de automatización industrial. La pieza acabada mide 120 mm × 80 mm × 10 mm e incluye dos orificios de montaje de Ø10 mm, cuatro orificios de fijación de Ø6,5 mm, una cavidad central de aligeramiento de peso que mide 70 mm × 40 mm × 5 mm y redondeos internos en las esquinas de R3 mm.
El modelo CAD también especifica tolerancias dimensionales de ±0,05 mm en los elementos críticos de montaje y una rugosidad superficial de Ra 1,6 μm en la cara de montaje. Durante la fase de diseño, nuestros ingenieros eliminan las esquinas internas afiladas que las fresas estándar no pueden mecanizar añadiendo redondeos, al tiempo que garantizan un espesor de pared suficiente alrededor del hueco para evitar deformaciones durante el mecanizado.
Programación
El segundo paso es la programación. El programa informático utilizado en la fabricación asistida por ordenador (CAM) sirve para convertir los datos CAD en instrucciones para la máquina, denominadas «código G» y «código M». En esta fase, los ingenieros seleccionan las herramientas de corte, las velocidades del husillo, las velocidades de avance y las trayectorias de las herramientas, y determinan las estrategias de mecanizado para lograr la máxima eficiencia y calidad.
Volviendo a nuestro soporte de montaje de aluminio, los ingenieros de First Mold importan el modelo CAD finalizado al software CAM para desarrollar la estrategia de mecanizado. En este caso, seleccionan una fresa de carburo de 10 mm para el fresado en bruto del hueco, una fresa de acabado de 6 mm para el contorneado, una broca de punta de 90° y brocas de 6,5 mm y 10 mm para los orificios de montaje.
En el caso del aluminio 6061-T6, el desbaste puede realizarse con una velocidad del husillo de aproximadamente 12 000 rpm, una velocidad de avance de 2 500 mm/min y una profundidad de corte axial de 3 mm, mientras que las operaciones de acabado reducen el contacto radial para mejorar la precisión dimensional y el acabado superficial. El software CAM también detecta posibles colisiones de herramientas, verifica el espacio libre de sujeción de la pieza y optimiza las trayectorias de la herramienta para reducir el corte en vacío y minimizar el tiempo de mecanizado antes de generar el código G.
Mecanizado
El mecanizado es la tercera fase. La máquina CNC sigue un programa para eliminar material de la pieza de trabajo. Las velocidades típicas del husillo oscilan entre las 1.000 y más de 20.000 rpm, dependiendo del material, la herramienta de corte utilizada, las velocidades de avance, las condiciones de mecanizado y el acabado superficial deseado.
En el caso de nuestro soporte de montaje, el operario sujeta un bloque de aluminio de 130 mm × 90 mm × 12 mm en un tornillo de banco de precisión, dejando material sobrante para el acabado final durante la fase de mecanizado. Tras establecer el sistema de coordenadas de trabajo con un palpador, el centro de mecanizado CNC realiza el refrentado, el fresado en bruto del cavidad, el perfilado de contornos, el taladrado y el fresado de acabado según las trayectorias de herramienta programadas.
El operario también aplica refrigerante para controlar la temperatura de corte y eliminar las virutas que podrían dañar la superficie mecanizada. Si se producen vibraciones o sacudidas durante el fresado de cavidades, el programador puede reducir el contacto radial, acortar el saliente de la herramienta o ajustar la velocidad del husillo y la velocidad de avance para estabilizar el proceso de corte sin comprometer la precisión dimensional.
Verificación
La última fase es la verificación. Los fabricantes comprueban las dimensiones, la calidad de la superficie y las tolerancias geométricas mediante instrumentos de medición como máquinas de medición por coordenadas (CMM), escáneres ópticos y calibres de precisión. El objetivo de la verificación es determinar si el producto acabado cumple los requisitos técnicos.
Una vez finalizado el mecanizado, nuestro soporte se somete a una inspección exhaustiva para verificar que se ajusta al plano técnico. Una máquina de medición por coordenadas (CMM) confirma las dimensiones generales, la posición de los orificios, la profundidad de los huecos y la perpendicularidad entre las caras del soporte, mientras que unos calibres digitales calibrados y unos calibres de enchufe proporcionan comprobaciones dimensionales adicionales.
Un medidor de rugosidad superficial comprueba que la superficie de montaje cumpla con el acabado especificado de Ra 1,6 μm. Si la inspección detecta problemas como orificios de mayor tamaño, una desviación excesiva de la planitud o errores de posicionamiento que superen la tolerancia de ±0,05 mm, los ingenieros revisan los datos de mecanizado, los registros de desgaste de las herramientas, la rigidez de los dispositivos de sujeción y los efectos térmicos para identificar la causa raíz antes de actualizar el programa de mecanizado o la estrategia de herramientas para las siguientes series de producción.
El papel del mecanizado CNC en la industria moderna
Por qué sigue creciendo el sector del mecanizado CNC
El sector del mecanizado CNC se está expandiendo a nivel mundial, ya que los fabricantes exigen constantemente una mayor precisión, personalización y eficiencia en sus procesos de fabricación. Los productos son cada vez más sofisticados; los clientes exigen entregas más rápidas y una mayor calidad.
La falta de mano de obra cualificada en determinados sectores industriales también ha llevado a la adopción de la automatización. Los sistemas CNC permiten a los fabricantes aumentar la producción, al tiempo que garantizan la uniformidad en la calidad de la producción y reducen al mínimo la dependencia del mecanizado manual.
Neto, A. y Romero, F., en su estudio de 2025, Capítulo «Perspectiva»: Integración de la Industria 4.0 y las máquinas CNC mediante herramientas CNC Cabe señalar que, con el auge de las tecnologías 4.0, el mecanizado CNC cobra aún más importancia. Los sensores inteligentes, la conectividad de las máquinas, el análisis de datos y la supervisión automatizada de los procesos ayudarán a los fabricantes a maximizar el rendimiento de la producción y a minimizar los tiempos de inactividad.
Sectores que dependen de la fabricación CNC
En el sector aeroespacial, el mecanizado CNC se utiliza para fabricar piezas estructurales, componentes de motores, componentes de trenes de aterrizaje y conjuntos complejos con tolerancias extremadamente ajustadas y según normas de calidad certificadas. La precisión es fundamental, ya que unas tolerancias mínimas pueden afectar al rendimiento y a la seguridad.
El mecanizado CNC es fundamental para los fabricantes de productos sanitarios, como equipos de diagnóstico, piezas dentales, implantes ortopédicos e instrumentos quirúrgicos. En el caso de estos productos, los materiales biocompatibles y el control dimensional son importantes para cumplir con los requisitos normativos.
En la industria del automóvil, los sistemas CNC se utilizan para fabricar piezas para el motor, la transmisión, el sistema de frenos y los prototipos de vehículos. En este sector, el mecanizado CNC también contribuye al desarrollo de productos y a la producción a gran escala.
Los sectores de la electrónica y la energía también recurren ampliamente a la fabricación CNC para la producción de disipadores térmicos, carcasas, conectores, piezas de turbinas y equipos de energías renovables.
El coste del mecanizado CNC
Las tarifas por hora de las máquinas no son los únicos factores que influyen en el coste del mecanizado CNC. El modelo de costes global incluye el tiempo de programación, la complejidad de la configuración, la sujeción de la pieza, el uso de herramientas, el consumo de material, el tiempo de mecanizado, la inspección, las operaciones secundarias y los gastos generales.
Costes clave: material, maquinaria y geometría
La tasa de eliminación de material (MRR) está relacionada con la potencia del husillo, la velocidad de corte, el avance por diente, el contacto radial, el contacto axial y la eficiencia de la trayectoria de la herramienta, factores que influyen en el tiempo de mecanizado. Los costes de producción de aleaciones difíciles de mecanizar, como el Ti-6Al-4V, el Inconel 718 y los aceros para herramientas endurecidos, son elevados porque requieren velocidades de corte significativamente más bajas. Por ejemplo, mientras que el aluminio estándar se mecaniza de forma eficiente a velocidades superiores a 500 m/min, las aleaciones de titanio están limitadas físicamente a tan solo entre 40 y 60 m/min. [2]. Esta drástica reducción de la velocidad aumenta las fuerzas de corte y acelera el desgaste de las herramientas, lo que a menudo hace necesario el uso de herramientas de metal duro de alta calidad o de nitruro de boro cúbico policristalino (PCBN).
Otro factor que influye en los precios es la capacidad de las máquinas; los centros de mecanizado simultáneos de 5 ejes son mucho más caros por hora que los centros de mecanizado verticales estándar de 3 ejes, debido a los mayores costes de inversión, mantenimiento y programación.
A menudo, la geometría de una pieza es más importante que su tamaño a la hora de valorar el coste de fabricación. Para los cavidades profundas se necesitan fresas de gran alcance que reduzcan la rigidez y requieran más de una pasada para conseguir el acabado deseado, mientras que las paredes delgadas pueden requerir velocidades de avance más lentas para evitar la flexión y las vibraciones.
Requisitos de precisión y diseño para la reducción de costes
Para alcanzar tolerancias estrictas de ±0,01 mm, podría ser necesario realizar un semiacabado, una estabilización térmica y pruebas metrológicas adicionales mediante máquinas de medición por coordenadas (CMM), lo que prolongaría el tiempo de producción.
El diseñador puede lograr un ahorro considerable en los costes de mecanizado eliminando las especificaciones de tolerancia innecesarias, estandarizando los tamaños de los orificios y eligiendo herramientas de corte de tamaño estándar en el sector. La mejora de las trayectorias de herramienta, gracias al fresado de alta eficiencia, el despeje adaptativo y los sistemas automatizados de palés, puede suponer un ahorro de costes más significativo en entornos de producción que el simple aumento de las velocidades de corte en el torneado.
Máquinas CNC de 3, 4 y 5 ejes
La principal diferencia entre las máquinas CNC de 3, 4 y 5 ejes radica en el número de ejes controlados simultáneamente durante el mecanizado. Un centro de mecanizado de 3 ejes funciona a lo largo de los ejes lineales X, Y y Z, y resulta muy adecuado para componentes prismáticos en los que se puede acceder a la mayoría de las características desde una única dirección.
Aunque resultan muy productivas para muchas aplicaciones, las piezas complejas suelen requerir múltiples configuraciones para acceder a las diferentes caras, lo que aumenta el error de posicionamiento acumulado y alarga el tiempo de producción. Las máquinas de cuatro ejes incorporan un eje giratorio, normalmente el eje A, que permite que la pieza gire sin necesidad de soltarla de un único dispositivo de sujeción. Esta capacidad mejora significativamente el mecanizado de componentes cilíndricos, piezas en bruto de engranajes, colectores y piezas con características distribuidas por varias caras.
El mecanizado en cinco ejes añade dos ejes rotacionales, lo que permite la interpolación simultánea entre movimientos lineales y rotativos. De este modo, la herramienta de corte puede mantener una orientación óptima con respecto a superficies complejas, al tiempo que se reduce el saliente de la herramienta, se mejora la evacuación de virutas y se prolonga la vida útil de la herramienta.
El mecanizado simultáneo en 5 ejes se utiliza ampliamente para álabes de turbina, impulsores, componentes estructurales aeroespaciales, implantes ortopédicos y moldes de precisión, en los que las geometrías de forma libre serían difíciles o imposibles de producir de manera eficiente en máquinas convencionales. Más allá de sus capacidades geométricas, los sistemas de cinco ejes reducen el número de configuraciones y mejoran la precisión posicional al eliminar la necesidad de fijaciones repetidas. Además, el movimiento continuo de la herramienta puede acortar los tiempos de ciclo totales entre un 30 % y un 50 % aproximadamente. [3]. Estos sistemas también permiten obtener acabados superficiales de mayor calidad, ya que mantienen un contacto constante de la fresa a lo largo de contornos complejos.
Diseño para la fabricación (DFM)
El diseño para la fabricabilidad (DFM) en el mecanizado CNC se refiere al proceso de optimización de la geometría de una pieza para garantizar que pueda fabricarse de forma eficiente y eficaz, sin dejar de cumplir sus requisitos funcionales.
Reglas geométricas fundamentales para la maquinabilidad
Los primeros pasos para un DFM eficaz se dan en las primeras fases del proceso de desarrollo del producto, cuando se tienen en cuenta la accesibilidad de las herramientas de corte, la estrategia de sujeción de la pieza, la cinemática de la máquina, las necesidades de inspección y las tolerancias de mecanizado alcanzables. Se deben incluir radios en las esquinas internas, con un valor de r = 1/8″ ± 1/8″, para adaptarse a las fresas estándar utilizadas en el sector; si se crea una esquina afilada en las esquinas internas, será necesario recurrir a procesos secundarios como el mecanizado por descarga eléctrica (EDM).
La profundidad de los huecos debe limitarse a menos de cuatro veces el diámetro de la fresa, y las paredes delgadas sin soporte deben tener un espesor adecuado para soportar las fuerzas de corte y las vibraciones durante el corte, a menos que existan razones especiales que justifiquen un mayor espesor. También es importante que el diseñador evite los socavados innecesarios y los elementos de difícil acceso, que requerirán herramientas especiales o configuraciones adicionales.
Estandarización y eficiencia en la configuración
Un DFM eficaz tendrá en cuenta la eficiencia de la fabricación a lo largo de todo el proceso de fabricación. La disposición de los elementos debe diseñarse de manera que se reduzca al mínimo el reposicionamiento de las piezas, ya que cada movimiento de ajuste añadirá un error de alineación y aumentará el tiempo de mecanizado.
Siempre que sea posible, los diámetros de los orificios deben coincidir con los de las brocas estándar, y la profundidad de las roscas no debe ser tan grande como para proporcionar una resistencia excesiva, pero sí lo suficiente como para permitir un tiempo de mecanizado considerable. Las estructuras de referencia deben permitir una sujeción precisa y una inspección repetible, y el dimensionamiento y las tolerancias geométricas (GD&T) deben utilizarse únicamente cuando sea necesario para el funcionamiento.
De este modo, los fabricantes pueden aprovechar mejor las limitaciones del proceso en la fase inicial de diseño, lo que permite acortar el ciclo de fabricación, mejorar la capacidad del proceso, reducir la tasa de productos defectuosos y garantizar la calidad del proceso.
Productos y acabados superficiales
El tipo de material determina en gran medida las estrategias de mecanizado y las herramientas necesarias, los costes de producción y el rendimiento de la pieza. Las aleaciones de aluminio como la 6061-T6 y la 7075-T6, que se utilizan habitualmente en componentes aeroespaciales y de automatización, son conocidas por su buena maquinabilidad y su elevada tasa de arranque de material.
Los aceros inoxidables, como el 304 y el 316, son resistentes a la corrosión, pero presentan propiedades de endurecimiento por deformación que exigen parámetros de corte optimizados. La baja conductividad térmica y la alta reactividad química de las aleaciones de titanio requieren el uso de velocidades de corte más bajas y una mayor presión del refrigerante. Los aceros para herramientas templados, por su parte, exigen una alta rigidez de la máquina y herramientas resistentes al desgaste. Cada uno de los plásticos técnicos (PEEK, Delrin (POM), PTFE y UHMW-PE) presenta propiedades de mecanizado únicas relacionadas con la dilatación térmica, la generación de virutas y la estabilidad dimensional.
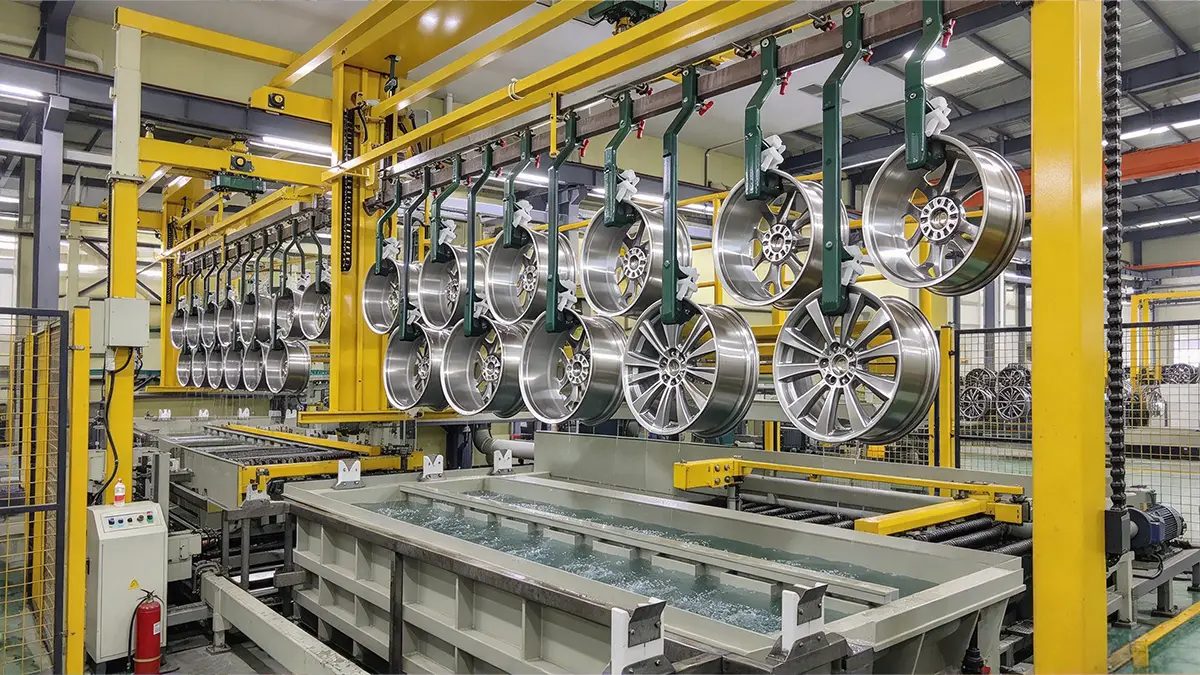
El acabado frecuente de las superficies es tan importante como el propio mecanizado, ya que mejora el rendimiento funcional, la durabilidad y el aspecto. El anodizado es un proceso estándar en la industria que se utiliza para mejorar la resistencia a la corrosión y la dureza superficial de los componentes y piezas de aluminio. La pasivación o el electropulido de las piezas de acero inoxidable pueden utilizarse para aumentar la resistencia a la corrosión, eliminando la contaminación por hierro de la superficie.
El lado humano de la automatización: el papel del operario de CNC
¿La fabricación CNC está totalmente automatizada?
Una de las ideas erróneas que existen sobre la fabricación CNC es que se lleva a cabo sin intervención humana alguna. Aunque la automatización puede encargarse de numerosas operaciones de producción, se necesitan trabajadores cualificados para que el mecanizado se realice con éxito.
Aunque la automatización de los modernos sistemas CNC se encarga de mover la máquina y ejecutar los procesos, estos siguen requiriendo las habilidades humanas en materia de programación, configuración, resolución de problemas, control de calidad y mejora de procesos. La tecnología avanzada y los trabajadores altamente cualificados son esenciales para los entornos de fabricación complejos.
¿En qué consiste realmente el trabajo de un operario de CNC?
Los operarios de CNC desempeñan una amplia variedad de tareas, funciones y responsabilidades que van más allá del simple manejo de las máquinas. Diseñan estrategias de mecanizado, seleccionan herramientas de corte, escriben programas, planifican el trabajo, aplican técnicas y comprueban la calidad del producto.
Además, realizan un seguimiento del rendimiento de los procesos y ofrecen posibilidades de optimización. También hay ocasiones en las que es necesario aplicar el criterio técnico, ya que no es posible automatizar por completo aspectos como los parámetros de corte, la estrategia de herramientas y el proceso de producción.
Por qué los profesionales cualificados en CNC siguen siendo imprescindibles
Cualquier problema de fabricación que pueda surgir, como el desgaste de las herramientas, las variaciones en los materiales, la expansión térmica, las vibraciones y otros problemas imprevistos, requiere una toma de decisiones por parte del operario. Un operario de CNC con experiencia es capaz de interpretar los datos del proceso y de adoptar las medidas correctivas adecuadas para garantizar que el proceso siga siendo productivo y de alta calidad.
Con el avance de la tecnología de fabricación, cada vez es mayor la demanda de profesionales que cuenten con un buen conocimiento de la ingeniería CNC, la automatización, el análisis de datos y los sistemas de fabricación avanzados.
Mecanizado CNC frente a otros métodos de fabricación
Mecanizado CNC frente a impresión 3D
Existe una diferencia entre el mecanizado CNC y la fabricación aditiva. La diferencia fundamental entre el mecanizado CNC y la impresión 3D radica en que, en el CNC, el material se corta a partir de un bloque sólido, mientras que la impresión 3D consiste en el proceso de apilar capas para crear un producto. La precisión dimensional, las propiedades del material y el acabado superficial del componente fabricado suelen ser mucho mejores cuando se produce mediante mecanizado CNC. Por ejemplo, el mecanizado CNC de precisión alcanza de forma sistemática valores de rugosidad superficial (Ra) de entre 0,4 y 1,6 µm nada más salir de la máquina. Por el contrario, los métodos estándar de impresión 3D en metal suelen dar lugar a una superficie tal y como se ha fabricado mucho más rugosa, de entre 10 y 15 µm. [4].
Aunque la impresión 3D es ideal para la creación rápida de prototipos y geometrías muy complejas, muchas piezas funcionales deben ser resistentes, estar fabricadas con precisión y ofrecer el mismo rendimiento que una pieza de producción. El mecanizado CNC sigue siendo el método de referencia para esas tareas de producción.
Mecanizado CNC frente al moldeo por inyección
El moldeo por inyección resulta muy eficaz para la producción de grandes cantidades de piezas de plástico. Sin embargo, este método solo suele resultar económicamente más ventajoso que el mecanizado CNC cuando los volúmenes de producción superan un umbral de 10 000 piezas. [5]. Este requisito de volumen se debe a que el desarrollo de los moldes de acero requiere una gran inversión inicial de capital y varias semanas de plazo de entrega.
Otra ventaja del mecanizado CNC es que ofrece mayor flexibilidad, ya que no requiere moldes especiales. El CNC resulta especialmente útil para prototipos, piezas a medida, producción en series reducidas y piezas sujetas a cambios frecuentes de diseño.
Mecanizado CNC frente a fundición
La fundición es una forma económica de producir piezas fundidas complejas a gran escala y de gran tamaño, pero estas piezas deben someterse a un mecanizado secundario para cumplir con las tolerancias finales y los acabados superficiales.
El mecanizado CNC ofrece una mayor precisión y una mayor estabilidad dimensional. La fundición y el mecanizado CNC suelen utilizarse de forma conjunta para obtener los mejores resultados posibles, sobre todo en aplicaciones en las que la precisión y el rendimiento son fundamentales.
| Criterios | Mecanizado CNC | Impresión 3D | Moldeo por inyección | Fundición |
|---|---|---|---|---|
| Proceso de fabricación | Fabricación sustractiva que elimina material mediante herramientas de corte. | Fabricación aditiva que crea piezas capa a capa. | El plástico fundido se inyecta en la cavidad de un molde de precisión. | El metal fundido se vierte o se inyecta en un molde y se solidifica. |
| Materiales típicos | Aluminio, acero, acero inoxidable, titanio, latón, cobre, plásticos técnicos, materiales compuestos. | Termoplásticos, resinas fotopoliméricas, polvos metálicos, cerámicas, materiales compuestos. | Termoplásticos, termoestables, elastómeros. | Aluminio, hierro, acero, zinc, magnesio, bronce. |
| Precisión dimensional | Muy alta (normalmente entre ±0,005 y 0,05 mm). | Moderada (normalmente entre ±0,1 y 0,3 mm, dependiendo de la tecnología). | Elevada (normalmente entre ±0,02 y 0,10 mm). | Moderado (normalmente entre ±0,5 y 2,0 mm antes del mecanizado secundario). |
| Acabado superficial (Ra) | Excelente (0,4–3,2 μm con operaciones de acabado). | Aceptable (3–25 μm; las líneas de las capas visibles suelen requerir un procesamiento posterior). | Excelente (0,4-1,6 μm, dependiendo del acabado del molde). | Moderado (entre 3 y 25 μm, dependiendo del proceso de fundición). |
| Volumen de producción | Volúmenes reducidos a elevados (de 1 a 100 000+ unidades). | Ideal para prototipos y producción en pequeñas series. | Ideal para la producción a gran escala (de 10.000 a millones de piezas). | Producción de volumen medio a alto. |
| Coste del utillaje | Bajo; requiere accesorios y herramientas de corte, pero no un molde específico. | Muy bajo; no se necesitan herramientas. | Muy alto debido al diseño y la fabricación del molde. | De moderada a alta, dependiendo de la complejidad del molde o del patrón. |
| Flexibilidad de diseño | Alto; los cambios en el diseño solo requieren actualizar el programa CAD/CAM. | Muy alto; las geometrías complejas no requieren herramientas adicionales. | Nivel bajo tras la fabricación del molde; los cambios de diseño requieren una modificación del molde. | Moderado; los cambios de diseño suelen requerir nuevos patrones o moldes. |
| Complejidad geométrica | Limitado por la accesibilidad de la herramienta y la geometría de la fresa. | Ideal para geometrías internas muy complejas. | Limitado por el diseño del molde, los ángulos de desmoldeo y los requisitos de expulsión de las piezas. | Es adecuado para formas externas complejas, pero tiene limitaciones en cuanto a las características internas. |
| Propiedades de los materiales | Excelente; utiliza materiales forjados con propiedades mecánicas superiores. | Es bueno, pero a menudo presenta anisotropía debido a su construcción capa por capa. | Excelente y constante para plásticos de producción. | Bien, aunque pueden producirse defectos de porosidad y contracción. |
Cuándo el CNC es la mejor opción
Cuando una aplicación requiere factores como tolerancias estrictas, un excelente acabado superficial, materiales de alto rendimiento y una calidad constante, el mecanizado CNC puede ser el proceso de fabricación más adecuado. Resulta especialmente adecuado para metales como el aluminio, el acero, el titanio, el acero inoxidable y los plásticos técnicos.
El proceso ofrece flexibilidad de diseño, ya que los cambios pueden realizarse mediante software y sin necesidad de modificaciones significativas en las herramientas. Se trata de una capacidad que contribuye a la innovación y a la agilidad en la fabricación.
El futuro de la fabricación CNC: el mecanizado CNC impulsado por la inteligencia artificial y sus retos
La integración de las tecnologías de inteligencia artificial está revolucionando la fabricación CNC, lo que incluye la capacidad de adaptar los procesos en tiempo real y optimizarlos de forma anticipada. Los parámetros de mecanizado optimizados por los sistemas de inteligencia artificial se aplican en tiempo real mediante el análisis de los datos de la máquina, lo que mejora la productividad, la vida útil de las herramientas y la calidad del producto.
Estos algoritmos pueden desarrollarse mediante el aprendizaje automático para predecir las variaciones en los procesos, el desgaste de las herramientas y las necesidades de mantenimiento antes de que se produzca un fallo. Estas capacidades minimizan el tiempo de inactividad y aumentan la eficiencia de la fabricación.
Un estudio de 2026 realizado por Campean y Pop titulado Optimización del fresado CNC mediante algoritmos inteligentes: una metodología basada en la inteligencia artificial analizó cómo se comportan los modelos de lenguaje a gran escala (LLM), especialmente ChatGPT, cuando se les encarga la optimización del código G para mejorar la calidad de la superficie y la productividad de las piezas metálicas para la automoción. El estudio reveló que el código generado por IA logró una reducción del 37 % en el tiempo de ciclo (de 2,39 a 1,45 min) y mejoró significativamente la rugosidad superficial (el Ra —desviación media aritmética del perfil evaluado— disminuyó de 0,68 µm a 0,11 µm, lo que supone una mejora del 84 %).
Principales retos en la aplicación en la práctica
Aunque la inteligencia artificial está transformando el sector del mecanizado CNC, la integración de esta tecnología en la producción plantea una serie de retos. Los sistemas de inteligencia artificial necesitan disponer de una gran cantidad de datos de alta calidad sobre las máquinas, recopilados a partir de sensores que miden la carga del husillo, las vibraciones, la temperatura, las fuerzas de corte, las emisiones acústicas y el desgaste de las herramientas.
Las máquinas CNC antiguas suelen carecer de la conectividad o de los protocolos de comunicación estandarizados necesarios para proporcionar datos en tiempo real de forma fiable, lo que hace que su integración con las plataformas modernas de inteligencia artificial resulte difícil y costosa. Desarrollar un proceso que sea fiable y repetible en condiciones reales de fabricación, en los que la precisión dimensional y la repetibilidad revisten una importancia fundamental. Los ajustes derivados de algoritmos de inteligencia artificial deben mantenerse dentro del margen de mecanizado validado para evitar un desgaste excesivo de la herramienta, vibraciones, deformaciones térmicas o la no conformidad de las piezas..
Tendencia a largo plazo
El mecanizado CNC ha evolucionado desde la tecnología de las máquinas-herramienta hasta convertirse en un sistema completo de fabricación digital. En la actualidad, integra ingeniería, software, automatización, análisis de datos y gestión avanzada de la producción en un ecosistema de fabricación conectado.
Con el avance de la inteligencia artificial, las tecnologías de fábrica inteligente y la ingeniería digital, la fabricación CNC será cada vez más inteligente, eficiente y flexible. En el futuro, no bastará con la capacidad de mecanizar piezas con precisión, ya que también será importante poder incorporar tecnologías digitales en todo el proceso de fabricación.
Referencias
[1] ISO. (2014). ISO 230-2:2014 Código de ensayo para máquinas-herramienta — Parte 2: Determinación de la precisión y la repetibilidad del posicionamiento de los ejes controlados numéricamente. Organización Internacional de Normalización. https://www.iso.org/standard/55295.html
[2] Ezugwu, E. O. y Wang, Z. M. (1997). Aleaciones de titanio y su maquinabilidad: una revisión. Revista de Tecnología de Procesamiento de Materiales, 68(3), 262-274. https://doi.org/10.1016/S0924-0136(96)00030-1
[3] Altintas, Y. (2012). Automatización de la fabricación: mecánica del corte de metales, vibraciones de las máquinas-herramienta y diseño CNC (2.ª ed.). Cambridge University Press. https://books.google.com/books?id=1d0LAQAAQBAJ
[4] Gibson, I., Rosen, D. y Stucker, B. (2015). Tecnologías de fabricación aditiva (3.ª ed.). Springer. https://link.springer.com/book/10.1007/978-1-4939-2113-3
[5] Rosato, D. V., Rosato, D. V. y Rosato, M. G. (2000). Manual de moldeo por inyección (3.ª ed.). Springer. https://link.springer.com/book/10.1007/978-1-4615-4597-2

 ES
 EN
 FR
 DE
 IT
 PT
 NL
 PL
 AR
 JA
 KO
 ZH