

La lavorazione CNC è un processo di produzione sottrattiva integrato digitalmente, in cui macchine utensili multiasse eseguono percorsi utensile generati al computer per asportare materiale da un pezzo con elevata precisione dimensionale e ripetibilità. Il flusso di lavoro ha inizio con un modello CAD parametrico, prosegue con l’ottimizzazione dei percorsi utensile generati dal CAM e culmina nell’esecuzione da parte della macchina tramite codici G e M standardizzati, utilizzati per coordinare il movimento del mandrino, le velocità di avanzamento, l’erogazione del refrigerante, i cambi utensile e l’interpolazione degli assi.
La capacità di processo dipende dall’interazione dei parametri di taglio, tra cui velocità di taglio, avanzamento per dente, profondità di taglio, geometria dell’utensile, rigidità della macchina e stabilità termica, al fine di raggiungere le tolleranze previste, l’integrità della superficie e gli obiettivi relativi ai tempi di ciclo. I moderni ambienti CNC integrano inoltre la misurazione in corso d’opera, la lavorazione adattiva, il controllo statistico di processo (SPC) e il feedback a circuito chiuso per compensare l’usura dell’utensile e le variazioni di processo, garantendo una qualità di produzione costante sia nella realizzazione di prototipi che nella produzione in serie, supportando al contempo iniziative avanzate dell’Industria 4.0 quali i gemelli digitali, la manutenzione predittiva e l’analisi della produzione in tempo reale.
Spiegazione del concetto di lavorazione CNC
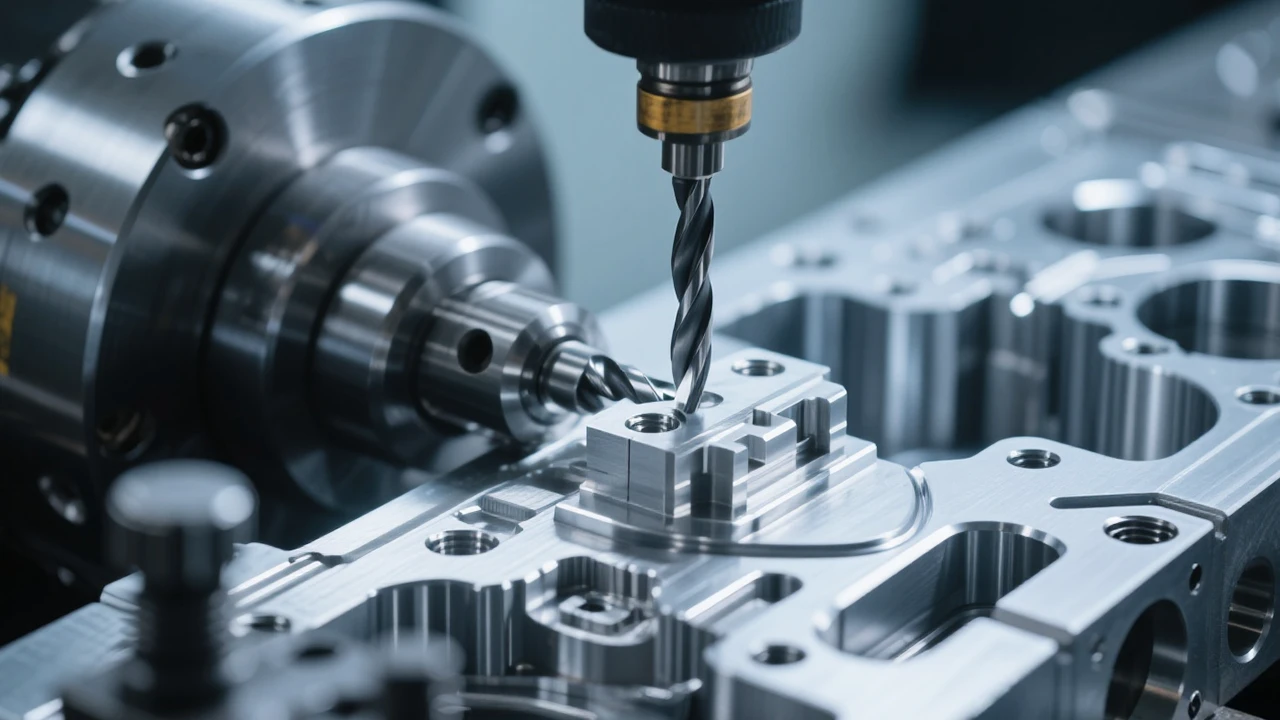
La lavorazione CNC (Computer Numerical Control) è un metodo di produzione che prevede l’uso di macchine controllate da computer per asportare materiale da un blocco o da un pezzo, al fine di ottenere un prodotto finito con una forma e dimensioni specifiche che riproducano un progetto digitale. Il processo è controllato da istruzioni programmate che determinano i movimenti della macchina, i parametri di taglio e i percorsi delle macchine utensili con un elevato grado di precisione.
Il termine CNC indica l'uso di comandi informatici per azionare macchine utensili quali fresatrici, torni, router, rettificatrici e centri di lavoro. La lavorazione CNC utilizza un computer per guidare una macchina che trasforma la materia prima in un prodotto finito. Il computer legge le istruzioni digitali e le traduce in movimenti precisi su più assi, creando la geometria desiderata.
Cenni storici sulla lavorazione CNC
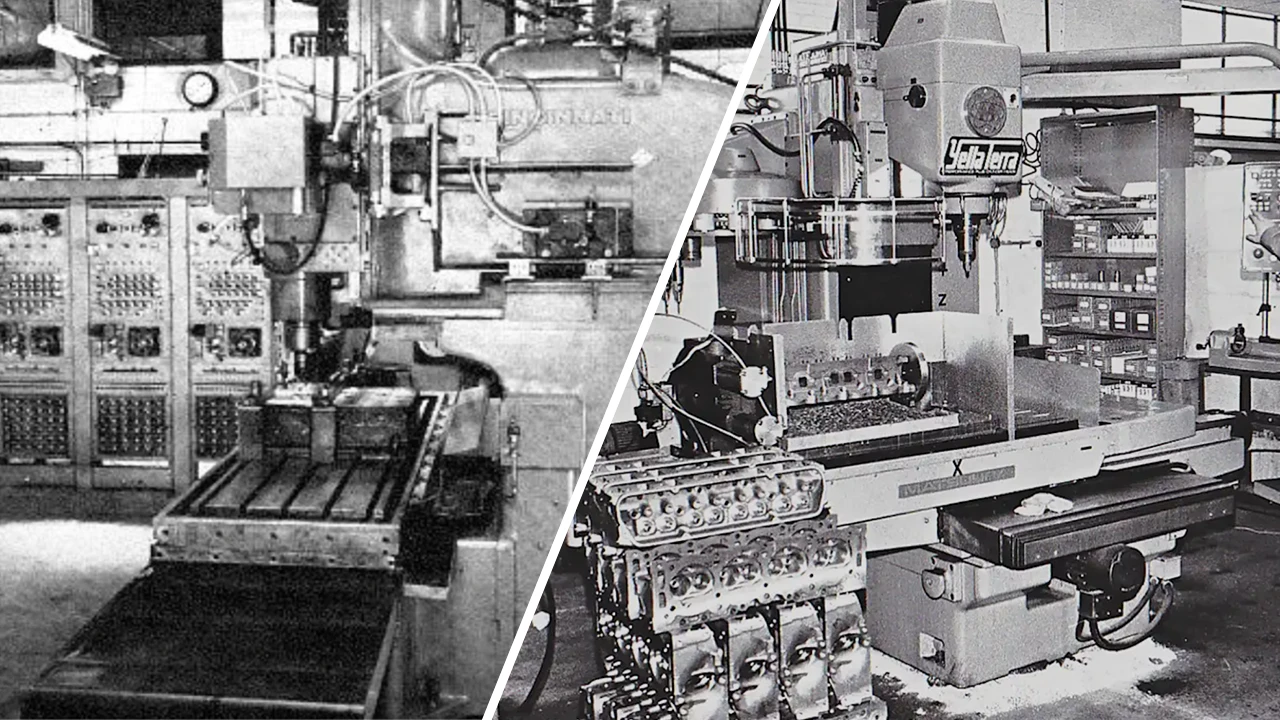
La lavorazione CNC risale alla metà degli anni ’50, quando furono sviluppati i sistemi di controllo numerico. Man mano che i componenti diventavano sempre più intricati e complessi, i produttori avevano bisogno di un metodo per realizzarli con una precisione superiore a quella ottenibile con la lavorazione manuale. Storicamente, i sistemi di controllo numerico si basavano su nastri perforati, mentre oggi i sistemi CNC si basano su software avanzato e sul controllo delle macchine in tempo reale.
L'obiettivo principale dello sviluppo del CNC era quello di aumentare la precisione, la ripetibilità e la produttività. I sistemi CNC sono in grado di ripetere lo stesso programma all'infinito con variazioni minime. Gli operatori umani, che ricorrono alla lavorazione manuale, non sono in grado di garantire una ripetibilità con variazioni minime o nulle. Questa caratteristica si rivela estremamente preziosa nei settori in cui la precisione è fondamentale per la funzionalità e la sicurezza, rendendo la tecnologia CNC indispensabile.
Grazie al continuo sviluppo della tecnologia CNC, la precisione di posizionamento delle moderne macchine CNC può raggiungere valori compresi tra ±0,005 mm e ±0,025 mm. Questi valori così ristretti vengono rigorosamente quantificati e convalidati utilizzando protocolli di calibrazione internazionali come la norma ISO 230-2. [1]. In definitiva, il raggiungimento di una precisione così elevata dipende dalla progettazione della macchina, dall’accuratezza della calibrazione, dall’ambiente e dalle esigenze del processo. In condizioni controllate, è possibile ottenere tolleranze ancora più strette grazie a centri di lavorazione ad alta precisione, tipicamente impiegati nella produzione per i settori aerospaziale e medico.
La lavorazione CNC è un flusso di lavoro di produzione digitale: caso di studio sulla realizzazione di una staffa di montaggio in alluminio a forma di L per un sistema di automazione industriale
Design
La fase iniziale del processo CNC è la progettazione. Un modello digitale è un progetto realizzato da un gruppo di ingegneri utilizzando un software di progettazione assistita da computer (CAD). Questo modello tridimensionale rappresenta tutte le caratteristiche geometriche, le dimensioni e le specifiche tecniche del pezzo prima dell’inizio della produzione.
Alla First Mold, i nostri clienti ci chiedono spesso di realizzare elementi funzionali a supporto della produzione. Per comprendere appieno i vari processi di lavorazione CNC, esaminiamo il processo di produzione di una staffa di montaggio in alluminio a forma di L per un sistema di automazione industriale presso la First Mold. Il pezzo finito misura 120 mm × 80 mm × 10 mm e presenta due fori di montaggio da Ø10 mm, quattro fori di fissaggio da Ø6,5 mm, una cavità centrale di alleggerimento delle dimensioni di 70 mm × 40 mm × 5 mm e raccordi angolari interni di R3 mm.
Il modello CAD specifica inoltre tolleranze dimensionali di ±0,05 mm sugli elementi di montaggio critici e una rugosità superficiale di Ra 1,6 μm sulla superficie di montaggio. Durante la fase di progettazione, i nostri ingegneri eliminano gli spigoli interni vivi che le frese standard non sono in grado di lavorare aggiungendo raccordi, garantendo al contempo uno spessore della parete sufficiente attorno alla cavità per impedire deformazioni durante la lavorazione.
Programmazione
Il secondo passo è la programmazione. Il software utilizzato nella produzione assistita da computer (CAM) serve a tradurre i dati CAD in istruzioni per la macchina, denominate codice G e codice M. In questa fase, gli ingegneri individuano gli utensili da taglio, i regimi del mandrino, le velocità di avanzamento e i percorsi utensile, e definiscono le strategie di lavorazione per ottenere la massima efficienza e qualità.
Tornando alla nostra staffa di montaggio in alluminio, gli ingegneri di First Mold importano il modello CAD completato nel software CAM per sviluppare la strategia di lavorazione. In questo caso, selezionano una fresa in metallo duro da 10 mm per la sgrossatura della tasca, una fresa di finitura da 6 mm per la lavorazione del contorno, una punta a punta tonda da 90° e punte da 6,5 mm e 10 mm per i fori di montaggio.
Per l'alluminio 6061-T6, la sgrossatura può prevedere una velocità del mandrino di circa 12.000 giri/min, un'avanzamento di 2.500 mm/min e una profondità di taglio assiale di 3 mm, mentre le operazioni di finitura riducono l'impegno radiale per migliorare la precisione dimensionale e la finitura superficiale. Il software CAM rileva inoltre potenziali collisioni degli utensili, verifica lo spazio libero dal sistema di serraggio del pezzo e ottimizza i percorsi utensile per ridurre il taglio a vuoto e minimizzare i tempi di lavorazione prima di generare il codice G.
Lavorazione meccanica
La lavorazione meccanica è la terza fase. La macchina CNC segue un programma per asportare materiale dal pezzo. Le velocità tipiche del mandrino vanno da 1.000 a oltre 20.000 giri/min, a seconda del materiale, dell’utensile da taglio utilizzato, delle velocità di avanzamento, delle condizioni di lavorazione e della finitura superficiale desiderata.
Nel caso della nostra staffa di montaggio, l’operatore fissa un pezzo grezzo in alluminio di 130 mm × 90 mm × 12 mm in una morsa di precisione, lasciando un margine di materiale in eccesso per la finitura finale durante la fase di lavorazione. Dopo aver definito il sistema di coordinate del pezzo con un tastatore, il centro di lavorazione CNC esegue la spianatura, la fresatura di sgrossatura della tasca, la profilatura del contorno, la foratura e la fresatura di finitura secondo i percorsi utensile programmati.
L'operatore applica inoltre un refrigerante per controllare la temperatura di taglio e rimuovere i trucioli che potrebbero danneggiare la superficie lavorata. Se durante la fresatura a tasca si verificano vibrazioni o tremolii, il programmatore può ridurre l'impegno radiale, accorciare lo sbalzo dell'utensile o regolare la velocità del mandrino e la velocità di avanzamento per stabilizzare il processo di taglio senza compromettere la precisione dimensionale.
Verifica
La fase finale è quella della verifica. I produttori controllano le dimensioni, la qualità della superficie e le tolleranze geometriche utilizzando strumenti di misura quali macchine di misura a coordinate (CMM), scanner ottici e calibri di precisione. Lo scopo della verifica è accertare che il prodotto finito soddisfi i requisiti tecnici.
Una volta completata la lavorazione, la nostra staffa viene sottoposta a un’ispezione approfondita per verificarne la conformità al disegno tecnico. Una macchina di misura a coordinate (CMM) conferma le dimensioni complessive, la posizione dei fori, la profondità delle cavità e la perpendicolarità tra le facce della staffa, mentre calibri digitali e calibri a tampone calibrati consentono di effettuare ulteriori controlli dimensionali.
Un misuratore di rugosità superficiale verifica che la superficie di montaggio raggiunga la finitura specificata di Ra 1,6 μm. Se l’ispezione rileva problemi quali fori sovradimensionati, deviazioni eccessive dalla planarità o errori di posizionamento che superano la tolleranza di ±0,05 mm, gli ingegneri esaminano i dati di lavorazione, i registri relativi all’usura degli utensili, la rigidità delle attrezzature di fissaggio e gli effetti termici per individuare la causa principale prima di aggiornare il programma di lavorazione o la strategia di utensili per i successivi cicli di produzione.
Il ruolo della lavorazione CNC nell'industria moderna
Perché il settore della lavorazione CNC continua a crescere
Il settore della lavorazione CNC è in espansione a livello globale, poiché i produttori richiedono costantemente maggiore precisione, personalizzazione ed efficienza nei propri processi produttivi. I prodotti stanno diventando sempre più sofisticati; i clienti esigono tempi di consegna più rapidi e una qualità superiore.
La carenza di manodopera qualificata in alcuni settori manifatturieri ha portato anche all'adozione dell'automazione. I sistemi CNC consentono alle aziende manifatturiere di aumentare la produzione, garantendo al contempo l'uniformità della qualità dei prodotti e riducendo al minimo il ricorso alla lavorazione manuale.
Neto, A. e Romero, F., nel loro studio del 2025, Capitolo "Prospettiva": Integrazione dell'Industria 4.0 e delle macchine CNC tramite strumenti CNC Si noti che, con l'avvento delle tecnologie 4.0, la lavorazione CNC assume un'importanza ancora maggiore. I sensori intelligenti, la connettività delle macchine, l'analisi dei dati e il monitoraggio automatizzato dei processi aiuteranno i produttori a massimizzare le prestazioni produttive e a ridurre al minimo i tempi di fermo.
Settori che si avvalgono della produzione CNC
Nel settore aerospaziale, la lavorazione CNC viene impiegata per realizzare parti strutturali, componenti di motori, componenti di carrelli di atterraggio e assemblaggi complessi con tolleranze estremamente strette e secondo standard di qualità certificati. La precisione è fondamentale, poiché anche tolleranze minime possono influire sulle prestazioni e sulla sicurezza.
La lavorazione CNC è fondamentale per i produttori di dispositivi medici, in particolare per le apparecchiature diagnostiche, i componenti odontoiatrici, gli impianti ortopedici e gli strumenti chirurgici. Per questi prodotti, l'utilizzo di materiali biocompatibili e il controllo delle dimensioni sono elementi fondamentali per soddisfare i requisiti normativi.
Nel settore automobilistico, i sistemi CNC vengono utilizzati per la produzione di componenti per il motore, la trasmissione, l'impianto frenante e i prototipi di veicoli. In questo settore, la lavorazione CNC contribuisce inoltre allo sviluppo dei prodotti e alla produzione su larga scala.
Anche i settori dell'elettronica e dell'energia ricorrono ampiamente alla produzione CNC per la realizzazione di dissipatori di calore, involucri, connettori, componenti per turbine e apparecchiature per le energie rinnovabili.
Il costo della lavorazione CNC
Le tariffe orarie delle macchine non sono gli unici fattori che incidono sul costo della lavorazione CNC. Il modello di costo complessivo include il tempo di programmazione, la complessità dell’allestimento, il sistema di serraggio dei pezzi, l’utilizzo degli utensili, il consumo di materiale, il tempo di lavorazione, il controllo qualità, le operazioni secondarie e i costi generali.
Costi principali: materiale, macchina e geometria
La velocità di asportazione del materiale (MRR) è correlata alla potenza del mandrino, alla velocità di taglio, all’avanzamento per dente, all’ingranamento radiale, all’ingranamento assiale e all’efficienza del percorso utensile, tutti fattori che influiscono sul tempo di lavorazione. I costi di produzione delle leghe difficili da lavorare, come il Ti-6Al-4V, l’Inconel 718 e gli acciai per utensili temprati, sono elevati perché richiedono velocità di taglio significativamente inferiori. Ad esempio, mentre l’alluminio standard può essere lavorato in modo efficiente a velocità superiori a 500 m/min, le leghe di titanio sono fisicamente limitate a soli 40-60 m/min [2]. Questa drastica riduzione della velocità aumenta le forze di taglio e accelera l'usura degli utensili, rendendo spesso necessario l'uso di utensili in carburo di alta qualità o in nitruro di boro cubico policristallino (PCBN).
Un altro fattore che incide sui prezzi è la capacità delle macchine; i centri di lavorazione a 5 assi simultanei hanno un costo orario molto più elevato rispetto ai centri di lavorazione verticali standard a 3 assi, a causa dei maggiori costi di investimento, manutenzione e programmazione.
Spesso, quando si considerano i costi di produzione, la geometria di un pezzo è più importante delle sue dimensioni. Per le cavità profonde sono necessarie frese a lungo raggio, che riducono la rigidità e richiedono più di una passata per ottenere la finitura desiderata, mentre le pareti sottili possono richiedere velocità di avanzamento più basse per evitare deflessioni e vibrazioni.
Requisiti di precisione e progettazione finalizzata alla riduzione dei costi
Per ottenere tolleranze strette di ±0,01 mm potrebbero essere necessarie operazioni di semifinitura, stabilizzazione termica e ulteriori misurazioni tramite macchine di misura a coordinate (CMM), con conseguente prolungamento dei tempi di produzione.
Il progettista può ottenere risparmi sostanziali sui costi di lavorazione eliminando le specifiche di tolleranza superflue, standardizzando le dimensioni dei fori e scegliendo utensili da taglio di dimensioni standard del settore. Il miglioramento dei percorsi utensile, reso possibile dalla fresatura ad alta efficienza, dallo sgombero adattivo e dai sistemi automatizzati di cambio pallet, può comportare risparmi sui costi più significativi in ambito produttivo rispetto all’aumento delle velocità di taglio nella tornitura.
Macchine CNC a 3, 4 e 5 assi
La differenza principale tra le macchine CNC a 3, 4 e 5 assi risiede nel numero di assi controllati simultaneamente durante la lavorazione. Un centro di lavorazione a 3 assi opera lungo gli assi lineari X, Y e Z ed è particolarmente adatto per componenti prismatici in cui la maggior parte delle caratteristiche è accessibile da un’unica direzione.
Sebbene siano altamente produttive per molte applicazioni, i pezzi complessi richiedono spesso più configurazioni per lavorare sulle diverse facce, aumentando l’errore di posizionamento cumulativo e prolungando i tempi di produzione. Le macchine a quattro assi introducono un asse rotante, in genere l’asse A, che consente al pezzo di ruotare pur rimanendo serrato in un unico dispositivo di fissaggio. Questa funzionalità migliora significativamente la lavorazione di componenti cilindrici, grezzi per ingranaggi, collettori e pezzi con caratteristiche distribuite su più facce.
La lavorazione a cinque assi aggiunge due assi rotazionali, consentendo l’interpolazione simultanea tra movimenti lineari e rotatori. Ciò permette all’utensile da taglio di mantenere un orientamento ottimale rispetto a superfici complesse, riducendo al contempo lo sbalzo dell’utensile, migliorando l’evacuazione dei trucioli e prolungandone la durata.
La lavorazione simultanea a 5 assi è ampiamente utilizzata per pale di turbine, giranti, componenti strutturali aerospaziali, impianti ortopedici e stampi di precisione, dove le geometrie a forma libera sarebbero difficili o impossibili da produrre in modo efficiente su macchine convenzionali. Oltre alle capacità geometriche, i sistemi a cinque assi riducono il numero di configurazioni e migliorano la precisione di posizionamento eliminando la necessità di ripetuti fissaggi. Inoltre, il movimento continuo dell’utensile può ridurre i tempi di ciclo complessivi di circa il 30% al 50% [3]. Questi sistemi garantiscono inoltre finiture superficiali di qualità superiore, mantenendo un contatto costante della fresa lungo i contorni complessi.
Progettazione per la producibilità (DFM)
La progettazione orientata alla producibilità (DFM) nella lavorazione CNC indica il processo di ottimizzazione della geometria di un pezzo per garantire che possa essere prodotto in modo efficiente ed efficace, pur soddisfacendo i requisiti funzionali.
Regole geometriche fondamentali per la lavorabilità
I primi passi per un DFM efficace vengono intrapresi nelle prime fasi del processo di sviluppo del prodotto, quando si prendono in considerazione l’accessibilità degli utensili da taglio, la strategia di serraggio dei pezzi, la cinematica delle macchine, le esigenze di ispezione e le tolleranze di lavorazione raggiungibili. È opportuno prevedere dei raggi sugli angoli interni, con un valore di r = 1/8″ +/- 1/8″, in modo da adattarsi alle frese standard utilizzate nel settore; se negli angoli interni si crea un angolo vivo, saranno necessari processi secondari come l’elettroerosione (EDM).
La profondità delle cavità deve essere limitata a meno di 4 volte il diametro della fresa, mentre le pareti sottili non supportate devono avere uno spessore adeguato a resistere alle forze di taglio e alle vibrazioni durante la lavorazione, a meno che non vi siano motivi particolari che giustifichino uno spessore maggiore. È inoltre importante che il progettista eviti sottosquadri superflui ed elementi di difficile accessibilità, che richiederebbero utensili speciali o configurazioni aggiuntive.
Standardizzazione ed efficienza nella configurazione
Un DFM efficace terrà conto dell'efficienza produttiva durante l'intero processo di produzione. Il posizionamento degli elementi deve essere progettato in modo da ridurre al minimo il riposizionamento dei pezzi, poiché ogni movimento di regolazione aggiunge un errore di allineamento e aumenta i tempi di lavorazione.
Ove possibile, i diametri dei fori dovrebbero corrispondere a quelli delle punte standard, e la profondità delle filettature non dovrebbe essere eccessiva, né per garantire una resistenza eccessiva, né per richiedere un tempo di lavorazione troppo lungo. Le strutture di riferimento dovrebbero garantire un fissaggio accurato e ispezioni ripetibili, mentre il dimensionamento e le tolleranze geometriche (GD&T) dovrebbero essere utilizzati solo laddove necessario ai fini funzionali.
In questo modo, i produttori possono sfruttare al meglio i vincoli di processo già in fase di progettazione iniziale, il che consente di abbreviare il ciclo produttivo, migliorare la capacità di processo, ridurre il tasso di scarti e garantire la qualità del processo.
Prodotti e finiture superficiali
Il tipo di materiale determina in larga misura le strategie di lavorazione e gli utensili necessari, i costi di produzione e le prestazioni del componente. Comunemente utilizzate per componenti aerospaziali e di automazione, le leghe di alluminio come la 6061-T6 e la 7075-T6 sono note per la loro buona lavorabilità e l’elevata velocità di asportazione del materiale.
Gli acciai inossidabili, come il 304 e il 316, presentano resistenza alla corrosione ma hanno proprietà di incrudimento che richiedono parametri di taglio ottimizzati. La bassa conduttività termica e l’elevata reattività chimica delle leghe di titanio richiedono l’uso di velocità di taglio inferiori e una pressione del refrigerante più elevata. Gli acciai per utensili temprati, d’altra parte, richiedono un’elevata rigidità della macchina e utensili resistenti all’usura. Ciascuna delle materie plastiche tecniche (PEEK, Delrin (POM), PTFE e UHMW-PE) presenta proprietà di lavorazione uniche legate all’espansione termica, alla produzione di trucioli e alla stabilità dimensionale.
La finitura superficiale frequente è importante quanto la lavorazione stessa, poiché migliora le prestazioni funzionali, la durata e l'aspetto. L'anodizzazione è un processo standard del settore utilizzato per migliorare la resistenza alla corrosione e la durezza superficiale dei componenti e delle parti in alluminio. La passivazione o l'elettrolucidatura delle parti in acciaio inossidabile possono essere utilizzate per aumentare la resistenza alla corrosione rimuovendo le impurità di ferro dalla superficie.
Il lato umano dell'automazione: il ruolo dell'operatore CNC
La produzione CNC è completamente automatizzata?
Uno dei pregiudizi più diffusi riguardo alla produzione CNC è che essa avvenga in modo completamente automatizzato, senza alcun intervento umano. Sebbene l’automazione consenta di eseguire numerose operazioni di produzione, per garantire il corretto svolgimento delle operazioni di lavorazione sono necessari lavoratori qualificati.
Sebbene i moderni sistemi CNC automatizzati si occupino di muovere la macchina ed eseguire i processi, richiedono comunque competenze umane in materia di programmazione, configurazione, risoluzione dei problemi, controllo qualità e miglioramento dei processi. Una tecnologia avanzata e personale altamente qualificato sono essenziali per gli ambienti di produzione complessi.
Cosa fa in realtà un operatore CNC?
Gli operatori CNC svolgono una serie di compiti, mansioni e responsabilità che vanno oltre il semplice utilizzo delle macchine. Si occupano di progettare strategie di lavorazione, individuare gli utensili da taglio, scrivere programmi, progettare i lavori, applicare tecniche di lavorazione e controllare la qualità dei prodotti.
Inoltre, monitorano le prestazioni dei processi e indicano le possibilità di ottimizzazione. Ci sono anche casi in cui è necessario ricorrere al giudizio tecnico, poiché non è possibile automatizzare completamente alcuni aspetti quali i parametri di taglio, la strategia di utensili e il processo di produzione.
Perché i professionisti qualificati nel settore CNC continuano a essere fondamentali
Qualsiasi problema di produzione che possa verificarsi, come l'usura degli utensili, le variazioni nei materiali, la dilatazione termica, le vibrazioni e altri imprevisti legati alla produzione, richiede un intervento decisionale umano. L'operatore CNC esperto è in grado di interpretare i dati di processo e di adottare le misure correttive appropriate per garantire che il processo rimanga produttivo e di alta qualità.
Con il progresso delle tecnologie di produzione, cresce la richiesta di figure professionali che abbiano una solida conoscenza dell'ingegneria CNC, dell'automazione, dell'analisi dei dati e dei sistemi di produzione avanzati.
Lavorazione CNC rispetto ad altri metodi di produzione
Lavorazione CNC vs stampa 3D
Esiste una differenza tra l’utilizzo della lavorazione CNC e quello della produzione additiva. La differenza fondamentale tra la lavorazione CNC e la stampa 3D è che nella lavorazione CNC il materiale viene asportato da un blocco solido, mentre la stampa 3D consiste nel processo di sovrapposizione di strati per creare un prodotto. La precisione dimensionale, le proprietà del materiale e la finitura superficiale del componente prodotto sono in genere di gran lunga migliori quando la produzione avviene tramite lavorazione CNC. Ad esempio, la lavorazione CNC di precisione raggiunge costantemente valori di rugosità superficiale (Ra) compresi tra 0,4 e 1,6 µm direttamente alla uscita dalla macchina. Al contrario, i metodi standard di stampa 3D su metallo producono spesso una superficie "as-built" molto più ruvida, compresa tra 10 e 15 µm. [4].
Sebbene la stampa 3D sia eccellente per la prototipazione rapida e per geometrie molto complesse, molti componenti funzionali devono essere resistenti, realizzati con precisione e garantire le stesse prestazioni di un componente di serie. La lavorazione CNC rimane il metodo di riferimento per tali attività di produzione.
Lavorazione CNC vs stampaggio a iniezione
Lo stampaggio a iniezione è molto efficiente nella produzione di grandi quantità di componenti in plastica. Tuttavia, questo metodo risulta economicamente vantaggioso rispetto alla lavorazione CNC solo quando i volumi di produzione superano la soglia delle 10.000 unità [5]. Questo requisito in termini di volume è dovuto al fatto che lo sviluppo degli stampi in acciaio richiede un ingente investimento iniziale di capitale e tempi di consegna di diverse settimane.
Un altro vantaggio della lavorazione CNC è la maggiore flessibilità, poiché non richiede l'uso di stampi speciali. La lavorazione CNC è particolarmente indicata per prototipi, componenti su misura, produzione in piccole serie e componenti soggetti a frequenti modifiche progettuali.
Lavorazione CNC vs fusione
La fusione è un metodo economico per produrre in serie pezzi fusi complessi di grandi dimensioni, ma tali pezzi devono essere sottoposti a lavorazioni secondarie per soddisfare le tolleranze finali e ottenere le finiture superficiali richieste.
La lavorazione CNC garantisce una maggiore precisione e una migliore stabilità dimensionale. La fusione e la lavorazione CNC vengono spesso utilizzate in combinazione per ottenere i migliori risultati possibili, in particolare nelle applicazioni in cui la precisione e le prestazioni sono fondamentali.
| Criteri | Lavorazione CNC | Stampa 3D | Stampaggio a iniezione | Colata |
|---|---|---|---|---|
| Processo di produzione | Lavorazione sottrattiva che rimuove materiale mediante utensili da taglio. | Produzione additiva che realizza componenti strato dopo strato. | La plastica fusa viene iniettata nella cavità di uno stampo di precisione. | Il metallo fuso viene versato o iniettato in uno stampo e si solidifica. |
| Materiali tipici | Alluminio, acciaio, acciaio inossidabile, titanio, ottone, rame, tecnopolimeri, materiali compositi. | Termoplastici, resine fotopolimeriche, polveri metalliche, ceramiche, materiali compositi. | Termoplastici, termoindurenti, elastomeri. | Alluminio, ferro, acciaio, zinco, magnesio, bronzo. |
| Precisione dimensionale | Molto elevata (in genere ±0,005–0,05 mm). | Moderata (in genere ±0,1–0,3 mm a seconda della tecnologia). | Elevata (in genere ±0,02–0,10 mm). | Moderata (in genere ±0,5–2,0 mm prima della lavorazione secondaria). |
| Finitura superficiale (Ra) | Eccellente (0,4–3,2 μm con operazioni di finitura). | Discreta (3–25 μm; le linee degli strati visibili richiedono spesso una post-elaborazione). | Eccellente (0,4–1,6 μm a seconda della finitura dello stampo). | Moderata (da 3 a 25 μm a seconda del processo di fusione). |
| Volume di produzione | Volumi da bassi ad alti (da 1 a oltre 100.000 pezzi). | Ideale per prototipi e produzione in piccole serie. | Ideale per la produzione in serie (da 10.000 a milioni di pezzi). | Produzione di volume medio-alto. |
| Costo degli utensili | Basso; richiede attrezzature e utensili da taglio, ma nessun stampo specifico. | Molto basso; non sono necessari utensili. | Molto elevato a causa della progettazione e della produzione degli stampi. | Da moderata ad alta, a seconda della complessità dello stampo o del disegno. |
| Flessibilità del design | Elevato; le modifiche al progetto richiedono solo l'aggiornamento del programma CAD/CAM. | Molto elevata; le geometrie complesse non richiedono utensili aggiuntivi. | Basso dopo la produzione dello stampo; le modifiche al progetto richiedono una modifica dello stampo. | Moderato; le modifiche al progetto richiedono solitamente nuovi modelli o stampi. |
| Complessità geometrica | Limitato dall'accessibilità dell'utensile e dalla geometria della fresa. | Ottimo per geometrie interne altamente complesse. | Con limitazioni dovute alla progettazione dello stampo, agli angoli di sformo e ai requisiti di espulsione dei pezzi. | Ideale per forme esterne complesse, ma con funzionalità interne limitate. |
| Proprietà del materiale | Eccellente; impiega materiali lavorati con proprietà meccaniche superiori. | Buona, ma spesso anisotropica a causa della struttura a strati. | Eccellente e affidabile per la produzione di materie plastiche. | Buono, anche se potrebbero verificarsi difetti di porosità e ritiro. |
Quando il CNC è la scelta migliore
Quando in un’applicazione sono richiesti fattori quali tolleranze ristrette, eccellente finitura superficiale, materiali ad alte prestazioni e qualità costante, la lavorazione CNC può rappresentare il processo di produzione preferito. È particolarmente indicata per metalli quali alluminio, acciaio, titanio, acciaio inossidabile e tecnopolimeri.
Il processo offre flessibilità progettuale, poiché è possibile apportare modifiche tramite software senza richiedere cambiamenti significativi agli stampi. Si tratta di una caratteristica che contribuisce a favorire l'innovazione e l'agilità produttiva.
Il futuro della produzione CNC: la lavorazione CNC basata sull'intelligenza artificiale e le sue sfide
L'integrazione delle tecnologie di intelligenza artificiale sta rivoluzionando la produzione CNC, consentendo in particolare di adattare i processi in tempo reale e di ottimizzarli in anticipo. I parametri di lavorazione ottimizzati dai sistemi di intelligenza artificiale vengono applicati in tempo reale attraverso l'analisi dei dati della macchina, migliorando così la produttività, la durata degli utensili e la qualità del prodotto.
Questi algoritmi possono essere sviluppati ricorrendo all'apprendimento automatico per prevedere le variazioni di processo, l'usura degli utensili e le esigenze di manutenzione prima che si verifichino guasti. Queste funzionalità riducono al minimo i tempi di fermo e aumentano l'efficienza produttiva.
Uno studio del 2026 di Campean & Pop intitolato Ottimizzazione della fresatura CNC tramite algoritmi intelligenti: una metodologia basata sull’intelligenza artificiale ha analizzato il comportamento dei modelli linguistici di grandi dimensioni (LLM), in particolare ChatGPT, quando vengono incaricati di ottimizzare il codice G per migliorare la qualità superficiale e la produttività dei componenti metallici per il settore automobilistico. Lo studio ha rivelato che il codice generato dall’IA ha consentito una riduzione del tempo di ciclo pari a 37% (da 2,39 a 1,45 min) e ha migliorato significativamente la rugosità superficiale (Ra — deviazione media aritmetica del profilo valutato — è diminuita da 0,68 µm a 0,11 µm, con un miglioramento dell’84%).
Principali sfide nell'implementazione nel mondo reale
Sebbene l’intelligenza artificiale stia rivoluzionando il settore della lavorazione CNC, l’integrazione di questa tecnologia nella produzione presenta ancora alcune sfide. I sistemi di intelligenza artificiale necessitano di una grande quantità di dati di alta qualità raccolti dai sensori che misurano il carico del mandrino, le vibrazioni, la temperatura, le forze di taglio, le emissioni acustiche e l’usura degli utensili.
Le macchine CNC di vecchia generazione spesso non dispongono della connettività o dei protocolli di comunicazione standardizzati necessari per fornire dati in tempo reale in modo affidabile, rendendo la loro integrazione con le moderne piattaforme di intelligenza artificiale difficile e costosa. Sviluppare un processo affidabile e ripetibile nelle condizioni reali di produzione, laddove la precisione dimensionale e la ripetibilità rivestono un’importanza fondamentale. Le regolazioni derivanti dagli algoritmi di intelligenza artificiale devono rientrare nei limiti della finestra di lavorazione convalidata, al fine di evitare un’eccessiva usura degli utensili, vibrazioni, distorsioni termiche o non conformità dei pezzi.
Andamento a lungo termine
La lavorazione CNC si è evoluta dalla tecnologia delle macchine utensili fino a diventare un sistema di produzione interamente digitale. Oggi integra ingegneria, software, automazione, analisi dei dati e gestione avanzata della produzione in un ecosistema produttivo interconnesso.
Con l'ulteriore sviluppo dell'intelligenza artificiale, delle tecnologie per le fabbriche intelligenti e dell'ingegneria digitale, la produzione CNC diventerà sempre più intelligente, efficiente e flessibile. In futuro, la capacità di lavorare i pezzi con precisione non sarà più sufficiente, poiché sarà altrettanto importante riuscire a integrare le tecnologie digitali in tutte le fasi del processo produttivo.
Riferimenti
[1] ISO. (2014). ISO 230-2:2014 Codice di prova per macchine utensili — Parte 2: Determinazione della precisione e della ripetibilità del posizionamento degli assi a controllo numerico. Organizzazione internazionale per la normazione. https://www.iso.org/standard/55295.html
[2] Ezugwu, E. O. e Wang, Z. M. (1997). Leghe di titanio e loro lavorabilità: una rassegna. Rivista di tecnologia di lavorazione dei materiali, 68(3), 262-274. https://doi.org/10.1016/S0924-0136(96)00030-1
[3] Altintas, Y. (2012). Automazione industriale: meccanica del taglio dei metalli, vibrazioni delle macchine utensili e progettazione CNC (2ª ed.). Cambridge University Press. https://books.google.com/books?id=1d0LAQAAQBAJ
[4] Gibson, I., Rosen, D. e Stucker, B. (2015). Tecnologie di produzione additiva (3ª ed.). Springer. https://link.springer.com/book/10.1007/978-1-4939-2113-3
[5] Rosato, D. V., Rosato, D. V. e Rosato, M. G. (2000). Manuale sullo stampaggio a iniezione (3ª ed.). Springer. https://link.springer.com/book/10.1007/978-1-4615-4597-2


 IT
 EN
 ES
 FR
 DE
 PT
 NL
 PL
 AR
 JA
 KO
 ZH