

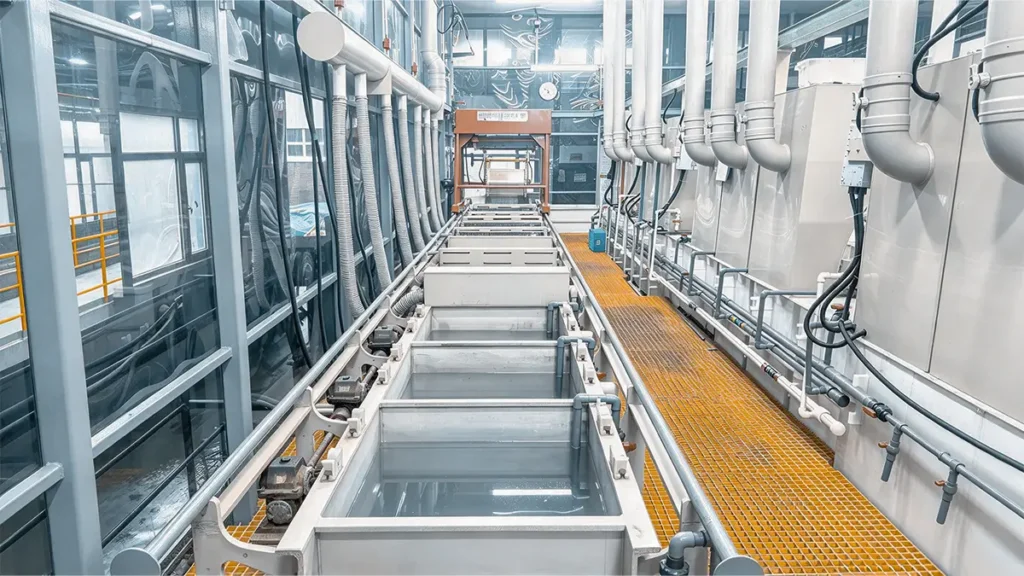
في العالم المعاصر، يستمر الطلب على المواد في الارتفاع، مما يستلزم تطوير تقنيات جديدة لتحسين ما هو متوفر بالفعل في السوق. يُعد الطلاء الكهربائي طريقة شائعة لتحسين هذه المواد. وتقوم هذه العملية بتغطية الأسطح المعدنية بطبقة رقيقة من معدن آخر. ويزداد الطلب على الطلاء الكهربائي جزئيًا بسبب الحاجة المتزايدة إلى مواد ذات خصائص محسّنة، مثل التوصيل الكهربائي، أو مقاومة العوامل الخارجية، أو الحماية المحسّنة من التآكل. ومن بين هذه العمليات طلاء النحاس والألومنيوم بالفضة. وباعتبارها معدنًا ثمينًا، تتمتع الفضة بخصائص استثنائية تترجم إلى مزايا عند استخدامها في الطلاء الكهربائي. يتناول هذا الدليل تعقيدات الطلاء الكهربائي ودوره في المكونات الكهربائية.
ما مدى أهمية الطلاء بالفضة للأجزاء الكهربائية؟
يتميز الطلاء بالفضة بالعديد من المزايا عند استخدامه على الألواح النحاسية.
موصلية استثنائية
تشتهر الفضة بموصلية كهربائية استثنائية. فهي تحتوي على إلكترون تكافؤ واحد فقط، يتحرك بحرية مع مقاومة ضئيلة. وهذا يجعل الفضة أكثر معادن الطلاء توصيليةً على الإطلاق. وتجعل الموصلية الكهربائية العالية للفضة منها عنصرًا لا غنى عنه في صناعة الإلكترونيات. فهي تساعد على ضمان أداء لوحات الدوائر المطبوعة والموصلات وأشباه الموصلات والمكونات الإلكترونية الأخرى بكفاءة وموثوقية. كما أن الفضة موصل حراري ممتاز. وهذا يجعلها شائعة الاستخدام في التطبيقات التي يكون فيها تبديد الحرارة أمرًا ضروريًا. وبفضل هذه الخاصية، تُستخدم الفضة بشكل شائع في المبددات الحرارية للأجهزة الإلكترونية. فهي تمنع الحرارة الزائدة من إتلاف المكونات الحساسة.
فعالة من حيث التكلفة
تعد إضافة طبقة من الفضة إلى مادة أساسية أرخص بكثير من الاستثمار في مكونات مصنوعة من الفضة الخالصة. وقد تم اختراع الطلاء بالفضة في الأصل لتقليد الأشياء المصنوعة من الفضة الخالصة. ويُعد الطلاء الكهربائي بالفضة أقل تكلفة من الطلاء بالذهب والبلاتين، مع تقديم مزايا مماثلة.
الخصائص المضادة للميكروبات
تتمتع الفضة بمقاومة طبيعية للبكتيريا. حيث تعمل أيوناتها على القضاء على الكائنات الدقيقة الضارة، مما يجعل الأسطح المطلية بالفضة مثالية لمقاومة البكتيريا. وغالبًا ما تستخدم قطاع الرعاية الصحية الطلاء بالفضة لإنشاء طبقات مقاومة للبكتيريا على المعدات الطبية والحفاظ على بيئة آمنة وصحية.
مقاومة محسّنة للتآكل والتآكل
يُشكل الطلاء الكهربائي بالفضة طبقة خارجية واقية تقاوم التآكل والتلف والتغير في اللون. وتستمر هذه المتانة المعززة حتى في البيئات القاسية حيث تتعرض المكونات باستمرار للاحتكاك والعوامل الجوية. ونظرًا لهذه المتانة، يُستخدم الطلاء بالفضة غالبًا في المعدات البحرية والآلات المستخدمة في الهواء الطلق ووصلات التوصيل الكهربائية.
ما هي الاستخدامات الرئيسية للطلاء بالفضة؟
يُستخدم الطلاء بالفضة على نطاق واسع في مجالات الإلكترونيات والأجهزة الطبية والفضاء والهندسة الصناعية. وتتطلب هذه التطبيقات أسطحًا قابلة للحام، وموصلية كهربائية وحرارية عالية، وخصائص تشحيم، ومقاومة للتآكل. والفضة هي أكثر المعادن المتاحة موصليةً للكهرباء والحرارة، كما تتمتع بأعلى انعكاسية ضوئية في النطاق المرئي.
الموصلات والموصلات الكهربائية
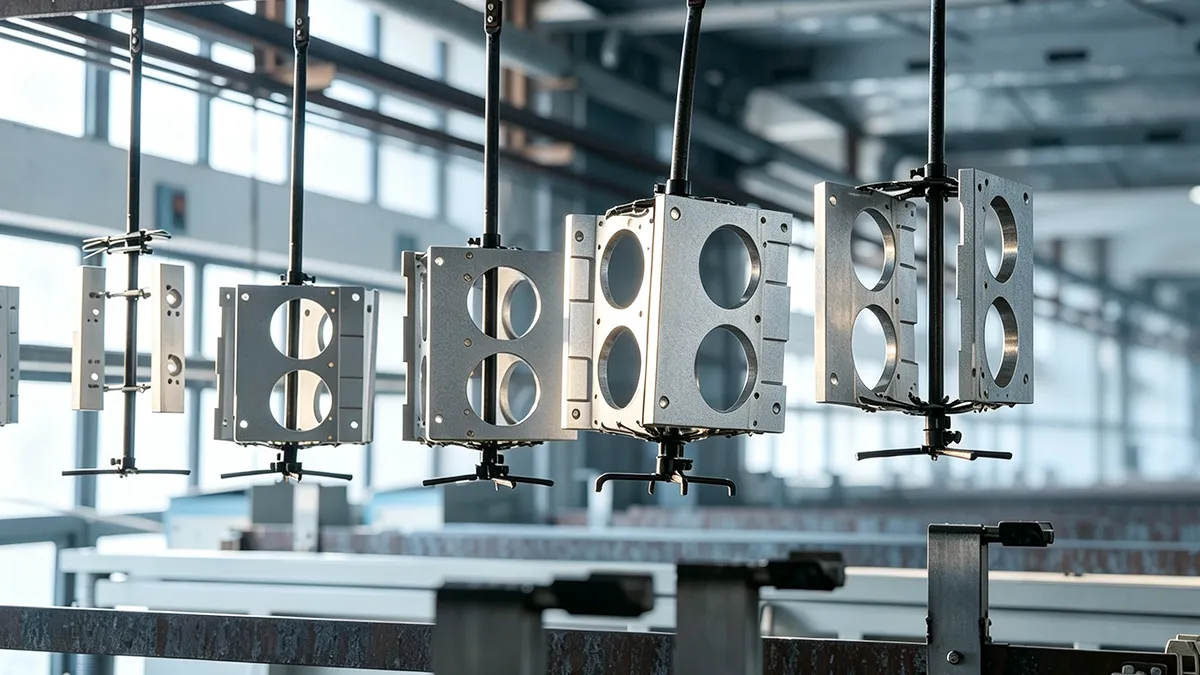
يوفر الفضة أداءً كهربائيًا موثوقًا ومنخفض المقاومة عبر مجموعة واسعة من تطبيقات الموصلات ونقاط التلامس. وتشمل المكونات الشائعة دبابيس التلامس، وأطراف الموصلات، والزنبركات، وقضبان التوصيل، وملامسات البطاريات، والمفاتيح الكهربائية في تطبيقات الفضاء، والدفاع، وأشباه الموصلات، والإلكترونيات. وتجعل الميزة التكلفية للفضة مقارنة بالذهب منها الخيار المفضل لتطبيقات الموصلات ذات الحجم الكبير حيث تُعد الموصلية المطلب الأساسي.
أشباه الموصلات والإلكترونيات
يُستخدم الطلاء بالفضة في إطارات الرصاص، ونقاط التلامس في لوحات الدوائر المطبوعة، والمكونات الإلكترونية الأخرى التي تتطلب موصلية عالية، وقابلية لحام، وخصائص سطحية مستقرة. وبالمقارنة مع المعادن الأقل موصلية، تقلل الفضة من استهلاك الطاقة في العديد من تطبيقات الموصلات الكهربائية، مما يطيل عمر البطارية في الأجهزة الإلكترونية المحمولة واليدوية والقابلة للارتداء.
الأدوات الجراحية الكهربائية والأدوات الطبية
يُشترط على نطاق واسع أن تكون أدوات الجراحة الكهربائية مطلية بالفضة، بما في ذلك الملاقط ثنائية القطب، وأقطاب الجراحة الكهربائية، وأقلام الكي، وأجهزة الاستئصال بالترددات الراديوية. تتطلب الملاقط ثنائية الأقطاب طلاءً بالفضة على أطرافها لضمان التوصيل الحراري الكامل، والحد من انتشار الحرارة، وتوفير خصائص مانعة للالتصاق بالأنسجة أثناء إجراءات الجراحة الكهربائية، مما يضمن توافق معايير الأداء مع الإرشادات التنظيمية الفيدرالية الخاصة بأجهزة الجراحة الكهربائية. [1].
الفضاء والدفاع
يُستخدم الطلاء الفضي في نقاط التلامس الكهربائية المطابقة للمواصفات العسكرية، وموصلات إلكترونيات الطيران، والمكونات الفضائية الأخرى التي تتطلب توصيلية موثوقة ومقاومة للتآكل في ظل درجات الحرارة والاهتزازات والظروف البيئية القاسية، بما يتوافق مع معايير الصنعة الصارمة الخاصة بالرحلات الفضائية فيما يتعلق بأجهزة التوصيل البيني [2]. كما أن قدرة الفضة على التشحيم في درجات الحرارة العالية تجعلها فعالة في تطبيقات مقاومة التآكل والتصاق في الصواميل، والرقائق، والموانع، والحشيات، وأسطح المحامل في التجميعات المستخدمة في صناعة الطيران.
مكونات الترددات الراديوية والرنين المغناطيسي
يُستخدم الفضة على نطاق واسع في مضخمات الترددات الراديوية، وملفات الترددات الراديوية، والهوائيات، ومغذيات الحلزونية، والموصلات، والكابلات المحورية في معدات التصوير الطبي والاتصالات. وتتطلب أجهزة التصوير بالرنين المغناطيسي (MRI) طلاءً بالفضة أو الذهب لمصفوفات ملفات الترددات الراديوية ومكونات المغناطيس فائق التوصيل. يجب أن تتحمل الأسلاك والألواح والملفات النحاسية المطلية بالفضة في المغناطيسات فائقة التوصيل التبريد إلى درجات حرارة شديدة البرودة مع توصيل تيارات كهربائية شديدة لتوليد المجالات المغناطيسية اللازمة للتصوير.
ما هي عمليات الطلاء بالفضة؟
هناك عدة طرق للتطلي بالفضة تلبي احتياجات تطبيقات محددة.
الطلاء الكهربائي
تتضمن عملية التحليل الكهربائي هذه انتقال الأيونات. وهي تستخدم تيارًا كهربائيًّا لتحفيز التفكك الأيوني. وتعتمد فعالية العملية على الإعداد السليم للمواد. تخضع المواد الخام لعملية تنقية قلوية، وتنشيط حمضي، وغسل. ومحلول الطلاء هو محلول مركب من سيانيد الفضة. وتحتوي المحاليل من النوع ’بيست» على 45 غ/لتر. يجب الحفاظ على معدلات ترسيب الفضة عند درجة حرارة ثابتة تتراوح بين 20 و30 درجة مئوية.
تتراوح كثافة التيار عادةً بين 1 و5 أمبير/دم². وتؤدي التيارات المنخفضة إلى الحصول على طبقة نهائية أكثر لمعانًا. ويحدث الترسيب بشكل أسرع عند استخدام تيارات أعلى. بالنسبة للاستخدام التجاري، يتراوح سمك الطبقة بين 5 و30 ميكرون، اعتمادًا على الاستخدام. وتشمل عمليات ما بعد الطلاء إما شطفًا للتحييد أو طلاءات مقاومة للتلطيخ. وتعمل هذه المراحل على زيادة المتانة والمساعدة في الحفاظ على المظهر. ويتم اختبار الجودة من خلال قياس الالتصاق والسمك.
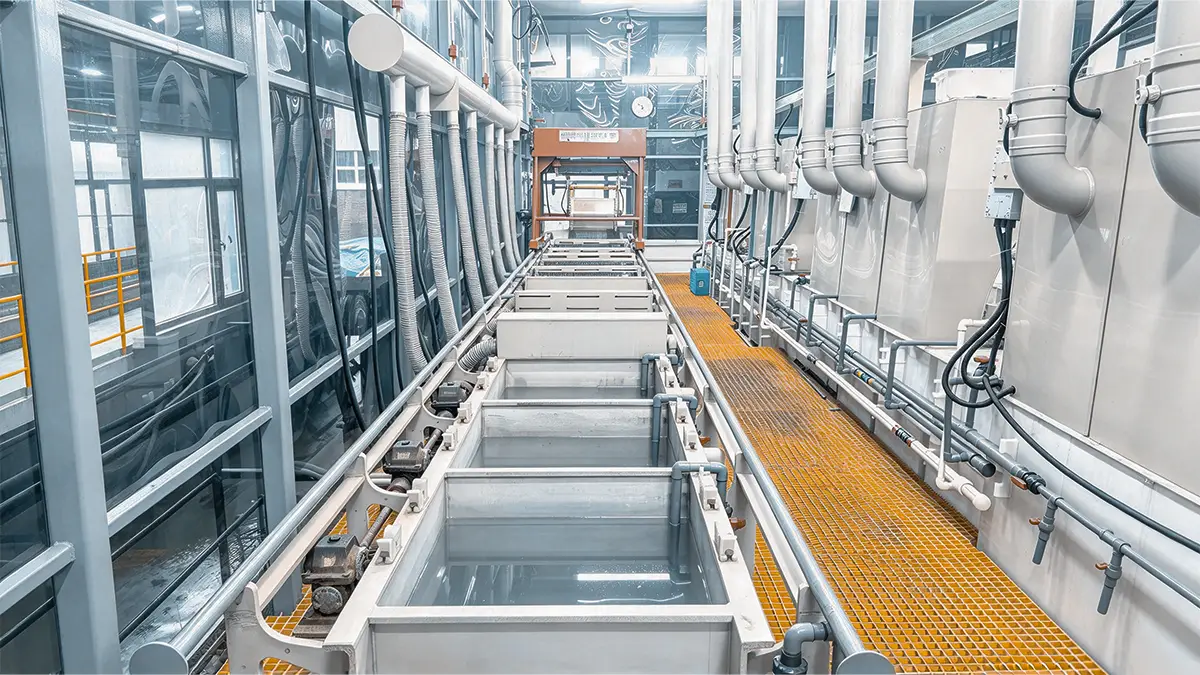
تتم عملية الطلاء الكهربائي على مراحل متتالية، بدءًا من فحص القطع وصولاً إلى الفحص النهائي بعد عملية الترسيب.
1. فحص الأجزاء وتجهيزها
يُعد الفحص أمرًا ضروريًا في عملية الطلاء الكهربائي. وتشمل النقاط الرئيسية التي يجب ملاحظتها تكوين المعدن الأساسي، وخشونة السطح، وعلامات التصنيع، والنتوءات. أما عملية التحضير فتشمل إزالة الشحوم من المكون في محلول قلوي لإزالة الزيوت، والشطف لإزالة الغبار، والتنشيط الحمضي لإزالة الأكسيد.
2. الطلاء الكهربائي الرئيسي
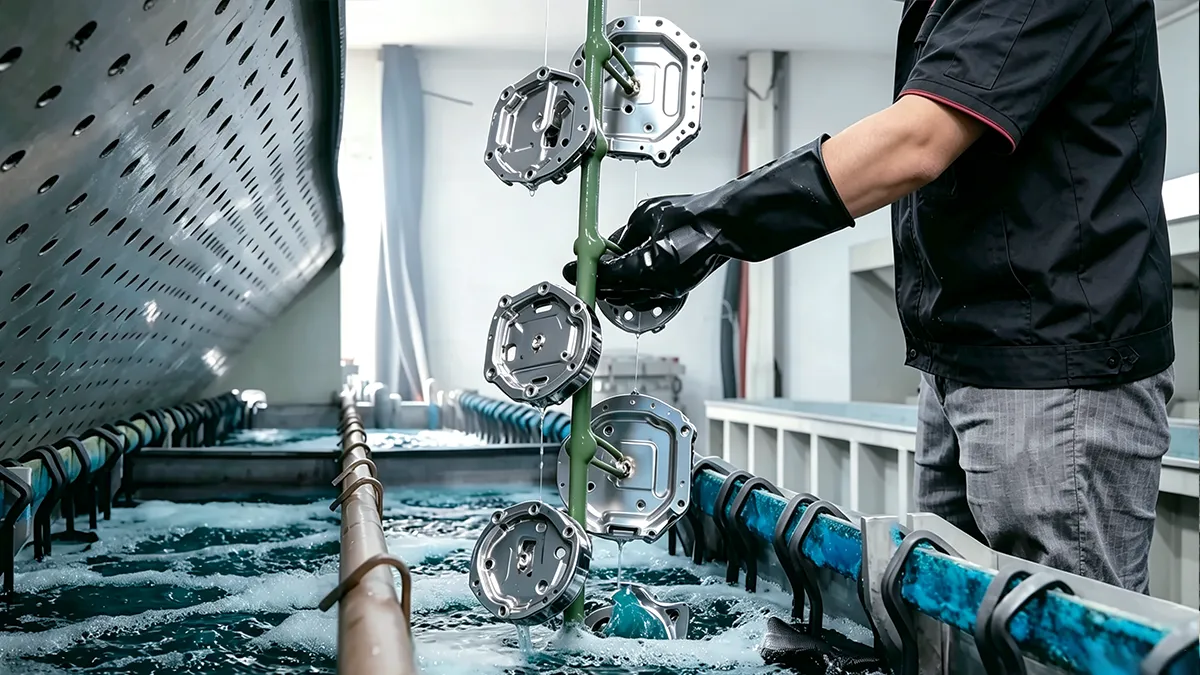
تتضمن عملية الطلاء الكهربائي انتقال الإلكترونات. ويؤدي وجود الأنود والكاثود إلى توليد فرق جهد. في حالتنا هذه، يتم توصيل الصفيحة الفضية بالطرف الموجب، لتشكل بذلك الأنود. وعلى الجانب الآخر، يتم توصيل المكون النحاسي بالطرف السالب، ليشكل الكاثود. ويُغمر كل من الأنود والكاثود في محلول إلكتروليت يحتوي على مركب سيانيد الفضة. بمجرد تشغيل التيار المستمر، تدفع الدائرة أيونات الفضة نحو المكون النحاسي. وبمجرد ترسبها، تتحول أيونات الفضة إلى معدن الفضة، مكونةً طبقة.
عند القطب الموجب، يفقد معدن الفضة إلكترونات ليصبح أيونًا، كما يوضح التفاعل التالي:;
Ag(s) → Ag⁺(aq) + e⁻
عند الكاثود، تكتسب أيونات الفضة القريبة من سطح النحاس إلكترونات، مما يؤدي إلى تكوين معدن فضي صلب يترسب على المكون، كما يوضح ذلك التفاعل التالي:
Ag⁺(aq) + e⁻ → Ag(s)
3. الشطف والمعالجة اللاحقة
في كل مرحلة من مراحل عملية الطلاء الكهربائي، يتم شطف المكون. بعد عملية التحليل الكهربائي، يزيل الشطف المحلول الكهربائي من السطح. ويساعد الشطف على منع التلوث المتبادل بين أحواض الطلاء، ويجب معالجة مياه الصرف الناتجة معالجة دقيقة لتتوافق مع المبادئ التوجيهية الفيدرالية الخاصة بمخلفات الطلاء الكهربائي. [3]. بعد الشطف، يخضع المكون لعملية معالجة لاحقة، قد تشمل الختم، والتخميل، والمعالجة المضادة للتلطيخ، والتشحيم، والتجفيف.
الطلاء بالفضة بدون تيار كهربائي
يعتمد الطلاء غير الكهربائي على عملية الاختزال الكيميائي. حيث يعمل عامل الاختزال، مثل الفورمالديهايد، على اختزال أيونات الفضة لتتحول إلى معدن. وتُعد هذه العملية فعالة بشكل خاص مع الأسطح غير الموصلة للكهرباء. بل إن المواد البلاستيكية والسيراميك والزجاج يمكن ‘طلاءها بالفضة’. في الطلاء غير الكهربائي، لا يعتمد نمو السماكة على الشكل الهندسي. فهو يغطي ‘الثقوب’ و‘التجاويف’ من الداخل والخارج. ويُعد هذا التوحيد أمرًا ضروريًا في مجال الإلكترونيات والموجات الدليلية.
الطلاء بالفرشاة
في عملية الطلاء بالفرشاة، يتم تطبيق الفضة على النحاس أو أي مكون مستهدف آخر فقط في المناطق المطلوبة باستخدام أدوات يدوية. ويقوم أنود رطب مغطى بوسائط ماصة بنقل محلول الفضة. ولا يؤدي هذا النهج الموجه إلى طلاء الأجزاء غير المرغوب فيها. تتطلب هذه الطريقة معدات محدودة. فكل ما يلزم هو مصدر طاقة محمول، ومحاليل الطلاء الكهربائي، وأدوات متخصصة. كما أن هذه المرونة تجعلها مناسبة للإصلاح والترميم في الموقع. تتيح هذه التقنية التحكم الدقيق في السماكة. ويقوم المشغلون بتغيير شدة التيار ومدة العملية لتحقيق النتائج المرجوة.
كيف يقارن الطلاء بالفضة بالتشطيبات الكهربائية الأخرى؟
الفضة ليست الخيار الأفضل في جميع الأحوال. فالطلاء المناسب يعتمد على المتطلبات الكهربائية والميكانيكية والبيئية والاقتصادية.
| الانتهاء | الميزة الرئيسية | قيود مهمة | اعتبارات نموذجية |
|---|---|---|---|
| طلاء الفضة | أداء كهربائي/حراري ممتاز | التكبيل | نقاط التلامس ذات التيار العالي |
| الطلاء بالذهب | مقاومة ممتازة للتآكل وسطح تلامس مستقر | التكلفة المرتفعة؛ وقد تتآكل الدرجات الأقل صلابة من الذهب | الإشارات ذات المستوى المنخفض ونقاط التلامس المعرضة للتآكل |
| طلاء القصدير | قابلية لحام جيدة وتكلفة منخفضة نسبيًا | خطر تكوّن شعيرات القصدير في بعض التطبيقات | المطاريف والأجزاء الكهربائية القابلة للحام |
| الطلاء بالنيكل | الصلابة وخصائص الحاجز | مقاومة كهربائية أعلى من الفضة/النحاس | تطبيقات حاجز التآكل والانتشار |
| طلاء النحاس | موصلية عالية وطبقة سفلية مفيدة | الأكسدة واستقرار السطح | الألواح السفلية والأسطح الموصلة |
الخاتمة
يُنتج الطلاء بالفضة على النحاس طبقة عالية التوصيل ومقاومة للتآكل. ويوفر الطلاء الفضي على النحاس سطحًا جيد التوصيل للحرارة والكهرباء، مما يجعله خيارًا ممتازًا للأجزاء التي تنقل الحرارة أو الكهرباء. تجد الطلاء بالفضة أهم تطبيقاتها في الصناعات عالية الأداء، بما في ذلك صناعة أشباه الموصلات، والفضاء، والاتصالات، والأجهزة الطبية المتطورة. وسواء كان الهدف هو تعظيم التوصيلية الكهربائية، أو توفير تبديد حراري موثوق، أو ضمان قابلية لحام ممتازة، فإن الطلاء بالفضة على النحاس يظل حلاً لا غنى عنه لتشطيب الأسطح في الهندسة الحديثة.
المراجع
[1] إدارة الغذاء والدواء الأمريكية (FDA). (2016). طلبات الإخطار قبل طرح المنتج في السوق (510(k)) الخاصة بأجهزة الجراحة الكهربائية المستخدمة في الجراحة العامة. وثائق إرشادية الصادرة عن إدارة الغذاء والدواء الأمريكية (FDA). تم الحصول عليها من https://www.fda.gov/regulatory-information/search-fda-guidance-documents/premarket-notification-510k-submissions-electrosurgical-devices-general-surgery
[2] الإدارة الوطنية للملاحة الجوية والفضاء (ناسا). (2022). NASA-STD-8739.4: معيار الجودة في أعمال التجعيد، وربط الكابلات، وحزم الأسلاك، والتوصيلات الكهربائية. نظام المعايير الفنية لوكالة ناسا. تم الحصول عليه من https://standards.nasa.gov/standard/NASA/NASA-STD-87394
[3] وكالة حماية البيئة الأمريكية (EPA). (بدون تاريخ). المبادئ التوجيهية المتعلقة بمخلفات الطلاء الكهربائي (40 CFR الجزء 413). المبادئ التوجيهية الخاصة بالنفايات السائلة الصناعية الصادرة عن وكالة حماية البيئة (EPA). تم الحصول عليها من https://www.epa.gov/eg/electroplating-effluent-guidelines















 AR
 EN
 ES
 FR
 DE
 IT
 PT
 NL
 PL
 JA
 KO
 ZH