

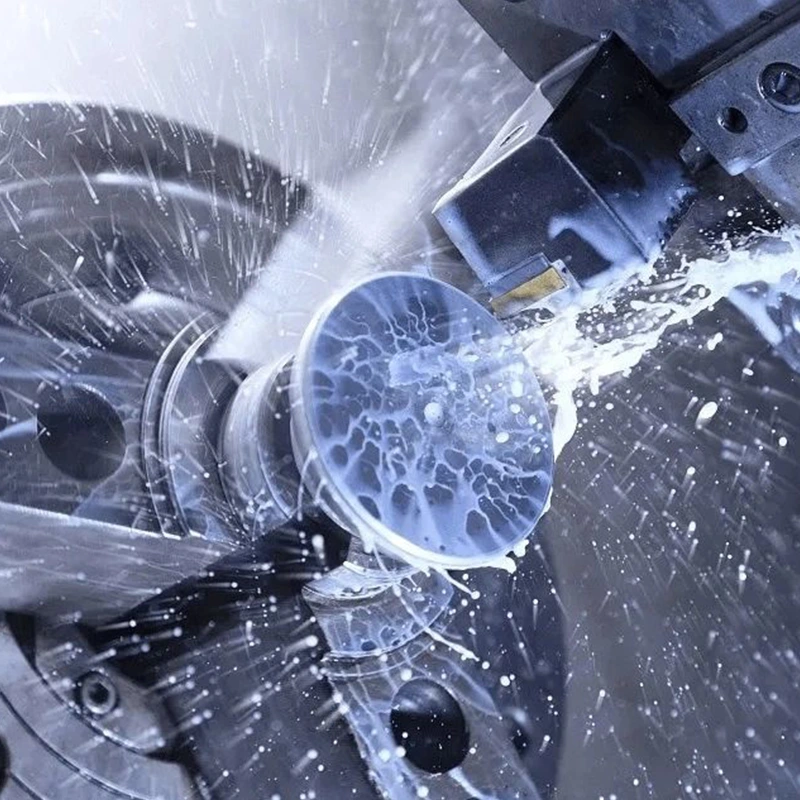
Em Maquinação CNCA seleção correta de um fluido de corte é crucial para garantir a eficiência, a qualidade e a segurança das operações de maquinagem. Os fluidos de corte, também conhecidos como "líquido de refrigeração", "fluido metalúrgico" ou "fluido de maquinagem", não só lubrificam e arrefecem a área de corte, como também ajudam a remover as aparas, evitando o sobreaquecimento e o desgaste das máquinas.
Este artigo irá detalhar as classificações e caraterísticas básicas do líquido de refrigeração, explorando a forma de escolher o fluido de corte mais adequado com base em diferentes tipos de materiais e operações de maquinagem para otimizar o desempenho da maquinagem, prolongar a vida útil da ferramenta e reduzir custos de maquinagem. Esperamos que isto ajude os apaixonados pela maquinagem CNC.
Classificações básicas dos fluidos de corte
Os principais fluidos de corte incluem principalmente os seguintes tipos, e é essencial compreender as caraterísticas de cada um antes da aplicação.
(1) Emulsão (fluido de corte à base de água)
Composto principalmente por água, óleo emulsionado e vários aditivos. As vantagens deste líquido de arrefecimento incluem o baixo custo e o bom desempenho de arrefecimento, especialmente adequado para operações de maquinagem que requerem uma dissipação de calor substancial. No entanto, também tem desvantagens, como a propensão para o crescimento bacteriano e a elevada corrosividade, o que exige um controlo rigoroso e uma manutenção regular durante a utilização.
(2) Fluido totalmente sintético
Fluido de corte sem base de óleo de petróleo, composto principalmente por vários aditivos químicos. As suas principais vantagens incluem um excelente arrefecimento (frequentemente classificado de acordo com normas industriais como a ASTM D2881 [1]) e o desempenho em termos de lubrificação e a resistência ao crescimento bacteriano, o que o torna muito popular em aplicações que exigem ambientes de maquinagem altamente limpos. No entanto, os fluidos totalmente sintéticos são relativamente caros e alguns dos seus componentes químicos podem ser corrosivos para a máquina.
(3) Fluido semi-sintético
Situado entre a emulsão e o fluido totalmente sintético, contendo uma certa proporção de óleo de petróleo e água. Este líquido de arrefecimento combina o efeito de arrefecimento da emulsão e a lubricidade do fluido totalmente sintético, tentando equilibrar ambas as vantagens. No entanto, devemos ter em atenção a sua bioestabilidade e corrosividade. Isto pode afetar a sua aplicabilidade em certos ambientes de maquinação.
(4) Óleo de corte reto (fluido de corte à base de óleo)
É produzido principalmente a partir de óleo mineral ou óleo vegetal e não contém água, proporcionando assim uma lubrificação superior e evitando que a peça de trabalho corrosão e ferrugem. Isto torna-o particularmente adequado para operações de maquinagem que exijam elevada lubrificação. No entanto, a capacidade térmica do óleo de corte direto é relativamente baixa e o seu efeito de arrefecimento não é tão bom quanto o dos fluidos de corte à base de água, o que pode constituir uma limitação na maquinagem a alta velocidade ou a altas temperaturas.
(5) Óleo solúvel:
Trata-se do precursor concentrado à base de óleo que dá origem às emulsões referidas na categoria (1). Normalmente, contém um elevado teor de óleo mineral (frequentemente 50-80%), proporcionando uma lubrificação superior para as necessidades de maquinagem de alta exigência. No entanto, a utilização de óleo solúvel requer um controlo rigoroso da proporção de diluição e da qualidade da água para evitar a corrosão e o crescimento bacteriano, garantindo assim a segurança e a eficiência do processo de maquinagem.
Depois de compreender claramente as caraterísticas dos diferentes fluidos de maquinagem, podemos selecionar o fluido metalúrgico adequado para diferentes materiais e operações, de modo a otimizar o desempenho da maquinagem.
Fluidos de corte adequados para diferentes materiais
A escolha do líquido de refrigeração correto é crucial para garantir uma maquinação eficiente e de alta qualidade, uma vez que diferentes materiais requerem diferentes fluidos de corte.
(1) Metais leves como o alumínio
Devido à sua natureza macia e pegajosa e à tendência para aderir à ferramenta de corte (provocando a formação de resíduos na aresta da ferramenta), recomendamos a utilização de um fluido de corte à base de água com elevada capacidade de arrefecimento e baixa viscosidade. Este fluido de maquinagem previne eficazmente a acumulação de aparas na ferramenta, reduzindo o atrito durante a maquinagem, evitando o sobreaquecimento e garantindo um acabamento superficial suave.
(2) Materiais difíceis de maquinar, como o aço inoxidável
Uma vez que a elevada resistência e tenacidade do aço inoxidável podem causar um desgaste acentuado das ferramentas, é fundamental utilizar fluidos para metalurgia com aditivos de pressão extrema (EP). Estes aditivos formam uma película protetora na superfície de contacto entre a ferramenta e a peça, reduzindo o desgaste e a soldadura e melhorando a eficiência do corte.
(3) Cobre e suas ligas
Devem ser utilizados fluidos de corte que evitem a descoloração da superfície e a corrosão da peça de trabalho. O cobre é relativamente macio e propenso a aderir durante a maquinagem. A seleção de fluidos de refrigeração com baixo ou nenhum teor de enxofre pode evitar pontos negros e outras reacções de oxidação na superfície de maquinagem, mantendo a cor e o brilho originais do cobre.
(4) Materiais de liga de titânio
Devido à elevada resistência e à baixa condutividade térmica da liga de titânio, recomenda-se a utilização de fluidos de corte especificamente concebidos para ligas de alta temperatura, normalmente contendo componentes de lubrificação e arrefecimento eficientes. Os fluidos de refrigeração adequados proporcionam uma boa lubrificação, reduzem o calor de fricção e previnem eficazmente as reacções químicas e a adesão, prolongando a vida útil da ferramenta.
(5) Ligas de alta temperatura, como as ligas à base de níquel e de cobalto
Estes materiais geram muito calor durante o corte devido à sua resistência ao calor e elevada dureza. Na maquinagem destes materiais, é altamente recomendável utilizar fluidos de corte de pressão extrema formulados com compostos inativos de enxofre ou fósforo, que formam uma película protetora a altas temperaturas, reduzindo o atrito e o desgaste. Além disso, é necessário um excelente desempenho de arrefecimento, o que muitas vezes implica a utilização de sistemas de arrefecimento de alta pressão (HPC) que operam entre 70 e 100 bar [2] para ultrapassar a barreira térmica de vapor.
Cada material tem as suas propriedades físicas e químicas únicas, e a seleção do líquido de refrigeração mais adequado pode melhorar a eficiência e a qualidade da maquinagem, maximizando a vida útil das máquinas e ferramentas.
Fluidos de corte adequados para diferentes operações
Os diferentes tipos de operações de maquinagem também têm requisitos específicos para a seleção de fluidos metalúrgicos, envolvendo aspectos de arrefecimento, lubrificação, remoção de aparas e anti-corrosão.
(1) Operações de viragem
Envolve frequentemente a remoção contínua de material, exigindo fluidos de corte com bom desempenho de arrefecimento e lubrificação para proteger as ferramentas e as peças de trabalho. Ao tornear aço ou ligas duras, a escolha de fluidos de maquinagem à base de óleo com aditivos de extrema pressão pode proporcionar uma lubrificação adicional, reduzindo a produção de calor e o desgaste. Para o alumínio ou outros metais não ferrosos, a ênfase é colocada na capacidade de arrefecimento do fluido de corte para evitar a adesão de material à ferramenta.
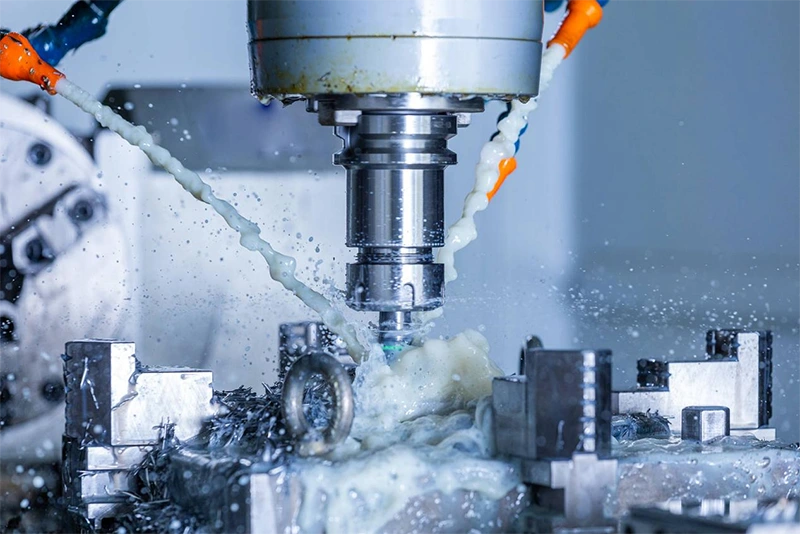
(2) Operações de fresagem
Envolve percursos de ferramenta mais complexos e corte multiponto, exigindo que os fluidos de corte proporcionem um excelente desempenho em termos de arrefecimento e remoção de aparas. Na maquinação de materiais difíceis de maquinar, tais como o aço inoxidável ou as ligas de alta temperatura, os fluidos de corte de alto desempenho, totalmente sintéticos ou semissintéticos, podem reduzir eficazmente o desgaste da ferramenta e a distorção térmica acentuada da peça. Mantêm baixas temperaturas na zona de corte, melhorando a precisão da maquinação.
(3) Operações de perfuração
A perfuração de furos profundos requer que os fluidos de maquinagem penetrem no fundo do furo para proporcionar lubrificação e arrefecimento. Os fluidos de corte eficientes ajudam a remover rapidamente as limalhas, a prevenir o entupimento e o sobreaquecimento e a evitar danos na parede do furo e imprecisões dimensionais. Para a perfuração de furos profundos, a utilização de fluidos de corte à base de água, de baixa viscosidade e com elevado poder de arrefecimento, é especialmente adequada, uma vez que estes fluidos conseguem penetrar facilmente em furos pequenos e espaços estreitos.
(4) Operações de retificação
Gera calor significativo, exigindo fluidos de corte com excelente desempenho de arrefecimento para evitar o sobreaquecimento da peça e danos térmicos. Os fluidos de corte à base de água são geralmente preferidos, pois conseguem absorver e conduzir rapidamente o calor, mantendo baixas temperaturas na área de retificação. Além disso, é absolutamente necessário um elevado poder de limpeza (capacidade de lavagem) para remover limalhas microscópicas, evitar o entupimento do disco de retificação e melhorar a qualidade do acabamento superficial.
Em resumo, a escolha do líquido de refrigeração adequado não só melhora a eficiência e a qualidade da maquinagem, como também prolonga a vida útil das máquinas e ferramentas. Isto garante a segurança operacional e a maximização dos benefícios económicos.
Precauções na utilização de fluidos de corte
Ao selecionar os fluidos de corte, é necessário considerar de forma abrangente o seu desempenho, segurança e impacto ambiental para maximizar a relação custo-eficácia.
(1) Proteção do ambiente
A proteção ambiental é cada vez mais enfatizada, tornando os fluidos de corte amigos do ambiente um tópico importante. Os fluidos de corte amigos do ambiente são fabricados principalmente a partir de materiais biodegradáveis, reduzindo a poluição ambiental. Para além disso, estes fluidos de corte normalmente não contêm químicos nocivos, reduzindo a dificuldade e o custo do tratamento de fluidos residuais. A utilização de fluidos de corte amigos do ambiente ajuda as empresas a cumprir os regulamentos ambientais cada vez mais rigorosos e melhora a sua imagem de marca ecológica.
(2) Segurança
A segurança é um fator indispensável no ambiente de trabalho, especialmente quando estão envolvidos fluidos de corte. Os fluidos de corte tradicionais podem conter substâncias químicas nocivas, tais como sulfatos, cloro e metais pesados, que podem causar irritação cutânea, problemas respiratórios e problemas de saúde mais graves. Por conseguinte, é importante optar por fluidos de corte de baixa toxicidade ou não tóxicos e manter as concentrações de névoa no ar estritamente abaixo do limite do NIOSH de 0,4 mg/m³ [3] é fundamental para proteger a saúde dos operadores, reduzir os riscos para a saúde e proporcionar um ambiente de trabalho mais seguro aos operadores.
(3) Economia
De uma perspetiva económica, a escolha do fluido de corte adequado é crucial para controlar os custos de produção. Os fluidos de maquinagem ecológicos e de alto desempenho podem ter custos iniciais de aquisição mais elevados. No entanto, a longo prazo, podem reduzir significativamente os custos operacionais globais, diminuindo o desgaste das ferramentas, melhorando a eficiência das máquinas e reduzindo as taxas de eliminação de resíduos. Além disso, a utilização de fluidos para metalurgia de alta qualidade pode prolongar a vida útil do equipamento, reduzir as interrupções na produção e otimizar ainda mais os custos de produção.
Resumo
Este artigo analisa exaustivamente os tipos de fluidos de refrigeração e os respectivos critérios de seleção para diferentes materiais e operações de maquinagem. Desde emulsões a fluidos totalmente sintéticos, cada fluido de corte tem as suas vantagens únicas e cenários aplicáveis, proporcionando efeitos óptimos de arrefecimento, lubrificação e anti-corrosão para materiais específicos e necessidades de maquinagem, ao mesmo tempo que se concentra em considerações ambientais, de segurança e económicas.
Através da seleção e aplicação precisas de fluidos de corte adequados, as instalações que prestam serviços personalizados de usinagem CNC pode melhorar a eficiência da maquinagem e a qualidade do produto, garantir um ambiente de trabalho seguro e otimizar os custos de produção, permitindo uma produção eficiente, económica e sustentável.
Referência
[1] ASTM International. (2019). ASTM D2881-19 — Classificação-padrão para fluidos de usinagem de metais e materiais relacionados. https://doi.org/10.1520/D2881-19
[2] Raykar, S. J., & D’Addona, D. M. (2019). Modelação térmica da distribuição da temperatura da ferramenta durante o torneamento de Inconel 718 assistido por líquido de arrefecimento a alta pressão. Materials, 12(3), 408. https://doi.org/10.3390/ma12030408
[3] Instituto Nacional de Segurança e Saúde no Trabalho (NIOSH). (1998). Critérios para uma norma recomendada: Exposição profissional a fluidos utilizados na metalurgia. Centros de Controlo e Prevenção de Doenças (CDC). https://stacks.cdc.gov/view/cdc/5175

















 PT
 EN
 ES
 FR
 DE
 IT
 NL
 PL
 AR
 JA
 KO
 ZH