
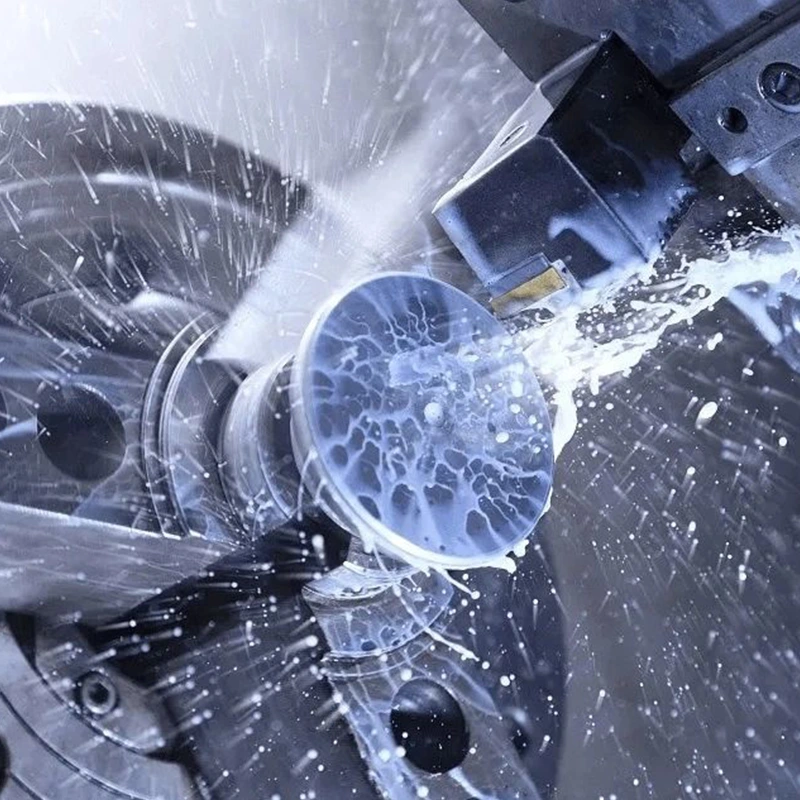
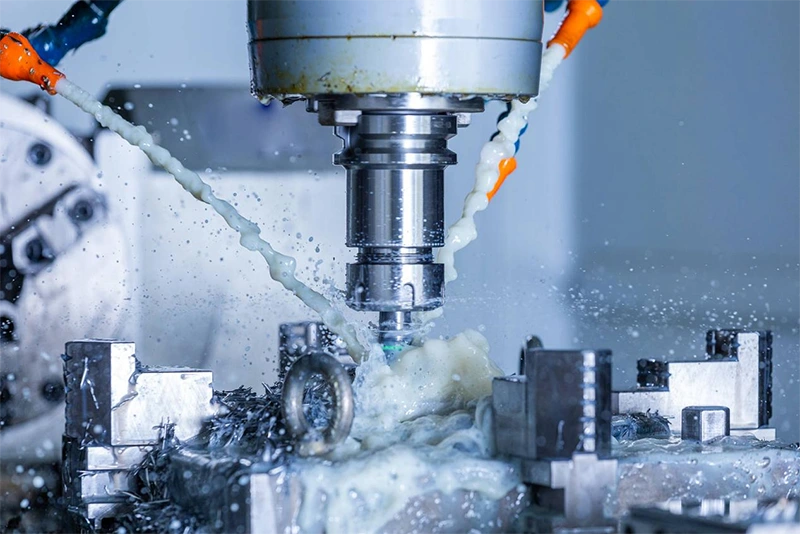
En Mecanizado CNCseleccionar correctamente un fluido de corte es crucial para garantizar la eficacia, la calidad y la seguridad de las operaciones de mecanizado. Los fluidos de corte, también conocidos como "refrigerante", "fluido para metalurgia" o "fluido de mecanizado", no sólo lubrican y refrigeran la zona de corte, sino que también ayudan a eliminar las virutas, evitando el sobrecalentamiento y el desgaste de la maquinaria.
Este artículo detallará las clasificaciones y características básicas del refrigerante, explorando cómo elegir el fluido de corte más adecuado en función de los diferentes tipos de material y operaciones de mecanizado para optimizar el rendimiento del mecanizado, prolongar la vida útil de la herramienta y reducir la costes de mecanizado. Esperamos que esto ayude a los apasionados del mecanizado CNC.
Clasificaciones básicas de los fluidos de corte
Los principales fluidos de corte incluyen principalmente los siguientes tipos, y es esencial comprender las características de cada uno antes de su aplicación.
(1) Emulsión (fluido de corte a base de agua)
Compuesto principalmente de agua, aceite emulsionado y diversos aditivos. Las ventajas de este refrigerante incluyen su bajo coste y su buen rendimiento de refrigeración, especialmente adecuado para operaciones de mecanizado que requieren una disipación sustancial del calor. Sin embargo, también tiene desventajas, como su propensión al crecimiento bacteriano y su alta corrosividad, que requieren un control estricto y un mantenimiento regular durante su uso.
(2) Líquido totalmente sintético
Líquido de corte sin base de aceite de petróleo, compuesto principalmente por diversos aditivos químicos. Entre sus principales ventajas destaca su excelente capacidad de refrigeración (a menudo clasificada según normas industriales como la ASTM D2881 [1]) y por su rendimiento en materia de lubricación y su resistencia al crecimiento bacteriano, lo que lo convierte en una opción muy popular en aplicaciones que requieren entornos de mecanizado de gran limpieza. Sin embargo, los fluidos totalmente sintéticos son relativamente caros y algunos de sus componentes químicos pueden resultar corrosivos para la máquina.
(3) Fluido semisintético
Situado entre la emulsión y el fluido totalmente sintético, contiene una cierta proporción de aceite base de petróleo y agua. Este refrigerante combina el efecto refrigerante de la emulsión y la lubricidad del fluido totalmente sintético, intentando equilibrar ambas ventajas. No obstante, debemos prestar atención a su bioestabilidad y corrosividad. Esto puede afectar a su aplicabilidad en determinados entornos de mecanizado.
(4) Aceite de corte recto (fluido de corte a base de aceite)
Se fabrica principalmente a partir de aceite mineral o vegetal y no contiene agua en absoluto, lo que le confiere una lubricidad superior y evita que la pieza de trabajo corrosión y óxido. Esto lo hace especialmente adecuado para operaciones de mecanizado que requieren una lubricación elevada. Sin embargo, la capacidad térmica del aceite de corte recto es relativamente baja y su efecto refrigerante no es tan bueno como el de los fluidos de corte a base de agua, lo que puede suponer una limitación en el mecanizado a alta velocidad o a altas temperaturas.
(5) Aceite soluble:
Se trata del precursor concentrado a base de aceite que forma las emulsiones mencionadas en la categoría (1). Suele tener un alto contenido en aceite mineral (a menudo entre el 50 y el 80%), lo que proporciona una lubricidad superior para las necesidades de mecanizado de alta exigencia. Sin embargo, el uso de aceite soluble requiere un control estricto de la proporción de dilución y de la calidad del agua para evitar la corrosión y el crecimiento bacteriano, garantizando así la seguridad y la eficiencia del proceso de mecanizado.
Tras comprender claramente las características de los distintos fluidos de mecanizado, podemos seleccionar el fluido de mecanizado adecuado para los distintos materiales y operaciones con el fin de optimizar el rendimiento del mecanizado.
Fluidos de corte adecuados para distintos materiales
Elegir el refrigerante adecuado es crucial para garantizar un mecanizado eficaz y de alta calidad, ya que los distintos materiales requieren fluidos de corte diferentes.
(1) Metales ligeros como el aluminio
Debido a su naturaleza blanda y pegajosa y a su tendencia a adherirse a la herramienta de corte (lo que provoca la acumulación de virutas en el filo), recomendamos utilizar un líquido de corte a base de agua con alta capacidad de refrigeración y baja viscosidad. Este líquido de mecanizado evita eficazmente la acumulación de virutas en la herramienta, reduce la fricción durante el mecanizado, previene el sobrecalentamiento y garantiza un acabado superficial suave.
(2) Materiales difíciles de mecanizar como el acero inoxidable
Dado que la elevada resistencia y tenacidad del acero inoxidable pueden provocar un desgaste grave de la herramienta, es fundamental utilizar fluidos para el mecanizado que contengan aditivos de presión extrema (EP). Estos aditivos forman una película protectora en la superficie de contacto entre la herramienta y la pieza de trabajo, lo que reduce el desgaste y la soldadura, y mejora la eficiencia del corte.
(3) El cobre y sus aleaciones
Deben utilizarse fluidos de corte que eviten la decoloración de la superficie y la corrosión de la pieza. El cobre es relativamente blando y propenso a adherirse durante el mecanizado. La selección de refrigerantes con bajo o nulo contenido en azufre puede evitar la aparición de puntos negros y otras reacciones de oxidación en la superficie de mecanizado, al tiempo que mantiene el color y el brillo originales del cobre.
(4) Materiales de aleación de titanio
Debido a la alta resistencia y baja conductividad térmica de la aleación de titanio, se recomienda utilizar fluidos de corte diseñados específicamente para aleaciones de alta temperatura, que suelen contener componentes eficaces de lubricación y refrigeración. Los refrigerantes adecuados proporcionan una buena lubricación, reducen el calor por fricción y evitan eficazmente las reacciones químicas y la adherencia, prolongando la vida útil de la herramienta.
(5) Aleaciones de alta temperatura como las aleaciones a base de níquel y cobalto
Estos materiales generan mucho calor durante el corte debido a su resistencia al calor y alta dureza. A la hora de mecanizar estos materiales, se recomienda encarecidamente utilizar fluidos de corte de presión extrema formulados con compuestos inactivos de azufre o fósforo, que forman una película protectora a altas temperaturas, reduciendo así la fricción y el desgaste. Además, se requiere un excelente rendimiento de refrigeración, lo que a menudo exige el uso de sistemas de refrigeración a alta presión (HPC) que funcionen a una presión de entre 70 y 100 bar. [2] para superar la barrera térmica de vapor.
Cada material tiene sus propiedades físicas y químicas únicas, y la selección del refrigerante más adecuado puede mejorar la eficacia y la calidad del mecanizado, al tiempo que maximiza la vida útil de máquinas y herramientas.
Fluidos de corte adecuados para diferentes operaciones
Los distintos tipos de operaciones de mecanizado también tienen requisitos específicos para la selección de fluidos metalúrgicos, que implican aspectos de refrigeración, lubricación, eliminación de virutas y anticorrosión.
(1) Operaciones de giro
A menudo implica la eliminación continua de material, lo que requiere fluidos de corte con un buen rendimiento de refrigeración y lubricación para proteger las herramientas y las piezas de trabajo. Al tornear acero o aleaciones duras, la elección de fluidos de mecanizado a base de aceite con aditivos de extrema presión puede proporcionar una lubricación adicional, reduciendo la generación de calor y el desgaste. Para el aluminio u otros metales no férreos, el énfasis se pone en la capacidad de refrigeración del fluido de corte para evitar la adherencia de material a la herramienta.
(2) Operaciones de fresado
Implica trayectorias de herramienta más complejas y corte multipunto, lo que requiere que los fluidos de corte ofrezcan un excelente rendimiento en cuanto a refrigeración y eliminación de virutas. Al mecanizar materiales difíciles de mecanizar, como el acero inoxidable o las aleaciones resistentes a altas temperaturas, los fluidos de corte totalmente sintéticos o semisintéticos de alto rendimiento pueden reducir eficazmente el desgaste de la herramienta y la deformación térmica severa de la pieza de trabajo. Mantienen bajas las temperaturas en la zona de corte, lo que mejora la precisión del mecanizado.
(3) Operaciones de perforación
El taladrado profundo requiere que los fluidos de mecanizado penetren hasta el fondo del orificio para proporcionar lubricación y refrigeración. Los fluidos de corte eficaces ayudan a eliminar rápidamente las virutas, evitan los atascos y el sobrecalentamiento, y previenen daños en la pared del orificio y las imprecisiones dimensionales. Para el taladrado profundo, resulta especialmente adecuado el uso de fluidos de corte a base de agua, de baja viscosidad y alto poder de refrigeración, ya que estos fluidos pueden penetrar fácilmente en orificios pequeños y espacios estrechos.
(4) Operaciones de rectificado
Genera un calor considerable, por lo que se necesitan fluidos de corte con un excelente rendimiento de refrigeración para evitar el sobrecalentamiento de la pieza y los daños térmicos. Normalmente se prefieren los fluidos de corte a base de agua, ya que pueden absorber y conducir el calor rápidamente, manteniendo bajas las temperaturas en la zona de rectificado. Además, es absolutamente necesario que tengan un alto poder detergente (capacidad de lavado) para eliminar las virutas microscópicas, evitar la obstrucción del muelle y mejorar la calidad del acabado superficial.
En resumen, elegir el refrigerante adecuado no sólo mejora la eficacia y la calidad del mecanizado, sino que también prolonga la vida útil de las máquinas y herramientas. Esto garantiza la seguridad operativa y maximiza los beneficios económicos.
Precauciones de uso de los líquidos de corte
A la hora de seleccionar los fluidos de corte, es necesario considerar exhaustivamente su rendimiento, seguridad e impacto medioambiental para maximizar la rentabilidad.
(1) Protección del medio ambiente
Cada vez se hace más hincapié en la protección del medio ambiente, lo que convierte a los fluidos de corte respetuosos con el medio ambiente en un tema importante. Los fluidos de corte respetuosos con el medio ambiente se fabrican principalmente con materiales biodegradables, lo que reduce la contaminación medioambiental. Además, estos fluidos de corte no suelen contener productos químicos nocivos, lo que reduce la dificultad y el coste del tratamiento de los fluidos residuales. El uso de fluidos de corte respetuosos con el medio ambiente ayuda a las empresas a cumplir las normativas medioambientales cada vez más estrictas y mejora su imagen de marca ecológica.
(2) Seguridad
La seguridad es un factor indispensable en el entorno laboral, especialmente cuando se utilizan fluidos de corte. Los fluidos de corte tradicionales pueden contener sustancias químicas nocivas, como sulfatos, cloro y metales pesados, que pueden provocar irritación cutánea, problemas respiratorios y problemas de salud más graves. Por lo tanto, es importante elegir fluidos de corte de baja toxicidad o no tóxicos y mantener las concentraciones de neblina en el aire estrictamente por debajo del límite del NIOSH de 0,4 mg/m³. [3] es fundamental para proteger la salud de los operarios, reducir los riesgos para la salud y ofrecer un entorno de trabajo más seguro a los operarios.
(3) Economía
Desde una perspectiva económica, elegir el fluido de corte adecuado es fundamental para controlar los costes de producción. Los fluidos de mecanizado respetuosos con el medio ambiente y de alto rendimiento pueden tener unos costes de adquisición iniciales más elevados. Sin embargo, a largo plazo, pueden reducir significativamente los costes operativos generales al disminuir el desgaste de las herramientas, mejorar la eficiencia de las máquinas y reducir los gastos de eliminación de residuos. Además, el uso de fluidos para el mecanizado de metales de alta calidad puede prolongar la vida útil de los equipos, reducir las interrupciones en la producción y optimizar aún más los costes de producción.
Resumen
Este artículo analiza exhaustivamente los tipos de refrigerantes y sus criterios de selección para diferentes materiales y operaciones de mecanizado. Desde las emulsiones hasta los fluidos totalmente sintéticos, cada fluido de corte tiene sus ventajas únicas y sus escenarios aplicables, proporcionando efectos óptimos de refrigeración, lubricación y anticorrosión para materiales y necesidades de mecanizado específicos, al tiempo que se centra en consideraciones medioambientales, de seguridad y económicas.
Mediante una selección y aplicación precisas de los fluidos de corte adecuados, las instalaciones que ofrecen servicios de mecanizado CNC a medida puede mejorar la eficiencia del mecanizado y la calidad del producto, garantizar un entorno de trabajo seguro y optimizar los costes de producción, logrando así una producción eficiente, económica y sostenible.
Referencia
[1] ASTM International. (2019). Norma ASTM D2881-19: Clasificación estándar de fluidos para el mecanizado de metales y materiales relacionados. https://doi.org/10.1520/D2881-19
[2] Raykar, S. J. y D’Addona, D. M. (2019). Modelización térmica de la distribución de la temperatura de la herramienta durante el torneado de Inconel 718 asistido por refrigerante a alta presión. Materials, 12(3), 408. https://doi.org/10.3390/ma12030408
[3] Instituto Nacional de Seguridad y Salud en el Trabajo (NIOSH). (1998). Criterios para una norma recomendada: Exposición laboral a los fluidos para el mecanizado de metales. Centros para el Control y la Prevención de Enfermedades (CDC). https://stacks.cdc.gov/view/cdc/5175



 ES
 EN
 FR
 DE
 IT
 PT
 NL
 PL
 AR
 JA
 KO
 ZH