

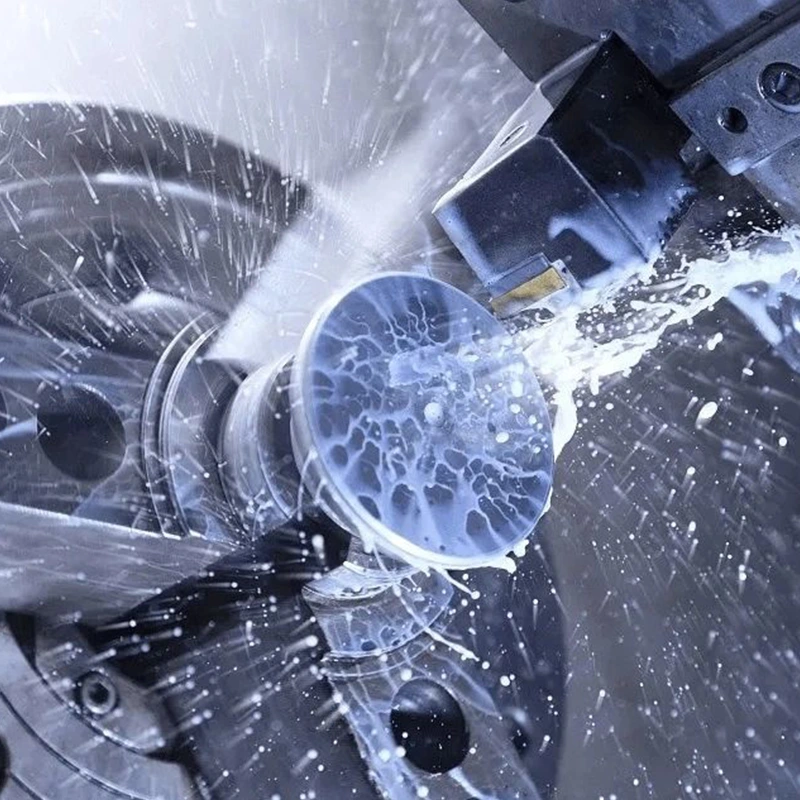
W Obróbka CNCPrawidłowy dobór płynu chłodząco-smarującego ma kluczowe znaczenie dla zapewnienia wydajności, jakości i bezpieczeństwa operacji obróbki skrawaniem. Płyny chłodząco-smarujące, znane również jako "chłodziwo", "płyn do obróbki metali" lub "płyn obróbkowy", nie tylko smarują i chłodzą obszar cięcia, ale także pomagają usuwać wióry, zapobiegając przegrzaniu i zużyciu maszyn.
W tym artykule szczegółowo omówiono podstawowe klasyfikacje i właściwości chłodziwa, badając, jak wybrać najbardziej odpowiedni płyn chłodząco-smarujący w oparciu o różne rodzaje materiałów i operacje obróbki, aby zoptymalizować wydajność obróbki, wydłużyć żywotność narzędzia i zmniejszyć zużycie chłodziwa. koszty obróbki. Mamy nadzieję, że pomoże to pasjonatom obróbki CNC.
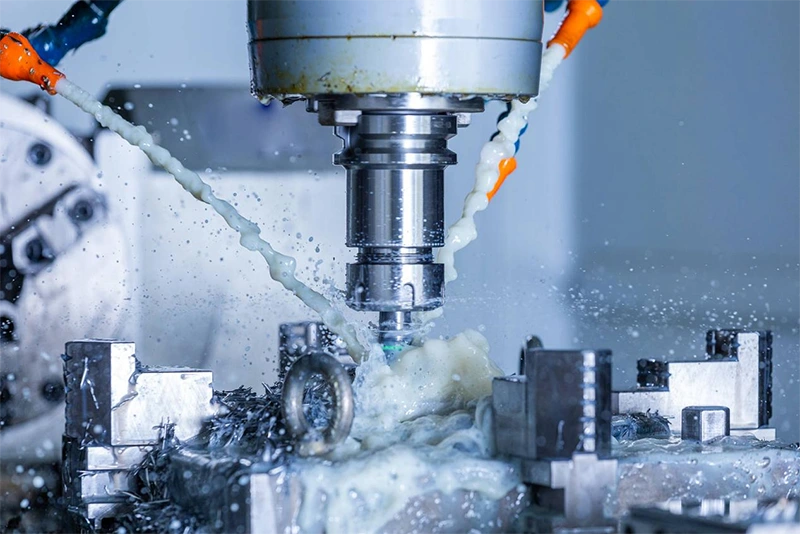
Podstawowe klasyfikacje cieczy chłodząco-smarujących
Główne płyny chłodząco-smarujące obejmują głównie następujące typy, a przed ich zastosowaniem należy zapoznać się z charakterystyką każdego z nich.
(1) Emulsja (płyn do cięcia na bazie wody)
Składa się głównie z wody, zemulgowanego oleju i różnych dodatków. Zalety tego chłodziwa obejmują niski koszt i dobrą wydajność chłodzenia, szczególnie odpowiednią do obróbki wymagającej znacznego rozpraszania ciepła. Ma jednak również wady, takie jak podatność na rozwój bakterii i wysoka korozyjność, co wymaga ścisłej kontroli i regularnej konserwacji podczas użytkowania.
(2) W pełni syntetyczny płyn
Płyn do cięcia bez zawartości oleju ropopochodnego, składający się głównie z różnych dodatków chemicznych. Do jego głównych zalet należy doskonałe chłodzenie (często klasyfikowane zgodnie z normami branżowymi, takimi jak ASTM D2881 [1]) oraz właściwości smarne i odporność na rozwój bakterii, dzięki czemu cieszą się dużą popularnością w zastosowaniach wymagających bardzo czystych środowisk obróbczych. Jednak płyny w pełni syntetyczne są stosunkowo drogie, a niektóre składniki chemiczne mogą powodować korozję maszyny.
(3) Płyn półsyntetyczny
Znajduje się pomiędzy emulsją a w pełni syntetycznym płynem, zawierając pewną proporcję bazy oleju naftowego i wody. Ten płyn chłodzący łączy w sobie efekt chłodzenia emulsji i smarowność w pełni syntetycznego płynu, próbując zrównoważyć obie zalety. Niemniej jednak musimy zwrócić uwagę na jego biostabilność i korozyjność. Może to mieć wpływ na jego zastosowanie w niektórych środowiskach obróbki.
(4) Prosty olej do cięcia (płyn do cięcia na bazie oleju)
Wyprodukowany głównie z oleju mineralnego lub roślinnego i całkowicie pozbawiony wody, dzięki czemu zapewnia doskonałą smarowność i zapobiega przywieraniu obrabianego elementu korozja i rdza. Dzięki temu nadaje się on szczególnie do operacji obróbki wymagających intensywnego smarowania. Jednak pojemność cieplna oleju do cięcia prostoliniowego jest stosunkowo niska, a jego działanie chłodzące nie jest tak dobre jak w przypadku płynów obróbczych na bazie wody, co może stanowić ograniczenie podczas obróbki z dużą prędkością lub w wysokich temperaturach.
(5) Olej rozpuszczalny:
Jest to skoncentrowany prekursor na bazie oleju, z którego powstają emulsje omówione w kategorii (1). Zazwyczaj zawiera on dużą ilość oleju mineralnego (często 50–80%), co zapewnia doskonałą smarowność w przypadku obróbki skrawaniem o dużym obciążeniu. Jednak stosowanie oleju rozpuszczalnego wymaga ścisłej kontroli stopnia rozcieńczenia i jakości wody, aby zapobiec korozji i rozwojowi bakterii, zapewniając bezpieczeństwo i wydajność procesu obróbki skrawaniem.
Po dokładnym zrozumieniu właściwości różnych płynów obróbkowych, możemy wybrać odpowiedni płyn do obróbki metali dla różnych materiałów i operacji, aby zoptymalizować wydajność obróbki.
Odpowiednie płyny do cięcia różnych materiałów
Wybór odpowiedniego chłodziwa ma kluczowe znaczenie dla zapewnienia wydajnej i wysokiej jakości obróbki, ponieważ różne materiały wymagają różnych płynów chłodząco-smarujących.
(1) Metale lekkie, takie jak aluminium
Ze względu na miękką, lepką konsystencję materiału oraz jego skłonność do przywierania do narzędzia skrawającego (co powoduje tworzenie się osadu na krawędzi skrawającej) zalecamy stosowanie płynu chłodząco-smarującego na bazie wody, charakteryzującego się wysoką wydajnością chłodzenia i niską lepkością. Płyn ten skutecznie zapobiega gromadzeniu się wiórów na narzędziu, zmniejsza tarcie podczas obróbki, zapobiega przegrzaniu oraz zapewnia gładką powierzchnię obrabianego elementu.
(2) Materiały trudne w obróbce, takie jak stal nierdzewna
Ponieważ wysoka wytrzymałość i odporność stali nierdzewnej mogą powodować znaczne zużycie narzędzi, kluczowe znaczenie ma stosowanie płynów do obróbki metali zawierających dodatki do pracy w ekstremalnych ciśnieniach (EP). Dodatki te tworzą warstwę ochronną na powierzchni styku między narzędziem a obrabianym elementem, zmniejszając zużycie i zgrzewanie oraz poprawiając wydajność cięcia.
(3) Miedź i jej stopy
Należy stosować płyny do cięcia, które zapobiegają przebarwieniom powierzchni i korozji przedmiotu obrabianego. Miedź jest stosunkowo miękka i podatna na przywieranie podczas obróbki. Wybór chłodziwa o niskiej lub zerowej zawartości siarki może zapobiec powstawaniu czarnych plam i innych reakcji utleniania na obrabianej powierzchni, przy jednoczesnym zachowaniu oryginalnego koloru i połysku miedzi.
(4) Materiały ze stopu tytanu
Ze względu na wysoką wytrzymałość stopu tytanu i niską przewodność cieplną, zaleca się stosowanie płynów chłodząco-smarujących zaprojektowanych specjalnie dla stopów wysokotemperaturowych, zazwyczaj zawierających wydajne składniki smarujące i chłodzące. Odpowiednie chłodziwa zapewniają dobre smarowanie, redukują ciepło tarcia i skutecznie zapobiegają reakcjom chemicznym i adhezji, wydłużając żywotność narzędzia.
(5) Stopy wysokotemperaturowe, takie jak stopy na bazie niklu i kobaltu.
Materiały te wytwarzają podczas cięcia dużo ciepła ze względu na swoją odporność na wysoką temperaturę oraz wysoka twardość. Podczas obróbki tych materiałów zdecydowanie zaleca się stosowanie płynów chłodząco-smarujących do pracy w ekstremalnych warunkach ciśnieniowych, zawierających nieaktywne związki siarki lub fosforu, które w wysokich temperaturach tworzą warstwę ochronną, zmniejszającą tarcie i zużycie. Ponadto wymagana jest doskonała wydajność chłodzenia, co często wiąże się z koniecznością stosowania układów chłodzenia wysokociśnieniowego (HPC) pracujących przy ciśnieniu od 70 do 100 barów [2] w celu pokonania termicznej bariery parowej.
Każdy materiał ma swoje unikalne właściwości fizyczne i chemiczne, a wybór najbardziej odpowiedniego chłodziwa może zwiększyć wydajność i jakość obróbki, jednocześnie maksymalizując żywotność maszyn i narzędzi.
Odpowiednie płyny do cięcia dla różnych operacji
Różne rodzaje obróbki skrawaniem mają również specyficzne wymagania dotyczące doboru płynów do obróbki metali, obejmujące chłodzenie, smarowanie, usuwanie wiórów i aspekty antykorozyjne.
(1) Operacje obracania
Często wiąże się to z ciągłym usuwaniem materiału, co wymaga płynów obróbkowych o dobrych właściwościach chłodzących i smarujących w celu ochrony narzędzi i obrabianych przedmiotów. Podczas toczenia stali lub twardych stopów, wybór płynów obróbkowych na bazie oleju z dodatkami do ekstremalnych ciśnień może zapewnić dodatkowe smarowanie, zmniejszając wytwarzanie ciepła i zużycie. W przypadku aluminium lub innych metali nieżelaznych nacisk kładziony jest na zdolność chłodzenia cieczy chłodząco-smarującej, aby zapobiec przywieraniu materiału do narzędzia.
(2) Operacje frezowania
Wymaga to bardziej złożonych ścieżek narzędzia i cięcia wielopunktowego, co stawia przed płynami chłodzącymi wysokie wymagania w zakresie chłodzenia i usuwania wiórów. Podczas obróbki materiałów trudnych w obróbce, takich jak stal nierdzewna lub stopy wysokotemperaturowe, wysokowydajne, w pełni syntetyczne lub półsyntetyczne płyny chłodząco-smarujące mogą skutecznie zmniejszyć zużycie narzędzi oraz ograniczyć znaczne odkształcenia termiczne obrabianego elementu. Utrzymują one niską temperaturę w obszarze cięcia, poprawiając dokładność obróbki.
(3) Operacje wiertnicze
Wiercenie głębokich otworów wymaga zastosowania płynów obróbczych, które muszą dotrzeć do dna otworu, aby zapewnić smarowanie i chłodzenie. Wydajne płyny obróbcze pomagają w szybkim usuwaniu wiórów, zapobiegają zatykaniu się narzędzi i przegrzaniu oraz pozwalają uniknąć uszkodzeń ścianek otworu i niedokładności wymiarowych. Do wiercenia głębokich otworów szczególnie nadają się płyny obróbcze na bazie wody o niskiej lepkości i wysokiej wydajności chłodzenia, ponieważ płyny te z łatwością przenikają do małych otworów i wąskich przestrzeni.
(4) Operacje szlifowania
Proces ten generuje znaczne ilości ciepła, co wymaga stosowania płynów chłodzących o doskonałych właściwościach chłodzących, aby zapobiec przegrzaniu obrabianego elementu i uszkodzeniom termicznym. Zazwyczaj preferuje się płyny chłodzące na bazie wody, ponieważ szybko pochłaniają i przewodzą ciepło, utrzymując niską temperaturę w obszarze szlifowania. Ponadto niezbędna jest wysoka zdolność czyszcząca (zdolność płukania), aby wypłukać mikroskopijne wióry, zapobiec zatykaniu się ściernicy oraz poprawić jakość wykończenia powierzchni.
Podsumowując, wybór odpowiedniego chłodziwa nie tylko poprawia wydajność i jakość obróbki, ale także wydłuża żywotność maszyn i narzędzi. Zapewnia to bezpieczeństwo pracy i maksymalizację korzyści ekonomicznych.
Środki ostrożności dotyczące używania płynów do cięcia
Wybierając płyny do cięcia, należy kompleksowo rozważyć ich wydajność, bezpieczeństwo i wpływ na środowisko, aby zmaksymalizować opłacalność.
(1) Ochrona środowiska
Coraz większy nacisk kładzie się na ochronę środowiska, co sprawia, że przyjazne dla środowiska płyny do cięcia stają się ważnym tematem. Przyjazne dla środowiska płyny chłodząco-smarujące wykonane są głównie z materiałów biodegradowalnych, co zmniejsza zanieczyszczenie środowiska. Ponadto, te płyny do cięcia zazwyczaj nie zawierają szkodliwych substancji chemicznych, co zmniejsza trudności i koszty utylizacji zużytych płynów. Korzystanie z przyjaznych dla środowiska płynów do cięcia pomaga firmom w przestrzeganiu coraz bardziej rygorystycznych przepisów dotyczących ochrony środowiska i poprawia ich ekologiczny wizerunek marki.
(2) Bezpieczeństwo
Bezpieczeństwo jest nieodzownym elementem środowiska pracy, zwłaszcza w przypadku stosowania płynów chłodzących. Tradycyjne płyny chłodząco-smarujące mogą zawierać szkodliwe substancje chemiczne, takie jak siarczany, chlor i metale ciężkie, które mogą powodować podrażnienia skóry, problemy z oddychaniem oraz poważniejsze problemy zdrowotne. Dlatego też należy wybierać płyny chłodząco-smarujące o niskiej toksyczności lub nietoksyczne oraz utrzymywać stężenie mgły w powietrzu ściśle poniżej limitu NIOSH wynoszącego 0,4 mg/m³ [3] ma kluczowe znaczenie dla ochrony zdrowia operatorów, ograniczenia zagrożeń dla zdrowia oraz zapewnienia operatorom bezpieczniejszych warunków pracy.
(3) Gospodarka
Z ekonomicznego punktu widzenia wybór odpowiedniego płynu chłodząco-smarującego ma kluczowe znaczenie dla kontroli kosztów produkcji. Przyjazne dla środowiska i wysokowydajne płyny do obróbki skrawaniem mogą wiązać się z wyższymi początkowymi kosztami zakupu. Jednak w dłuższej perspektywie mogą one znacznie obniżyć całkowite koszty eksploatacji poprzez zmniejszenie zużycia narzędzi, poprawę wydajności maszyn oraz obniżenie opłat za utylizację odpadów. Ponadto stosowanie wysokiej jakości płynów do obróbki metali może wydłużyć żywotność sprzętu, ograniczyć przerwy w produkcji oraz jeszcze bardziej zoptymalizować koszty produkcji.
Podsumowanie
Niniejszy artykuł kompleksowo omawia rodzaje chłodziw i kryteria ich wyboru dla różnych materiałów i operacji obróbki skrawaniem. Od emulsji po w pełni syntetyczne płyny, każdy płyn chłodząco-smarujący ma swoje unikalne zalety i scenariusze zastosowania, zapewniając optymalne chłodzenie, smarowanie i działanie antykorozyjne dla określonych materiałów i potrzeb obróbki, jednocześnie koncentrując się na względach środowiskowych, bezpieczeństwa i ekonomicznych.
Dzięki starannemu doborowi i stosowaniu odpowiednich płynów chłodzących zakłady zajmujące się usługi obróbki CNC na zamówienie może poprawić wydajność obróbki i jakość produktów, zapewnić bezpieczne warunki pracy oraz zoptymalizować koszty produkcji, umożliwiając osiągnięcie wydajnej, ekonomicznej i zrównoważonej produkcji.
Odniesienie
[1] ASTM International. (2019). ASTM D2881-19 – Norma dotycząca klasyfikacji płynów do obróbki metali i materiałów pokrewnych. https://doi.org/10.1520/D2881-19
[2] Raykar, S. J. i D’Addona, D. M. (2019). Modelowanie termiczne rozkładu temperatury narzędzia podczas toczenia stopu Inconel 718 z wykorzystaniem chłodzenia pod wysokim ciśnieniem. Materials, 12(3), 408. https://doi.org/10.3390/ma12030408
[3] Narodowy Instytut Bezpieczeństwa i Higieny Pracy (NIOSH). (1998). Kryteria dotyczące zalecanego standardu: Narażenie zawodowe na działanie płynów stosowanych w obróbce metali. Centrum Kontroli i Zapobiegania Chorobom (CDC). https://stacks.cdc.gov/view/cdc/5175

















 PL
 EN
 ES
 FR
 DE
 IT
 PT
 NL
 AR
 JA
 KO
 ZH