


움직이는 부품에 있어 “맞물림”이라는 개념은 매우 중요합니다. 수많은 링크와 어셈블리로 구성된 강력한 기계라도, 간극이 너무 좁아 부품들이 시스템 전체에 힘을 전달하지 못하고 서로 미끄러져 버리는 바람에 고장이 발생할 수 있습니다. 동력 전달을 위해 보어에 결합될 모터 샤프트를 설계한다고 상상해 보십시오. 샤프트가 보어를 통과하지 못한다는 사실을 깨닫게 됩니다. 이로 인해 가공 담당자에게 다시 보내야 하므로 비용이 많이 듭니다. 또한, 단단히 고정되어야 할 베어링이 샤프트 위에서 느슨하게 회전하는 경우도 있을 수 있습니다. 또한, 고정해야 할 하우징에 균열을 일으키는 다웰이 있다고 상상해 보십시오. 이러한 시나리오들은 맞물림에 대한 간과로 인해 발생하는 엔지니어링 실패 사례를 보여줍니다. 설계 과정에서 맞물리는 부품 간의 맞물림과 공차가 명확하게 정의되지 않았던 것입니다.
“기계 공학에서 ”맞물림(Fit)’이란 두 개의 결합 부품 간의 치수적 관계를 의미합니다. 대부분의 경우, 이는 축과 구멍 사이에서 발생합니다. 맞물림은 이러한 결합 부품들이 어떻게 상호작용하는지를 결정합니다. 엔지니어링 설계에는 일반적으로 세 가지 유형의 맞물림이 있습니다: 여유 맞물림, 과도 맞물림, 간섭 맞물림입니다. 유격 피팅의 경우, 부품을 조립하고 이동할 수 있도록 항상 양의 간극이 존재합니다. 간섭 피팅의 경우, 중첩 공차가 적용됩니다. 이러한 조립에는 추가적인 힘이나 열적 방법이 필요합니다. 과도 피팅은 이 두 극단 사이의 중간 형태입니다. 허용 공차에 따라 작은 유격이나 약간의 유격이 발생합니다.
이 가이드에서는 이 세 가지 유형의 맞물림에 대해, 그 작동 원리, 용도 및 공차 고려 사항을 상세히 다룹니다. 이 설명에서는 재질이 원형이 아니더라도 ‘구멍’과 ‘축’이라는 용어를 사용할 것입니다. 구멍은 내부 형상이고, 축은 외부 형상입니다.
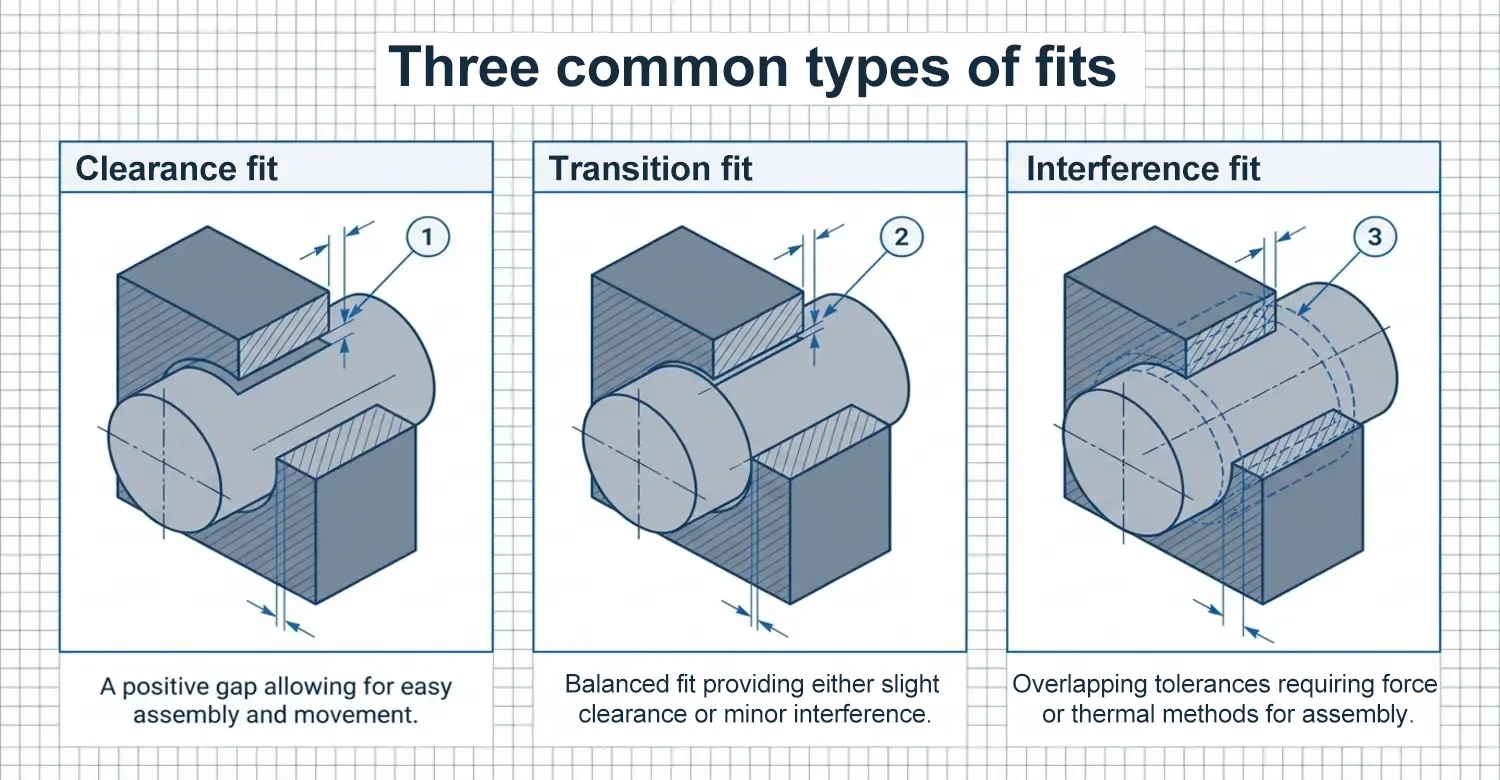
‘클리어런스 핏’이란 무엇인가요?
유격 결합은 가장 일반적인 결합 방식으로, 구멍이 축보다 약간 더 커서 두 부품 사이에 의도적으로 틈이 생기게 됩니다. 두 표면 사이의 틈, 즉 유격은 마찰이나 간섭 없이 자유롭게 움직일 수 있도록 의도적으로 설계된 것입니다. 두 부품의 형상 공차가 유격을 조절하여, 지나치게 헐거워지지 않으면서도 부드럽게 맞물리도록 합니다.
설계상 이러한 결합 방식 덕분에 엔지니어들은 억지로 조립하거나 압착하는 과정을 피할 수 있습니다. 축의 직경이 구멍의 직경보다 작기 때문에 두 표면이 효과적으로 맞물릴 수 있습니다.
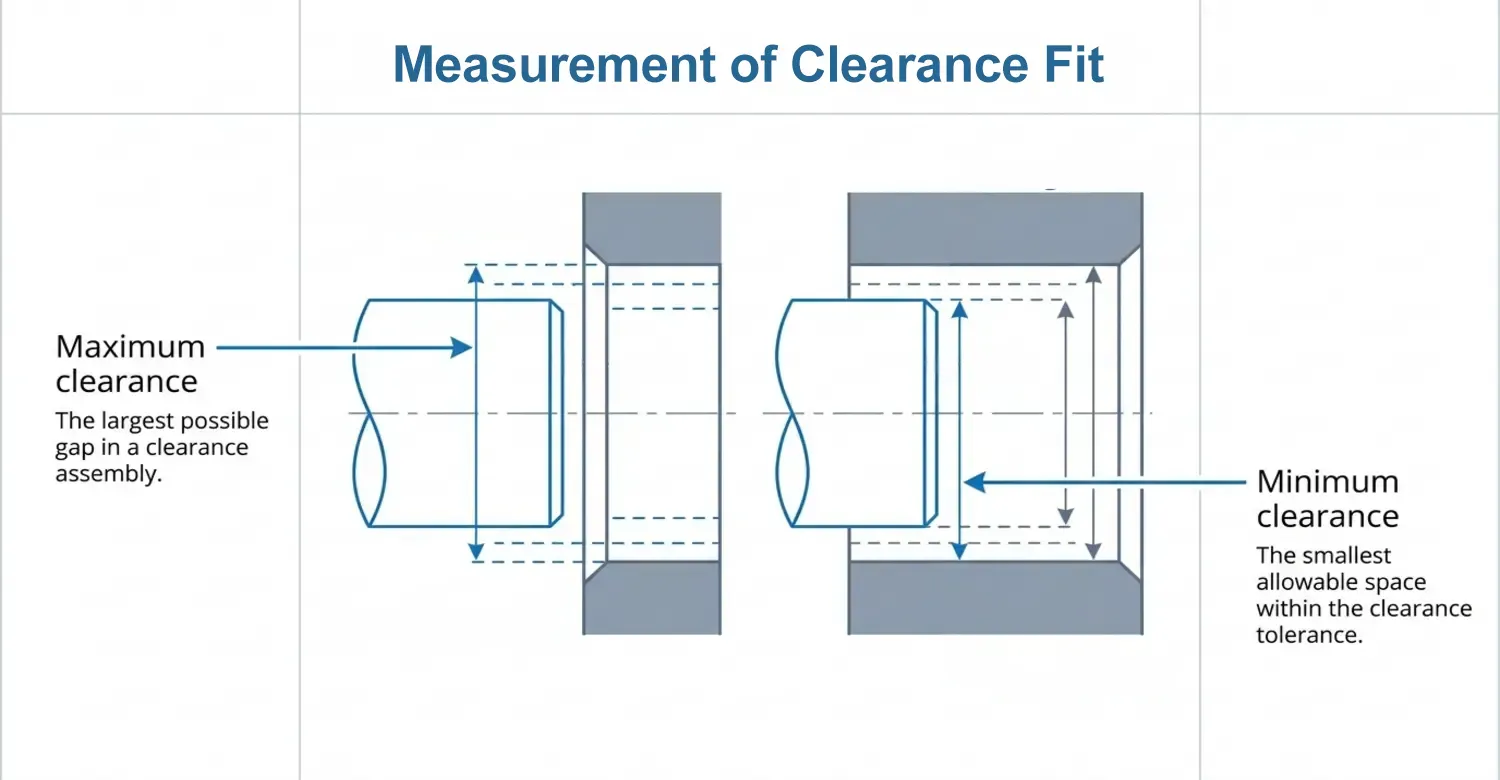
간극 핏의 측정
간극 맞춤은 마이크로미터나 캘리퍼스로 측정합니다. 이러한 도구를 사용하면 최대 및 최소 간극을 파악할 수 있습니다. 최대 간극은 가장 큰 구멍과 가장 작은 축 사이의 간격을 말합니다. 반면, 최소 간극은 가장 작은 구멍과 가장 큰 축 사이의 간격을 의미합니다. 간극은 밀리미터 단위로 측정되며, 다음과 같이 계산됩니다.;
간극 = 구멍 직경 - 축 직경
구멍의 직경이 6.36 mm이고 축의 직경이 6.12 mm라면, 간극은 0.24 mm가 됩니다.
간극 맞물림의 허용 오차 범위
간극을 고려하여 설계할 때는 오차를 최소화하기 위해 제조 공정에 대한 공차를 명시해야 합니다. 공차 수준은 간극에 허용되는 편차의 범위를 나타냅니다. 예를 들어, 직경 20mm의 구멍과 19mm의 축을 ±0.020mm의 공차로 제조해야 하는 경우, 이는 20.00mm에서 20.020mm 사이의 직경으로 가공된 구멍이라면 19.00mm에서 19.020mm 사이의 직경으로 가공된 어떤 축과도 간극이 확보된다는 것을 의미합니다. 마찬가지로, 직경이 19.98mm에서 20.00mm 사이인 구멍과 직경이 18.98mm에서 19.00mm 사이인 축을 가공할 수도 있습니다.
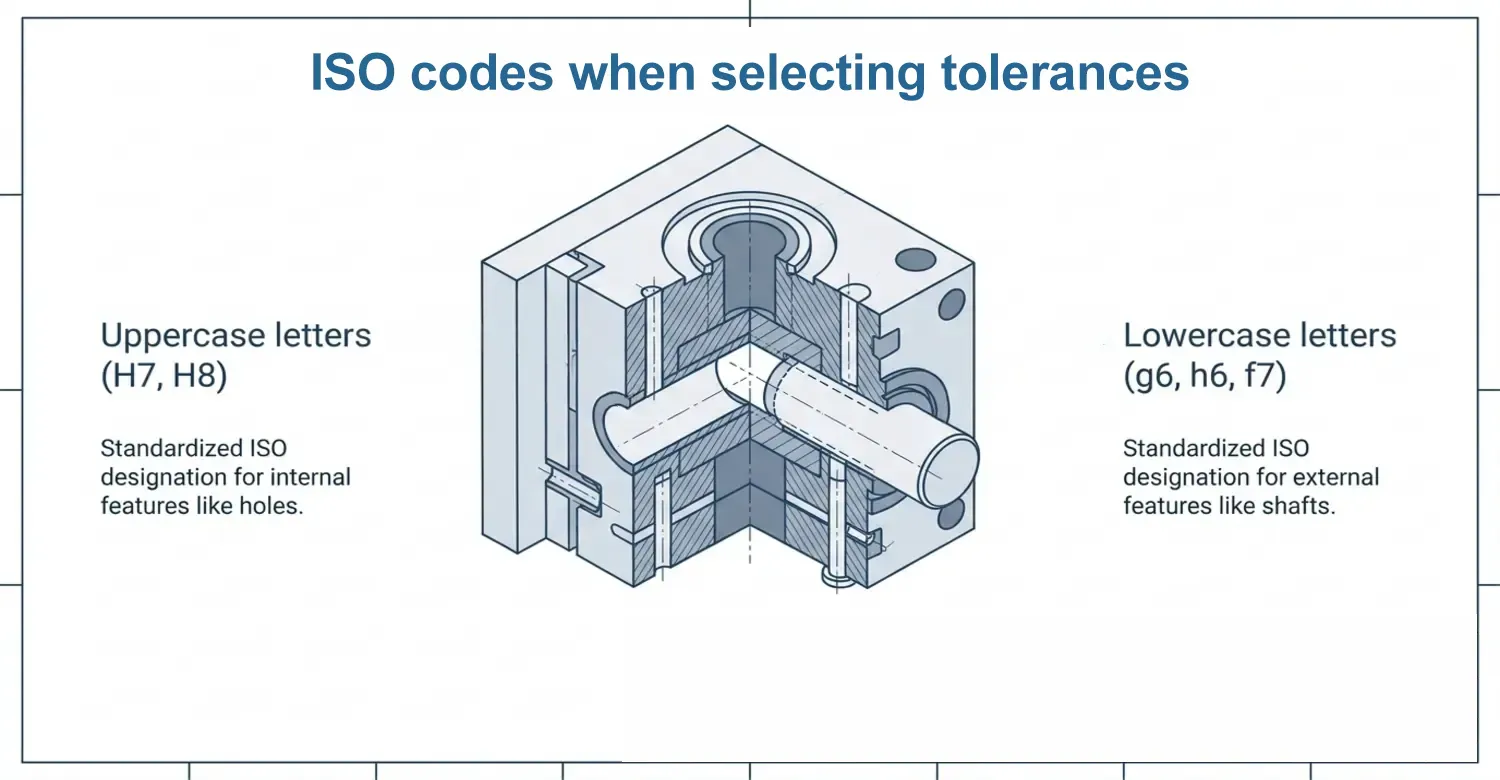
엔지니어들은 공차를 선정할 때 특정 ISO 규격을 따릅니다. 이 규격은 구멍의 경우 대문자와 숫자(예: H7, H8)를, 축의 경우 소문자와 숫자(예: g6, h6, f7)를 사용합니다. [1]. 다음 표는 허용오차 규격에 사용된 기호의 해석을 요약한 것입니다.
| 편지 | 구성 요소 | 의미 |
|---|---|---|
| H | 구멍 | 편차가 작을수록 = 0(구멍이 기본 크기에서 시작됨) |
| h | 샤프트 | 상한 편차 = 0(축의 최대 치수가 기본 치수와 동일함) |
| g | 샤프트 | 기본 사이즈보다 약간 작아, 여유 공간이 조금 남습니다. |
| f | 샤프트 | g보다 기본 치수보다 더 아래쪽에 위치하여 더 큰 여유 공간을 확보합니다. |
이 숫자들은 국제 공차(IT) 등급을 나타냅니다. 숫자가 작을수록 공차가 더 엄격하고 가공 정밀도가 더 높습니다. IT5 및 IT6 공차는 고정밀도에 사용됩니다. IT7은 일반 공업용 정밀도에 사용됩니다. IT8 및 IT9는 중정밀도를 나타내며, IT10 이상은 거친 공차를 나타냅니다.
예를 들어, 엔지니어링 설계에서 H7/h6 공차를 적용하여 직경 20mm의 구멍과 20mm의 축을 설계한다면, 이는 다음을 의미합니다:
- 이 구멍은 기본 치수 20.00mm부터 양공차를 허용합니다.
- 이 축은 기본 치수 수준 또는 그보다 약간 작은 크기로 고정밀도로 제조되어, 안정적인 미끄럼 맞물림 또는 위치 맞물림을 보장합니다.
다음 표는 다양한 간극 공차에 따른 몇 가지 적용 분야를 보여줍니다.
| 핏 | 유형 | 일반적인 애플리케이션 |
|---|---|---|
| H7/g6 | 밀착 핏 | 전동기 축, 정밀 베어링 |
| H7/h6 | 슬라이딩 간극 또는 위치 간극 | 가이드 샤프트, 풀리, 위치 결정 부품 |
| H8/f7 | 넉넉한 핏 | 일반 기계류, 조립이 간편한 부품 |
클리어런스 핏에는 어떤 종류가 있나요?
설명된 바와 같이 몇 가지 간극 맞춤 방식이 있습니다;
- 슬라이드 피팅: 축과 구멍 사이에 미세하고 정밀하게 제어된 간극이 있도록 설계되어 있습니다. 부품들은 저항이나 과도한 유격 없이 서로 부드럽게 미끄러집니다. 가이드 레일과 선형 베어링이 그 예입니다.
- 이지 슬라이드 핏: 이 방식은 슬라이드 핏보다 간격이 약간 더 큽니다. 따라서 미끄러지는 것이 훨씬 더 수월합니다. 이지 슬라이드 핏은 간격이 작기 때문에 조립과 분해가 간편합니다. 서랍이 대표적인 예입니다.
- 러닝 핏: 이 핏은 슬라이드 핏보다 넉넉하지만 슬랙 러닝 핏보다 타이트합니다. 지속적인 움직임이 필요한 부품에 적합하도록 설계되었습니다. 컨베이어 벨트가 대표적인 예입니다.
- 슬랙 러닝 핏: 러닝 핏보다 간극이 더 큽니다. 약간의 유격이나 정렬 불량이 허용되는 부품에 적용됩니다. 예를 들어, 고정구와 조정 가능한 기계 마운트 등이 있습니다.
- 헐거운 장착: 여유 공간이 가장 큽니다. 정확한 정렬이 필요하지 않은 용도에 적합합니다. 미닫이문이나 패널 등이 그 예입니다.
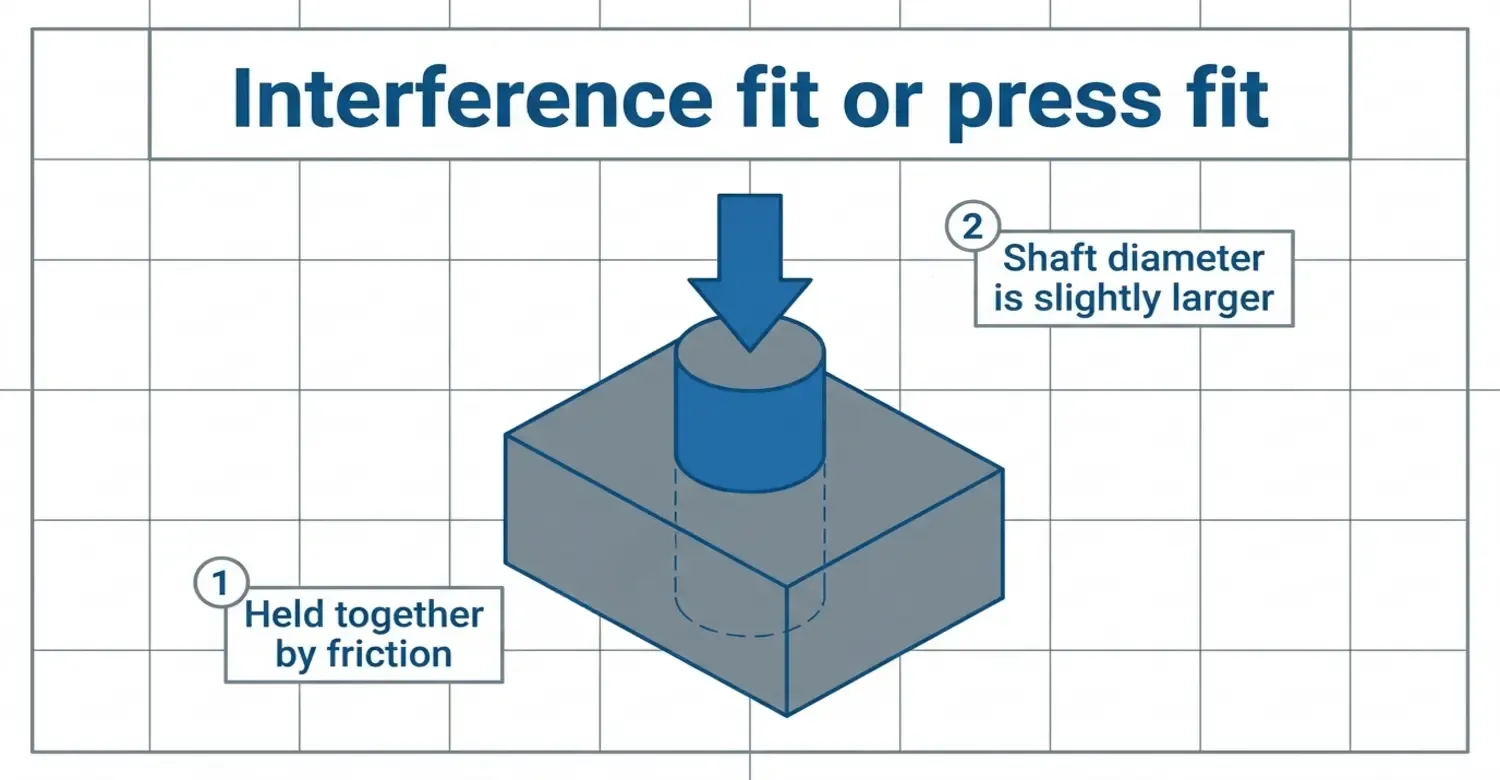
간섭 맞춤이란 무엇인가?
압입 결합은 때때로 마찰 결합 또는 프레스 결합이라고도 합니다. 이는 서로 밀착되는 두 결합 부품을 밀어 넣은 후, 마찰에 의해 결합부가 고정되는 방식의 고정 방법입니다. [2]. 실질적으로 볼 때, 이 결합 방식에서 축의 직경은 구멍의 직경보다 약간 큽니다. 두 부품을 결합하려면 일정한 힘이 필요합니다.
압입 결합은 영구적이거나 반영구적인 강력하고 안정적인 결합을 형성합니다. 이러한 결합 방식은 하중과 진동이 가해지는 상황에서도 부품이 고정된 상태를 유지해야 하는 기어와 풀리, 베어링 어셈블리, 자동차 휠 허브 등에 사용됩니다.
압입의 측정 방법은 여유핏의 측정 방법과 유사합니다. 그러나 압입은 다음과 같이 계산됩니다.;
간극 = 축 직경 - 구멍 직경
압입 결합을 보장하기 위해 간섭 결합에는 일반적으로 s6, t6 또는 u6과 같이 더 엄격한 축 공차가 적용됩니다.
‘트랜지션 핏’이란 무엇인가요?
이 결합 방식에서는 (조립 전) 축의 직경이 구멍의 직경보다 약간 작거나 클 수 있습니다. 이 결합 방식은 높은 정밀도와 안정성이 요구되는 응용 분야에서 두 부품 간에 견고하고 안전한 연결을 형성하는 데 사용됩니다. 높은 정확도를 제공하면서도, 연결된 부품을 손상 없이 분해하고 재조립할 수 있습니다. 이 결합 방식은 적당한 작동 하중을 효과적으로 전달하면서 연결 부품을 분해 및 재조립할 수 있게 해줍니다. 이 결합 방식은 유격 결합과 간섭 결합 사이의 균형을 이룹니다. 주로 정밀한 정렬이 중요한 경우에 사용됩니다. 일반적인 적용 분야로는 공구 고정구, 엔진 부품 및 기계와 같은 정밀 조립체, 베어링 등이 있습니다.
전환 간극은 합리적인 위치 정밀도를 유지하면서 가벼운 힘만으로 수작업으로 조립할 수 있는 부품이 필요할 때 이상적입니다. 이 간극 유형은 유격 범위 내에서 약간의 간섭을 제공하므로, 가끔 분해하거나 일시적으로 위치를 조정해야 하는 부품에 적합합니다.
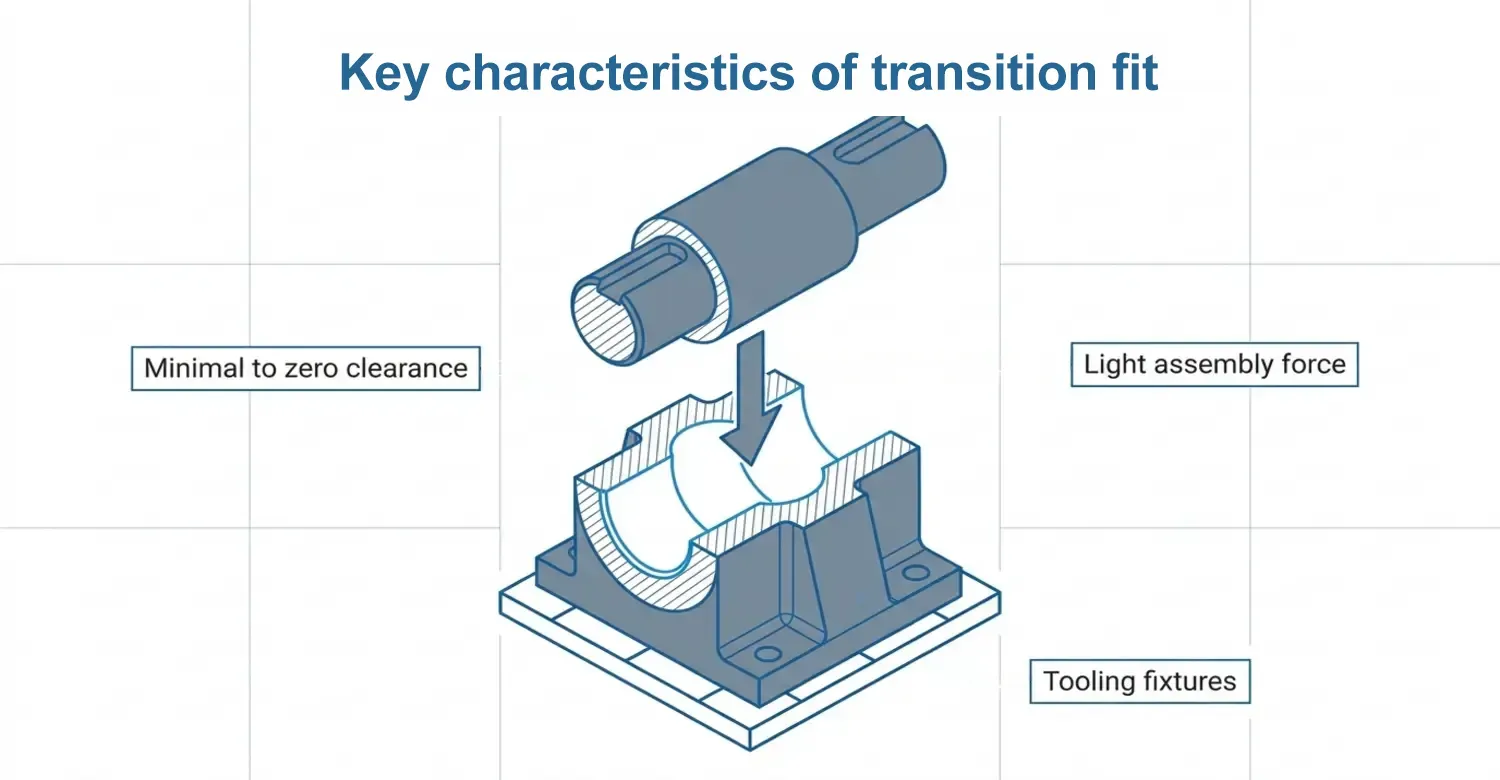
과도 맞물림의 주요 특징으로는 간극이 거의 없거나 전혀 없으며 조립력이 작다는 점을 들 수 있습니다. 이 방식은 수동 조립에 적합하고, 적절한 정밀도를 유지하며, 때때로 분해가 가능합니다.
과도간극의 산업적 응용
각종 산업 분야에서는 다양한 목적으로 전환용 피팅을 활용하고 있습니다:
| 산업 | 적용 사례 | 주요 이점 |
|---|---|---|
| 자동차 | 베어링 캐리어, 휠 허브 | 간편한 유지보수 |
| 항공우주 | 가이드 부싱 | 정밀한 위치 결정 |
| 전자 제품 | 방열판, 부품 마운트 | 열팽창 보정, 유지보수성 |
| 의료 | 계기 하우징 | 멸균 호환성 |
결론
“맞물림”이란 조립 전 두 개의 결합 부품 간의 치수적 관계를 의미합니다. 맞물림은 기계와 시스템이 효율적이고 안전하게 작동하도록 하는 데 매우 중요합니다. 여유 맞물림, 간섭 맞물림, 과도 맞물림이라는 세 가지 맞물림 유형을 이해하는 것은 효과적인 제품 설계 및 제조에 필수적입니다. 각 유형은 서로 다른 목적을 가지고 있습니다. 여유 간극은 부품 간의 움직임을 허용하고, 간섭 간극은 영구적인 연결을 형성하며, 과도 간극은 정밀한 정렬을 통해 제어된 움직임을 보장합니다. 올바른 간극을 선택하면 내구성이 향상되고, 유지보수가 간소화되며, 비용을 효율적으로 관리할 수 있고, 신뢰할 수 있는 성능을 보장할 수 있습니다. 원하는 간극을 달성하는 데에는 재료 특성과 온도 변화가 중요한 역할을 한다는 점을 명심해야 합니다.
참조
[1] 국제표준화기구(ISO). (2010). ISO 286-1:2010 기하학적 제품 사양(GPS) — 선형 치수의 공차에 대한 ISO 코드 체계. ISO 표준 목록. https://www.iso.org/standard/45975.html
[2] ScienceDirect. (발행일 미상). 압입 – 개요. ScienceDirect 주제. https://www.sciencedirect.com/topics/engineering/interference-fit

















 KO
 EN
 ES
 FR
 DE
 IT
 PT
 NL
 PL
 AR
 JA
 ZH