

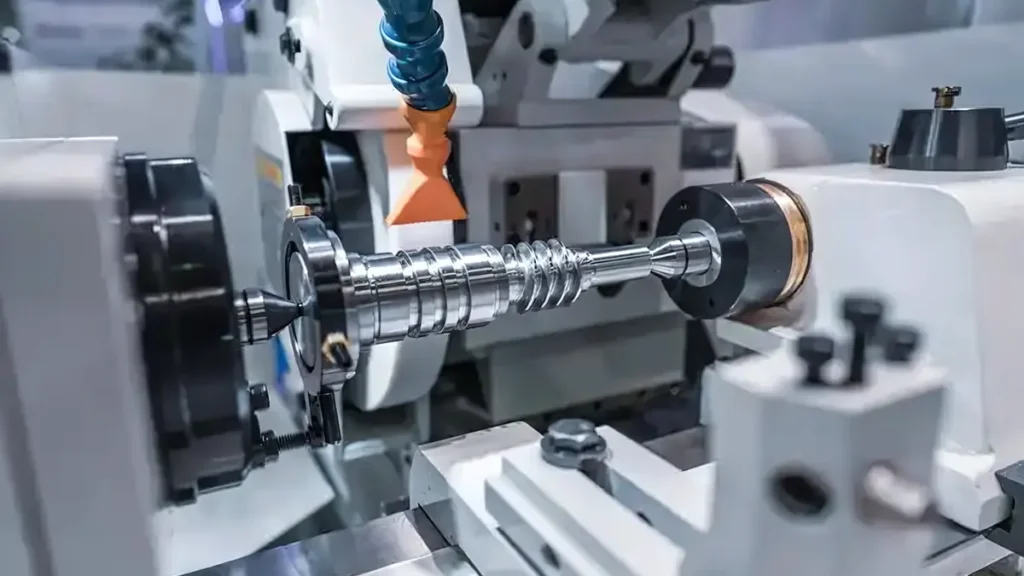
Frezowanie CNC to popularny proces produkcyjny stosowany we współczesnej produkcji przemysłowej. Technika ta należy do procesu produkcja subtraktywna w którym materiał jest usuwany z litego bloku obrabianego, aby uzyskać pożądaną geometrię lub wymiary. W odróżnieniu od dawnych procesów obróbki skrawaniem, w których czynnik ludzki miał ogromny wpływ na przebieg obróbki, frezowanie CNC jest procesem sterowanym komputerowo, w którym ruchy narzędzi skrawających są sterowane za pomocą poleceń komputerowych.
Wprowadzenie do frezowania CNC
Frezowanie CNC to proces obróbki skrawaniem, w którym nieruchomy element obrabiany jest poddawany obróbce za pomocą obracających się narzędzi skrawających sterowanych przez program komputerowy. Skrót CNC oznacza „Computer Numerical Control” (komputerowe sterowanie numeryczne), co odzwierciedla cyfrowe instrukcje kierujące ruchami i działaniem maszyny.
W typowej konfiguracji frezowania CNC szybko obracające się narzędzie tnie obrabiany element zamocowany na ruchomym stole. Sterownik maszyny interpretuje program cyfrowy — często napisany w Kod G—i steruje ruchami osi maszyny zgodnie z określoną ścieżką narzędzia. Następnie narzędzie przecina obrabiany element i stopniowo usuwa materiał, nadając mu pożądany kształt.
Frezowanie CNC jest skomputeryzowane i umożliwia obróbkę bardzo szczegółowych części przy jak najmniejszym udziale człowieka. Wielowymiarowe ruchy maszyny pozwalają na tworzenie elementów takich jak szczeliny, kieszenie, kontury i drobne szczegóły trójwymiarowych powierzchni.
Precyzja frezowania CNC jest jedną z jego kluczowych cech. Nowoczesne centra obróbcze CNC, wyposażone w zaawansowane algorytmy kompensacji błędów objętościowych, są w stanie konsekwentnie dostosowywać się do tolerancji pozycjonowania wynoszących od ±2 do ±5 mikronów. Ta wyjątkowa dokładność geometryczna ma zasadnicze znaczenie w przypadku wysokowydajnych procesów inżynieryjnych, w których precyzja rzędu mikronów jest warunkiem bezwzględnym [1].
Dokładność, elastyczność i skalowalność sprawiają, że frezowanie CNC jest podstawą technologii we współczesnym przemyśle wytwórczym.
Historia i ewolucja frezowania CNC
Historię frezowania CNC można prześledzić do tradycyjnych frezarek, które były sterowane ręcznie. Maszyniści kontrolowali ruch narzędzi poprzez ręczne obracanie i poruszanie mechanicznymi dźwigniami. Chociaż profesjonalni operatorzy mogli zapewnić doskonałe wyniki, było to powolne i mogło być obarczone ludzkimi błędami.
Pojawienie się sterowania numerycznego w latach 40. i 50. było ogromnym osiągnięciem w technologii obróbki skrawaniem. Wczesne maszyny CNC używały kart perforowanych lub taśm papierowych z zakodowanymi instrukcjami do kierowania ruchem maszyny. Systemy te pomogły producentom nie tylko zautomatyzować powtarzalne procesy obróbki, ale także zwiększyć spójność.
Technologia komputerowa, wynaleziona w latach 70. i 80. ubiegłego wieku, dała początek komputerowym systemom sterowania numerycznego. Sterowniki CNC zastąpiły mechaniczne systemy instrukcji i umożliwiły maszynom odczytywanie poleceń cyfrowych generowanych z oprogramowania.
Ta innowacja techniczna znacznie poprawiła wytrzymałość frezarek. Złożone ścieżki narzędzia mogły być generowane za pomocą oprogramowania CAD i CAM, zapewniając inżynierom możliwość obróbki złożonych części z dużo większą dokładnością i wydajnością.
Dzisiejsze frezarki CNC wyposażone są w zaawansowane czujniki, szybkie wrzeciona, zautomatyzowane zmieniacze narzędzi i sieciowe systemy sterowania. Maszyny te są częściej integrowane z inteligentnymi systemami produkcyjnymi, w których informacje cyfrowe są z łatwością przesyłane między projektem a produkcją.
Jakie są części frezarki CNC?
Frezarka CNC składa się ze złożonych komponentów mechanicznych i elektronicznych, które współpracują ze sobą w celu wykonywania precyzyjnych operacji obróbki.
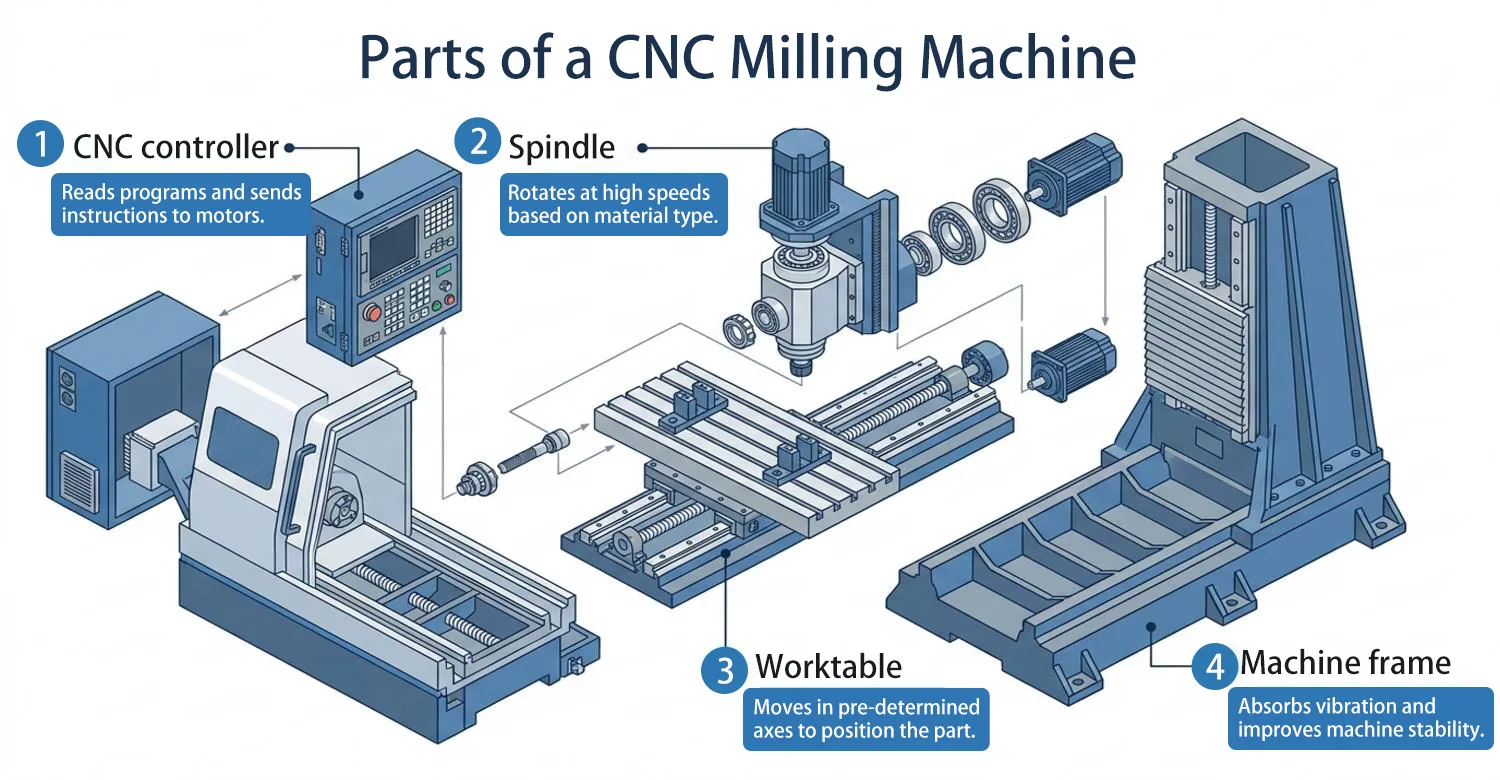
Rama maszyny stanowi podstawę konstrukcyjną systemu frezowania. Składa się z utwardzonego materiału, takiego jak żeliwo lub stal, który pochłania wibracje generowane podczas cięcia i poprawia stabilność maszyny.
Wrzeciono służy do mocowania i obracania narzędzia skrawającego. Prędkość obrotowa wrzeciona zależy od obrabianego materiału i rodzaju narzędzia skrawającego. Wrzeciona o wysokiej wydajności, stosowane w obróbce z dużą prędkością (HSM), często pracują w zakresie od 20 000 i 40 000 obrotów na minutę. Ta szybka rotacja radykalnie zmniejsza siły skrawania i odkształcenia termiczne, co przekłada się na znacznie wyższą wydajność skrawania (MRR) i doskonałą jakość wykończenia powierzchni [2].
Stół roboczy to miejsce, w którym obrabiany przedmiot jest mocowany podczas obróbki. Materiał jest przytrzymywany, zabezpieczany lub mocowany w uchwytach, zaciskach lub imadłach, a następnie stół porusza się w określonych osiach, aby ustawić obrabiany przedmiot w pozycji narzędzia tnącego. Maszyna posiada centralną jednostkę przetwarzającą, znaną jako sterownik CNC. Odczytuje on programy obróbki, oblicza ruchy narzędzi i wysyła instrukcje do silników, które poruszają osiami maszyny.
Współczesne maszyny mogą być również wyposażone w automatyczne zmieniacze narzędzi, które zapewniają maszynie możliwość przełączania się między wieloma narzędziami skrawającymi podczas wykonywania cyklu obróbki. Taka automatyzacja pozwala na produkcję złożonych części w ramach jednej konfiguracji.
Jakie są rodzaje frezarek CNC?
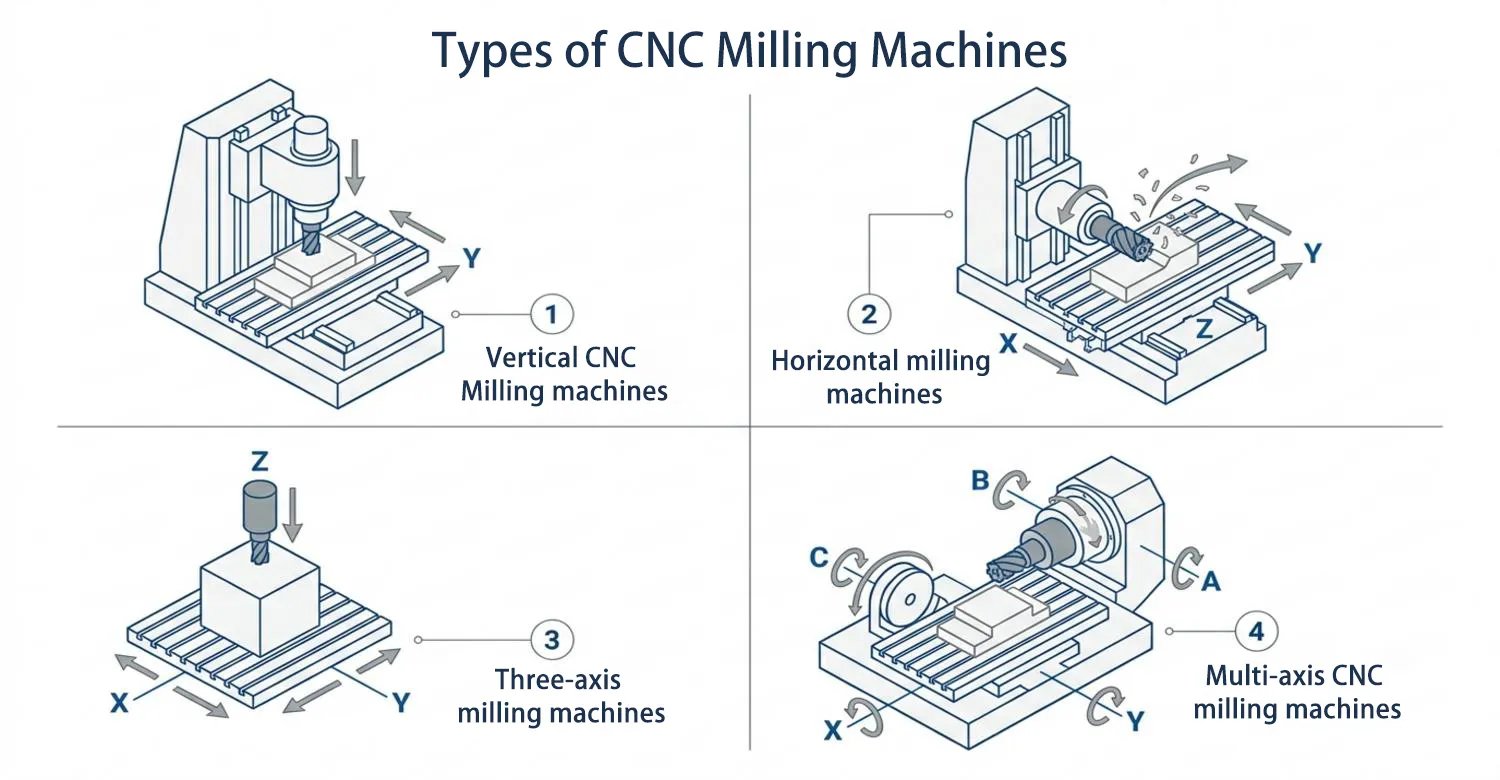
Pionowe frezarki CNC
Pionowe frezarki CNC ustawiają swoje wrzeciono pod kątem prostym do stołu roboczego. Pionowa orientacja narzędzia tnącego względem kierunku obrabianego przedmiotu sprawia, że narzędzie nadaje się do obróbki płaskich powierzchni, szczelin i wgłębień.
Maszyny te znajdują szerokie zastosowanie w warsztaty mechaniczne ze względu na ich wszechstronność oraz fakt, że zajmują stosunkowo niewielką powierzchnię. Pionowe centra obróbcze znajdują zastosowanie w tworzeniu prototypów, produkcji małoseryjnej oraz ogólnej obróbce skrawaniem.
Poziome frezarki CNC
Frezarki poziome mają wrzeciono ustawione równolegle do stołu roboczego. Taka konstrukcja pozwala wiórom powstającym podczas pracy maszyny spadać daleko od strefy cięcia, co zwiększa wydajność cięcia i zmniejsza wytwarzanie ciepła.
Maszyny poziome są wykorzystywane w wielkoskalowych przemysłowych konfiguracjach produkcyjnych ze względu na ich sztywność i zdolność do obsługi ciężkich elementów.
Trzyosiowe frezarki CNC
Frezarki trójosiowe obracają się w wymiarach X, Y i Z. Maszyny te są w stanie produkować szeroką gamę komponentów i są najpopularniejszym typem systemu frezowania CNC stosowanym w zakładach produkcyjnych.
Chociaż są one wszechstronne, systemy o złożonej geometrii mogą wymagać więcej niż jednej konfiguracji podczas korzystania z trójosiowych systemów maszynowych.
Wieloosiowe frezarki CNC
Czteroosiowe i pięcioosiowe frezarki CNC posiadają dodatkowe osie obrotowe, które umożliwiają pochylanie i obracanie narzędzia tnącego lub obrabianego przedmiotu podczas obróbki. Umożliwia to wykonywanie bardziej skomplikowanych elementów przy mniejszej liczbie ustawień.
Obróbka wieloosiowa znajduje szerokie zastosowanie w produkcja części lotniczych i kosmicznych oraz produkcja wyrobów medycznych, które wymagają części o skomplikowanych kształtach i wąskich tolerancjach.
Tabela 1: Porównanie popularnych typów frezarek CNC
| Typ maszyny | Orientacja wrzeciona | Typowe osie | Typowe zastosowania |
|---|---|---|---|
| Frezarka pionowa | Pionowy | 3-5 osi | Obróbka ogólna, prototypowanie |
| Frezarka pozioma | Poziomo | 3-4 osie | Usuwanie ciężkich materiałów, produkcja |
| 3-osiowa maszyna CNC | Pionowo lub poziomo | X, Y, Z | Standardowe operacje obróbki skrawaniem |
| 5-osiowa maszyna CNC | Wielokierunkowy | X, Y, Z + obrotowy | Części lotnicze, złożone geometrie |
Przebieg procesu frezowania CNC
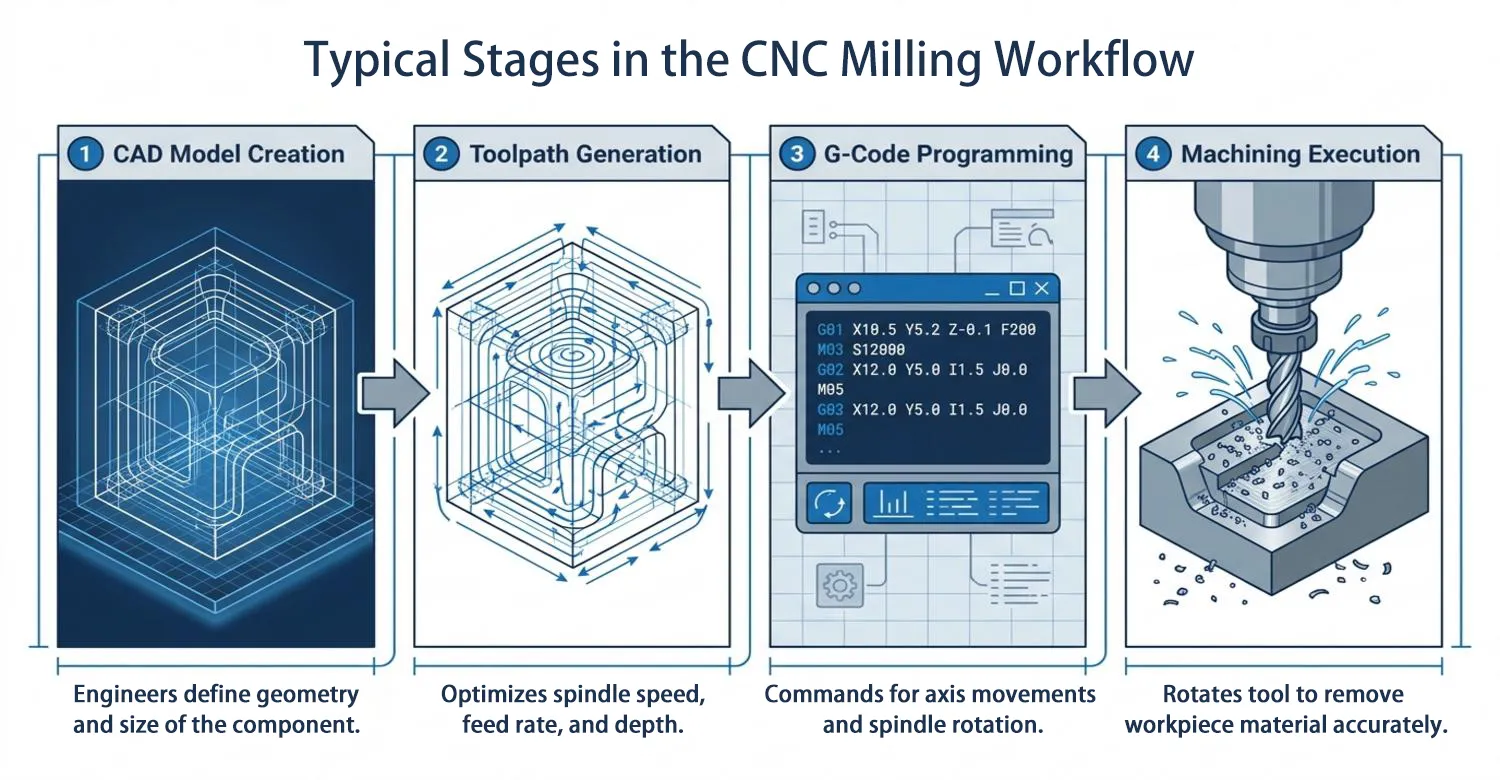
Proces frezowania CNC to skomputeryzowany, systematyczny proces, w którym myśl projektowa jest przekształcana w ostateczny, rzeczywisty element fizyczny. Każdy etap procesu przyczynia się do dokładności i wydajności produktu końcowego.
Tworzenie modeli CAD
Proces frezowania CNC rozpoczyna się od wygenerowania cyfrowego modelu 3D przy użyciu oprogramowania do projektowania wspomaganego komputerowo. Na tym etapie inżynierowie definiują geometrię i rozmiar komponentu wraz z jego charakterystyką. Te cyfrowe modele służą jako plan produkcji i zapewniają, że projekt można precyzyjnie przełożyć na instrukcje obróbki.
Generowanie ścieżki narzędzia za pomocą oprogramowania CAM
System CAM generuje zaawansowane ścieżki narzędzia, które określają precyzyjny ruch narzędzia skrawającego wokół obrabianego elementu. Zaawansowane systemy CAM często wykorzystują algorytmy frezowania dynamicznego lub trochoidalnego, które zapewniają stały kąt natarcia frezu. Ta optymalizacja może skrócić czas obróbki zgrubnej nawet o z 40% na 50% przy jednoczesnym znacznym wydłużeniu trwałości narzędzia poprzez zapobieganie gwałtownym skokom obciążenia mechanicznego [3].
Niektóre z parametrów obróbki, które są określane przez inżynierów, to prędkość wrzeciona, posuw i głębokość skrawania. Parametry te są optymalizowane w taki sposób, aby zapewnić skuteczne usuwanie materiału i wystarczającą trwałość narzędzia.
Programowanie G-Code
Po utworzeniu ścieżek narzędzia oprogramowanie CAM konwertuje ścieżki narzędzia na kod do odczytu maszynowego (kod G). Istnieją polecenia dotyczące ruchów osi, obrotów wrzeciona i innych operacji maszynowych, które są dyktowane przez ten kod.
Oprogramowanie G-code jest następnie przesyłane do sterownika frezarki CNC.
Konfiguracja maszyny
Operator przygotowuje maszynę, instalując narzędzia tnące i mocując obrabiany przedmiot do stołu roboczego przed uruchomieniem maszyny. Następnie kalibruje maszynę do odpowiednich współrzędnych dla operacji obróbki. Odpowiednia konfiguracja maszyny zapewnia prawidłowe wykonanie programu obróbki.
Wykonanie obróbki
Po uruchomieniu programu frezarka CNC automatycznie wykonuje zaprogramowane ścieżki narzędzia. Jest to proces skrawania, który wymaga dużej szybkości obrotu narzędzia skrawającego i ruchu osi maszyny z dużą dokładnością w celu usunięcia obrabianego materiału.
Jest to kontynuowane do momentu utworzenia pożądanej ostatecznej geometrii części.
Tabela 2: Typowe etapy procesu frezowania CNC
| Etap przepływu pracy | Opis | Główne używane narzędzia |
|---|---|---|
| Projektowanie CAD | Tworzenie cyfrowej geometrii części | Oprogramowanie CAD |
| Programowanie CAM | Generowanie ścieżki narzędzia i strategia obróbki | Oprogramowanie CAM |
| Generowanie kodu G | Konwersja ścieżek narzędzi na instrukcje maszynowe | Postprocesor |
| Konfiguracja maszyny | Mocowanie przedmiotu obrabianego i montaż narzędzia | Uchwyty i oprzyrządowanie |
| Obróbka skrawaniem | Automatyczne usuwanie materiału | Frezarka CNC |
Jakie są typowe operacje frezowania CNC?
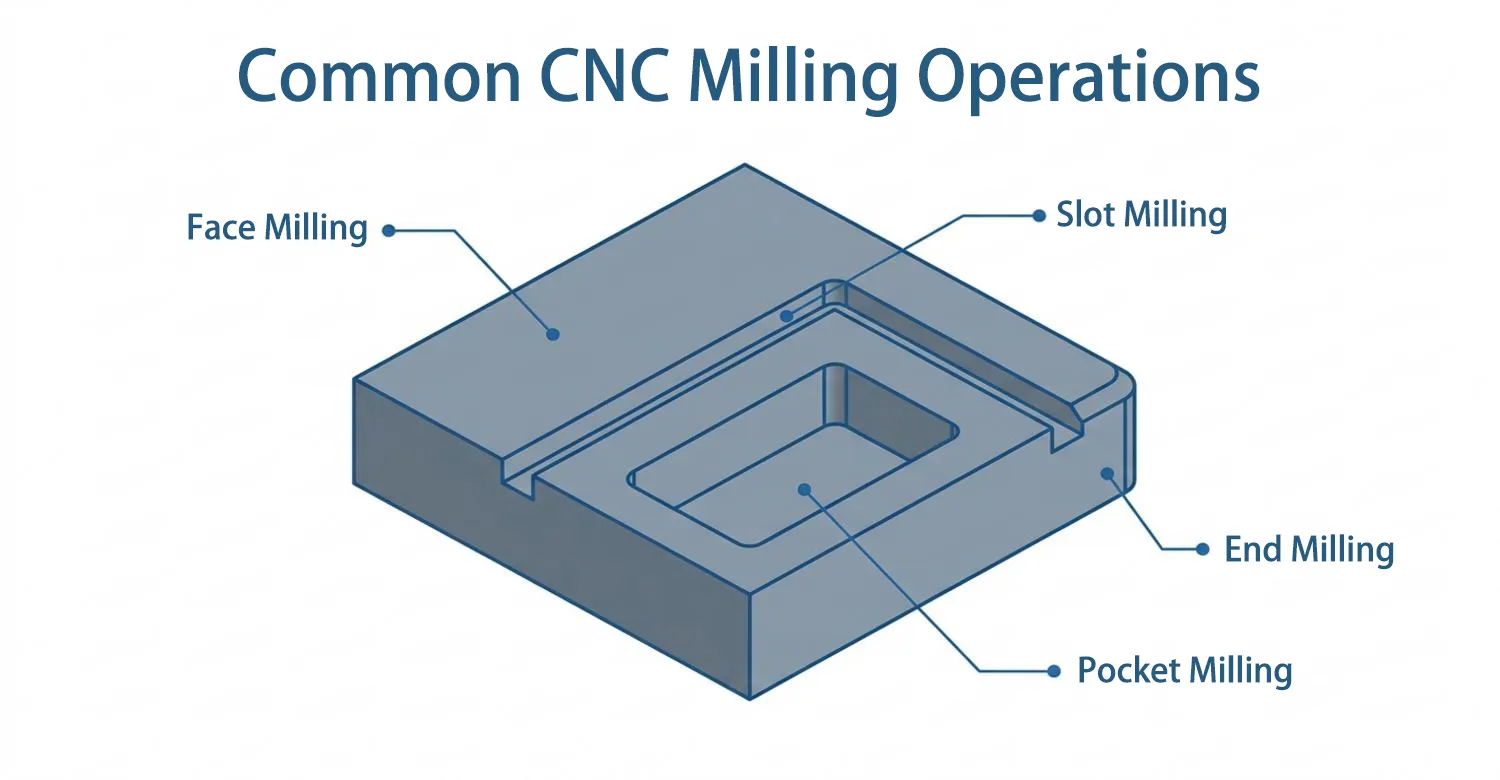
Maszyny CNC mogą wykonywać wiele zadań, co pozwala producentom dodawać wiele cech geometrycznych do obrabianego przedmiotu. Każda operacja ma pewną strategię obróbki, która określa relację między narzędziem tnącym a materiałem.
Frezowanie czołowe
Frezowanie czołowe (usuwanie materiału z górnej powierzchni przedmiotu obrabianego) tworzy płaską powierzchnię. Podczas tej procedury frez czołowy obraca się, podczas gdy obrabiany przedmiot porusza się pod nim, stopniowo usuwając cienkie warstwy materiału.
Frezowanie czołowe stosuje się również do przygotowania surowca przed poddaniem go dalszej obróbce skrawaniem. Znajduje ono również zastosowanie w produkcji płaskich elementów mechanicznych, takich jak podstawy maszyn, płyty montażowe i wsporniki konstrukcyjne.
Frezowanie końcowe
Frezowanie czołowe jest wykonywane za pomocą narzędzia tnącego, które ma ostre krawędzie po obu stronach i na końcu. Dzięki temu narzędzie może ciąć w pionie i poziomie, umożliwiając obróbkę bardzo różnorodnych operacji.
Proces ten zazwyczaj pozwala na tworzenie szczelin, kieszeni, profili i złożonych trójwymiarowych konturów. Frezowanie końcowe jest często stosowane do produkcji form, matryc, obudów i innych elementów produktu, które wymagają złożonych właściwości wewnętrznych.
Frezowanie szczelinowe
Celem frezowania rowków jest wycinanie wąskich kanałów na obrabianym przedmiocie. Kanały te mogą być wykorzystywane jako kanały robocze, takie jak rowki wpustowe, szyny prowadzące lub szyny w zespołach mechanicznych.
Inne branże, takie jak produkcja samochodów i maszyn przemysłowych, stosują frezowanie rowków do produkcji części wymagających precyzyjnego wyrównania. Operacja ta wytwarza również rowki do mocowania pierścieni lub maszyn ślizgowych.
Frezowanie konturowe
Frezowanie konturowe to proces tworzenia zakrzywionej lub nierównej powierzchni na obrabianym przedmiocie. Narzędzie tnące podąża złożoną trójwymiarową trasą, która jest powiązana z formą dostarczoną w modelu komputerowym.
Jest to niezbędne zwłaszcza w przemyśle lotniczym i kosmicznym oraz w branży produkcji form. Frezowanie konturowe może być również wymagane w przypadku łopatek turbin, form oraz bardzo szczegółowych modeli architektonicznych, takich jak ten prototyp konstrukcyjny pekińskiego „Ptasiego Gniazda”
Frezowanie kieszonkowe
Proces frezowania kieszeni polega na wewnętrznym wycięciu znanego obszaru przedmiotu obrabianego, tworząc wgłębienia kieszeni. Komponenty mogą być również montowane we wgłębieniach lub ogólnie zmniejszać wagę komponentu, zachowując jego strukturę.
Frezowanie kieszonkowe znajduje szerokie zastosowanie w konstrukcjach lotniczych i kosmicznych, obudowach mechanicznych oraz złożonych elementach systemów zarządzania temperaturą, takich jak stalowe radiatory wentylowane. Dzięki taktycznemu usunięciu materiału z wnętrza konstrukcji inżynierowie są w stanie zmaksymalizować wytrzymałość przy jednoczesnym ograniczeniu masy.
Narzędzia skrawające we frezowaniu CNC
Narzędzia skrawające są podstawowymi elementami systemów frezowania CNC, ponieważ decydują o wydajności usuwania materiału z przedmiotu obrabianego. Geometria narzędzia, struktura materiału i wykończenie powierzchni decydują o wydajności obróbki i żywotności.
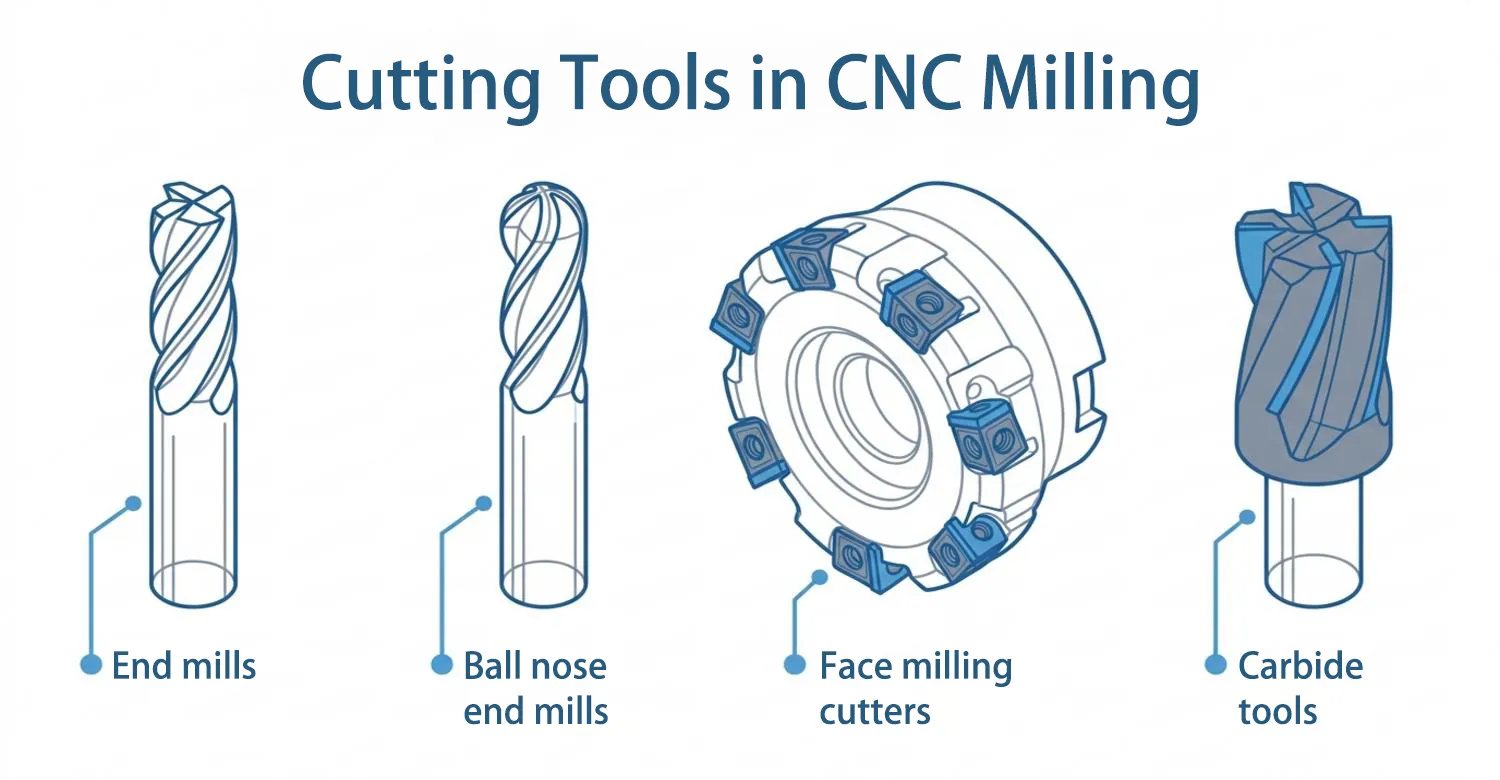
Frezy trzpieniowe to jedne z najbardziej wszechstronnych narzędzi stosowanych we frezowaniu CNC. Zastosowane krawędzie pozwalają im na wykonywanie takich zadań jak profilowanie, rowkowanie i frezowanie kieszeni. Frezy walcowo-czołowe mają wiele kształtów i rozmiarów, w zależności od wymagań obróbki.
Frezy kuliste mają zaokrąglone końce, dzięki czemu mogą ciąć gładkie, zakrzywione powierzchnie. Są one wykorzystywane do produkcji form i skomplikowanej obróbki powierzchni, gdzie kontury muszą być gładkie.
Frezy czołowe są zwykle większymi narzędziami, które są używane do usuwania materiału z płaskich powierzchni. Większość frezów posiada wymienne płytki obrotowe z węglików spiekanych, które można obracać lub wymieniać po użyciu, co pomaga zwiększyć żywotność narzędzia i obniżyć koszty eksploatacji.
Materiał użyty do produkcji narzędzi skrawających ma kluczowe znaczenie. Na przykład narzędzia z węglików spiekanych stały się popularne, ponieważ nie tracą twardości nawet w wysokich temperaturach i nie ulegają uszkodzeniom, gdy są używane do ciężkiej obróbki. Inna forma dodatkowej powłoki, taka jak azotek tytanu i azotek tytanowo-aluminiowy, również zwiększa wydajność cięcia i żywotność narzędzia.
Wydajność obróbki zostanie zmaksymalizowana, jakość wykończenia powierzchni zostanie poprawiona, a zużycie narzędzia skrawającego zostanie zmniejszone dzięki odpowiedniemu narzędziu skrawającemu pod względem długich procesów produkcyjnych.
Jakie są zalety frezowania CNC?
Zalety frezowania CNC są liczne, co sprawia, że jest to jeden z najbardziej niezawodnych procesów produkcyjnych we współczesnej inżynierii. Jedną z jego najmocniejszych stron jest dokładność. Dzieje się tak dzięki wykorzystaniu cyfrowych instrukcji; dzięki temu maszyny CNC mogą powtarzać produkcję części z bardzo wąskimi tolerancjami i dużymi różnicami produkcyjnymi.
Kolejną istotną zaletą jest wszechstronność. Frezarki CNC mogą wytwarzać wszelkiego rodzaju geometrie — od gładkich powierzchni po skomplikowane kształty. Wynika to z elastyczności, która pozwala producentom wytwarzać zarówno prototypowe części, jak i duże partie produkcyjne przy użyciu tego samego sprzętu.
Automatyzacja zwiększa również produktywność. Po skonfigurowaniu zestawu maszynowego i zainstalowaniu programu obróbki, maszyna może pracować bez konieczności angażowania wielu operatorów. Jest to zdolność, która pozwala osiągnąć większą wydajność w procesie produkcyjnym, a także pomaga wykluczyć ryzyko błędu ludzkiego.
Frezowanie CNC jest również wysoce kompatybilne z nowoczesnymi cyfrowymi systemami produkcyjnymi. Integracja oprogramowania CAD i CAM pomaga inżynierom bez trudu połączyć projektowanie z produkcją, co pozwala zaoszczędzić znaczną ilość czasu na opracowywaniu produktów.
Jakie są ograniczenia frezowania CNC?
Pomimo takich korzyści, frezowanie CNC ma również swoje ograniczenia. Jednym z nich jest marnotrawstwo materiału. Biorąc pod uwagę, że proces ten jest stosowany do wycinania materiału z litego bloku, duża część oryginalnego materiału staje się wiórami lub złomem.
Innym ograniczeniem jest stosunkowo wysoki koszt maszyn i oprzyrządowania. Frezarki CNC wymagają dużych inwestycji kapitałowych. Zaawansowane technologicznie wieloosiowe maszyny CNC mogą być zbyt kosztowne.
Maszyna trójosiowa może również wymagać wielokrotnego ustawiania lub zastosowania specjalnych uchwytów w przypadku skomplikowanych geometrii detali. Chociaż maszyny wieloosiowe pozwalają rozwiązać ten problem, wymagają one zaawansowanego programowania i wiążą się z wysokimi kosztami eksploatacji. Niemniej jednak profesjonalne Usługi frezowania CNC nadal stanowią jedno z najskuteczniejszych i najczęściej stosowanych rozwiązań w dzisiejszym przemyśle wytwórczym ze względu na swoją niezawodność, precyzję i elastyczność.
Referencje
[1] Schwenke, H., Knapp, W., Haitjema, H., Weckenmann, A., Schmitt, R. i Delbressine, F. (2008). Pomiar i kompensacja błędów geometrycznych maszyn — aktualizacja. Roczniki CIRP, 57(2), 660-675. https://doi.org/10.1016/j.cirp.2008.09.008
[2] Fallböhmer, P., Rodríguez, C. A., Özel, T. i Altan, T. (2000). Obróbka z dużą prędkością żeliwa i stali stopowych do produkcji matryc i form. Czasopismo poświęcone technologii przetwarzania materiałów, 98(1), 104-115. https://doi.org/10.1016/S0924-0136(99)00311-8
[3] Otkur, M. i Lazoglu, I. (2007). Frezowanie trochoidalne. Międzynarodowe czasopismo poświęcone obrabiarkom i produkcji, 47(9), 1324-1332. https://doi.org/10.1016/j.ijmachtools.2006.08.002

















 PL
 EN
 ES
 FR
 DE
 IT
 PT
 NL
 AR
 JA
 KO
 ZH