

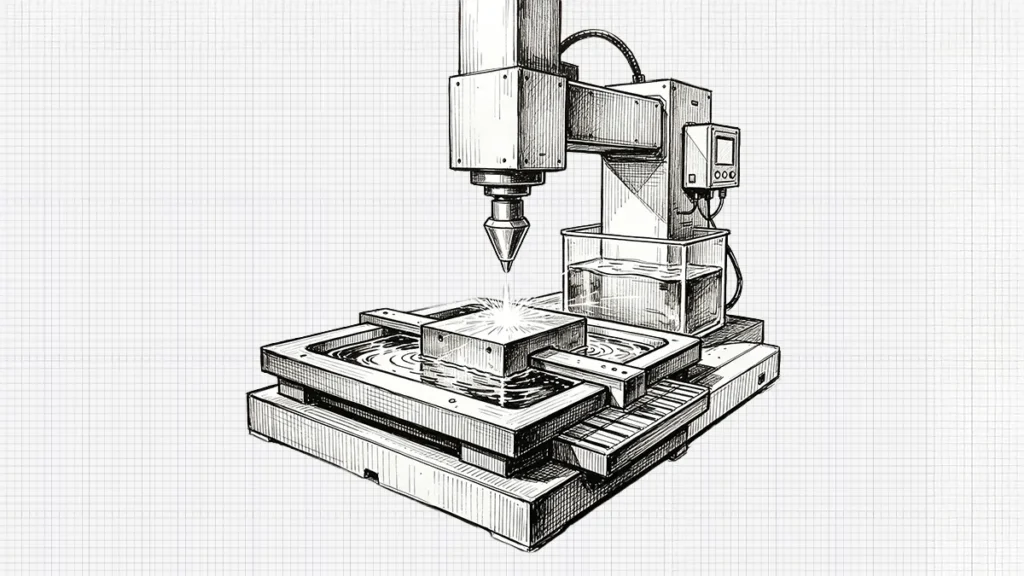
Elektrisch vonken (EDM), of elektrisch vonken, is een thermische materiaalverwijderingstechniek die gebruik maakt van een reeks gecontroleerde elektrische ontladingen in een gecontroleerde vonkerosie door een geleidend werkstuk. In tegenstelling tot traditionele verspaningsprocedures die vertrouwen op snijkrachten, verwijdert EDM metaal door plaatselijk smelten en verdamping als gevolg van hoogfrequente vonken.
Elektrische ontladingsbewerking vindt plaats in een diëlektrisch medium, meestal gedeïoniseerd water of EDM-olie, dat als isolator fungeert totdat een kritische spanningsdrempel wordt bereikt. Wanneer het elektrische veld sterker is dan de diëlektrische sterkte, ontstaat er een vonk over een microscopisch kleine afstand. Deze plaatselijke ontlading produceert een zeer beperkt plasmakanal met buitengewone temperaturen variërend van 8.000 °C tot 12.000 °C [1]. Deze intense hitte zorgt ervoor dat het materiaal van het werkstuk onmiddellijk smelt en verdampt, waarna het op explosieve wijze wordt weggeslingerd, waardoor een microscopisch kleine krater ontstaat.
Een essentieel voordeel van EDM is dat het geen mechanische spanning veroorzaakt. Hierdoor is het zeer geschikt voor het bewerken van geharde materialen en fijne geometrieën. Het wordt vaak toegepast bij het maken van spuitgietmatrijzen, extrusiematrijzen, turbineonderdelen en precisiegereedschapsinserts, waar conventionele snijgereedschappen het zouden laten afweten of problemen zouden opleveren.
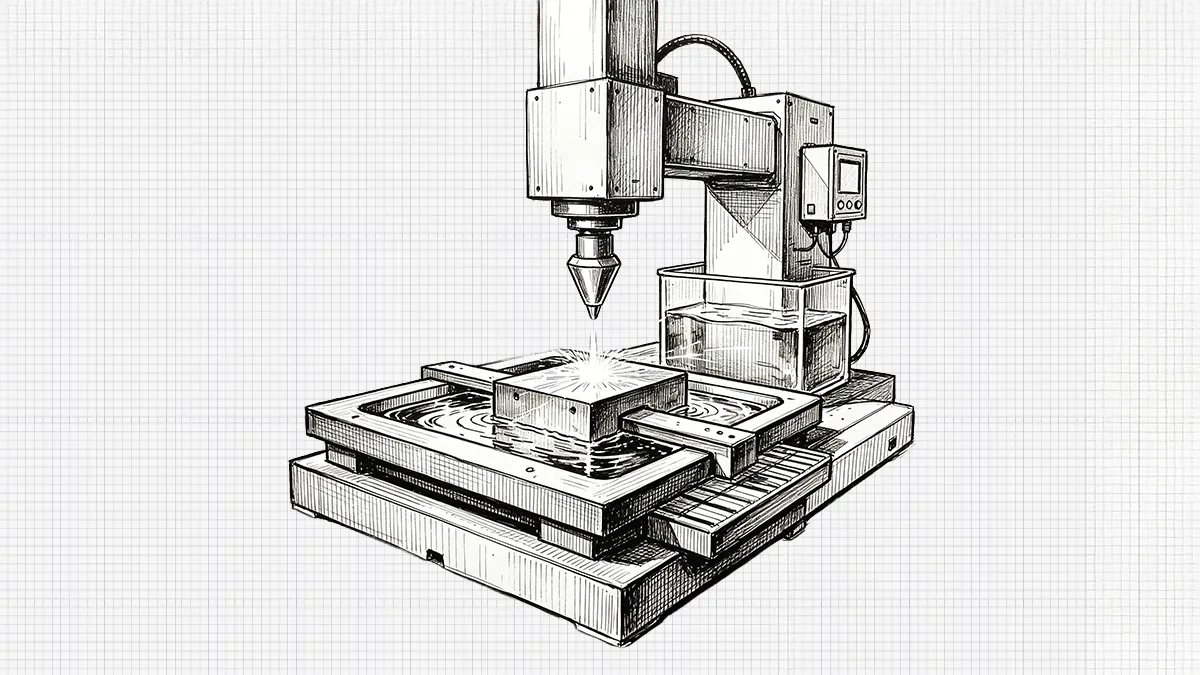
Classificatie van EDM-processen
Er zijn drie hoofdtypen EDM-processen: Sinker EDM, Wire EDM en Drill EDM. Ze hebben allemaal een specifiek doel en zijn geoptimaliseerd voor bepaalde geometrieën en werkomstandigheden.
Ram EDM Bij zinkvonken (of ram EDM) wordt een voorgevormde elektrode in het werkstuk gestoken om een gat te maken. De geometrie van de elektrode bepaalt de uiteindelijke vorm, dus dit is een ideale methode om holtes, scherpe randen en complexe interne vormen te maken.
Bij draadvonken wordt gebruikgemaakt van een draad die continu beweegt en als elektrode fungeert; deze is meestal gemaakt van messing of gecoat koper. De draad volgt een vooraf geprogrammeerd CNC-traject en snijdt zo door het materiaal heen. Soorten draadvonken zijn: hogesnelheidsdraad-EDM, multi-pass draad-EDM en meerassige draad-EDM met conisch snijden en complexe contourbewerking. Deze innovatieve methoden zorgen voor een aanzienlijke verbetering van de precisie en de oppervlakteafwerking.
Boorvonkmachines maken diepe gaten met een kleine diameter en een hoge beeldverhouding. Het wordt vaak gebruikt om startgaten te maken in draadvonkmachines of koelkanalen in luchtvaartobjecten zoals turbinebladen.
Soorten vonkmachines
Zinkvonkmachines
Zinkvonkmachines zijn ontwikkeld om holtes met gevormde elektrodes te bewerken. Ze hebben servogestuurde assen die een specifieke vonkspleet aanhouden. Deze machines zijn uitgerust met hoge-resolutie positioneersystemen, adaptieve regelsystemen en automatische elektrodewisselaars. De machines worden vaak toegepast in industrieën die geometrieën met een hoge complexiteit vereisen, zoals de matrijzenindustrie.
Draadvonkmachines
Draadvonkmachines zijn CNC-gestuurde machines met draadaanvoer, -spanning en automatische draadinvoer. Ze maken continu snijden mogelijk met minimale tussenkomst van de operator. Hedendaagse machines ondersteunen meerassige bewegingen, waardoor conische sneden en complexe 3D-ontwerpen mogelijk zijn. Door gebruik te maken van ultrafijne draden (tot Ø 0,02 mm) en geavanceerde snijstrategieën met meerdere passages kunnen moderne draad-EDM-systemen op betrouwbare wijze positionele nauwkeurigheden binnen enkele microns en uitzonderlijke oppervlakteafwerkingen realiseren (bijv., Ra 0,1 µm), waardoor ze uitermate geschikt zijn voor uiterst nauwkeurige bewerkingsplaten en stempels [2].
Boor- en EDM-machines
Boor-EDM (of EDM voor het snel boren van gaten) is geoptimaliseerd voor het vervaardigen van diepe microgaten. Door gebruik te maken van geavanceerde technieken, zoals elektroden met geïsoleerde zijwanden om secundaire vonken te voorkomen, kunnen deze systemen met succes microgaten (bijv. Ø 0,2 mm) boren met extreme aspectverhoudingen tot wel 120:1, wat met traditioneel mechanisch boren vrijwel onmogelijk is. [3]. Ze werken volgens het principe van buisvormige elektroden met hogedrukspoeling van diëlektrische vloeistof. Dit zorgt voor een goede verwijdering van bewerkingsafval en een consistente bewerking. Deze machines zijn onmisbaar in de lucht- en ruimtevaart en in de energiesector, waar koelgaten van cruciaal belang zijn.
Elektrodematerialen en ontwerpoverwegingen
De keuze van het elektrodemateriaal heeft een directe invloed op de bewerkingsefficiëntie, de slijtagesnelheid en de integriteit van het oppervlak. Enkele veelgebruikte elektrodematerialen zijn grafiet, koper, koper-wolfraam en messing.
Grafiet is een zeer populair ruwmateriaal vanwege zijn hoge smeltpunt en lage slijtage-eigenschappen. Koper wordt gebruikt als voorkeursafwerking vanwege zijn goede elektrische geleidbaarheid en het vermogen om een fijnere oppervlakteafwerking te geven. Koper wolfraam is een mengsel van sterkte en geleidbaarheid, dat toepasbaar is voor toepassingen met hoge precisie en hoge slijtage.
Bij het ontwerp van de elektrode moet rekening worden gehouden met slijtagecompensatie, thermische uitzetting en spoelefficiëntie. Er is meestal sprake van lichte oversizing om erosie tegen te gaan. Voor het opruwen en nabewerken kan een reeks elektroden in complexe geometrieën nodig zijn om de beste resultaten te verkrijgen.
Standaard processtroom van EDM
Ontwerp en procesplanning
Het begint met het CAD-modelleren van het werkstuk of de elektrode (bij zinkervonktuig) en gaat vervolgens over in een stapsgewijs proces waarbij het werkstuk wordt verspaand. Tijdens deze fase moeten ingenieurs rekening houden met de vonkafstand, de oversnijding en de slijtage van de elektrode. Met behulp van CAM-software genereren ingenieurs gereedschapspaden, simuleren ze bewerkingsomstandigheden en definiëren ze procesparameters. Bij complexe geometrieën kunnen meerdere elektroden worden voorbereid voor voorbewerking, halffabricage en nabewerking.
De planning in dit stadium is erg belangrijk omdat EDM geen trial-and-error activiteit is. Elektrodemateriaal, bewerkingsvolgorde en spoelstrategie zijn beslissingen die direct van invloed zijn op de productiviteit en de uiteindelijke kwaliteit van het onderdeel.
Elektrodefabricage en werkstukvoorbereiding
Elektroden worden vervolgens vervaardigd met behulp van standaard bewerkingsmethoden, zoals frezen of slijpen, nadat de ontwerpfase is afgerond. De precisie moet hoog zijn, aangezien de vorm van de uiteindelijke holte rechtstreeks afhangt van de geometrie van de elektrode. Voor complexe onderdelen kunnen meerdere elektroden met stapsgewijze verschuivingen worden vervaardigd.
Het werkstuk is dan klaar en stevig vastgeklemd op de machinetafel. Er is een nauwkeurige uitlijning nodig om er zeker van te zijn dat de elektrode het juiste bewerkingspunt raakt. Herhaalbaarheid wordt bereikt met opspanmiddelen en referentiepunten, vooral bij serieproductie.
Instellen van de machine en voorbereiding van het diëlektrische systeem
De EDM-machine wordt ingesteld door de elektrode of draad, de coördinatensystemen en de bewerkingsparameters aan te brengen. Het diëlektrische vloeistofsysteem wordt geladen, gefilterd en gepompt om een goede isolatie en puinruiming te behouden.
Servobesturingssystemen worden zo afgesteld dat er een constante vonkspleet is, meestal tussen een paar micron. Dit is een kritieke spleet om stabiele ontladingscondities te verkrijgen en moet tijdens het bewerken constant gevarieerd worden.
Grof verspanen (materiaalverwijdering in bulk)
Het eerste actieve proces van materiaalverwijdering is voorbewerken. De maximale materiaalverwijdering wordt bereikt met hoge instellingen van de ontladingsenergie. Het werkstukoppervlak wordt gevormd met grotere kraters, waardoor een ruwe textuur ontstaat maar een snelle voortgang.
Elektrodeslijtage dreigt in dit stadium en daarom moeten er compensatiestrategieën worden toegepast. Het spoelen moet ook efficiënt gebeuren om puin te verwijderen en onstabiele vonkomstandigheden zoals vonkbogen te voorkomen.
Halffabricage en afwerking
Opruwen wordt gevolgd door halfafwerking en nabewerking. De energie die in deze fasen wordt ontladen, de lengte van de puls en de controle van de vonkspleet worden steeds lager. Het idee is om de geometrie preciezer te maken en de oppervlaktekwaliteit te verbeteren.
Om de gewenste oppervlakteafwerking en tolerantie te verkrijgen, kunnen meerdere bewerkingen nodig zijn. Bij toepassingen met hoge precisie worden spiegelvonktechnieken gebruikt om ultragladde oppervlakken te produceren met minimale vorming van nieuwe lagen.
Nabewerking en inspectie
Na het bewerken wordt het werkstuk gereinigd om diëlektrische vloeistof en resten te verwijderen. Daarna wordt het geïnspecteerd met precisiemeetapparatuur zoals coördinatenmeetmachines (CMM's), optische systemen en oppervlakteruwheidstesters.
Indien nodig kunnen secundaire processen zoals polijsten, warmtebehandeling of coaten worden uitgevoerd. Het verwijderen van de gietlaag kan worden gedaan in kritieke toepassingen om de vermoeiingssterkte en betrouwbaarheid te verbeteren.
Belangrijkste procesparameters in vonkmachines
Ontlaadstroom (piekstroom)
De ontlaadstroom bepaalt de intensiteit van elke vonk en is een van de meest invloedrijke parameters bij EDM. Hogere stromen produceren grotere vonken en de materiaalverwijderingssnelheid neemt toe. Dit resulteert echter ook in grotere kraters op het oppervlak, wat resulteert in een grotere ruwheid en een dichtere teruggegoten laag.
Nabewerkingen worden uitgevoerd bij lagere stroominstellingen om een fijnere oppervlakteafwerking en betere maatnauwkeurigheid te verkrijgen. De stroomregeling moet zorgvuldig gebeuren om een balans te vinden tussen kwaliteit en productiviteit.
Pulsduur (Aan-tijd)
De pulsduur, beter bekend als de inschakelduur, is de duur van de afzonderlijke elektrische ontladingen. Hoe langer de puls, hoe meer energie er wordt doorgegeven aan het werkstuk, waardoor diepere en bredere kraters worden gevormd. Dit vergroot de hoeveelheid verwijderd materiaal, maar heeft een negatieve invloed op de oppervlakteafwerking.
Kleinere kraters ontstaan door kortere pulsduren en leiden tot gladdere oppervlakken. Korte pulsen spelen een vitale rol bij precisiebewerking, waar thermische schade kan worden beperkt en nauwe toleranties kunnen worden bereikt.
Pulsinterval (uit-tijd)
De tijd tussen de ontladingen staat bekend als pulsinterval of uit-tijd. Deze periode wordt gebruikt om ervoor te zorgen dat de diëlektrische vloeistof deïoniseert en zijn isolerende eigenschappen terugkrijgt, en ook om geërodeerde deeltjes in de vonkbrug weg te spoelen.
Als de uit-tijd kort is, kunnen de brokstukken onstabiele vonken, vonkvorming of kortsluiting veroorzaken. Een lange uitlooptijd daarentegen verlaagt de efficiëntie van de bewerking. Deze parameter moet worden geoptimaliseerd voor een stabiele werking en stabiele resultaten.
Ontladingsvoltage
De ontlaadspanning heeft een effect op de afstand tussen de vonken en het begin van de ontlading. Door de spanning te verhogen wordt de spleet groter, wat de spoelomstandigheden verbetert en kortsluiting minimaliseert. Het kan echter ook leiden tot verlies van bewerkingsprecisie als er niet goed mee wordt omgegaan.
Lagere spanningsinstellingen produceren een kleinere spleet, wat zou leiden tot een hogere mate van nauwkeurigheid, maar meer controle vereist over de verwijdering van afval en de stabiliteit van de machine.
Vonkbrug en servobesturing
De afstand tussen de elektrode en het werkstuk tijdens het bewerkingsproces wordt de vonkbrug genoemd. Het is belangrijk om een constante vonkspleet te hebben om stabiele ontladingscondities te behouden. In moderne vonkmachines wordt de elektrodepositie continu aangepast met behulp van een servobesturingssysteem in reactie op real-time feedback.
Een optimale vonkbrug garandeert een efficiënte energieoverdracht, minder elektrodeslijtage en een nauwkeurige materiaalafname. Afwijkingen veroorzaken een slechte oppervlaktekwaliteit of instabiele bewerking.
Spoeldruk en diëlektrische stroom
De beweging van diëlektrische vloeistof om het bewerkingsgebied te spoelen wordt spoelen genoemd. Om een schone vonkbrug te garanderen en defecten zoals vonken en kortsluiting te voorkomen, is goed spoelen noodzakelijk.
De spoeldruk en het debiet moeten goed geregeld zijn. Te weinig spoelen veroorzaakt een opeenhoping van vuil en te veel spoelen zorgt ervoor dat de vonkspleet wordt verstoord en kan leiden tot een gebrek aan machinenauwkeurigheid.
Bewerkingsnauwkeurigheid en oppervlaktekwaliteit
Vonkmachines kunnen zeer nauwkeurig zijn met een bereik van ±1 tot ±5 micron, afhankelijk van de kwaliteit van de machines en procesoptimalisatie. In gecontroleerde omgevingen kunnen met name met draadvonkmachines nog kleinere toleranties worden gerealiseerd.
De oppervlakteafwerking verschilt sterk in de voorbewerkingsfase en de nabewerkingsfase. Bij ruw bewerken krijgt het oppervlak een structuur met zichtbare kraters, terwijl fijne afwerking een spiegelend oppervlak oplevert met ruwheidswaarden onder Ra 0,2 µm. Niettemin moeten de opbouw van recastlagen en microscheurtjes binnen een acceptabel niveau worden gehouden door de juiste parameters en afwerkingsstappen te kiezen.
Materialen die wel en niet machinaal bewerkt kunnen worden
EDM snijdt elk elektrisch geleidend materiaal, hard of zacht. De typische materialen zijn gereedschapsstaal, gietstaal, roestvast staal, titaanlegeringen en superlegeringen. Dit maakt EDM bijzonder geschikt voor geharde onderdelen die moeilijk op conventionele wijze te bewerken zijn.
Keramiek, kunststof en glas zijn niet-geleidende materialen die niet bewerkt kunnen worden met reguliere EDM-methoden tenzij ze bedekt zijn met een geleidende coating. Geleidbaarheid van het materiaal is de primaire vereiste voor het genereren van vonken.
Industrieën die vertrouwen op vonkmachines
Elektrisch vonken vindt veel toepassingen in industrieën die de hoogste nauwkeurigheid, ingewikkelde geometrieën en de mogelijkheid tot het bewerken van harde of moeilijk te bewerken materialen vereisen. Het doel is vooral essentieel wanneer andere bewerkingsprocessen niet effectief zijn vanwege de slijtage van het gereedschap, geometrische beperkingen of zelfs de hardheid van het materiaal.
Vorm- en matrijzenindustrie
De grootste gebruiker van EDM-technologie is de matrijzen- en stempelsector. Fabrikanten maken gebruik van zink-EDM om complexe spuitgietvormholtes, spuitgietmatrijzen en stansmatrijzen met een hoge maatnauwkeurigheid en fijne details. Met EDM kunnen scherpe binnenhoeken en diepe ribben worden vervaardigd, die moeilijk te realiseren zijn met frezen of slijpen. Dit maakt het essentieel voor het vervaardigen van hoogwaardige matrijzen die worden gebruikt bij het spuitgieten van kunststof, de productie van auto-onderdelen en de vervaardiging van consumentengoederen.
Ruimtevaartindustrie
Voor productie van onderdelen voor de lucht- en ruimtevaart, EDM wordt op grote schaal toegepast voor het bewerken van onderdelen van hittebestendige superlegeringen en titanium. Deze materialen staan erom bekend dat ze met conventionele methoden moeilijk te verspanen zijn vanwege hun sterkte en thermische eigenschappen. EDM is geschikt voor het bewerken van turbinebladen, onderdelen van brandstofsystemen en koelgaten met een hoge aspectverhouding. De mogelijkheid om met EDM microgaten te boren is met name nuttig bij de ontwikkeling van interne koelsystemen die de prestaties en efficiëntie van de motor verbeteren.
Auto-industrie
Ook in wordt gebruikgemaakt van EDM productie van auto-onderdelen, zowel op het gebied van gereedschappen als van productiecomponenten. Het wordt gebruikt voor de productie van precisie-matrijzen, brandstofinjectoren, transmissieonderdelen en motoronderdelen. Nu het ontwerp van auto’s steeds complexer wordt, biedt vonkverspaning de flexibiliteit om strikte toleranties en een constante kwaliteit te waarborgen bij hoge productievolumes.
Medische industrie
EDM wordt op grote schaal toegepast in productie van medische hulpmiddelen voor de productie van chirurgische instrumenten, orthopedische implantaten en microcomponenten met zeer nauwe toleranties. Deze technologie is met name geschikt voor de bewerking van biocompatibele materialen zoals titanium en roestvrij staal. Dankzij het contactloze karakter wordt voorkomen dat de fijne details vervormd raken, wat van essentieel belang is voor onderdelen die worden gebruikt bij minimaal invasieve chirurgie en implanteerbare hulpmiddelen.
Voordelen van EDM
Elektrisch vonken heeft een speciale combinatie van voordelen die niet genegeerd kunnen worden bij zeer nauwkeurige productie. Het vermogen om zeer harde materialen te bewerken, zoals gehard gereedschapsstaal, hardmetaal en superlegeringen, zonder verlies van verspaningsefficiëntie, is een van de sterkste punten. Omdat EDM een thermisch erosieproces is in plaats van een mechanisch proces, heeft de hardheid van het materiaal praktisch geen invloed op de bewerkbaarheid. Dit stelt fabrikanten in staat om de uiteindelijke bewerking uit te voeren nadat het product een warmtebehandeling heeft ondergaan, waardoor het risico op vervorming door het naverharden wordt vermeden.
Een ander belangrijk voordeel is de mogelijkheid om uiterst complexe geometrieën te vervaardigen, die met traditionele bewerkingsmethoden moeilijk of onmogelijk te realiseren zouden zijn. Zeer nauwkeurige bewerking is mogelijk bij elementen zoals diepe holtes, smalle sleuven, scherpe binnenhoeken en complexe contouren. Zink-EDM kan met name worden toegepast op matrijsholtes, terwijl draad-EDM kan worden gebruikt voor het snijden van complexe profielen met kleine toleranties.
Een ander belangrijk voordeel is het ontbreken van snijkrachten. Aangezien er geen fysieke interactie is tussen het gereedschap en het werkstuk, is mechanische vervorming, klapperen of door het gereedschap veroorzaakte spanning niet mogelijk. Dit maakt EDM bijzonder geschikt voor gevoelige componenten en dunwandige structuren. Bovendien maakt het proces een hoge herhaalbaarheid en consistentie mogelijk, wat cruciaal is bij de massaproductie van precisieonderdelen.
Indien geoptimaliseerd, biedt EDM ook een grote maatnauwkeurigheid en oppervlakteafwerking. De hoogontwikkelde afwerkingsmethoden maken een spiegelgladde afwerking mogelijk, waardoor er minder of geen extra polijstprocessen nodig zijn. De productiviteit van moderne EDM-machines wordt ook verbeterd door automatisering die onbemand gebruik, wisselen van elektroden en automatische regeling van de parameters mogelijk maakt.
Nadelen van EDM
Ondanks deze voordelen kent EDM een aantal beperkingen waarmee rekening moet worden gehouden. Het belangrijkste nadeel is dat de materiaalafname relatief laag is in vergelijking met traditionele verspaningsmethoden zoals CNC frezen. Hierdoor is EDM niet geschikt voor het verwijderen van grote hoeveelheden materiaal, maar eerder voor afwerking of een gespecialiseerde taak.
Het andere nadeel is dat EDM alleen toepasbaar is op elektrisch geleidende materialen. Dit beperkt het toepassingsgebied en diskwalificeert het gebruik van materialen als kunststof, keramiek en glas, tenzij er hybride benaderingen worden gebruikt. Slijtage van elektrodes is ook een probleem, vooral bij zinkvonken, waarbij het gereedschap langzaam wegslijt tijdens het bewerken. In andere gevallen kan dit de maatnauwkeurigheid beïnvloeden.
De fabricage van de elektrode, het onderhoud van diëlektrische vloeistoffen en de lage bewerkingssnelheden kunnen ook de operationele kosten van EDM verhogen. Bovendien moeten de parameters zorgvuldig worden ingesteld en moet het systeem worden bediend door getraind personeel om optimaal te kunnen werken, vooral bij zeer nauwkeurige toepassingen.
Veel voorkomende defecten bij EDM en eenvoudige oplossingen
Hoewel EDM een zeer gecontroleerd proces is, kunnen er een aantal defecten optreden als de machinecondities niet goed onder controle zijn. Een slechte oppervlakteafwerking is een van de meest voorkomende problemen en kan gekenmerkt worden door een overmatige ruwheid of ongelijkmatige textuur. Dit gebeurt meestal wanneer de ontladingsenergie te hoog is tijdens de afwerking. Door de ontlaadstroom te verminderen, de pulslengte te minimaliseren en het pulsinterval te maximaliseren, kan de kwaliteit van het oppervlak sterk verbeterd worden door kleinere en meer uniforme kraters te creëren.
Een ander veel voorkomend probleem is overmatige elektrodeslijtage, vooral bij zinkvonken. Als de slijtage hoog is, kan dit leiden tot vervorming van de gewenste geometrie en maatonnauwkeurigheden veroorzaken. Dit is meestal te wijten aan een verkeerde keuze van elektrodemateriaal of te veel ontladingsenergie. Slijtage kan worden geminimaliseerd door materialen als grafiet of koper-wolfraam te gebruiken en de bewerkingsparameters te optimaliseren. Bij kritische toepassingen kunnen meerdere elektroden worden gebruikt, waarbij de voorbewerkings- en nabewerkingsfasen met aparte gereedschappen worden uitgevoerd.
Vergelijking met CNC verspanen en slijpen
EDM verschilt fundamenteel van CNC-bewerking en slijpen omdat het een contactloos proces is. Hoewel standaard CNC-bewerkingsdiensten zijn sneller en kosteneffectiever voor algemene productie, maar zijn niet geschikt voor zeer harde materialen en ingewikkelde inwendige vormen.
Slijpen is het beste voor hoge oppervlaktekwaliteiten en nauwe toleranties op eenvoudige geometrieën, maar is niet flexibel. EDM bevindt zich in een speciale niche waar complexiteit, hardheid en precisie elkaar kruisen en is daarom essentieel in hightechproductie.
Geavanceerde EDM-technologieën
De nieuwste innovaties op het gebied van EDM zijn mirror EDM en 5-assige EDM-systemen. Mirror EDM is gespecialiseerd in ultrafijne afwerking om oppervlakken van bijna optische kwaliteit te bereiken, waardoor polijsten geminimaliseerd of zelfs geëlimineerd wordt.
Vijf-assige vonkverspaning biedt de mogelijkheid tot besturing in meerdere richtingen, waardoor complexe geometrieën, ondersnijdingen en vrije vormoppervlakken kunnen worden bewerkt. Deze technologieën vergroten de mogelijkheden van vonkverspaning aanzienlijk en brengen deze techniek op het niveau van de moderne eisen die worden gesteld aan hoogwaardige, nauwkeurig vervaardigde onderdelen.
EDM blijft een belangrijk element in het productieproces, met een combinatie van precisie, flexibiliteit en de mogelijkheid om te werken met de moeilijkste materialen en geometrieën in de hedendaagse productie.
Referenties
[1] Ho, K. H., & Newman, S. T. (2003). De nieuwste ontwikkelingen op het gebied van vonkverspaning (EDM). Internationaal tijdschrift voor werktuigmachines en productie, 43(13), 1287-1300. https://doi.org/10.1016/S0890-6955(03)00162-7
[2] Ho, K. H., Newman, S. T., Rahimifard, S., & Allen, R. D. (2004). De nieuwste stand van zaken op het gebied van draadvonkverspaning (WEDM). Internationaal tijdschrift voor werktuigmachines en productie, 44(12-13), 1247-1259. https://doi.org/10.1016/j.ijmachtools.2004.04.017
[3] Ferraris, E., Castiglioni, V., Ceyssens, F., Annoni, M., Lauwers, B., & Reynaerts, D. (2013). EDM-boren van microgaten met een ultrahoge aspectverhouding met geïsoleerde gereedschappen. CIRP-jaarboek, 62(1), 191-194. https://doi.org/10.1016/j.cirp.2013.03.115

















 NL
 EN
 ES
 FR
 DE
 IT
 PT
 PL
 AR
 JA
 KO
 ZH