

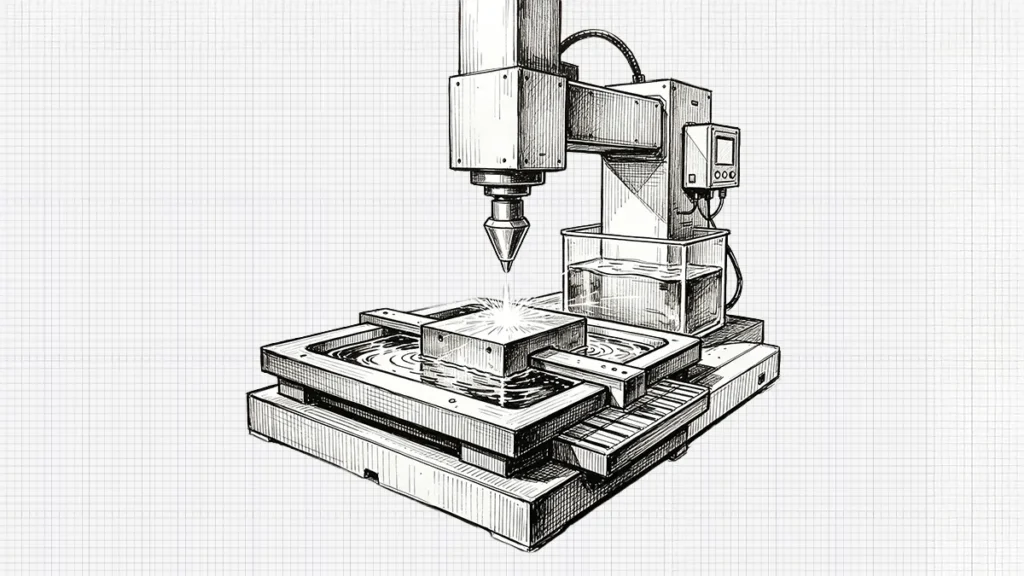
L'usinage par décharge électrique (EDM) est une technique thermique d'enlèvement de matière qui utilise un ensemble de décharges électriques contrôlées dans le cadre d'une érosion par étincelles contrôlée à travers une pièce conductrice. Contrairement aux procédures d'usinage traditionnelles qui reposent sur des forces de coupe, l'électroérosion enlève le métal par fusion et vaporisation localisées sous l'effet d'étincelles à haute fréquence.
L'usinage par électroérosion s'effectue dans un milieu diélectrique, généralement de l'eau déionisée ou de l'huile pour électroérosion, qui sert d'isolant jusqu'à ce qu'un seuil de tension critique soit atteint. Lorsque le champ électrique dépasse la rigidité diélectrique, une étincelle se produit sur une distance microscopique. Cette décharge localisée génère un canal de plasma très confiné, caractérisé par des températures exceptionnelles allant de 8 000 °C à 12 000 °C. [1]. Cette chaleur intense provoque la fusion et la vaporisation instantanées du matériau de la pièce, suivies d'une éjection explosive, formant ainsi un cratère microscopique.
L'un des principaux avantages de l'électroérosion est qu'elle ne provoque pas de contraintes mécaniques. Elle est donc parfaitement adaptée à l'usinage de matériaux durcis et de géométries fines. Elle est couramment utilisée pour la création de moules d'injection, de matrices d'extrusion, de pièces de turbines et d'inserts d'outillage de précision, là où les outils de coupe conventionnels échoueraient ou rencontreraient des difficultés.
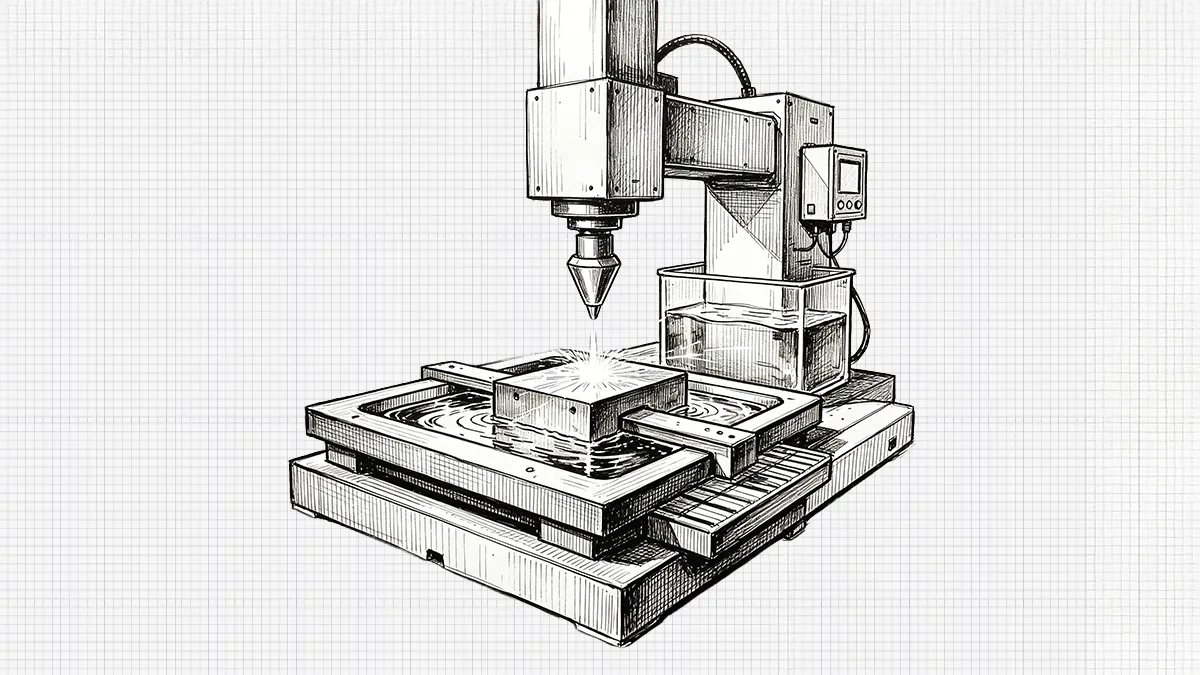
Classification des procédés d'électroérosion
Il existe trois principaux types de procédés d'électroérosion : L'électroérosion par enfonçage, l'électroérosion par fil et l'électroérosion par forage. Tous ont une fonction particulière et sont optimisés pour des géométries et des conditions de fonctionnement spécifiques.
L'électroérosion par enfonçage L'électroérosion par enfonçage (ou électroérosion par enfonçage) consiste à introduire une électrode préformée dans la pièce à usiner pour créer un trou. La géométrie de l'électrode est ce qui dicte la forme finale, c'est donc une méthode idéale pour mouler des cavités, des arêtes vives et des caractéristiques internes complexes.
L'électroérosion à fil consiste à utiliser un fil en mouvement continu qui sert d'électrode ; celui-ci est généralement en laiton ou en cuivre revêtu. Le fil suit une trajectoire CNC préprogrammée, découpant ainsi le matériau. Types de électroérosion à fil sont : l'électroérosion à fil à grande vitesse, l'électroérosion à fil multipasse et l'électroérosion à fil multiaxiale avec découpe conique et contours complexes. Ces techniques innovantes améliorent considérablement la précision et la finition de surface.
L'électroérosion par enfonçage permet de réaliser des trous profonds, de faible diamètre et à fort rapport d'aspect. Il est souvent utilisé pour former des trous de départ dans l'électroérosion à fil ou des canaux de refroidissement dans des objets aérospatiaux tels que les pales de turbines.
Types d'équipements d'électroérosion
Machines d'électroérosion par enfonçage
Les machines d'électroérosion par enfonçage sont conçues pour usiner des cavités avec des électrodes façonnées. Elles sont dotées d'axes servocommandés qui maintiennent un écart d'étincelle spécifique. Ces machines sont équipées de systèmes de positionnement à haute résolution, de systèmes de contrôle adaptatifs et de changeurs d'électrodes automatiques. Ces machines sont couramment utilisées dans les industries qui requièrent une géométrie très complexe, comme les industries des moules et des matrices.
Machines d'électroérosion à fil
Les machines d'électroérosion à fil sont des machines à commande numérique (CNC) dotées de systèmes d'alimentation, de tension et d'enfilage automatique du fil. Elles permettent une découpe en continu avec une intervention minimale de l'opérateur. Les machines actuelles prennent en charge les mouvements multi-axes, ce qui permet de réaliser des coupes coniques et des formes complexes en 3D. Grâce à l’utilisation de fils ultra-fins (jusqu’à Ø 0,02 mm) et à des stratégies de découpe multi-passes avancées, les systèmes d’électroérosion à fil modernes peuvent atteindre de manière fiable des précisions de position de l’ordre de quelques microns et des états de surface exceptionnels (par exemple, Ra 0,1 µm), ce qui les rend idéales pour la fabrication de plaques d'outillage et de poinçons d'une précision extrême [2].
Machines d'électroérosion à percussion
L'électroérosion par forage (ou électroérosion à forage rapide) est optimisée pour la réalisation de micro-trous profonds. Grâce à des techniques avancées telles que l'utilisation d'électrodes à parois isolées pour empêcher les étincelles secondaires, ces systèmes permettent de percer avec succès des micro-trous (par exemple, Ø 0,2 mm) présentant des rapports d'aspect extrêmes pouvant atteindre 120:1, ce qui est pratiquement impossible à réaliser avec le perçage mécanique traditionnel. [3]. Elles fonctionnent selon le principe des électrodes tubulaires associées à un rinçage à haute pression au fluide diélectrique. Cela garantit une élimination efficace des débris et un usinage homogène. Ces machines sont indispensables dans les secteurs de l'aérospatiale et de l'énergie, où les trous de refroidissement revêtent une importance cruciale.
Matériaux des électrodes et considérations relatives à la conception
Le choix du matériau de l'électrode a un impact direct sur l'efficacité de l'usinage, le taux d'usure et l'intégrité de la surface. Les matériaux d'électrode les plus courants sont le graphite, le cuivre, le cuivre-tungstène et le laiton.
Le graphite est un matériau d'ébauche très populaire en raison de son point de fusion élevé et de ses propriétés de faible usure. Le cuivre est utilisé comme matériau de finition préféré en raison de sa bonne conductivité électrique et de sa capacité à donner une finition de surface plus fine. Le cuivre tungstène est un mélange de résistance et de conductivité, qui convient aux applications de haute précision et à forte usure.
La conception de l'électrode doit tenir compte de la compensation de l'usure, de la dilatation thermique et de l'efficacité du rinçage. Il y a généralement un léger surdimensionnement pour contrer l'érosion. Les étapes d'ébauche et de finition peuvent nécessiter une série d'électrodes à géométrie complexe pour obtenir les meilleurs résultats.
Processus standard de l'électroérosion
Planification de la conception et du processus
Le processus commence par la modélisation CAO de la pièce ou de l'électrode (dans le cas de l'électroérosion par enfonçage), puis se poursuit par un processus par étapes d'usinage de la pièce. Au cours de cette étape, les ingénieurs doivent tenir compte de l'écartement des électrodes, de la surcoupe et de l'usure de l'électrode. À l'aide d'un logiciel de FAO, ils génèrent des parcours d'outils, simulent les conditions d'usinage et définissent les paramètres du processus. Dans le cas de géométries complexes, plusieurs électrodes peuvent être préparées pour les phases d'ébauche, de semi-finition et de finition.
La planification à ce stade est très importante car l'électroérosion n'est pas une activité d'essai et d'erreur. Le matériau de l'électrode, la séquence d'usinage et la stratégie de rinçage sont des décisions qui affectent directement la productivité et la qualité finale de la pièce.
Fabrication des électrodes et préparation des pièces
Électrodes sont ensuite fabriquées à l'aide de méthodes d'usinage classiques, telles que le fraisage ou la rectification, une fois la phase de conception terminée. La précision doit être élevée, car la forme de la cavité finale dépend directement de la géométrie de l'électrode. Pour les pièces complexes, il est possible de fabriquer plusieurs électrodes présentant des décalages progressifs.
La pièce est alors prête et fermement serrée sur la table de la machine. Il est nécessaire d'avoir un alignement précis pour s'assurer que l'électrode entre en contact avec le bon point d'usinage. La répétabilité est assurée par des montages et des points de référence, en particulier dans la production par lots.
Configuration de la machine et préparation du système diélectrique
La machine d'électroérosion est réglée en fixant l'électrode ou le fil, les systèmes de coordonnées et les paramètres d'usinage. Le système de fluide diélectrique est chargé, filtré et pompé pour maintenir une bonne isolation et un bon dégagement des débris.
Les systèmes d'asservissement sont réglés de manière à fournir un éclateur constant, généralement de l'ordre de quelques microns. Il s'agit d'un écart critique pour obtenir des conditions de décharge stables et il doit être constamment modifié au cours de l'usinage.
Usinage grossier (enlèvement de matière en vrac)
Le premier processus actif d'enlèvement de matière est l'usinage grossier. Le taux d'enlèvement de matière maximal est obtenu avec des réglages d'énergie de décharge élevés. La surface de la pièce est formée de cratères plus importants, ce qui crée une texture rugueuse mais permet de progresser rapidement.
L'usure des électrodes est plus imminente à ce stade et des stratégies de compensation doivent donc être mises en œuvre. Le rinçage doit également être efficace pour éliminer les débris et éviter les conditions d'étincelles instables telles que les arcs électriques.
Opérations de semi-finition et de finition
L'ébauche est suivie des processus de semi-finition et de finition. L'énergie déchargée dans ces étapes, la longueur de l'impulsion et le contrôle de l'éclateur sont de plus en plus faibles. L'idée est de rendre la géométrie plus précise et d'améliorer la qualité de la surface.
Pour obtenir l'état de surface et la tolérance souhaités, plusieurs passages peuvent être nécessaires. Dans les applications de haute précision, les techniques d'électroérosion à miroir sont utilisées pour produire des surfaces ultra lisses avec une formation minimale de couches de refonte.
Post-traitement et inspection
Après l'usinage, la pièce est nettoyée pour éliminer le liquide diélectrique et les résidus. Elle est ensuite inspectée à l'aide d'équipements de métrologie de précision tels que des machines à mesurer tridimensionnelles (MMT), des systèmes optiques et des testeurs de rugosité de surface.
Des processus secondaires tels que le polissage, le traitement thermique ou le revêtement peuvent être effectués si nécessaire. L'enlèvement de la couche refondue peut être effectué dans les applications critiques afin d'améliorer la résistance à la fatigue et la fiabilité.
Paramètres clés du processus d'électroérosion
Courant de décharge (courant de pointe)
Le courant de décharge détermine l'intensité de chaque étincelle et constitue l'un des paramètres les plus influents de l'électroérosion. L'augmentation du courant produit des étincelles plus importantes et le taux d'enlèvement de matière augmente. Toutefois, cela entraîne également des cratères plus importants sur la surface, ce qui se traduit par une plus grande rugosité et une strate de refonte plus dense.
Les opérations de finition sont effectuées à des réglages de courant plus faibles afin d'obtenir une finition de surface plus fine et une meilleure précision dimensionnelle. Le contrôle du courant doit être effectué avec soin afin d'équilibrer la qualité et la productivité.
Durée de l'impulsion (temps de marche)
La durée de l'impulsion, communément appelée temps de marche, est la durée des décharges électriques individuelles. Plus l'impulsion est longue, plus la quantité d'énergie transmise à la pièce est importante, formant des cratères plus profonds et plus larges. Cela augmente la quantité de matière enlevée mais a un impact négatif sur la finition de la surface.
Des cratères plus petits sont créés par des durées d'impulsion plus courtes et conduisent à des surfaces plus lisses. Les impulsions courtes jouent un rôle essentiel dans l'usinage de précision, où il est possible de réduire les dommages thermiques et d'obtenir des tolérances serrées.
Intervalle d'impulsion (temps mort)
Le temps entre les décharges est appelé intervalle d'impulsion ou temps mort. Cette période est utilisée pour s'assurer que le fluide diélectrique se désionise et retrouve ses caractéristiques d'isolation, et pour éliminer les particules érodées dans l'éclateur.
Lorsque le temps d'arrêt est court, les débris peuvent provoquer des étincelles instables, des arcs électriques ou des courts-circuits. Les temps d'arrêt longs, en revanche, diminuent l'efficacité de l'usinage. Ce paramètre doit être optimisé pour assurer un fonctionnement et des résultats stables.
Tension de décharge
La tension de décharge a un effet sur la distance de l'éclateur et sur le déclenchement de la décharge. L'augmentation de la tension accroît l'écart, ce qui améliore les conditions de rinçage et minimise l'apparition d'un court-circuit. Toutefois, elle peut également entraîner une perte de précision de l'usinage si elle n'est pas bien gérée.
Les réglages de tension réduits produisent un écart plus petit, ce qui permet d'obtenir un degré de précision plus élevé, mais exige un meilleur contrôle de l'élimination des débris et de la stabilité de la machine.
Ecartement des étincelles et servocommande
L'écart entre l'électrode et la pièce à usiner dans le processus d'usinage s'appelle l'éclateur. Il est important d'avoir un écart constant pour maintenir des conditions de décharge stables. Dans les machines d'électroérosion modernes, la position de l'électrode est ajustée en continu à l'aide d'un système de servocommande en réponse à un retour d'information en temps réel.
Un éclateur optimal garantit un transfert d'énergie efficace, une usure moindre des électrodes et un enlèvement de matière précis. Les écarts entraînent une mauvaise qualité de surface ou une instabilité de l'usinage.
Pression de rinçage et flux diélectrique
Le mouvement du fluide diélectrique pour rincer la zone d'usinage est appelé rinçage. Pour garantir la propreté de l'éclateur et éviter les défauts tels que les arcs et les courts-circuits, il est nécessaire de procéder à un rinçage adéquat.
La pression et le débit de rinçage doivent être bien réglés. Un rinçage insuffisant entraîne une accumulation de débris et un rinçage excessif perturbe l'éclateur et peut nuire à la précision de l'usinage.
Précision de l'usinage et qualité de surface
Les machines d'électroérosion peuvent être très précises, avec une plage de ±1 à ±5 microns, en fonction de la qualité des machines et de l'optimisation du processus. Dans des environnements contrôlés, des tolérances encore plus faibles peuvent être obtenues par électroérosion à fil, en particulier.
L'état de surface diffère considérablement entre les phases d'ébauche et de finition. Lors de l'ébauche, la surface est texturée avec des cratères visibles, tandis que la finition donne une surface miroir avec des valeurs de rugosité inférieures à Ra 0,2 µm. Néanmoins, l'accumulation de la couche de refonte et les microfissures doivent être maintenues à un niveau acceptable en choisissant les paramètres et les passes de finition appropriés.
Matériaux usinables et non usinables
L'électro-érosion découpe tout matériau conducteur d'électricité, qu'il soit dur ou mou. Les matériaux typiques sont les aciers à outils, les aciers pour moules, les aciers inoxydables, les alliages de titane et les superalliages. L'électroérosion est donc particulièrement adaptée aux composants trempés qui sont difficiles à usiner de manière conventionnelle.
Les céramiques, les plastiques et le verre sont des matériaux non conducteurs qui ne peuvent pas être usinés par les méthodes d'électroérosion classiques, à moins d'être recouverts d'un revêtement conducteur. La conductivité du matériau est la principale condition de la production d'étincelles.
Industries dépendantes de l'électroérosion
L'usinage par décharge électrique trouve de solides applications dans les industries qui exigent le plus haut niveau de précision, des géométries complexes et la possibilité d'usiner des matériaux durs ou difficiles à usiner. Son rôle est particulièrement essentiel lorsque les autres procédés d'usinage sont inefficaces en raison de l'usure de l'outil, des contraintes géométriques ou même de la dureté du matériau.
Industrie des moules et matrices
C'est dans le secteur de la fabrication de moules et de matrices que la technologie d'électroérosion est la plus utilisée. Les fabricants ont recours à l'électroérosion par enfonçage pour réaliser des pièces complexes cavités de moules à injection, les moules de moulage sous pression et les matrices d'emboutissage présentant une grande précision dimensionnelle et des détails fins. L'électroérosion permet de réaliser des angles internes aigus et des nervures profondes, difficiles à obtenir par fraisage ou rectification. Elle est donc indispensable à la fabrication de moules de haute qualité utilisés dans les processus de moulage par injection de plastique, la fabrication de pièces automobiles et la production de biens de consommation.
Industrie aérospatiale
Pour fabrication de composants aérospatiaux, L'électroérosion (EDM) est largement utilisée pour l'usinage de composants fabriqués à partir de superalliages résistants à la chaleur et de titane. Ces matériaux sont réputés difficiles à usiner par des méthodes conventionnelles en raison de leur résistance mécanique et de leurs propriétés thermiques. L'EDM est particulièrement adaptée à l'usinage d'aubes de turbine, de pièces du système d'alimentation en carburant et de trous de refroidissement à rapport d'aspect élevé. La possibilité de percer des micro-trous par électroérosion est particulièrement utile dans le développement de systèmes de refroidissement internes qui améliorent les performances et le rendement du moteur.
Industrie automobile
On recourt également à l'EDM dans fabrication de pièces automobiles, tant pour les outils que pour les composants de production. Elle permet de fabriquer des matrices de précision, des injecteurs de carburant, des pièces de transmission et des pièces de moteur. Face à la complexité croissante de la conception automobile, l'électroérosion offre la flexibilité nécessaire pour garantir des tolérances strictes et une qualité homogène, même à des volumes de production élevés.
Industrie médicale
L'EDM est largement utilisée dans fabrication de dispositifs médicaux pour fabriquer du matériel chirurgical, des implants orthopédiques et des microcomposants présentant des tolérances très strictes. Cette technique est particulièrement adaptée à l’usinage de matériaux biocompatibles tels que le titane et l’acier inoxydable. Son caractère sans contact garantit que les détails délicats ne sont pas déformés, ce qui est essentiel pour les composants utilisés en chirurgie mini-invasive et les dispositifs implantables.
Avantages de l'électroérosion
L'usinage par décharge électrique présente une combinaison spéciale d'avantages qui ne peut être ignorée dans la fabrication de haute précision. La capacité d'usiner des matériaux très durs, tels que les aciers à outils trempés, les carbures et les superalliages, sans perte d'efficacité d'usinage, est l'un de ses plus grands atouts. L'électroérosion étant un processus d'érosion thermique et non mécanique, la dureté du matériau n'a pratiquement aucun effet sur l'usinabilité. Cela permet aux fabricants de procéder à l'usinage final de la pièce une fois qu'elle a été traitée thermiquement, en évitant le risque de distorsion dû à la post-durcissement.
Un autre avantage majeur réside dans la capacité à créer des géométries extrêmement sophistiquées, qui seraient difficiles, voire impossibles à réaliser avec les techniques d'usinage traditionnelles. Un usinage de haute précision est possible sur des éléments tels que des cavités profondes, des fentes étroites, des angles intérieurs aigus et des contours complexes. L'électroérosion par enfonçage (EDM) peut être particulièrement utilisée pour les cavités de moules, tandis que l'électroérosion à fil (EDM) permet de découper des profils complexes présentant de faibles tolérances.
Un autre avantage important est l'absence d'efforts de coupe. Comme il n'y a pas d'interaction physique entre l'outil et la pièce à usiner, il n'y a pas de déformation mécanique, de broutage ou de contrainte induite par l'outil. L'électroérosion est donc particulièrement adaptée aux composants sensibles et aux structures à parois minces. En outre, ce procédé permet une répétabilité et une cohérence élevées, ce qui est essentiel pour la production en masse de pièces de précision.
Lorsqu'elle est optimisée, l'électroérosion offre également une grande précision dimensionnelle et un excellent état de surface. Ses méthodes de finition très élaborées permettent d'obtenir des finitions semblables à celles d'un miroir, ce qui réduit le nombre de processus de polissage supplémentaires, voire les supprime. La productivité des machines d'électroérosion modernes est également améliorée par l'automatisation qui permet une utilisation sans surveillance, la commutation des électrodes et le contrôle automatique des paramètres.
Inconvénients de l'électroérosion
Malgré ces avantages, l'usinage par électroérosion (EDM) présente un certain nombre de limites dont il convient de tenir compte. Son principal inconvénient réside dans son taux d'enlèvement de matière relativement faible par rapport aux méthodes d'usinage traditionnelles telles que Fraisage CNC. L'usinage par électroérosion (EDM) n'est donc pas adapté à l'enlèvement de matière en grande quantité, mais convient davantage à la finition ou à des tâches spécialisées.
L'autre inconvénient est que l'électroérosion n'est applicable qu'aux matériaux conducteurs qui sont conducteurs d'électricité. Cela limite son champ d'application et exclut l'utilisation de matériaux tels que les plastiques, les céramiques et le verre, à moins de recourir à des approches hybrides. L'usure des électrodes est également un problème, en particulier dans le cas de l'électroérosion par enfonçage, où l'outil s'use lentement au cours du processus d'usinage. Dans le cas contraire, cela peut avoir un impact sur la précision dimensionnelle.
La fabrication des électrodes, l'entretien des fluides diélectriques et les faibles vitesses d'usinage peuvent également augmenter les coûts opérationnels liés à l'électroérosion. En outre, pour être optimisée, elle doit être soigneusement paramétrée et exploitée par un personnel qualifié, en particulier dans le cas d'une application de haute précision.
Défauts courants dans l'électroérosion et solutions simples
Bien que l'électroérosion soit un procédé très contrôlé, un certain nombre de défauts peuvent apparaître si les conditions de la machine ne sont pas bien maîtrisées. Un mauvais état de surface est l'un des problèmes les plus répandus et peut se caractériser par une rugosité excessive ou des textures irrégulières. Cela se produit normalement lorsque l'énergie de décharge est excessive pendant les opérations de finition. En réduisant le courant de décharge, en minimisant la longueur des impulsions et en maximisant l'intervalle entre les impulsions, il est possible d'améliorer considérablement la qualité de la surface en créant des cratères plus petits et plus uniformes.
Un autre problème courant est l'usure excessive des électrodes, en particulier dans le cas de l'électroérosion par enfonçage. Lorsque les taux d'usure sont élevés, ils peuvent entraîner une distorsion de la géométrie souhaitée et des imprécisions dimensionnelles. Ce phénomène est généralement dû à un choix inapproprié du matériau de l'électrode ou à une énergie de décharge trop élevée. L'usure peut être minimisée en utilisant des matériaux comme le graphite ou le cuivre-tungstène et en optimisant les paramètres d'usinage. Des électrodes multiples peuvent être utilisées dans les applications critiques, les étapes d'ébauche et de finition étant réalisées avec des outils distincts.
Comparaison avec l'usinage et la rectification CNC
L'EDM diffère fondamentalement de Usinage CNC et broyage dans la mesure où il s'agit d'un procédé sans contact. Alors que services d'usinage CNC classiques sont plus rapides et plus rentables pour la fabrication générale, mais ne permettent pas de traiter des matériaux très durs ni des formes internes complexes.
La rectification est la meilleure solution pour obtenir des finitions de surface élevées et des tolérances serrées sur des géométries simples, mais elle n'est pas flexible. L'électroérosion se situe dans un créneau spécial où la complexité, la dureté et la précision s'entrecroisent, et elle est donc essentielle dans la fabrication de haute technologie.
Technologies avancées d'électroérosion
Les dernières innovations en matière d'électroérosion sont l'électroérosion à miroir et les systèmes d'électroérosion à 5 axes. L'électroérosion à miroir est spécialisée dans la finition ultrafine pour obtenir des surfaces de qualité quasi optique, ce qui minimise ou élimine le polissage.
L'électroérosion à cinq axes permet un contrôle multidirectionnel, ce qui permet d'usiner des géométries complexes, des contre-dépouilles et des surfaces de forme libre. Ces technologies élargissent considérablement les possibilités de l'électroérosion et la mettent au niveau des exigences modernes en matière de pièces de haute performance et de précision.
L'électroérosion reste un élément important du processus de fabrication, avec une combinaison de précision, de flexibilité et de capacité à travailler avec les matériaux et les géométries les plus difficiles de la fabrication contemporaine.
Références
[1] Ho, K. H., & Newman, S. T. (2003). État des lieux de l'usinage par électroérosion (EDM). Revue internationale des machines-outils et de la fabrication, 43(13), 1287-1300. https://doi.org/10.1016/S0890-6955(03)00162-7
[2] Ho, K. H., Newman, S. T., Rahimifard, S. et Allen, R. D. (2004). État de l'art de l'électroérosion à fil (WEDM). Revue internationale des machines-outils et de la fabrication, 44(12-13), 1247-1259. https://doi.org/10.1016/j.ijmachtools.2004.04.017
[3] Ferraris, E., Castiglioni, V., Ceyssens, F., Annoni, M., Lauwers, B. et Reynaerts, D. (2013). Perçage par électroérosion (EDM) de micro-trous à rapport d'aspect ultra-élevé à l'aide d'outils isolés. Annales du CIRP, 62(1), 191-194. https://doi.org/10.1016/j.cirp.2013.03.115

















 FR
 EN
 ES
 DE
 IT
 PT
 NL
 PL
 AR
 JA
 KO
 ZH