

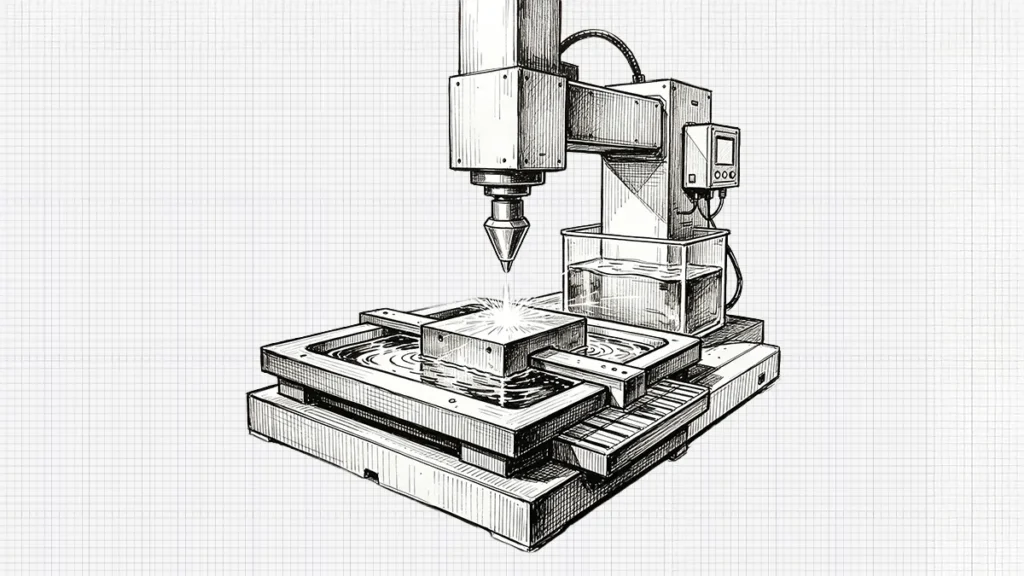
El Mecanizado por Descarga Eléctrica (EDM), o Mecanizado por Descarga Eléctrica, es una técnica de arranque térmico de material que utiliza un conjunto de descargas eléctricas controladas en una erosión por chispas controlada a través de una pieza conductora. A diferencia de los procedimientos de mecanizado tradicionales que se basan en fuerzas de corte, la electroerosión elimina el metal por fusión y vaporización localizadas debidas a chispas de alta frecuencia.
El mecanizado por descarga eléctrica se lleva a cabo en un medio dieléctrico, normalmente agua desionizada o aceite para EDM, que actúa como aislante hasta que se alcanza un umbral de tensión crítico. Cuando el campo eléctrico supera la rigidez dieléctrica, se produce una chispa en una distancia microscópica. Esta descarga localizada genera un canal de plasma muy confinado con temperaturas extraordinarias que oscilan entre los 8.000 °C y los 12.000 °C. [1]. Este calor intenso provoca la fusión y vaporización instantáneas del material de la pieza de trabajo, seguidas de una expulsión explosiva que forma un cráter microscópico.
Una ventaja esencial de la electroerosión es que no provoca tensiones mecánicas. Esto la hace muy adecuada para el mecanizado de materiales endurecidos y geometrías finas. Suele aplicarse en la creación de moldes de inyección, matrices de extrusión, piezas de turbinas e insertos de herramientas de precisión, donde las herramientas de corte convencionales fallarían o tendrían dificultades.
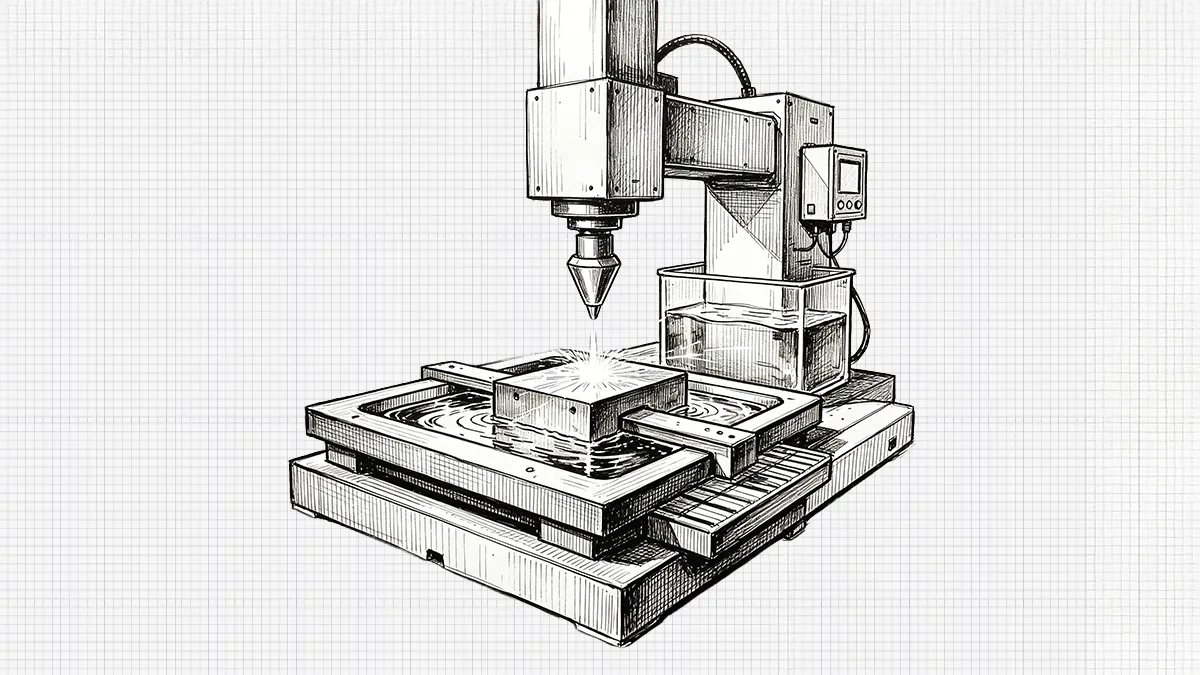
Clasificación de los procesos de electroerosión
Existen tres tipos principales de procesos de electroerosión: Electroerosión por penetración, electroerosión por hilo y electroerosión por taladro. Todos ellos tienen una finalidad concreta y están optimizados para geometrías y condiciones de funcionamiento particulares.
Electroerosión por penetración La electroerosión por penetración (o electroerosión por penetración) utiliza un electrodo preformado que se introduce en la pieza para crear un orificio. La geometría del electrodo es la que dicta la forma final, por lo que es un método ideal para cavidades de molde, bordes afilados y características internas complejas.
El electroerosionado por hilo consiste en el uso de un hilo en movimiento continuo que actúa como electrodo, normalmente fabricado en latón o cobre recubierto. El hilo sigue una trayectoria CNC preprogramada, cortando el material. Tipos de electroerosión por hilo son: el electroerosión por hilo de alta velocidad, el electroerosión por hilo de múltiples pasadas y el electroerosión por hilo multieje con corte cónico y contornos complejos. Estas formas innovadoras mejoran en gran medida la precisión y el acabado superficial.
La electroerosión por taladrado fabrica orificios profundos, de pequeño diámetro y gran relación de aspecto. Suele emplearse para formar orificios de arranque en electroerosión por hilo o canales de refrigeración en objetos aeroespaciales como álabes de turbina.
Tipos de equipos de electroerosión
Máquinas de electroerosión por penetración
Las máquinas de electroerosión por penetración se han desarrollado para mecanizar cavidades con electrodos perfilados. Disponen de ejes servocontrolados que mantienen una separación de chispas específica. Estas máquinas están equipadas con sistemas de posicionamiento de alta resolución, sistemas de control adaptativos y cambiadores automáticos de electrodos. Las máquinas se aplican habitualmente en industrias que requieren una geometría de alta complejidad, como la industria de moldes y matrices.
Máquinas de electroerosión por hilo
Las máquinas de electroerosión por hilo son máquinas controladas por CNC que incorporan sistemas de alimentación, tensado y enhebrado automático del hilo. Permiten realizar cortes de forma continua con una intervención mínima por parte del operario. Las máquinas actuales admiten movimientos multieje, lo que permite realizar cortes cónicos y diseños 3D complejos. Gracias al uso de hilos ultrafinos (de hasta Ø0,02 mm) y a estrategias avanzadas de corte en varias pasadas, los modernos sistemas de electroerosión por hilo pueden alcanzar de forma fiable precisiones posicionales de unas pocas micras y acabados superficiales excepcionales (p. ej., Ra 0,1 µm), lo que las hace perfectas para placas de utillaje y punzones de máxima precisión [2].
Máquinas de electroerosión por taladrado
La electroerosión por perforación (o electroerosión de perforación rápida) está optimizada para la realización de microagujeros profundos. Mediante el uso de técnicas avanzadas, como electrodos con aislamiento en las paredes laterales para evitar chispas secundarias, estos sistemas pueden taladrar con éxito microagujeros (por ejemplo, de Ø 0,2 mm) con relaciones de aspecto extremas que alcanzan hasta 120:1, algo casi imposible de lograr con el taladrado mecánico tradicional. [3]. Funcionan según el principio de electrodos tubulares con lavado a alta presión de líquido dieléctrico. Esto garantiza una buena eliminación de residuos y un mecanizado uniforme. Estas máquinas son fundamentales en los sectores aeroespacial y energético, donde los orificios de refrigeración son cruciales.
Materiales del electrodo y consideraciones de diseño
La elección del material del electrodo influye directamente en la eficacia del mecanizado, el índice de desgaste y la integridad de la superficie. Algunos de los materiales de electrodo más comunes son el grafito, el cobre, el cobre-tungsteno y el latón.
El grafito es un material de desbaste muy popular por su alto punto de fusión y sus propiedades de bajo desgaste. El cobre se utiliza preferentemente para el acabado debido a su buena conductividad eléctrica y a su capacidad para dar un acabado superficial más fino. El tungsteno cobrizo es una mezcla de resistencia y conductividad, aplicable a aplicaciones de alta precisión y alto desgaste.
El diseño del electrodo debe tener en cuenta la compensación del desgaste, la dilatación térmica y la eficacia del lavado. Suele haber un ligero sobredimensionamiento para contrarrestar la erosión. Las fases de desbaste y acabado podrían necesitar una serie de electrodos de geometrías complejas para ofrecer los mejores resultados.
Flujo de procesos estándar de electroerosión
Diseño y planificación de procesos
El proceso comienza con el modelado CAD de la pieza de trabajo o del electrodo (en el electroerosionado por penetración) y, a continuación, pasa a un proceso por etapas de corte de la pieza. Durante esta fase, los ingenieros deberán tener en cuenta la distancia entre electrodos, el sobrecorte y el desgaste del electrodo. Mediante un software CAM, los ingenieros generan trayectorias de herramienta, simulan las condiciones de mecanizado y definen los parámetros del proceso. En el caso de geometrías complejas, se pueden preparar varios electrodos para las fases de desbaste, semiacabado y acabado.
La planificación en esta fase es muy importante porque la electroerosión no es una actividad de ensayo y error. El material del electrodo, la secuencia de mecanizado y la estrategia de lavado son decisiones que afectan directamente a la productividad y a la calidad final de la pieza.
Fabricación de electrodos y preparación de piezas
Electrodos A continuación, se fabrican mediante métodos de mecanizado estándar, como el fresado o el rectificado, una vez finalizada la fase de diseño. La precisión debe ser elevada, ya que la forma de la cavidad final depende directamente de la geometría del electrodo. En el caso de piezas complejas, pueden fabricarse varios electrodos con desplazamientos incrementales.
A continuación, la pieza está lista y firmemente sujeta en la mesa de la máquina. Es necesario disponer de una alineación precisa para asegurarse de que el electrodo entra en contacto con el punto de mecanizado correcto. La repetibilidad se consigue mediante útiles y puntos de referencia, sobre todo en la producción por lotes.
Configuración de la máquina y preparación del sistema dieléctrico
La máquina de electroerosión se configura fijando el electrodo o hilo, los sistemas de coordenadas y los parámetros de mecanizado. El sistema de fluido dieléctrico se carga, filtra y bombea para mantener un buen aislamiento y la separación de residuos.
Los sistemas de servocontrol se ajustan para proporcionar una separación de chispas constante, normalmente entre unas pocas micras. Se trata de una separación crítica para lograr condiciones de descarga estables y debe variar constantemente durante el mecanizado.
Mecanizado en bruto (arranque de material a granel)
El primer proceso activo de arranque de material es el desbaste. La máxima velocidad de arranque de material se consigue con ajustes de energía de descarga elevados. La superficie de la pieza se forma con cráteres más grandes, lo que crea una textura rugosa pero un avance rápido.
El desgaste de los electrodos es más inminente en esta fase, por lo que es necesario emplear estrategias de compensación. El lavado también debe ser eficaz para eliminar los residuos y evitar condiciones de chispas inestables como la formación de arcos.
Operaciones de semiacabado y acabado
Al desbaste le siguen los procesos de semiacabado y acabado. La energía descargada en estas etapas, la duración del impulso y el control de la distancia entre chispas son cada vez menores. La idea es hacer más precisa la geometría y mejorar la calidad de la superficie.
Para obtener el acabado superficial y la tolerancia deseados, pueden ser necesarias varias pasadas. En aplicaciones de alta precisión, se utilizan técnicas de electroerosión por espejo para producir superficies ultrasuaves con una formación mínima de capas de refundición.
Tratamiento posterior e inspección
Tras el mecanizado, se limpia la pieza para eliminar el líquido dieléctrico y los residuos. A continuación, se inspecciona con equipos de metrología de precisión como máquinas de medición de coordenadas (MMC), sistemas ópticos y comprobadores de rugosidad superficial.
En caso necesario, pueden realizarse procesos secundarios como el pulido, el tratamiento térmico o el revestimiento. La eliminación de la capa refundida puede realizarse en aplicaciones críticas para mejorar la resistencia a la fatiga y la fiabilidad.
Parámetros clave del proceso de electroerosión
Corriente de descarga (Corriente de pico)
La corriente de descarga determina la intensidad de cada chispa y es uno de los parámetros más influyentes en la electroerosión. El aumento de la corriente produce mayores chispas y aumenta la velocidad de arranque de material. Sin embargo, esto también provoca cráteres más grandes en la superficie, lo que se traduce en una mayor rugosidad y un estrato de refundición más denso.
Las operaciones de acabado se realizan con ajustes de corriente más bajos para proporcionar un acabado superficial más fino y una mayor precisión dimensional. El control de la corriente debe ser cuidadoso para equilibrar la calidad y la productividad.
Duración del impulso (tiempo de conexión)
La duración del pulso, comúnmente conocida como tiempo de encendido, es la duración de las descargas eléctricas individuales. Cuanto más largo es el impulso, mayor es la cantidad de energía que se transmite a la pieza, formando cráteres más profundos y anchos. Esto aumenta la cantidad de material eliminado, pero afecta negativamente al acabado superficial.
Las duraciones de impulso más cortas crean cráteres más pequeños y permiten obtener superficies más lisas. Los pulsos cortos desempeñan un papel fundamental en el mecanizado de precisión, donde pueden reducirse los daños térmicos y conseguirse tolerancias muy ajustadas.
Intervalo de impulsos (tiempo de desconexión)
El tiempo entre descargas se conoce como intervalo de impulsos o tiempo de desconexión. Este período se utiliza para garantizar que el fluido dieléctrico se desioniza y recupera sus características aislantes, y también para eliminar las partículas erosionadas en la vía de chispas.
Cuando el tiempo de desconexión es corto, los residuos pueden provocar chispas inestables, arcos o cortocircuitos. Por otro lado, los tiempos de desconexión largos disminuyen la eficacia del mecanizado. Este parámetro debe optimizarse para proporcionar un funcionamiento y unos resultados estables.
Tensión de descarga
La tensión de descarga influye en la distancia entre chispas y en el inicio de la descarga. Aumentar la tensión incrementa la separación, lo que mejora las condiciones de descarga y minimiza la aparición de cortocircuitos. Sin embargo, si no se controla bien, también puede provocar una pérdida de precisión en el mecanizado.
Los ajustes de tensión reducidos producen una separación más pequeña, lo que daría lugar a un mayor grado de precisión, pero exige un mayor control de la eliminación de residuos y de la estabilidad de la máquina.
Vía de chispas y servocontrol
La distancia entre el electrodo y la pieza en el proceso de mecanizado se denomina distancia de chispa. Es importante que la separación sea constante para mantener unas condiciones de descarga estables. En las máquinas de electroerosión modernas, la posición del electrodo se ajusta continuamente mediante un sistema de servocontrol en respuesta a una realimentación en tiempo real.
Una distancia óptima entre chispas garantiza una transferencia eficaz de la energía, un menor desgaste de los electrodos y una eliminación precisa del material. Las desviaciones provocan una mala calidad superficial o inestabilidad en el mecanizado.
Presión de lavado y flujo dieléctrico
El movimiento del líquido dieléctrico para limpiar la zona de mecanizado se denomina lavado. Para garantizar un espacio de chispa limpio y evitar defectos como la formación de arcos y cortocircuitos, es necesario un lavado adecuado.
La presión de lavado y el caudal deben estar bien regulados. Un enjuague insuficiente provoca la acumulación de residuos, y un enjuague excesivo perturba la separación de chispas y puede provocar una falta de precisión en el mecanizado.
Precisión de mecanizado y calidad superficial
Las máquinas de electroerosión pueden ser muy precisas, con un rango de ±1 a ±5 micras, dependiendo de la calidad de las máquinas y de la optimización del proceso. En entornos controlados, la electroerosión por hilo permite obtener tolerancias aún menores.
El acabado superficial difiere mucho en las fases de desbaste y acabado. En el mecanizado de desbaste, la superficie adquiere una textura con cráteres visibles, mientras que el acabado fino proporciona una superficie similar a un espejo con valores de rugosidad por debajo de Ra 0,2 µm. No obstante, la acumulación de capas de refundición y las microfisuras deben mantenerse dentro de un nivel aceptable eligiendo los parámetros y las pasadas de acabado adecuados.
Materiales mecanizables y no mecanizables
La electroerosión corta cualquier material conductor de la electricidad, duro o blando. Los materiales típicos son aceros para herramientas, aceros para moldes, aceros inoxidables, aleaciones de titanio y superaleaciones. Esto hace que la electroerosión sea especialmente adecuada para componentes endurecidos difíciles de mecanizar de forma convencional.
La cerámica, el plástico y el vidrio son materiales no conductores que no pueden mecanizarse con los métodos habituales de electroerosión a menos que estén recubiertos con una capa conductora. La conductividad del material es el principal requisito para la generación de chispas.
Industrias que dependen de la electroerosión
El mecanizado por descarga eléctrica encuentra fuertes aplicaciones en industrias que requieren el máximo nivel de precisión, geometrías intrincadas y posibilidades de mecanizado de materiales duros o difíciles de mecanizar. Su finalidad es especialmente esencial cuando otros procesos de mecanizado resultan ineficaces debido al desgaste de la herramienta, las limitaciones geométricas o incluso la dureza del material.
Industria de moldes y matrices
El principal sector que utiliza la tecnología de electroerosión es el de los moldes y matrices. Los fabricantes utilizan la electroerosión por penetración para fabricar piezas complejas cavidades de moldes de inyección, moldes para fundición a presión y matrices de estampación con una alta precisión dimensional y gran detalle. El electroerosionado (EDM) permite crear esquinas internas afiladas y nervaduras profundas, difíciles de conseguir mediante fresado o rectificado. Esto lo convierte en un proceso esencial para crear moldes de alta calidad utilizados en los procesos de moldeo por inyección de plástico, la fabricación de piezas de automoción y la producción de bienes de consumo.
Industria aeroespacial
Para fabricación de componentes aeroespaciales, El electroerosionado (EDM) se utiliza ampliamente para mecanizar componentes fabricados con superaleaciones resistentes al calor y titanio. Estos materiales son muy difíciles de cortar con métodos convencionales debido a su resistencia y sus propiedades térmicas. El EDM es adecuado para el mecanizado de álabes de turbina, piezas del sistema de combustible y orificios de refrigeración con una elevada relación de aspecto. La posibilidad de perforar microagujeros con electroerosión resulta especialmente útil en el desarrollo de sistemas de refrigeración interna que mejoran el rendimiento y la eficiencia del motor.
Industria del automóvil
También se recurre a la EDM en fabricación de piezas para automóviles, tanto en utillaje como en componentes de producción. Se utiliza para fabricar matrices de precisión, inyectores de combustible, piezas de la transmisión y piezas del motor. Ante la creciente complejidad del diseño de los vehículos, el electroerosionado (EDM) ofrece la flexibilidad necesaria para garantizar tolerancias estrictas y una calidad uniforme en grandes volúmenes de producción.
Industria médica
La EDM se utiliza ampliamente en fabricación de productos sanitarios para fabricar instrumental quirúrgico, implantes ortopédicos y microcomponentes con tolerancias muy ajustadas. Resulta especialmente adecuado para el mecanizado de materiales biocompatibles, como el titanio y el acero inoxidable. Su naturaleza sin contacto garantiza que las características delicadas no se deformen, lo cual es esencial en componentes destinados a la cirugía mínimamente invasiva y a dispositivos implantables.
Ventajas de la electroerosión
El mecanizado por descarga eléctrica presenta una combinación especial de ventajas que no pueden ignorarse en la fabricación de alta precisión. La capacidad de mecanizar materiales muy duros, como aceros para herramientas endurecidos, carburos y superaleaciones, sin ninguna pérdida de eficacia en el mecanizado, es uno de sus mayores puntos fuertes. Dado que la electroerosión es un proceso de erosión térmica y no mecánica, la dureza del material prácticamente no influye en la capacidad de mecanizado. Esto permite a los fabricantes realizar el mecanizado final de la pieza una vez tratada térmicamente, evitando el riesgo de distorsión debido al postendurecimiento.
La siguiente ventaja significativa es la capacidad de crear geometrías extremadamente sofisticadas, que resultarían difíciles o imposibles de producir mediante el mecanizado tradicional. Es posible realizar un mecanizado de alta precisión en elementos como cavidades profundas, ranuras estrechas, esquinas interiores agudas y contornos complejos. El electroerosionado por penetración (Sinker EDM) se puede aplicar especialmente a las cavidades de los moldes, mientras que el electroerosionado por hilo (Wire EDM) se puede utilizar para cortar perfiles complejos con tolerancias reducidas.
Otra ventaja importante es la ausencia de fuerzas de corte. Al no existir interacción física entre la herramienta y la pieza, no es posible que se produzcan deformaciones mecánicas, vibraciones o tensiones inducidas por la herramienta. Esto hace que la electroerosión sea especialmente adecuada para los componentes sensibles y las estructuras de paredes finas. Además, el proceso permite una alta repetibilidad y consistencia, lo que es fundamental en la producción en serie de piezas de precisión.
Cuando se optimiza, la electroerosión también ofrece una gran precisión dimensional y acabado superficial. Sus métodos de acabado altamente desarrollados permiten acabados tipo espejo, lo que se traduce en menos o ningún proceso de pulido adicional. La productividad de las modernas máquinas de electroerosión también se ve mejorada por la automatización, que permite el uso desatendido, el cambio de electrodos y el control automático de los parámetros.
Desventajas de la electroerosión
A pesar de estas ventajas, el EDM presenta una serie de limitaciones que hay que tener en cuenta. Su principal inconveniente es que tiene una tasa de eliminación de material relativamente baja en comparación con los métodos de mecanizado tradicionales, como Fresado CNC. Esto hace que el mecanizado por electroerosión (EDM) no sea adecuado para la eliminación de grandes cantidades de material, sino que resulte más adecuado para el acabado o para tareas especializadas.
El otro inconveniente es que la electroerosión sólo es aplicable en materiales conductores de la electricidad. Esto limita su campo de aplicación y descalifica el uso de materiales como el plástico, la cerámica y el vidrio, a menos que se utilicen métodos híbridos. El desgaste de los electrodos también es un problema, especialmente en la electroerosión por penetración, en la que la herramienta se desgasta lentamente en el proceso de mecanizado. De lo contrario, puede afectar a la precisión dimensional.
La fabricación de electrodos, el mantenimiento de los fluidos dieléctricos y las bajas velocidades de mecanizado también pueden aumentar los costes operativos relacionados con la electroerosión. Además, su optimización exige una parametrización cuidadosa y un manejo por parte de personal cualificado, sobre todo en una aplicación de alta precisión.
Defectos comunes en la electroerosión y soluciones sencillas
Aunque la electroerosión es un proceso muy controlado, pueden producirse una serie de defectos si las condiciones de la máquina no están bien controladas. El mal acabado superficial es uno de los problemas más extendidos, y puede caracterizarse por una rugosidad excesiva o texturas desiguales. Esto suele ocurrir cuando la energía de descarga es excesiva durante las operaciones de acabado. Si se reduce la corriente de descarga, se minimiza la longitud del pulso y se maximiza el intervalo entre pulsos, se puede mejorar considerablemente la calidad de la superficie creando cráteres más pequeños y uniformes.
Otro problema común es el desgaste excesivo del electrodo, especialmente en la electroerosión por penetración. Cuando las tasas de desgaste son elevadas, pueden provocar la distorsión de la geometría deseada y causar imprecisiones dimensionales. Esto suele deberse a una elección inadecuada del material del electrodo o a un exceso de energía de descarga. El desgaste puede minimizarse utilizando materiales como el grafito o el cobre-tungsteno y optimizando los parámetros de mecanizado. En las aplicaciones críticas pueden utilizarse varios electrodos, y las fases de desbaste y acabado se realizan con herramientas distintas.
Comparación con el mecanizado y rectificado CNC
La EDM difiere fundamentalmente de Mecanizado CNC y molienda en el sentido de que se trata de un proceso sin contacto. Aunque servicios estándar de mecanizado CNC son más rápidas y rentables para la fabricación en general, pero no pueden trabajar con materiales muy duros ni con formas internas complicadas.
El rectificado es el mejor para acabados superficiales elevados y tolerancias estrechas en geometrías sencillas, pero es inflexible. La electroerosión se encuentra en un nicho especial en el que se cruzan complejidad, dureza y precisión, por lo que es esencial en la fabricación de alta tecnología.
Tecnologías avanzadas de electroerosión
Las últimas innovaciones en electroerosión son la electroerosión por espejo y los sistemas de electroerosión de 5 ejes. La electroerosión por espejo se especializa en el acabado ultrafino para alcanzar superficies de calidad casi óptica, lo que minimiza o elimina el pulido.
El electroerosionado de cinco ejes permite un control multidireccional, lo que permite mecanizar geometrías complejas, socavados y superficies de forma libre. Estas tecnologías amplían considerablemente las posibilidades del electroerosionado y lo sitúan a la altura de las exigencias actuales en materia de piezas de alto rendimiento y de ingeniería de precisión.
La electroerosión sigue siendo un elemento importante en el proceso de fabricación, con una combinación de precisión, flexibilidad y capacidad para trabajar con los materiales y geometrías más difíciles de la fabricación contemporánea.
Referencias
[1] Ho, K. H. y Newman, S. T. (2003). El estado actual del mecanizado por descarga eléctrica (EDM). Revista Internacional de Máquinas-Herramienta y Fabricación, 43(13), 1287-1300. https://doi.org/10.1016/S0890-6955(03)00162-7
[2] Ho, K. H., Newman, S. T., Rahimifard, S. y Allen, R. D. (2004). Estado actual de la técnica en el mecanizado por descarga eléctrica con hilo (WEDM). Revista Internacional de Máquinas-Herramienta y Fabricación, 44(12-13), 1247-1259. https://doi.org/10.1016/j.ijmachtools.2004.04.017
[3] Ferraris, E., Castiglioni, V., Ceyssens, F., Annoni, M., Lauwers, B. y Reynaerts, D. (2013). Perforación por electroerosión (EDM) de microagujeros con relación de aspecto ultraalta mediante herramientas aisladas. Anales del CIRP, 62(1), 191-194. https://doi.org/10.1016/j.cirp.2013.03.115

















 ES
 EN
 FR
 DE
 IT
 PT
 NL
 PL
 AR
 JA
 KO
 ZH