

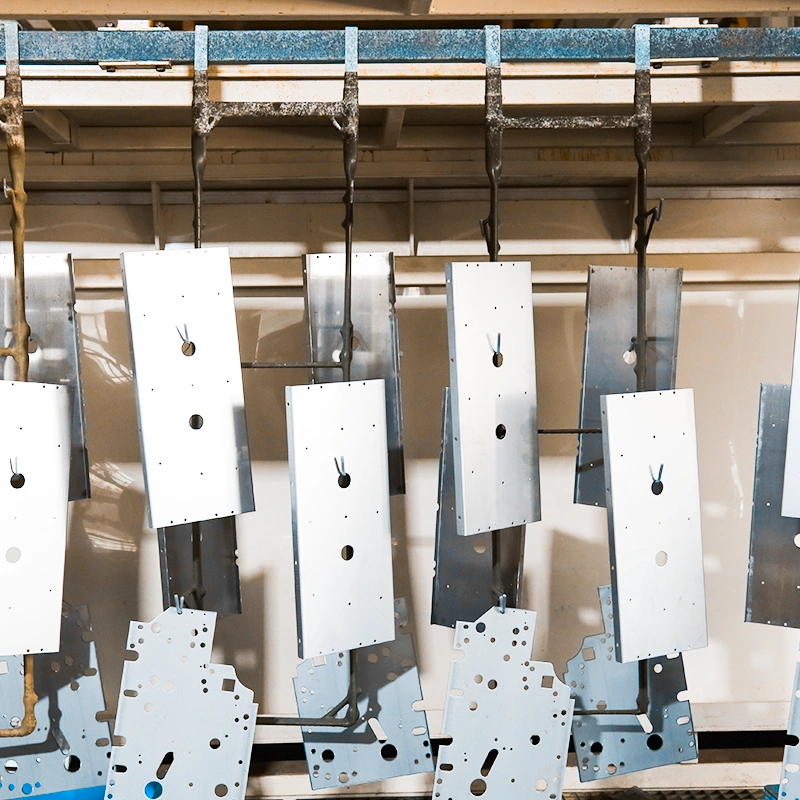
La finition de surface fait partie intégrante du processus de fabrication, en particulier pour les pièces usinées par CNC. Elle fait appel à des techniques spécialement conçues pour modifier les caractéristiques de surface d'un composant afin de répondre à des exigences spécifiques en matière de fonctionnalité, d'esthétique ou de performances. La finition de surface embellit la pièce et améliore ses caractéristiques de performance, telles que la résistance à la corrosion, la résistance à l'usure et la qualité globale de la finition de surface, en réduisant au minimum la rugosité de celle-ci.
Qu'est-ce que le traitement de surface ?
La finition de surface est le processus par lequel on modifie la surface d'une pièce usinée au niveau de la texture, de l'apparence et de la fonctionnalité. En fonction de la pièce à traiter, la finition peut être mécanique, chimique ou électrochimique.
Usinage CNC permet d'obtenir une précision et une répétabilité élevées d'une pièce. Toutefois, les composants peuvent présenter des caractéristiques de surface qui ont un impact sur la forme et la finition.
Les marques d'outils constituent un problème courant : il s'agit de fines lignes ou de rainures laissées par l'outil de coupe, qui peuvent nuire tant à l'esthétique qu'à la fonctionnalité. Si elles ne sont pas traitées, ces marques d'outils brutes peuvent s'avérer inesthétiques ou inadaptées sur le plan fonctionnel. Des techniques telles que le polissage ou la finition secondaire permettent d'y remédier efficacement.
Les caractéristiques usinées telles que les bavures, les bords surélevés, les particules ou les petites crêtes se formant à la limite des caractéristiques nécessitent des opérations d'ébavurage.
Les marques mineures qui peuvent prendre la forme de rayures sur la surface dues au processus d'usinage, à la manipulation ou au transport sont indésirables d'un point de vue esthétique. Elles peuvent être à l'origine de difficultés mécaniques ultérieures.
Techniques courantes de finition de surface pour les machines à commande numérique
La finition des surfaces joue un rôle essentiel dans la détermination de la qualité et des performances des pièces usinées par CNC. Nous examinons ici quelques processus de finition standard dans diverses industries.
Anodisation
Anodisation améliore efficacement la protection contre la corrosion, les propriétés mécaniques et l'aspect des produits, notamment dans usinage CNC de l'aluminium. Cette procédure consiste à mettre en place un système robuste et oxyde antirouille film à la surface du métal. L’anodisation forme une couche d’oxyde qui recouvre le métal. Cela permet non seulement d’améliorer les propriétés du métal, mais aussi de rehausser l’aspect esthétique du produit fini.
Processus
- Préparation de la surface : Le nettoyage des pièces a lieu avant l'application du processus d'anodisation. Un nettoyage approfondi permet d'éliminer les huiles et les saletés. Les opérateurs peuvent utiliser des techniques de prétraitement mécaniques ou chimiques telles que le polissage ou la gravure.
- Immersion dans une solution électrolytique : Après le nettoyage, les techniciens plongent la pièce dans un bain d'électrolyte, souvent acide (acide sulfurique ou chromique). Ce bain déclenche un processus électrolytique qui entraîne la formation d'une couche d'oxyde. Au cours de ce processus, la pièce elle-même fait office d'anode du système. La cathode, généralement en aluminium ou en plomb, est placée à l'opposé de l'anode.
- Application du courant électrique : Les techniciens font passer un courant continu (CC) à travers la pièce et la cathode, et un processus électrochimique se produit sur la pièce. Les ions de l'électrolyte réagissent avec les atomes d'aluminium à la surface de la pièce et produisent de l'oxyde d'aluminium (Al₂O₃). Cette couche d'oxyde est d'abord poreuse et facilite le traitement ultérieur du tissu, comme la teinture.
- Coloration et scellement : La couche anodisée permet aux colorants de pénétrer, ce qui facilite la teinture de la pièce. Les colorants organiques ou inorganiques pénètrent dans les pores. Le scellement est le dernier processus permettant d'accroître la protection contre la corrosion et d'empêcher la couleur de s'estomper. Il s'agit de porter la pièce à un point d'ébullition où l'oxyde d'aluminium s'hydrate et ferme tous les pores. D'autres types de scellement comprennent des produits chimiques tels que l'acétate de nickel pour protéger davantage la surface.
Types d'anodisation
Anodisation à l'acide chromique (type I)
Ce procédé utilise de l'acide chromique comme électrolyte et forme une couche anodique fine et lisse. Cependant, sa résistance à l'abrasion est inférieure à celle des autres revêtements. Il est particulièrement adapté aux pièces aérospatiales pour lesquelles les propriétés fondamentales requises sont les suivantes : résistance à la fatigue et une grande résistance à la corrosion.
Anodisation à l'acide sulfurique (type II)
Cette méthode utilise une solution d'acide sulfurique comme électrolyte. Les pièces de ce procédé sont plus épaisses que celles de l'anodisation à l'acide chromique. L'anodisation de type II est favorable à la teinture de la surface et convient à un usage esthétique. Elle est réputée pour la plupart des petits appareils, des accessoires automobiles et des bâtiments pour lesquels l'apparence, une résistance modérée à la rouille et la solidité sont souhaitables.
Anodisation dure à l'acide sulfurique à basse température (type III)
Comparable au type II, mais à des températures plus basses et des tensions plus élevées. Conformément à des spécifications industrielles strictes telles que la norme ASTM B580 type A, ce revêtement anodique dur présente généralement une épaisseur comprise entre 50 et 100 microns. [1]. De plus, cette couche céramique dense présente une microdureté exceptionnelle, comprise entre 60 et 70 HRC. Cette dureté extraordinaire confère une résistance extrême à l'abrasion aux pièces mobiles soumises à de fortes contraintes.
Convient aux applications exigeantes telles que les produits aérospatiaux, les équipements militaires et les équipements industriels. Ces applications exigent une durabilité maximale de la surface ou de l'ensemble du dispositif. Parmi les applications possibles, on peut citer les pistons, les engrenages et d'autres pièces mobiles.
Sablage de perles
Le microbillage est une autre méthode de finition de surface qui consiste à projeter des billes de verre à base d'oxyde à haute pression sur la surface d'un matériau. L'ajustement du processus permet d'obtenir des surfaces lisses ou rugueuses à l'aide du média abrasif. Cette méthode est couramment utilisée pour l'embellissement, la préparation des surfaces ou le décapage des contaminants de surface tels que la rouille ou la peinture.
Processus
- Préparation de la surface : Le lavage permet d'éliminer les huiles résiduelles ou d'autres contaminants facilement détachables.
- Installation d'une cabine de sablage ou d'une machine : Les techniciens placent la pièce dans une cabine de microbillage ou dans un dispositif de fixation de la machine. L'armoire est un espace fermé dans lequel le grenaillage a lieu, et l'abrasif ne s'envole pas hors de l'armoire.
- Air sous pression et produits abrasifs : Les opérateurs utilisent de l'air comprimé pour éjecter le matériau abrasif, principalement des billes de verre, contre la surface de la pièce. Le degré de traitement de la surface dépend de la pression de l'air et du type de matériau utilisé dans le processus.
- Finition contrôlée des surfaces : L'opérateur peut déterminer le niveau de pression, la proximité de la surface sur laquelle il est appliqué et l'angle d'application du support. Ceci est nécessaire pour un contrôle complet de la finition. Le microbillage permet de travailler sur différentes pièces de différentes manières, en fonction des besoins.
- Nettoyage après dynamitage : Les opérateurs lavent la pièce après le grenaillage afin d'éliminer tout produit de grenaillage ou toute poussière restant sur la pièce. Cela permet d'éviter les interférences dues à la contamination par d'autres éléments avant que la pièce ne soit soumise à des opérations telles que le revêtement ou l'assemblage.
Types de microbillage
Sablage de perles de verre
Cette méthode de sablage spécifique utilise des billes de verre sphériques pour obtenir une finition mate ou satinée uniforme. Contrairement aux grains abrasifs très anguleux, ces particules sphériques viennent frapper la surface métallique, provoquant un effet de martelage microscopique plutôt qu'une action de coupe. [3]. Ce mécanisme d'impact unique garantit que les tolérances obtenues grâce à l'usinage CNC de précision restent parfaitement inchangées tout au long du processus de nettoyage de surface. Il s'avère souvent utile dans le domaine de l'électroménager, des intérieurs et extérieurs automobiles, du mobilier, des produits de l'industrie légère et d'autres pièces. Dans ces applications, un aspect lisse et esthétique est essentiel.
Décapage à l'oxyde d'aluminium
Cette méthode utilise des grains d’oxyde d’aluminium très anguleux et agressifs. Ce média abrasif étant nettement plus dur et plus tranchant, l’oxyde d’aluminium permet d’enlever beaucoup plus de matière. En raison de leur dureté, les grains d’oxyde d’aluminium enlèvent beaucoup plus de matière de la surface que les billes de verre. Cette méthode est utile lorsqu’une surface légèrement plus rugueuse ou un enlèvement de matière plus important est nécessaire.
Sablage de billes de plastique
Ce procédé utilise des billes en plastique comme agent abrasif, ce qui permet de réduire au minimum l'agressivité du traitement sur les pièces. Les billes en plastique étant nettement plus tendres que le métal, elles éliminent en toute sécurité les revêtements et les contaminants sans altérer ni entailler le matériau de base sous-jacent. Ce procédé offre une finition de surface fine sans nuire à la résistance de la pièce concernée. Le grenaillage aux billes en plastique est une option adaptée au nettoyage des métaux tendres ou des pièces fragiles ; il est souvent utilisé dans fabrication de pièces automobiles et fabrication de composants aérospatiaux.
Décapage au carbure de silicium
L'une des techniques les plus agressives consiste à utiliser des particules de carbure de silicium. Le carbure de silicium figure parmi les matériaux abrasifs synthétiques les plus durs disponibles dans l'industrie manufacturière. Doté d'une dureté de Mohs remarquable, comprise entre 9,0 et 9,5, il raye de manière très agressive les surfaces métalliques extrêmement rigides. [4]. Grâce à cette dureté extrême, il élimine rapidement les marques profondes laissées par les outils et crée un profil très texturé, idéal pour assurer une excellente adhérence des revêtements hautement résistants appliqués par la suite. Parmi les applications, on peut citer le nettoyage des aubes de turbine, des pièces moulées, des pièces soumises à de fortes contraintes, ainsi que de nombreuses autres applications nécessitant une surface robuste avant tout traitement ultérieur.
Électropolissage
L'électropolissage est un procédé électrochimique de haute précision qui consiste à dissoudre une couche microscopique de matière à la surface des pièces métalliques. Cette technique est l'inverse de la galvanoplastie et s'apparente davantage à une opération de dissolution, de polissage et de lissage. L'électropolissage trouve principalement des applications dans les alliages de fer-chrome, d'aluminium, de titane et de nickel. Il est donc particulièrement utile dans les secteurs qui exigent des niveaux élevés de propreté et de pureté de surface, tels que l'industrie agroalimentaire, le matériel médical et l'industrie pharmaceutique.
Processus
- Préparation de la surface : Avant l'électropolissage, les pièces métalliques sont nettoyées pour être dégraissées. Le nettoyage permet d'éliminer toute substance susceptible d'entraver le processus électrochimique.
- Submersion dans un bain électrolytique : Les opérateurs plongent la pièce métallique dans un bain d'électrolyte. Le bain comprend une solution acide, plus souvent une solution d'acide sulfurique et d'acide phosphorique. Dans la partie électrochimique du système, la ‘pièce’ joue le rôle d'anode, tandis que la cathode est un matériau inerte tel que l'acier inoxydable ou le plomb.
- Application du courant électrique : Les opérateurs appliquent un courant électrique entre l'anode et la cathode de la pièce. Le courant provoque la dissolution de la couche d'oxydation de la pièce dans une solution aqueuse. L'enlèvement de matière augmente rapidement pour les pics incurvés situés à la surface de la cathode plutôt que pour les vallées incurvées. Cet enlèvement sélectif contribue à aplanir la surface, ce qui permet de polir la pièce pour obtenir une surface lisse.
- Dissolution des matériaux : Le procédé d’électropolissage enlève avec précision une couche microscopique de matériau de base, dont la profondeur varie généralement entre 0,0025 mm et 0,025 mm. Cette dissolution électrochimique cible préférentiellement les pics microscopiques de la surface plutôt que les creux. Par conséquent, ce procédé permet de réduire systématiquement la rugosité moyenne globale de la surface (Ra) jusqu'à 50 %, tout en passivant simultanément le métal. [2]. La finition finale de la surface s'avère nettement supérieure et beaucoup plus soignée que celle obtenue par polissage mécanique classique.
- Lissage et polissage des surfaces : L'électropolissage laisse la surface lisse, brillante et ‘éclatante’ par rapport à son état d'origine. Outre son aspect esthétique, il minimise considérablement la rugosité au niveau microscopique et contribue à réduire les risques de corrosion.
- Nettoyage et inspection après polissage : Après le traitement d'électropolissage, la pièce de finition de surface est lavée à l'eau pour éliminer la solution électrolytique. Le contrôle de la pièce de finition de surface garantit que le matériau approprié a été enlevé.
Comparaison des méthodes de finition de surface
Le meilleur traitement de surface pour les pièces usinées par CNC dépend de facteurs tels que le type de matériau utilisé, les exigences de l'application et les conditions d'utilisation de la pièce. Le choix du traitement de surface est une décision cruciale, car il détermine les performances, la durabilité et, en fin de compte, le prix de la pièce. Tous les matériaux concernés réagissent différemment aux procédés de finition spécifiques, et des procédés tels que l'anodisation sont généralement courants pour l'aluminium. De même, il est nécessaire de prendre en compte la fonction de la pièce en question. Par exemple, si une résistance extrême à l'usure est requise, les composants en aluminium doivent subir une anodisation dure (type III).
D'autre part, l'électropolissage pourrait s'avérer avantageux pour les pièces évoluant dans des environnements extrêmement stériles. L'exposition environnementale est également un facteur essentiel, en particulier pour les pièces soumises à des environnements corrosifs, à des températures élevées ou basses, ou à des produits chimiques. L'aspect esthétique influe également sur le choix, notamment dans des secteurs tels que l'électronique grand public et l'automobile, entre autres, où l'on recourt à des techniques telles que le polissage et l'anodisation. Les considérations budgétaires sont essentielles dans le choix de la finition de surface, car elles ont un impact direct sur le coût global Coûts d'usinage CNC, car les options offrant une meilleure protection et un aspect plus esthétique ont souvent un coût plus élevé. Dans ce cas, il est indispensable de mettre en balance les exigences de performance et les coûts pour prendre la bonne décision.
| Méthode de finition | Coût | Durabilité | L'attrait esthétique | Matériaux communs | Applications typiques |
|---|---|---|---|---|---|
| Sablage de perles | Faible | Modéré | Modéré (finition mate) | Aluminium, acier inoxydable | Pièces automobiles, composants aérospatiaux, électronique |
| Anodisation | Modéré | Élevé (résistant à la corrosion et à l'usure) | Haut (options colorées) | Aluminium, titane | Aérospatiale, automobile, électronique grand public |
| Électropolissage | Haut | Haut | Modéré (surface lisse) | Acier inoxydable, aluminium | Équipements pharmaceutiques, transformation des aliments, dispositifs médicaux |
Conseils : Si vous souhaitez en savoir plus sur l'ensemble des procédés de finition de surface, cliquez sur “Autres procédés de finition de surface” pour continuer.
Conclusion
La finition des surfaces est un élément essentiel du processus de fabrication global dans tout secteur professionnel atelier d'usinage dans le domaine des pièces usinées par CNC, ce qui a une incidence considérable sur leur fonctionnalité et leur aspect.
Les procédés d'anodisation, de microbillage et d'électropolissage améliorent les propriétés telles que la corrosion, la résistance à l'usure et la finition de la surface, donnant aux composants un aspect esthétique.
Chaque méthode de finition répond à des exigences ou à des préoccupations liées au matériau de la pièce et à l'utilisation prévue. Le choix de la bonne technique de finition de surface est lié à l'efficacité et à la durabilité des pièces usinées par CNC.
D'autres attributs, y compris les conditions exogènes, influencent ce processus de décision en raison des exigences de performance du produit. Les coûts de production sont un autre facteur essentiel.
Il est essentiel de comprendre les spécificités d'une méthode de finition de surface particulière pour faire les bons choix en fonction de leurs besoins individuels basés sur la fonctionnalité, le coût et l'esthétique de leurs produits spécifiques.
Référence
[1] ASTM International. (2019). ASTM B580-79(2019) Spécification standard relative aux revêtements d'oxyde anodique sur l'aluminium. https://doi.org/10.1520/B0580-79R19
[2] ASTM International. (2018). ASTM B912-02(2018) Spécification standard relative à la passivation des aciers inoxydables par électropolissage. https://doi.org/10.1520/B0912-02R18
[3] Dong, H. (dir.). (2010). Ingénierie des surfaces des alliages légers : alliages d'aluminium, de magnésium et de titane. Woodhead Publishing (Elsevier). https://doi.org/10.1533/9781845699451
[4] Tretyakov, Y. D. (2007). Manuel des matériaux céramiques durs. Wiley-VCH. https://doi.org/10.1002/9783527618217

















 FR
 EN
 ES
 DE
 IT
 PT
 NL
 PL
 AR
 JA
 KO
 ZH