

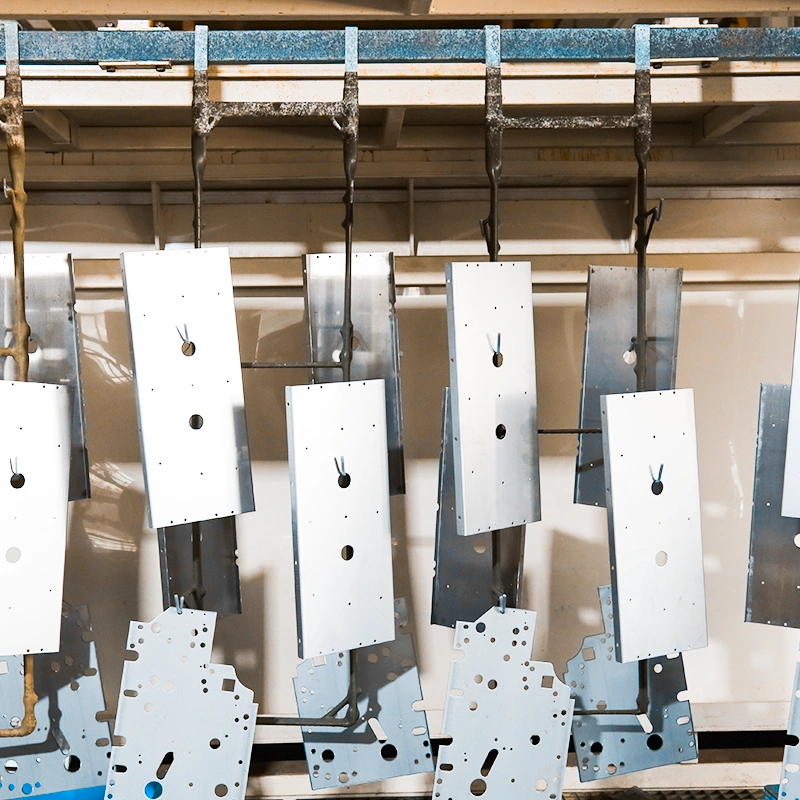
El acabado superficial forma parte del proceso de fabricación, especialmente en el caso de las piezas mecanizadas con CNC. Se basan en técnicas diseñadas específicamente para modificar las características superficiales de un componente con el fin de satisfacer necesidades concretas de carácter funcional, estético o relacionadas con el rendimiento. El acabado superficial embellece la pieza y mejora sus características de rendimiento, como la resistencia a la corrosión, la resistencia al desgaste y la calidad general del acabado superficial, al reducir al mínimo la rugosidad de la superficie.
¿Qué es el acabado de superficies?
El acabado de superficies es el proceso por el que se modifica la superficie de una pieza mecanizada en lo que respecta a su textura, aspecto y funcionalidad. Dependiendo de la pieza que se necesite, el acabado puede ser mecánico, químico o electroquímico.
Mecanizado CNC conduce a una gran precisión y repetibilidad de una pieza. Sin embargo, los componentes pueden presentar características en su superficie que repercuten tanto en la forma como en el acabado.
Un problema habitual son las marcas de herramienta —líneas finas o surcos dejados por la herramienta de corte— que pueden afectar tanto a la estética como a la funcionalidad. Si no se tratan, estas marcas de herramienta sin pulir pueden resultar poco atractivas desde el punto de vista estético o inadecuadas desde el punto de vista funcional. Técnicas como el pulido o el acabado secundario pueden solucionarlas de forma eficaz.
Los rasgos mecanizados como rebabas, bordes elevados, partículas o pequeñas crestas que se forman en el límite de los rasgos requieren operaciones de desbarbado.
Las pequeñas marcas que pueden adoptar la forma de arañazos en la superficie debido al proceso de mecanizado, la manipulación o el transporte no son deseables desde un punto de vista estético. Pueden ser fuente de dificultades mecánicas posteriores.
Técnicas comunes de acabado superficial para mecanizado CNC
El acabado de superficies desempeña un papel fundamental a la hora de determinar la calidad y el rendimiento de las piezas mecanizadas mediante CNC. A continuación, analizamos algunos procesos de acabado estándar en diversas industrias.
Anodizado
Anodizado mejora de forma eficaz la protección contra la corrosión, las propiedades mecánicas y el aspecto de los productos, especialmente en mecanizado CNC de aluminio. Este procedimiento consiste en crear una estructura robusta y óxido anticorrosivo película sobre la superficie del metal. El anodizado forma una capa de óxido que recubre el metal. Esto no solo mejora las características del metal, sino que también contribuye al valor estético del producto final.
Proceso
- Preparación de la superficie: La limpieza de la pieza se realiza antes de aplicar el proceso de anodizado. Una limpieza a fondo elimina los aceites y la suciedad. Los operarios pueden utilizar técnicas de pretratamiento mecánicas o químicas, como el pulido o el grabado.
- Inmersión en solución electrolítica: Tras la limpieza, los técnicos sumergen la pieza en un baño electrolítico, que suele ser ácido sulfúrico o crómico. Este baño provoca un proceso electrolítico que da lugar a la formación de una capa de óxido. En este proceso, la propia pieza actúa como ánodo del sistema. El cátodo, normalmente de aluminio o plomo, se coloca frente al ánodo.
- Aplicación de la corriente eléctrica: Los técnicos hacen pasar corriente continua (CC) a través de la pieza y el cátodo, y se produce un proceso electroquímico en la pieza. Los iones del electrolito reaccionan con los átomos de aluminio de la superficie de la pieza y producen óxido de aluminio (Al₂O₃). Esta capa de óxido es porosa al principio y facilita el tratamiento posterior del tejido, como el teñido.
- Coloración y sellado: La capa anodizada permite que penetren los tintes, lo que facilita el teñido de la pieza. Los tintes orgánicos o inorgánicos penetran en los poros. El sellado es el último proceso para aumentar la protección contra la corrosión y evitar que el color pierda intensidad. Consiste en elevar la pieza a un punto de ebullición, con lo que el óxido de aluminio se hidrata y cierra todos los poros. Otros tipos de sellado incluyen productos químicos como el acetato de níquel para proteger aún más la superficie.
Tipos de anodizado
Anodizado con ácido crómico (Tipo I)
Utiliza ácido crómico como electrolito y forma una capa anódica fina y lisa. Sin embargo, presenta una menor resistencia a la abrasión que los demás recubrimientos. Su aplicación más habitual es en piezas aeroespaciales, donde las propiedades fundamentales que se requieren son resistencia a la fatiga y una elevada resistencia a la corrosión.
Anodizado con ácido sulfúrico (Tipo II)
Este método está familiarizado con una solución de ácido sulfúrico como electrolito. Las piezas de este proceso son más gruesas que las del anodizado con ácido crómico. El anodizado de tipo II es favorable para teñir la superficie y es adecuado para uso estético. Es famoso por la mayoría de pequeños electrodomésticos, accesorios de automóvil y edificios en los que se desea apariencia, resistencia moderada a la oxidación y solidez.
Anodizado duro con ácido sulfúrico a temperaturas más bajas (tipo III)
Es similar al de tipo II, pero se aplica a temperaturas más bajas y con tensiones más altas. De acuerdo con especificaciones industriales estrictas, como la norma ASTM B580 tipo A, este recubrimiento anódico duro suele tener un espesor de entre 50 y 100 micras. [1]. Además, esta densa capa cerámica alcanza una microdureza excepcional, equivalente a entre 60 y 70 HRC. Esta extraordinaria dureza proporciona una resistencia extrema a la abrasión para las piezas móviles sometidas a grandes cargas.
Adecuado para aplicaciones exigentes, como productos aeroespaciales, productos militares y equipos industriales. Estas aplicaciones requieren la máxima durabilidad de la superficie o de todo el dispositivo. Entre las posibles aplicaciones se incluyen pistones, engranajes y otras piezas móviles.
Granallado
El chorreado con microesferas es otro método de acabado de superficies que hace incidir microesferas de vidrio a base de óxido a alta presión sobre la superficie de un material. El ajuste del proceso permite obtener superficies lisas y rugosas con la ayuda del medio abrasivo. Es habitual en embellecimiento, preparación de superficies o eliminación de contaminantes superficiales como óxido o pintura.
Proceso
- Preparación de la superficie: Implican un lavado para eliminar los aceites residuales u otros contaminantes fácilmente desprendibles.
- Configuración de la cabina o máquina de granallado: Los técnicos colocan la pieza en una cabina de granallado o en un accesorio de la máquina. La cabina es un espacio cerrado donde se realiza el granallado y el abrasivo no sale volando.
- Aire a presión y medios abrasivos: Los operarios utilizan aire comprimido para expulsar el material abrasivo, en su mayoría perlas de vidrio, contra la superficie de la pieza. El grado de tratamiento de la superficie depende de la presión del aire y del tipo de material utilizado en el proceso.
- Acabado controlado de superficies: El operario puede determinar la cantidad de presión, la proximidad de la superficie a la que se aplica y el ángulo de aplicación del material. Esto es necesario para controlar completamente el acabado. El chorreado con microesferas es adecuado para trabajar en distintas piezas de diferentes maneras, en función de las necesidades.
- Limpieza posterior a la voladura: Los operarios lavan la pieza después del granallado para eliminar cualquier resto de granalla o polvo que haya quedado en ella. Esto ayuda a evitar interferencias derivadas de la contaminación por otros elementos antes de que la pieza tenga que someterse a operaciones como el revestimiento o el montaje.
Tipos de granallado
Chorreado de perlas de vidrio
Este método específico de granallado utiliza perlas de vidrio esféricas para crear un acabado mate o satinado uniforme. A diferencia de los granos abrasivos muy angulosos, estas partículas esféricas impactan contra la superficie metálica para crear un efecto de martilleo microscópico, en lugar de una acción de corte. [3]. Este mecanismo de impacto único garantiza que las tolerancias de mecanizado CNC de precisión permanezcan totalmente inalteradas durante el proceso de limpieza de superficies. Resulta de gran utilidad en electrodomésticos, interiores y exteriores de automóviles, muebles, productos de la industria ligera y otras piezas. En estas aplicaciones, es fundamental conseguir un aspecto liso y atractivo.
Granallado con óxido de aluminio
Este método utiliza granalla de óxido de aluminio de forma muy angulosa y agresiva. Dado que este material abrasivo es considerablemente más duro y afilado, el óxido de aluminio elimina una cantidad de material significativamente mayor. Debido a su dureza, el óxido de aluminio elimina una cantidad de material de la superficie considerablemente mayor que las perlas de vidrio. Resulta útil cuando se necesita una superficie ligeramente más rugosa o una mayor eliminación de material.
Granallado de plástico
Utiliza perlas de plástico como medio abrasivo, lo que minimiza el tratamiento agresivo de las piezas. Dado que el medio plástico es considerablemente más blando que el metal, elimina de forma segura los recubrimientos y contaminantes sin alterar ni dañar el material base subyacente. El proceso ofrece un acabado superficial fino sin afectar negativamente a la resistencia de la pieza en cuestión. El granallado con perlas de plástico es una opción adecuada para la limpieza de metales más blandos o piezas delicadas, y se utiliza a menudo en fabricación de piezas para automóviles y fabricación de componentes aeroespaciales.
Granallado con carburo de silicio
Una de las técnicas más agresivas consiste en utilizar partículas de carburo de silicio. El carburo de silicio se encuentra entre los materiales abrasivos sintéticos más duros disponibles en la industria manufacturera. Con una notable dureza según la escala de Mohs, que oscila entre 9,0 y 9,5, corta de forma agresiva superficies metálicas extremadamente rígidas. [4]. Gracias a esta dureza extrema, elimina rápidamente las marcas profundas dejadas por las herramientas y crea un perfil muy rugoso, ideal para la adhesión de recubrimientos de alta resistencia. Entre sus aplicaciones se incluyen la limpieza de álabes de turbina, piezas de fundición, piezas sometidas a grandes esfuerzos y muchas otras que requieren una superficie resistente antes de someterse a tratamientos posteriores.
Electropulido
El electropulido es un proceso electroquímico de alta precisión que disuelve una capa microscópica de material de la superficie de las piezas metálicas. Esta técnica es lo contrario de la galvanoplastia y se asemeja más a la disolución, el pulido y el alisado. El electropulido se aplica principalmente en aleaciones de hierro-cromo, aluminio, titanio y níquel. Por ello, resulta útil para sectores que requieren altos niveles de limpieza y pureza superficial, como la industria alimentaria, los equipos médicos y la industria farmacéutica.
Proceso
- Preparación de la superficie: Antes del electropulido, la pieza metálica se limpia para desengrasarla. La limpieza elimina cualquier sustancia que pueda obstaculizar el proceso electroquímico.
- Inmersión en baño electrolítico: Los operarios sumergen la pieza metálica en un baño electrolítico. El baño comprende una solución ácida, más a menudo una solución de ácido sulfúrico y ácido fosfórico. En la parte electroquímica del sistema, la ‘pieza’ actúa como ánodo, mientras que el cátodo es un material inerte como el acero inoxidable o el plomo.
- Aplicación de la corriente eléctrica: Los operarios aplican una corriente eléctrica entre el ánodo y el cátodo de la pieza. La corriente hace que la capa de oxidación de la pieza se disuelva en una solución acuosa. La eliminación de material aumenta rápidamente para los picos curvos locales a la superficie del cátodo en lugar de para los valles curvos. Esta eliminación selectiva contribuye a aplanar la superficie, lo que permite pulir la pieza para obtener una superficie lisa.
- Disolución material: El proceso de electropulido elimina con precisión una capa microscópica de material base, cuya profundidad suele oscilar entre 0,0025 mm y 0,025 mm. Esta disolución electroquímica actúa preferentemente sobre los picos microscópicos de la superficie, en lugar de sobre los valles. En consecuencia, el proceso puede reducir sistemáticamente el valor medio de la rugosidad superficial total (Ra) hasta en un 50 %, al tiempo que pasiva el metal. [2]. El acabado final de la superficie resulta notablemente superior y muy refinado en comparación con el pulido mecánico estándar.
- Alisado y pulido de superficies: El electropulido deja la superficie lisa, brillante y ‘resplandeciente’ en comparación con su estado original. Además de su aspecto estético, minimiza drásticamente la rugosidad a nivel microscópico y ayuda a reducir las posibilidades de corrosión.
- Limpieza e inspección posteriores al pulido: Tras el tratamiento de electropulido, la pieza de acabado superficial se lava con agua para eliminar la solución electrolítica. El control de la pieza de acabado superficial garantiza la eliminación del material adecuado.
Comparación de métodos de acabado superficial
El mejor acabado superficial para las piezas mecanizadas con CNC depende de factores como el tipo de material utilizado, los requisitos de la aplicación y las condiciones de trabajo de la pieza. La decisión más importante es la elección de los acabados superficiales, ya que estos determinan el rendimiento, la resistencia y, en última instancia, el precio de la pieza. Todos los materiales que nos ocupan reaccionan de forma diferente ante determinados procedimientos de acabado, y procesos como el anodizado suelen ser habituales en el aluminio. Del mismo modo, es necesario tener en cuenta la función de la pieza en cuestión. Por ejemplo, si se requiere una resistencia extrema al desgaste, los componentes de aluminio deben someterse a un anodizado duro (tipo III).
Por otro lado, el electropulido podría resultar beneficioso para las piezas que se encuentran en entornos extremadamente estériles. La exposición ambiental también es un factor esencial, especialmente para aquellas piezas que se encuentran en entornos corrosivos, a temperaturas altas o bajas, o en contacto con productos químicos. La estética también influye en la elección, sobre todo en sectores como la electrónica de consumo y la automoción, entre otros, donde se utilizan técnicas como el pulido y el anodizado. Las consideraciones presupuestarias son fundamentales a la hora de seleccionar el acabado superficial, ya que influyen directamente en el coste total Costes de mecanizado CNC, ya que las opciones más seguras y visualmente atractivas suelen tener un coste más elevado. En este caso, es fundamental sopesar los requisitos de rendimiento frente a los costes para tomar la decisión correcta.
| Método de acabado | Coste | Durabilidad | Atractivo estético | Materiales comunes | Aplicaciones típicas |
|---|---|---|---|---|---|
| Granallado | Bajo | Moderado | Moderado (acabado mate) | Aluminio, acero inoxidable | Piezas de automóvil, componentes aeroespaciales, electrónica |
| Anodizado | Moderado | Alta (resistente a la corrosión y al desgaste) | Alta (opciones de color) | Aluminio, titanio | Aeroespacial, automoción, electrónica de consumo |
| Electropulido | Alta | Alta | Moderado (superficie lisa) | Acero inoxidable, aluminio | Equipamiento farmacéutico, procesamiento de alimentos, productos sanitarios |
Consejos: Si quieres saber más sobre toda la gama de procesos de acabado de superficies, haz clic en “Más procesos de acabado de superficies” para continuar.
Conclusión
El acabado de superficies es un componente esencial del proceso de fabricación en general en cualquier entorno profesional taller mecánico en el caso de las piezas mecanizadas con CNC, lo cual influye de manera decisiva en su funcionalidad y su aspecto.
Los procesos de anodizado, granallado y electropulido mejoran propiedades como la corrosión, la resistencia al desgaste y el acabado superficial, dando a los componentes un aspecto estético.
Cada método de acabado responde a requisitos o preocupaciones relacionados con el material de la pieza y el uso previsto. La elección de la técnica de acabado de superficies correcta está relacionada con la eficacia y la durabilidad de las piezas mecanizadas con CNC.
Otros atributos, incluidas las condiciones exógenas, influyen en este proceso de toma de decisiones debido a las exigencias de rendimiento del producto. Los costes de producción son otro factor esencial.
Comprender las particularidades de un determinado método de acabado de superficies es vital para tomar las decisiones adecuadas a sus necesidades individuales en función de la funcionalidad, el coste y la estética de sus productos específicos.
Referencia
[1] ASTM International. (2019). ASTM B580-79(2019) Especificación estándar para recubrimientos de óxido anódico sobre aluminio. https://doi.org/10.1520/B0580-79R19
[2] ASTM International. (2018). ASTM B912-02(2018) Especificación estándar para la pasivación de aceros inoxidables mediante electropulido. https://doi.org/10.1520/B0912-02R18
[3] Dong, H. (ed.). (2010). Ingeniería de superficies de aleaciones ligeras: aleaciones de aluminio, magnesio y titanio. Woodhead Publishing (Elsevier). https://doi.org/10.1533/9781845699451
[4] Tretyakov, Y. D. (2007). Manual de materiales cerámicos duros. Wiley-VCH. https://doi.org/10.1002/9783527618217

















 ES
 EN
 FR
 DE
 IT
 PT
 NL
 PL
 AR
 JA
 KO
 ZH