
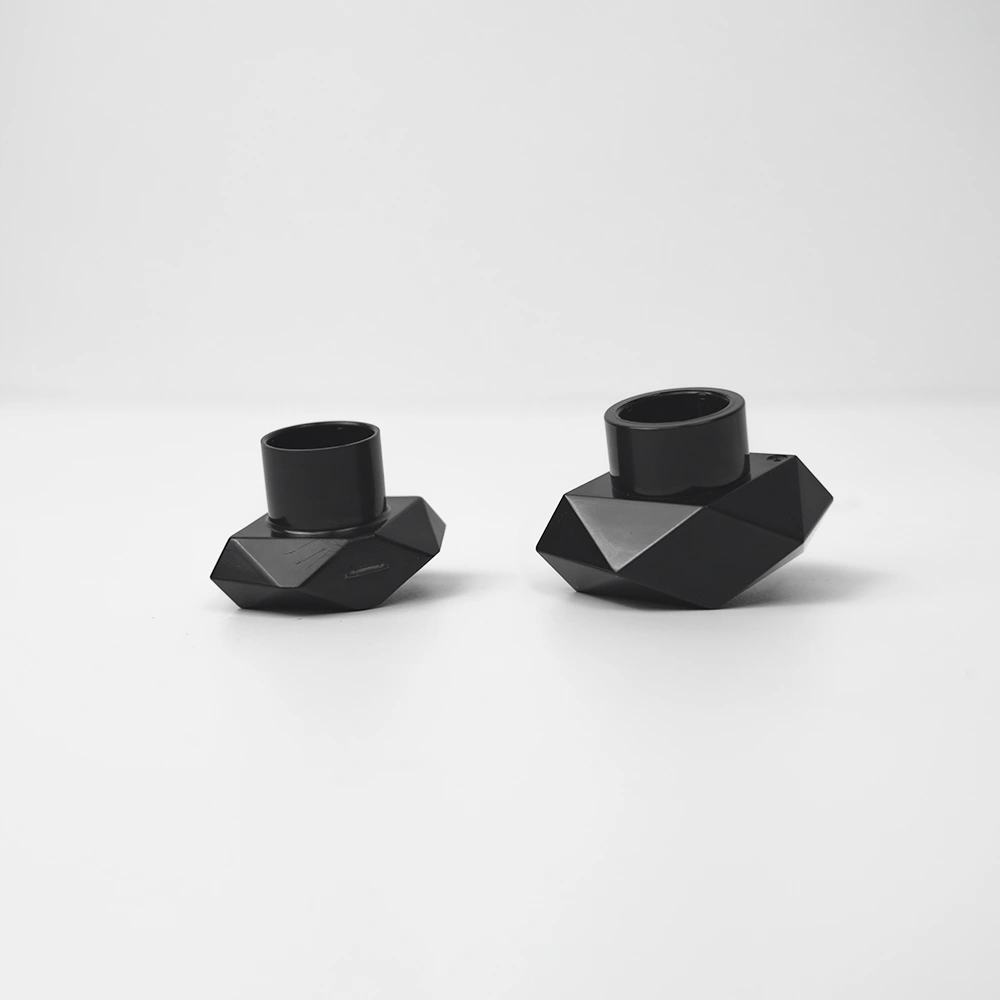
特に、香水瓶を開けるのに苦労したくない女性がターゲットであることを考えると、この精度は極めて重要であった。
射出成形は、プラスチック部品の大量生産において極めて有用です。しかし、効率や安定性の面で不十分な場合が多く、欠陥を修正するためにオーバーモールドなどの特別な工程が必要になることがよくあります。これは、製品ごとに構造、外観、寸法、材質が異なるためです。.
例えば、香水キャップのオーバーモールドは、欠陥のない、機能的で見た目にも美しい製品を作り出すための工程の一つです。香水キャップのオーバーモールドは、キャップのデザインが複雑な場合に特に重要となります。.
この問題を解決する方法としては、金型の修正、製品設計の調整、あるいは工程の最適化の見直しなどが挙げられます。これらのいずれのプロセスも、多額の費用がかかるか、リードタイムの長期化につながる可能性があります。First Moldでは、オーバーモールド技術を用いて、香水キャップの射出成形による欠陥を簡単に修正します。.
クライアント要件
老舗の高級香水ブランドメーカーが、自社のラグジュアリーブランドラインナップに新製品を投入することになりました。魅力的な香水ボトルやキャップを生み出してきたこれまでの評判を維持したいと考えていたクライアントは、特に、ダイヤモンドをモチーフにした、完璧な仕上がりを実現した香水キャップの制作に注力していました。.
“「ファースト・モールドは、革新的なエンジニアたちのおかげで、設計の常識に挑み、実現不可能と思われたデザインを現実のものにしてきた点で、常に他社とは一線を画してきました」と、ファースト・モールドの生産マネージャー、ボーウェン・ホアン氏は顧客との打ち合わせの中で述べた。.
メーカーは、アクリロニトリル・ブタジエン・スチレン(ABS)に対応できる香水キャップの量産用金型を求めていました。成形されたキャップには、電気めっきによる表面処理を施す予定でした。.
課題
ハイエンドな美観、複雑な形状、そして精密な機能性への要求こそが、ファースト・モールドが克服すべき最大の課題でした。製造工程では、反りや沈み跡の原因となり得る材料の収縮に対処する必要があります。.
メーカーから要望された香水のキャップの複雑なデザインに加え、不意の噴出や液漏れを防ぐため、キャップがノズルにぴったりと密着することを特に重視していました。そのため、公差を±0.025mmに設定しました。.
“「香水業界において、洗練された香水のキャップデザインは、高級感、品質、そしてブランドアイデンティティを伝える『目立たないセールスマン』のような役割を果たしています」と、メーカーの担当者は述べた。「我々は競争の激しい市場で事業を展開しているため、ユニークなキャップデザインは顧客の注目を集め、手に取ってもらうきっかけとなり、それが購入への第一歩となるのです」。.
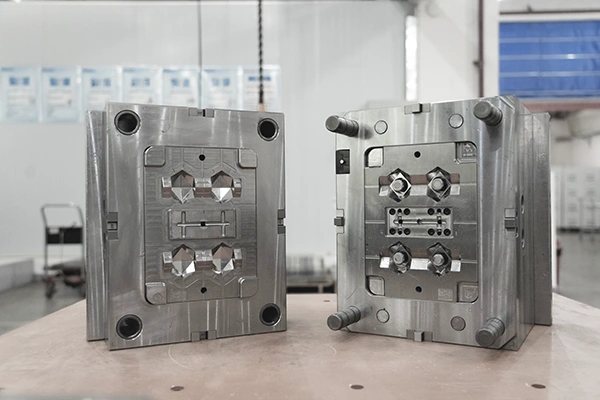
複雑な設計には、精巧な金型が必要となる
香水のキャップのデザインが複雑になればなるほど、金型製作プロセスはより困難になります。また、より精巧なデザインの場合、射出不足や材料の劣化につながる高圧を避けるために、流量を精密に制御する必要があります。.
First Moldが香水キャップのオーバーモールド技術によって解決した、複雑な設計に伴うもう一つの一般的な課題は、ウェルドラインでした。ウェルドラインや目に見える継ぎ目は、高級品においては美観上許容できません。それらが存在すると、ターゲット市場における製品の魅力が損なわれてしまいます。.
この複雑な設計について、ファースト・モールドの技術部長であるマイケル・ワン氏は次のように述べた。「当社は、業界最速となる7~21日のリードタイムを実現するという評判を維持してきました。しかし、金型が複雑になると、リードタイムが長くなる可能性があります。」“
ハイエンドな美的基準を満たす
複雑な形状の場合、香水キャップの表面仕上げを完璧に仕上げることは常に困難です。焼け跡、流れ跡、ゲート跡といった些細な欠陥でも、その魅力を台無しにしてしまう可能性があります。このプロジェクトの主材料であるABSの大きな問題の一つは、湿気や温度に敏感であるという点でした。過度な熱は材料を劣化させ、くすんだり変色したりした外観を引き起こす可能性があります。.
ABSにはゴム粒子が含まれており、研磨済みの金型を使用した場合でも、表面の凹凸が生じることがあります。香水キャップのオーバーモールド加工を行うことで、きめ細やかな表面仕上げを容易に実現できます。.
精度と機能性の実現
香水のキャップは、ボトルにぴったりとフィットするように、寸法が正確でなければなりません。内径にわずかな誤差があるだけで、キャップが緩んでしまい、液漏れの原因となる可能性があります。First Mold社は、確実な密着性と使いやすさのバランスを見出す必要がありました。.
この香水キャップのデザインには、厚みが不均一な部分が含まれており、冷却が不均一になることで材料が収縮する恐れがあります。これにより、収縮痕(表面のへこみ)や反りが生じる可能性があります。また、ゲート(射出点)には小さな跡が残りやすいため、高級感のある外観を維持するためには、この跡を目立たなくする必要があります。.
技術的・生産上の課題の克服
ABSの射出成形において発生する製造上の欠陥の多くは、温度に関連しています。厚みのばらつきによる香水キャップの冷却ムラは、変形を引き起こす可能性があります。したがって、サイクルタイムを短縮し、反りを防ぐためには、冷却システムを最適化することが重要です。.
複雑なデザインの香水キャップは、金型からの成形品の取り出しにおいて特有の課題をもたらすことがあります。取り出し作業中に成形品に損傷を与えないよう、細心の注意を払う必要があります。.
ソリューション
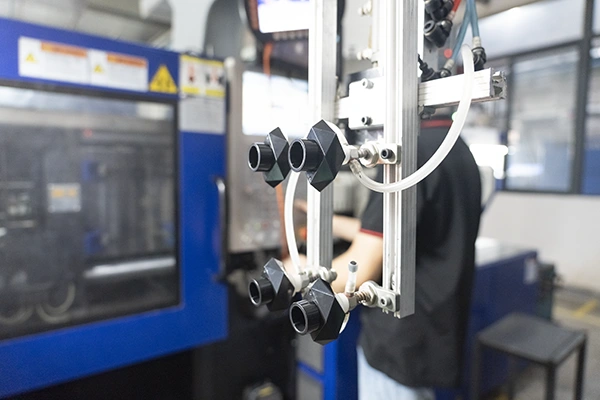
製品設計図を確認し、クライアントと数回にわたる打ち合わせを行った後、王氏は、完璧な表面仕上げを実現するために、香水キャップのオーバーモールド加工を提案しました。しかし、生産プロセス全体を通じて、他にも解決すべき課題がいくつかあります。.
例えば、ファースト・モールド社では、香水キャップの金型を所望の精度と表面粗さ(Ra 0.2~0.4μm)で製作するために、CNC加工と手作業を組み合わせる必要がありました。その後、記録用に、さまざまな射出成形パラメータのプロセス最適化が行われました。.
温度の最適化
ABSを使用して表面が滑らかな香水キャップを製造するには、材料の劣化を招くことなく高い粘度を確保するため、常に許容範囲の上限に近い温度を維持する必要があります。粘度が高いほど、材料が金型の表面を完璧に再現しやすくなります。.
例えば、ABSの成形における溶融温度またはバレル温度は220です。oC から 260oC (428oFから500までoF). 通常、260を超えると材料の劣化が生じるoC. 最高の表面仕上げを得るためには、235前後を目標とすべきである。oC ~ 250oC. 以下の表は、香水キャッププロジェクトに関するファーストモールド社の温度最適化ガイドを示しています。.
| 注目気温 | 範囲 | 表面の平滑性に関する要件 |
|---|---|---|
| メルト | 220oC から 260oC | 235oC ~ 250oC |
| 金型 | 50oCから80までoC | 60oCから80までoC |
| 乾燥 | 80oCから90までoC | 乾燥剤を使用した場合、2~4時間 |
圧力の最適化
王氏によると、「より完璧な射出成形基板を製造すればするほど、香水のキャップのオーバーモールドに関するトラブルは少なくなります」。.
その理由は、最初に成形された射出成形品が、オーバーモールド工程の土台となるからです。基材の品質が高ければ、オーバーモールド工程での欠陥を減らすことができます。.
したがって、ほぼ完璧な射出成形香水キャップを製造するには、射出圧力の最適化も不可欠な工程となります。一般的に、ABS樹脂で滑らかな表面を得るための射出圧力は、50~100 MPa(500~1000 bar)の範囲です。 また、保圧温度は、射出圧力の50%~70%(約30~50 MPa)に設定する必要があります。金型への適切な充填を行うため、射出速度は中~高速に保たれました。.
表面の欠陥を解消するための香水キャップのオーバーモールド
ファースト・モールドのエンジニアリング担当ディレクター、カイル・ヤング・リー氏が説明しているように、オーバーモールドとは、基材の表面に新たな材料層を射出成形する工程のことです。.
香水キャップの表面欠陥の問題を解決するために、金型の修正やパラメータの調整に頼ることは、時間がかかり、より多くの労力を要します。また、費用がかかり、結果も不確実な再試験や量産への移行が必要となります。.
ベースとなる香水キャップが完成すると、香水キャップのオーバーモールド用に設計された新しい機械にセットされます。この新しい機械は、ベースとなる試作品の上にさらに1層の素材を成形します。その結果、構造的に完成されており、滑らかで、欠陥のないキャップが出来上がります。.
この工程により、品質やメーカーが求める洗練された黒色を損なうことなく、表面の欠陥をすべて除去することができました。その色は、電気めっき製品で一般的に用いられる自然な色とは著しく異なっていました。.
香水キャップメーカーがファーストモールドのソリューションによって得たもの
このメーカーがファースト・モールドと提携することで得た最も明らかなメリットは、設計を変更することなく、そのデザインを製品化できた点でした。.
表面的なメリットにとどまらず、この香水キャップメーカーは、ファーストモールド社の香水キャップ用オーバーモールド技術を活用することで、リードタイムの短縮、効率の向上、そして生産コストの削減も実現しました。.
生産効率の向上
First Moldのエンジニアたちは、1×4のレイアウトを採用した金型を設計し、1サイクルで4個の香水キャップを生産できるようにしました。このレイアウトにより、メーカーは1日あたり1,000個という驚異的な生産サイクルを達成することができました。.
よくあるご質問
香水キャップのオーバーモールディングは、複雑なデザインを持つ欠陥のない香水キャップを製造するために用いられる技術の一つです。射出成形を用いて、完成品と構造寸法が同一の小型のベースを製造します。その後、そのベースを別の機械に送り込み、その上に新たな材料層を成形します。.
鋼製金型の初期投資額の高さ、長いリードタイム、複雑な設計の管理、精度と品質管理、そして性能とシール性能のバランスを取る必要性などは、香水キャップメーカーが克服しなければならない主な課題の一部である。.

 JA
 EN
 ES
 FR
 DE
 IT
 PT
 NL
 PL
 AR
 KO
 ZH