
특히 타깃 사용자가 향수병을 여는 데 어려움을 겪지 않으려는 여성이라는 점을 고려할 때 이러한 정밀성은 매우 중요했습니다.
사출 성형은 플라스틱 부품의 대량 생산에 매우 유용합니다. 그러나 효율성과 안정성 면에서 종종 한계가 있어, 이러한 결함을 보완하기 위해 오버몰딩과 같은 특수 공정이 필요한 경우가 많습니다. 이는 제품마다 구조, 외관, 치수 및 소재가 서로 다르기 때문입니다.
예를 들어, 향수 캡의 오버몰딩은 결함이 없고 기능적이며 미적으로도 매력적인 제품을 만드는 공정 중 하나입니다. 향수 캡의 오버몰딩은 특히 캡의 디자인이 복잡한 경우에 매우 중요합니다.
이 문제를 해결하는 방법으로는 금형 수정, 제품 설계 조정, 공정 최적화 재검토 등이 있습니다. 이러한 과정 중 어느 것이든 비용이 많이 들거나 리드 타임이 길어질 수 있습니다. First Mold는 오버몰딩 기술을 통해 향수 캡의 사출 성형 결함을 손쉽게 해결합니다.
고객 요구 사항
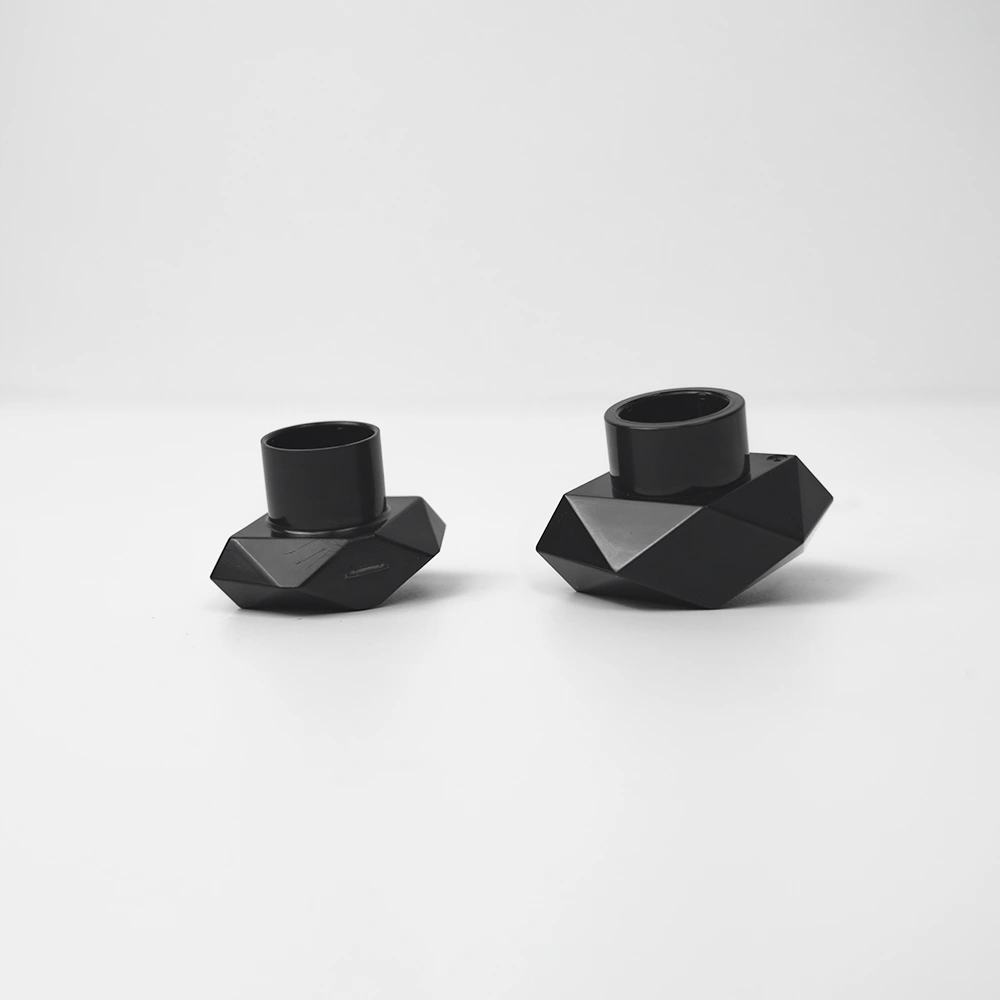
오랜 역사를 자랑하는 프리미엄 향수 브랜드 제조사가 자사의 럭셔리 브랜드 라인업에 신제품을 출시하고 있었습니다. 매혹적인 향수 병과 캡을 제작해 온 명성을 이어가고자 했던 이 고객사는, 특히 흠잡을 데 없는 마감 처리가 돋보이는 다이아몬드에서 영감을 받은 향수 캡을 제작하는 데 큰 관심을 보였습니다.
“퍼스트 몰드는 혁신적인 엔지니어들의 역량 덕분에 항상 디자인 관행을 깨고 불가능해 보이는 디자인을 현실로 구현해 온 것으로 유명합니다.” 퍼스트 몰드의 생산 관리자 보웬 황은 고객사와의 회의에서 이같이 말했습니다.
제조사는 아크릴로니트릴-부타디엔-스티렌(ABS) 소재에 적용 가능한 양산용 향수 캡 금형을 원했습니다. 성형된 캡에 적용될 표면 처리 공정은 전기 도금이었으며,.
도전 과제
고급스러운 미적 요소, 정교한 기하학적 구조, 그리고 정밀한 기능성을 구현해야 한다는 점이 First Mold가 극복해야 할 핵심 과제였습니다. 생산 공정에서는 재료 수축을 적절히 관리해야 하는데, 이는 뒤틀림이나 함몰 현상을 유발할 수 있기 때문입니다.
제조사가 요청한 향수 캡의 복잡한 디자인 외에도, 제조사는 우발적인 분사나 유출을 방지하기 위해 캡이 노즐을 단단히 밀봉하도록 하는 데 특히 신경을 썼습니다. 따라서 공차를 ±0.025mm로 유지했습니다.
“향수 업계에서 정교하게 디자인된 향수 캡은 고급스러움, 품질, 브랜드 정체성을 전달하는 ”말없는 판매원“ 역할을 합니다,”라고 해당 제조사의 담당자는 말했다. “경쟁이 치열한 시장에서 독창적인 캡 디자인은 고객의 시선을 사로잡아 제품을 집어 들게 만들며, 이는 구매로 이어지는 첫걸음입니다.”.
복잡한 설계에는 정교한 금형이 필요합니다
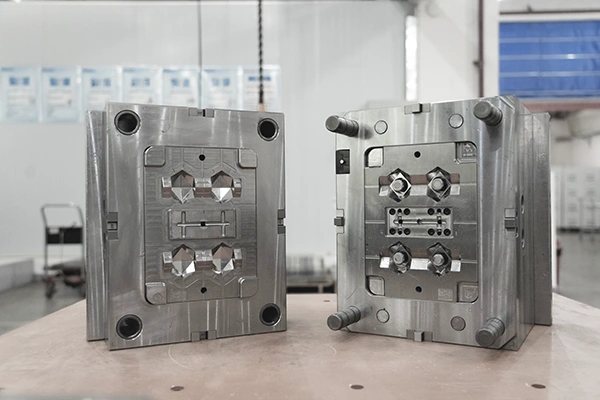
향수 캡의 디자인이 복잡할수록 금형 제작 공정은 더욱 까다로워집니다. 또한, 디자인이 정교할수록 사출량 부족이나 재료 열화를 유발할 수 있는 고압 현상을 방지하기 위해 유량을 정밀하게 제어해야 합니다.
First Mold가 향수 캡 오버몰딩 기술을 통해 해결한 복잡한 설계와 관련된 또 다른 흔한 문제점은 용접선이었다. 용접선이나 눈에 띄는 이음매는 명품 제품에서는 미관상 용납될 수 없다. 이러한 결함이 존재하면 타깃 시장에서 제품의 매력이 떨어지게 된다.
이 복잡한 설계에 대해 퍼스트 몰드의 기술 이사 마이클 왕은 “우리는 업계에서 가장 빠른 7~21일의 리드 타임을 제공한다는 명성을 유지해 왔습니다. 하지만 금형 제작이 복잡할 경우 리드 타임이 길어질 수 있습니다.”라고 말했습니다.”
최고 수준의 미적 기준 충족
복잡한 형상의 경우, 향수 캡 표면을 흠잡을 데 없이 마감하는 것은 항상 어려운 일입니다. 타는 자국, 유동선, 게이트 자국과 같은 사소한 결함만으로도 제품의 매력을 해칠 수 있습니다. 이 프로젝트의 주원료인 ABS의 주요 문제점 중 하나는 습기와 온도에 민감하다는 점이었습니다. 과도한 열은 소재를 열화시켜 표면이 칙칙해지거나 변색되게 할 수 있습니다.
ABS에는 고무 입자가 포함되어 있어, 연마된 금형을 사용하더라도 표면이 거칠어질 수 있습니다. 향수 캡 오버몰딩 공정을 활용하면 흠 잡을 데 없는 표면 마감을 얻는 과정을 간소화할 수 있습니다.
정밀성과 기능성 확보
향수 뚜껑은 병에 완벽하게 맞도록 치수가 정확해야 합니다. 내경의 미세한 편차만으로도 뚜껑이 헐거워지거나 누출이 발생할 수 있습니다. First Mold는 뚜껑이 단단히 고정되는 것과 사용 편의성 사이의 균형을 찾아야 했습니다.
이 향수 캡 디자인에는 두께가 균일하지 않은 부분이 포함되어 있어, 냉각이 고르지 않게 이루어질 경우 소재가 수축할 수 있습니다. 이로 인해 수축 자국(표면 함몰)이나 뒤틀림이 발생할 수 있습니다. 또한, 게이트나 사출 지점에는 작은 자국이 남기 쉬우며, 고급스러운 외관을 유지하기 위해서는 이 자국을 가려야 합니다.
기술적·생산적 난관 극복
ABS 사출 성형 과정에서 발생하는 제조 결함 중 상당수는 온도와 관련이 있습니다. 두께가 고르지 않아 향수 뚜껑이 불균일하게 냉각되면 변형이 발생할 수 있습니다. 따라서 사이클 시간을 단축하고 뒤틀림을 방지하기 위해 냉각 시스템을 최적화하는 것이 중요합니다.
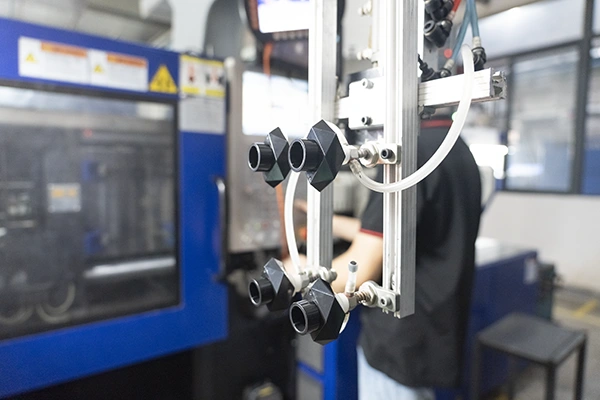
복잡한 향수 캡 디자인은 금형에서 부품을 탈형하는 과정에서 독특한 어려움을 초래할 수 있습니다. 탈형 과정에서 제조된 부품이 손상되지 않도록 각별한 주의를 기울여야 합니다.
솔루션
제품 설계도를 검토하고 고객사와 여러 차례 회의를 가진 후, 왕 씨는 흠잡을 데 없는 표면을 구현하기 위해 향수 캡 오버몰딩을 제안했습니다. 하지만 생산 과정 전반에 걸쳐 해결해야 할 다른 과제들도 있습니다.
예를 들어, First Mold는 원하는 정밀도와 표면 광택도(Ra 0.2–0.4μm)를 갖춘 향수 캡 금형을 제작하기 위해 CNC 가공과 수작업을 병행해야 했습니다. 그 후, 문서화를 위해 다양한 사출 매개변수에 대한 공정 최적화 작업을 진행했습니다.
온도 최적화
ABS를 사용하여 표면이 매끄러운 향수 캡을 제작하려면, 재료의 열화 없이 높은 점도를 확보하기 위해 항상 허용되는 재료 온도 범위의 상한선 근처에서 온도를 유지해야 합니다. 점도가 높을수록 재료가 금형 표면을 완벽하게 재현하는 데 도움이 됩니다.
예를 들어, ABS 성형 시 용융 온도 또는 배럴 온도는 220입니다.oC에서 260까지oC (428oF에서 500까지oF). 일반적으로 260 이상에서는 재료 열화가 발생한다.oC. 최상의 표면 마감을 얻으려면 약 235를 목표로 해야 합니다.oC에서 250까지oC. 아래 표는 향수 캡 프로젝트에 대한 First Mold의 온도 최적화 지침을 보여줍니다.
| 주요 기온 | 범위 | 매끄러운 표면 요건 |
|---|---|---|
| 녹다 | 220oC에서 260까지oC | 235oC에서 250까지oC |
| 곰팡이 | 50oC에서 80까지oC | 60oC에서 80까지oC |
| 건조 | 80oC에서 90까지oC | 제습제를 사용할 경우 2~4시간 |
압력 최적화
왕 씨에 따르면, “사출 성형된 기판을 더 완벽하게 제작할수록 향수 캡 오버몰딩 과정에서 발생하는 문제가 줄어든다”고 한다.
그 이유는 초기 사출 성형 부품이 오버몰딩 공정의 기초가 되기 때문입니다. 기판의 품질이 우수하면 오버몰딩 단계에서 발생하는 결함을 줄일 수 있습니다.
따라서, 거의 완벽한 사출 성형 향수 캡을 제작하기 위해서는 압력 최적화도 필수적인 단계 중 하나입니다. 일반적으로 ABS 소재로 매끄러운 표면을 얻기 위한 사출 압력은 50~100 MPa(500~1000 bar) 범위입니다. 또한, 유지 온도는 사출 압력의 50%에서 70%(약 30~50 MPa) 수준이어야 합니다. 금형 충진이 원활하게 이루어지도록 사출 속도는 중~고속으로 유지되었습니다.
표면 결함을 제거하기 위한 향수 캡 오버몰딩
퍼스트 몰드(First Mold)의 엔지니어링 이사인 카일 영 리(Kyle Young Lee)가 설명한 바와 같이, 오버몰딩은 기판 재료의 표면에 새로운 재료 층을 사출하는 공정입니다.
향수 캡의 표면 결함 문제를 해결하기 위해 금형 수정과 매개변수 조정에만 의존하는 방식은 시간이 많이 소요되고 더 많은 노력이 필요합니다. 또한, 비용이 많이 들고 결과가 불확실한 재검사와 양산 전환 과정이 수반됩니다.
베이스 향수 캡이 제작되면, 향수 캡 오버몰딩 전용으로 설계된 새로운 기계에 삽입됩니다. 이 새로운 기계는 베이스 시제품 위에 또 다른 층의 재료를 덧입힙니다. 그 결과 구조적으로 완벽하고 매끄러우며 흠잡을 데 없는 캡이 완성됩니다.
이 공정을 통해 품질이나 제조사가 요구한 세련된 검은색을 훼손하지 않으면서 표면의 모든 결함을 제거할 수 있었다. 이 색상은 일반적으로 전기 도금 제품에 사용되는 자연스러운 색상과는 확연히 달랐다.
향수 캡 제조업체가 First Mold의 솔루션을 통해 얻은 이점
이 제조사가 First Mold와 협력함으로써 얻은 가장 뚜렷한 이점은, 설계를 수정할 필요 없이 그대로 구현할 수 있었다는 점입니다.
표면적인 이점 외에도, 이 향수 캡 제조업체는 퍼스트 몰드(First Mold)의 향수 캡 오버몰딩 기술을 도입함으로써 리드 타임을 단축하고, 효율성을 높였으며, 생산 비용을 절감했습니다.
생산 효율성 향상
First Mold의 엔지니어들은 1×4 레이아웃의 금형을 설계하여, 한 번의 사이클로 향수 캡 4개를 생산할 수 있게 했습니다. 이러한 레이아웃 덕분에 해당 제조사는 하루 1,000개라는 놀라운 생산량을 달성할 수 있었습니다.
자주 묻는 질문
향수 뚜껑 오버몰딩은 복잡한 디자인의 흠잡을 데 없는 향수 뚜껑을 생산하는 데 활용할 수 있는 기술 중 하나입니다. 사출 성형 공정을 통해 완제품과 구조적 치수가 동일한 소형 베이스 부품을 제작합니다. 그런 다음 이 부품을 새로운 기계로 이송하여 그 위에 새로운 층의 재료를 성형합니다.
강철 금형에 대한 높은 초기 투자 비용, 긴 리드 타임, 복잡한 설계 관리, 정밀도 및 품질 관리, 그리고 성능과 밀봉 적합성 간의 균형을 맞춰야 하는 점 등은 향수 캡 제조업체들이 극복해야 할 주요 과제들 중 일부입니다.

 KO
 EN
 ES
 FR
 DE
 IT
 PT
 NL
 PL
 AR
 JA
 ZH