
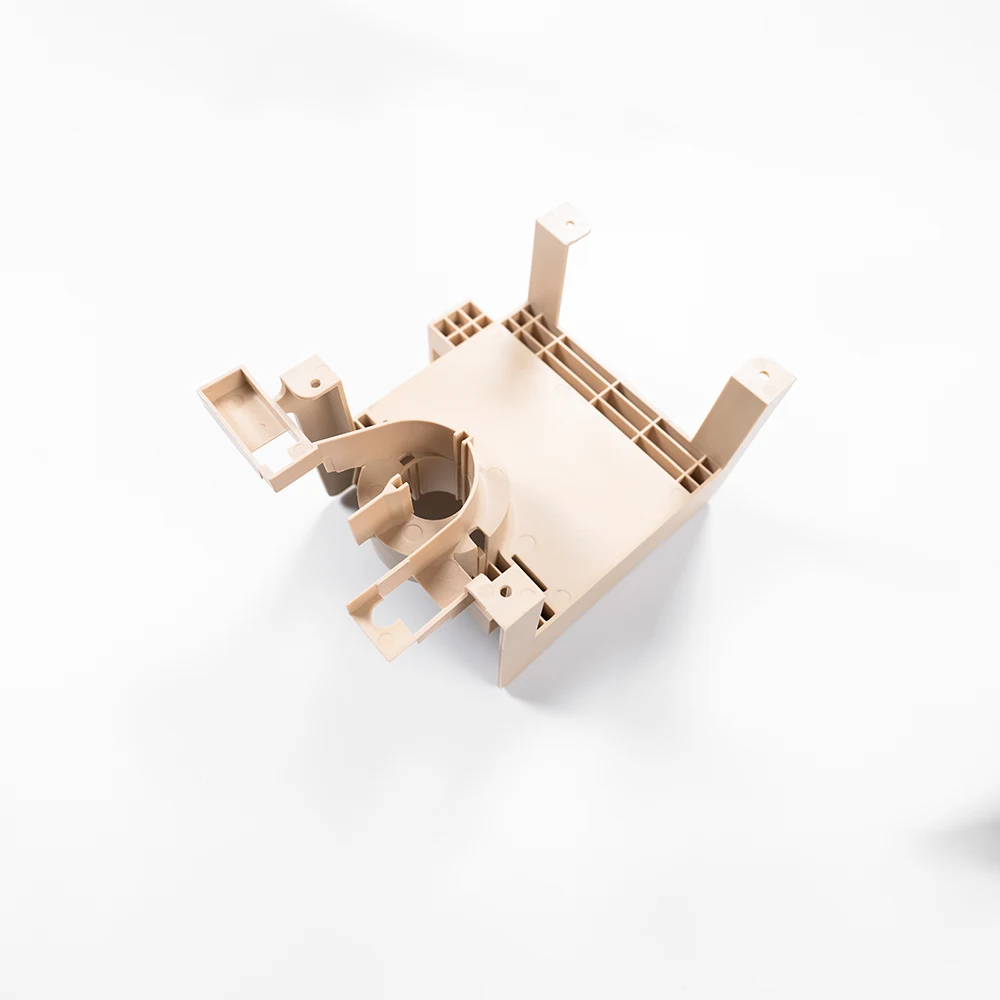
ヒューズブラケット(ヒューズホルダーまたはヒューズブロックとも呼ばれる)は、電気回路内のヒューズを安全かつ確実に収容するための筐体です。ヒューズブラケットの製造において最も重要な点は、ヒューズを確実に固定することです。これにより、短絡、過熱、過電流などの電気的故障から、作業員と機器の両方を保護するために必要な電気的絶縁が確保されます。.
ヒューズブラケットには、パネル取り付け型、プリント基板(PCB)取り付け型、リード付きヒューズブラケット、レール型ヒューズブラケット、自動車用ヒューズブラケットなど、さまざまな種類があります。ブラケットの種類は通常、用途によって決まります。プラスチック製ヒューズブラケットの主な機能は以下の通りです:
- 確実な取り付けと接続を実現: これにより、ヒューズを電気回路にしっかりと固定し、外部要因や振動によって外れてしまうのを防ぐ、安定した土台となります。.
- 安全のために電気絶縁体として機能します: ヒューズ部品の製造(量産)では、通常、通電中の電気部品を絶縁して短絡や不慮の感電を防ぐため、非導電性で耐熱性のあるプラスチックが使用されます。.
- メンテナンスや交換が容易になります: 技術者は、ブラケットから簡単に切れたヒューズを取り出し、交換することができます。これにより、回路の修理に伴うダウンタイムを最小限に抑えることができます。.
- 環境要因からの保護: ヒューズブラケットの製造は、主にヒューズを湿気、ほこり、腐食から保護することを目的としています。これにより、過酷な環境下でも使用することが可能になります。.
- 複数のヒューズをより整理して収納するには: 自動車業界のように複数のヒューズが必要な用途では、ヒューズブラケットを使用することで、さまざまなヒューズを一か所にまとめ、複数の回路をより適切に管理することができます。.
自動車、産業機械、家電製品、再生可能エネルギーシステムなど、ヒューズブラケットの製造を必要とする用途は数多くあります。これらは、短絡やその他の電気的故障に対して、費用対効果に優れ、耐久性の高い解決策を提供します。.
クライアント要件
ファーストモールドの生産施設と技術を見学した後、ヒューズブラケットのメーカーは、同社こそが最適なパートナーであると確信し、プロジェクトの詳細について話し合うために席に着きました。 この顧客は、ヒューズ部品の製造に向けた量産用金型を求めていました。この鋼製金型は、ポリブチレンテレフタレート(PBT)を成形してヒューズブラケットを製造するために使用される予定です。.
顧客は、製造工程において特にインサート成形を希望していました。 この成形技術では、溶融したPBTを射出する前に、ステンレス製の端子、ねじ込みインサート、バスバーなどの金属部品を金型のキャビティ内に配置します。射出後、プラスチックがインサートを包み込み、導電性のある金属と絶縁性のあるプラスチック製ハウジングを組み合わせた一体型または二体型部品が完成します。.
ヒューズブラケットのメーカーが挙げたその他の重要な要件としては、量産歩留まり率90%以上、標準的な光沢仕上げ、および部品の公差±0.05mmなどが挙げられます。寸法精度を満たすことは、組み立てを円滑に行う上で極めて重要でしたが、これは以前のパートナー企業との取引において常に課題となっていた点でした。.
課題と解決策
First Moldの生産マネージャーであるボーウェン・ホアン氏は、金型製作の専門家チームを結成し、このプロジェクトで想定される課題についてブレインストーミングを行い、それぞれの課題に対する適切な解決策を考案しました。クライアントからの要望には、特有の課題が伴っていました。例えば、インサート成形用のヒューズブラケット金型の製作は、通常の金型に比べてより細心の注意を要します。.
また、PBTは高い強度、剛性、耐熱性を備えた高性能なエンジニアリング熱可塑性樹脂ですが、吸水率が高いことで知られています。このため、製造工程が適切に最適化されていないと、不良品の発生につながる可能性があります。.
ヒューズ部品の製造(量産)における変位の発生
インサート成形によるヒューズブラケットの製造において、最大の課題の一つは、射出された溶融プラスチックによってインサートが斜めになったり、位置がずれたりすることです。ごくわずかな位置ずれでも、組み立て時の詰まりや機能不良につながる可能性があります。位置ずれを修正する方法がない場合、そのロット全体が廃棄されることになります。.
他のヒューズ部品金型メーカーとは異なり、ファーストモールドのエンジニアチームは、金型設計段階においてインサートの位置ずれ問題を解決しました。最先端のソフトウェアを活用したこの革新的な設計により、ヒューズ部品の量産においてインサートの位置ずれがゼロとなり、不良発生を根本から解消しました。.
PBT樹脂の成形における課題
PBTは通常のプラスチックに比べていくつかの優れた利点がある一方で、成形上の課題も抱えています。その一つが急速な結晶化であり、特にガラス繊維で補強されている場合、著しく不均一な反りや収縮を引き起こす可能性があります。.
PBT材料は吸水率が高く、収縮の制御が困難です。また、高温下では水分によってPBTの分子鎖が分解されることがあります。これにより、材料が脆くなり、強度が低下し、斑点やスプレイなどの表面欠陥が生じます。 PBT中の過剰な水分により、製品の反り、寸法公差の逸脱、顧客の設備への適合不良といった課題が生じる可能性があります。.
First Moldのエンジニアチームは、PBT専用の射出成形パラメータライブラリを活用しました。これには、110での乾燥が含まれます。oC~130o3~4時間Cで処理し、含水率を0.02%未満に下げる。ヒューズブラケットの製造における金型温度は、70前後で適切に管理された。oCから90までoC:結晶化を制御する。.
沈み込みの原因となる厚肉部分を避けるため、金型設計と製品設計の両方に細心の注意が払われました。一連の最適化措置により、First Mold社は収縮、変形、気泡を完全に排除し、100%の寸法を安定させることができました。.
インサート成形用単キャビティ金型の金型設計上の課題
多くの金型メーカーは、インサート成形用の単キャビティ金型の製作経験が乏しい。ヒューズブラケットのメーカーは当初、多キャビティ金型を提案したが、First Moldのエンジニアチームは、欠陥が発生する可能性が高くなることを理由に、これを推奨しなかった。.
しかし、ヒューズブラケット製造におけるシングルキャビティ金型のデバッグ経験が不足していると、量産中に頻繁に生産停止や金型の調整、材料の変更が発生し、納期の遅延やコストの膨張を招く恐れがあります。.
ファースト・モールド社は、最高の精度を実現するため、多キャビティ金型ではなく単一キャビティ金型を採用しました。同社のチームは、ハイエンドの電子制御用安全部品に専念し、競合他社が使用する多キャビティ金型をはるかに凌ぐ精度を実現しました。.
プラスチックと金属インサート間の接着強度が不十分
インサート成形において、プラスチックと金属間の接着が不十分になる要因としては、成形パラメータの不適切さ、表面の汚染、機械的な係合の不備などが挙げられます。インサートが緩んだり、回転したり、脱落したりすると、安全上の問題を引き起こします。その結果、顧客からの直接的な返品につながる可能性があります。.
First Moldのエンジニアチームは、インサート成形によるヒューズ部品製造のための成熟した量産プロセスを確立しました。これにより、72時間にわたる連続かつ安定した生産が実現され、歩留まり率は93.2%+に達し、業界平均を大幅に上回りました。この成果は、以下のプロセスを組み合わせることで達成されました:
- 化学薬品浴を用いたインサートの適切な洗浄または脱脂
- インサートを80から予熱しますoC ~ 120oC とし、熱衝撃を軽減する。.
- インサートの表面にサンドブラスト処理を施し、表面を粗くして噛み合わせを向上させる
- 射出速度、保圧、収縮制御などの射出パラメータの最適化
寸法の一貫性の欠如
ヒューズブラケットのメーカーがもう一つ懸念していたのは、製品に適切な寸法精度を確保することでした。寸法精度が不十分だと、部品が自動組立ラインの要件を満たせなくなり、低レベルのハンド組立にしか適さなくなるという事態を招いてしまいます。.
First Mold社は、全工程にわたる寸法管理を実施し、プロセス適合性指数(CPK)1.325以上を達成しました。その結果、完成した製品は、ハイエンド顧客向けの自動組立ラインに完全に適合するものでした。.
クライアントがファーストモールドのソリューションで得たもの
当社は、単に1キャビティの金型を顧客に納入しただけではありません。 First Moldは、一貫して高品質なヒューズブラケットの生産を保証するプロセス最適化のためのドキュメントを完備した、完全な金型一式を納入しました。当社の施設が持つハードウェアおよびソフトウェアの能力、ならびに金型製造に関する高度な知識を持つエンジニアチームを駆使し、First Moldは、クライアントのヒューズ部品量産用金型を3週間以内に納入しました。.
顧客からの「標準的な光沢仕上げ」という要望に応えるため、まず粗めのオイルストーンを用いて初期研削を行い、その後、より細かい番手の研磨紙で金型表面を研磨しました。標準的な光沢仕上げを実現することは、ヒューズ部品メーカーにとって、生産後のコスト削減につながるため重要でした。 つまり、ヒューズブラケットは組み立て後、すぐに出荷できる状態になったのです。.
経験豊富な金型製作チームと協力することで、クライアントは、溶融プラスチックの射出時に位置ずれを防ぐため、インサート成形用のシングルキャビティ金型の再設計について、無償のアドバイスを受けることができました。インサート成形において最も多く報告されるこの問題を解決したことで、クライアントは、以前の取引先が提案していたものをはるかに上回る、より高い歩留まりと品質の安定性を実現することができました。.
ファースト・モールドがこれまで取引してきた他の顧客と同様、このヒューズブラケットメーカーもアフターサービスと迅速な部品交換の恩恵を受けました。これにより、稼働停止時間を短縮することで、長期的にはさらなるコスト削減につながります。.
よくあるご質問
溶融プラスチックの高圧射出に伴うインサートの位置ずれやずれ、プラスチックと金属の熱膨張係数の違いによる反りや応力亀裂、およびインサートとプラスチック間の接着不良は、金型メーカーが克服しなければならない主な課題である。.
適合するプラスチックポリマーおよび金属材料の選定: 熱膨張係数が類似していることを確認し、接着性に優れた材料を使用してください。.
インサートの適切な準備: インサートをアルコールまたは超音波洗浄機で洗浄・脱脂し、インサート表面を粗面化して、機械的係合性を向上させる微細多孔質構造を形成する。.

 JA
 EN
 ES
 FR
 DE
 IT
 PT
 NL
 PL
 AR
 KO
 ZH