
Strona główna / Usługa obtrysku
Usługa obtrysku
Bond soft rubber directly onto hard plastic parts. We deliver comfortable grips and waterproof seals that never peel off, crack, or leak.
- 50+ Validated Rigid-Soft Pairings
- Zero Delamination & Flash-Free Edges
- Shore A 30 to D 80 Custom Grips
Compatible Overmolding Applications
In product design, you often need to improve grip, add waterproofing, or enhance appearance by wrapping a soft material (like TPE, TPU, or silicone) around a rigid plastic base. This is exactly what overmolding achieves. You see this everyday in tool handles, toothbrush grips, and rugged phone cases.
Unlike manual assembly or gluing, overmolding is a multi-step injection process that permanently bonds the second material directly onto the hard plastic substrate. For your projects, this means instantly adding ergonomic or protective features with no assembly gaps and zero peeling.


Ergonomic Grips & Tactile Surfaces
Adds soft, non-slip TPE or TPU to hard plastic parts. Commonly used for power tool handles, wearables, and control knobs.
Integrated Seals & Gaskets
Bonds rubber directly to housings to replace separate O-rings. Creates reliable IP67/IP68 waterproof and dustproof seals.
Impact Protection & Insulation
Uses thick rubber layers to absorb shock or provide electrical insulation. Ideal for rugged device corners and cable strain reliefs.(
Two-Tone Aesthetics & Structure
Combines different colors or materials in one part to reduce assembly. Used for brand logos, cosmetic finishes, and soft hinges.
Case Study: Resolving Shrinkage in Thick-Walled Parts
Thick plastic components, such as cosmetic caps, often develop sink marks due to uneven cooling. In this video, our Engineering Director explains how splitting a thick section into a two-step overmolding process eliminates surface distortion while maintaining the required structural thickness.
Overmolding Equipment & Specifications At First Mold
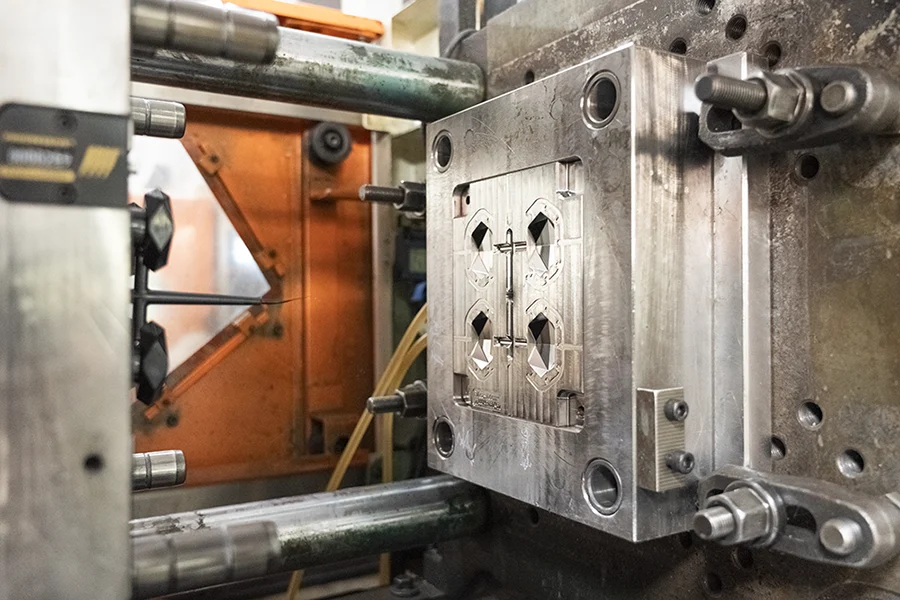
Two-step overmolding runs on standard injection molding machines, meaning the true quality of the part is determined by the mold tooling. To machine exact shut-off surfaces and prevent liquid rubber from flashing, we build our molds using industry-leading equipment, including Haas 5-axis CNCs, GF+ high-precision CNCs, and Makino EDMs. The specifications below outline our production capabilities and key design parameters.
| Specyfikacja | Zdolność | Specyfikacja | Zdolność |
|---|---|---|---|
| Elastomer Hardness | Shore A 30 – Shore D 80 | Optimal Overmold Thickness | 1.5 – 2.5 mm (for ideal tactile feel); feasible down to 1.0 mm |
| Min. Substrate Thickness | ≥ 1.5 mm (general guide to withstand injection pressure) | Recommended Draft Angle | 1.0° – 2.0° standard; add 0.5° – 1.0° for textured surfaces |
| Metody łączenia | Chemical Adhesion & Mechanical Interlocking | Adhesion Testing Standard | ASTM D903 (Peel) / ASTM D3359 (Cross-Hatch) |
| Parts Standard Tolerance | ±0,1 mm (±0,004″) | Shut-off Precision (No Flash) | ±0,05 mm (±0,002″) |
| Custom Color Matching | Pantone, RAL, Masterbatch Compounding | Zgodność materiałów | RoHS, REACH, FDA Class VI, Biocompatible |


Kombinacje materiałów dla technologii obtrysku
Handling 2+ new overmolding production commissions every month, First Mold’s engineering team has mastered the practical application of diverse resins and elastomers. We know exactly how to achieve a permanent, glue-free bond and prevent delamination.
| Soft Overmold | Excellent Bond | Good Bond | Poor Bond | Przykłady zastosowań |
|---|---|---|---|---|
| TPE | PP | ABS, PC, PS | POM, Nylon | Automotive anti-rattle overmolds; strain-relief boots; diagnostic equipment grips |
| TPU | ABS, PC, PC/ABS | Nylon (PA) | PP, PE | Valve spool encapsulation; robotic cable joints; rugged sensor housings |
| TPV | PP | Nylon (special grade) | ABS, PC | Under-hood duct seals; EV charging weatherseals; outdoor equipment gaskets |
| TPR | PS, HIPS | PP | PC, Nylon | Precision instrument isolation pads; soft/soft suction cups; anti-vibration mounts |
| TPE na bazie biologicznej | PLA, PBAT | PP | Diagnostic device housings; personal-care grips; compostable closures |
Why Trust First Mold with Your Overmolding Projects?
At First Mold, overmolding defects like peeling or warping rarely happen by chance. Overmolding stands as one of our proven specialties.
Usuwanie wad produkcyjnych
- Delaminacja: Miękki materiał łatwo się odkleja z powodu niewystarczającej przyczepności do twardego podłoża.
- Flash: Nadmiar materiału tworzy szorstkie krawędzie, zwiększając koszty wykończenia.
- Ślady po zlewie: Nierównomierne chłodzenie powoduje wgniecenia powierzchni, rujnując wygląd i trwałość.
- Laboratorium materiałów: Testowanie ponad 300 par materiałów, dostarczanie raportów kompatybilności.
- Precyzyjne formy: kontrola temperatury w zakresie ±0,5°C eliminuje zjawisko zapłonu.
- Monitorowanie ciśnienia w czasie rzeczywistym: Automatyczna regulacja ciśnienia w celu zapobiegania powstawaniu zacieków.
Rozwiązywanie problemów projektowych
- Sprzeczna grubość ścianki: Zbyt grube twarde warstwy powodują pęknięcia miękkiego materiału; zbyt cienkie warstwy nie są wytrzymałe.
- Widoczne linie podziału: Przelewanie się stopionego plastiku na powierzchni odcięcia rujnuje estetykę produktu premium.
- Szybkie przeglądy DFM: Uzyskaj wskazówki dotyczące grubości ścianek w ciągu 48 godzin.
- Opatentowany system pozycjonowania formy: błąd pomiaru poniżej 0,02 mm między podstawą a nakładką.
- Ukryte linie podziału: Bezszwowe rozwiązania dla elektroniki/urządzeń medycznych.
Overmolding vs. Insert Molding vs. Formowanie dwukolorowe
Overmolding polega na wtryskiwaniu jednego materiału na istniejące podłoże (takie jak twardy plastik lub metal). Proces ten jest realizowany w oddzielnych etapach w celu utworzenia warstwy ochronnej lub funkcjonalnej. W przypadku formowania wtryskowego wkładki, takie jak elementy metalowe lub elektroniczne, są najpierw umieszczane w formie wtryskowej. Następnie wtryskiwane jest tworzywo sztuczne, aby zabezpieczyć i zintegrować wkładki. W przypadku formowania dwustrzałowego, forma obrotowa jest używana do wtryskiwania dwóch różnych materiałów w tym samym cyklu.
| Wymiar | Overmolding | Formowanie wkładek | Dwukolorowe formowanie |
|---|---|---|---|
| Etapy procesu | Dwuetapowy wtrysk: Twardy rdzeń → Miękki overmold | Wstępne umieszczenie → Enkapsulacja pojedyncza | Podwójny wtrysk (forma obrotowa/przesuwna) |
| Kombinacja materiałów | Łączenie miękkie-twarde (np. PP+TPE) | Tworzywo sztuczne + metal/wkładka (np. PA66 + miedź) | Dwukolorowe tworzywa sztuczne (np. ABS+PC) |
| Wymagania sprzętowe | Standardowa maszyna + kompatybilna forma | Standardowa maszyna + robot/ręczne umieszczanie wkładek | Dedykowana dwukolorowa maszyna + obrotowa forma (±0,02 mm) |
| Interakcja materiałowa | Wiązanie chemiczne (zgodność termodynamiczna) | Blokada mechaniczna (bez wiązania chemicznego) | Fizyczne nakładanie warstw (synchronizacja temperatury topnienia) |
| Różnica strukturalna | Enkapsulacja warstwowa (integracja funkcjonalna) | Rdzeń wkładki (wzmocnienie kompozytowe) | Bezszwowe nakładanie warstw (estetyczna fuzja) |
| Koszt pleśni | $$ | $ | $$$ |
| Cykl produkcyjny | 30-60 sekund (wymaga chłodzenia między warstwami) | 45-90 sekund (ręczne umieszczanie wkładki) | 20-40 s (automatyczne podwójne zdjęcie) |
| Typowe produkty | Uchwyty narzędzi, instrumenty medyczne | Złącza samochodowe, elektrody medyczne | Dwukolorowe tylne światła, półprzezroczyste klawisze klawiatury |
 PL
 EN
 ES
 FR
 DE
 IT
 PT
 NL
 AR
 JA
 KO
 ZH