

Le surmoulage plastique est largement utilisé dans l'industrie du moulage par injection pour améliorer la finition des composants. Il permet aux fabricants de répondre aux exigences de sécurité, de confort et d'efficacité des produits. Par exemple, les ustensiles et les outils à main sont conçus de manière à améliorer leur prise en main. Les ingénieurs ont recours au surmoulage plastique pour ajouter des motifs spécifiques aux poignées afin d’éviter tout glissement lors de l’utilisation des outils. Le surmoulage s’apparente au moulage par insertion, car ces deux procédés font appel au moulage par injection. Cependant, alors que le moulage par insertion traditionnel consiste souvent à fixer du plastique ou du caoutchouc autour d’une surface métallique, le surmoulage dans le cadre d’une fabrication sur mesure non standard constitue une catégorie plus large. Il englobe à la fois le moulage par injection à deux phases et les méthodes de « pick-and-place » (prélèvement et placement) permettant de fixer un matériau souple sur un substrat en plastique rigide pré-moulé.
Certaines personnes considèrent le surmoulage comme un procédé de finition de surface, simplement parce qu’il permet de modifier l’aspect d’un produit. Ce point de vue n’est toutefois pas exact. Le surmoulage est en réalité un procédé de moulage par injection multi-matériaux. Bien que la couche de surmoulage offre effectivement des avantages en termes d’étanchéité et d’esthétique, il s’agit d’une étape essentielle dans la fabrication de la pièce — et non d’une simple “ touche finale ” appliquée après la fabrication du corps principal.
Ce guide présente le procédé de surmoulage et en décrit les différentes étapes.
Quelle est l'importance du surmoulage ?
Lors du surmoulage, un substrat est partiellement recouvert ou enrobé d'un matériau secondaire. Dans la plupart des cas, le substrat utilisé pour le surmoulage est du caoutchouc ou un thermoplastique, ce qui permet d'obtenir un produit unique et intégré. Le surmoulage trouve de nombreuses applications dans le secteur industriel.
Ergonomie et esthétique
De nombreux produits en plastique sur mesure sont fabriqués à partir de thermoplastiques techniques rigides, tels que le nylon, l’ABS ou le PC, afin de garantir leur intégrité structurelle. Cependant, ces surfaces dures peuvent causer une gêne à l’utilisateur et manquer d’adhérence en cas d’utilisation prolongée. Grâce au surmoulage, une couche d’élastomère est ajoutée à ces produits, ce qui permet de répartir uniformément la pression dans les mains de l’utilisateur pendant l’utilisation. Le surmoulage crée des rainures sur les poignées des outils afin d’empêcher ceux-ci de glisser dans la main de l’utilisateur. Il s’agit là d’un aspect de sécurité très important pour les marteaux utilisés dans les ateliers.
Dans le cas de l'utilisation d'outils électriques, le surmoulage plastique contribue à amortir les chocs et les vibrations, favorisant ainsi la sécurité ergonomique. Certains des matériaux utilisés dans le surmoulage, comme les élastomères souples, absorbent les vibrations générées pendant le fonctionnement. Par rapport aux plastiques rigides, les surmoulages élastomères spécialisés peuvent réduire les vibrations à haute fréquence de 20 à 30%, un effet d'amortissement significatif qui est essentiel pour minimiser le risque de syndrome des vibrations main-bras (HAVS) chez les opérateurs en milieu industriel. [1].
Le rôle du surmoulage va au-delà de la sécurité : il permet également d’apporter une touche esthétique aux produits moulés. Dans ce procédé, différentes couches de couleur peuvent être appliquées sur le moule. Ces couches de couleur sont ensuite transférées sur le produit final. Par exemple, des pinces de dimensions similaires peuvent être proposées en différentes couleurs. Ces différences de couleur peuvent influencer la stratégie marketing des produits moulés en plastique fabriqués.
À des fins d'étanchéité et d'isolation
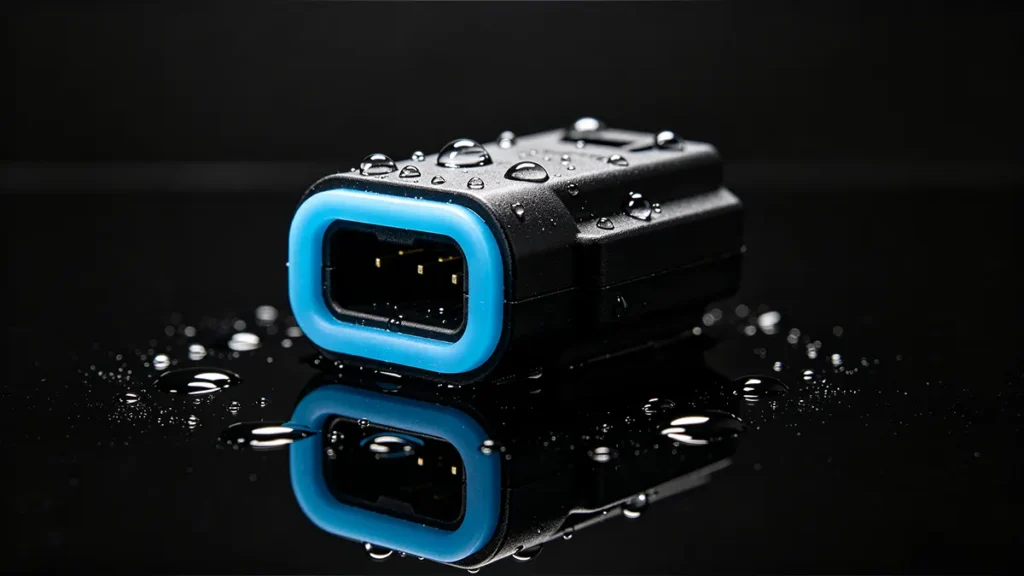
Le surmoulage permet d'assurer une étanchéité parfaite autour des composants électroniques, des interrupteurs, des interfaces du boîtier et des connecteurs. Ce procédé permet de lier de manière permanente des élastomères au substrat, créant ainsi une barrière continue qui épouse toutes les géométries complexes. Cet étanchéité continue résout les problèmes posés par les joints et joints toriques classiques, qui nécessitent un assemblage supplémentaire. Le surmoulage renforce la fiabilité des produits, en particulier ceux exposés à la pluie, à l’humidité et aux produits chimiques de nettoyage. En tant que fabricant sur mesure, First Mold utilise le surmoulage comme moyen fiable d’atteindre des indices de protection (IP) plus élevés (tels que IP67 ou IP68), conformes à la norme stricte CEI 60529 relative à la résistance à l’eau et à la poussière, garantissant ainsi une fiabilité à long terme dans des environnements difficiles. [2].
Le tableau ci-dessous résume les principales applications du surmoulage pour répondre aux défis liés à l'étanchéité :
| Application | Défi d'étanchéité | Solution de surmoulage |
|---|---|---|
| Capteurs automobiles | Exposition à l'eau, à la boue et au sel de déneigement | Le surmoulage en TPE ou en silicone assure une étanchéité permanente face aux conditions environnementales |
| Dispositifs médicaux | Nettoyage et stérilisation fréquents | Élimine les interstices dans lesquels les liquides peuvent s'accumuler |
| Électronique d'extérieur | Pluie et exposition aux rayons UV | Étanchéité continue au niveau des interfaces du boîtier |
| Connecteurs industriels | Environnements poussiéreux et soumis à des lavages à grande eau | Permet la transition entre le câble et le connecteur |
| Appareils portables grand public | Transpiration et immersion accidentelle | Barrière étanche et souple autour des composants électroniques |
Coûts de main-d'œuvre
La plupart des entreprises d'ingénierie spécialisées dans le moulage par injection cherchent à optimiser leur processus de fabrication dans le cadre d'une stratégie visant à s'aligner sur les principes de l'Industrie 4.0. L'une des stratégies permettant d'atteindre cet objectif consiste à remplacer l'assemblage traditionnel par le surmoulage. L'intégration de nombreux composants et fonctions au sein d'une seule pièce moulée réduit considérablement le travail manuel. Concrètement, les fabricants parviennent ainsi à garantir la cohérence de la production et à atteindre un taux de rendement global des équipements (OEE) élevé.
Même si le surmoulage entraîne des coûts d'outillage relativement plus élevés que les méthodes traditionnelles telles que l'assemblage, ses coûts d'exploitation sont en revanche relativement moins élevés. Prenons, par exemple, la fabrication d'un outil électrique. Avec les méthodes de fabrication conventionnelles, la production d'un simple outil électrique nécessite une série d'opérations de fabrication, qui pourraient être simplifiées grâce au surmoulage.
Dans le cadre de l'assemblage traditionnel d'une perceuse sans fil, il faudrait un boîtier moulé par injection séparément, une poignée en caoutchouc distincte, l'application d'adhésif, un positionnement manuel, un temps de durcissement et une inspection. Toutes ces opérations prennent plus de temps et entraînent des coûts de main-d'œuvre plus élevés.
Grâce au surmoulage, nous avons pu réduire le nombre d'opérateurs nécessaires, accélérer les cycles de production, diminuer les stocks de produits en cours de fabrication et améliorer la régularité dimensionnelle.
En quoi consiste le procédé de surmoulage ?
Le surmoulage est un processus en plusieurs étapes, de la conception à l'éjection.
1. Conception
La phase de conception du surmoulage est cruciale, car elle détermine les exigences fonctionnelles, esthétiques et de fabrication des produits finis. C'est généralement à ce stade que sont prises les décisions cruciales visant à éliminer les défauts potentiels tels que les marques d'affaissement, le gauchissement et la délamination. Dans notre bureau d’études, nous utilisons différents logiciels, tels que Mold Flow Analysis, la CAO et l’IAO, afin d’optimiser les paramètres du procédé et de prédire les caractéristiques du produit final. Le processus de conception couvre plusieurs aspects, notamment la compatibilité des matériaux, le mécanisme d’adhérence, l’épaisseur des parois, l’emplacement de l’entrée de matière, l’angle de dépouille et le retrait.
Compatibilité des matériaux
Le choix des matériaux de surmoulage adaptés pour assurer l’adhérence au substrat constitue un aspect crucial de la conception. Les matériaux de surmoulage peuvent adhérer au substrat de différentes manières, notamment par adhérence chimique, par emboîtement mécanique, par diffusion moléculaire ou par attraction due à l’énergie de surface. Une bonne compatibilité des matériaux permet d'obtenir une liaison plus solide, d'éviter le décollement et de garantir que le surmoulage ne se détache pas du substrat. Le tableau suivant récapitule les différents matériaux de surmoulage compatibles avec les matériaux de substrat.
| Matériau du substrat | Matériau de surmoulage | Application typique |
|---|---|---|
| ABS | TPE | Manches d'outils |
| Polycarbonate (PC) | TPU | Dispositifs médicaux |
| Nylon (PA6/PA66) | TPE | Connecteurs automobiles |
| Polypropylène (PP) | TPE spécial à base de PP | Récipients alimentaires |
| Acier inoxydable | Silicone | Instruments chirurgicaux |
| Aluminium | TPU | Pinces industrielles |
Épaisseur de la paroi
Dans le procédé de surmoulage, l'épaisseur uniforme des parois est conçue pour garantir un écoulement régulier de la matière, une stabilité dimensionnelle et un refroidissement homogène. Elle contribue à réduire au minimum les défauts. De plus, une épaisseur de paroi uniforme permet d’éviter les vides, de réduire la durée du cycle et de minimiser le gauchissement. Les parois ne doivent pas être trop épaisses afin d’éviter un refroidissement trop lent. À l’inverse, des parois trop fines peuvent entraîner un remplissage incomplet ou des défauts de remplissage. Le tableau suivant récapitule les épaisseurs de paroi recommandées pour différents matériaux.
| Matériau | Épaisseur recommandée |
|---|---|
| ABS | 1,5 à 3,0 mm |
| Polycarbonate | 1,2 à 3,5 mm |
| Nylon | 1,0 à 3,0 mm |
| Polypropylène | 1,0 à 2,5 mm |
| TPE | 1,0 à 2,5 mm |
Emplacement de la porte
La buse doit être correctement positionnée pour assurer un remplissage équilibré et prévenir efficacement les défauts. Un positionnement adéquat de la buse permet de réduire au minimum les lignes de soudure, de diminuer les contraintes résiduelles et de réduire la pression d'injection nécessaire. Les emplacements courants de la buse sont notamment la buse en bordure, la buse en éventail et la buse sous-marine, comme l'illustrent les figures ci-dessous.
Rétrécissement
Tous les thermoplastiques se rétractent lors du refroidissement. Lors de la conception, les ingénieurs compensent ce retrait en surdimensionnant les cavités du moule en fonction du retrait requis ou prévu. Cette estimation s'appuie sur la formule suivante :
S = (Lm – Lp) * 100%/Lm
Où
S = retrait (%)
Lm = dimension de la cavité du moule
Lp = dimension de la partie finale
Cependant, le surmoulage entraîne un retrait contraint, car le substrat rigide limite physiquement la contraction naturelle du matériau secondaire. Les ingénieurs doivent souvent recourir à l'analyse du flux de moulage en complément de cette formule afin de dimensionner avec précision la cavité et d'éviter tout gauchissement.
2. Fabrication du substrat
Une fois les aspects de conception pris en compte, l’équipe se lance dans la fabrication du composant de base sur lequel un matériau secondaire est surmoulé. Ce substrat constitue la structure du produit et lui confère ses caractéristiques structurelles, dimensionnelles et fonctionnelles. Les matériaux utilisés pour la fabrication du substrat sont sélectionnés en fonction de l’application. Cela signifie qu’un substrat peut être fabriqué à partir de thermoplastiques, de métaux ou de composites. Différentes méthodes, telles que l’usinage CNC, le moulage par injection, la fabrication additive, le moulage sous pression et l’emboutissage, sont choisies pour la fabrication des substrats. La méthode sélectionnée doit garantir un substrat présentant une résistance mécanique suffisante, des dimensions précises et une surface propice à l’adhérence.
Les substrats en plastique sont généralement fabriqués par moulage par injection selon les étapes suivantes :
- Granulés de plastique
- Séchage des matériaux
- Fusion dans la cuve
- Moulage par injection
- Emballage et stockage
- Refroidissement
- Ejection
- Support fini
Les substrats métalliques sont choisis lorsque l'on recherche une conductivité thermique élevée, une grande résistance mécanique et une bonne résistance à l'usure. Ces substrats sont généralement fabriqués par usinage CNC, forgeage, moulage sous pression, emboutissage ou moulage par injection de métal. Toutefois, une fois la fabrication terminée, les ingénieurs soumettent ces substrats à des traitements secondaires tels que la finition de surface, l'ébavurage, le nettoyage chimique ou le sablage.
3. Préparation de la surface
L'adhérence entre le substrat et le matériau de surmoulage dépend de l'état du substrat. Par conséquent, les surfaces des deux matériaux doivent être correctement préparées pour garantir l'efficacité du processus de surmoulage. Une surface non préparée présente des contaminants, subit une oxydation, possède une faible énergie de surface et peut être trop lisse, ce qui réduit l'adhérence. Cela entraîne un décollement du composant, une délamination et une défaillance prématurée de celui-ci.
Plusieurs raisons justifient la préparation des surfaces avant le surmoulage. Tout d’abord, nous éliminons les contaminants tels que la poussière, les huiles, les oxydes et les agents de démoulage. Ces contaminants peuvent nuire à l’adhérence entre le substrat et les matériaux de surmoulage. Ensuite, la préparation augmente l’énergie de surface des matériaux. Nous appelons cette énergie de surface « mouillabilité ». Troisièmement, la préparation de surface améliore l'interaction mécanique entre le substrat et le matériau de surmoulage.
La préparation des surfaces est une exigence incontournable pour les applications où l’intégrité à long terme de l’adhérence est essentielle. Parmi ces applications figurent les composants aérospatiaux, les capteurs automobiles, les composants électroniques étanches et les connecteurs électriques. Il existe différentes méthodes que vous pouvez utiliser pour préparer les surfaces. La méthode la plus couramment utilisée est le traitement au plasma. Dans ce procédé, la surface est nettoyée et son énergie de surface est augmentée grâce à la génération d’ions et d’électrons hautement énergétiques issus d’une décharge de plasma.
Parmi les autres méthodes, on peut citer le traitement par effet corona, le traitement à la flamme, la gravure chimique et la texturation au laser.
4. Chargement de l'insert
À ce stade, le substrat ou l'insert fabriqué est positionné avec précision dans le moule de seconde injection avant l'injection des matériaux de surmoulage. Il est indispensable d'insérer le substrat avec la plus grande précision afin d'obtenir un produit final de la meilleure qualité possible. Si l'insert est mal chargé, cela peut entraîner un désalignement du matériau de surmoulage, ce qui se traduit par la formation de bavures et une mauvaise adhérence. La plupart des rebuts générés lors du surmoulage sont dus à un mauvais positionnement de l'insert. Pour éviter ces erreurs, la plupart des fabricants privilégient les systèmes de manutention automatisés.
5. Injection en deux temps
Cette étape définit le processus de surmoulage. Un polymère fondu, tel que le TPE, le TPU ou d'autres thermoplastiques techniques, est injecté dans la cavité du moule et s'écoule autour du substrat mis en place. Lorsque les matériaux entrent en contact avec le substrat, ils se lient chimiquement ou mécaniquement. Il est indispensable de contrôler avec précision les paramètres de traitement à cette étape, car ils déterminent la qualité globale du produit final.
Le processus commence par l'introduction de granulés de polymère dans un cylindre chauffé. Ce cylindre est équipé d'une vis sans fin qui fait avancer les granulés. Au fur et à mesure que les granulés avancent, leur température de fusion est augmentée par des bandes chauffantes, tandis que le frottement entre la vis et le polymère favorise la fusion de ce dernier. On obtient ainsi un polymère fondu homogène. Le polymère fondu s'accumule à l'avant de la vis jusqu'à ce qu'un volume suffisant soit atteint pour l'injection.
À mesure que la vis alternative continue d'avancer, elle pousse le polymère fondu accumulé à travers la buse, la tige d'alimentation, le système de canaux et la porte, jusqu'à la cavité du moule. Dans la cavité, la matière fondue s'écoule autour du substrat, ce qui permet la liaison et la solidification. Une fois que la matière fondue s'est solidifiée autour du substrat, on laisse le tout refroidir. Ensuite, les broches d'éjection expulsent le produit fini. Le tableau suivant résume les paramètres de fabrication.
| Paramètres | Plage typique | Fonction principale |
|---|---|---|
| Température de fusion | 180–280 °C | Garantit une fusion complète et un écoulement optimal |
| Température du moule | 30 à 90 °C | Permet de contrôler la vitesse de refroidissement et l'état de surface |
| Pression d'injection | 60 à 180 MPa | Injecte le polymère dans la cavité du moule |
| Pression de maintien | 30 à 100 MPa | Compense le retrait lors du refroidissement |
| Vitesse d'injection | Moyenne à élevée | Empêche la solidification prématurée |
| Temps de refroidissement | 10 à 60 s | Permet une solidification complète avant l'éjection |
Remarque : la température exacte de fusion dépend des types de polymères spécifiques à assembler. Il est essentiel de maintenir la température de fusion de la deuxième injection strictement dans la plage thermique admissible du matériau afin d’obtenir une liaison chimique cohésive sans faire fondre ni dégrader le substrat sur mesure sous-jacent. [3].
Conclusion
Le surmoulage offre des solutions polyvalentes aux défis de fabrication en combinant différents matériaux afin d’améliorer la fonctionnalité, la durabilité, l’ergonomie et l’esthétique des produits. Les fabricants qui souhaitent conférer à leurs produits un aspect “ soft-touch ” pour améliorer la prise en main ou le « toucher » et leur donner un aspect élégant qui séduit les consommateurs sont les premiers à pouvoir tirer parti du surmoulage. Si vous avez besoin d’une pièce unique et monobloc intégrant plusieurs couches de matériaux et de couleurs, le surmoulage est la solution idéale.
Référence
[1] Bernard, B. P., Nelson, N., Estill, C. F. et Fine, L. (1998). Étude du NIOSH sur le syndrome des vibrations main-bras : la vigilance est essentielle. Revue de médecine du travail et de médecine environnementale, 40(9), p. 780-785. Centres pour le contrôle et la prévention des maladies (CDC) Stacks. Consulté sur https://stacks.cdc.gov/view/cdc/196388
[2] Commission électrotechnique internationale. (2013). IEC 60529:1989+AMD1:1999+AMD2:2013 CSV Version consolidée : Degrés de protection assurés par les enveloppes (code IP). Extrait de https://webstore.iec.ch/publication/2452
[3] Awaja, F., Gilbert, M., Kelly, G., Fox, B. et Pigram, P. J. (2009). Adhérence des polymères. Progress in Polymer Science, 34(9), 948-968. https://doi.org/10.1016/j.progpolymsci.2009.04.007

















 FR
 EN
 ES
 DE
 IT
 PT
 NL
 PL
 AR
 JA
 KO
 ZH