

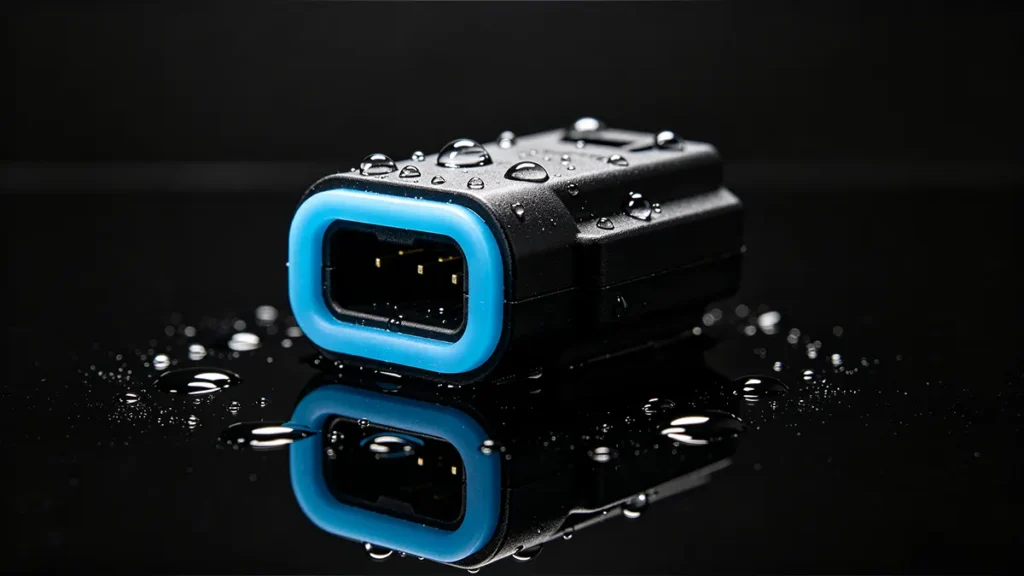
يُستخدم القولبة البلاستيكية الفوقية على نطاق واسع في صناعة القولبة بالحقن لتحسين تشطيب المكونات. فهي تساعد المصنعين على تلبية متطلبات السلامة والراحة والفعالية في المنتجات. على سبيل المثال، تُصمم الأواني والأدوات اليدوية بطريقة تعزز ثبات الإمساك بها. يستخدم المهندسون القولبة البلاستيكية الفوقية لإضافة أنماط محددة إلى مقابضها لتجنب الانزلاق أثناء استخدام الأدوات. تشبه القولبة الفوقية القولبة بالإدخال لأن كلاهما يستخدم عملية القولبة بالحقن. ومع ذلك، في حين أن القولبة بالإدخال التقليدية غالبًا ما تنطوي على تثبيت البلاستيك أو المطاط حول سطح معدني، فإن القولبة الفوقية في التصنيع غير القياسي المخصص تُعد فئة أوسع نطاقًا. وهي تشمل كلاً من القولبة بالحقن ثنائي الطلقة وطرق «الالتقاط والوضع» لتثبيت مادة مرنة فوق ركيزة بلاستيكية صلبة مُقولبة مسبقًا.
يعتبر بعض الناس أن “القولبة الفوقية” هي عملية تشطيب للسطح، لمجرد أنها قادرة على تغيير مظهر المنتج. إلا أن هذا الرأي غير دقيق. فالقولبة الفوقية هي في الواقع عملية قولبة بالحقن متعددة المواد. ورغم أن طبقة القولبة الفوقية توفر مزايا تتعلق بالإحكام والجماليات، إلا أنها تعد خطوة أساسية في تشكيل القطعة — وليست لمسة نهائية «إضافية» تُطبق بعد إنتاج الجسم الرئيسي بالفعل.
يستعرض هذا الدليل عملية القولبة الفوقية، ويشرح الخطوات التي تنطوي عليها.
ما مدى أهمية عملية التشكيل الإضافي؟
أثناء عملية القولبة الفوقية، يتم قولبة الركيزة جزئيًّا فوق مادة ثانوية أو تغليفها بها. وفي معظم الحالات، تكون الركيزة المستخدمة في القولبة الفوقية من المطاط أو اللدائن الحرارية، مما يؤدي إلى إنتاج منتج واحد متكامل. وهناك العديد من تطبيقات القولبة الفوقية في قطاع التصنيع.
علم بيئة العمل والجماليات
يتم تصنيع العديد من المنتجات البلاستيكية المخصصة من مواد بلاستيكية حرارية هندسية صلبة مثل النايلون أو ABS أو PC لتحقيق السلامة الهيكلية. ومع ذلك، قد تتسبب هذه الأسطح الصلبة في إزعاج المستخدم ونقص الثبات عند استخدامها لفترات طويلة. من خلال عملية القولبة الفوقية، تُضاف طبقة من المطاط الصناعي إلى هذه المنتجات، مما يؤدي إلى توزيع الضغط بالتساوي على يدي المستخدم أثناء الاستخدام. وتنتج عملية القولبة الفوقية أخاديدًا على مقابض الأجهزة لمنع انزلاقها من يد المستخدم. ويُعد هذا اعتبارًا أمنيًّا بالغ الأهمية بالنسبة للمطارق المستخدمة في ورش العمل.
في حالة تشغيل الأدوات الكهربائية، يساعد القولبة البلاستيكية في تخميد الصدمات والاهتزازات، مما يعزز السلامة من الناحية الهندسية. وتقوم بعض المواد المستخدمة في القولبة، مثل الإيلاستومرات اللينة، بامتصاص الاهتزازات الناتجة أثناء التشغيل. وبالمقارنة مع البلاستيك الصلب، يمكن للقالب الإضافي المصنوع من الإيلاستومر المتخصص أن يقلل الاهتزازات عالية التردد بنسبة 20-30%، وهو تأثير تخميد كبير وهام للغاية لتقليل مخاطر الإصابة بمتلازمة اهتزاز اليد والذراع (HAVS) لدى المشغلين في البيئات الصناعية [1].
يمتد دور عملية القولبة المتراكبة إلى ما هو أبعد من الجانب المتعلق بالسلامة ليشمل إضفاء مظهر جمالي على المنتجات المقولبة. في هذه العملية، يمكن تطبيق طبقات ألوان مختلفة على القالب. ثم تُنقل هذه الطبقات اللونية إلى المنتج النهائي. على سبيل المثال، يمكن أن تتوفر كماشات ذات أبعاد متشابهة بألوان مختلفة. ويمكن أن تحدد هذه الاختلافات في الألوان استراتيجية التسويق للمنتجات المصبوبة من البلاستيك.
لأغراض العزل المائي والإحكام
تساعد تقنية «القولبة الفوقية» على توفير إحكام مانع لتسرب الماء حول المكونات الإلكترونية والمفاتيح وواجهات العلب والموصلات. تربط هذه العملية المطاط الصناعي بشكل دائم بالركيزة، مما يؤدي إلى تكوين حاجز متواصل يتناسب مع جميع الأشكال الهندسية المعقدة. تعمل ميزة الإحكام المتواصل هذه على حل التحديات التي تواجه الحشيات التقليدية والحلقات الدائرية (O-rings)، التي تتطلب تجميعًا إضافيًا. يدعم القولبة الفوقية موثوقية المنتج، خاصةً بالنسبة للمنتجات المعرضة للمطر والرطوبة ومواد التنظيف الكيميائية. بصفتها شركة تصنيع حسب الطلب، تستخدم First Mold عملية التشكيل الفوقي كوسيلة موثوقة لتحقيق تصنيفات أعلى لحماية الدخول (IP) (مثل IP67 أو IP68) التي تتوافق مع المعيار الصارم IEC 60529 لمقاومة الماء والغبار، مما يضمن موثوقية طويلة الأمد في البيئات القاسية [2].
يلخص الجدول أدناه التطبيقات المهمة لعملية القولبة الفوقية في التغلب على تحديات الإحكام:
| التطبيق | تحدي الختم | حلول القولبة المزدوجة |
|---|---|---|
| أجهزة الاستشعار المستخدمة في صناعة السيارات | التعرض للماء والطين وملح الطرق | يوفر القوالب الخارجية المصنوعة من مادة TPE أو السيليكون عزلًا بيئيًّا دائمًا |
| الأجهزة الطبية | التنظيف والتعقيم المتكرران | يزيل الشقوق التي يمكن أن تتراكم فيها السوائل |
| الأجهزة الإلكترونية المخصصة للاستخدام في الهواء الطلق | المطر والتعرض للأشعة فوق البنفسجية | إحكام الإغلاق المستمر حول واجهات الغلاف |
| الموصلات الصناعية | البيئات التي تتعرض للغبار والغسل | يغلف الجزء الانتقالي بين الكابل والموصل |
| الأجهزة القابلة للارتداء المخصصة للمستهلكين | العرق والغمر العرضي | حاجز مرن مقاوم للماء حول الأجزاء الإلكترونية |
تكاليف العمالة
تسعى معظم الشركات الهندسية المتخصصة في القولبة بالحقن إلى تحسين عمليات التصنيع لديها كاستراتيجية تهدف إلى التوافق مع مبادئ الصناعة 4.0. وتتمثل إحدى الاستراتيجيات لتحقيق هذا الهدف في استبدال عمليات التجميع التصنيعية التقليدية بعملية القولبة الفوقية. ويؤدي دمج العديد من المكونات والوظائف في قطعة واحدة مقولبة إلى تقليل العمالة اليدوية بشكل كبير. وبشكل فعّال، يحقق المصنعون اتساقًا في الإنتاج وكفاءة إجمالية عالية للمعدات (OEE).
على الرغم من أن عملية القولبة المتراكبة تنطوي على تكاليف أدوات أعلى نسبيًا مقارنة بالطرق التقليدية مثل التجميع، إلا أن التكاليف التشغيلية تكون أقل نسبيًا. لنأخذ، على سبيل المثال، تصنيع أداة كهربائية. عند استخدام أساليب التصنيع التقليدية، نحتاج إلى سلسلة من العمليات التصنيعية لإنتاج أداة كهربائية بسيطة، وهو ما يمكن تبسيطه من خلال عملية القولبة المتراكبة.
في عملية التجميع التقليدية لمثقاب لاسلكي، نحتاج إلى هيكل مصبوب بالحقن بشكل منفصل، ومقبض مطاطي منفصل، وتطبيق مادة لاصقة، وضبط الموضع يدويًّا، وفترة معالجة، وفحص. وتستغرق جميع هذه العمليات وقتًا أطول وتكلفة عمالة أعلى.
من خلال تقنية القولبة المتراكبة، تمكنا من تقليل عدد العاملين المطلوبين لهذه العمليات، وتسريع دورات الإنتاج، وخفض مخزون العمل قيد التنفيذ، وتحسين اتساق الأبعاد.
ما هي عملية التصنيع المعروفة باسم «القولبة الفوقية»؟
يُعد القولبة المتعددة خطوة عملية متعددة المراحل تمتد من مرحلة التصميم وحتى إخراج المنتج.
1. التصميم
تُعد مرحلة التصميم في عملية القولبة المتراكبة مرحلة حاسمة، حيث إنها تحدد المتطلبات الوظيفية والجمالية والتصنيعية للمنتجات النهائية. وعادةً ما تُتخذ القرارات الحاسمة في هذه المرحلة للتخلص من العيوب المحتملة مثل علامات الغرق، والالتواء، وتفكك الطبقات. في غرفة التصميم، نستخدم برامج مختلفة مثل تحليل تدفق القالب (Mold Flow Analysis) وCAD وCAE لتحسين معلمات العملية والتنبؤ بخصائص المنتج النهائي. وتغطي عملية التصميم عدة جوانب مثل توافق المواد وآلية الالتصاق وسماكة الجدران وموقع فتحة الصب وزاوية الانحدار والانكماش.
توافق المواد
يُعد اختيار مواد القولبة الفوقية المناسبة للالتصاق بالركيزة نهجًا تصميميًا بالغ الأهمية. يمكن لمواد القولبة الفوقية أن تلتصق بالركيزة بعدة طرق، مثل الالتصاق الكيميائي، أو التشابك الميكانيكي، أو الانتشار الجزيئي، أو الجذب الناتج عن الطاقة السطحية. يؤدي التوافق الفعال بين المواد إلى ترابط أقوى، ويمنع التقشر، ويضمن عدم انفصال الطبقة المصبوبة عن الركيزة. يلخص الجدول التالي المواد المختلفة المستخدمة في الطبقة المصبوبة المتوافقة مع مواد الركيزة.
| مادة الركيزة | مادة القوالب المركبة | التطبيق النموذجي |
|---|---|---|
| ABS | TPE | مقابض الأدوات |
| بولي كربونات (PC) | TPU | الأجهزة الطبية |
| نايلون (PA6/PA66) | TPE | موصلات السيارات |
| البولي بروبلين (PP) | TPE خاص قائم على البولي بروبيلين (PP) | حاويات الطعام |
| الفولاذ المقاوم للصدأ | سيليكون | الأدوات الجراحية |
| ألومنيوم | TPU | مقابض صناعية |
سُمك الجدار
يُصمم سمك الجدار المتجانس في عملية القولبة الفوقية لضمان تدفق متسق للمادة، واستقرار الأبعاد، وتبريد متجانس. وهو يساعد على تقليل العيوب إلى أدنى حد. علاوة على ذلك، يمكنك منع حدوث فراغات، وتقليل مدة الدورة، وتقليل الالتواء إلى أدنى حد من خلال سمك الجدران المتجانس. يجب ألا تكون الجدران سميكة بشكل مفرط لتجنب بطء التبريد. من ناحية أخرى، قد تؤدي الجدران الأرق إلى ملء غير كامل أو نقص في حقن المادة. يلخص الجدول التالي سمك الجدران الموصى به لمختلف المواد.
| المواد | السماكة الموصى بها |
|---|---|
| ABS | 1.5–3.0 ملم |
| بولي كربونات | 1.2–3.5 ملم |
| نايلون | 1.0–3.0 ملم |
| بولي بروبيلين | 1.0–2.5 ملم |
| TPE | 1.0–2.5 ملم |
موقع البوابة
يجب وضع البوابة في المكان المناسب لضمان التعبئة المتوازنة والوقاية الفعالة من العيوب. ويؤدي وضع البوابة في المكان المناسب إلى تقليل خطوط اللحام إلى الحد الأدنى، وخفض الإجهاد المتبقي، وتقليل ضغط الحقن المطلوب. وتشمل المواقع الشائعة للبوابة البوابة الحافة، والبوابة المروحية، والبوابة الغواصة، كما هو موضح في الأشكال أدناه.
الانكماش
تتقلص جميع المواد البلاستيكية الحرارية أثناء التبريد. وأثناء التصميم، يعوض المهندسون عن هذا الانكماش عن طريق زيادة أبعاد تجاويف القوالب استنادًا إلى الانكماش المطلوب أو المتوقع. ويستند هذا التقدير إلى الصيغة التالية:
S = (Lm – Lp) * 100%/Lm
المكان
S = الانكماش (%)
Lm = أبعاد تجويف القالب
Lp = البعد النهائي للجزء
ومع ذلك، فإن عملية القولبة المزدوجة تؤدي إلى انكماش مقيد، لأن الركيزة الصلبة تحد فعليًا من الانكماش الطبيعي للمادة الثانوية. وغالبًا ما يضطر المهندسون إلى استخدام تحليل تدفق القالب جنبًا إلى جنب مع هذه الصيغة لتحديد أبعاد التجويف بدقة ومنع حدوث التواء.
2. تصنيع الركيزة
بعد الانتهاء من دراسة الجوانب التصميمية، يشرع الفريق في تصنيع المكون الأساسي الذي تُصب عليه المواد الثانوية. وتُعد هذه الركيزة هي الهيكل الأساسي للمنتج الذي يوفر الخصائص الهيكلية والأبعاد والوظيفية للمنتج النهائي. ويتم اختيار المواد المستخدمة في تصنيع الركيزة بناءً على الاستخدام المقصود. وهذا يعني أن الركيزة يمكن تصنيعها من اللدائن الحرارية أو المعادن أو المواد المركبة. ويتم اختيار طرق مختلفة لتصنيع الركائز، مثل التصنيع باستخدام الحاسب الآلي (CNC)، والقولبة بالحقن، والتصنيع الإضافي، والصب بالقالب، والختم. ويجب أن تضمن الطريقة المختارة الحصول على ركيزة تتمتع بقوة ميكانيكية كافية، وأبعاد دقيقة، وسطح جيد للالتصاق.
يتم تصنيع الركائز البلاستيكية عادةً عن طريق القولبة بالحقن وفقًا للخطوات التالية:
- حبيبات البلاستيك
- تجفيف المواد
- يذوب في البرميل
- الحقن في القالب
- التعبئة والتخزين
- التبريد
- الطرد
- الركيزة النهائية
يتم اختيار الركائز المعدنية في الحالات التي تتطلب موصلية حرارية عالية وقوة ميكانيكية ومقاومة للتآكل. وعادةً ما يتم تصنيع هذه الركائز من خلال التصنيع باستخدام الحاسب الآلي (CNC)، أو الطرق، أو الصب بالقالب، أو الختم المعدني، أو القولبة بالحقن المعدني. ومع ذلك، بعد التصنيع، يخضع المهندسون هذه الركائز لطرق ثانوية مثل تشطيب الأسطح، وإزالة الحواف الخشنة، والتنظيف الكيميائي، أو السفع الرملي.
3. تحضير السطح
يعتمد الترابط بين الركيزة ومواد التشكيل الفوقي على حالة الركيزة. ولذلك، يجب تحضير أسطح المادتين جيدًا لضمان فعالية عملية التشكيل الفوقي. فالسطح غير المُعد يحتوي على شوائب، ويتعرض للتأكسد، وتكون طاقته السطحية منخفضة، وقد يكون أملسًا للغاية مما يقلل من قوة الالتصاق. ويؤدي ذلك إلى تقشر المكون، وانفصال الطبقات، وفشل المكون قبل الأوان.
هناك عدة أسباب تدفعنا إلى تحضير الأسطح قبل إجراء عملية القولبة الفوقية. أولاً، نقوم بإزالة الملوثات مثل الغبار والزيوت والأكاسيد وعوامل فصل القوالب. فقد تؤثر هذه الملوثات على الترابط بين الركيزة ومواد القولبة الفوقية. ثانياً، يزيد التحضير من الطاقة السطحية للمواد. ونشير إلى هذه الطاقة السطحية باسم «قابلية الترطيب السطحي». ثالثًا، يؤدي تحضير السطح إلى تحسين الترابط الميكانيكي بين الركيزة ومواد التشكيل الفوقي.
يُعد تحضير الأسطح شرطًا إلزاميًّا للتطبيقات التي تتطلب الحفاظ على سلامة الارتباط على المدى الطويل. وتشمل هذه التطبيقات مكونات صناعة الطيران، وأجهزة الاستشعار المستخدمة في السيارات، والأجهزة الإلكترونية المقاومة للماء، والموصلات الكهربائية. هناك طرق مختلفة يمكن تطبيقها أثناء تحضير الأسطح. والطريقة الأكثر استخدامًا هي المعالجة بالبلازما. حيث يتم تنظيف السطح وزيادة طاقته السطحية عن طريق توليد أيونات وإلكترونات عالية الطاقة من تفريغ البلازما.
وتشمل الطرق الأخرى المعالجة بالكورونا، والمعالجة باللهب، والحفر الكيميائي، والتشكيل بالليزر.
4. تحميل الملحق
يتم وضع الركيزة أو الملحق المصنّع في هذه المرحلة بدقة داخل قالب الحقن الثاني قبل حقن مواد القولبة الفوقية. يتعين عليك إدخال الركيزة بأعلى دقة ممكنة للحصول على أفضل جودة للمنتج النهائي. فإذا تم تحميل الملحق بشكل غير صحيح، فقد يتسبب ذلك في اختلال محاذاة مادة التشكيل الفوقي، مما يؤدي إلى تكوّن حواف زائدة وضعف الالتصاق. وتنتج معظم المخلفات أثناء عملية التشكيل الفوقي عن سوء وضع الملحق. ولتجنب هذه الأخطاء، تفضل معظم الشركات المصنعة استخدام أنظمة مناولة آلية.
5. الحقن بالحقنة الثانية
تحدد هذه المرحلة عملية القولبة الفوقية. حيث يتم حقن بوليمر منصهر مثل TPE أو TPU أو غيرهما من اللدائن الحرارية الهندسية في تجويف القالب، ويُترك ليتدفق حول الركيزة الموضوعة في مكانها. وعندما تتلامس هذه المواد مع الركيزة، فإنها تترابط كيميائيًا أو ميكانيكيًا. يلزم التحكم بدقة في معلمات المعالجة في هذه المرحلة، حيث إنها تحدد الجودة الإجمالية للمنتج النهائي.
تبدأ العملية بإدخال حبيبات البوليمر إلى أسطوانة مُسخَّنة. وتحتوي الأسطوانة على برغي دوار يعمل على دفع الحبيبات إلى الأمام. ومع دفع الحبيبات إلى الأمام، ترتفع درجة حرارة انصهارها بفعل أشرطة التسخين، بينما يساعد الاحتكاك بين اللولب والبوليمر في انصهار البوليمر. ويؤدي ذلك إلى الحصول على بوليمر منصهر متجانس. ويستمر البوليمر المنصهر في التراكم في مقدمة اللولب حتى يتراكم حجم كافٍ للحقن.
مع استمرار حركة المسمار الترددي إلى الأمام، فإنه يدفع البوليمر المنصهر المتراكم عبر الفوهة، والقناة الرئيسية، ونظام القنوات الفرعية، والمدخل، وصولاً إلى تجويف القالب. وفي التجويف، تتدفق المادة المنصهرة حول الركيزة، مما يسمح بالالتصاق والتصلب. وبمجرد أن تتصلب المواد المنصهرة حول الركيزة، تُترك لتبرد. بعد ذلك، تقوم مسامير القاذف بإخراج المنتج النهائي. يلخص الجدول التالي معلمات المعالجة.
| المعلمة | النطاق المعتاد | الوظيفة الأساسية |
|---|---|---|
| درجة حرارة الذوبان | 180–280 درجة مئوية | يضمن الذوبان الكامل والتدفق السليم |
| درجة حرارة العفن | 30–90 درجة مئوية | يتحكم في معدل التبريد ونوعية تشطيب السطح |
| ضغط الحقن | 60–180 ميجا باسكال | يدفع البوليمر إلى تجويف القالب |
| الضغط القابضة | 30–100 ميجا باسكال | يعوض عن الانكماش الذي يحدث أثناء التبريد |
| سرعة الحقن | متوسطة إلى عالية | يمنع التصلب المبكر |
| وقت التبريد | 10–60 ثانية | يسمح بالتصلب التام قبل إخراج المنتج |
ملاحظة: تعتمد درجة حرارة الانصهار الدقيقة على أنواع البوليمرات المحددة التي يتم ربطها. ويُعد الحفاظ على درجة حرارة انصهار الطبقة الثانية ضمن النطاق الحراري المحدد للمعالجة بشكل صارم أمرًا بالغ الأهمية لتحقيق ارتباط كيميائي متماسك دون إذابة أو إتلاف الركيزة المخصصة الموجودة أسفلها. [3].
الخاتمة
يوفر القولبة الفوقية حلولاً متعددة الاستخدامات للتحديات التصنيعية من خلال الجمع بين مواد مختلفة لتعزيز وظائف المنتج ومتانته وراحة استخدامه وجمالياته. وتعد الشركات المصنعة التي ترغب في إضفاء مظهر ناعم الملمس على منتجاتها لتعزيز الثبات أو “الإحساس” وتوفير مظهر أنيق يجذب المستهلكين من أبرز المرشحين للاستفادة من تقنية القولبة الفوقية. إذا كنت بحاجة إلى قطعة واحدة صلبة تدمج طبقات متعددة من المواد والألوان، فإن القولبة المتراكبة هي الحل المثالي لك.
المرجع
[1] برنارد، ب. ب.، نيلسون، ن.، إستيل، ك. ف.، وفاين، ل. (1998). مراجعة المعهد الوطني للسلامة والصحة المهنية (NIOSH) لمتلازمة اهتزاز اليد والذراع: اليقظة أمر بالغ الأهمية. مجلة الطب المهني والبيئي، العدد 40(9)، 780-785. مكتبة مراكز السيطرة على الأمراض والوقاية منها (CDC). تم الحصول عليه من https://stacks.cdc.gov/view/cdc/196388
[2] اللجنة الكهروتقنية الدولية. (2013). IEC 60529:1989+AMD1:1999+AMD2:2013 CSV (النسخة الموحدة): درجات الحماية التي توفرها العلب (رمز IP). تم استرجاعه من https://webstore.iec.ch/publication/2452
[3] أواجا، ف.، جيلبرت، م.، كيلي، ج.، فوكس، ب.، وبيجرام، ب. ج. (2009). التصاق البوليمرات. التطورات في علم البوليمرات، 34(9), 948-968. https://doi.org/10.1016/j.progpolymsci.2009.04.007

















 AR
 EN
 ES
 FR
 DE
 IT
 PT
 NL
 PL
 JA
 KO
 ZH