
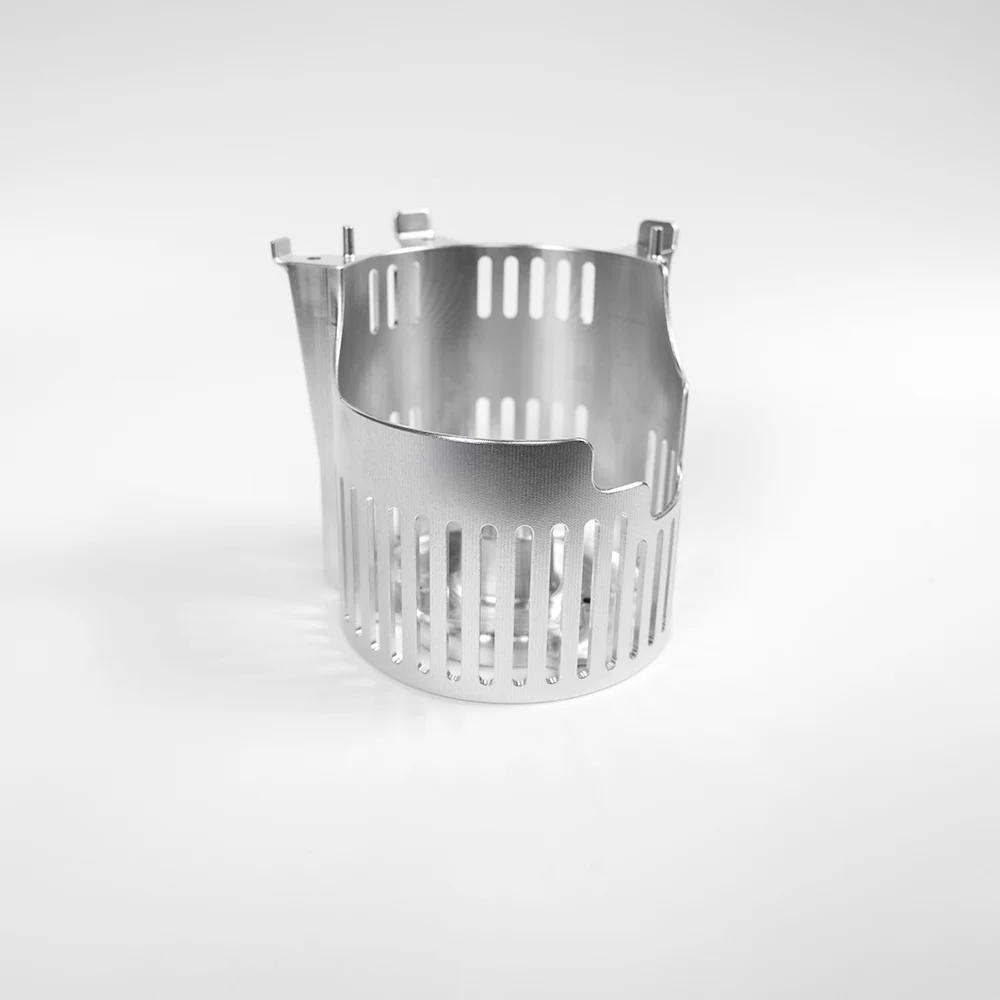
Radiator to element służący do zarządzania temperaturą. Zapobiega on przegrzaniu elementów urządzenia wytwarzających ciepło. Wysokowydajne radiatory można wytwarzać z miedzi, aluminium i stali.
Obróbka wentylowanych radiatorów stalowych polega na wykonaniu otworów w blachie stalowej w celu umożliwienia przepływu powietrza przez metal, co poprawia przenoszenie ciepła poprzez konwekcję. Radiatory ze stali nierdzewnej są stosowane głównie w trudnych warunkach, m.in.:
- Środowiska o wysokiej temperaturze – Stal nierdzewna lepiej znosi wysokie temperatury niż aluminium, nie tracąc przy tym swojej wytrzymałości konstrukcyjnej.
- Środowiska, w których występują materiały korozyjne – Gdy substancje chemiczne lub wilgoć obecne w otoczeniu mogą powodować uszkodzenia aluminium, jako alternatywę można zastosować stal nierdzewną.
- Przemysłowa elektronika mocy – Radiator ze stali nierdzewnej znajduje zastosowanie w urządzeniach o dużej mocy, takich jak moduły DC-DC, sterowniki silników i spawarki elektryczne, które podczas pracy ulegają silnemu nagrzewaniu.
- Rola strukturalna – Radiator ze stali nierdzewnej może pełnić podwójną funkcję: służyć do chłodzenia oraz stanowić element konstrukcyjny obudowy.
Wymagania klienta
Producent radiatorów zwrócił się do firmy First Mold z prośbą o wykonanie szybkiego prototypowania radiatorów. Klient wyjaśnił, że materiałem wykorzystanym w projekcie miała być stal, ponieważ oprócz funkcji chłodzącej miała ona pełnić również rolę konstrukcyjną.
Podczas pierwszego spotkania poświęconego omówieniu projektu klient wyjaśnił, że tolerancja prototypów radiatorów nie powinna przekraczać 0,01 mm. Jak twierdzili, projekt dotyczył zastosowania wymagającego wysokiej wydajności.
“Wysoka odporność jest niezbędna do osiągnięcia maksymalnej sprawności cieplnej, stałej wydajności w poszczególnych partiach oraz niezawodnego montażu konstrukcyjnego” – wyjaśnił klient.
Po zakończeniu rozmów kierownik projektu z firmy First Mold, Bowen Huang, oprowadził klienta po fabryce, aby zaprezentować mu niektóre z zaawansowanych maszyn, zapewniając go tym samym o zdolności firmy First Mold do skutecznej realizacji projektu.
“Dysponujemy jednymi z najbardziej zaawansowanych w branży 5-osiowych maszyn CNC do szybkiego prototypowania” – powiedział Huang. “Nasz zespół inżynierów ma łącznie ponad sto lat doświadczenia w obróbce CNC. Zawsze z wielką przyjemnością podejmujemy się realizacji projektów, które pozwalają nam zaprezentować nasze bogate doświadczenie”.”
Wyzwania i rozwiązania
Obróbka radiatorów ze stali wiąże się z wyjątkowymi wyzwaniami, przede wszystkim ze względu na właściwości tego materiału. Stal charakteryzuje się słabą przewodnością cieplną i wysokim stopniem utwardzania przez obróbkę, co utrudnia jej obróbkę. Do głównych wyzwań związanych z produkcją radiatorów stalowych należą:
- Nadmierne zużycie narzędzi: Stal jest materiałem ściernym i twardym, co przyspiesza zużycie narzędzi. Nadmierne zużycie narzędzi powoduje wzrost kosztów związanych z narzędziami oraz wydłużenie przestojów między ich wymianami. Może to wydłużyć czas obróbki.
- Wibracje mogą wpływać na stabilność konstrukcji: Duża siła cięcia może powodować drgania, co z kolei może prowadzić do odkształcenia cienkich, delikatnych konstrukcji oraz do uzyskania gorszej jakości wykończenia powierzchni.
- Odkształcenia spowodowane dużym obciążeniem termicznym: Podczas cięcia stal zatrzymuje ciepło, zamiast je rozpraszać. Jeśli nie zostanie odpowiednio schłodzona, takie nagromadzenie ciepła może doprowadzić do wypaczenia obrabianego elementu.
- Trudności związane z zarządzaniem chipami: Obróbka stali wiąże się z powstawaniem znacznych ilości gorących wiórów. Jeśli proces ten nie jest odpowiednio kontrolowany, może to spowodować uszkodzenie narzędzi i pogorszenie jakości wykończenia powierzchni.
Aby zapewnić skuteczną obróbkę stalowych radiatorów, inżynierowie z firmy First Mold musieli znaleźć sposoby na pokonanie tych wyjątkowych wyzwań.
Pokonywanie zjawiska utwardzania się materiału podczas obróbki oraz niskiej przewodności cieplnej stali
Wysoka wytrzymałość i twardość stali wymagają zastosowania większej siły skrawania podczas obróbki. Zwiększenie siły skrawania może jednak powodować drgania. Oprócz drgań podczas skrawania może dochodzić do szybkiego utwardzania się powierzchni, co utrudnia kolejne cięcia. Może to przyspieszyć zużycie narzędzia skrawającego.
Niska przewodność cieplna stali oznacza również, że podczas produkcji radiatorów z wykorzystaniem obróbki CNC ciepło wytwarzane na powierzchni cięcia nie jest rozpraszane ani odprowadzane przez wióry. Gromadzi się ono w okolicy ostrza narzędzia skrawającego, przyspieszając jego zużycie i uszkodzenie.
5-osiowa maszyna CNC wykorzystywana przez firmę First Mold jest specjalnie wyposażona w cztery systemy chłodzenia z dyszami, które wyrzucają płyn chłodzący pod wysokim ciśnieniem (ponad 1 000 psi) na powierzchnię skrawania. Systemy te nie tylko skutecznie odprowadzają ciepło wytwarzane przez końcówkę tnącą, ale także rozbijają i usuwają wióry, zapobiegając odkształceniom powierzchni prototypu radiatora.
Obróbka powierzchni prototypu zakrzywionego stalowego radiatora
Projekt zakrzywionego radiatora klienta stanowił szczególne wyzwanie obróbcze. Płaskie powierzchnie pozwalają na stosowanie prostych ścieżek narzędzia, natomiast powierzchnia zakrzywiona wymaga specjalnych ścieżek narzędzia. Do głównych wyzwań związanych z obróbką zakrzywionej stali należą:
- Złożone programowanie CAM: Produkcja radiatorów z wykorzystaniem zakrzywionej stali wymaga zastosowania zaawansowanego oprogramowania do sterowania orientacją narzędzia i prędkościami posuwu wzdłuż zmieniających się konturów.
- Potrzeba posiadania maszyny wieloosiowej: Powierzchnie zakrzywione wymagają złożonych, wieloetapowych operacji obróbki z precyzyjnymi przejściami wykańczającymi. 5-osiowa maszyna CNC firmy First Mold pozwala wyeliminować konieczność ciągłego, ręcznego przestawiania obrabianego elementu, co może prowadzić do błędów.
Zespół inżynierów firmy First Mold zastosował frezowanie trochoidalne – metodę, w której szybka maszyna CNC wykorzystuje okrężną, spiralną ścieżkę narzędzia do wycinania rowków. Dzięki utrzymaniu styku promieniowego i dużej głębokości osiowej ruch ten zmniejsza siły skrawania, nagrzewanie się materiału oraz drgania. Pozwala to na szybsze usuwanie materiału i wydłuża żywotność narzędzia. Technika ta przyczynia się również do skrócenia czasu prototypowania radiatorów.
Optymalizacja wydajności obróbki mechanicznej radiatorów
Połączenie wysokiej wytrzymałości materiału, niskiej prędkości oraz specjalistycznego oprzyrządowania sprawia, że proces obróbki stali jest powolny i czasochłonny.
Aby wyeliminować te niedociągnięcia, zespół inżynierów firmy First Mold zastosował zasady projektowania pod kątem możliwości produkcyjnych (DFM). Wykorzystaliśmy na przykład narzędzia powlekane, charakteryzujące się wysoką odpornością na wysoką temperaturę oraz dodatnimi kątami natarcia, co pozwoliło zmniejszyć siły skrawania.
W celu zwiększenia sztywności podczas obróbki nieznacznie zwiększono grubość żebra, a jego głębokość ograniczono. Ponadto zespół zastosował specjalistyczne ścieżki narzędzia w programowaniu CAM oraz wykorzystał maszyny o sztywnej konstrukcji, aby zminimalizować drgania i odkształcenia.
Znaczenie zachowania tolerancji 0,01 mm w projekcie produkcji radiatorów
Podczas obróbki radiatora inżynierowie firmy First Mold zwrócili szczególną uwagę na programowanie CAM, aby spełnić wymóg tolerancji wynoszącej 0,01 mm. Osiągnięcie pożądanej tolerancji miało kluczowe znaczenie z kilku powodów, między innymi:
- Precyzyjny montaż: Osiągnięcie odpowiedniej precyzji pozwala na idealne dopasowanie śrub do otworów w powierzchniach montażowych. Zapobiega to powstawaniu naprężeń konstrukcyjnych w elementach.
- Zwiększenie integralności konstrukcyjnej: Tolerancja wynosząca 0,01 mm sprawia, że prototyp radiatora może pełnić również funkcję elementu nośnego. Dzięki wytrzymałości stali można go stosować w środowiskach charakteryzujących się wysokim ciśnieniem, wysoką temperaturą i silnymi wibracjami bez pogorszenia wydajności termicznej.
- Stała wydajność we wszystkich partiach: W przypadku produkcji radiatorów na dużą skalę zachowanie tolerancji wynoszącej 0,01 mm gwarantuje, że każdy produkt będzie działał identycznie. Ma to kluczowe znaczenie dla branż specjalistycznych, takich jak obrazowanie medyczne i lotnictwo.
Co zyskał klient dzięki rozwiązaniom First Mold
Prototyp radiatora wykonany ze stali został dostarczony tydzień przed terminem, co klient bardzo docenił. Dzięki zastosowaniu innowacyjnej techniki obróbki firma First Mold była w stanie wykonać prototyp w cenie korzystniejszej niż ta podana w ofertach innych wykonawców, z którymi klient wcześniej się kontaktował.
“Biorąc pod uwagę nasze wcześniejsze doświadczenia, nasze oczekiwania co do terminu realizacji były umiarkowane” – powiedział klient po sprawdzeniu zgodności prototypu radiatora z rysunkiem technicznym. “Nie spodziewaliśmy się, że otrzymamy prototyp przed upływem kolejnego tygodnia”.
Dzięki nawiązaniu współpracy z firmą First Mold klient zyskał zaufanego dostawcę, który pomoże mu w skalowaniu działalności w miarę potrzeb. “Zawsze stawiamy sukces i zadowolenie naszych klientów na pierwszym miejscu” – powiedział Huang.
FAQ
Stal jest twardym materiałem, wymagającym zastosowania większej siły obróbki. Jednak zwiększenie siły może powodować szybkie zużycie i pękanie narzędzi, a także nasilać drgania i odkształcenia cienkich, delikatnych elementów.
Do sposobów zwiększenia wydajności obróbki stalowych radiatorów należy stosowanie narzędzi z węglika spiekanego lub narzędzi powlekanych o wysokiej odporności termicznej. Ponadto w procesie produkcyjnym należy zastosować systemy chłodzenia pod wysokim ciśnieniem oraz zoptymalizować ścieżkę narzędzia.
Ten klient był tak przychylny naszym działaniom promocyjnym, że zasugerował, abyśmy pokazali film z procesu frezowania CNC przedmiotu obrabianego.

 PL
 EN
 ES
 FR
 DE
 IT
 PT
 NL
 AR
 JA
 KO
 ZH